Flanges e anéis usinados
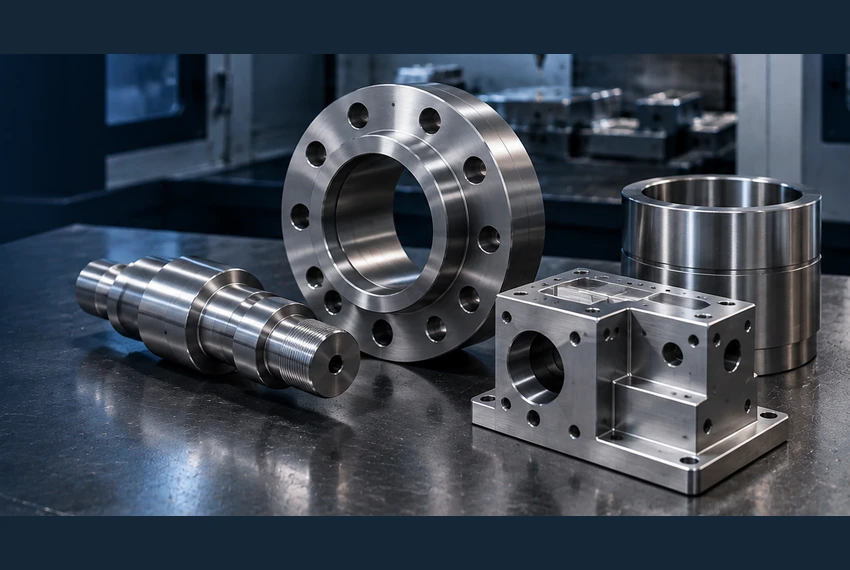
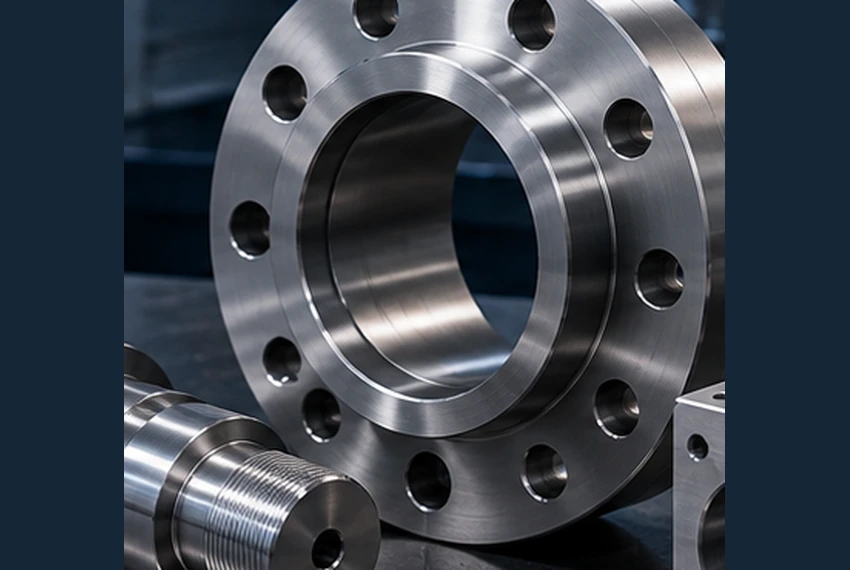
Identifique a face de vedação, o furo e o círculo de parafusos no desenho. Inclua os detalhes da junta e os requisitos de inspeção para qualquer projeto que retenha pressão.
Identifique a face de vedação, o furo e o círculo de parafusos no desenho. Inclua os detalhes da junta e os requisitos de inspeção para qualquer projeto que retenha pressão.
Especifique os diâmetros de acoplamento, os ombros, o perfil da rosca e o eixo de referência. Indique onde a concentricidade, o acabamento superficial ou a inspeção da rosca afetam a montagem.
Indique a espessura da parede, a profundidade do furo e o ajuste final. Informe-nos se as dimensões se aplicam antes ou depois de qualquer tratamento térmico, revestimento ou usinagem final.
Envie o modelo com as profundidades dos recessos, localizações das portas e relações entre os referenciais. Identifique as passagens concorrentes, rebarbas presas e características que exigem acesso para inspeção.
UNS N06625
Uma liga de níquel-cromo reforçada principalmente por molibdênio e nióbio em solução sólida. É utilizada onde resistência mecânica e resistência à corrosão são simultaneamente importantes.[1]
UNS N07718
Uma liga de níquel que pode ser endurecida por envelhecimento. O tratamento térmico especificado faz parte do requisito, não sendo um detalhe opcional de acabamento.[2]
UNS N06600
Uma liga de níquel-cromo-ferro utilizada para resistência ao calor e à corrosão. Ela não é endurecida por precipitação da mesma forma que a liga 718.[3]
Para um desenho que especifique 625:informar a classificação, a forma do produto e a condição no orçamento. Seus usos relacionados à corrosão não a tornam uma substituição universal para outras ligas.[1]
Para um desenho que especifique 718:esclarecer se o material em estoque é fornecido com tratamento em solução ou já envelhecido, bem como quais propriedades finais devem ser documentadas.[2]
Para outros graus de Inconel, forneça a especificação do material e a condição exigida para análise.
| Propriedade | Recozido Liga Special Metals 625 | Tratado em solução |
|---|---|---|
| Resistência à tração (MPa) | 827–1,034 | 724–896 |
| 0.2% resistência ao escoamento (MPa) | 414–655 | 290–414 |
| Dureza Brinell (HB) | 145–220 | 116–194 |
Faixas nominais de temperatura ambiente da Special Metals para barras, vergalhões e chapas com dimensões até 4 in (101.6 mm). O material recozido apresenta maior resistência e dureza neste conjunto de dados; o material tratado em solução é selecionado quando prevalecem a resistência ideal à fluência e à ruptura. Os limites de aquisição seguem a norma de produto especificada e a condição do material.
Uma cotação deve distinguir claramente o material a ser adquirido da peça que você espera receber. Inclua a forma de estoque, a norma técnica e sua edição, a condição de tratamento térmico e quaisquer registros exigidos de propriedades mecânicas ou dureza.
Para a liga endurecível por envelhecimento 718, o tratamento selecionado afeta as propriedades do material. Concordar quais operações ocorrem antes do tratamento, quais dimensões são finalizadas após ele e quando ocorre a inspeção final.[2]
Um ciclo de envelhecimento 718 não é um tratamento genérico para todas as ligas Inconel. Utilize o tratamento especificado para a liga e aplicação reais, com qualquer alteração proposta aprovada antes da produção.[1][3]
Nenhuma condição de entrega selecionada.
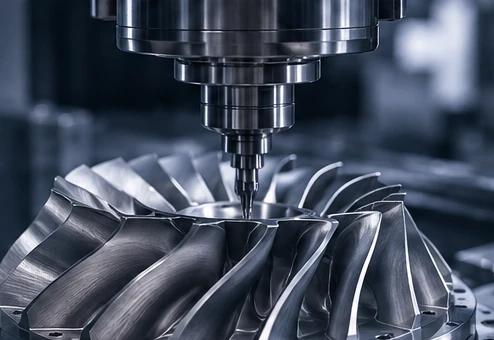
Características rotacionais exigem um eixo de referência definido e uma ordem acordada de operações. Descreva os ajustes críticos, as indicações de acabamento superficial e quaisquer restrições quanto a marcas deixadas pelo dispositivo de fixação. Inclua o desenho mesmo quando um modelo 3D estiver disponível.
O alcance da ferramenta, a fixação e o acesso para medição determinam o plano de montagem. A usinagem multieixo pode permitir o acesso a recursos angulados; a geometria define o número e o tipo de montagens.
Indique a profundidade de furação separadamente da profundidade útil da rosca. Para furos cruzados e orifícios internos, identifique onde as rebarbas devem ser removidas e se são necessários controles específicos da aplicação — como inspeção com boroscópio, ensaio de vazamento ou outros.
| Característica | Especificação | Condição de aceitação | Verificação |
|---|---|---|---|
| Diâmetros e ajustes | Característica de acoplamento; ajuste; eixo de referência | Após as operações finais especificadas | Medições ou calibradores especificados |
| Posição e desvio de concentricidade | Referências de referência (datums); padrão de furos controlado/característica rotacional | Configuração de medição referenciada a datums | Características geométricas exigidas relatadas |
| Superfícies de vedação e contato | Planimetria; parâmetro/unidades de rugosidade; marcas proibidas | Superfícies funcionais especificadas no desenho | Verificações dimensionais e superficiais, incluindo rugosidade |
| Roscas e passagens internas | Forma/passo/classe da rosca; profundidade efetiva; remoção de rebarbas | Características acessíveis, concorrentes ou ocultas identificadas | Verificações de roscas; verificação específica de características internas |
| Dimensões pós-tratamento | Condição de entrega; dimensões finais tratadas ou revestidas | Condição final especificada | Dimensões finais; registros separados exigidos para cada processo |
Confirmamos a tolerância para a sua peça concreta, em vez de publicar um único valor para todas. Tamanho, geometria, condição, acessibilidade e método de inspeção são analisados antes da aceitação de uma tolerância.
Cantos internos, furos angulados e bolsões profundos devem ser revisados tanto para usinagem quanto para medição. Marque qualquer geometria que não possa ser alterada, de modo que possíveis ajustes de projeto permaneçam separados das características obrigatórias.
Identifique cedo as seções finas, hastes esbeltas e bolsões grandes. Pergunte como o componente pode ser fixado sem interferir nas faces acabadas e se é necessário uma amostra de teste antes da liberação da quantidade total.
A instrução «desburrar todas as bordas» pode não ser suficiente para uma porta de vedação, uma passagem de fluxo ou um ombro de encaixe preciso. Indique na planta a condição exigida para as bordas, as bordas sem rebarbas e o acesso para inspeção.
Envie o modelo e a planta na mesma revisão. Um raio de canto sugerido, um tamanho alternativo de material bruto ou uma rota de processo modificada constituem uma proposta sujeita à aprovação — não uma autorização para alterar sua peça.
Nenhum tópico de revisão selecionado.
Mantenha na planta as indicações funcionais de textura superficial, as marcas permitidas de ferramenta e os requisitos para as bordas. Uma peça sem revestimento ainda exige um método acordado de limpeza e manuseio.
Indique a característica e a dimensão final, planicidade ou textura exigidas. O retífico ou a lapidação são operações secundárias específicas do pedido, não sendo assumidos para todas as peças.
Forneça o processo aplicável e os requisitos de aceitação sempre que for necessário remover óxidos ou contaminações. Acordar como as superfícies tratadas e as dimensões serão verificadas.
Forneça a especificação do revestimento, sua espessura, áreas a serem mascaradas e os requisitos de dimensão final. Qualquer exigência quanto à fonte qualificada deve ser identificada antes da cotação do processo.
Especifique tratamento térmico, limpeza, revestimentos e usinagem final separadamente na cotação.
Solicite os registros exigidos pelo seu pedido: designação do material, especificação do produto, condição fornecida e identificação do lote térmico ou lote. Indique quaisquer restrições quanto ao fabricante, país de origem ou fonte aprovada antes da aquisição do material.
Um relatório dimensional não substitui um registro de tratamento térmico, e um certificado de material não comprova que a geometria final está em conformidade. Identifique quais registros são necessários e como devem fazer referência ao pedido.
Para ensaios não destrutivos, identificação positiva de materiais, ensaios de pressão ou outras verificações especiais, forneça o método, os critérios de aceitação, a amostragem e os requisitos quanto ao prestador de serviço. A disponibilidade e a responsabilidade são confirmadas na cotação.
Para peças de válvulas, bombas ou instrumentos, inclua o meio, a concentração, a temperatura e a pressão. A seleção do material e a aprovação do projeto para pressão são independentes da aceitação da usinagem.
Indique o ciclo de trabalho, o ambiente operacional e quaisquer requisitos de fonte ou qualificação controlados por desenho. Informações gerais sobre ligas não constituem qualificação para um motor específico ou componente crítico para a segurança.
Peças conjugadas e características que controlam a montagem definem os requisitos para anéis, eixos, buchas e suportes. Desenhos aprovados fornecem a referência para fabricação.
Compare orçamentos com base na mesma classe, forma do produto e condição fornecida. Inclua quaisquer requisitos de fonte aprovada e os registros necessários junto ao estoque; um preço mais baixo para o material bruto pode corresponder a um escopo diferente.
Folga para usinagem, características profundas, acesso da ferramenta e montagens separadas afetam o plano de fabricação. As condições de corte de ligas de níquel e o desgaste das ferramentas também são relevantes ao estimar o trabalho.[4]
Solicite orçamentos separados para amostras e lotes, quando útil. Inclua tratamento térmico, acabamento, ensaios especializados, embalagem e documentação exigida, para que você possa comparar cotações completas.
Envie o modelo CAD, o desenho, a especificação do material e as quantidades do pedido. Identifique as características críticas e quaisquer restrições quanto à fonte ou inspeção.
Confirme a responsabilidade pelo material, o escopo da fabricação, a sequência de tratamentos e os critérios de aceitação. Resolva as alterações propostas antes de liberar a produção.
Defina a quantidade de amostras e o que precisa ser aprovado. Mantenha a aceitação das amostras separada de quaisquer ensaios adicionais de aplicação ou qualificação.
Acordar o relatório final, a identificação das peças e a embalagem. Pedidos repetidos devem referenciar a revisão aprovada e quaisquer alterações autorizadas no processo.
Envie um modelo compatível CAD e um desenho cotado, a classe e a especificação do produto, as condições de fornecimento e entrega exigidas, a quantidade, o acabamento e os requisitos de inspeção. Inclua a aplicação e quaisquer restrições de fonte aprovada que afetem a aquisição.
A liga 625 obtém seu principal reforço por solução sólida, enquanto 718 é endurecível por envelhecimento. Elas não são intercambiáveis pelo nome nem por um único valor de resistência; utilize a classe e a condição especificadas para a aplicação.[1][2]
Sim. Indique tanto a condição do material bruto recebido quanto a condição exigida na entrega. Quando for necessário tratamento ou ensaio de propriedades, inclua a especificação e os registros correspondentes, e acorde previamente a sequência de usinagem e inspeção final.
Um componente pode exigir torneamento, fresagem, furação, roscamento ou várias operações. Envie a geometria e a condição do material para análise; a rota proposta depende do acesso das ferramentas, da fixação da peça e das características que devem ser inspecionadas.
A aceitação de tolerâncias é específica ao desenho. A análise leva em conta o tamanho e a forma da peça, a condição do material, a sequência de tratamentos e o acesso para medição. Indique os ajustes críticos e os referenciais (datums), em vez de confiar em uma única tolerância para todo o componente.
Sim, isso pode ser discutido. Compartilhe o certificado do material, as dimensões do estoque, sua condição e a sobra disponível para usinagem. A aceitação, a rastreabilidade, os ensaios remanescentes e a responsabilidade pelo material fornecido devem ser acordados antes da usinagem.
Esta página não é uma lista de inventário. A forma exata do produto, suas dimensões, condição, origem e documentação são verificadas individualmente para cada consulta. Qualquer substituto sugerido requer sua aprovação antes do pedido do material.
Inclua os registros exigidos na sua consulta. Certificados de material, registros de tratamento térmico, relatórios dimensionais e relatórios especializados de ensaio abrangem aspectos distintos. Seu escopo, seu fornecedor e sua vinculação ao pedido devem ser acordados separadamente.
A aprovação para aplicação não é implícita pelo nome da liga nem por estas ilustrações. A autoridade do desenho ou o cliente deve identificar os requisitos aplicáveis de projeto, qualificação, fonte do material e processo; a aceitação desse escopo exige confirmação específica.
A condição de fornecimento da liga afeta o comportamento durante a usinagem. As superligas à base de níquel também podem apresentar desafios relacionados ao encruamento, calor e desgaste de ferramentas; portanto, os orçamentos devem utilizar a mesma condição do material e o mesmo escopo de fabricação.[4]
Discuta a quantidade de amostras e o propósito da avaliação — por exemplo, verificação de encaixe, verificação dimensional ou aprovação do processo. Especifique quaisquer condições ou requisitos de inspeção que já devam ser aplicados ao protótipo.
O escopo proposto deve indicar se o trabalho será realizado em nossas fábricas ou por um parceiro acordado, incluindo qualquer tratamento externo ou ensaio especializado. Também podemos discutir uma introdução direta, caso esse arranjo seja adequado ao seu projeto.
Concorde sobre confidencialidade e método de transferência antes de compartilhar arquivos sensíveis ou restritos.
Compartilhe seu desenho, a condição da liga e a quantidade. Especifique se você fornecerá o material ou precisará de sourcing de material, com os registros de rastreabilidade exigidos.
Referências para propriedades das ligas e usinagem. INCONEL é uma marca registrada do grupo de empresas Special Metals Corporation. A aquisição deve seguir a classe aprovada, a especificação do produto e os requisitos de origem.
Utilizamos o Google Analytics para perceber como este site é usado. Os cookies de análise só são definidos se aceitar. Política de Privacidade
