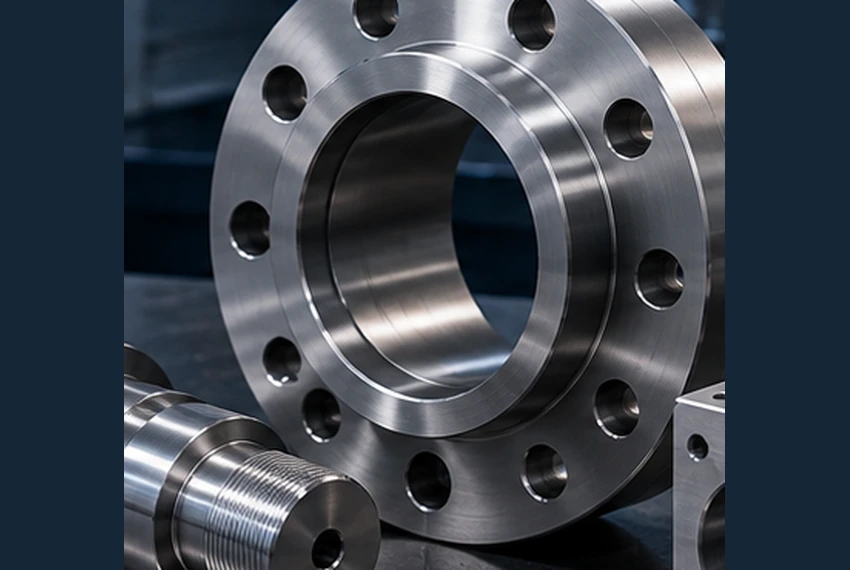
Bridas y anillos mecanizados
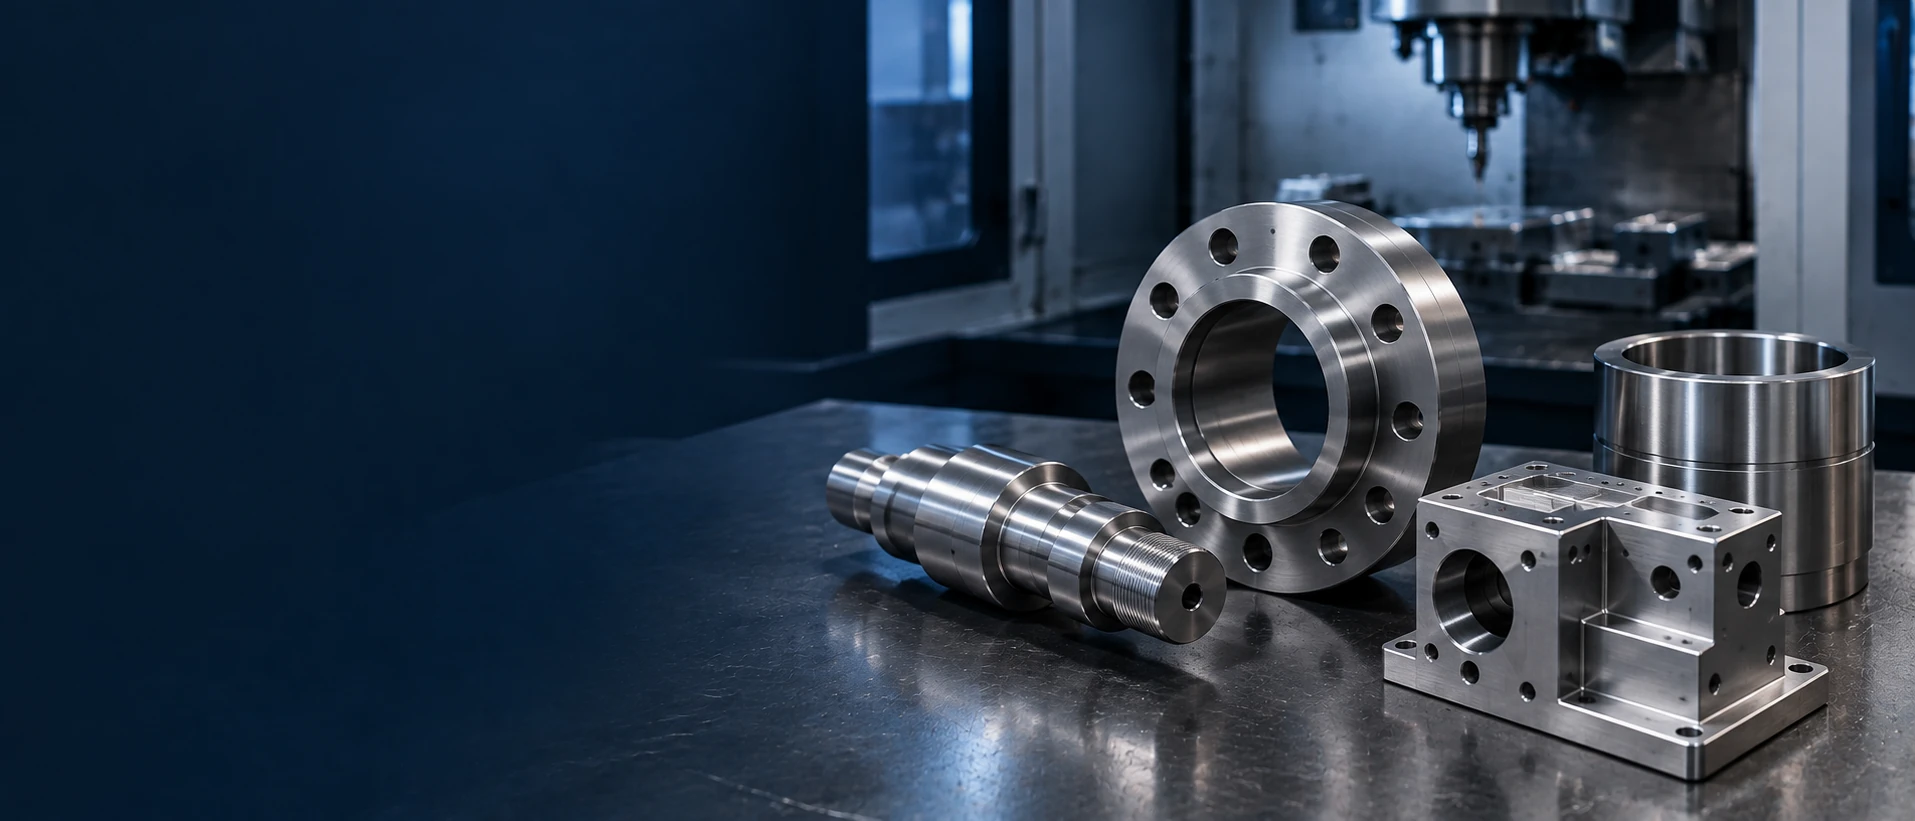
Identifique la cara de sellado, el agujero pasante y la circunferencia de los agujeros para pernos en el plano. Incluya los detalles de la junta y los requisitos de inspección para cualquier diseño que retenga presión.
Identifique la cara de sellado, el agujero pasante y la circunferencia de los agujeros para pernos en el plano. Incluya los detalles de la junta y los requisitos de inspección para cualquier diseño que retenga presión.
Especifique los diámetros de acoplamiento, los hombros, el tipo de rosca y el eje de referencia. Indique dónde el desalineamiento radial (runout), el acabado superficial o la inspección de la rosca afectan el ensamblaje.
Indique el espesor de pared, la profundidad del agujero y el ajuste final. Indíquenos si las dimensiones se aplican antes o después de cualquier tratamiento térmico, recubrimiento o mecanizado final.
Envíe el modelo con las profundidades de los alojamientos, la ubicación de los orificios y las relaciones entre los puntos de referencia. Identifique los pasajes intersectantes, las rebabas atrapadas y las características que requieren acceso para su inspección.
UNS N06625
Una aleación de níquel-cromo reforzada principalmente por molibdeno y niobio en solución sólida. Se utiliza donde son importantes simultáneamente la resistencia y la resistencia a la corrosión.[1]
UNS N07718
Una aleación de níquel endurecible por envejecimiento. El tratamiento térmico especificado forma parte del requisito, no un detalle opcional de acabado.[2]
UNS N06600
Una aleación de níquel-cromo-hierro utilizada por su resistencia al calor y a la corrosión. No se endurece por precipitación del mismo modo que la aleación 718.[3]
Para un plano que especifique 625:Incluya la calificación, la forma del producto y el estado en la cotización. Sus aplicaciones relacionadas con la corrosión no lo convierten en un reemplazo universal para otras aleaciones.[1]
Para un plano que especifique 718:Aclare si el material en stock se suministra sometido a tratamiento de solución o ya envejecido, y qué propiedades finales deben documentarse.[2]
Para otros grados de Inconel, proporcione la especificación del material y el estado requerido para su revisión.
| Propiedad | Inconel 625 Aleación Special Metals 625 | Condición |
|---|---|---|
| Densidad (g/cm³) | 8.44 | Constante física |
| Conductividad térmica (W/(m·K)) | 9.8 | 21°C; revenido2100°F/1h |
| Resistividad eléctrica (µΩ·cm) | 129 | 21°C; revenido2100°F/1h |
Los valores térmicos y eléctricos se indican a 21°C para el material revenido a 2100°F (1149°C) durante una hora.
Una cotización debe distinguir claramente el material adquirido de la pieza que espera recibir. Incluya la forma del material en bruto, la norma y su edición, el estado de tratamiento térmico, y cualquier registro requerido de propiedades mecánicas o dureza.
Para la aleación endurecible por envejecimiento 718, el tratamiento seleccionado afecta las propiedades del material. Acuerde qué operaciones se realizan antes del tratamiento, qué dimensiones se terminan después y cuándo se lleva a cabo la inspección final.[2]
Un ciclo de envejecimiento 718 no es un tratamiento general para todas las calidades de Inconel. Utilice el tratamiento especificado para la aleación y la aplicación reales, y cualquier cambio propuesto debe ser aprobado antes de la producción.[1][3]
No se ha seleccionado ninguna condición de entrega.
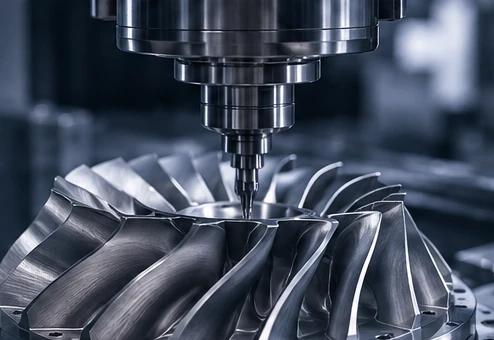
Las características rotacionales requieren un eje de referencia definido y un orden acordado de operaciones. Describa los ajustes críticos, las indicaciones de acabado superficial y cualquier restricción respecto a marcas de sujeción en la pieza. Incluya el plano incluso cuando esté disponible un modelo 3D.
El alcance de la herramienta, la sujeción y el acceso a los puntos finales de inspección deben revisarse conjuntamente. El mecanizado multieje puede ayudar con características anguladas; la geometría de la pieza determina la estrategia de mecanizado, y no una promesa generalizada de mecanizar todo en una sola configuración.
Indique la profundidad de taladrado por separado de la profundidad útil de la rosca. Para agujeros cruzados y orificios internos, especifique dónde deben eliminarse las rebabas y si se requieren controles específicos de la aplicación, como inspección con boroscopio, ensayo de fugas u otros.
Las superaleaciones base níquel pueden concentrar calor en el borde de corte y endurecerse por deformación durante el mecanizado. La selección de herramientas, la profundidad de penetración, la aplicación de refrigerante y el estado del material deben planificarse conjuntamente.[4][5]
| Característica | Especificación | Condición de aceptación | Verificación |
|---|---|---|---|
| Diámetros y ajustes | Característica de acoplamiento; ajuste; eje de referencia | Tras las operaciones finales especificadas | Mediciones o calibres especificados |
| Posición y desviación radial | Referencias (datums); patrón de agujeros controlado / característica rotacional | Configuración de medición referenciada a datums | Características geométricas requeridas informadas |
| Superficies de sellado y contacto | Planicidad; parámetro y unidades de rugosidad; marcas prohibidas | Superficies funcionales especificadas en el plano | Controles dimensionales y superficiales, incluida la rugosidad |
| Roscas y pasajes internos | Forma, paso y clase de rosca; profundidad efectiva; eliminación de rebabas | Características accesibles, intersectantes u ocultas identificadas | Verificación de roscas; verificación específica de características internas |
| Dimensiones tras el tratamiento | Condición de entrega; dimensiones finales tras el tratamiento o recubrimiento | Condición final especificada | Dimensiones finales; registros de proceso requeridos por separado |
No existe una única tolerancia aplicable a todas las piezas de Inconel. El tamaño, la geometría, el estado, el acceso y el método de inspección se revisan antes de aceptar una tolerancia.
Las esquinas internas, los taladros angulares y los bolsillos profundos deben revisarse tanto para el mecanizado como para la medición. Marque cualquier geometría que no pueda modificarse, de modo que los posibles ajustes de diseño se mantengan separados de las características obligatorias.
Identifique tempranamente las secciones delgadas, los vástagos esbeltos y los bolsillos grandes. Pregúntese cómo se sujetará el componente sin interferir con las superficies acabadas, y si se requiere una muestra de prueba antes de liberar la cantidad total.
«Desbarbar todos los bordes» puede no ser suficiente para un puerto de sellado, un conducto de flujo o un hombro de ajuste estrecho. Especifique en el dibujo la condición requerida del borde, los bordes sin rebaba y el acceso para inspección.
Envíe el modelo y el dibujo en la misma revisión. Un radio de esquina sugerido, un tamaño alternativo de material base o una ruta de proceso modificada constituyen una propuesta sujeta a aprobación —no una autorización para alterar su pieza.
No se han seleccionado temas de revisión.
Mantenga en el dibujo las indicaciones funcionales del acabado superficial, las marcas permitidas de herramienta y los requisitos de borde. Una pieza sin recubrimiento sigue requiriendo un método acordado de limpieza y manipulación.
Indique la característica y el tamaño final requerido, la planicidad o la textura. El rectificado o el bruñido es una operación secundaria específica del pedido, no se asume para cada pieza.
Proporcione el proceso aplicable y los requisitos de aceptación cuando sea necesario eliminar óxidos o contaminantes. Acuerde cómo se verificarán las superficies tratadas y las dimensiones.
Proporcione la especificación del recubrimiento, su espesor, los requisitos de enmascaramiento y del tamaño final. Cualquier requisito de fuente calificada debe identificarse antes de emitir la cotización del proceso.
Especifique por separado en la cotización el tratamiento térmico, la limpieza, los recubrimientos y la mecanización final.
Solicite los registros que requiere su pedido: la designación del material, la especificación del producto, la condición de suministro y la identificación del calor o lote. Indique cualquier restricción relativa a laminador, país de origen o fuente aprobada antes de pedir el material.
Un informe dimensional no sustituye un registro de tratamiento térmico, y un certificado de material no demuestra que la geometría terminada cumpla con las especificaciones. Identifique qué registros necesita y cómo deben hacer referencia al pedido.
Para ensayos no destructivos, identificación positiva del material, ensayos de presión u otras verificaciones especiales, proporcione el método, los criterios de aceptación, la muestra y los requisitos del proveedor. Su disponibilidad y responsabilidad se confirman en la cotización.
Para piezas de válvulas, bombas o instrumentos, incluya el medio, la concentración, la temperatura y la presión. La selección del material y la aprobación del diseño a presión siguen siendo independientes de la aceptación del mecanizado.
Indique el ciclo de trabajo, el entorno operativo y cualquier requisito de fuente o calificación controlado por el plano. La información general sobre aleaciones no constituye una calificación para un motor específico ni para un componente crítico para la seguridad.
Para anillos, ejes, manguitos y soportes, describa las piezas acopladas y las características que controlan el ensamblaje. Los planos ya aprobados constituyen un punto de partida más adecuado que una etiqueta genérica de aplicación.
Compare las cotizaciones utilizando la misma aleación, forma del producto y estado suministrado. Incluya cualquier requisito de fuente aprobada y los registros necesarios junto con el material en stock; un precio más bajo del material bruto puede corresponder a un alcance distinto.
La holgura de material en bruto, las características profundas, el acceso de la herramienta y los montajes separados afectan el plan de fabricación. Las condiciones de corte para aleaciones de níquel y el desgaste de la herramienta también son relevantes al estimar el trabajo.[4]
Solicite que se coticen por separado las cantidades de muestra y lote cuando sea útil. Incluya el tratamiento térmico, el acabado superficial, los ensayos especializados, el embalaje y la documentación requerida, para poder comparar cotizaciones completas.
Envíe el modelo CAD, el plano, la especificación del material y las cantidades del pedido. Identifique las características críticas y cualquier restricción relativa a la fuente o a la inspección.
Confirme la responsabilidad sobre el material, el alcance de la fabricación, la secuencia de tratamientos y los criterios de aceptación. Resuelva los cambios propuestos antes de liberar la producción.
Defina la cantidad de muestra y qué aspectos requieren aprobación. Mantenga la aceptación de la muestra separada de cualquier ensayo adicional de aplicación o calificación.
Acuerde el informe final, la identificación de las piezas y el embalaje. Los pedidos repetidos deben hacer referencia a la revisión aprobada y a cualquier cambio autorizado en el proceso.
Envíe un modelo CAD coincidente y un dibujo acotado, la calificación y la especificación del producto, las condiciones de suministro y entrega requeridas, la cantidad, el acabado y los requisitos de inspección. Incluya la aplicación y cualquier restricción de fuente aprobada que afecte la adquisición.
La aleación 625 obtiene su principal resistencia mediante solución sólida, mientras que 718 es endurecible por envejecimiento. No son intercambiables ni por nombre ni mediante un único valor de resistencia; utilice la calificación y el estado especificados para la aplicación.[1][2]
Sí. Indique tanto el estado del material en bruto al ingreso como el estado requerido en la entrega. Cuando se requiera tratamiento o ensayos de propiedades, incluya la especificación y los registros correspondientes, y acuerde la secuencia de mecanizado y de inspección final.
Un componente puede requerir torneado, fresado, taladrado, roscado o varias operaciones. Envíe la geometría y el estado del material para su revisión; la ruta propuesta depende del acceso de las herramientas, la sujeción de la pieza y las características que deben inspeccionarse.
La aceptación de tolerancias depende del dibujo específico. La revisión considera el tamaño y la forma de la pieza, el estado del material, la secuencia de tratamientos y el acceso para la medición. Marque los ajustes críticos y los elementos de referencia (datums) en lugar de confiar en una única tolerancia para todo el componente.
Sí, puede discutirse. Comparta el certificado de material, las dimensiones del material en bruto, su estado y la holgura disponible. La aceptación, la trazabilidad, los ensayos restantes y la responsabilidad sobre el material suministrado deben acordarse antes de proceder al mecanizado.
Esta página no es un listado de inventario. Para cada consulta se verifica la forma exacta del producto, su tamaño, estado, origen y documentación. Cualquier sustituto propuesto requiere su aprobación previa al pedido del material.
Incluya los registros que requiera junto con su consulta. Los certificados de material, los registros de tratamiento térmico, los informes dimensionales y los informes especializados de ensayo cubren aspectos distintos. Su alcance, su emisor y su vinculación con el pedido deben acordarse por separado.
El nombre de la aleación ni estas ilustraciones implican ninguna aprobación de aplicación. La autoridad del dibujo o el cliente deben identificar los requisitos aplicables de diseño, cualificación, fuente de material y proceso; la aceptación de ese alcance requiere una confirmación específica.
El estado en que se suministra la aleación afecta su comportamiento durante el mecanizado. Las superaleaciones a base de níquel también pueden presentar desafíos relacionados con el endurecimiento por deformación, el calor y el desgaste de las herramientas, por lo que las cotizaciones deben utilizar el mismo estado del material y el mismo alcance de fabricación.[4]
Analice la cantidad de muestras y el propósito de la prueba —por ejemplo, verificación de ajuste, verificación dimensional o aprobación del proceso—. Especifique cualquier condición o requisito de inspección que deba aplicarse ya al prototipo.
El alcance propuesto debe indicar si el trabajo será realizado en nuestras fábricas o por un socio acordado, incluyendo cualquier tratamiento externo o ensayo especializado. También podemos analizar una presentación directa cuando ese acuerdo resulte adecuado para su proyecto.
Acepte la confidencialidad y el método de transferencia antes de compartir archivos sensibles o restringidos.
Comparta su dibujo, la condición de la aleación y la cantidad. Especifique si usted suministrará el material o necesita adquisición de material, junto con los registros de trazabilidad requeridos.
Referencias sobre propiedades de aleaciones y mecanizado. INCONEL es una marca registrada del grupo de empresas Special Metals Corporation. La adquisición debe cumplir con el grado aprobado, la especificación del producto y los requisitos de origen.
