Flansche und bearbeitete Ringe
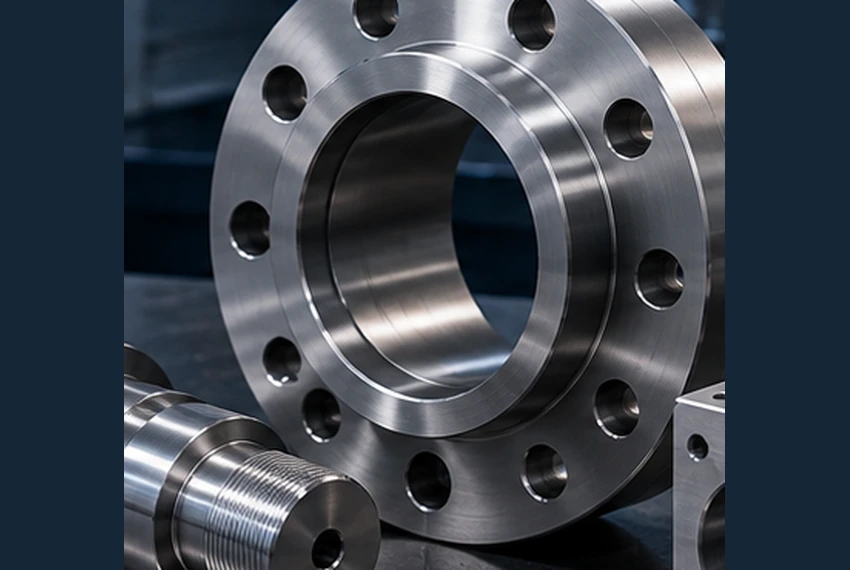
Geben Sie auf der Zeichnung die Dichtfläche, die Bohrung und den Bolzenkreis an. Fügen Sie Angaben zur Dichtung sowie zu den Prüfanforderungen für drucktragende Konstruktionen hinzu.
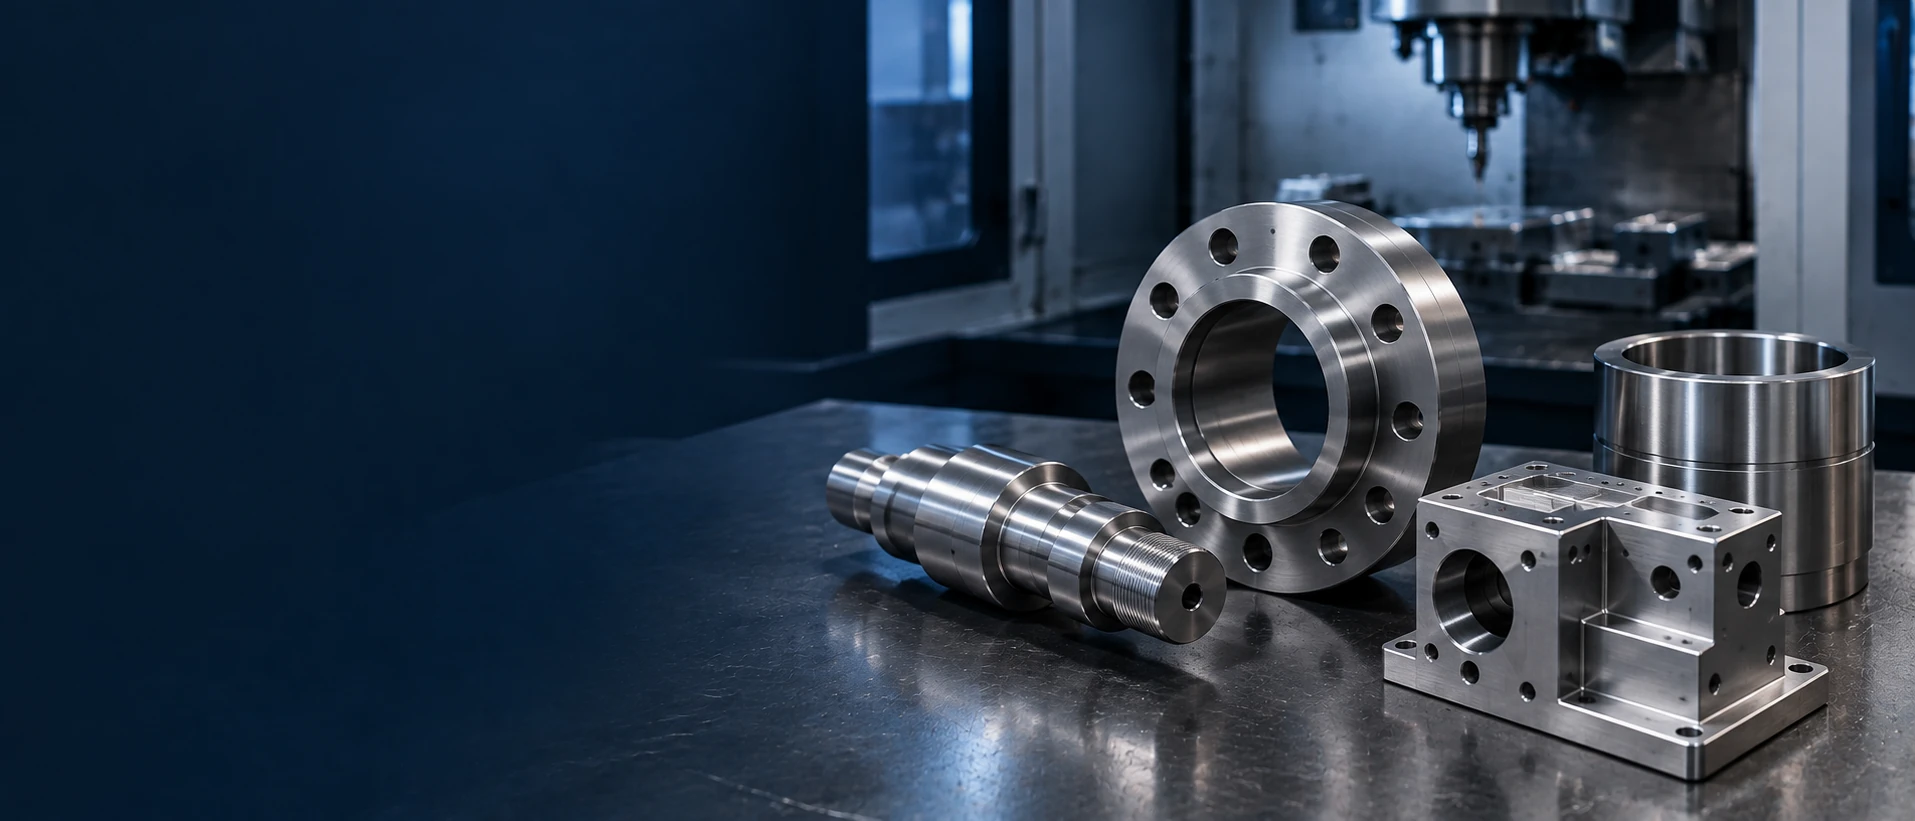
Geben Sie auf der Zeichnung die Dichtfläche, die Bohrung und den Bolzenkreis an. Fügen Sie Angaben zur Dichtung sowie zu den Prüfanforderungen für drucktragende Konstruktionen hinzu.
Geben Sie die Paßdurchmesser, Absätze, das Gewindeprofil und die Bezugsachse an. Markieren Sie die Stellen, an denen Laufgenauigkeit, Oberflächenbeschaffenheit oder Gewindeprüfung die Montage beeinflussen.
Geben Sie die Wandstärke, die Bohrtiefe und die Endpassung an. Teilen Sie uns mit, ob die Maße vor oder nach einer Wärmebehandlung, Beschichtung oder Feinbearbeitung gelten.
Senden Sie das Modell mit Angaben zu Taschentiefen, Anschlusslokalisationen und Bezugselement-Beziehungen. Kennzeichnen Sie sich kreuzende Durchgänge, eingeschlossene Grate sowie Merkmale, die Zugang für die Prüfung erfordern.
UNS N06625
Eine Nickel-Chrom-Legierung, die hauptsächlich durch Molybdän und Niob in fester Lösung verstärkt wird. Sie wird dort eingesetzt, wo Festigkeit und Korrosionsbeständigkeit gemeinsam gefordert sind.[1]
UNS N07718
Eine alterungsverfestbare Nickellegierung. Die angegebene Wärmebehandlung ist Teil der Anforderung und keine optionale Nachbearbeitungsdetails.[2]
UNS N06600
Eine Nickel-Chrom-Eisen-Legierung für Einsatz bei Hitze- und Korrosionsbeständigkeit. Sie wird nicht auf dieselbe Weise wie die Legierung 718 ausscheidungshärtbar.[3]
Für eine Zeichnung, die 625 spezifiziert:Die Legierungsbezeichnung, die Produktform und der Zustand sind in das Angebot zu übernehmen. Ihre korrosionsbedingten Einsatzgebiete machen sie nicht zu einem universellen Ersatz für andere Legierungen.[1]
Für eine Zeichnung, die 718 spezifiziert:Klären Sie, ob der Rohstoff lieferbereit im lösungsglühenden Zustand oder bereits ausgelagert geliefert wird, sowie welche endgültigen Eigenschaften dokumentiert werden müssen.[2]
Für andere Inconel-Legierungsgrade geben Sie die Werkstoffspezifikation und den erforderlichen Zustand zur Prüfung an.
| Eigenschaft | Inconel 625 Special Metals-Legierung 625 | Zustand |
|---|---|---|
| Dichte (g/cm³) | 8.44 | Physikalische Konstante |
| Wärmeleitfähigkeit (W/(m·K)) | 9.8 | 21°C; geglüht2100°F/1h |
| Elektrischer Widerstand (µΩ·cm) | 129 | 21°C; geglüht2100°F/1h |
Thermische und elektrische Werte gelten bei 21°C für das bei 2100°F (1149°C) eine Stunde lang weichgeglühte Material.
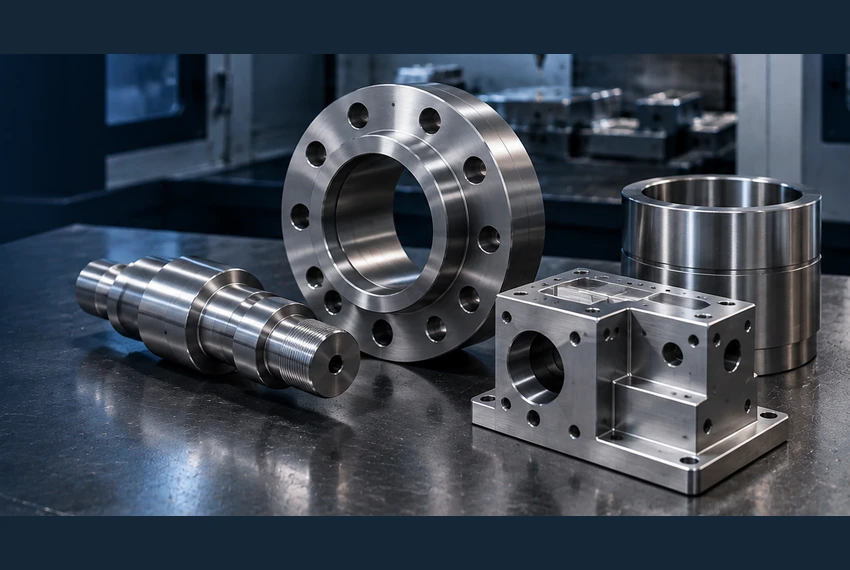
Ein Angebot muss klar zwischen dem zu beschaffenden Rohmaterial und dem gewünschten fertigen Teil unterscheiden. Geben Sie die Ausgangsform, die Produkt-Norm und deren Ausgabe, den Wärmebehandlungszustand sowie alle erforderlichen Aufzeichnungen zu mechanischen Eigenschaften oder Härte an.
Bei einer alterungsverfestigbaren Legierung 718 beeinflusst die gewählte Wärmebehandlung die Werkstoffeigenschaften. Vereinbaren Sie, welche Bearbeitungsschritte vor der Wärmebehandlung erfolgen, welche Maße danach fertiggestellt werden und wann die Endprüfung stattfindet.[2]
Ein 718-Aushärteschema ist keine allgemeine Wärmebehandlung für jede Inconel-Legierung. Wenden Sie stets die für die jeweilige Legierung und den konkreten Anwendungsfall spezifizierte Wärmebehandlung an; jede abweichende Behandlung bedarf der Genehmigung vor Beginn der Fertigung.[1][3]
Keine Lieferbedingung ausgewählt.
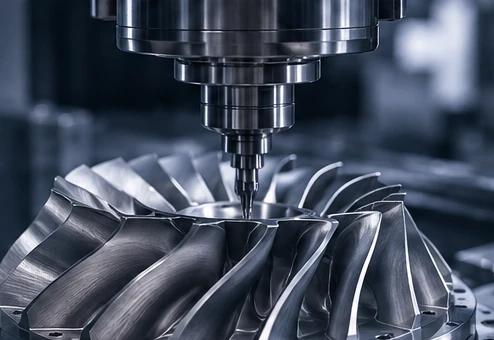
Rotationsmerkmale erfordern eine definierte Bezugsachse und eine vereinbarte Reihenfolge der Bearbeitungsschritte. Beschreiben Sie die kritischen Passungen, die geforderten Oberflächengüten sowie eventuelle Einschränkungen hinsichtlich von Spannmarkierungen. Fügen Sie die Zeichnung selbst dann bei, wenn ein 3D-Modell verfügbar ist.
Die Werkzeugreichweite, die Spannung und der Zugang zu den endgültigen Prüfpunkten sollten gemeinsam überprüft werden. Eine Mehrachsen-Bearbeitung kann bei schrägen Merkmalen hilfreich sein; die Bauteilgeometrie bestimmt den Bearbeitungsweg – nicht eine pauschale Zusage, alle Merkmale in einem einzigen Aufspannungszyklus zu bearbeiten.
Geben Sie die Bohrtiefe separat von der nutzbaren Gewindetiefe an. Bei kreuzenden Bohrungen und internen Anschlüssen ist anzugeben, an welchen Stellen Grat entfernt werden muss und ob spezielle Prüfverfahren wie Endoskopie, Dichtheitsprüfung oder andere anwendungsspezifische Kontrollen erforderlich sind.
| Merkmal | Spezifikation | Zulassungsbedingung | Verifizierung |
|---|---|---|---|
| Durchmesser und Passungen | Eingreifendes Merkmal; Passung; Bezugsachse | Nach den festgelegten Endoperationen | Festgelegte Messwerte oder Prüfmittel |
| Lage und Laufgenauigkeit (Runout) | Bezugsflächen; gesteuertes Lochmuster/drehendes Merkmal | Bezugsflächenbezogene Messaufstellung | Erforderliche geometrische Merkmale werden dokumentiert |
| Dicht- und Kontaktflächen | Ebenheit; Rauheitsparameter/Einheiten; verbotene Markierungen | Funktionale Flächen gemäß Zeichnung | Maßliche und Oberflächenprüfungen, einschließlich Rauheit |
| Gewinde und innere Durchgänge | Gewindeform/Steigung/Klasse; wirksame Tiefe; Gratentfernung | Zugängliche, sich schneidende oder verdeckte Merkmale werden identifiziert | Gewindeprüfungen; festgelegte Verifikation innerer Merkmale |
| Abmessungen nach der Nachbehandlung | Lieferzustand; endgültige behandelte/beschichtete Abmessungen | Festgelegter Endzustand | Endabmessungen; gesonderte erforderliche Prozessdokumentation |
Es gibt keine einzige Toleranz, die für jedes Inconel-Teil gilt. Größe, Geometrie, Zustand, Zugänglichkeit und Prüfverfahren werden vor der Festlegung einer Toleranz geprüft.
Innenecken, schräg verlaufende Bohrungen und tiefe Taschen sollten sowohl hinsichtlich der Bearbeitung als auch der Messung überprüft werden. Kennzeichnen Sie sämtliche Geometrien, die nicht verändert werden dürfen, damit mögliche Konstruktionsanpassungen von zwingend erforderlichen Merkmalen getrennt bleiben.
Identifizieren Sie frühzeitig dünne Querschnitte, schlanke Stege und große Taschen. Klären Sie, wie das Bauteil gehalten werden kann, ohne die fertigen Flächen zu beeinträchtigen, und ob vor Freigabe der Gesamtmenge eine Musterteilfertigung erforderlich ist.
„Alle Kanten entgraten“ reicht für einen Dichtungsanschluss, einen Durchflusskanal oder eine formschlüssige Schulter möglicherweise nicht aus. Tragen Sie die geforderte Kantenform, kantenlose Bereiche (no-break edges) sowie den Zugang für die Prüfung direkt in die Zeichnung ein.
Übermitteln Sie Modell und Zeichnung stets in derselben Versionsnummer. Ein vorgeschlagener Eckradius, eine alternative Rohmaterialgröße oder eine geänderte Fertigungsroute stellen lediglich einen Genehmigungsvorschlag dar – nicht die Berechtigung, Ihr Bauteil eigenmächtig zu verändern.
Keine Überprüfungsthemen ausgewählt.
Halten Sie die funktionalen Oberflächentextur-Angaben, zulässigen Werkzeugmarkierungen und Kantenanforderungen in der Zeichnung ein. Auch ein unbeschichtetes Teil erfordert eine vereinbarte Reinigungs- und Handhabungsmethode.
Nennen Sie das Merkmal sowie die erforderliche Endgröße, Ebenheit oder Textur. Schleifen oder Schlichten ist eine auftragsbezogene Nachbearbeitung und wird nicht für jedes Teil automatisch vorausgesetzt.
Geben Sie das anzuwendende Verfahren sowie die Akzeptanzanforderungen an, falls die Entfernung von Oxid oder Kontamination erforderlich ist. Vereinbaren Sie, wie behandelte Oberflächen und Maße überprüft werden.
Geben Sie die Beschichtungsspezifikation, -dicke, Maskierungsanforderungen und Endmaße an. Jede Anforderung an eine qualifizierte Quelle muss vor der Angebotserstellung geklärt werden.
Geben Sie Wärmebehandlung, Reinigung, Beschichtung und Endbearbeitung separat in Ihrem Angebot an.
Fordern Sie die für Ihre Bestellung erforderlichen Unterlagen an: Werkstoffbezeichnung, Produktspezifikation, Lieferzustand sowie Chargen- oder Loskennung. Geben Sie eventuelle Einschränkungen hinsichtlich Walzwerk, Herkunftsland oder zugelassener Quelle vor der Materialbestellung an.
Ein Maßprotokoll ersetzt nicht den Nachweis der Wärmebehandlung, und ein Materialzertifikat belegt nicht, dass die fertige Geometrie die Toleranzen erfüllt. Legen Sie fest, welche Unterlagen Sie benötigen und wie sie sich auf Ihre Bestellung beziehen müssen.
Für zerstörungsfreie Prüfungen, die positive Werkstoffidentifizierung, Druckprüfungen oder andere besondere Prüfungen geben Sie bitte die Prüfmethode, die Annahmekriterien, die Stichprobenplanung sowie die Anforderungen an den Prüfdienstleister an. Verfügbarkeit und Verantwortlichkeit werden in dem Angebot bestätigt.
Für Ventil-, Pumpen- oder Instrumententeile geben Sie bitte das Medium, dessen Konzentration, Temperatur und Druck an. Die Werkstoffauswahl sowie die Druckfestigkeitsberechnung und -freigabe sind von der Freigabe der Bearbeitung getrennt.
Geben Sie den Betriebszyklus, die Einsatzumgebung sowie etwaige zeichnungsgesteuerte Herkunfts- oder Qualifikationsanforderungen an. Allgemeine Legierungsinformationen stellen keine Qualifikation für einen bestimmten Motor oder eine sicherheitskritische Komponente dar.
Für Ringe, Wellen, Buchsen und Halterungen beschreiben Sie bitte die Gegenstücke sowie die Merkmale, die die Montage steuern. Vorhandene, freigegebene Zeichnungen sind ein besserer Ausgangspunkt als eine generische Anwendungsbezeichnung.
Vergleichen Sie Angebote anhand derselben Legierungsqualität, des gleichen Produktformates und des angegebenen Lieferzustands. Geben Sie ggf. erforderliche Quellenfreigaben sowie die mit dem Lagerbestand zu liefernden Unterlagen an; ein niedrigerer Rohstoffpreis kann einen anderen Leistungsumfang abdecken.
Zusatzmaterial, tiefe Merkmale, Werkzeugzugang und separate Aufspannungen beeinflussen den Fertigungsplan. Bei der Arbeitsaufwandsschätzung sind zudem die Zerspanbedingungen für Nickellegierungen sowie der Werkzeugverschleiß zu berücksichtigen.[4]
Fordern Sie gesonderte Preisangaben für Muster- und Chargenmengen an, wo dies sinnvoll ist. Geben Sie Wärmebehandlung, Oberflächenfinish, spezielle Prüfungen, Verpackung und erforderliche Dokumentation an, damit Sie vollständige Angebote vergleichen können.
Senden Sie das CAD-Modell, die Zeichnung, die Materialspezifikation und die Bestellmengen. Kennzeichnen Sie kritische Merkmale sowie etwaige Einschränkungen hinsichtlich Quelle oder Prüfung.
Bestätigen Sie die Verantwortlichkeit für das Material, den Umfang der Fertigung, die Reihenfolge der Behandlungsschritte sowie die Abnahmebedingungen. Klären Sie vorgeschlagene Änderungen, bevor die Serienfertigung freigegeben wird.
Legen Sie die Menge der Probe und die erforderlichen Freigaben fest. Halten Sie die Annahme der Probe getrennt von jeglicher weiteren Anwendungs- oder Qualifizierungsprüfung.
Vereinbaren Sie den endgültigen Bericht, die Teilekennung und die Verpackung. Bei Wiederholungsbestellungen ist auf die freigegebene Revision sowie auf alle autorisierten Prozessänderungen zu verweisen.
Senden Sie ein passendes CAD-Modell und eine maßstäbliche Zeichnung, die Legierung und Produktspezifikation, die Lieferbedingungen (bereitgestellt und erforderlich), die Menge, die Oberflächenanforderungen sowie Prüf- und Inspektionsanforderungen. Geben Sie zudem die geplante Anwendung sowie eventuelle genehmigte Quellenbeschränkungen an, die die Beschaffung beeinflussen.
Die Legierung 625 erhält ihre wesentliche Festigkeitssteigerung durch Mischkristallhärtung, während 718 alterungshärtbar ist. Sie sind weder nach Bezeichnung noch anhand eines einzelnen Festigkeitswerts austauschbar; verwenden Sie stets die für die Anwendung spezifizierte Legierung und den vorgeschriebenen Zustand.[1][2]
Ja. Geben Sie sowohl den Zustand des zugeführten Rohmaterials als auch den erforderlichen Zustand bei Auslieferung an. Falls eine Wärmebehandlung oder Eigenschaftsprüfung erforderlich ist, fügen Sie die entsprechende Spezifikation und die Prüfprotokolle bei und vereinbaren Sie dann die Reihenfolge von Bearbeitung und endgültiger Prüfung.
Ein Bauteil kann Drehen, Fräsen, Bohren, Gewindeschneiden oder mehrere dieser Operationen erfordern. Senden Sie die Geometrie und den Materialzustand zur Überprüfung ein; der vorgeschlagene Fertigungsprozess hängt von der Werkzeugzugänglichkeit, der Werkstückaufspannung sowie den zu prüfenden Merkmalen ab.
Die Toleranzakzeptanz richtet sich nach der Zeichnung. Bei der Bewertung werden Bauteilgröße, -form, Materialzustand, Reihenfolge der Wärmebehandlungsschritte und Zugänglichkeit für die Messung berücksichtigt. Kennzeichnen Sie kritische Passungen und Bezugsflächen explizit – verlassen Sie sich nicht auf eine einzige Toleranzangabe für das gesamte Bauteil.
Ja, dies kann besprochen werden. Teilen Sie das Materialzertifikat, die Rohmaterialabmessungen, den Zustand und die verfügbare Bearbeitungszugabe mit. Die Annahme, Rückverfolgbarkeit, noch ausstehenden Prüfungen sowie die Verantwortlichkeit für das vom Kunden bereitgestellte Material müssen vor der Bearbeitung vereinbart werden.
Diese Seite ist keine Lagerbestandsliste. Für jede Anfrage wird die genaue Produktform, Größe, der Zustand, die Herkunft und die Dokumentation einzeln geprüft. Jeder vorgeschlagene Ersatzstoff bedarf Ihrer ausdrücklichen Genehmigung, bevor das Material bestellt wird.
Fügen Sie die gewünschten Unterlagen bereits bei der Anfrage bei. Materialzertifikate, Wärmebehandlungsprotokolle, Maßprüfberichte und spezielle Prüfberichte decken unterschiedliche Aspekte ab. Ihr Umfang, der Aussteller sowie die Zuordnung zur Bestellung müssen gesondert vereinbart werden.
Der Werkstoffname oder diese Abbildungen implizieren keinerlei Anwendungs-Zulassung. Die Zeichnungsverantwortliche Stelle oder der Kunde muss die jeweils geltenden Konstruktions-, Qualifizierungs-, Werkstoffherkunfts- und Prozessanforderungen festlegen; die Akzeptanz dieses Umfangs bedarf einer ausdrücklichen Bestätigung.
Der Lieferzustand der Legierung beeinflusst das Zerspanungsverhalten. Nickelbasis-Superlegierungen können zudem Herausforderungen durch Kaltverfestigung, Wärmeentwicklung und Werkzeugverschleiß mit sich bringen; Angebote sollten daher denselben Materialzustand und denselben Fertigungsumfang berücksichtigen.[4]
Besprechen Sie die gewünschte Musteranzahl sowie den Zweck des Versuchs – beispielsweise Passgenauigkeit, dimensionsbezogene Verifizierung oder Freigabe des Fertigungsprozesses. Geben Sie gegebenenfalls bereits für das Muster geltende Zustands- oder Prüfanforderungen an.
Der vorgeschlagene Leistungsumfang sollte klar festlegen, ob die Arbeiten in unseren eigenen Werken oder bei einem vereinbarten Partner durchgeführt werden – einschließlich aller externen Behandlungen oder speziellen Prüfungen. Auf Wunsch können wir Ihnen auch eine direkte Kontaktaufnahme mit dem jeweiligen Partner vermitteln, sofern dies Ihrem Projekt entspricht.
Stimmen Sie vor dem Teilen sensibler oder eingeschränkter Dateien die Vertraulichkeitsvereinbarung und die Übertragungsmethode ab.
Share your drawing, alloy condition and quantity. Specify whether you will supply the material or need material sourcing, with the required traceability records.
Referenzen zu Legierungseigenschaften und Bearbeitung. INCONEL ist eine eingetragene Marke der Special Metals Corporation-Unternehmensgruppe. Die Beschaffung muss den genehmigten Legierungsgrad, den Produktspezifikationen und den Anforderungen an die Bezugsquelle entsprechen.