Stufenwellen
Zeigen Sie Lagerstellen, Schultern, Keilnuten und das für die Laufgenauigkeit verwendete Bezugselement an. Geben Sie den endgültigen Werkstoffzustand und eventuelle lokale Härteanforderungen an.
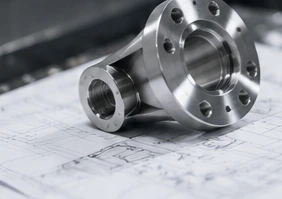
Zeigen Sie Lagerstellen, Schultern, Keilnuten und das für die Laufgenauigkeit verwendete Bezugselement an. Geben Sie den endgültigen Werkstoffzustand und eventuelle lokale Härteanforderungen an.
Definieren Sie Passungen für Bohrung und Außendurchmesser gemeinsam. Kennzeichnen Sie Schmiermerkmale, Kantenabrundungen und Oberflächen, die unbehandelt bleiben müssen.
Geben Sie die Anschlussfläche, Lochkreis, Zentrierdurchmesser und Bohrung an. Spezifizieren Sie, ob die Abnahme nach Härten und Beschichten erfolgt.
Positionieren Sie Befestigungsbohrungen relativ zu funktionalen Bezugsflächen und kennzeichnen Sie Kontaktflächen der Montage. Geben Sie eventuelles Schweißen oder Beschichten nach der Bearbeitung an.
Zeigen Sie Positionierbohrungen, Gewindebohrungen und Kontaktflächen an. Besprechen Sie Ebenheit, Parallelität und eventuelle Nachbearbeitung nach der Wärmebehandlung.
Geben Sie die Anordnung der inneren Durchgänge sowie die Außenform an. Kennzeichnen Sie kantenempfindliche Schnittpunkte und die für jeden Durchgang erforderlichen Prüfungen.
1020 ist ein kohlenstoffarmer Stahl, der für allgemeine Konstruktionsteile und geschweißte Strukturen verwendet wird. Er ist eine erwägenswerte Alternative, wenn das Bauteil nicht die Eigenschaften eines hochfesten legierten Stahls erfordert.[1]
1045 ist ein Kohlenstoffstahl, der für Wellen, Stifte und andere mechanische Komponenten verwendet wird. Für geeignete flamm- oder induktionsgehärtete Merkmale kann dieser Stahl in Betracht gezogen werden; das erforderliche Ergebnis ist in der Zeichnung festzulegen.[2]
4140 ist ein Chrom-Molybdän-Legierungsstahl für hochfeste Komponenten. Vorgehärtetes und angelassenes Material ist im Liefermarkt verfügbar; der tatsächlich gelieferte Zustand muss jedoch für die Bestellung bestätigt werden.[3]
Ein Einsatzstahl kann geprüft werden, wenn ein Teil eine harte, verschleißfeste Oberfläche und einen zäheren Kern benötigt. Bodycote listet 8620H unter den Beispielen für atmosphärisches Aufkohlen; die spezifizierte Sorte und das Verfahren müssen für die jeweilige Anwendung geeignet sein.[4]
Unser Service für Formbauteile umfasst Einzelteile nach freigegebenen Zeichnungen. Für ein Werkzeugstahl-Bauteil unterscheidet der Bearbeitungsplan zwischen vorgehärtetem Ausgangsmaterial und Material, das erst nach der Bearbeitung gehärtet werden muss; Zustand des angelieferten Materials, endgültige Härte und Nachbearbeitungszugabe werden dabei festgelegt.
Wärmebehandlung, Elektroerosion (EDM), Schleifen und Polieren sind gesonderte Operationen im zitierten Leistungsumfang, sofern erforderlich, einschließlich aller Arbeiten durch Partner. Die funktionsrelevanten Oberflächen, Positionier- und Anlagepassungen sowie die erforderlichen Behandlungs- und Prüfprotokolle bleiben stets mit der Bauteilzeichnung verknüpft.
Bearbeitung von Formenkomponenten| Eigenschaft | 42CrMo4, +QT Ovako 327A-Rundstab | Zustand |
|---|---|---|
| Mindestwert der unteren Streckgrenze (MPa) | 650 | 40 < Durchmesser < 100 mm; Rel |
| Zugfestigkeit (MPa) | 900–1,100 | 40 < Durchmesser < 100 mm |
| Brinell-Härte (HB) | 270–320 | 40 < Durchmesser < 100 mm |
Ovako42CrMo4Werkstoffdatenblatt, Variante 327A: vergüteter (+QT) Rundstab, 40 < Durchmesser < 100 mm.
Verwenden Sie das Drehen für zylindrische Merkmale, Absätze, Bohrungen und Gewinde. Kennzeichnen Sie alle Keilnuten, Querbohrungen oder Flachstellen, die eine zusätzliche Bearbeitung erfordern. Geben Sie die Laufgenauigkeit (Runout) bezogen auf das tatsächliche Montagebezugselement an – nicht nur bezogen auf die Mittellinie des Rohmaterials.
Dienstleistung für die Bearbeitung anzeigenVerwenden Sie das Fräsen für Flächen, Taschen, Positionierbohrungen und Montagemuster. Die Prüfung sollte die Werkstückspannung, den Werkzeugzugang, die Ebenheit des fertigen Teils sowie die Reihenfolge von Wärmebehandlung (vor oder nach den Endbearbeitungsschnitten) umfassen.
Dienstleistung für die Bearbeitung anzeigenEinige Teile erfordern sowohl Drehen als auch Fräsen oder Zugang zu Merkmalen auf mehreren Seiten. Geometrie und Werkzeugzugang bestimmen den Aufspannplan.
Dienstleistung für die Bearbeitung anzeigenSchleifen, Honen, spezielle Wärmebehandlung oder andere Sekundäroperationen werden bei Bedarf gesondert geprüft. Ihre Einbeziehung sowie die verantwortliche Fertigungsstelle müssen in dem Angebot ausdrücklich bestätigt werden.
Die Bestellung kann Teile vorsehen, die aus einem vereinbarten Lieferzustand oder vorgehärteten Ausgangsmaterial hergestellt werden, ohne zusätzliche Härtung. Dieser Zustand ist ausdrücklich zu dokumentieren, einschließlich aller vom Auftrag geforderten Härteprüfungen.
Abschreckhärten gefolgt von Anlassen wird angewendet, um bei geeigneten Stählen die erforderliche Kombination aus Härte und mechanischen Eigenschaften zu erzielen. Geben Sie den endgültigen Zustand an und überlassen Sie die Auswahl des Verfahrens einer fachkundigen Prüfung.[5]
Beim Aufkohlen wird Kohlenstoff vor dem Härten in die Oberfläche eingebracht. Eine definierte Einsatztiefe und eine Härteanforderung sind aussagekräftiger als die bloße Anforderung eines „gehärteten Teils“; geben Sie außerdem Bereiche an, die geschützt werden müssen, sowie eventuelle Zuschläge für die Endbearbeitung.[4]
Nitrieren verändert die Oberflächenschicht, und die Reaktion hängt von der Stahlzusammensetzung ab. Eine lokale Induktionshärterung ist ein anderer Weg. Geben Sie die gewünschte Oberflächenanforderung an und fordern Sie eine Überprüfung des geeigneten Verfahrens an.[7]
Kein Wärmebehandlungsverfahren ausgewählt.
Vereinbaren Sie die Werkstoffgüte, den Lieferzustand und die endgültigen Eigenschaftsanforderungen.
Ermitteln Sie die Rohmaterialzugabe sowie ggf. einen Spannungsarmglüh-Schritt vor der Feinbearbeitung.
Dokumentieren Sie Umfang, zuständigen Lieferanten und Abnahmeprüfungen der Wärmebehandlung.
Prüfen Sie die vorgegebenen Abmessungen und Eigenschaften zum vereinbarten Zeitpunkt.
Identifizieren Sie die Flächen, die gerade bleiben müssen, wenn das Bauteil frei von der Spannvorrichtung ist. Besprechen Sie die Lagerung, die Schnittfolge sowie eventuelle Nachbearbeitungsschritte vor der Festlegung enger Toleranzen.
Geben Sie die nutzbare Gewindetiefe, die Geometrie der Passfedernut, innere Schnittpunkte und Kantenanforderungen an. Ein gerendertes Modell allein vermittelt möglicherweise nicht die gewünschte Passung oder die akzeptable Entgratung.
Markieren Sie die Maße, die nach der Wärmebehandlung fertig bearbeitet werden. Identifizieren Sie die Flächen, die abgedeckt oder geschützt werden müssen, und vereinbaren Sie ggf. die Schleifzugabe vor Beginn der Vorbearbeitung.
Teilen Sie uns mit, ob die Komponente geschweißt, in ein Gehäuse eingepresst oder mit anderen Materialien montiert wird. Geben Sie zudem die Betriebslast und die Einsatzumgebung an, damit wir eine fundierte Werkstoffprüfung durchführen können.
Keine Überprüfungsthemen ausgewählt.
| Merkmal | Spezifikation | Zulassungsbedingung | Verifizierung |
|---|---|---|---|
| Wellen- und Bohrungspressungen | Größenbegrenzungen/Passung; Bezugsflächen; endgültiger Oberflächenzustand | Spezifizierte Bearbeitungsstufe relativ zu Schleifen/Verchromen | Definierte Größe und Passungsmessung |
| Geradheit, Ebenheit und Laufgenauigkeit | Bezugsflächen; Auflagerung; gesteuerte Merkmale | Freigegebene Bauteile in der spezifizierten Aufspannung | Geometrieprüfungen außerhalb der Bearbeitungsspannvorrichtung |
| Härte und Behandlungstiefe | Skala/Bereich; Messstellen; behandelte Zonen; Definition der Einsatztiefe | Spezifizierte Stichprobenentnahme und Prüfmethode | Getrennte Aufzeichnungen für Härte und Einsatztiefe |
| Gewinde und beschichtete Oberflächen | Gewindestandard/-klasse; Beschichtung; Maskierung; Endmaße | Spezifizierter Vorbeschichtungszuschlag und Endzustand | Gewinde- und Maßprüfung nach Beschichtung |
Wir bestätigen die erreichbaren Toleranzen für die jeweilige Werkstoffsorte, Geometrie und Wärmebehandlungsfolge. Es gibt keine allgemeingültige Toleranz- oder Härtegarantie für jedes Stahlbauteil. Tragen Sie die kritischen Grenzwerte und die endgültige Abnahmekondition in die Zeichnung ein.
Legen Sie Werkzeugmarkierungen, Kantenumbrüche und eventuelle lokale Rauheitsanforderungen fest. Vereinbaren Sie die für Lagerung und Transport des Teils geeignete Reinigung und vorübergehende Schutzmaßnahme.
Informieren Sie uns über die erforderliche Sauberkeit der Baugruppe sowie über Oberflächen, die ölfrei bleiben müssen.
Geben Sie das geforderte Erscheinungsbild, die Prozessspezifikation sowie alle erforderlichen Versiegelungs- oder Konservierungsschritte an. Halten Sie die maßliche Abnahme separat von der optischen Oberflächenqualität.
Nennen Sie die zu schützenden Flächen sowie die erforderlichen Behandlungsprotokolle.
Geben Sie das vorgeschriebene Beschichtungssystem sowie ggf. Dickeanforderungen an. Kennzeichnen Sie Gewinde und Passungen, die vor oder nach der Behandlung geschützt bzw. geprüft werden müssen, sowie alle erforderlichen Prozesskontroll- oder Entlastungsprotokolle.
Genehmigen Sie keine Beschichtungsänderung ausschließlich aufgrund eines Farb- oder Oberflächennamens.
Kosmetische Flächen, Maskierungsbereiche, Farbe und Akzeptanzkriterien kennzeichnen. Positioniermerkmale und Montage-Schnittstellen müssen in den Endbearbeitungsanweisungen deutlich erkennbar bleiben.
Vereinbaren Sie, welche Oberflächen beschichtet werden und zu welchem Zeitpunkt die endgültigen Abmessungen überprüft werden.
Die Verfügbarkeit der Oberflächenbehandlung, die Prozessverantwortlichkeit sowie die Akzeptanzanforderungen müssen für Ihre Bestellung bestätigt werden. Geben Sie Umgebungsbedingungen des Einsatzes, maßgebliche Verfahrensspezifikationen und erforderliche Aufzeichnungen an.
Geben Sie das erforderliche Materialzertifikat sowie die Zuordnung der Wärme- oder Chargenidentifikation zu Ihrer Bestellung an. Eine genehmigte äquivalente Alternative bedarf einer schriftlichen Vereinbarung; ein ähnlicher Werkstoffname allein reicht nicht aus.
Definieren Sie vor der Fertigung Härteprüfungen, behandelte Bereiche sowie ggf. die Überprüfung der Aufhärtungstiefe. Halten Sie die Wärmebehandlungsaufzeichnungen so identifizierbar, dass sie eindeutig der Zeichnungsrevision und der ausgelieferten Charge zugeordnet werden können.
Vereinbaren Sie, welche Abmessungen gemeldet werden, wie das Teil gelagert wird und welcher Stichprobenplan angewendet wird. Trennen Sie die Ergebnisse der geometrischen Prüfung von den Materialunterlagen und den Berichten über Wärmebehandlung.
Beziehen Sie den Schutz bearbeiteter Flächen, die Trennung einzelner Teile sowie eventuelle Konservierungseinschränkungen ein. Geben Sie den erwarteten Zustand bei Ankunft an und beschreiben Sie, wie Abweichungen zu melden sind.
Definieren Sie, was der Prototyp nachweisen soll. Dokumentieren Sie vorübergehende Abweichungen hinsichtlich Material, Oberflächenfinish oder Härte, damit eine Passprobe nicht fälschlicherweise als Freigabe für die Serienfertigung interpretiert wird.
Koppeln Sie die Freigabe der Muster an die Zeichnungsrevision, Werkstoffgüte, Endzustand und dokumentierten Anforderungen. Klären Sie alle Fragen zu Fertigungsübermaßen oder offenen Prüffragen, bevor die Serienfreigabe erfolgt.
Verweisen Sie auf die genehmigten Unterlagen und dokumentieren Sie Änderungen hinsichtlich Werkstoffgüte, Härte, Beschichtung oder Verpackung. Jede Lieferung bestätigt Mengen, erforderliche Unterlagen sowie vereinbarte Lieferbedingungen.
Ein Angebot muss das tatsächlich verwendete Material und dessen Ausgangszustand angeben. Vergleichen Sie die Ausgangsabmessungen, den abgetragenen Materialvolumen, die Aufspannungen und die Merkmale anhand derselben Zeichnung – nicht nur anhand des Gewichts des fertigen Teils.
Machen Sie Wärmebehandlung, Schleifen, Beschichten und Berichterstattung im Angebot sichtbar, sofern zutreffend. Bestätigen Sie, welche Bearbeitungsschritte im Angebot enthalten sind und welche separat durch einen Partner oder eine zusätzliche Prüfung erfolgen müssen.
Geben Sie bei Bedarf gesonderte Preise für Muster und Serienfertigung an. Vergleichen Sie stets denselben Oberflächenzustand, dieselben Dokumentationen, Verpackungs- und Lieferbedingungen; eine niedrigere Zahl stellt nicht denselben Leistungsumfang dar, wenn ein erforderlicher Bearbeitungsschritt fehlt.
Beginnen Sie mit den Zeichnungsanforderungen: Belastung, Verschleißflächen, Einsatzbedingungen, eventuelle Schweißarbeiten und der endgültigen Werkstoffzustandsangabe. 1020, 1045 und 4140 sind unterschiedliche Spezifikationen und nicht austauschbare Werkstoffgüten. Senden Sie die genehmigte Werkstoffangabe oder bitten Sie um Alternativen zur Prüfung, bevor Sie eine Auswahl treffen.
Ja. Senden Sie die genaue Werkstoffgüte, die geltende Produkt-Norm, die Ausgangsform (Halbzeug) und den erforderlichen Zustand. Verfügbarkeit und technische Machbarkeit müssen für die Bestellung geprüft werden; die auf dieser Seite genannten Werkstoffbeispiele stellen keine vollständige Lagerliste dar.
Nein. Die Werkstoffbezeichnung allein definiert nicht die endgültig gelieferte Härte oder mechanischen Eigenschaften. Geben Sie den erforderlichen Lieferzustand, den anzuwendenden Werkstoffstandard sowie ggf. Prüfanforderungen an. Bestätigen Sie diese Angaben in Ihrem Angebot.[3]
Die Bearbeitungsreihenfolge hängt vom Ausgangszustand, der Geometrie, den geforderten Eigenschaften und den endgültigen Abmessungen ab. Ein Plan kann Vorbearbeitung, vereinbarte Wärmebehandlung und anschließend Feinbearbeitung umfassen. Identifizieren Sie kritische Passungen und Oberflächen, damit die Reihenfolge sowie eventuelle Vorschneidereserven überprüft werden können.[5] [6]
Nein. Einsatzhärten ist ein oberflächliches Anreicherungsverfahren, dem eine Härtebehandlung folgt, während die Abschreck-und-Anlassen-Behandlung einen anderen Zweck und einen anderen Prozessweg verfolgt. Geben Sie stattdessen die erforderlichen Oberflächen-, Kern- und End-Eigenschaftsanforderungen an, anstatt „gehärtet“ als gesamte Spezifikation zu verwenden.[4] [5]
Senden Sie uns die kritischen Abmessungen, Bezugselemente (Datums) und den endgültigen Zustand. Die erreichbaren Toleranzgrenzen hängen von Größe, Werkstoffgüte, Geometrie und Wärmebehandlungsabfolge ab und müssen für Ihre Zeichnung im Angebot bestätigt werden.
Geben Sie die Härteskala und den Härtebereich, die Prüfstelle, die behandelten Oberflächen sowie ggf. zulässige unbehandelte Bereiche an. Für die Aufhärtungstiefe ist die geforderte Tiefe sowie die Akzeptanzmethode zu definieren. Vereinbaren Sie sämtliche Prüfkörper, Schnitte oder Probenahmen mit dem zuständigen Fachspezialisten.
Fügen Sie Ihre Endbearbeitungsspezifikation, erforderlichen Nachweise, Maskierung, Konservierung sowie Anforderungen an die Endmaße bereits bei der Anfrage hinzu. Wir prüfen die vereinbarten Maßnahmen und bestätigen den Umfang des Bearbeitungsprozesses – statt vorauszusetzen, dass ein alleiniger Finish-Name die gesamte Anforderung vollständig beschreibt.
Reichen Sie das CAD-Modell sowie die zugehörige 2D-Zeichnung, Werkstoffgüte und Lieferzustand, Stückzahl, Wärmebehandlung und Oberflächenfinish-Anforderungen, kritische Toleranzen sowie gewünschtes Auslieferungsdatum ein. Listen Sie gleichzeitig erforderliche Musterfreigaben, Materialnachweise und Prüfanforderungen auf.
Sie können ein Angebot für Muster, Pilotcharge oder Serienfertigung anfordern. Geben Sie die Mengen sowie ggf. Freigabestufen an. Die minimal praktikable Menge, die Kosten und der Terminplan werden nach Prüfung der Material- und Fertigungsanforderungen bestätigt.
Wir können die Koordination mit einem geeigneten Partner oder eine direkte Vermittlung besprechen. Die Produktionsabläufe, Verantwortlichkeiten und kommerziellen Bedingungen sollten vor Freigabe einer Bestellung klar festgelegt sein.
Das Anfrageformular akzeptiert PDF-, DWG-, DXF, STEP, IGES, SLDPRT- und ZIP-Dateien mit einer maximalen Größe von 20 MB. Vereinbaren Sie vor dem Austausch sensibler oder eingeschränkter Dateien Vertraulichkeit und eine geeignete Übertragungsmethode.
Stimmen Sie vor dem Teilen sensibler oder eingeschränkter Dateien die Vertraulichkeitsvereinbarung und die Übertragungsmethode ab.
Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.
Material- und Verfahrensreferenzen. Die genehmigte Zeichnung, die aktuelle Spezifikation und die vereinbarte Bestellung bestimmen die gelieferten Teile.