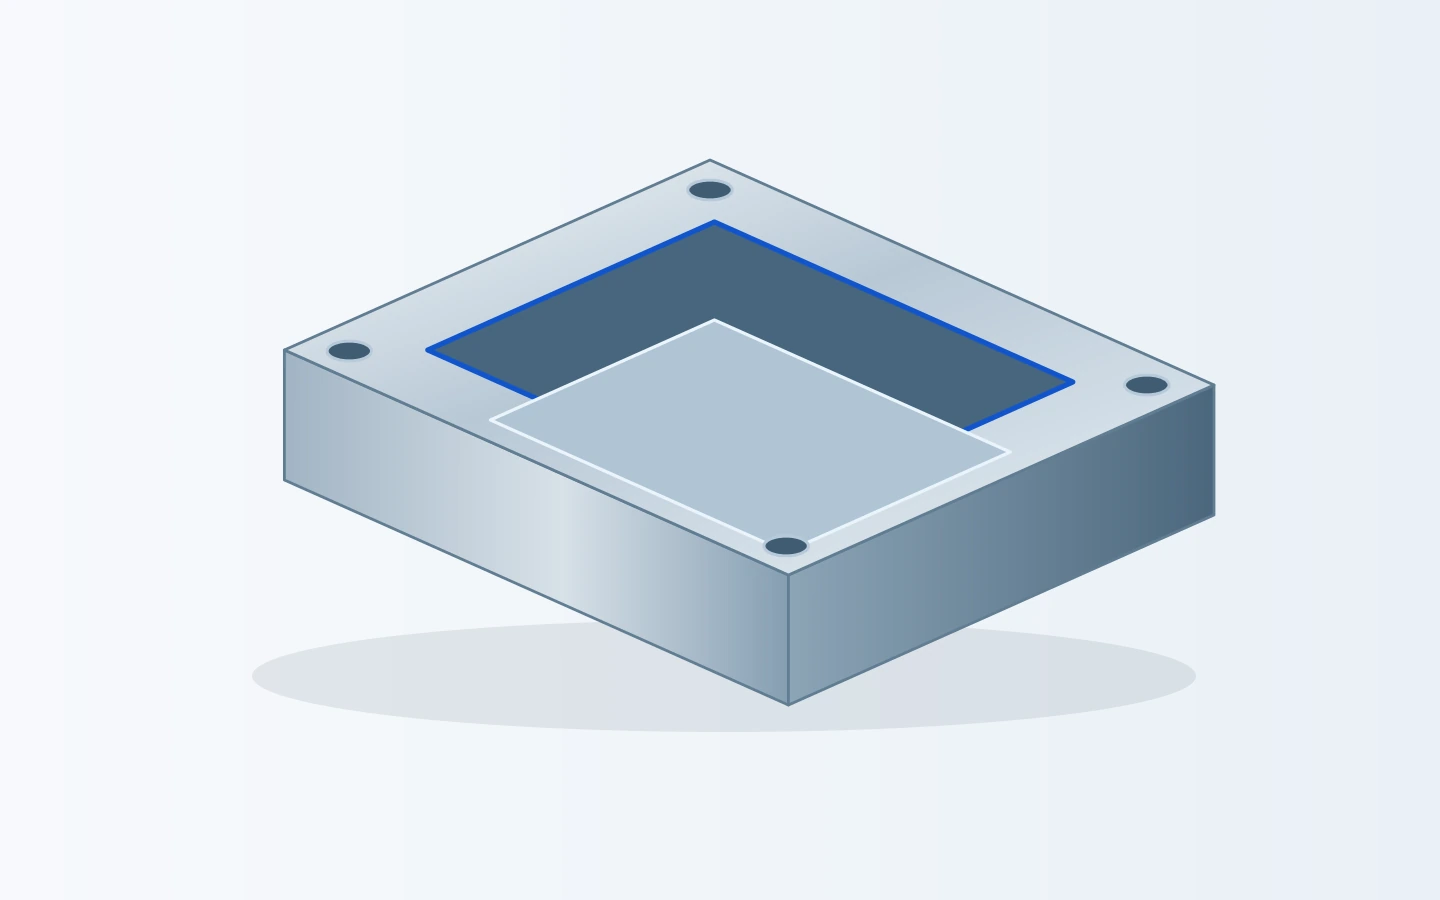
Hohlraumeinsätze
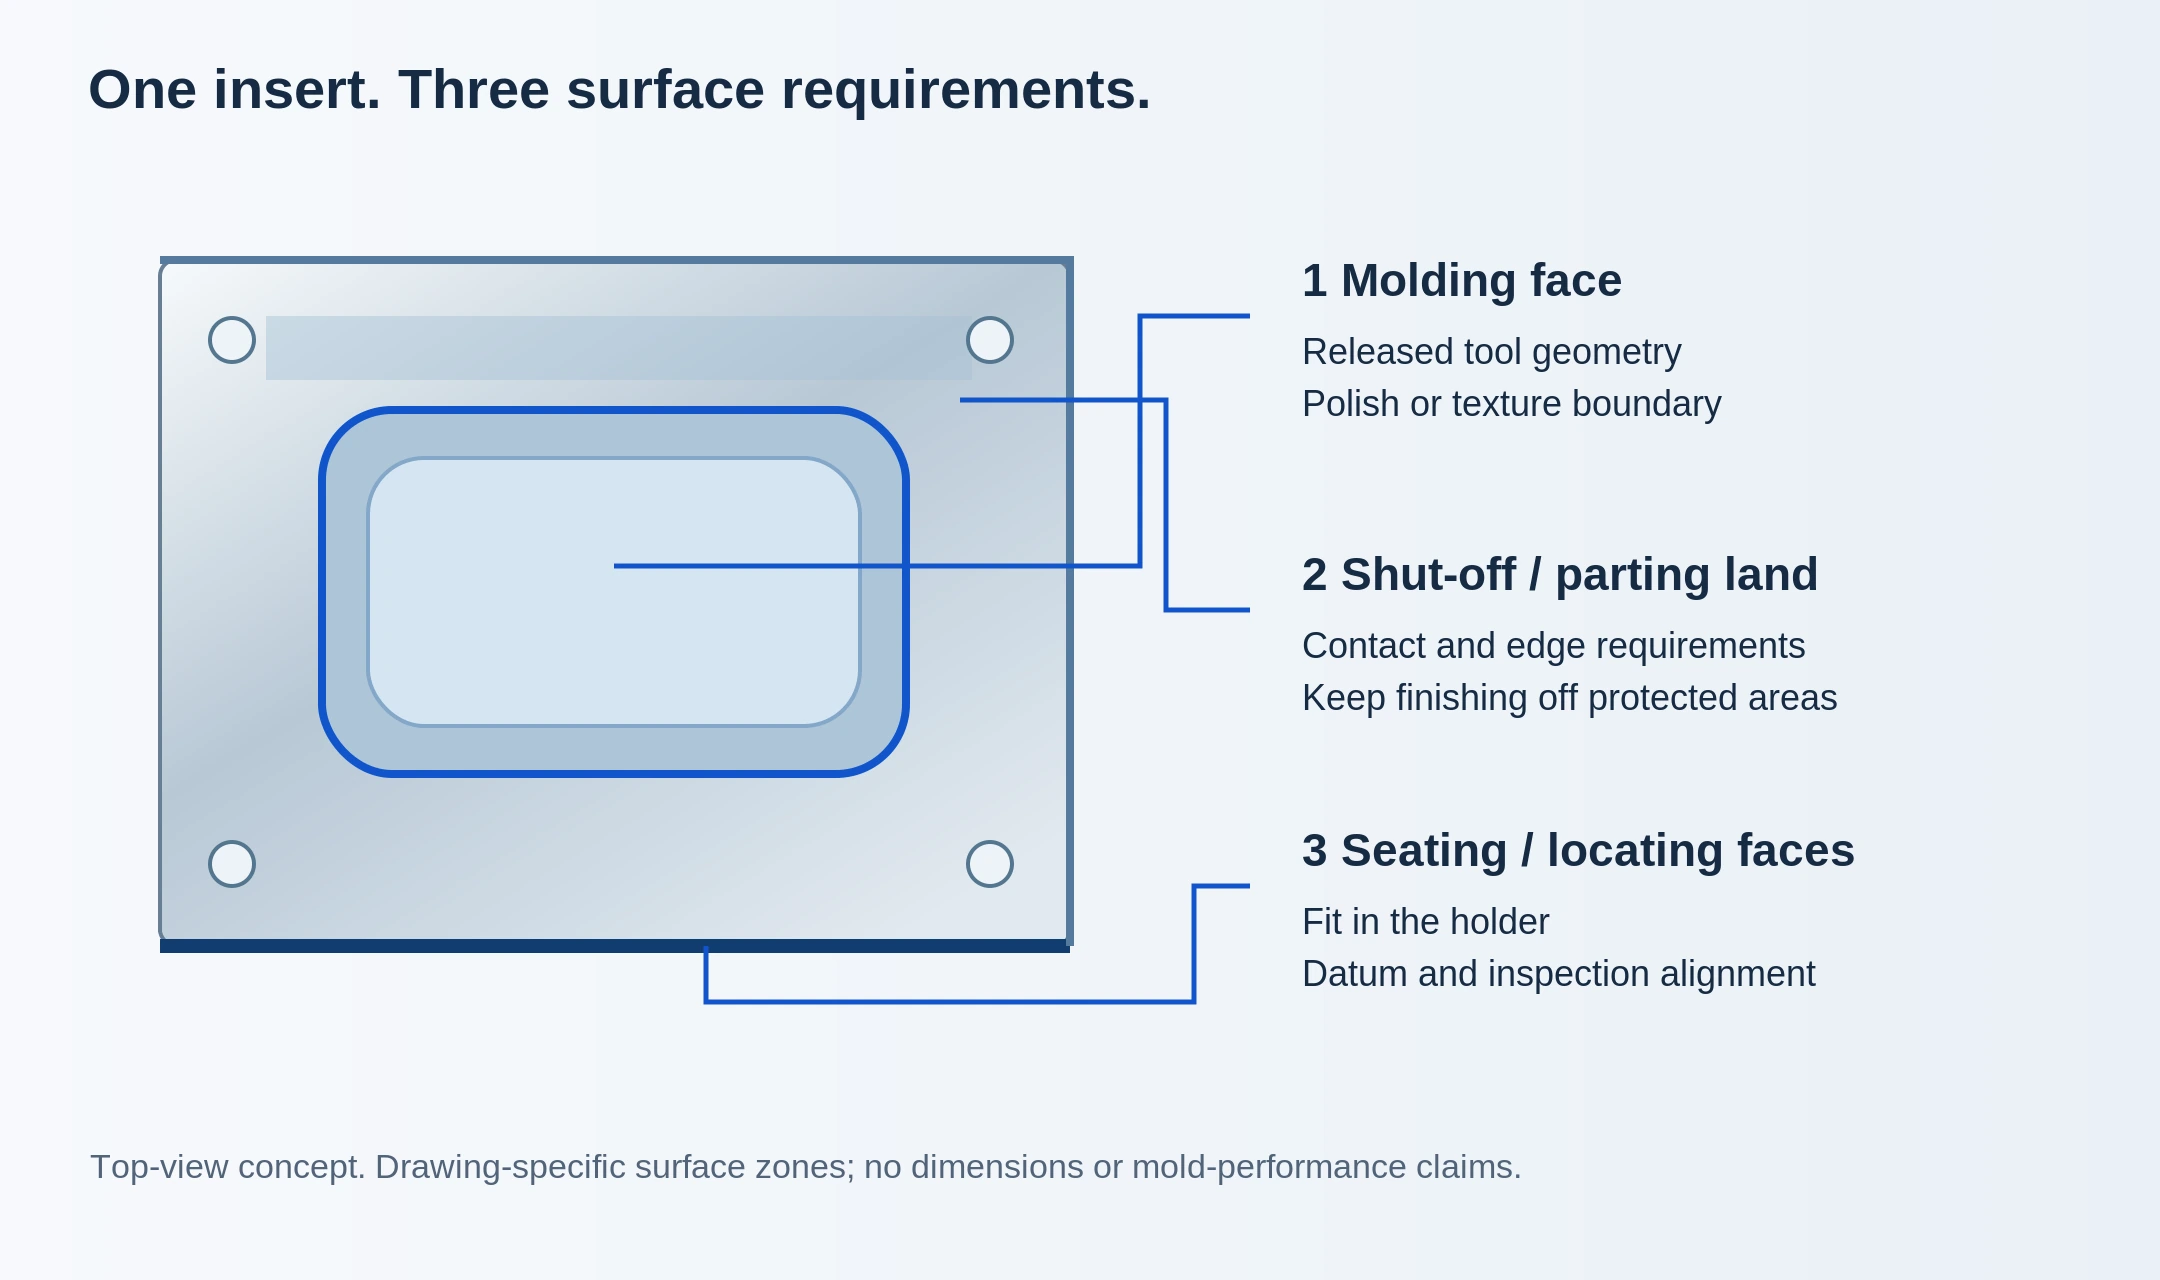
Vertiefte Formen, Trennflächen und Positionierflächen an einem Einsatz. Kennzeichnen Sie, welche Flächen das Spritzgussteil formen und welche in den umgebenden Halter passen.
Wir erstellen ein Angebot für die Bearbeitung von Formeinsätzen, Kernstücken, Schiebestücken und Stützplatten anhand Ihrer freigegebenen Komponentenzeichnungen. Legen Sie für jedes Teil die Positionierpassungen, den Werkstoffzustand sowie die Anforderungen an die Oberflächenbearbeitung fest.
Vertiefte Formen, Trennflächen und Positionierflächen an einem Einsatz. Kennzeichnen Sie, welche Flächen das Spritzgussteil formen und welche in den umgebenden Halter passen.
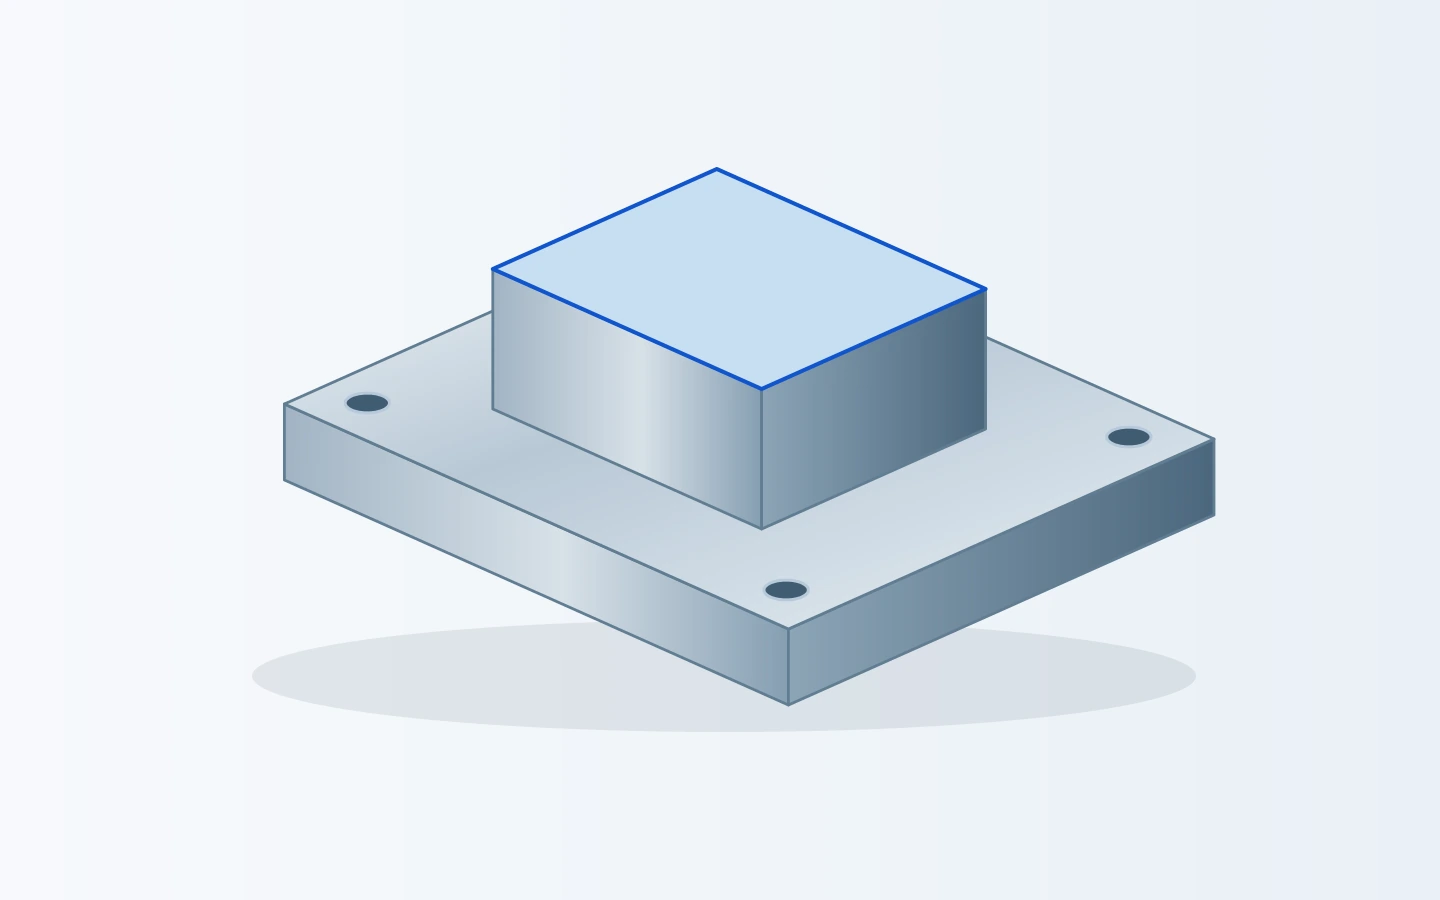
Erhöhte Formen mit Schultern, Befestigungsmerkmalen und Freiraum um den Kern herum. Fügen Sie die funktionsbestimmende Geometrie, Bezugsflächen (Datums) und Bereiche hinzu, die für eine spätere Feinanpassung freizulassen sind.
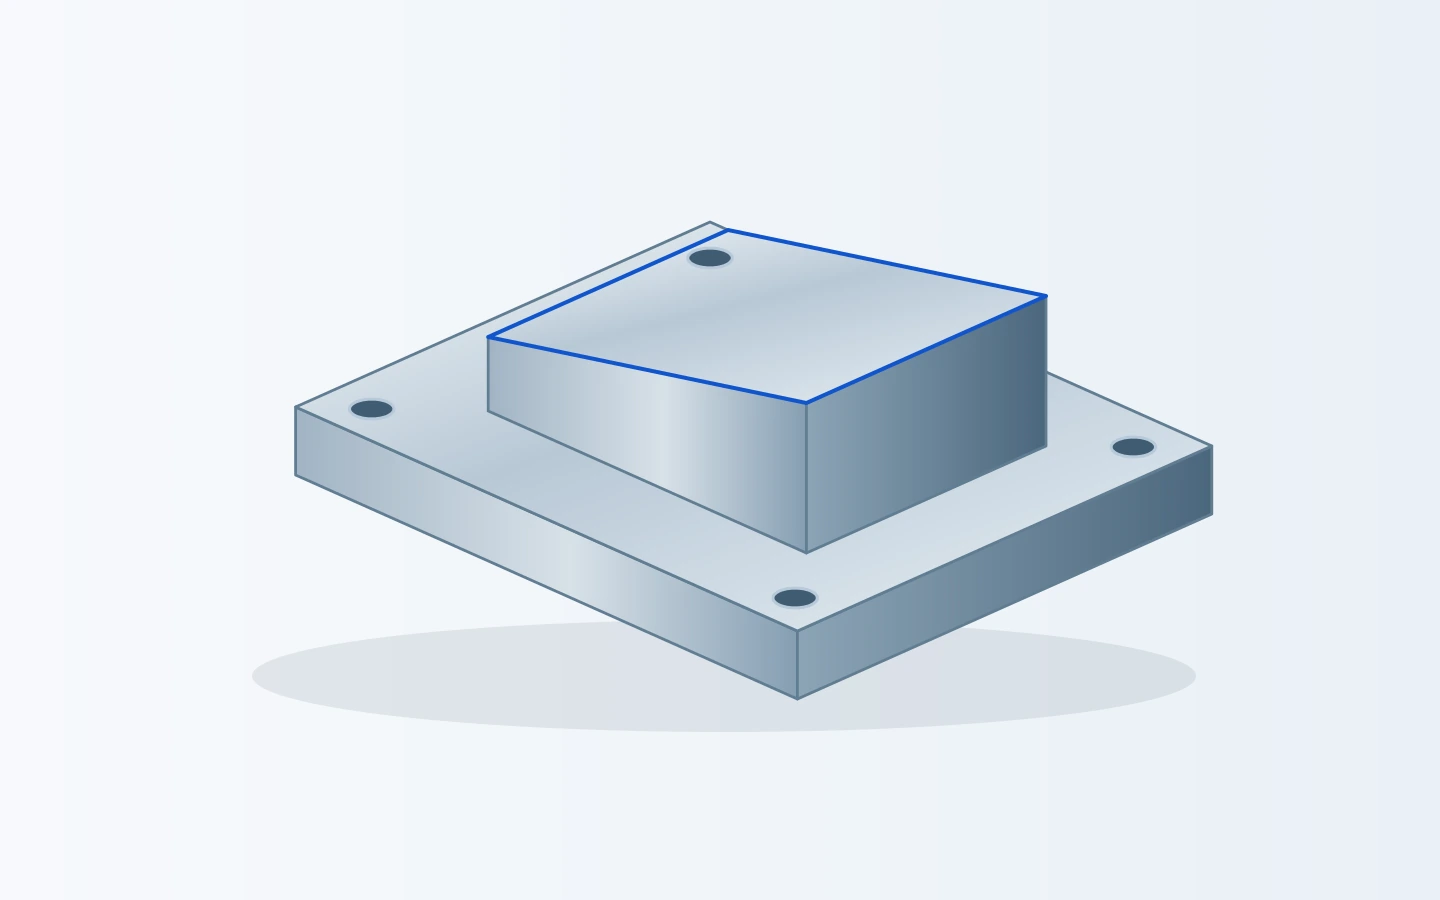
Formgebende Details, die von einer beweglichen Komponente getragen werden. Senden Sie die Detailzeichnung des Schiebers oder Schrägauswerfers zusammen mit den korrespondierenden Führungsoberflächen und dem Montagebezug – nicht nur die spritzgussteilbezogene Form.
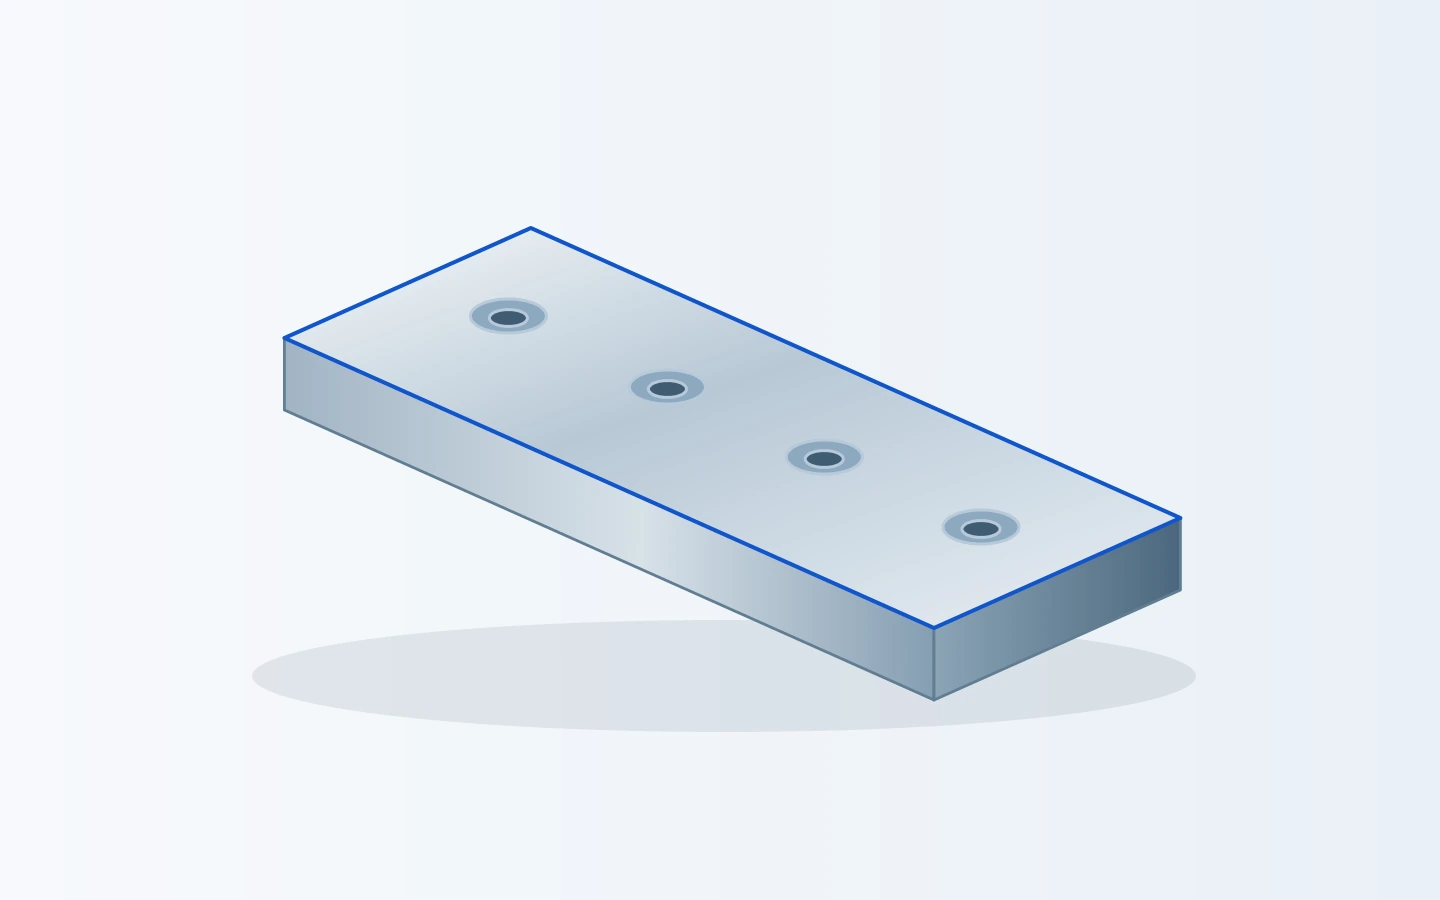
Gleitflächen, Positionierstufen und Befestigungslöcher. Geben Sie Dicke, erforderliche Parallelität, Materialzustand sowie die Oberflächen an, die geschliffen oder beschichtet werden müssen.
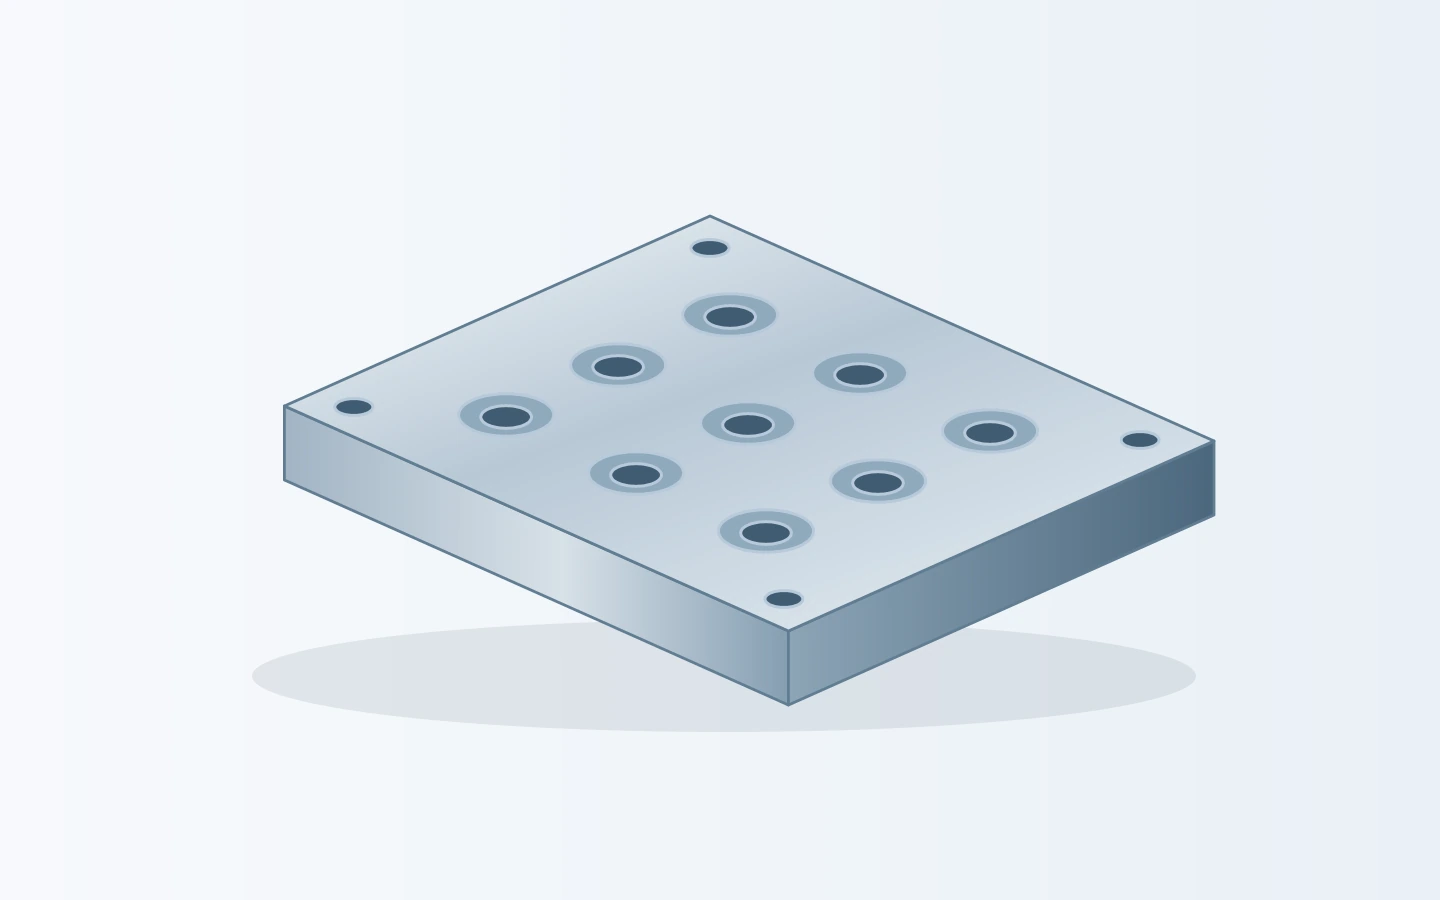
Plattentaschen, Bohrungen und Lochmuster zur Positionierung anderer Komponenten. Die Plattenrevision und die Lochkoordinaten müssen mit der zu fertigenden Baugruppe übereinstimmen.
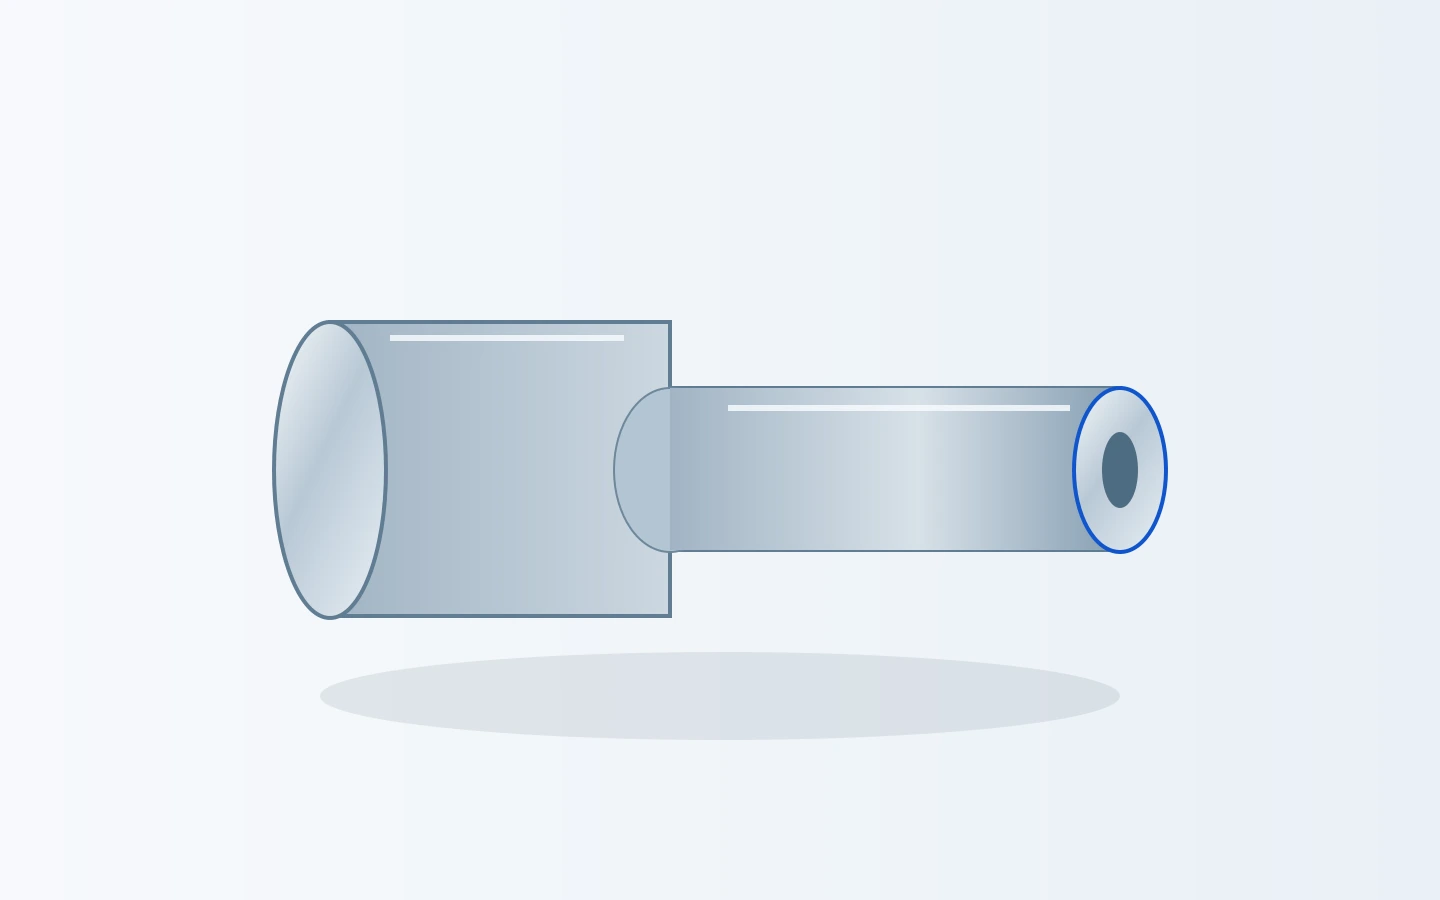
Runde Komponenten mit Schultern, Bohrungen oder profilierten Enden. Definieren Sie Passlängen, endgültige Endgeometrie sowie das Bezugssystem zur Prüfung der gedrehten und fertig bearbeiteten Merkmale.
Keine Komponenten entsprechen dieser Suche.
Diese Komponententypen können anhand Ihrer freigegebenen Zeichnungen besprochen werden. Der Umfang der Bearbeitung umfasst einzelne Komponenten; komplettes Formendesign, Montage und Spritzgießversuche liegen außerhalb dieses Umfangs.[1]
Verwenden Sie das freigegebene Werkzeugmodell und eine bemaßte Komponentenzeichnung. Identifizieren Sie alle bereits in die Werkzeuggeometrie integrierten Schwindmaße, Entformungswinkel und gezielt vorgesehenen Bearbeitungszugaben. Ein Modell des reinen Kunststoffteils stellt einen anderen Ausgangspunkt dar; Ihr Werkzeugkonstrukteur muss die zu fertigende Komponente definieren.
Fügen Sie die passende Aussparung, den Anlageabsatz sowie die Zentriermerkmale ein, sobald deren geometrische Beziehung von Bedeutung ist. Kennzeichnen Sie auf der Zeichnung die Dichtflächen (shut-off lands), Passmaße, Bezugsflächen (datum faces) und Oberflächengrenzen.
Für einen Satz Einsätze geben Sie die Menge für jede Teilenummer und jede Kavitätsposition an. Kennzeichnen Sie spiegelbildliche Versionen sowie alle richtungsgebundenen Merkmale. Bei einem Ersatzteil unterscheiden Sie klar die vorgesehene Nenngeometrie vom Verschleiß, Reparaturen oder Anpassungsänderungen am alten Teil.
Das Fräsen bereitet den Rohblock, die Anlageflächen sowie die zugänglichen Kavitäts- oder Kernoberflächen vor. Für tiefe Ecken und schmale Rippen ist eine Prüfung der Werkzeugzugänglichkeit erforderlich: Reichweite des Fräsers, Freiraum des Werkzeughalters und verbleibende Bearbeitungszugabe beeinflussen die Endbearbeitungsroute. Ein gestufter Plan aus Schruppen und Schlichten hilft, die auf dem Profil verbleibende Bearbeitungszugabe gezielt zu steuern.
[2]Ein leitfähiger Einsatz erfordert möglicherweise Senkerodieren für eine blinde Geometrie oder Drahterodieren für ein geeignetes Durchgangsprofil. Vereinbaren Sie, wer die Geometrie und Elektroden für die Senkerodieren liefert bzw. wo erforderlich Startlöcher für die Drahterodieren herstellt. Geben Sie die geforderte Oberflächenbeschaffenheit nach der EDM-Bearbeitung sowie ggf. erforderliche nachfolgende Nachbearbeitungsschritte an.
[3]Runde Kerne und Hülsen können mit dem Drehen beginnen; für spezifizierte Passungen oder Plattenflächen ist ggf. Schleifen erforderlich. Halten Sie diese Maße im selben Bezugssystem (Datum-Schema) wie die formgebenden Details. Jede spezielle Nachbearbeitung sowie deren Prüfung werden im Angebotsumfang ausdrücklich genannt.
Einige Formstähle werden bereits vorgehärtet geliefert. Dies kann den Fertigungsprozess vereinfachen, indem eine separate Durchhärtung entfällt – sofern es die Konstruktion zulässt. Senden Sie die exakte Werkstoffbezeichnung des Lieferanten und den Lieferzustand; die Angabe „P20-Typ“ allein reicht nicht aus, um die Einkaufsspezifikation festzulegen.
[4]Für H13 oder einen anderen festgelegten Werkzeugstahl legen Sie die genehmigte Materialspezifikation, den Eingangszustand und die erforderliche Endhärte fest. Kennzeichnen Sie alle Bereiche, die absichtlich nach der Wärmebehandlung zur Feinbearbeitung freigelassen werden, und benennen Sie die Partei, die für die Dokumentation der Wärmebehandlung verantwortlich ist.
Ein korrosionsbeständiger Stahlsorte kann für die Formgebungsumgebung, den Kühlkreislauf oder die geforderte Oberflächenqualität spezifiziert werden. Die Polierbarkeit hängt vom jeweiligen Stahlsorte ab. Nennen Sie den konkreten Stahl – nicht lediglich „rostfrei“; die Lieferantendaten und die Projektanforderungen müssen übereinstimmen.
[5]Die Verfügbarkeit des Materials wird anhand des angegebenen Stahlgrades und Zustands bestätigt. Änderungen des Stahlgrades oder der Härte erfordern eine genehmigte Zeichnung oder eine überarbeitete Beschaffungsunterlage.
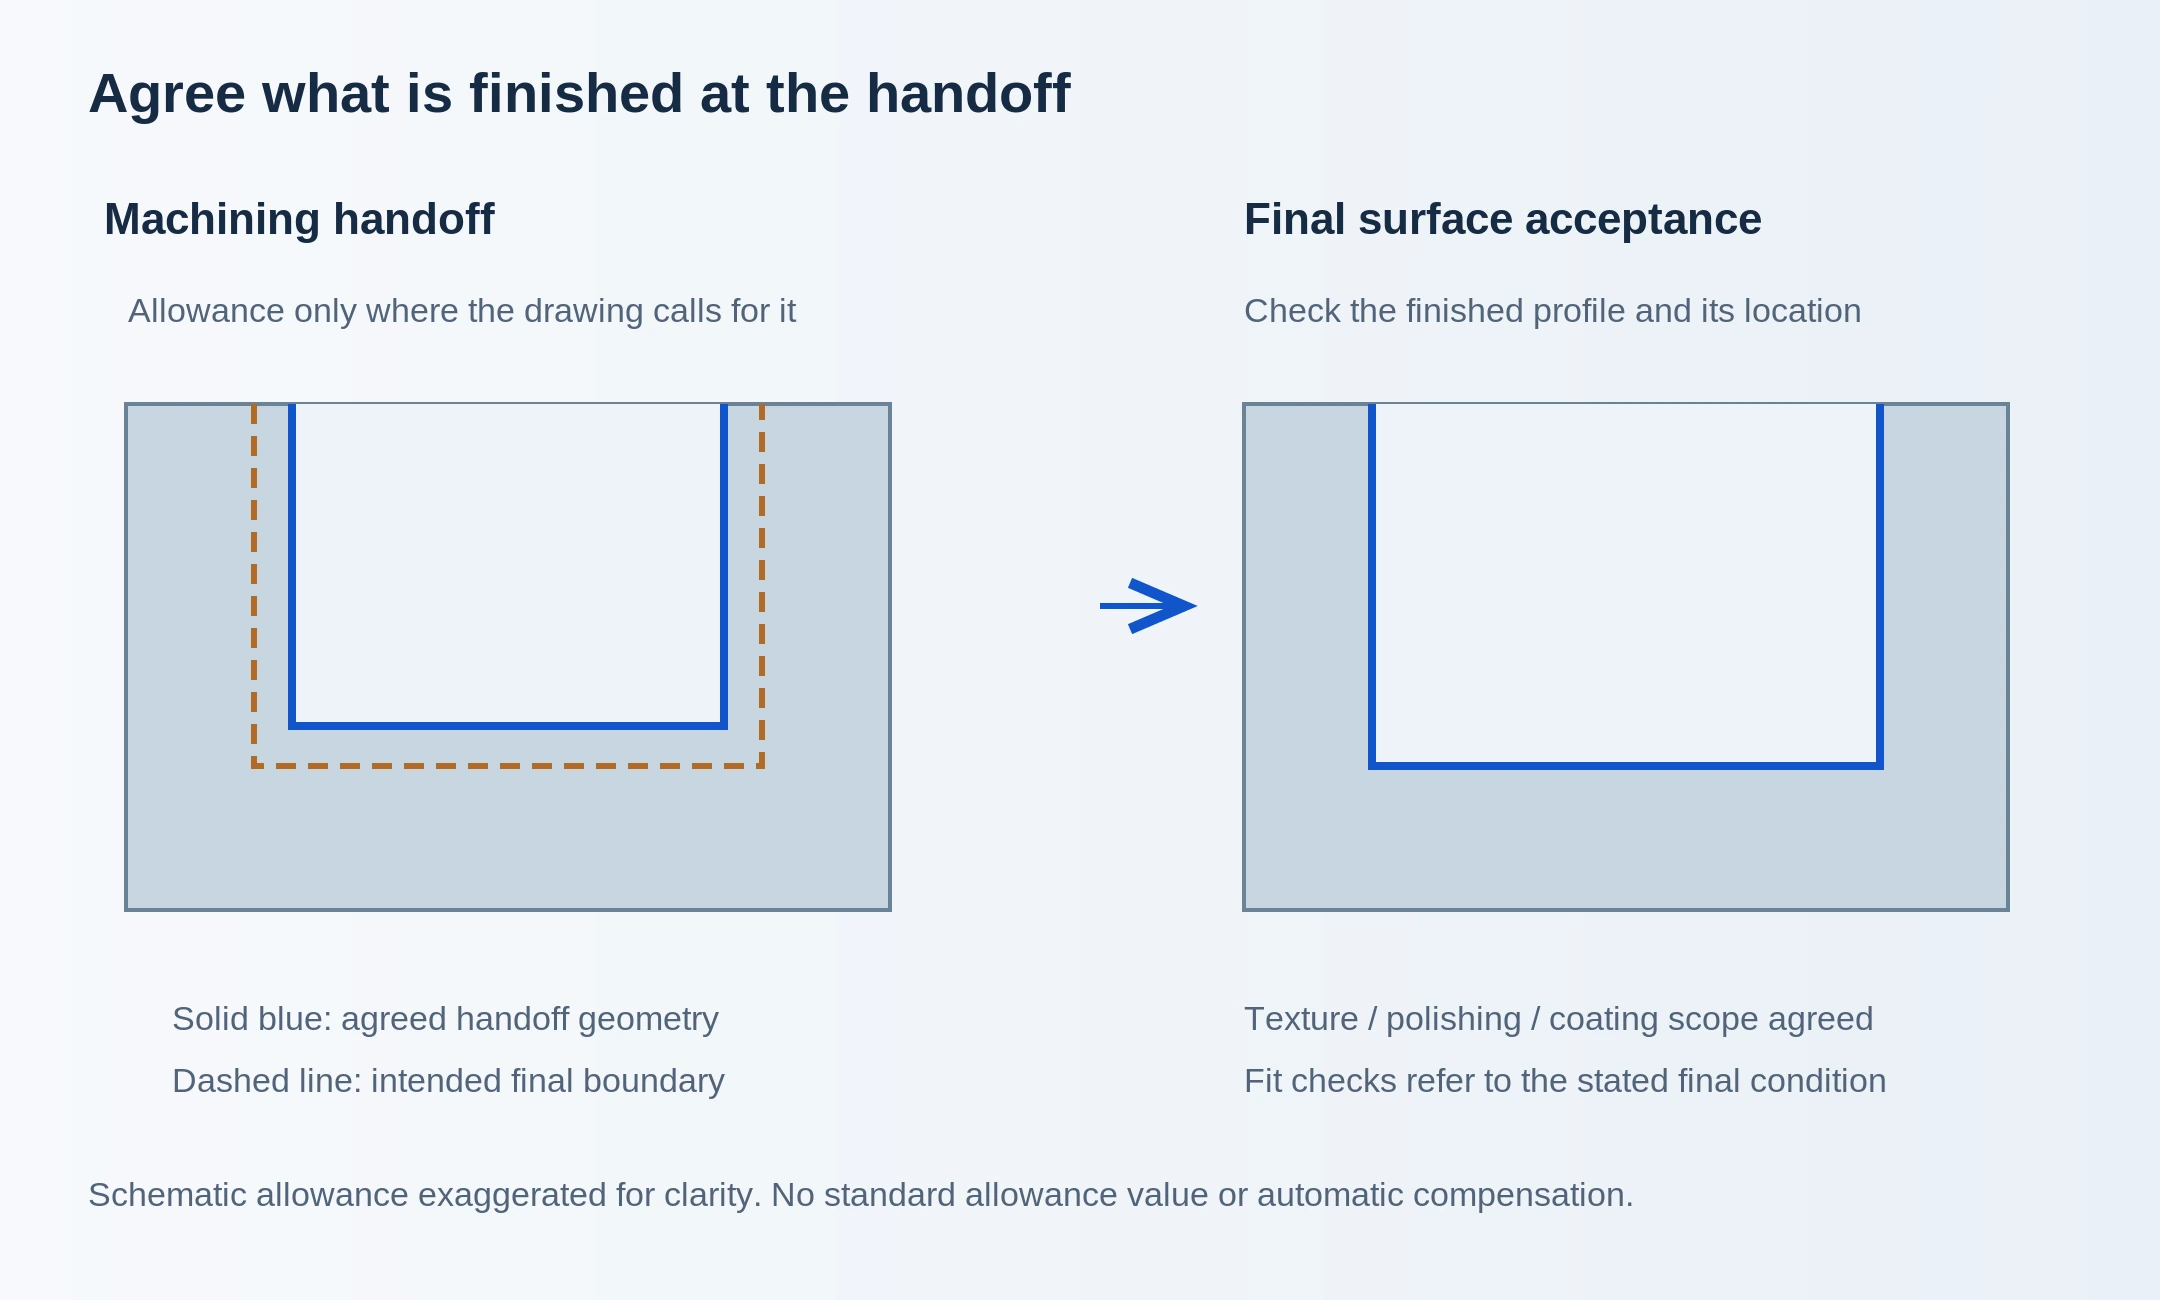
Für ein Rohteil, das an Ihren Wärmebehandler, EDM-Betrieb oder Oberflächenspezialisten weitergegeben wird, kennzeichnen Sie die Flächen, die übermaßig belassen werden, sowie die Art und Weise, wie die Bearbeitungszugabe bemessen wird. Legen Sie bei Bedarf einen separaten Satz von Übergabemaßen an. Eine allgemeine Bemerkung wie „Bearbeitungszugabe belassen“ reicht nicht aus für eine Kavität mit mehreren unterschiedlichen Oberflächenqualitäten.
Vereinbaren Sie, welche Bezugsflächen, Hebe- oder Spannmerkmale bereits fertig bearbeitet sind und welche für die nächste Aufspannung erhalten bleiben.
Für feinbearbeitete Einsätze geben Sie an, welche Kavitäts-, Sitz- und Bohrungsmaße bei der Auslieferung vollständig fertiggestellt sein müssen. Kennzeichnen Sie gezielt vorgesehene Bearbeitungszugaben zum Einpassen klar getrennt von den endgültigen Maßen in der Zeichnung. Geben Sie an, ob die Messwerte vor oder nach einer aufgeführten Beschichtung oder sonstigen Behandlung gelten.
Eine feinbearbeitete Auslieferung kann dennoch an einen anderen Betrieb zur Polierung oder zum Texturieren weitergegeben werden. Diese spätere Bearbeitung muss gesondert aufgeführt werden.
Eine Formoberfläche, Trennfläche und Positionierseite erfordern nicht dieselbe Oberflächenbehandlung. Kennzeichnen Sie die Grenze zwischen Polier- und Texturbereich und verwenden Sie die genehmigte Oberflächenspezifikation oder die Referenzprobe. Führen Sie geschützte Kanten und Bereiche auf, die nicht poliert, abgerundet oder beschichtet werden dürfen.
Bestätigen Sie den zuständigen Oberflächenspezialisten und das Abnahmeverfahren. Ein einzelner Rauheitswert beschreibt nicht alle visuellen oder optischen Anforderungen.
Zeigen Sie die Bohrroute, Bohrtiefen, Verbindungen und Gewindespezifikationen an. Definieren Sie Entgraten und Reinigen an sich kreuzenden Bohrungen. Falls ein Dichtheits- oder Drucktest erforderlich ist, geben Sie dessen Methode, Prüfbedingungen und Annahmekriterien in der Bestellung an.
Fügen Sie den zugehörigen Montageabschnitt sowie die vorgesehene Referenz für Stift oder Buchse ein. Die Halterplattendicke, Absätze und Bohrungsausrichtung können beeinflussen, wie das Bauteil in die Form passt. Teilen Sie uns mit, ob die Bestellung ein fertiges kundenspezifisches Teil oder Modifikationen an einem festgelegten Standardrohling umfasst.
Entlüftungen sind Teil der Formkonstruktion – keine generische Nuttiefe, die der mechanische Bearbeitungszulieferer schätzen muss. Liefern Sie die freigegebenen Entlüftungsdetails, Abschaltbereiche und geschützten Kanten. Diese Details müssen das Entgraten und die Oberflächenbearbeitung überstehen.
[6]Ein Prüfbericht für Formkomponenten muss angeben, welche Änderungsstufe geprüft wurde und wie das Teil zur Messung positioniert wurde. Halten Sie Formversuche, Freigabe des Spritzgussteils und Komponentenmaße als separate Abnahmeschritte fest; sie beantworten unterschiedliche Fragen. Im Angebot sind die für Ihre Merkmale verfügbaren Prüfverfahren anzugeben.
| Merkmal | Zeichnungsanforderungen | Aufzeichnungen und Prüfungen |
|---|---|---|
| Anlage- und Positioniermerkmale | Passungen, Anschlussflächen, Passstifte, Geometrie | Maße der zusammenpassenden Teile und Bezugselemente |
| Kern und Hohlraum | Modellrevision, Profil, lokale Details | Zugängliche Messbereiche und Ausrichtung |
| Werkstoff und Wärmebehandlung | Werkstoffsorte, Lieferzustand, endgültige Härte | Werkstoff- und Wärmebehandlungsnachweise |
| Form- und Abschaltflächen | Oberflächenfinish, Begrenzungen, Kanten, Endzustand | Optik, Struktur, dimensionsbezogene Prüfungen |
| Kühlkanäle | Lage, Tiefe, Verbindungen, Prüfanforderungen | Vereinbarte Reinigung und Dichtheitsprüfungen |
| Sätze und Ersatzteile | Teil, Revision, Kavität-Nummer, Menge | Komponentenberichte und Verpackungskennzeichnung |
Senden Sie das Komponentenmodell, die Zeichnung, die Position in der Stückliste und die Menge. Wir gliedern im Angebot Materiallieferung, mechanische Bearbeitung, Wärmebehandlung, Elektroerosion (EDM), Oberflächenbearbeitung und Prüfung getrennt auf – einschließlich aller Arbeiten, die einem Partner zugewiesen werden.
Geben Sie aktuelle Maße, Werkstoff- und Wärmebehandlungsnachweise sowie verbleibende Bearbeitungszugabe auf den erforderlichen Flächen an. Ein gehärteter oder teilweise fertig bearbeiteter Einsatz erfordert eine andere Bewertung als ein Rohblock. Zustand bei Erhalt und Verantwortlichkeit für den gelieferten Rohling sind vor dem Versand zu vereinbaren.
Senden Sie die aktuelle Komponentenrevision, die Hohlraumkennung und die Angaben zur Paarung. Fotos sowie ein altes Einsatzstück können bei der Schadensidentifizierung helfen; Verschleiß darf jedoch nicht zur neuen Nenngröße werden. Jede Wiederherstellung einer Zeichnung, Neukonstruktion oder Anpassung direkt am Werkzeug muss als zusätzliche Leistung vereinbart werden.
Tiefe Rippen, kleine innere Details, unterbrochene Flächen und erschwerter Werkzeugzugang können zusätzliche Werkzeuge, Elektroden oder Aufspannungen erfordern. Auch der Umfang des Polierens oder der Texturierung ist entscheidend. Kennzeichnen Sie ausschließlich die Flächen, die die spezifizierte Oberflächenqualität erfordern – statt eine pauschale Anmerkung auf das gesamte Bauteil anzuwenden.
Ein roh bearbeiteter Einsatz für Ihre nächste Operation stellt einen anderen Leistungsumfang dar als eine gehärtete, fertig bearbeitete und geprüfte Komponente. Wärmebehandlung, Sonderverfahren und erforderliche Prüfberichte benötigen Zeit im Terminplan. Geben Sie das Datum an, zu dem Sie die Komponente in Ihrem Formenbau benötigen.
Stellen Sie Angebote für Erstkomponenten und Ersatzsätze separat zusammen. Kennzeichnen Sie gemischte Revisionen und spiegelbildliche Teile in der Mengenliste. Bei Nachbestellungen verweisen Sie auf die freigegebene Zeichnung und die Spezifikation für die Oberflächenbearbeitung; allein eine alte Bestellnummer reicht möglicherweise nicht aus, um die aktuellste Passgenauigkeitskorrektur abzubilden.
Dieser Service umfasst einzelne Formkomponenten, die nach freigegebenen Komponentenzeichnungen gefertigt werden. Die vollständige Formkonstruktion, die Montage des Formrahmens, die Integration von Heißkanalsystemen, Formversuche sowie die Herstellung der spritzgegossenen Teile liegen außerhalb dieses Leistungsumfangs für die Komponentenbearbeitung.
Senden Sie das Einsatzmodell, die bemaßte Zeichnung, den Werkstoff und den erforderlichen Endzustand. Fügen Sie die Lagepassung sowie die Anforderungen an die Formoberfläche bei. Im Rahmen der Prüfung wird festgelegt, welche Bearbeitungs- und Oberflächenbearbeitungsschritte für diese Komponente kalkuliert werden können.
Es kann eine erste Besprechung einleiten, definiert aber die Formkomponente nicht vollständig. Ein Werkzeugmodell erfordert die freigegebene Schwindung, den Entformungswinkel, die Trennfläche und die Geometrie des Einsatzelements sowie Montagedetails. Diese Konstruktionsentscheidungen müssen vorab freigegeben sein, bevor ein endgültiges Angebot für die Komponentenbearbeitung erstellt werden kann.
Ja, das kann ein geeigneter Weg für leitfähiges Werkzeugmaterial sein. Zugängliche Bereiche können gefräst werden, während ausgewählte blinde oder durchgehende Merkmale mittels EDM bearbeitet werden. Bei der Zeichnungsprüfung müssen Zugänglichkeit, Verantwortlichkeit für Elektroden oder Startlöcher sowie der geforderte Oberflächenzustand der Lieferfläche geklärt werden.
Beginnen Sie mit der vom Formkonstrukteur genehmigten Sorte und Zustandsangabe. Vorgehärtete, zu härtende sowie korrosionsbeständige Formstähle erfüllen unterschiedliche Anforderungen. Geben Sie die genaue Werkstoffspezifikation und die erforderlichen Nachweise an; ein vorgeschlagener Alternativwerkstoff ist vor dem Einkauf zu prüfen.
Die Realisierbarkeit von Toleranzen hängt vom Merkmal, Werkstoff, Bauteilgröße, Wärmebehandlungszustand und Messverfahren ab. Senden Sie die Zeichnung mit den geltenden allgemeinen Toleranzen und lokalen Grenzwerten ein. Das Angebot bestätigt die kritischen Anforderungen sowie den Umfang der Prüfung.
Ja, Sie können eine Prüfung für einen reinen Bearbeitungsauftrag anfordern. Geben Sie die aktuellen Rohlingsmaße, den Werkstoffzustand, die Wärmebehandlungshistorie und die verbleibende Bearbeitungszugabe an. Die Annahme des gelieferten Rohlings sowie die exakten auszuführenden Bearbeitungsschritte müssen vor Arbeitsbeginn vereinbart werden.
Nur die in dem Angebot aufgeführten Bearbeitungsschritte sind enthalten. Geben Sie die Oberflächenbegrenzungen, die gewünschte Güte, den geforderten Zustand und den Finish-Bezug an. Benennen Sie gegebenenfalls einen zugelassenen Fachdienstleister und klären Sie, ob die Abnahme vor oder nach dessen Bearbeitung erfolgen soll.
Eine Anfrage zur Ersetzung sollte die vorgesehene Nennzeichnung mit ihrer Revision, die Kavitätsposition sowie die passenden Bezugsmerkmale umfassen. Das alte Teil dient als nützlicher Nachweis für Verschleiß oder Modifikationen; die Reproduktion dieser verschlissenen Geometrie könnte jedoch das Problem wiederholen. Eine Zeichnungswiederherstellung oder Anpassungsarbeiten erfordern einen gesondert vereinbarten Leistungsumfang.
Senden Sie das CAD-Modell der Komponente und die Zeichnung, die Teile- und Formnummern, die Revision, den Werkstoff, die Menge und das Lieferdatum. Fügen Sie die Lagepassungen, die Endbearbeitungsgrenzen und die Prüfanforderungen hinzu. Für eine Mehrteil-Bestellung fügen Sie bitte eine detaillierte Stückliste mit Menge und Revision für jede Komponente bei.
Eine freigegebene Komponentenzeichnung ist der beste Ausgangspunkt. Geben Sie den Lieferstatus, die Anschlussreferenzen und sämtliche von einem anderen Fachdienstleister ausgeführten Arbeiten an. Lassen Sie unbekannte Werte offen, statt eine Passung, Härte oder Oberflächenqualität zu erraten.
Für mehrere Komponenten fügen Sie bitte eine Liste mit Teilenummern, Änderungsständen und Mengen bei. DasRFQ-Checkliste für die CNC-Bearbeitungerläutert, wie das Zeichnungspaket strukturiert werden soll.
Referenzen zu Begriffen für Formkomponenten, Bearbeitungsverfahren und Werkstoffauswahl.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
