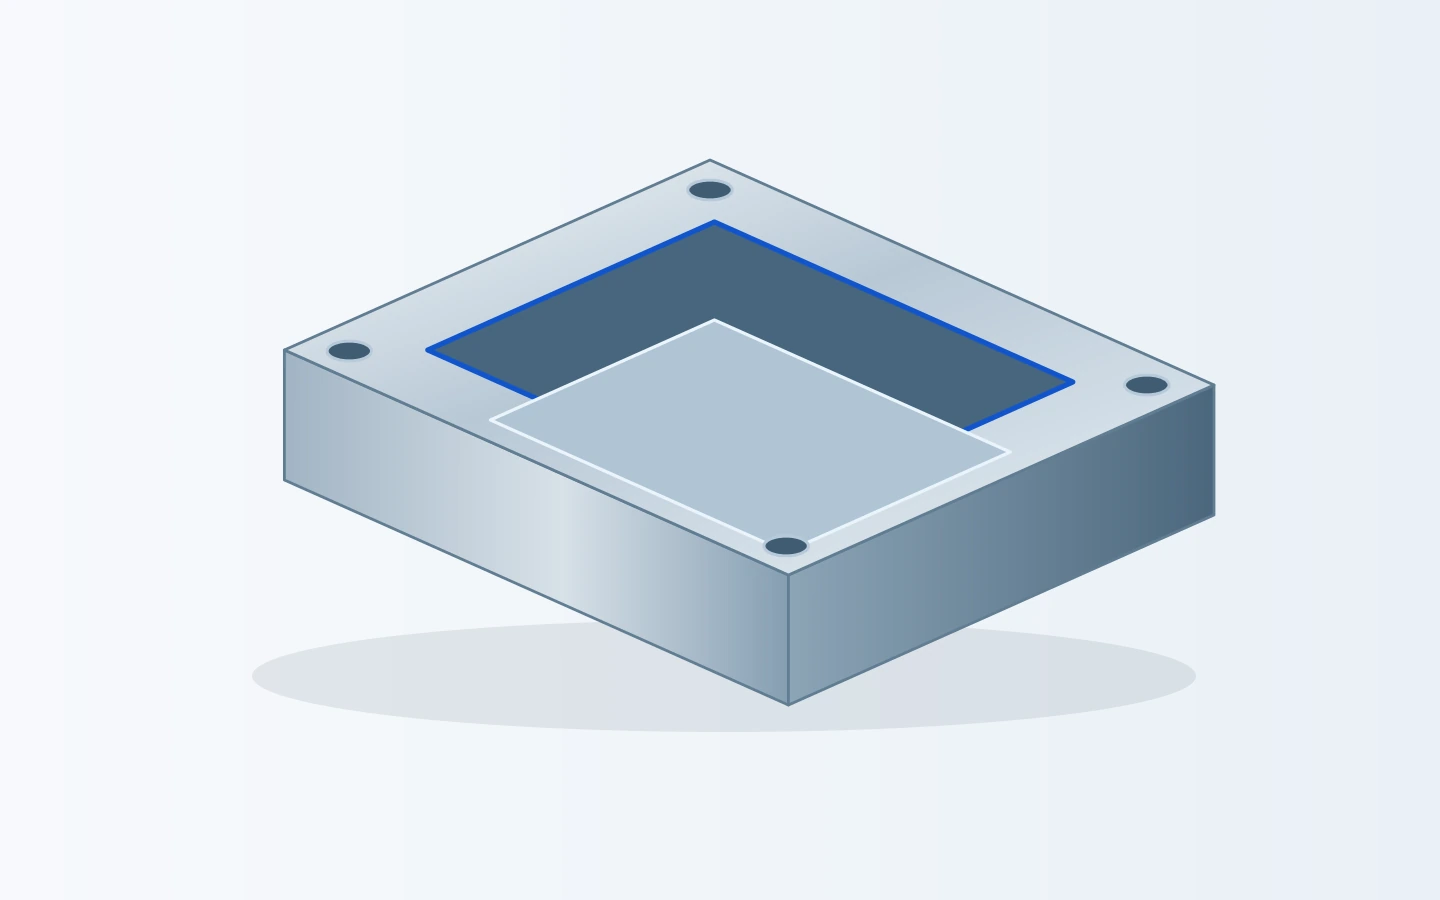
Wkładki wnękowe
Wklęsłe kształty, powierzchnie rozdziału i powierzchnie lokalizacyjne na jednej wkładce. Wskazówka, które powierzchnie kształtują wytłaczany element, a które pasują do otaczającego uchwytu.
Zgłaszamy ofertę na obróbkę wkładek formy, rdzeni, suwaków i płyt nośnych na podstawie wydanych przez Państwa rysunków komponentów. Zdefiniuj pasowania lokalizacyjne, stan materiału oraz wymagania dotyczące wykończenia dla każdej części.
Wklęsłe kształty, powierzchnie rozdziału i powierzchnie lokalizacyjne na jednej wkładce. Wskazówka, które powierzchnie kształtują wytłaczany element, a które pasują do otaczającego uchwytu.
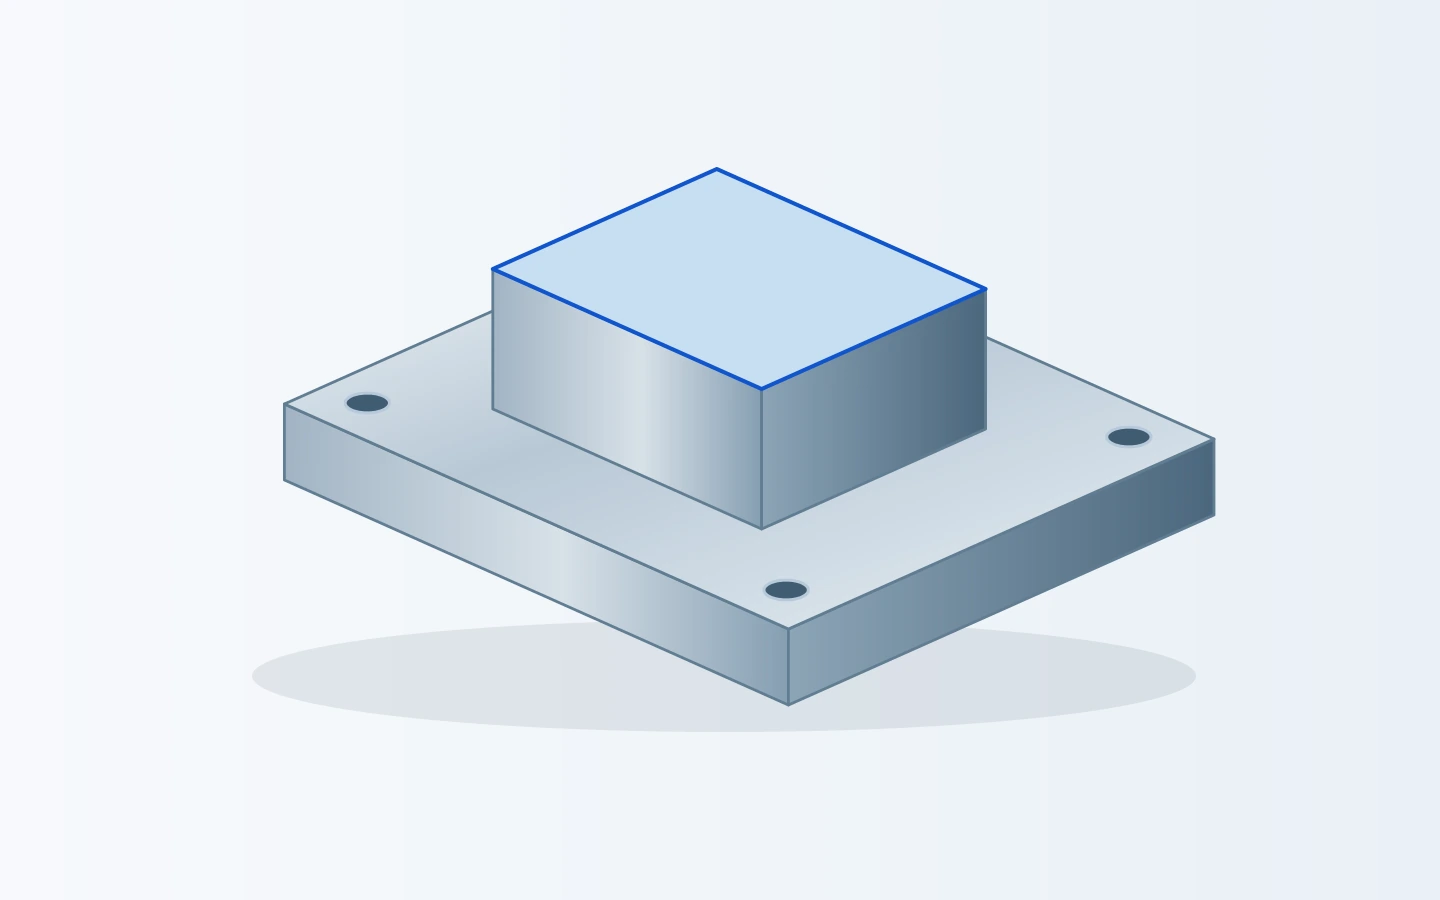
Wypukłe kształty z barkami, cechami montażowymi i luzami wokół rdzenia. Dołącz geometrię roboczą, powierzchnie bazowe oraz obszary przeznaczone do dopasowania w późniejszym etapie.
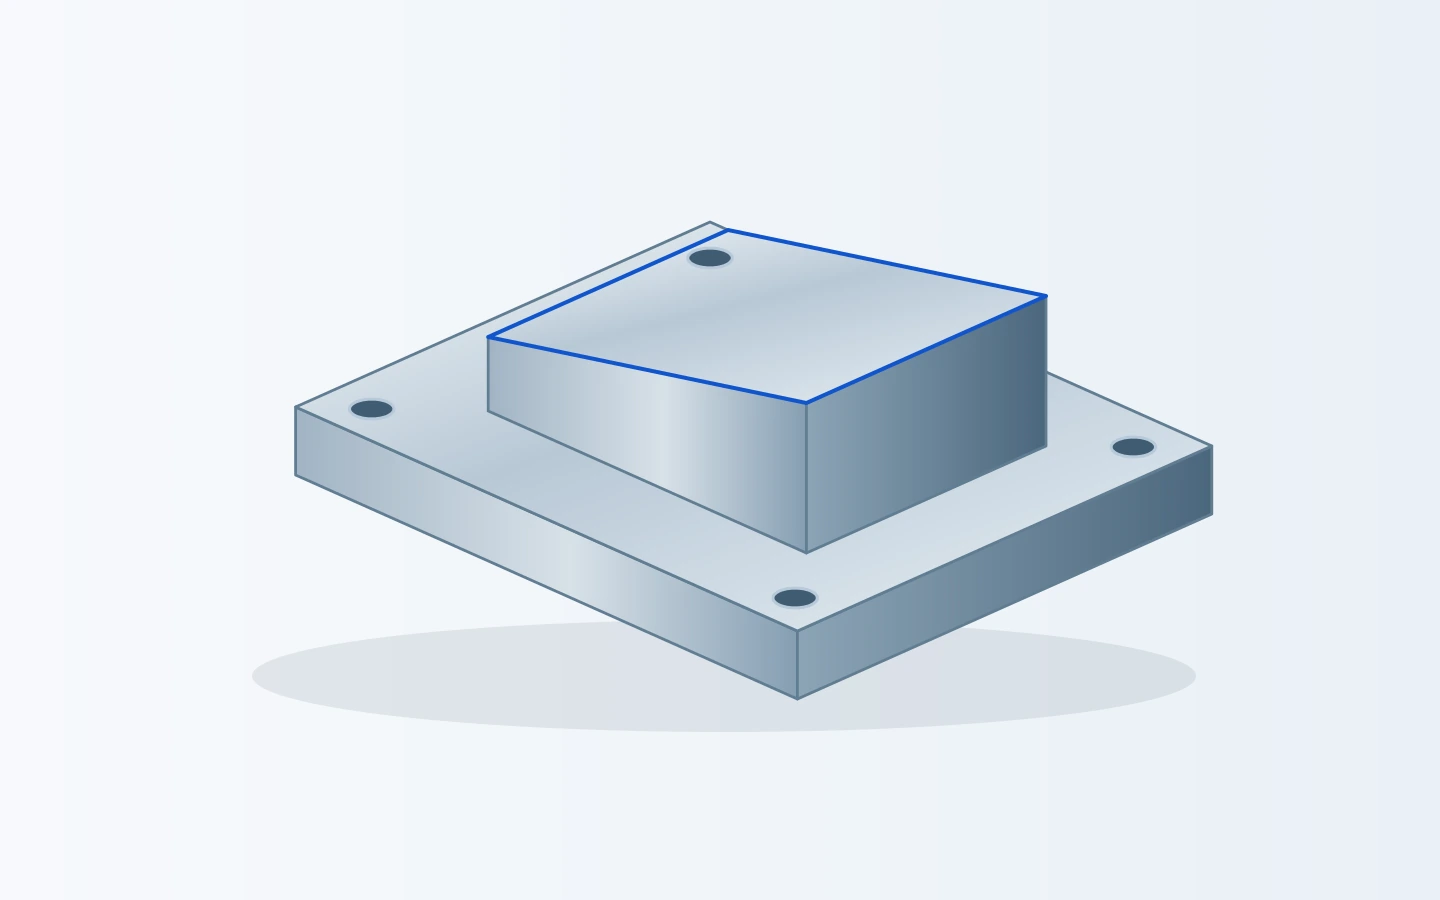
Szczegóły kształtujące przenoszone przez element ruchomy. Wyślij szczegółowy rysunek suwaka lub wypychacza wraz z powierzchniami prowadzącymi i odniesieniem montażowym — nie tylko cechą formowaną.
Powierzchnie ślizgowe, stopnie lokalizacyjne i otwory mocujące. Określ grubość, równoległość tam, gdzie jest wymagana, stan materiału oraz powierzchnie wymagające szlifowania lub powłoki.
Kieszenie w płytach, otwory i wzory otworów służące do lokalizacji innych elementów. Rewizja płytki oraz współrzędne otworów muszą być zgodne z budowanym zespołem.
Elementy cylindryczne z barkami, otworami lub kształtowanymi końcami. Określ długości pasowań, końcową geometrię końców oraz odniesienie użyte do kontroli cech toczenia i wykończenia.
Żaden element nie odpowiada temu zapytaniu.
Te typy komponentów można omawiać na tle wydanych przez Państwa rysunków. Zakres obróbki obejmuje pojedyncze komponenty; pełny projekt formy, jej montaż oraz próby formowania nie wchodzą w zakres tej usługi.[1]
Użyj wydanego modelu narzędziowego oraz wymiarowanego rysunku komponentu. Zidentyfikuj wszelkie zaprojektowane luzy skurczowe, nachylenia (draft) oraz celowo pozostawione nadmiary materiału już wbudowane w geometrię narzędzia. Sam model wyrobu plastycznego stanowi inny punkt wyjścia; projektant formy musi określić komponent przeznaczony do produkcji.
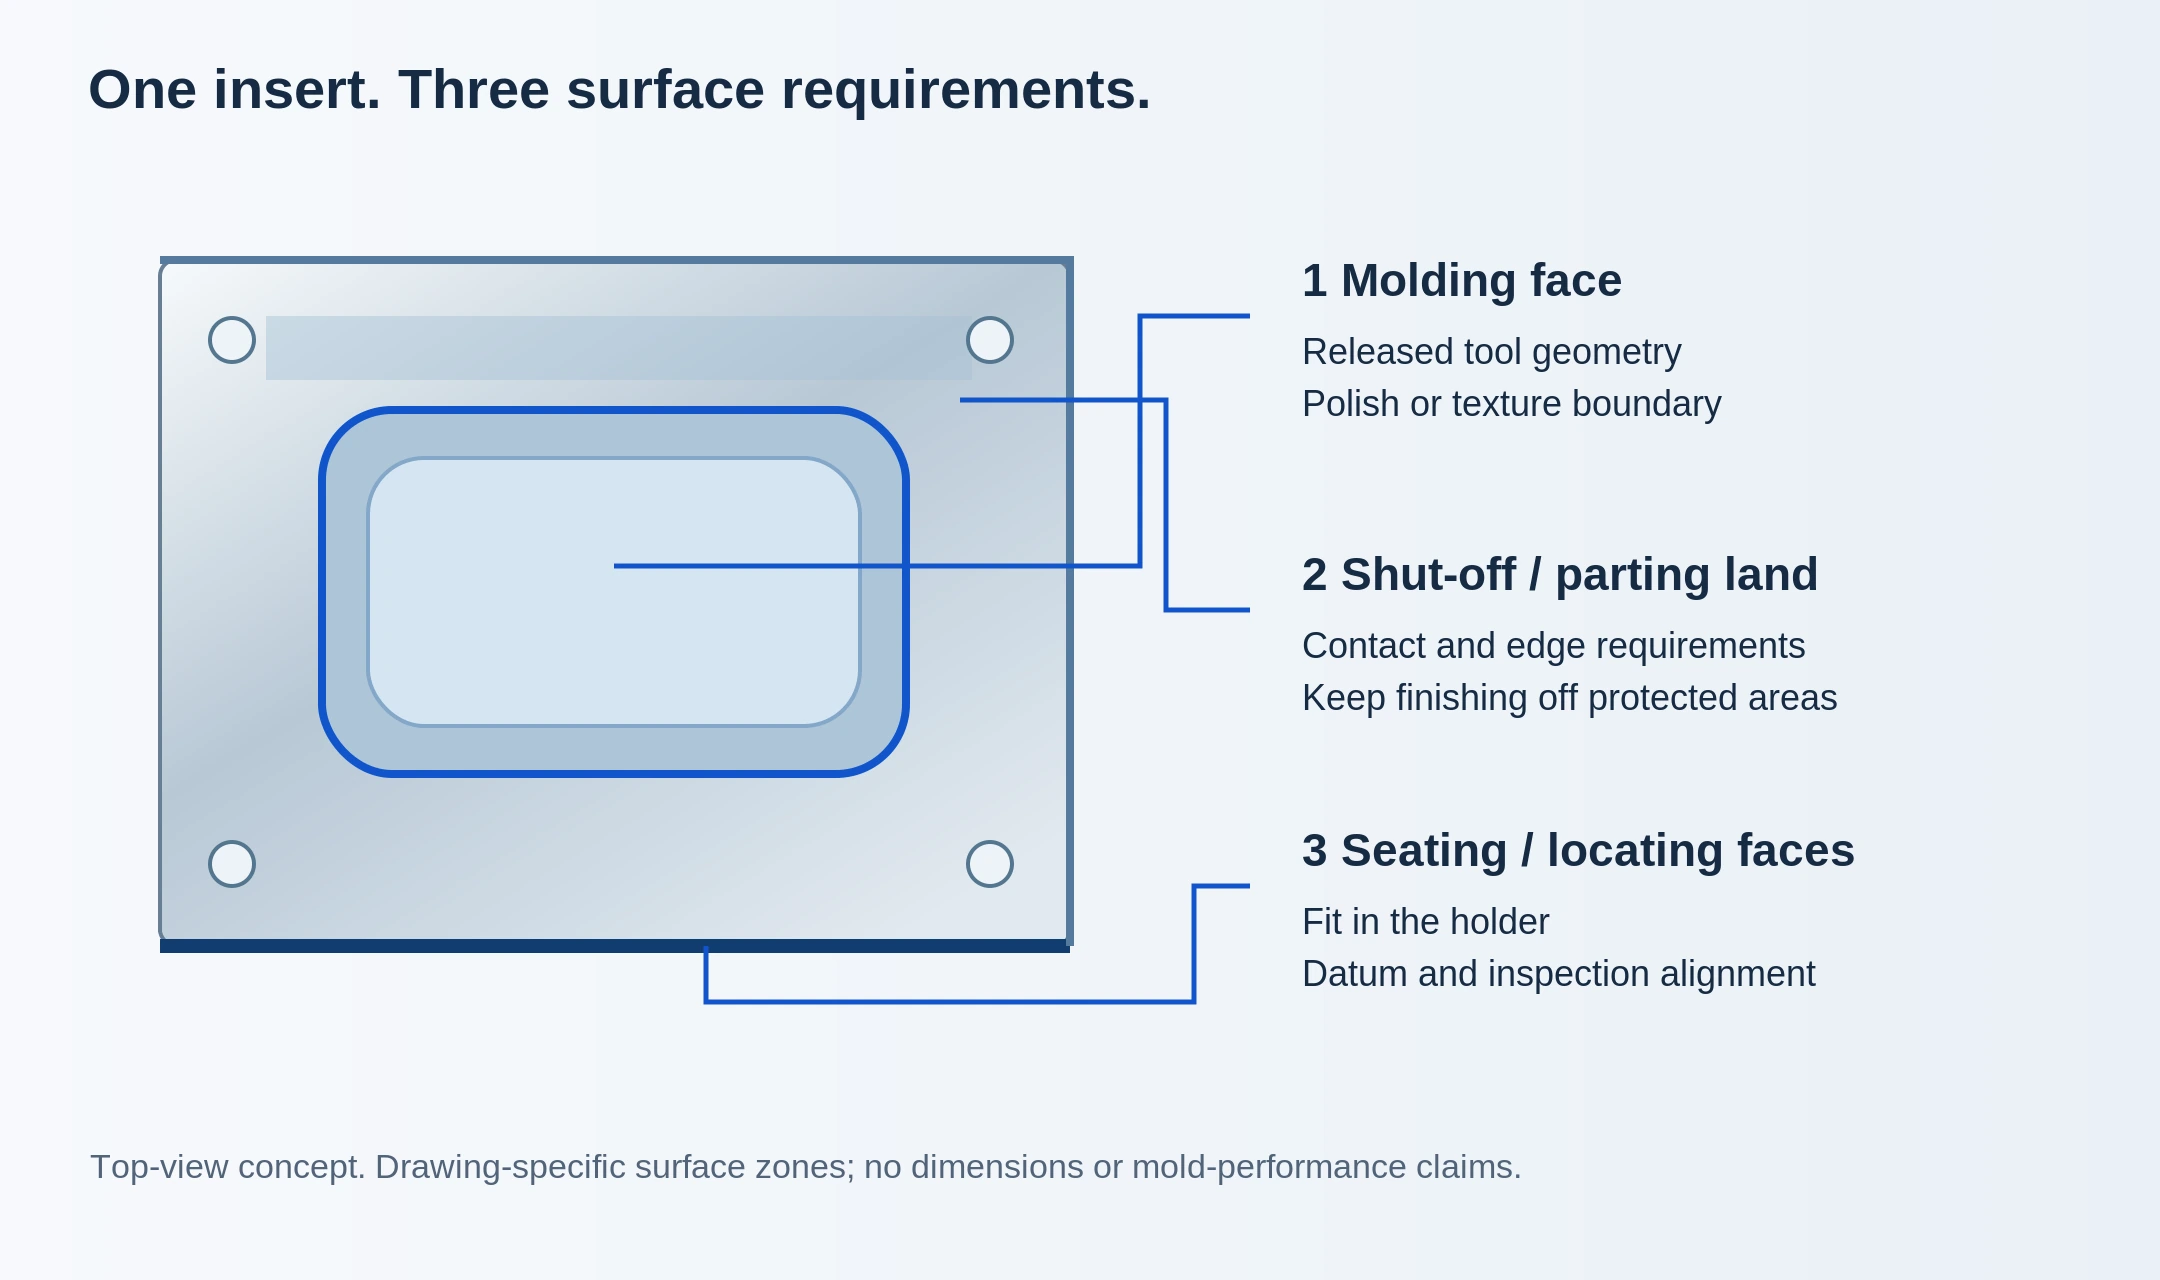
Dołącz współdziałające gniazdo, pierścień oporowy oraz cechy lokalizacyjne, jeśli ich wzajemne położenie ma znaczenie. Oznacz na rysunku powierzchnie zamykające, wymiary dopasowania, powierzchnie odniesienia oraz granice powierzchni.
Dla zestawu wkładek podaj ilość dla każdego numeru części oraz położenia kawerny. Oznacz wersje lustrzane oraz cechy o określonej stronie montażu (lewo-/prawostronne). W przypadku części zamiennych wyraźnie oddziel zamierzona geometrię nominalną od zmian wynikających z zużycia, napraw lub dopasowań wykonanych na starej części.
Frezowanie przygotowuje bryłę, cechy oporowe oraz łatwo dostępne powierzchnie kawerny lub rdzenia. Głębokie narożniki i wąskie żeberka wymagają analizy dostępu narzędzia: zasięg frezu, luz pomiędzy uchwytem a przedmiotem oraz pozostała ilość materiału wpływają na trasę operacji wykańczającej. Stopniowy plan frezowania – najpierw roughing, potem finishing – pomaga kontrolować ilość materiału pozostawionego na profilu.
[2]Przewodzący wkład może wymagać EDM wgłębnego do szczegółu ślepego lub EDM drutowego do odpowiedniego profilu przez całą grubość. Ustalcie, kto dostarcza geometrii elektrod do EDM wgłębnego oraz elektrod, albo przygotowuje otwory startowe dla EDM drutowego tam, gdzie są potrzebne. Określ wymaganą jakość powierzchni po EDM oraz ewentualną obróbkę wykańczającą.
[3]Okragłe rdzenie i tuleje mogą być początkowo tokarzone; określone pasowania lub powierzchnie płyty mogą wymagać szlifowania. Zachowaj te wymiary powiązane z tym samym układem punktów odniesienia co szczegóły kształtujące. Każda specjalistyczna operacja wykańczania oraz jej kontrola zostaną zidentyfikowane w zakresie prac zawartym w ofercie.
Niektóre stale do form są dostarczane w stanie wstępnie utwardzonym. Mogą one zmienić trasę technologiczną, pomijając osobną operację hartowania objętościowego, o ile projekt na to pozwala. Prześlij dokładny gatunek dostawcy oraz stan dostawy; określenie „typ P20” samo w sobie nie rozstrzyga specyfikacji zakupowej.
[4]Dla H13 lub innej określonej stali narzędziowej podaj zatwierdzoną specyfikację materiału, stan przyjęcia oraz wymaganą końcową twardość. Zidentyfikuj obszary, które celowo pozostawiane są do obróbki wykańczającej po hartowaniu, oraz wskaż podmiot odpowiedzialny za dokumentację procesu hartowania.
Odporny na korozję gatunek stali może zostać określony ze względu na środowisko formowania, obwód chłodzenia lub wymagany wykańczający efekt powierzchniowy. Możliwość polerowania zależy od gatunku stali. Podaj rzeczywisty gatunek stali, a nie ogólnie „stal nierdzewna”; dane dostawcy i wymagania projektowe muszą się zgadzać.
[5]Dostępność materiału jest potwierdzana w odniesieniu do określonego gatunku i stanu. Zmiany gatunku lub twardości wymagają zatwierdzonego rysunku lub aktualizacji specyfikacji zakupowej.
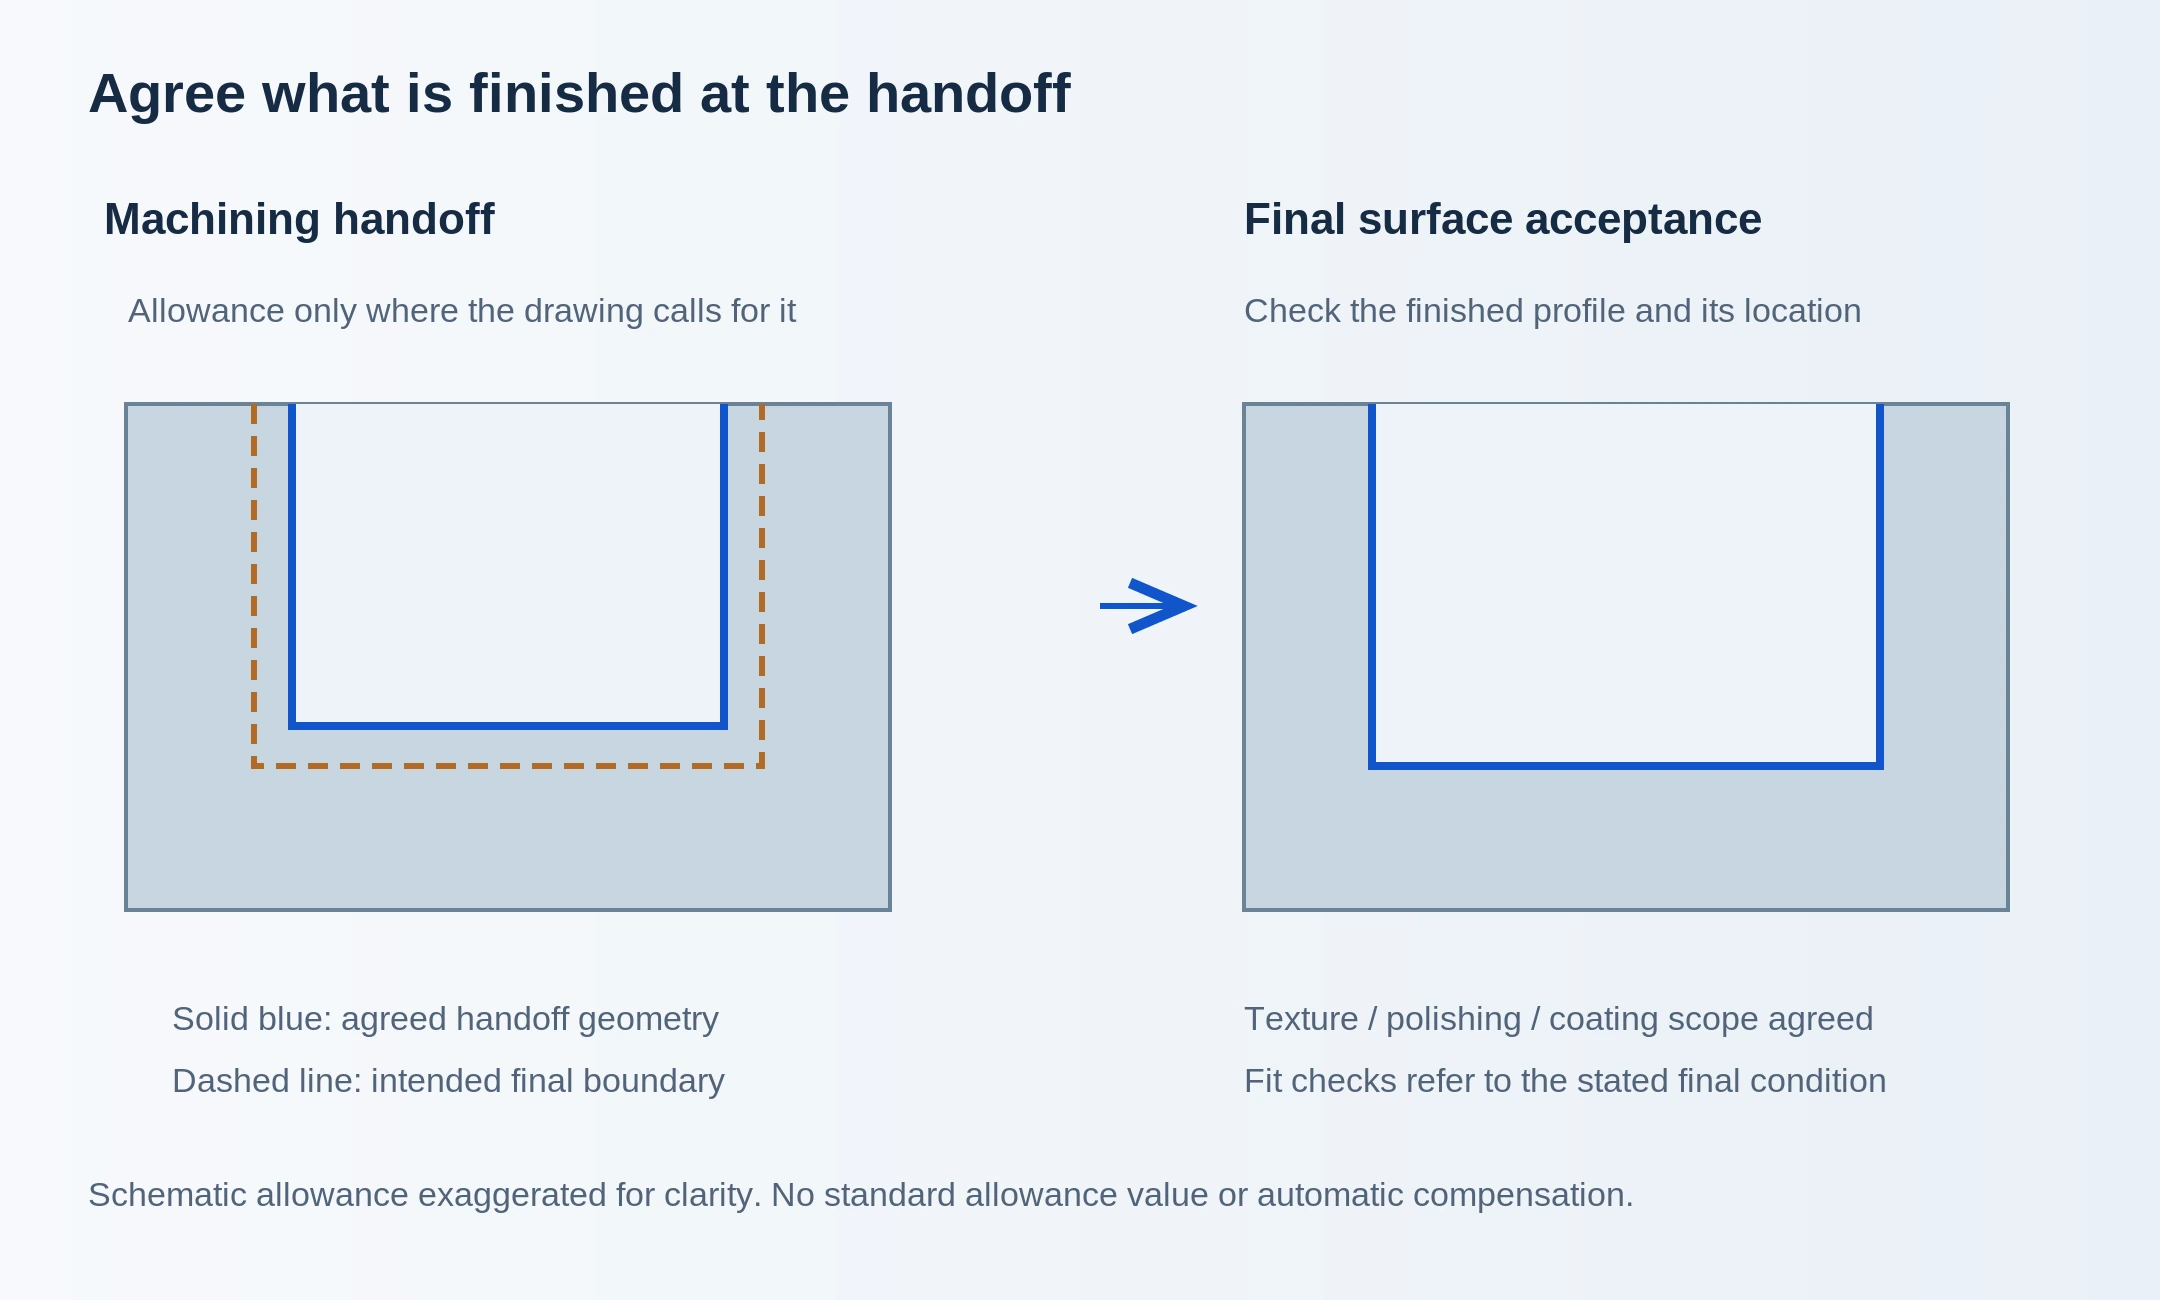
W przypadku półfabrykatu przeznaczonego do Twojego zakładu hartowniczego, EDM lub specjalisty ds. wykańczania, oznacz powierzchnie, które pozostają z nadmiarem materiału, oraz sposób pomiaru tego nadmiaru. Tam, gdzie jest to konieczne, zachowaj osobny zestaw wymiarów przekazywanych dalej. Ogólna notka typu „zostaw nadmiar materiału” nie wystarcza dla wnęki z kilkoma różnymi rodzajami wykańczania.
Ustalcie, które punkty odniesienia, elementy do podnoszenia lub chwytania są już ukończone, a które pozostają dostępne do kolejnego ustawienia.
Dla wkładek po obróbce wykończeniowej należy określić, które wymiary wnęki, powierzchni osadzania i otworów muszą być ukończone w momencie dostawy. Należy wyraźnie zaznaczyć celowo pozostawiony materiał na docinanie, a nie łączyć go z rysunkiem końcowych wymiarów. Należy określić, czy pomiary mają być dokonywane przed czy po naniesieniu wymienionej powłoki lub innego rodzaju obróbki.
Dostawa po obróbce wykończeniowej może nadal zostać przekazana do innego zakładu w celu polerowania lub teksturyzacji. Ta późniejsza operacja musi być wymieniona osobno.
Powierzchnia formująca, powierzchnia rozwarcia (parting land) oraz boczna powierzchnia lokalizacyjna nie wymagają tego samego rodzaju obróbki. Należy wyraźnie zaznaczyć granice polerowania lub teksturyzacji oraz stosować zatwierdzoną specyfikację chropowatości lub wzorzec odniesienia. Należy uwzględnić krawędzie i obszary chronione, które nie mogą być polerowane, zaokrąglane ani powlekane.
Potwierdzić specjalistę ds. obróbki wykończeniowej oraz metodę akceptacji. Samo wartości chropowatości powierzchni nie opisują wszystkich wymagań wizualnych ani optycznych.
Wskazać trasę wiercenia, głębokości, połączenia oraz specyfikacje gwintów. Zdefiniować usuwanie wykańczaków i czyszczenie w miejscach przecięcia otworów. Jeśli wymagany jest test szczelności lub ciśnienia, należy podać jego metodę, warunki i kryteria akceptacji w zamówieniu.
Należy dołączyć odpowiedni przekrój montażowy oraz odniesienie do zamawianego pina lub tulei. Grubość pierścienia zabezpieczającego, stopnie i współosiowość otworów mogą wpływać na sposób osadzenia elementu w formie. Należy poinformować nas, czy zamówienie obejmuje gotowy, niestandardowy element, czy modyfikacje określonego standardowego półfabrykatu.
Odpowietrzenia są częścią projektu formy, a nie ogólną głębokością rowka, którą dostawca obróbki powinien zgadywać. Należy dostarczyć zatwierdzone dane dotyczące odpowietrzeń, obszarów zabezpieczenia przed wtrąceniem oraz chronionych krawędzi. Te szczegóły muszą pozostać zachowane po usuwaniu wykańczaków i obróbce wykończeniowej powierzchni.
[6]Sprawozdanie z kontroli komponentu powinno zawierać informację, która wersja rysunku została sprawdzona oraz jak część była umieszczona podczas pomiaru. Próby formy, akceptacja wytworzonego elementu oraz wymiary komponentu należy traktować jako osobne etapy akceptacji – odpowiadają one na różne pytania. W ofercie należy określić dostępne metody kontroli dla wymienionych cech.
| Cecha | Wymagania dotyczące rysunków | Rejestry i kontrole |
|---|---|---|
| Powierzchnie osadzania i lokalizacyjne | Pasowania, powierzchnie, kołki lokalizacyjne, geometria | Pomiary względem współpracującego elementu i punktów odniesienia |
| Rdzeń i wnęka | Rewizja modelu, profil, szczegóły lokalne | Dostępne obszary pomiarowe i wyrównanie |
| Materiał i obróbka cieplna | Gatunek materiału, stan dostawy, końcowa twardość | Dokumentacja materiału i obróbki cieplnej |
| Powierzchnie formujące i zabezpieczające przed wtrąceniem | Wykończenie, granice, krawędzie, końcowy stan | Wygląd, faktura powierzchni, sprawdzenia wymiarowe |
| Kanały chłodzenia | Położenie, głębokość, połączenia, wymagania testowe | Zaakceptowane czyszczenie i kontrola szczelności |
| Zestawy i elementy zamiennicze | Część, rewizja, numer kawerny, ilość | Sprawozdania dotyczące komponentów oraz identyfikacja opakowania |
Wyślij model komponentu, rysunek, pozycję w liście materiałów oraz ilość. W ofercie oddzielnie uwzględnimy dostawę materiału, obróbkę, obróbkę cieplną, EDM, wykończenie i kontrolę jakości, w tym wszelkie zadania przekazane partnerowi.
Podaj aktualne wymiary, dokumentację materiału i obróbki cieplnej oraz zapas materiału na wymaganych powierzchniach. Utwierdzona lub częściowo wykończona wkładka wymaga innej analizy niż surowy blok. Stan przy odbiorze oraz odpowiedzialność za dostarczony półfabrykat należy uzgodnić przed wysyłką.
Wyślij aktualną rewizję komponentu, identyfikację kawerny oraz dane dotyczące pasujących elementów. Zdjęcia i stara wkładka mogą pomóc w zidentyfikowaniu uszkodzeń, ale zużycie nie może stać się nowym rozmiarem nominalnym. Każda odzyskana dokumentacja konstrukcyjna, przeprojektowanie lub dopasowanie na formie muszą zostać uzgodnione jako prace dodatkowe.
Głębokie żeberka, drobne detale wewnętrzne, przerywane powierzchnie oraz trudny dostęp narzędzi mogą wymagać dodatkowych narzędzi, elektrod lub ustawień. Istotne jest również ilość polerowania lub tekstury. Oznaczaj tylko te powierzchnie, które wymagają określonego wykończenia, zamiast stosować jedno ogólne oznaczenie dla całej części.
Grobny wstawek do następnej operacji to zupełnie inna kwestia niż wstępnie utwardzony, wykończony i sprawdzony komponent. Obróbka cieplna, specjalistyczne procesy oraz wymagane raporty wymagają czasu w harmonogramie. Podaj datę, w której komponent musi być dostępny w Twojej warsztatowej hali form.
Zaproponuj osobne wyceny na początkowe komponenty i zestawy zapasowe. W liście ilości zidentyfikuj części o mieszanych rewizjach oraz lustrzane. W przypadku powtarzających się zamówień odwołaj się do zatwierdzonego rysunku i specyfikacji wykończenia; sam numer starego zamówienia zakupowego może nie uwzględniać najnowszych korekt dopasowania.
Ta usługa obejmuje pojedyncze komponenty form wykonywane zgodnie z zatwierdzonymi rysunkami komponentów. Pełne projektowanie form, montaż podstawy formy, integracja systemów gorących kanałów, próby form oraz produkcja wyprasek znajdują się poza zakresem tej usługi obróbki komponentów.
Prześlij model wstawki, rysunek z naniesionymi wymiarami, materiał oraz wymagany stan końcowy. Dołącz informacje o pasowaniu lokalizacyjnym oraz wymaganiach dotyczących powierzchni formującej. W trakcie przeglądu ustalimy, które operacje obróbkowe i wykończeniowe mogą zostać objęte wyceną dla tego komponentu.
Może on rozpocząć dyskusję, ale nie definiuje w pełni komponentu formy. Model narzędziowy musi zawierać zatwierdzoną wartość skurczu, nachylenie (draft), geometrię linii rozdzielenia i wstawki oraz szczegóły mocowania. Te decyzje projektowe muszą zostać zatwierdzone przed przygotowaniem ostatecznej wyceny obróbki komponentu.
Tak, jest to odpowiednia metoda dla przewodzących materiałów narzędziowych. Dostępne obszary mogą zostać obrabione frezowaniem, podczas gdy wybrane cechy ślepe lub przebijające mogą zostać wykonane metodą EDM. Przegląd rysunku musi jednoznacznie określić odpowiedzialność za dostęp, elektrody lub otwory startowe oraz stan powierzchni dostawy.
Rozpocznij od gatunku i stanu materiału zatwierdzonych przez projektanta formy. Stale narzędziowe wstępnie utwardzone, przeznaczone do ulepszania cieplnego oraz odporno na korozję spełniają różne potrzeby. Podaj dokładną specyfikację materiału oraz wymagane dokumenty; każdą proponowaną alternatywę należy przeanalizować przed zakupem.
Możliwość zachowania tolerancji zależy od cechy geometrycznej, materiału, wielkości, obróbki cieplnej oraz metody pomiaru. Prześlij rysunek z obowiązującymi tolerancjami ogólnymi oraz lokalnymi ograniczeniami. Wycena powinna potwierdzić kluczowe wymagania oraz zakres kontroli jakości.
Tak, można zażądać przeglądu wyłącznie obróbki skrawaniem. Dołącz obecne wymiary półfabrykatu, stan materiału, historię obróbki cieplnej oraz pozostałą ilość nadmiaru. Akceptacja dostarczonego półfabrykatu oraz dokładny zakres wykonywanych operacji muszą zostać uzgodnione przed rozpoczęciem prac.
W ofercie zawarte są wyłącznie operacje wymienione w cytacie. Określ granice powierzchni pod szlifowanie, klasę, wymagany stan oraz odniesienie do wykończenia. Wskazówka na zatwierdzonego specjalistę oraz określenie, czy akceptacja ma miejsce przed czy po jego operacji.
Zapytanie o wymianę powinno zawierać zamierzony rysunek nominalny i jego rewizję, położenie wnęki oraz odniesienia montażowe. Stary detal stanowi przydatne dowody zużycia lub modyfikacji, jednak powielanie zużytego kształtu może powtórzyć problem. Odtworzenie rysunku lub prace dopasowawcze wymagają osobnego, uzgodnionego zakresu.
Prześlij model i rysunek elementu CAD, numery elementu i formy, rewizję, materiał, ilość oraz termin dostawy. Dodaj pasowania lokalizacyjne, granice wykończenia oraz wymagania kontrolne. Dla zamówienia wieloelementowego dołącz listę szczegółową z ilością i rewizją każdego elementu.
Zatwierdzony rysunek elementu jest najlepszym punktem wyjścia. Dołącz etap dostawy, odniesienia montażowe oraz wszelkie prace wykonane przez innego specjalistę. Pozostaw nieznane wartości otwarte zamiast zgadywać pasowanie, twardość lub klasę wykończenia.
Dla kilku elementów dołącz listę numerów części, ich rewizji oraz ilości.lista kontrolna CNC obróbki RFQWyjaśnia, jak uporządkować zestaw rysunków.
Źródła odnoszące się do terminologii elementów form, procesów frezowania oraz doboru materiałów.
