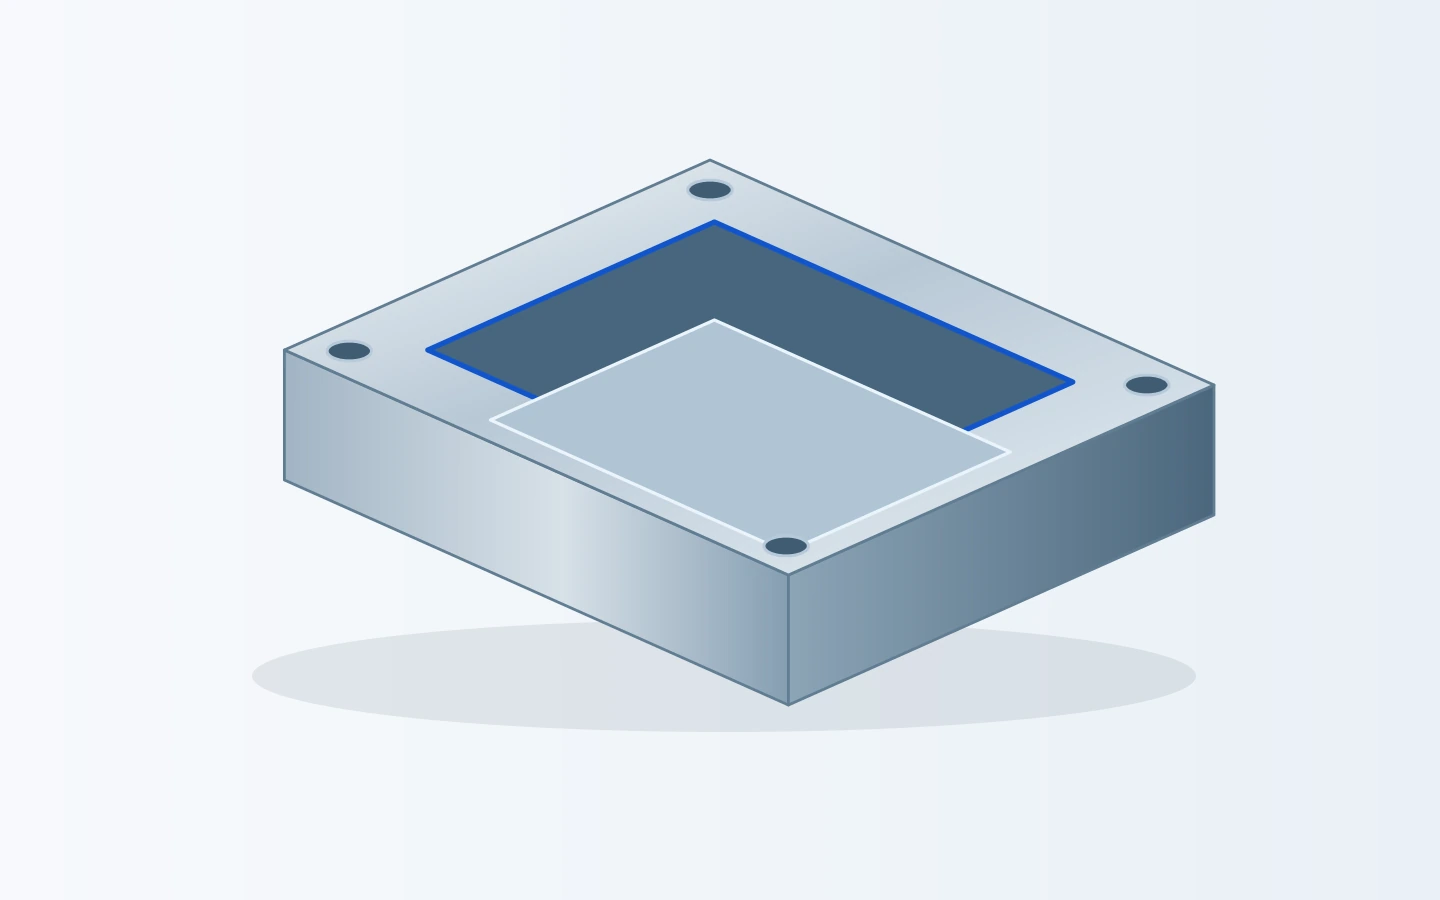
Formhålsinsatser
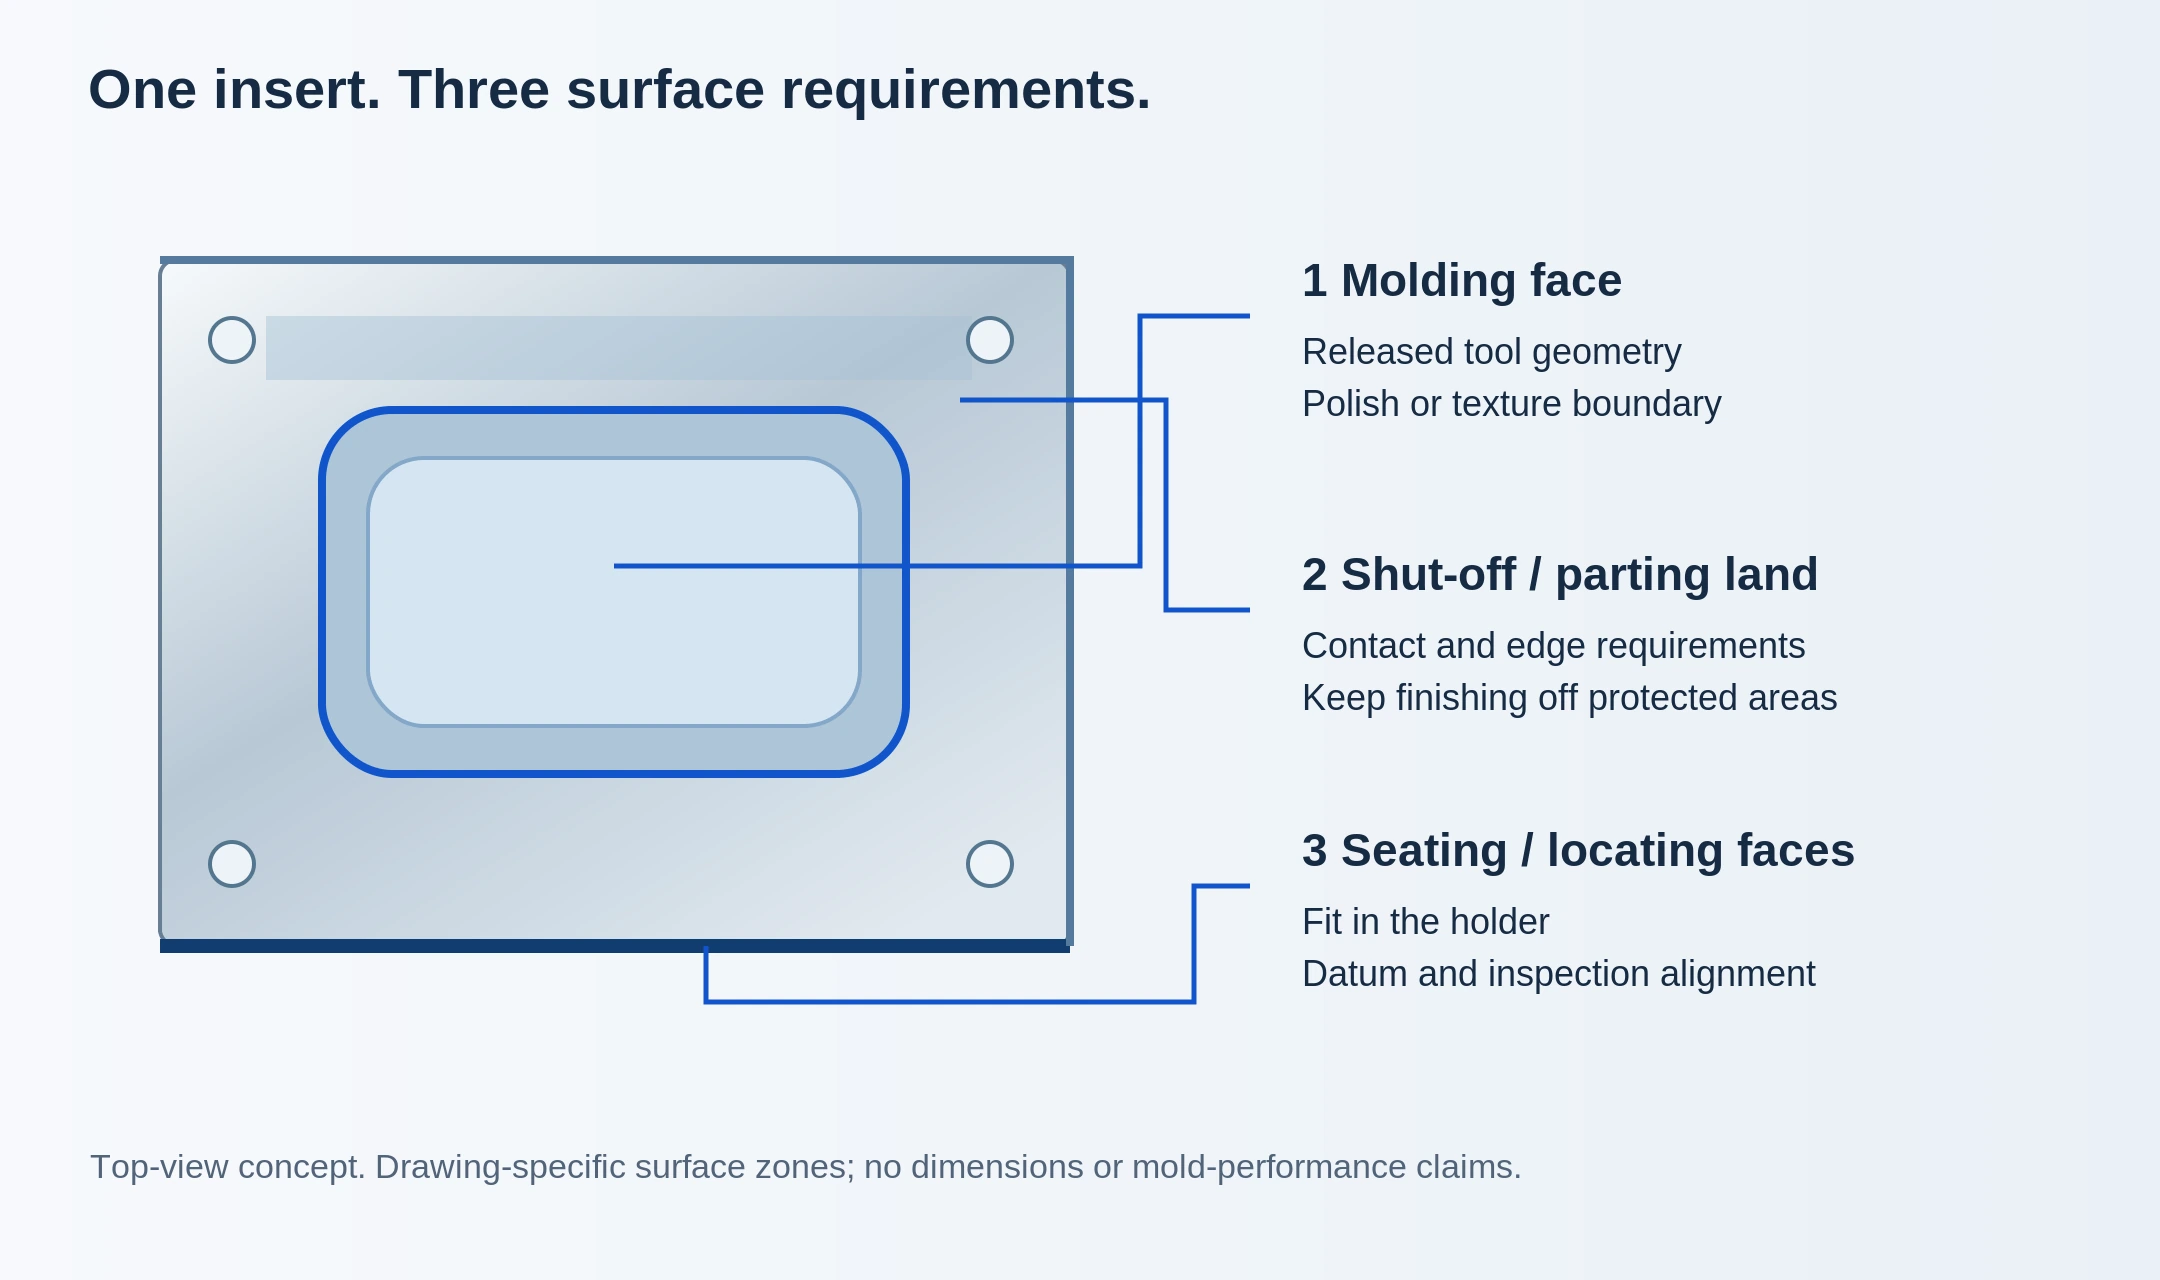
Inskurna former, delningsytor och centreringsytor på en enda insats. Identifiera vilka ytor som formar den sprutgjutna delen och vilka som passar in i den omgivande hållaren.
Vi offrar bearbetning av forminsatser, kärnor, glidlås och stödplattor enligt era godkända komponentritningar. Ange lokaliseringspassformen, materialtillståndet och kraven på ytbehandling för varje del.
Inskurna former, delningsytor och centreringsytor på en enda insats. Identifiera vilka ytor som formar den sprutgjutna delen och vilka som passar in i den omgivande hållaren.
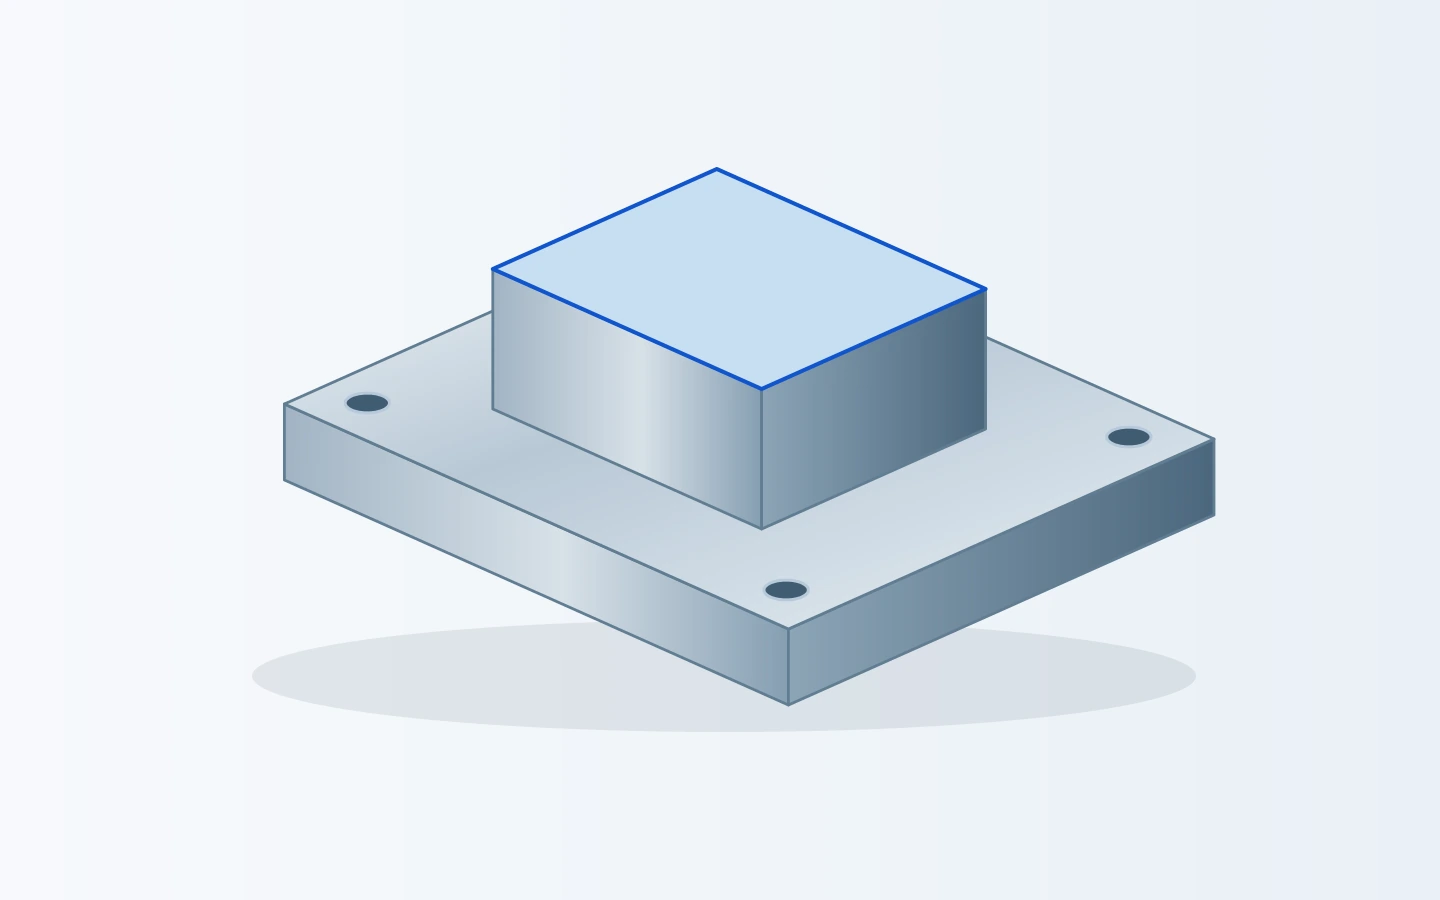
Upphöjda former med axelskullar, monteringsfunktioner och spel runt kärnan. Inkludera arbetsgeometrin, referensytor och eventuella områden som ska lämnas för senare anpassning.
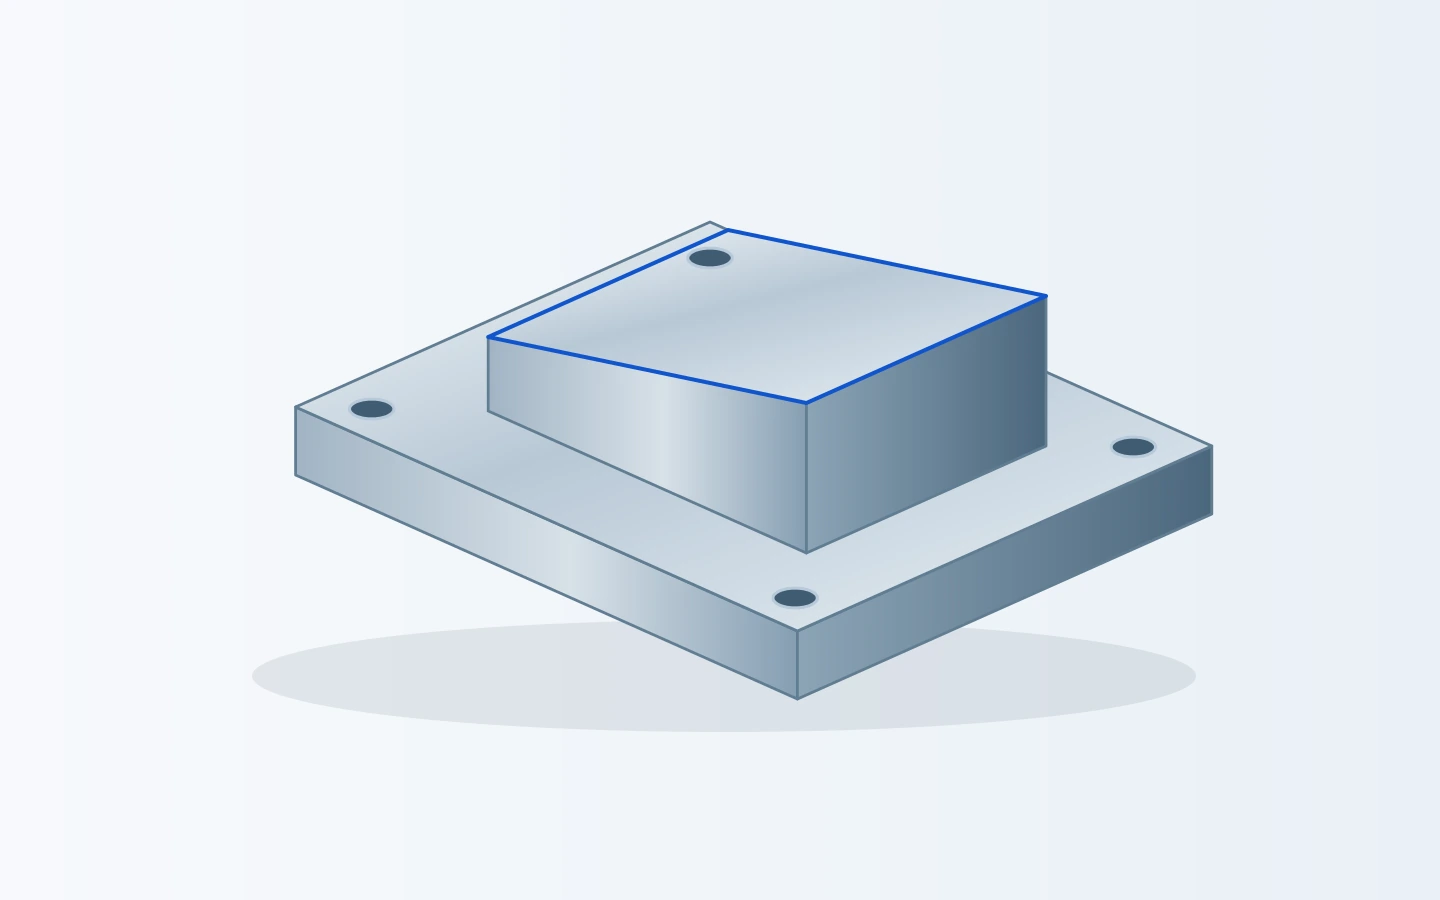
Formningsdetaljer som bärs av en rörlig komponent. Skicka ritningen på skjut- eller lyftdelen tillsammans med de motverkande guidytor och monteringsreferensen – inte bara den sprutgjutna detaljen.
Glidytor, centreringssteg och fästhål. Ange tjocklek, parallellitet där det krävs, materialtillstånd samt ytor som kräver slipning eller beläggning.
Plåtfickor, borrningar och hålmönster som centrerar andra komponenter. Plåtrevisionen och hålkoordinaterna måste stämma överens med den monterade enheten.
Runda komponenter med axelskullar, borrningar eller formade ändar. Ange passningslängder, slutlig ändgeometri samt referensen för kontroll av svarvade och färdigbearbetade funktioner.
Inga komponenter matchar detta sökord.
Dessa komponenttyper kan diskuteras mot era godkända ritningar. Bearbetningsomfånget omfattar enskilda komponenter; komplett formkonstruktion, montering och formprov är utanför detta omfång.[1]
Använd den godkända verktygsmodellen och en dimensionerad komponentritning. Identifiera eventuella krympningsutjämningar, utdrag och avsiktlig överskottsmaterial som redan är integrerade i verktygsgeometrin. Enbart en modell av plastprodukten är en annan utgångspunkt; er formkonstruktör måste definiera den komponent som ska tillverkas.
Inkludera motsvarande ficka, sätesaxel och positioneringsfunktioner när deras relation är avgörande. Markera avstängningsytor, passningsmått, referensytor och ytbegränsningar på ritningen.
För en uppsättning insatsdelar ange antalet för varje artikelnummer och formhålsposition. Markera spegelvända versioner och eventuella ensidiga funktioner. Vid byte skiljer ni mellan den avsedda nominella geometrin och slitage, reparationer eller anpassningsändringar på den gamla delen.
Fräsning förbereder blocket, monteringsytor och tillgängliga formhåls- eller kärnytor. Djupa hörn och smala ribbor kräver en granskning av verktygsåtkomst: fräsens räckvidd, hållarens fria utrymme och återstående överskottsmaterial påverkar slutföringsvägen. En stegvis grov- och finbearbetningsplan hjälper till att kontrollera det överskottsmaterial som lämnas kvar på profilen.
[2]En ledande insats kan kräva sink-EDM för en blind detalj eller tråd-EDM för en lämplig genomgående profil. Kom överens om vem som levererar sink-EDM-elektrodgeometri och elektroder, eller förbereder starthål för tråd-EDM där det behövs. Ange den krävda ytkvaliteten efter EDM och eventuell efterföljande bearbetning.
[3]Runda kärnor och mantelhylsor kan påbörjas med svarvning; angivna passningar eller plattytor kan kräva slipning. Behåll dessa mått kopplade till samma referenssystem som formdetaljerna. Alla specialiserade slutfinishingoperationer och deras kontroll kommer att anges i det citierade omfånget.
Vissa formstål levereras förhårdade. De kan ändra bearbetningsvägen genom att undvika en separat genomhärtningsoperation där konstruktionen tillåter det. Skicka exakt leverantörens materialbeteckning och leveransstatus; endast "P20-type" är inte tillräckligt för att fastställa inköpsbeskrivningen.
[4]För H13 eller ett annat specificerat verktygsstål, ange den godkända materialspecifikationen, inkommande status och önskad slut hårdhet. Identifiera eventuella områden som avsiktligt lämnas för slutfinishing efter värmebehandling, och ange vilken part som ansvarar för värmebehandlingsdokumentationen.
En korrosionsbeständig stålgård kan specificeras för formmiljön, kylkretsen eller önskad ytyta. Polerbarheten beror på stålgård. Ange det faktiska stålet, inte enbart ”rostfritt”; leverantörens data och projektets krav måste överensstämma.
[5]Materielens tillgänglighet bekräftas mot den specificerade stålgård och statusen. Ändringar av stålgård eller hårdhet kräver en godkänd ritning eller inköpsrevision.
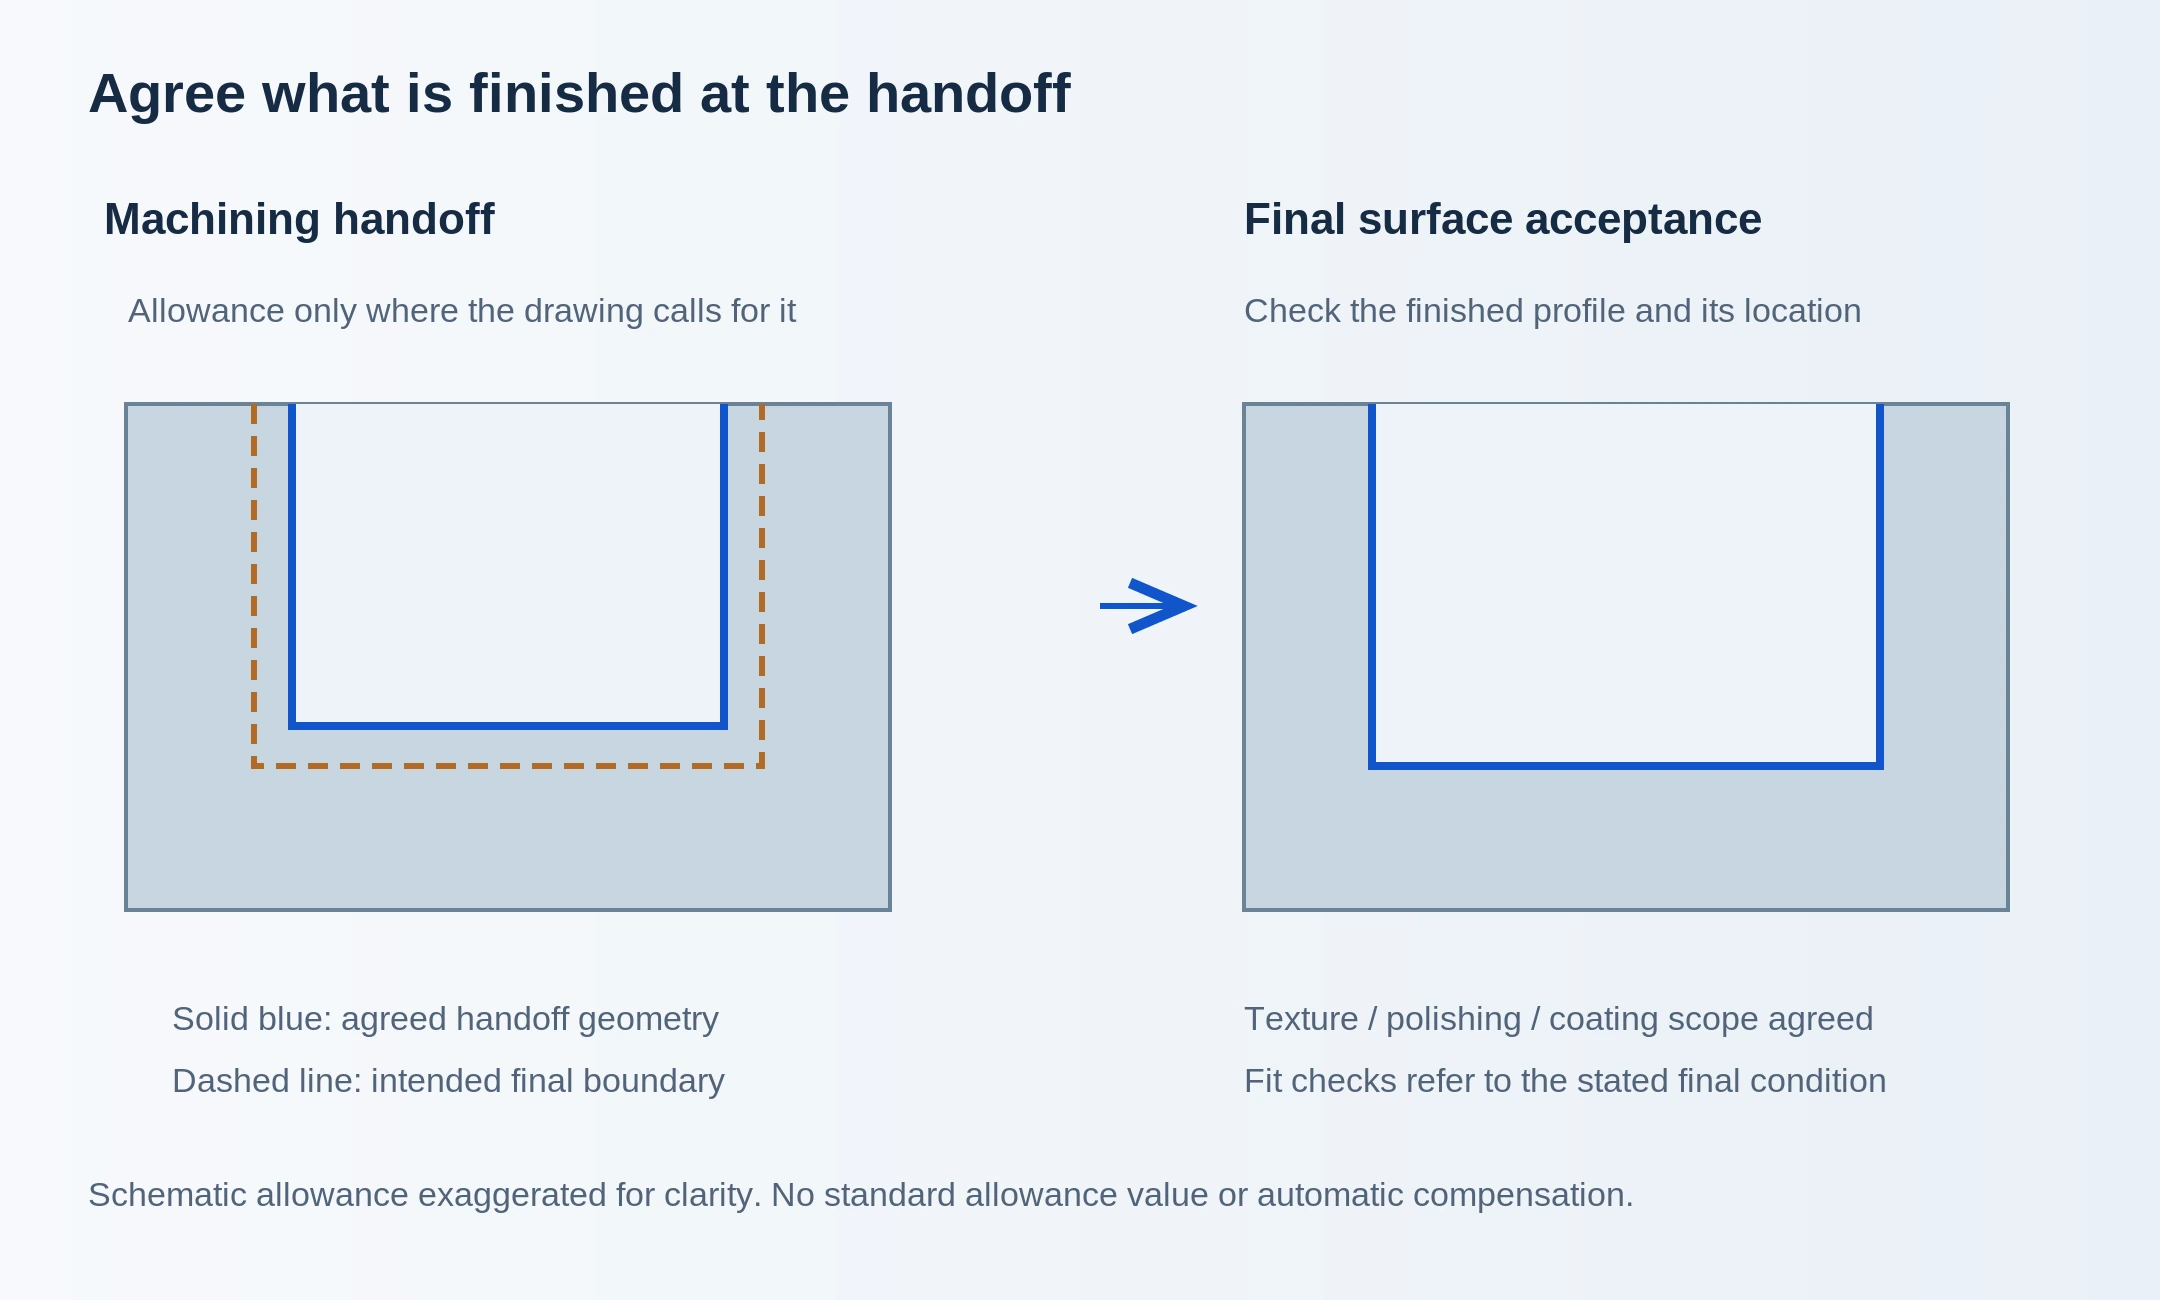
För ett blankverkstycke som skickas till er värmebehandlingsleverantör, EDM-verkstad eller slutfinishingexpert, markera de ytor som ska behålla överskott och hur toleransen mäts. Behåll en separat uppsättning handover-mått där det behövs. En allmän anteckning som ”lämna materialöverskott” räcker inte för en formhåla med flera olika ytytor.
Kom överens om vilka referensytor, lyft- eller spännfunktioner som redan är färdigbearbetade och vilka som ska vara tillgängliga för nästa uppsättning.
För färdigbearbetade insatsdelar ska anges vilka formhål, sätes- och borrningsmått som måste vara fullständiga vid leverans. Identifiera avsiktligt passningsmaterial istället för att blanda in det i ritningen för slutmått. Ange om måtten gäller före eller efter eventuell angiven beläggning eller annan behandling.
En färdigbearbetad leverans kan fortfarande skickas till en annan verkstad för polering eller strukturering. Den senare operationen måste anges separat.
En formsida, delningsyta och lokaliseringsyta behöver inte behandlas på samma sätt. Markera gränsen för polering eller strukturering och använd den godkända ytfinishspecifikationen eller referensprovet. Inkludera skyddade kanter och områden som inte får poleras, avrundas eller beläggas.
Bekräfta ytbehandlingsspecialisten och godkännandemetoden. Ett värde för ytråhet beskriver inte alla visuella eller optiska krav.
Visa borrningsvägen, djup, anslutningar och gängspecifikationer. Definiera avburkning och rengöring vid skärningspunkter mellan hål. Om ett läcktest eller trycktest krävs ska metod, förutsättningar och godkännandekriterier anges i beställningen.
Inkludera relevant monteringsavsnitt och avsedd pinne- eller mantelreferens. Hållarens tjocklek, axelskultar och håljustering kan påverka hur komponenten sitter i formen. Meddela oss om beställningen omfattar en färdig anpassad del eller modifieringar av en specificerad standardblank.
Ventilering ingår i formkonstruktionen – inte i ett generiskt ränndjup som bearbetningsleverantören ska gissa sig till. Leverera de godkända ventiluppgifterna, avstängningsområdena och skyddade kanterna. Dessa detaljer måste klara avburkning och ytbehandling.
[6]En inspektionsrapport för en komponent bör visa vilken revision som kontrollerades och hur delen placerades för mätning. Håll formprov, godkännande av formade delar och komponentmått som separata godkännandesteg – de besvarar olika frågor. Offerten ska identifiera vilka inspektionsmetoder som finns tillgängliga för era funktioner.
| Funktion | Ritningskrav | Register och kontroller |
|---|---|---|
| Sätes- och lokaliseringsfunktioner | Passningar, ytor, centreringsstift, geometri | Mått på sammanpassade delar och referensytor |
| Kärna och formhål | Modellrevision, profil, lokala detaljer | Tillgängliga mätområden och justering |
| Material och behandling | Materialklass, levererat tillfälle, slutlig hårdhet | Material- och värmebehandlingsdokumentation |
| Form- och avstängningsytor | Slutfärdig, gränser, kanter, slutligt tillfälle | Utseende, struktur, dimensionskontroller |
| Kylkanaler | Placering, djup, anslutningar, provkrav | Överenskommna rengörings- och läckprov |
| Set och reservdelar | Del, revision, formhålsnummer, kvantitet | Komponentrapporter och förpackningsidentifiering |
Skicka komponentmodellen, ritningen, positionen i materialförteckningen och kvantiteten. Vi separerar materialleverans, bearbetning, värmebehandling, EDM, ytbehandling och kontroll i offerten, inklusive eventuellt arbete som utförs av en partner.
Ange aktuella mått, material- och behandlingsdokumentation samt återstående material på de ytor som ska bearbetas. En härdad eller delvis färdigbearbetad insats kräver en annan bedömning än ett råblock. Inkommande tillfälle och ansvar för det levererade halvfabrikatet bör överenskommas innan sändning.
Skicka aktuell komponentrevision, formhålsidentifiering och sammanpassningsdetaljer. Fotografier och en gammal insats kan hjälpa till att identifiera skador, men slitage får inte bli den nya nominella storleken. Eventuell ritningsåterställning, omkonstruktion eller justering direkt på verktyget måste överenskommes som extra arbete.
Djupa ribbor, små inre detaljer, avbrutna ytor och svår tillgänglighet för verktyg kan kräva fler verktyg, elektroder eller monteringsuppsättningar. Mängden polering eller strukturering är också avgörande. Markera endast de ytor som kräver den angivna ytbehandlingen, istället för att ange en allmän notering för hela komponenten.
En grov insats för din nästa bearbetningsoperation omfattar ett annat arbetsområde än en härdad, färdigbearbetad och inspekterad komponent. Värmebehandling, specialbearbetning och de krävda rapporterna kräver tid i tidsplanen. Ange det datum då du behöver komponenten på ditt formverk.
Begär offert för initiala komponenter och reservuppsättningar separat. Identifiera blandade revisioner och spegelvända delar i antalslistan. Vid upprepade beställningar referera till den godkända ritningen och ytbehandlingsspecifikationen; ett gammalt orderreferensnummer ensamt kan inte täcka den senaste passningskorrigeringen.
Den här tjänsten omfattar enskilda formkomponenter som tillverkas enligt godkända komponentritningar. Komplett formkonstruktion, montering av formbas, integrering av varmrörsystem, formprov och tillverkning av formade delar ligger utanför detta komponentbearbetningsområde.
Skicka insatsmodellen, dimensionerad ritning, material och önskad slutcondition. Inkludera dess centreringspassning samt kraven på formsprutytan. Granskningen kommer att fastställa vilka bearbetnings- och ytbehandlingsoperationer som kan offertas för den aktuella komponenten.
Den kan starta en diskussion, men definierar inte fullständigt formkomponenten. En verktygsmodell kräver godkänd krympning, utdragning, delningsyta och insatsgeometri, samt monteringsdetaljer. Dessa konstruktionsbeslut måste vara godkända innan en slutlig offert för komponentbearbetning kan lämnas.
Ja, det kan vara en lämplig väg för ledande verktygsmaterial. Åtkomliga områden kan fräsas medan valda blinda eller genomgående funktioner bearbetas med EDM. Ritningsgranskningen måste klargöra åtkomst, ansvar för elektroder eller startborrhål samt leveransytans condition.
Börja med den stålsort och -condition som godkänts av din formkonstruktör. Förhårdade, härdbara och korrosionsbeständiga formstål löser olika krav. Ange exakt materialspecifikation och krävda dokumentation; ett föreslaget alternativ bör granskas innan det köps.
Möjligheten att uppnå en viss tolerans beror på funktionen, materialet, storleken, värmebehandlingen och mätmetoden. Skicka ritningen med tillämpliga allmänna toleranser och lokala gränsvärden. Offerten bör bekräfta de kritiska kraven och omfattningen av kontrollen.
Ja, du kan begära en granskning som endast omfattar bearbetning. Inkludera aktuella blankmått, materialtillstånd, behandlingshistorik och återstående material. Godkännande av den levererade blanken och de exakta operationer som ska utföras måste överenskommats innan arbetet påbörjas.
Endast de operationer som anges i offerten ingår. Ange ytgränserna, kvalitetsgraden, det krävda tillståndet och finish-referensen. Identifiera eventuell godkänd specialist samt om godkännande gäller före eller efter dess operation.
En förfrågan om utbyte bör inkludera den avsedda nominella ritningen och dess revision, kavitetens position samt sammanpassningsreferenserna. Den gamla delen är användbar som bevis på slitage eller modifiering, men att återge den slitna formen kan upprepa problemet. Återställning av ritning eller monteringsarbete kräver ett eget överenskommet omfång.
Skicka komponentens CAD-modell och ritning, del- och formnummer, revision, material, kvantitet och leveransdatum. Lägg till lokaliseringspassningar, färdigbearbetningsgränser och kontrollkrav. För en beställning med flera delar bifoga en detaljerad lista med kvantitet och revision för varje komponent.
En utgiven komponentritning är den bästa utgångspunkten. Inkludera leveranssteget, sammanfogningsreferenser och arbete som utförs av en annan specialist. Lämna okända värden tomma istället för att gissa en passning, hårdhet eller finishgrad.
För flera komponenter bifoga en lista över artikelnummer, revisioner och kvantiteter. DenCNC-bearbetning RFQ-kontrolllistaförklarar hur ritningspaketet ska organiseras.
Referenser för terminologi av formkomponenter, bearbetningsprocesser och materialval.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
