Profilerade stansverktyg och insatsdelar
Visa arbetskonturen, blankmaterialtjockleken och de ytor som används för att positionera delen. Ange kantradier och eventuell koniskhet tydligt på ritningen.
Vi offrar tråd-EDM för genomgående profiler och sinker-EDM för blinda hålor i ledande material. Vi bekräftar bearbetningsvägen, tillverkningsansvaret och kontrollkraven mot din ritning.
Visa arbetskonturen, blankmaterialtjockleken och de ytor som används för att positionera delen. Ange kantradier och eventuell koniskhet tydligt på ritningen.
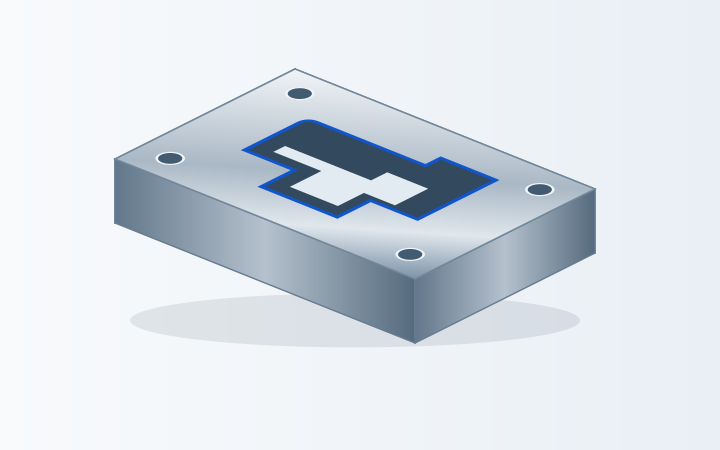
För en sluten öppning inkludera den tillåtna startplatsen för tråden och ange läget för öppningen i förhållande till monterings- eller positionsbestämmande funktioner.
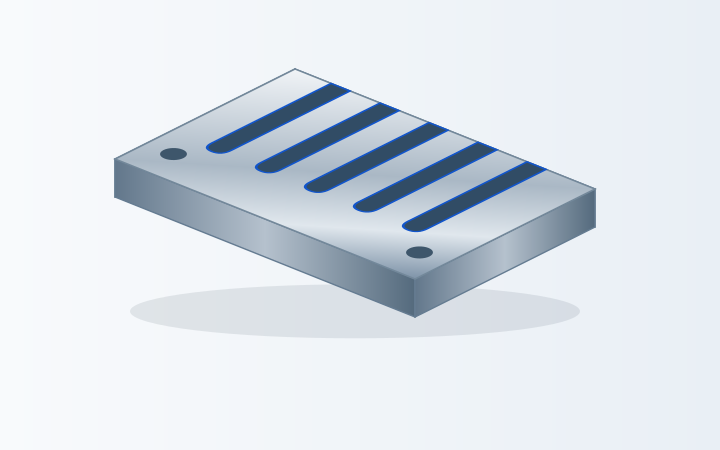
Markera spårets bredd och djup genom plattan samt de mellanväggar som måste kvarstå. Inkludera eventuella begränsningar för hur känsliga delar får hållas eller stödjas.
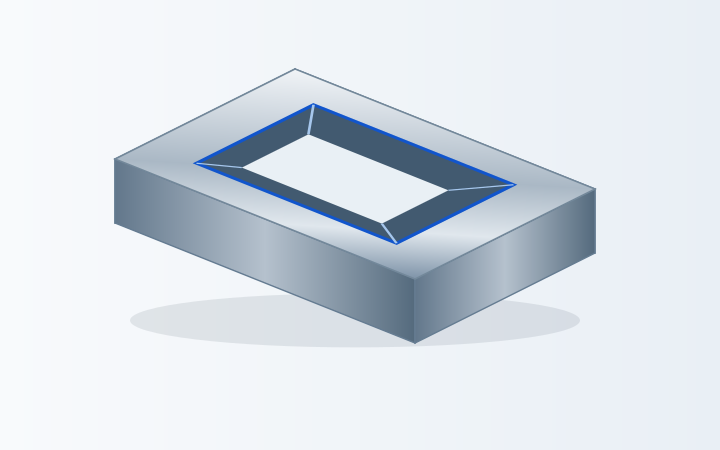
Ange både konturprofilerna, materialtjockleken och den avsedda konvinkeln eller vinkelrelationen.
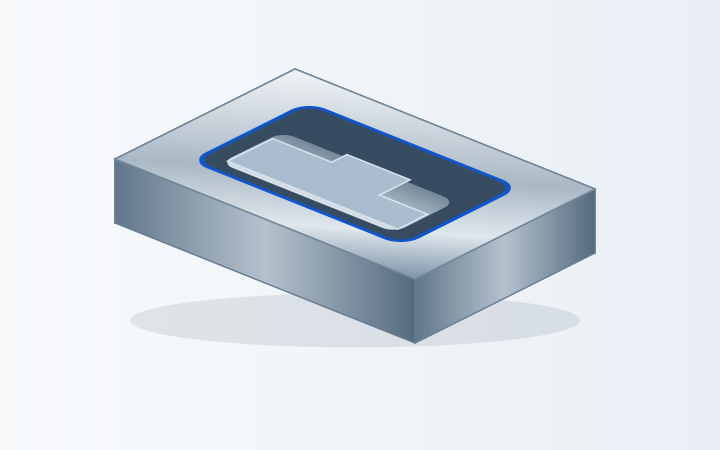
Skicka modellen av hålet med dess djup, bottenform, hörnradier och placering. Markera områden som redan är bearbetade samt ytor som inte får bearbetas.För en verktygsinsats,Bearbetning av formkomponenteromfattar detta även gränssnitt mot den omgivande formmonteringen.
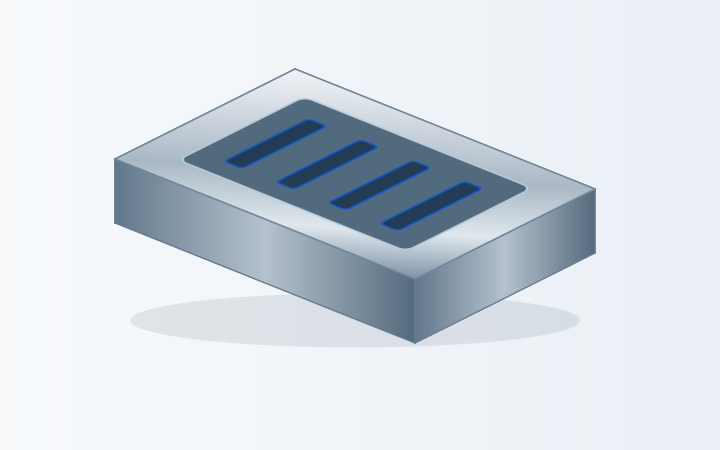
Inkludera hela insatsen, inte bara en närbild av urholkningen. Elektrodens tillgänglighet, återstående väggtjocklek och den krävda ytkvaliteten måste bedömas tillsammans.
Inga matchande exempel. Försök med en annan funktion eller rensa filtren.
Skicka den fullständiga delritningen för att granska EDM-routen och inspektionskraven.
Elektrisk urladdningsbearbetning (EDM) avlägsnar material från ledande arbetsstycken genom kontrollerade elektriska urladdningar. Tråd-EDM används för genomgående profiler; sinker-EDM kan forma blinda hålor med en formad elektrod. Valet beror på detaljen, materialet, tillträdet och kontrollkraven.[1]
En kontinuerligt försedd trådelektrod följer den programmerade profilen genom materialet. Tänk på exempelvis en stansöppning, en yttre kontur eller en spånskåra som går genom en platta.
Skicka materialtjockleken, tillträdet och eventuell skillnad mellan över- och underprofilen. Trådvalet, spolningen och slutföringsvägen påverkar snittet.[3]
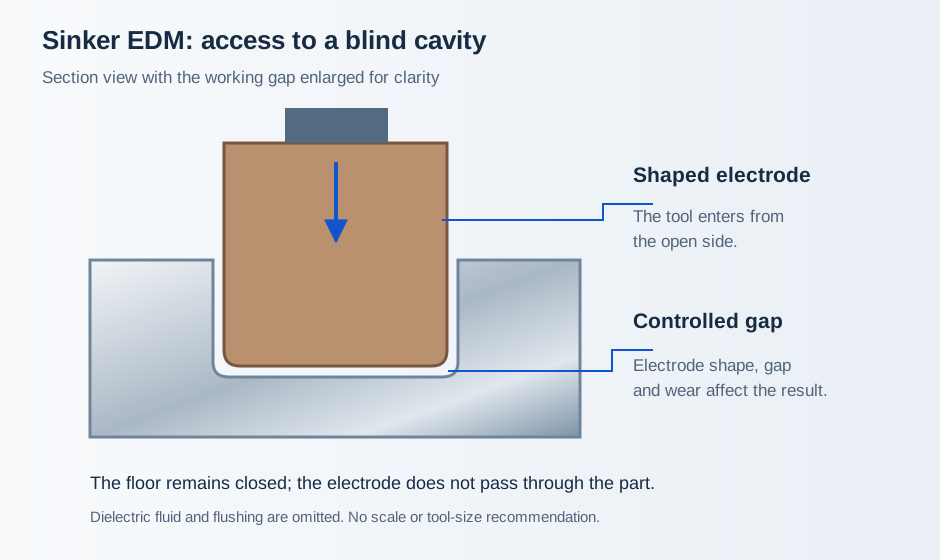
Form-EDM, stans-EDM och ram-EDM syftar alla på metoden med formad elektrod. Elektroden arbetar in i en tillgänglig urholkning och behöver inte gå igenom delen.
Inkludera hålmodellen samt kraven på botten, hörn och ytor. Elektroden, dess slitage och den kontrollerade urladdningsglädfen måste beaktas i tillverkningsplanen.[2]
En del kan först fräsas eller svarvas, och sedan skickas för EDM på valda funktioner. Öppen materialavtagning och referensytor kan hanteras tidigare, vilket lämnar en intern profil eller svåråtkomlig urholkning för EDM.
Markera dessa funktioner samt eventuell obligatorisk värmebehandlingsserie. Ange hela bearbetningsrouten – eller endast den återstående EDM-arbetet – så att förberedelse och slutinspektion tydligt tilldelas.
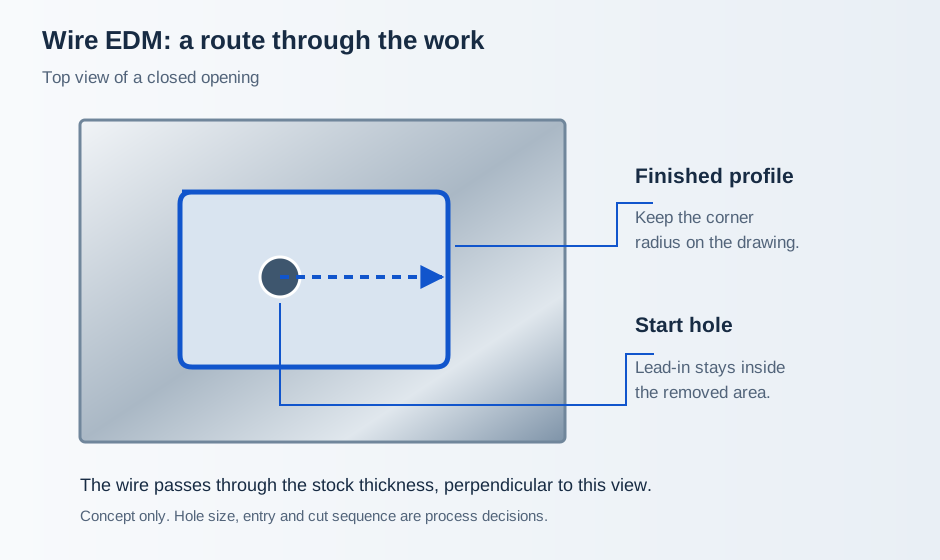
För en sluten stansöppning ange var ett starthål är tillåtet. För en öppen kontur visa den tillgängliga kantåtkomsten. Markera även områden där en införingsmärkning eller en tillfällig fästpunkt inte är acceptabel.
Om de två ytor har olika profiler, ange geometrin för båda och namnge referensytan. En enda översiktsritning från ovan kan lämna koniskt avsmalning eller den nedre öppningen odefinierad.
Golv, sidoväggar och ingång till hålet ska alla finnas med i modellen. Visa urholkningen i delens fullständiga form så att elektrodhållaren och spännanordningen kan granskas – inte bara hålet isolerat.
För levererade elektroder inkludera deras ritning, referenssystem och identifiering. Kom överens om vem som kontrollerar elektroden och vem som är ansvarig för eventuella grov- eller slutföringselektroder som krävs för arbetet.[4]
Ange exakt materialklass, hårdhet och behandlingshistorik. Ange om EDM utförs före eller efter värmebehandling samt om färdiga referensytor eller slipade ytor redan finns.
Granska bearbetning av stål →Ange det faktiska legeringsmaterialet och tillståndet, samt eventuella krav på slutlig ytintegritet.
Bläddra bland metallmaterial →Inkludera materialklass, beläggningar och eventuella icke-homogena material i utgångsmaterialet. För andra ledande material skicka materialspecifikationen för granskning.
Jämför material →Konventionell tråd- och sinker-EDM kräver elektrisk ledningsförmåga. Vanliga isolerande plastmaterial ingår i en mekanisk bearbetningsgranskning, inte i en standard-EDM-offert.[1] Utforska bearbetning av plast med CNC →
Anpassa ritningsrevisionen till den inkommande delen. Registrera utgångsmaterialstorlek, hårdhet, befintliga referensytor och de funktioner som fortfarande ska tillverkas.
Kom överens om trådens införande eller elektrodens förberedelse, stöd för utbytbara delar samt ytor som är tillgängliga för spänning.
Behåll det krävda profilen, djupet och den slutliga ytytan enligt den godkända ritningen. Separera avskavning från slutförande där bearbetningsvägen kräver det.
Kontrollera de överenskomna egenskaperna, identifiera delarna och förpacka känsliga kanter eller färdigbearbetade ytor inför nästa bearbetningssteg.
En profil kan uppfylla sina storleksgränser men ändå kräva en specificerad ytbearbetningsåtgärd. Om gränser för omgjutet skikt eller sprickor gäller ska acceptanskriteriet och provmetoden anges innan offert begärs. EDM kan lämna en termiskt påverkad yta; den erforderliga efterbehandlingen beror på materialet och applikationen.[5]
Behåll även kantbehandlingar på ritningen. Polering, avrundning eller borttagning av ett ytskikt kan påverka passning eller en liten radie, så den slutliga inspektionsstatusen bör inkludera detta arbete.
| Krav | Ritningsdetaljer | Verifiering |
|---|---|---|
| Genomgående profiler | Kontur, referensyta, tjocklek, konicitet | Översta, understa och specificerade mellansektioner |
| Blinda hål | Djup, botten, radier, referenspunkter | Tillgänglighet; replika eller tvärsnitt om överenskommet |
| Passar | Passande geometri och gränser | Slutlig status efter slutförande |
| Råhet | Yta, parameter, enheter, gräns | Numerisk mätning och visuella kriterier separat |
| Ytkvalitet | Omgjutet skikt, sprickor, specificerade gränser | Överenskommen provmetod, provtagning, rapport |
| Material och parti | Certifikat, behandling, identifiering | Prov- och partirekord |
Skicka ritningen för den färdiga delen samt aktuella mått. Markera befintliga beläggningar, behandlade lager och skyddade ytor. Kom överens om godkännande vid inkomst samt ansvar för en skadad eller för liten blank.
Ange hela leveransomfånget: blankleverans, förbearbetning, värmebehandling där krävs, EDM, efterbearbetning och dokumentation. För upprepade arbeten ska förvaring av elektroder eller fixtur samt revisionsnummer för varje objekt överenskommass.
Godkänn tillverkningsplatsen och eventuella externa underleverantörer innan beställningen lämnas. Vi kan diskutera samordning via VETCNC eller genom en direkt introduktion till en lämplig partner; offerten ska ange ansvarsfördelningen för bearbetning, kontroll och leverans.
En sinker-EDM-bearbetning kan kräva konstruktion, bearbetning och kontroll av elektroden innan den första delen bränns. För wire-EDM inkluderar förberedelse av inmatning och fixering av komponenten del av bearbetningsvägen.[4]
Råmaterialtjocklek, smala eller djupa detaljer samt tillgänglighet för spolning påverkar processplaneringen. Skicka hela råmaterialmåtten samt måtten för den färdiga detaljen.[3]
Kontroller av slutmått, ytjämnhet och materialintegritet kan kräva ytterligare operationer eller dokumentation. Ange dessa tillsammans med antalet delar och önskat leveransdatum.
För provdelar och upprepade serier ska antalet provdelar separeras från det godkända produktionsantalet. Fråga vilka engångskostnader för verktyg inkluderas, vad som kan återanvändas och vad som måste granskas vid ritningsändringar.
Det är värt att granska för ledande delar med svåråtkomliga urholkningar, komplexa genomprofiler eller svårbearbetade hårdmaterialdetaljer. Fräsning hanterar ofta öppen materialborttagning effektivare. Den användbara jämförelsen är hela bearbetningsvägen för ditt ritningsunderlag – inte en regel som säger att en viss process alltid är bättre.[1]
Wire-EDM följer en genomprofil med en trådelektrod. Sinker-EDM använder en formgiven elektrod för en tillgänglig urholkning, inklusive blindurholkningar. Skicka en tvärsnittsritning om det är oklart om en detalj går igenom delen.[2]
Konventionell EDM kräver ett elektriskt ledande arbetsstycke. Skicka exakt materialklass, hårdhet och behandlingsstatus så att bearbetningsvägen kan granskas. Vanliga isolerande plastmaterial ligger utanför detta processområdes tillämpningsområde.[1]
En sluten intern profil kräver normalt ett genomgående starthål för att tråden ska kunna matas in. En öppen detalj kan istället möjliggöra inmatning från en kant. Kom överens om startplats och inmatning så att dessa förblir kompatibla med den färdiga konturen.
Ange en mätbar radie istället för "perfekt skarp." Tråddiameter och urladdningsgapet påverkar ett trådskärande hörn. Vid sinker-EDM påverkas hörnet även av elektrodens geometri, slitage och gapet. Det uppnåeliga hörnet måste granskas mot den faktiska detaljen.[2]
Ja, EDM används på hårdade ledande material. Ange den faktiska inkommande hårdheten, behandlingsprotokoll och färdiga referensytor. Eventuell ytterligare behandling eller ytbearbetning måste förbli i den överenskomna processsekvensen.[2]
Skicka kontur-, hål- eller passnings toleranser, ytytjänsgränser, delens storlek och material. Uppnåbara gränser och kontrollmetoder bekräftas för ditt ritningsunderlag och den föreslagna bearbetningsvägen innan en beställning lämnas.
Det beror på det krävda slutläget. Gnistbearbetning kan lämna ett omsmält skikt, så ytintegriteten anges och verifieras för sig. Ange eventuella krav på borttagning, sprickor, råhet eller provning innan bearbetning; kom överens om hur senare ytbearbetning påverkar måtten.[5]
Du kan inkludera antingen i din förfrågan. Ange aktuella mått, materialdokumentation och ett tydligt identifieringssystem. För elektroder ska ritningar och referenser bifogas, samt avtal om mottagningskontroller, användbarhetsstatus och ansvar för eventuella utbyten.
En dimensionerad ritning, 3D-modell om tillgänglig, material och tillstånd, blankmått, antal och leveranskrav. Markera genomgående kontra dolda funktioner, tillåtna starthål, referensytor och eventuella krav på ytkvalitetens integritet. Ange om du endast behöver EDM eller en färdigbearbetad del.
Markera öppningen, formhålet eller den lokala detaljen som kräver EDM. Inkludera omgivande del så att tillträde, råmaterialtillstånd och referenser kan granskas.
Vid en första förfrågan kan valet mellan tråd- och sink-EDM lämnas öppet. Ange istället det önskade resultatet snarare än att gissa elektrodstorlek, tråddiameter eller gnistgap.
För en befintlig komponent skicka den aktuella revisionen och ange vilka ytor som redan är färdigbearbetade.
Referenser för tråd-EDM, sinker-EDM, elektrodförberedelse och ytintegritet.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
