VETCNCFABRICATION CNC
Géométries à profil traversant et à cavité borgne, avec mesure dimensionnelle en arrière-plan

Services d’usinage par électroérosion (EDM)

Comparer l’EDM filaire et l’EDM par enfoncement

Profils, ouvertures et cavités EDM

Discutez de l’EDM filaire pour les profils traversants et de l’électro-érosion par enfoncement pour les cavités borgnes dans les matériaux conducteurs. Nous validons le parcours d’usinage, les responsabilités de fabrication et les exigences d’inspection conformément à votre dessin.

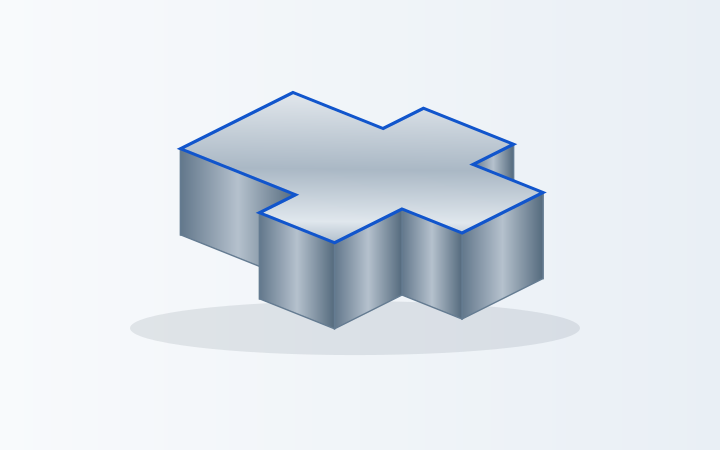
Illustration isométrique d’un insert métallique profilé, dont le contour extérieur est mis en évidence en bleu

Poinçons et inserts profilés

Indiquez le contour fonctionnel, l’épaisseur de la matière brute et les surfaces utilisées pour le positionnement de la pièce. Précisez explicitement les rayons d’arrondi des bords ainsi que toute dépouille éventuelle sur le dessin.
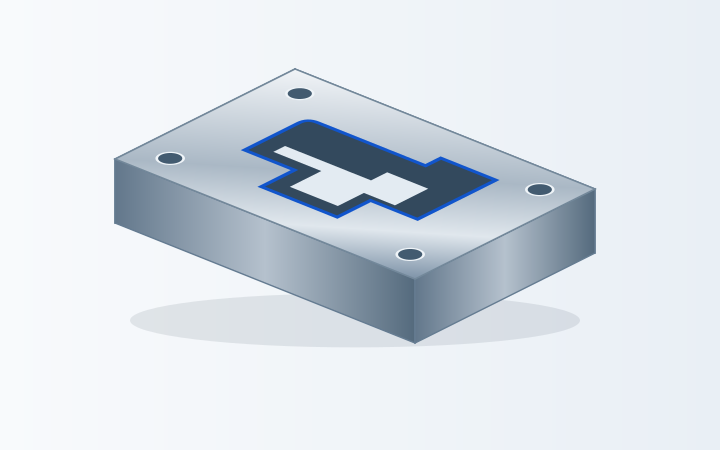
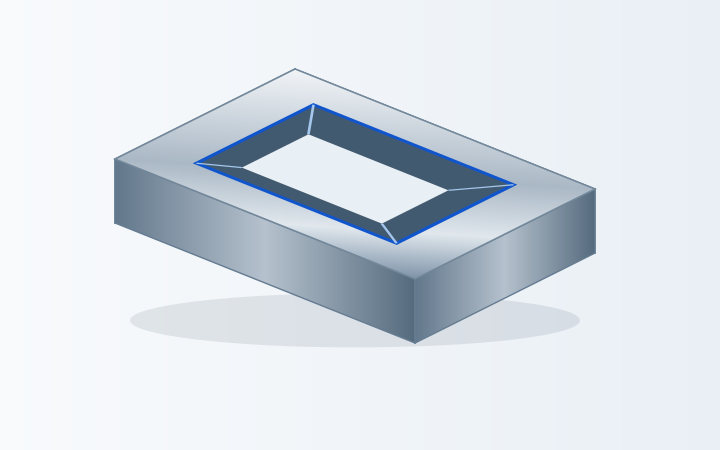
Plaque de matrice comportant un profil interne traversant et des trous de positionnement

Plaques de matrice avec ouvertures internes

Pour une ouverture fermée, indiquez l’emplacement autorisé de démarrage du fil et identifiez l’ouverture par rapport aux éléments de fixation ou de positionnement.

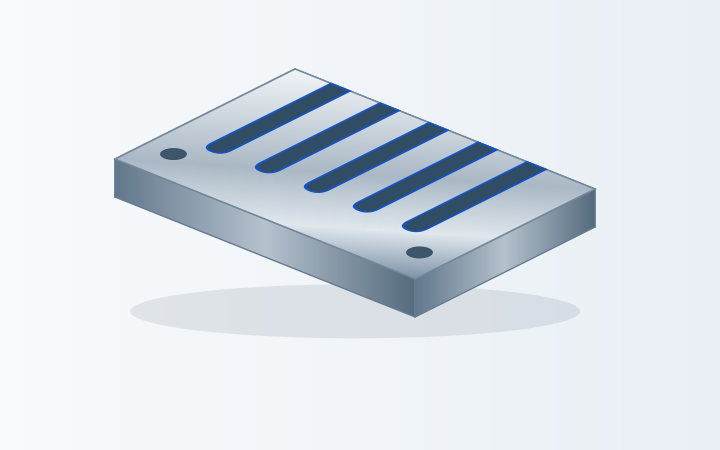
Plaque métallique rainurée, avec des rainures étroites ouvertes à une extrémité et des nervures restantes

Plaques rainurées et éléments en peigne

Précisez la largeur et la profondeur des rainures à travers la plaque, ainsi que les nervures devant rester intactes. Mentionnez toute restriction concernant la tenue ou le support de sections délicates.

Ouverture traversante conique montrant des profils supérieurs et inférieurs différents

Caractéristiques traversantes coniques

Fournissez les profils des deux faces, l’épaisseur de matière et la conicité ou la relation angulaire souhaitée. Ces éléments doivent être examinés conjointement lors de l’analyse du procédé.

Bloc d’outillage comportant une cavité borgne profilée et un fond visible

Cavités borgnes dans les inserts de matrices

Envoyez le modèle de la cavité avec sa profondeur, la forme de son fond, les rayons des angles et sa localisation. Identifiez les zones déjà usinées ainsi que les surfaces devant rester intactes.Pour une plaquette d’outillage,l’usinage des composants de moulecouvre également les interfaces avec l’ensemble du moule environnant.

Insert métallique comportant plusieurs cavités borgnes étroits

Détails étroits et encastrés

Fournissez l’insert complet, et non seulement un agrandissement de la zone encastrée. L’accès de l’électrode, l’épaisseur résiduelle des parois et l’état de surface requis doivent être pris en compte simultanément.

Envoyez le dessin complet de la pièce afin d’analyser le parcours d’usinage EDM et les exigences d’inspection.

EDM filaire ou électro-érosion par enfoncement ?

L’usinage par décharge électrique (EDM) élimine du matériau sur des pièces conductrices par décharges électriques contrôlées. L’EDM filaire est utilisé pour les profils traversants ; l’EDM par enfoncement permet de former des cavités borgnes à l’aide d’une électrode profilée. Le choix dépend de la caractéristique, du matériau, de l’accès et des exigences d’inspection.[1]

Électro-érosion à fil pour les contours traversants

Une électrode fil continue suit le profil programmé à travers la matière brute. Pensez à une ouverture de matrice, à un contour extérieur ou à une rainure traversant une plaque.

Indiquez l’épaisseur de la matière brute, l’accès d’entrée et toute différence entre les profils supérieur et inférieur. Le choix du fil, l’évacuation des débris et le parcours d’usinage final influencent la coupe.[3]

Électro-érosion par enfoncement pour les cavités borgnes et profilées

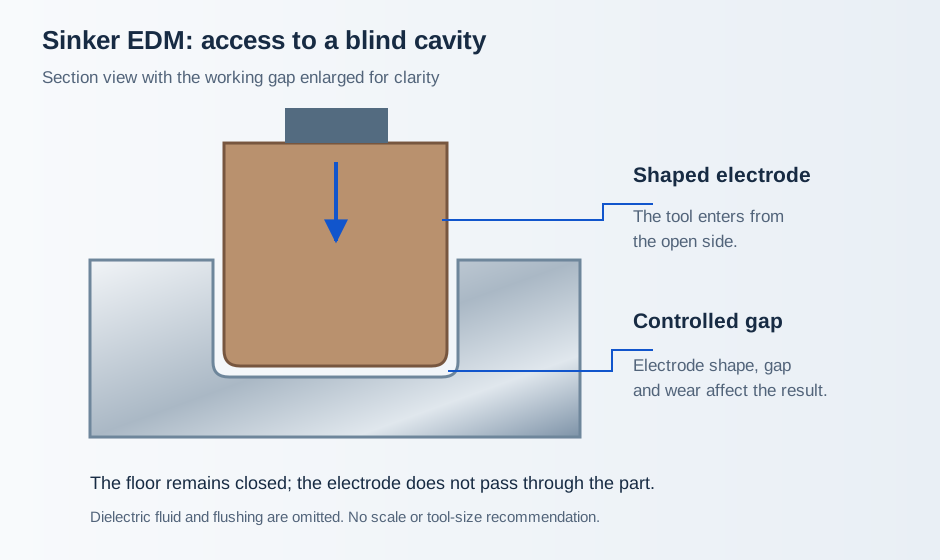
Les termes électro-érosion par enfoncement désignent l’approche utilisant une électrode profilée. L’électrode pénètre dans une cavité accessible ; elle n’a pas besoin de traverser la pièce.

Incluez le modèle de la cavité ainsi que les détails requis concernant le fond, les angles et la surface. L’électrode, son usure et l’écart de décharge contrôlé doivent être pris en compte dans le plan de fabrication.[2]

Combinaison d’EDM avec le fraisage et le tournage

Une pièce peut d’abord être fraisée ou tournée, puis envoyée pour EDM sur des caractéristiques sélectionnées. L’enlèvement initial de matière et les faces de référence peuvent être traités en amont, laissant un profil interne ou une cavité difficile à usiner pour l’EDM.

Indiquez clairement ces caractéristiques ainsi que toute séquence de traitement thermique obligatoire. Précisez l’intégralité du parcours d’usinage — ou uniquement le travail EDM restant — afin que les opérations de préparation et d’inspection finale soient clairement attribuées.

Accès pour l’entrée du fil et pour l’électrode

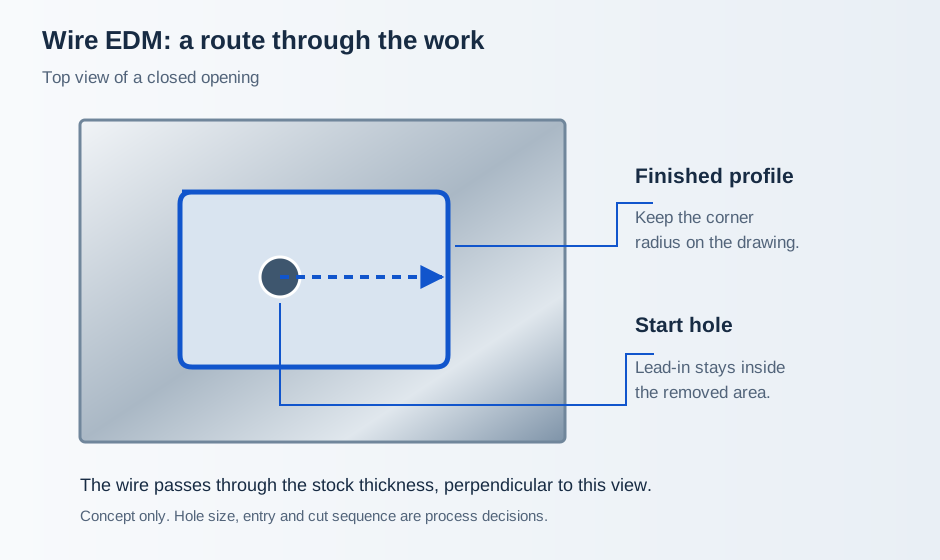
Accès par électro-érosion à fil sur profil fermé, avec trou de démarrage et entrée guidée
Un profil interne fermé nécessite un moyen de faire passer le fil à travers la matière brute. Les détails relatifs au trou de départ et à l’approche sont convenus lors de la planification du procédé.

Trous de départ pour le fil et accès par le bord

Pour une ouverture de matrice fermée, indiquez l’emplacement autorisé du trou de départ. Pour un contour ouvert, précisez l’accès disponible par le bord. Indiquez également les zones où une trace d’entrée ou une fonction de maintien temporaire seraient inacceptables.

Si les deux faces présentent des profils différents, fournissez la géométrie des deux faces et nommez la face de référence. Un simple contour vu de dessus peut laisser indéfinis le dépouille ou l’ouverture inférieure.

Cavité borgne : inclure l’approche de l’électrode

Le fond, les parois latérales et l’ouverture de la cavité doivent tous figurer dans le modèle. Représentez l’évidement sur la pièce complète afin que le porte-électrode et le système de serrage puissent être examinés, et non pas uniquement la cavité isolément.

Pour les électrodes fournies, joignez leur dessin, leur système de référence et leur identification. Convenez ensemble qui vérifie l’électrode et qui est responsable de la fabrication des électrodes d’ébauche ou de finition nécessaires à l’opération.[4]

Cavité d’électro-érosion par enfoncement en coupe avec une électrode profilée et un écart de travail agrandi
Section de la cavité montrant l’électrode et l’entrefer de décharge.

Matériaux conducteurs et état à réception

Aciers à outils et aciers trempés

Indiquez précisément la nuance, la dureté et l’historique thermique. Précisez si l’usinage EDM intervient avant ou après le traitement thermique, et si des références finies ou des surfaces rectifiées sont déjà présentes.

Consulter l’usinage de l’acier →

Aciers inoxydables, titane et alliages à base de nickel

Identifiez précisément la nuance et l’état du matériau, ainsi que toute exigence finale concernant l’intégrité de surface. Discutez conjointement du matériau et de la caractéristique géométrique, plutôt que de traiter chaque alliage conducteur comme un travail identique.

Parcourir les matériaux métalliques →

Aluminium, cuivre et autres matériaux bruts conducteurs

Indiquez la nuance, les revêtements éventuels et tout matériau dissimilaire présent dans la matière brute. Pour les autres matériaux conducteurs, envoyez la spécification matériau pour examen.

Comparer les matériaux →

L’EDM filaire et l’EDM par enfoncement conventionnels exigent une conductivité électrique. Les plastiques isolants courants relèvent d’un examen d’usinage mécanique, non d’un devis standard EDM.[1] Explorer l’usinage des plastiques CNC →

Position de l’EDM dans la séquence d’usinage

Confirmez la matière brute

Faites correspondre la révision du dessin avec la pièce à réception. Enregistrez les dimensions de la matière brute, sa dureté, les références existantes et les caractéristiques encore à réaliser.

Planifiez l’accès et les outillages

Convenez ensemble de l’entrée du fil ou de la préparation de l’électrode, du support des éléments amovibles et des surfaces disponibles pour le serrage.

Usinez les caractéristiques marquées

Assurez la conformité du profil requis, de la profondeur et de l’état final de surface avec le dessin validé. Séparez clairement les phases d’ébauche et de finition lorsque le processus l’exige.

Inspectez et protégez

Vérifiez les caractéristiques convenues, identifiez les pièces et protégez les bords délicats ou les surfaces finies pour l’opération suivante.

Tolérances EDM, intégrité de la surface et inspection

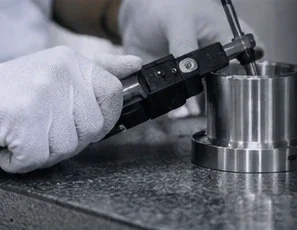
Mesure dimensionnelle d’un composant cylindrique à étages
Inspection dimensionnelle d’un composant cylindrique.

Le profil, la finition et l’intégrité de la surface font l’objet de contrôles distincts.

Un profil peut respecter ses limites dimensionnelles tout en nécessitant une étape spécifique de finition de surface. Lorsque des limites s’appliquent à la couche de refusion ou aux fissures, précisez l’exigence d’acceptation et la méthode d’essai avant d’établir le devis. L’EDM peut laisser une surface thermiquement altérée ; le traitement complémentaire requis dépend du matériau et de l’application.[5]

Indiquez également les traitements des bords sur le dessin. Le polissage, le raccordement ou le retrait d’une couche superficielle peuvent affecter un ajustement ou un petit rayon ; l’état final au moment de l’inspection doit donc inclure ce travail.

Inspection des pièces usinées par EDM
ExigenceDétails du dessinVérification
Profils traversantsContour, face de référence, épaisseur, conicitéFace supérieure, face inférieure, sections intermédiaires spécifiées
Cavités borgnesProfondeur, fond, rayons, référencesAccès ; réplique ou découpage, si convenu
AjustementsGéométrie d’assemblage et limitesÉtat final après finition
RugositéSurface, paramètre, unités, limiteMesure numérique et critères visuels, séparément
Intégrité de la surfaceCouche de refusion, fissures, limites spécifiéesEssai convenu, échantillonnage, rapport
Matériau et lotCertificat, traitement, identificationDossiers d’échantillon et de lot

L’EDM est-elle réalisée sur des pièces fournies par le client ou s’agit-il d’une commande complète de pièce ?

EDM sur vos pièces fournies

Envoyez le dessin de la pièce finie ainsi que ses mesures actuelles. Signalez les revêtements existants, les couches traitées et les surfaces protégées. Convenez ensemble des critères d’acceptation à l’entrée et de la responsabilité en cas de pièce brute endommagée ou sous-dimensionnée.

Usinage, électrodes et EDM dans une seule demande

Listez l’ensemble du périmètre de livraison : fourniture de la pièce brute, usinage préalable, traitement thermique si nécessaire, EDM, finition et dossiers. Pour les travaux répétitifs, convenez du stockage des électrodes ou des outillages, ainsi que de la révision à laquelle appartient chaque élément.

Convenez du site de fabrication et, le cas échéant, des sous-traitants externes avant la passation de la commande. Kevin peut assurer la coordination via VETCNC ou effectuer une présentation directe à un partenaire adapté ; le devis doit clairement indiquer les responsabilités relatives à l’usinage, à l’inspection et à la livraison.

Quels facteurs influencent le coût de l'usinage par EDM ?

Préparation et électrodes

Une opération d’électro-érosion par enfoncement peut nécessiter la conception, l’usinage et la vérification de l’électrode avant la première pièce usinée. Pour l’électro-érosion à fil, la préparation de l’entrée et le maintien de la pièce font partie du processus.[4]

Longueur de coupe, profondeur et accès

L’épaisseur de la matière brute, les caractéristiques étroites ou profondes, ainsi que l’accès pour l’évacuation des débris influencent la planification du procédé. Envoyez les dimensions complètes de la matière brute ainsi que celles de la caractéristique finie.[3]

Finition et inspection

La vérification des cotes finales, de la rugosité et de l’intégrité du matériau peut nécessiter des opérations ou des enregistrements supplémentaires. Indiquez-les conjointement avec la quantité de pièces et la date de livraison requise.

Pour les échantillons et les séries répétées, veuillez distinguer la quantité d’échantillons de la quantité de production libérée. Demandez quels coûts d’outillage ponctuels sont inclus, quels éléments peuvent être réutilisés et quels points doivent être revus en cas de modification du dessin.

Questions relatives à l’usinage par EDM

Dans quels cas l’EDM est-il plus adapté que le fraisage CNC ?

Il est utile d’examiner le cas des pièces conductrices présentant des recoins difficiles d’accès, des profils traversants complexes ou des caractéristiques exigeantes sur des matériaux durs. Le fraisage traite souvent plus efficacement l’enlèvement de matière sur des pièces ouvertes. La comparaison pertinente porte sur le processus complet correspondant à votre dessin, et non sur une règle selon laquelle un procédé serait systématiquement supérieur à l’autre.[1]

Quelle est la différence entre l’EDM fil et l’électro-érosion par enfoncement ?

L’électro-érosion à fil suit un profil traversant à l’aide d’un fil électrode. L’électro-érosion par enfoncement utilise une électrode façonnée pour usiner une cavité accessible, y compris une cavité borgne. Envoyez une vue en coupe lorsque l’on ne peut pas déterminer si une caractéristique traverse entièrement la pièce.[2]

Quels matériaux peuvent être usinés par EDM ?

L’électro-érosion conventionnelle nécessite une pièce conductrice. Fournissez la nuance exacte du matériau, sa dureté et son état de traitement afin que le processus puisse être examiné. Les plastiques isolants courants ne relèvent pas de ce procédé.[1]

Chaque ouverture interne découpée au fil nécessite-t-elle obligatoirement un trou de démarrage ?

Un profil interne fermé nécessite généralement un trou de démarrage traversant afin de passer le fil. Un profil ouvert peut permettre l’entrée depuis un bord. Convenez ensemble de l’emplacement de démarrage et de la zone d’approche afin qu’elles restent compatibles avec le contour final.

L’EDM peut-il produire un angle interne parfaitement droit ?

Spécifiez un rayon mesurable plutôt qu’une « pointe parfaitement aiguë ». Le diamètre du fil et l’écart d’étincelage influencent l’angle obtenu par électro-érosion à fil. L’électro-érosion à électrode plongeante est également soumise aux effets de la géométrie de l’électrode, de son usure et de l’écart d’étincelage. Le rayon réalisable doit être examiné en regard de la caractéristique réelle.[2]

L’électro-érosion peut-elle être effectuée après traitement thermique ?

Oui, l’électro-érosion est utilisée sur des matériaux conducteurs trempés. Indiquez la dureté réelle à l’entrée, les documents relatifs aux traitements et les références finales. Tout traitement ultérieur ou finition de surface doit rester intégré à la séquence de procédé convenue.[2]

Quelles tolérances et finitions pouvez-vous garantir ?

Envoyez les tolérances de contour, de cavité ou d’ajustement, les limites de finition de surface, les dimensions de la pièce et le matériau. Les limites réalisables et les méthodes de contrôle sont confirmées pour votre plan et le parcours d’usinage proposé avant toute commande.

La surface obtenue par électro-érosion nécessite-t-elle une finition supplémentaire ?

Cela dépend de l’état final requis. L’usinage par électro-érosion (EDM) peut laisser une couche refondue, et une simple régularité visuelle n’atteste pas de l’intégrité de la surface. Précisez tout besoin d’élimination, de détection de fissures, de rugosité ou d’essais avant usinage ; convenez à l’avance de la façon dont les opérations de finition ultérieures affecteront les cotes.[5]

Puis-je fournir des pièces partiellement usinées ou mes propres électrodes ?

Vous pouvez inclure l’un ou l’autre dans votre demande. Fournissez les dimensions actuelles, les documents relatifs au matériau et un système d’identification clair. Pour les électrodes, joignez les plans et références correspondants, puis convenez des contrôles à l’arrivée, de leur état d’utilisabilité et de la responsabilité éventuelle pour leur remplacement.

Que faut-il fournir pour obtenir un devis d’électro-érosion ?

Un plan coté, un modèle 3D si disponible, le matériau et son état, les dimensions de la matière brute, la quantité et les exigences de livraison. Indiquez clairement les caractéristiques traversantes ou borgnes, les trous de démarrage autorisés, les faces de référence et toutes les exigences relatives à l’intégrité de surface. Précisez si vous demandez uniquement l’électro-érosion ou une pièce entièrement usinée.

ASSISTANCE PROJET

Envoyez votre plan d’usinage par électro-érosion (EDM)

Indiquez l’ouverture, la cavité ou le détail local nécessitant un usinage par électro-érosion. Incluez la pièce entourant cette zone afin que l’on puisse évaluer l’accès, l’état de la matière brute et les références.

Montrez la caractéristique concernée et envoyez la pièce complète

Pour une première demande, vous pouvez laisser ouverte la question du choix entre électro-érosion à fil et électro-érosion par moule. Précisez-nous le résultat attendu plutôt que d’essayer de deviner la taille de l’électrode, le diamètre du fil ou l’écart de décharge.

Pour un composant existant, envoyez la révision en cours et indiquez les surfaces déjà finies.

Références techniques

Références relatives à l’électro-érosion à fil, à l’électro-érosion par moule, à la préparation des électrodes et à l’intégrité de surface. La portée de l’usinage, les exigences d’inspection et les responsabilités de fabrication sont confirmées pour chaque commande.

  1. Makino — usinage par électro-érosion (EDM) et ses types de procédés
  2. Makino — EDM par enfoncement, électrodes et évacuation des déchets
  3. Sodick — sélection du fil et considérations relatives au procédé d’EDM à fil
  4. Sodick — préparation des électrodes et flux de travail entre fraisage et EDM par enfoncement
  5. Able Electropolishing — couches refondues issues de l’EDM et finitions ultérieures
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo