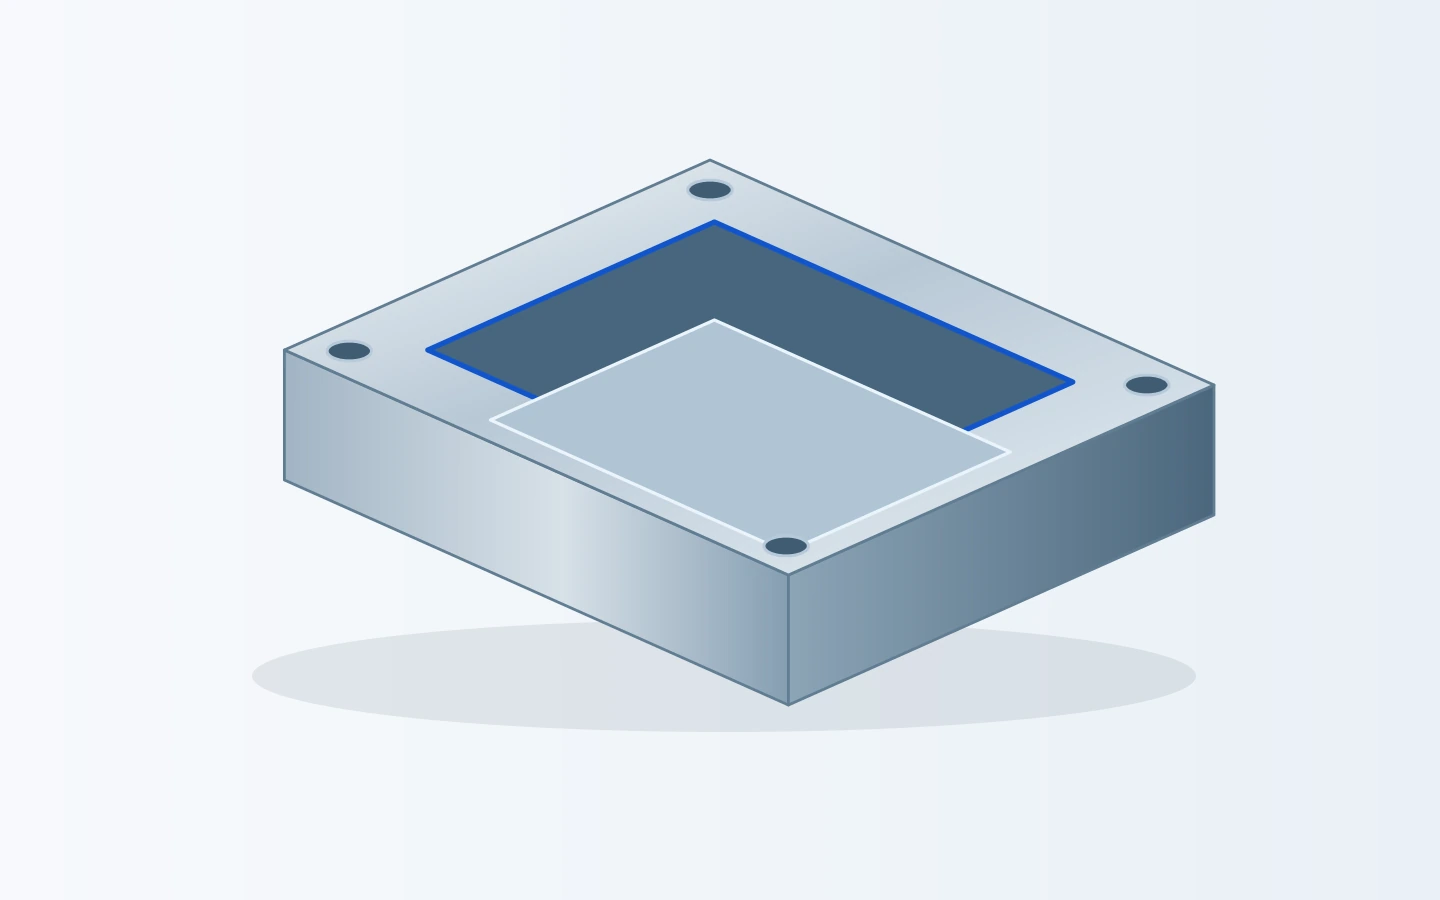
Inserts de cavité
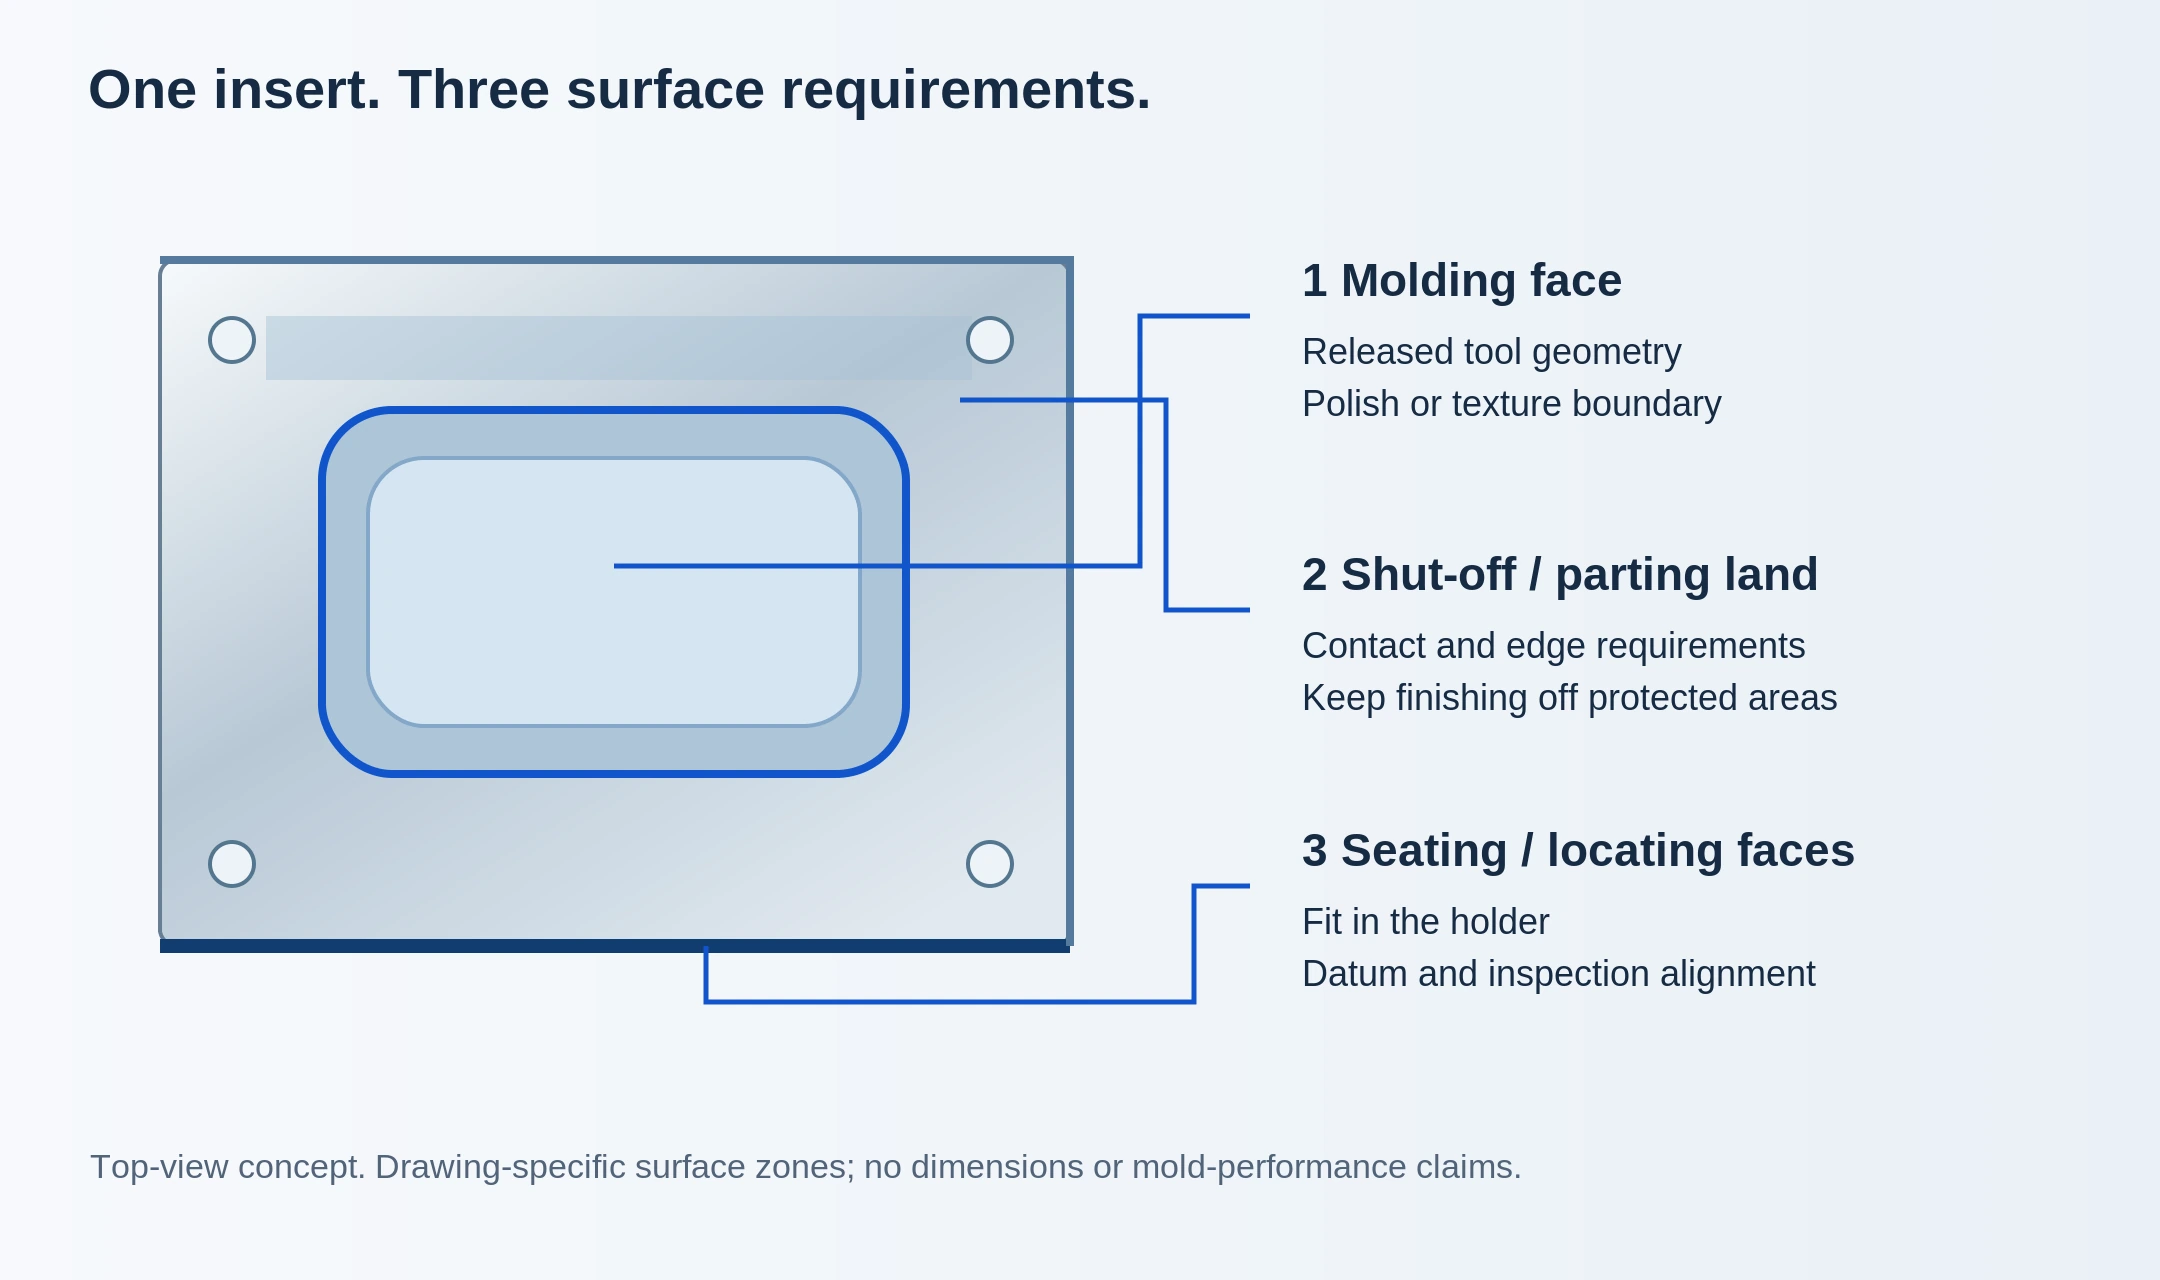
Formes creuses, zones de joint de moule et faces de positionnement sur un même insert. Indiquez quelles surfaces façonnent la pièce moulée et quelles surfaces s’ajustent dans le porte-insert environnant.
Demandez l’usinage des inserts, noyaux, glissières et plaques de support conformément à vos dessins de composants validés. Définissez les ajustements de positionnement, l’état du matériau et les exigences de finition pour chaque pièce.
Formes creuses, zones de joint de moule et faces de positionnement sur un même insert. Indiquez quelles surfaces façonnent la pièce moulée et quelles surfaces s’ajustent dans le porte-insert environnant.
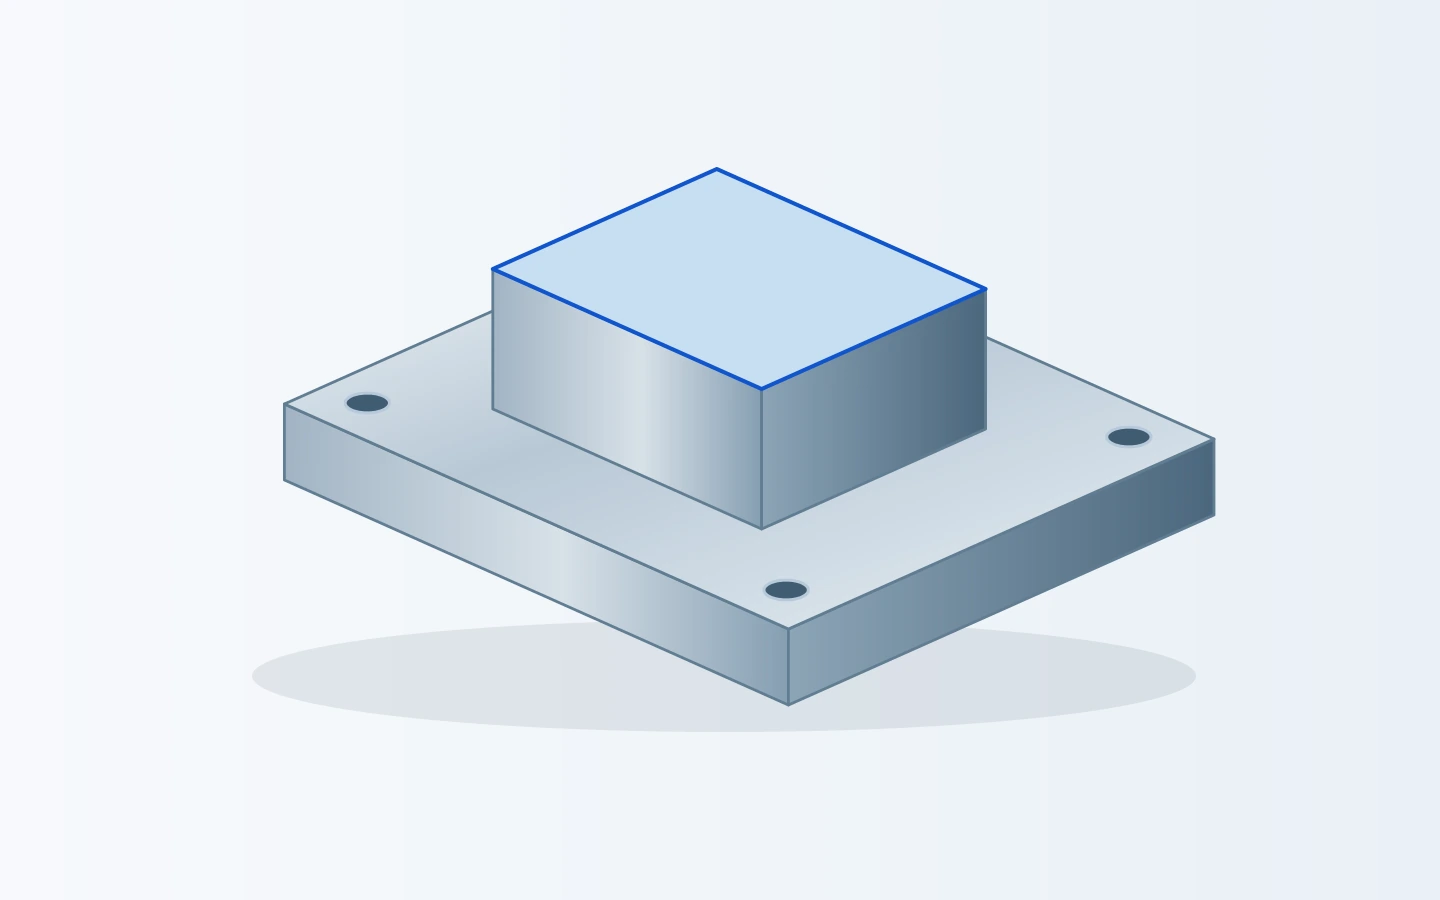
Formes saillantes avec épaulements, éléments de fixation et dégagements autour du noyau. Incluez la géométrie fonctionnelle, les faces de référence et les zones devant être laissées en l’état pour un ajustage ultérieur.
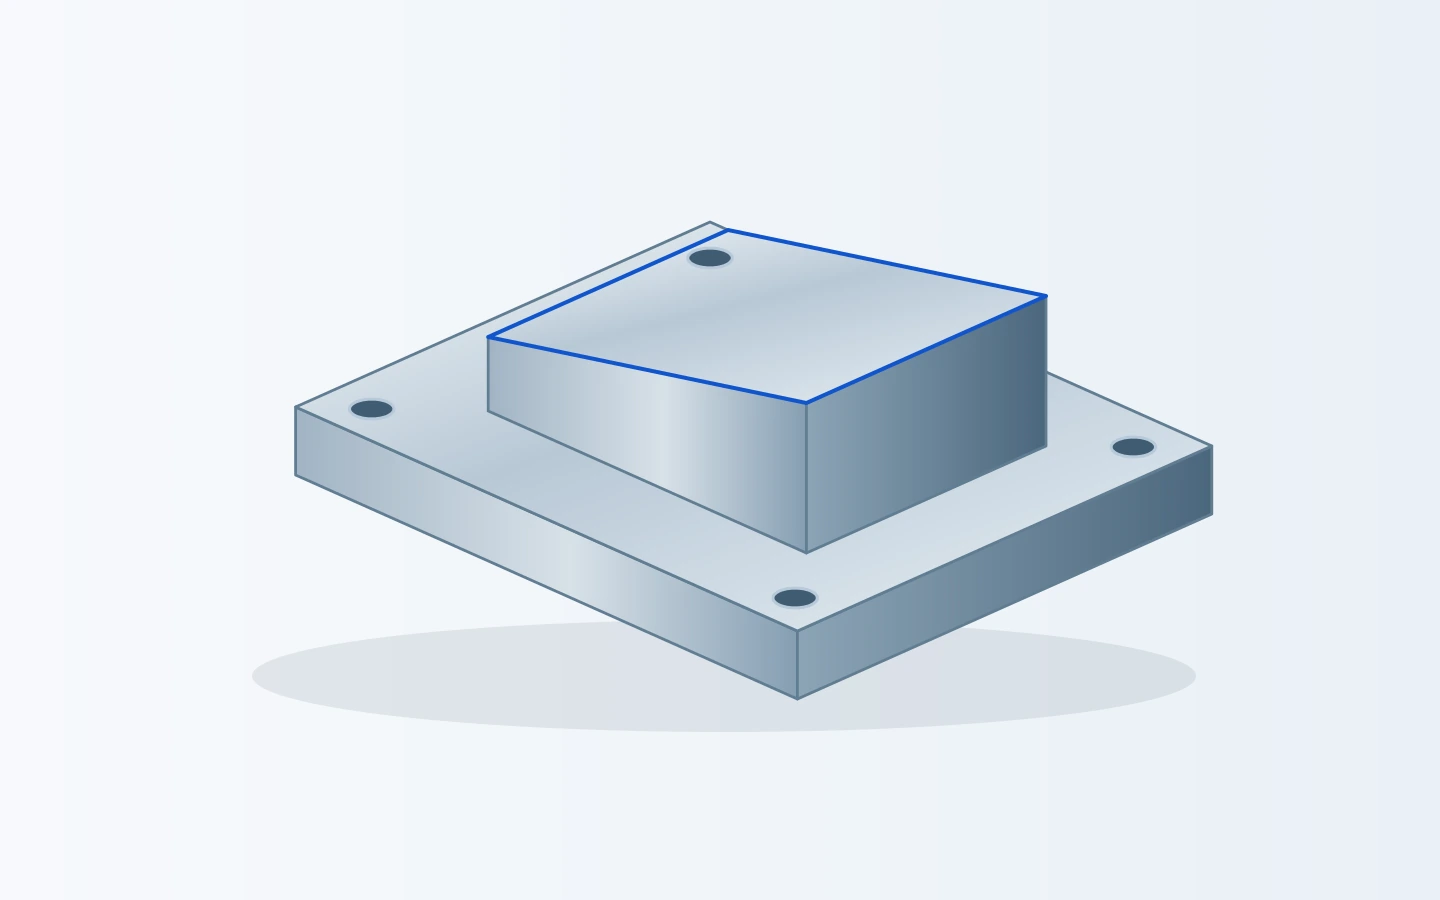
Détails de formage portés par un composant mobile. Envoyez le détail de la glissière ou du vérin accompagné des surfaces de guidage associées et de la référence d’assemblage, et non uniquement du détail de la pièce moulée.
Faces de glissement, épaulements de positionnement et trous de fixation. Spécifiez l’épaisseur, le parallélisme là où requis, l’état du matériau ainsi que les surfaces nécessitant un rectifiage ou un revêtement.
Logements, alésages et motifs de perçage sur plaque permettant le positionnement d’autres composants. La révision de la plaque et les coordonnées des trous doivent correspondre à l’assemblage en cours de fabrication.
Composants cylindriques comportant des épaulements, des alésages ou des extrémités profilées. Définissez les longueurs d’ajustement, la géométrie finale des extrémités et la référence utilisée pour contrôler les caractéristiques usinées (tournées et finies).
Aucun composant ne correspond à cette recherche.
Ces types de composants peuvent être discutés à partir de vos dessins libérés. La portée de l’usinage couvre les composants individuels ; la conception complète du moule, son assemblage et les essais de moulage ne relèvent pas de cette portée.[1]
Utilisez le modèle d’outillage libéré ainsi qu’un dessin dimensionné du composant. Identifiez toute réserve de retrait, tout dépouillement et toute matière excédentaire intentionnelle déjà intégrées dans la géométrie de l’outillage. Un modèle du produit plastique seul constitue un point de départ différent ; votre concepteur de moules doit définir le composant à usiner.
Incluez le logement d’assemblage, l’épaulement d’appui et les éléments de positionnement lorsque leurs relations géométriques sont critiques. Indiquez sur le dessin les zones d’étanchéité (shut-off lands), les dimensions d’ajustement, les faces de référence et les limites des surfaces.
Pour un ensemble d’inserts, indiquez la quantité requise pour chaque numéro de pièce et chaque position de cavité. Signalez les versions symétriques (miroir) ainsi que toutes les caractéristiques orientées (handed features). En cas de remplacement, distinguez clairement la géométrie nominale prévue de l’usure, des réparations ou des modifications d’ajustement intervenues sur l’ancienne pièce.
Le fraisage permet de préparer le brut, les éléments d’appui et les surfaces accessibles de la cavité ou du noyau. Les angles profonds et les nervures étroites nécessitent un examen préalable de l’accessibilité de l’outil : la longueur utile de la fraise, le dégagement du porte-outil et la matière restante influencent le parcours d’usinage final. Un plan d’usinage en deux phases — ébauche puis finition — permet de mieux maîtriser la matière résiduelle sur le profil.
[2]Un insert conducteur peut nécessiter un usinage EDM par électrode plongeante (sinker EDM) pour un détail borgne, ou un usinage EDM fil (wire EDM) pour un profil traversant adapté. Convenez à l’avance qui fournit la géométrie et les électrodes pour l’EDM plongeant, ou qui réalise les trous de démarrage requis pour l’EDM fil. Précisez l’état de surface requis après l’EDM ainsi que toute opération de finition ultérieure.
[3]Les noyaux et les douilles cylindriques peuvent commencer par un usinage au tour ; les ajustements spécifiés ou les faces de plaques peuvent nécessiter une rectification. Conservez ces cotes liées au même schéma de référence que les détails de formage. Toute opération de finition spécialisée ainsi que son inspection seront identifiées dans le périmètre cité.
Certains aciers pour moules sont livrés prétrempés. Ils peuvent modifier le parcours d’usinage en évitant une opération séparée de trempe intégrale, lorsque la conception le permet. Fournissez la nuance exacte du fournisseur et l’état de livraison ; la simple mention « type P20 » ne suffit pas à définir la spécification d’achat.
[4]Pour H13 ou un autre acier à outils spécifié, veuillez fournir la spécification matérielle approuvée, l’état à la réception et la dureté finale requise. Identifiez toute zone volontairement laissée en surépaisseur pour l’usinage final après traitement, et indiquez la partie responsable des registres de traitement.
Une nuance résistante à la corrosion peut être spécifiée en fonction de l’environnement de moulage, du circuit de refroidissement ou de la finition requise. La polissabilité dépend de la nuance. Indiquez l’acier réel, et non simplement « inoxydable » ; les données du fournisseur et les exigences du projet doivent correspondre.
[5]La disponibilité du matériau est confirmée conformément à la nuance et à l’état spécifiés. Tout changement de nuance ou de dureté exige un dessin approuvé ou une révision d’achat.
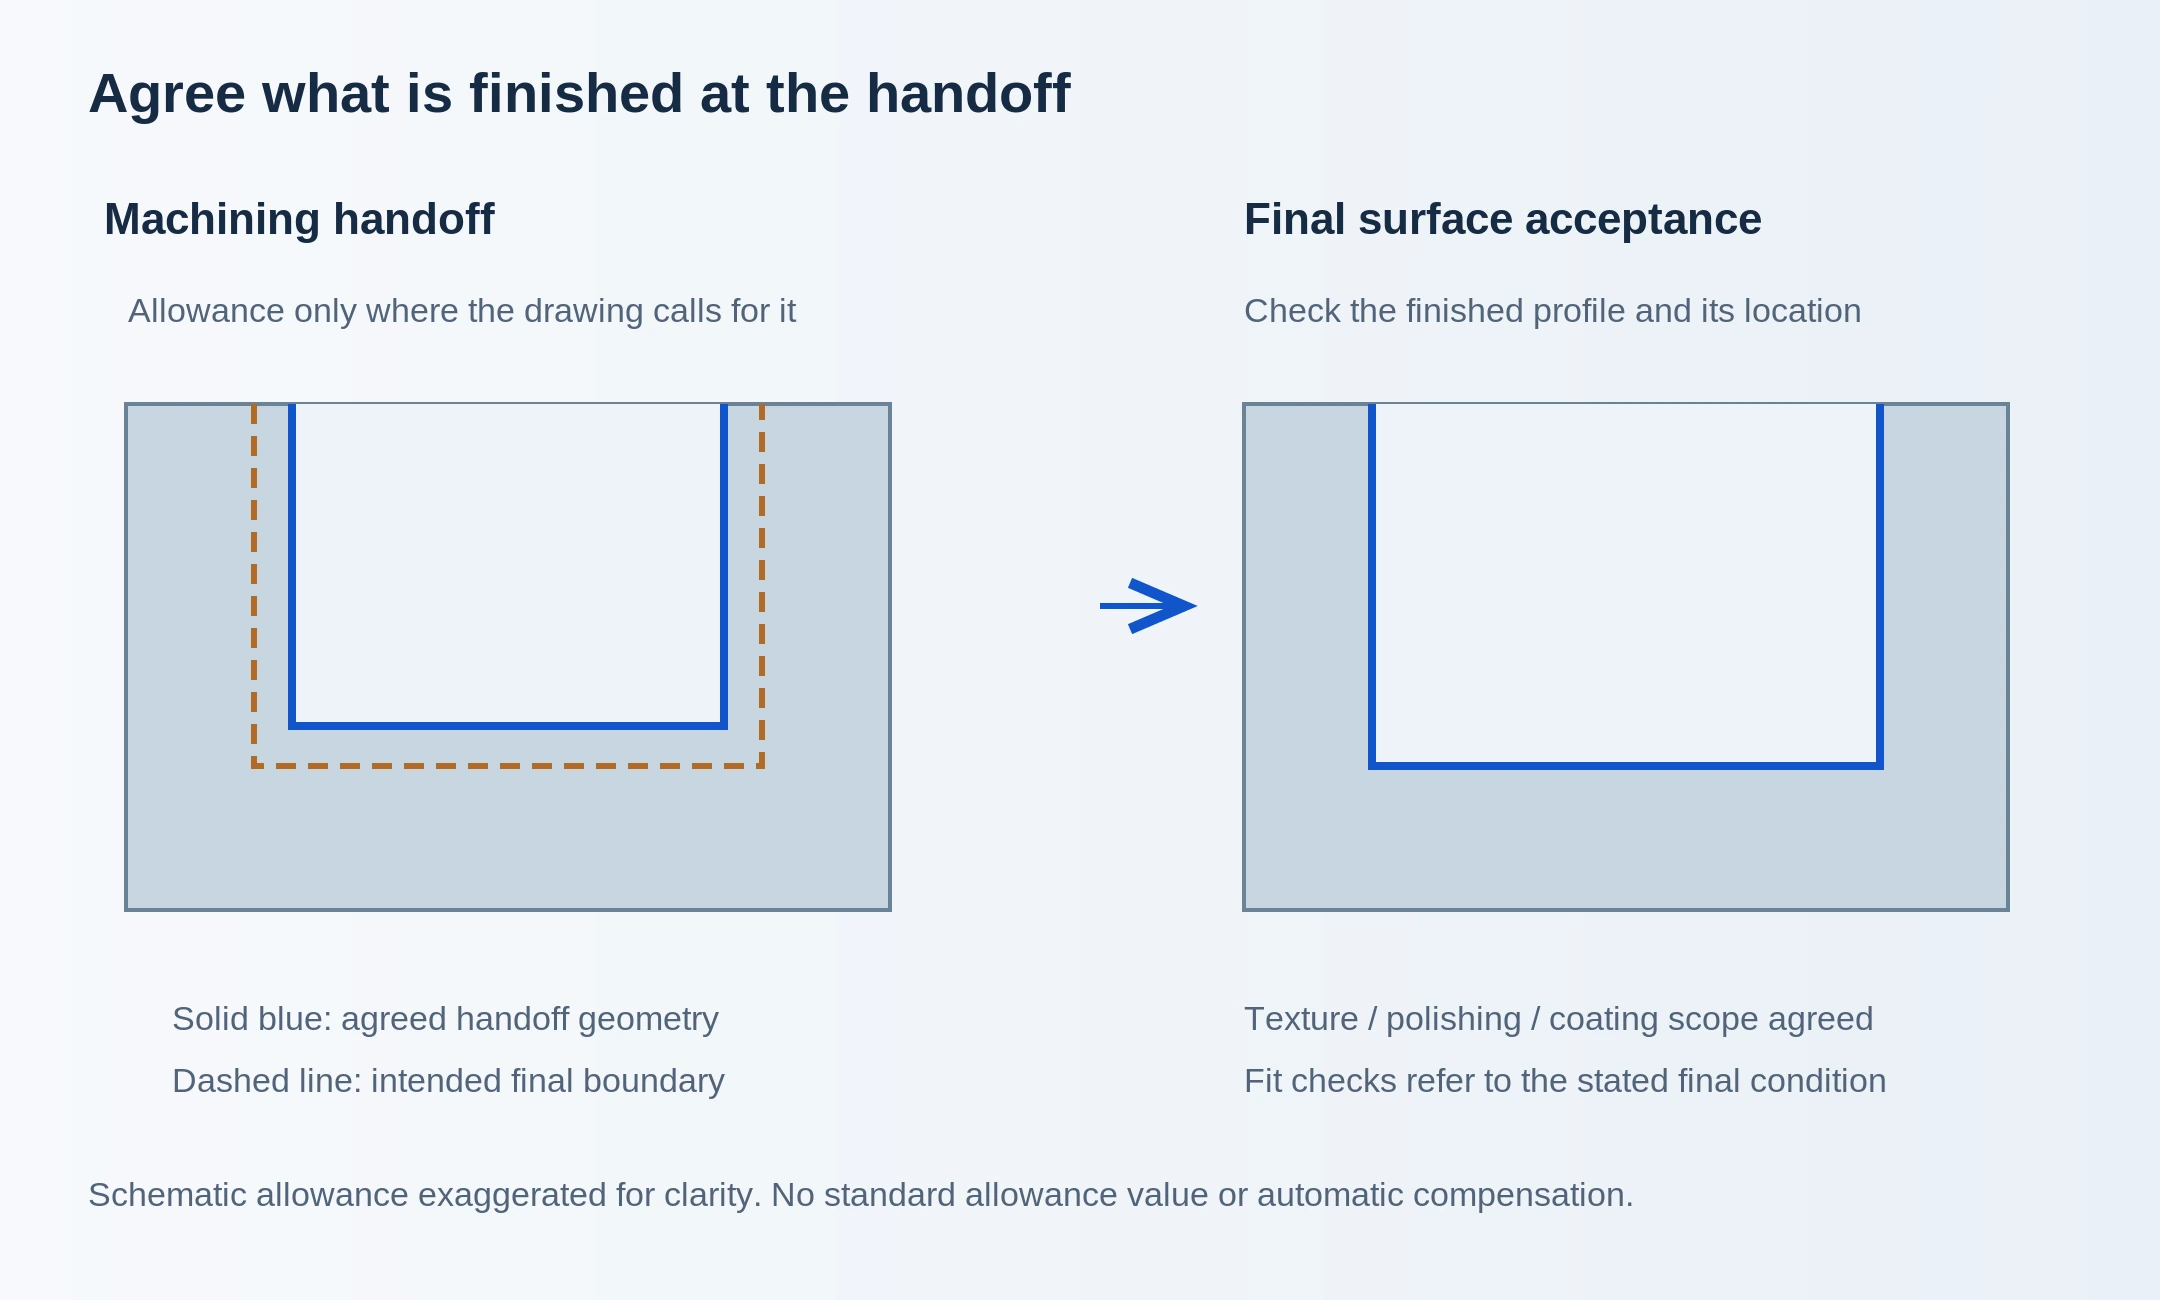
Pour une pièce brute destinée à votre prestataire de traitement thermique, à votre atelier d’usinage EDM ou à votre spécialiste de finition, indiquez clairement les surfaces devant rester en surépaisseur et la manière dont la surépaisseur est mesurée. Prévoyez, si nécessaire, un jeu distinct de cotes de transfert. Une note générale telle que « laisser de la surépaisseur » n’est pas suffisante pour une cavité comportant plusieurs finitions différentes.
Convenez ensemble quelles références, quelles caractéristiques de levage ou de serrage sont déjà terminées, et lesquelles restent disponibles pour le prochain montage.
Pour les inserts usinés à la finition, indiquez quelle cavité, quel logement et quelles dimensions de trou doivent être complètement réalisés à la livraison. Identifiez explicitement les dépouilles d’ajustage plutôt que de les intégrer dans le dessin définitif aux cotes finales.
Une livraison d’éléments usinés à la finition peut encore être envoyée vers un autre atelier pour polissage ou texturation. Cette opération ultérieure doit être mentionnée séparément.
La face de moulage, la surface de joint et la face de positionnement ne nécessitent pas le même traitement. Indiquez clairement les limites entre polissage et texturation, et utilisez la spécification de finition approuvée ou un échantillon de référence. Incluez les bords et zones protégés qui ne doivent pas être polis, arrondis ou revêtus.
Confirmez le spécialiste en finition ainsi que la méthode d’acceptation. Une valeur de rugosité de surface seule ne décrit pas tous les critères visuels ou optiques requis.
Indiquez le trajet de perçage, les profondeurs, les liaisons et les spécifications des filetages. Définissez les opérations de déburrage et de nettoyage aux intersections des trous. Si un essai d’étanchéité ou de pression est requis, précisez sa méthode, ses conditions et ses critères d’acceptation dans la commande.
Incluez la section d’assemblage concernée ainsi que la référence de la broche ou du manchon prévue. L’épaisseur du support, les épaulements et l’alignement des trous peuvent influencer le montage de la pièce dans le moule. Précisez-nous si la commande concerne une pièce sur mesure finie ou des modifications apportées à une demi-brute standard spécifiée.
La ventilation fait partie intégrante de la conception du moule, et non une simple profondeur de rainure générique que le fournisseur d’usinage devrait deviner. Fournissez les détails de ventilation approuvés, les zones d’étanchéité et les bords protégés. Ces détails doivent résister au déburrage et aux opérations de finition de surface.
[6]Un rapport d’inspection de composant doit indiquer quelle révision a été vérifiée et comment la pièce a été positionnée pour la mesure. Conservez les essais de moule, l’approbation de la pièce moulée et les cotes des composants comme étapes d’acceptation distinctes : elles répondent à des questions différentes. Le devis doit identifier les méthodes d’inspection disponibles pour vos caractéristiques.
| Caractéristique | Exigences relatives aux dessins | Enregistrements et vérifications |
|---|---|---|
| Éléments de logement et de positionnement | Ajustages, faces, goupilles de centrage, géométrie | Mesures des pièces associées et des références |
| Noyau et cavité | Révision du modèle, profil, détails locaux | Zones accessibles pour la mesure et alignement |
| Matériau et traitement | Nuance, état de livraison, dureté finale | Dossiers relatifs au matériau et au traitement thermique |
| Surfaces de moulage et d’étanchéité | Finition, limites, bords, état final | Apparence, texture, vérifications dimensionnelles |
| Canaux de refroidissement | Emplacement, profondeur, raccordements, exigences d’essai | Nettoyage convenu et essais d’étanchéité |
| Ensembles et pièces de rechange | Pièce, révision, numéro de cavité, quantité | Rapports relatifs aux composants et identification de l’emballage |
Envoyez le modèle du composant, le plan, la position dans la nomenclature et la quantité. Nous détaillerons séparément, dans notre proposition, la fourniture du matériau, l’usinage, le traitement thermique, l’usinage électro-érosif (EDM), la finition et l’inspection, y compris tout travail confié à un partenaire.
Fournissez les dimensions actuelles, les dossiers relatifs au matériau et au traitement, ainsi que l’épaisseur restante de matière sur les surfaces requises. Un insert trempé ou partiellement usiné nécessite un examen différent de celui d’un bloc brut. L’état à l’entrée et la responsabilité liée au brut fourni doivent être convenus avant expédition.
Envoyez la révision actuelle du composant, l’identification de la cavité et les détails d’assemblage. Des photos ou un ancien insert peuvent aider à identifier les dommages, mais l’usure ne doit pas devenir la nouvelle cote nominale. Toute récupération de plan, toute reprise de conception ou tout ajustage direct sur le moule doivent faire l’objet d’un accord préalable en tant que travaux supplémentaires.
Des nervures profondes, des détails internes réduits, des faces interrompues ou un accès difficile pour les outils peuvent nécessiter des outils supplémentaires, des électrodes ou des montages spécifiques. La quantité de polissage ou de texturation est également déterminante. Indiquez uniquement les surfaces exigeant la finition spécifiée, plutôt que d’appliquer une note générale valable pour l’ensemble de la pièce.
Un insert brut destiné à votre prochaine opération relève d’un périmètre différent de celui d’un composant trempé, fini et inspecté. Le traitement thermique, les procédés spécialisés et les rapports requis nécessitent un délai intégré au planning. Précisez-nous la date à laquelle vous avez besoin du composant dans votre atelier de moules.
Deviser séparément les composants initiaux et les jeux de pièces de rechange. Identifiez les révisions mixtes et les pièces symétriques dans la liste des quantités. Pour les commandes répétées, référez-vous au dessin approuvé et aux spécifications de finition ; un ancien numéro de bon de commande seul peut ne pas refléter la dernière correction d’ajustement.
Ce service couvre les composants individuels de moules fabriqués conformément aux dessins de composants émis. La conception complète du moule, l’assemblage de la base de moule, l’intégration du système à canaux chauds, les essais de moule et la production des pièces moulées sortent du champ de ce service d’usinage de composants.
Envoyez le modèle de l’insert, le dessin coté, la matière et l’état final requis. Indiquez également son ajustement de positionnement ainsi que les exigences relatives aux surfaces de moulage. L’examen permettra de déterminer quelles opérations d’usinage et de finition peuvent faire l’objet d’un devis pour ce composant.
Il peut servir de point de départ à une discussion, mais il ne définit pas entièrement le composant de moule. Un modèle d’outillage doit intégrer le retrait approuvé, les dépouilles, le plan de joint et la géométrie de l’insert, ainsi que les détails de fixation. Ces choix de conception doivent être validés avant qu’un devis définitif d’usinage de composant puisse être établi.
Oui, cette approche peut s’avérer adaptée pour les matériaux conducteurs destinés à l’outillage. Les zones accessibles peuvent être usinées par fraisage, tandis que certaines caractéristiques aveugles ou traversantes sont traitées par EDM. L’examen du dessin doit préciser les modalités d’accès, la responsabilité relative aux électrodes ou aux trous de démarrage, ainsi que l’état de surface livrable.
Commencez par la nuance et l’état approuvés par votre concepteur de moules. Les aciers pour moules prétrempés, trempables et résistants à la corrosion répondent à des besoins différents. Fournissez la spécification exacte du matériau et les documents requis ; toute alternative proposée doit être examinée avant achat.
La faisabilité des tolérances dépend de la caractéristique concernée, du matériau, des dimensions, du traitement thermique et de la méthode de mesure. Envoyez le dessin avec les tolérances générales applicables et les limites locales. Le devis devra confirmer les exigences critiques ainsi que la portée des contrôles.
Oui, vous pouvez demander un examen limité à l’usinage. Joignez les dimensions actuelles du brut, son état matériel, son historique de traitements et la matière excédentaire restante. L’acceptation du brut fourni et la description précise des opérations à réaliser doivent être convenues avant le début des travaux.
Seules les opérations figurant dans le devis sont incluses. Précisez les limites de surface, la qualité, l’état requis et la référence de finition. Identifiez tout spécialiste agréé ainsi que le moment (avant ou après son intervention) où l’acceptation s’applique.
Une demande de remplacement doit inclure le dessin nominal prévu et sa révision, la position de la cavité ainsi que les références d’assemblage. L’ancienne pièce constitue un élément utile de preuve concernant l’usure ou les modifications apportées, mais reproduire sa forme usée risquerait de répéter le problème. La reconstitution du dessin ou les travaux d’ajustage nécessitent leur propre périmètre convenu.
Envoyez le modèle CAD et le dessin du composant, les numéros de pièce et de moule, la révision, le matériau, la quantité et la date de livraison. Ajoutez les ajustements de positionnement, les limites de finition et les exigences d’inspection. Pour une commande comprenant plusieurs pièces, joignez une liste détaillée indiquant la quantité et la révision de chaque composant.
Un dessin de composant validé constitue le meilleur point de départ. Indiquez le stade de livraison, les références d’assemblage et toute opération réalisée par un autre spécialiste. Laissez les valeurs inconnues non renseignées plutôt que d’estimer un ajustement, une dureté ou une qualité de finition.
Pour plusieurs composants, joindre une liste des numéros de pièce, versions et quantités. LeListe de vérification pour demande de devis (RFQ) d’usinage CNCexplique comment organiser le dossier de dessins.
Références relatives à la terminologie des composants de moules, aux procédés d’usinage et à la sélection des matériaux. Vérifiez les exigences applicables au composant, les responsabilités en matière de traitement et la portée des inspections dans le devis.
