Douilles et manchons de roulement en nylon
Fournissez les dimensions de l’arbre et du logement ainsi que le dessin de la douille. Indiquez le jeu prévu, la charge, le lubrifiant et les conditions dans lesquelles l’alésage doit être accepté.
Fournissez les dimensions de l’arbre et du logement ainsi que le dessin de la douille. Indiquez le jeu prévu, la charge, le lubrifiant et les conditions dans lesquelles l’alésage doit être accepté.
Précisez le profil des dents, le module ou le pas, l’angle de pression, l’alésage et le moyeu. La méthode d’usinage des dents et les modalités d’inspection doivent être convenues pour la géométrie, sans se contenter de supposer ces éléments à partir du seul mot « engrenage ».
Indiquez la face de glissement, le sens de déplacement et les points de fixation. Précisez également le matériau de la contre-face et les conditions de nettoyage afin que l’analyse couvre la façon dont le guide est positionné et utilisé.
Identifiez les faces supportant la charge et l’alésage assurant le centrage de la bague. Ajoutez le mode de fixation, le jeu et toute mesure d’assemblage requise avant l’acceptation finale.
Indiquez la surface de travail, les fixations encastrées et les limites de remplacement. Précisez la charge, le type de mouvement et le matériau de contact, plutôt que de vous contenter de la seule exigence « résistant à l’usure ».
Définissez les surfaces de positionnement et la manière dont la pièce sera maintenue. Indiquez l’environnement d’inspection ou d’assemblage, notamment lorsque l’alignement doit être répété sur un autre site.
Le PA6 extrudé est un matériau standard pour l’industrie éprouvé pour les composants mécaniques. Sa combinaison de ténacité, d’amortissement et de comportement à l’usure le rend pertinent pour les glissières et les douilles.[2]
Le PA66 et le PA6 sont des polyamides distincts, et leurs dénominations ne sont pas interchangeables. Comparez les données mécaniques et thermiques de la nuance sélectionnée dans les conditions auxquelles votre pièce sera soumise.[1]
Le nylon moulé 6, souvent désigné PA6G, constitue à la fois une option de forme brute et un choix de matériau. Un brut en nylon moulé peut encore être usiné en finition selon votre dessin ; il ne s’agit pas du même procédé que le moulage par injection d’une pièce finie.[3]
Une formulation chargée ou lubrifiée nécessite un examen matériel spécifique. Par exemple, un PA6 moulé modifié au MoS₂ est un produit différent d’une nuance non chargée ; ne supposez pas que tout nylon foncé contient le même additif.[4]
Une simple mention « nylon » laisse ouverte la question de la nuance de PA, du mode d’obtention du brut, des additifs et de l’état d’approvisionnement. Envoyez la spécification matérielle en vigueur et identifiez les alternatives autorisées. Une couleur équivalente, un nom de famille ou une description fournie par un fournisseur ne constituent pas une autorisation de substitution matérielle.
Les options matériaux sont destinées à la discussion, et non à une liste de stocks disponibles en temps réel. La nuance, la source et les dimensions disponibles des bruts doivent être confirmées pour chaque commande.
| Propriété | PA6 extrudé TECAMID 6 naturel | PA6 moulé TECAST T naturel | PA66 TECAMID 66 naturel | Conditions d’essai |
|---|---|---|---|---|
| Masse volumique (g/cm³) | 1.14 | 1.15 | 1.15 | — |
| Résistance à la traction (MPa) | 79 | 83 | 85 | 50 mm/min |
| Module de traction (MPa) | 3,300 | 3,500 | 3,500 | 1 mm/min |
| Dureté (échelle Shore D) | 79 | 83 | 82 | Shore D |
| Dilatation thermique (×10⁻⁵/K) | 12 | 12 | 11 | 23–60°C, dans le sens longitudinal |
| Absorption d’eau (%) | 0.30 / 0.60 | 0.20 / 0.40 | 0.20 / 0.40 | 24 h / 96 h à 23°C |
Propriétés typiques des nuances de stock citées ; précisez l’état d’humidité pour l’acceptation dimensionnelle.
Les polyamides peuvent absorber de l’humidité de leur environnement. Cet effet dépend du matériau, des dimensions de la pièce, de l’humidité ambiante, de la température et du temps. Une cote mesurée après usinage ne doit pas être considérée comme inchangée après stockage ou utilisation.[5]
Sélectionnez une condition de mesure à inclure dans votre cahier des charges pour pièces en nylon
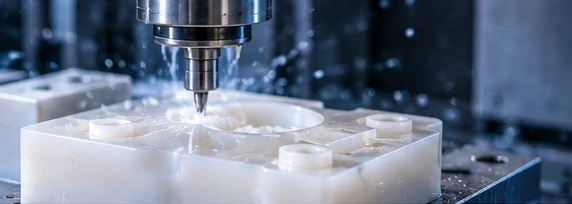
Identifier les faces assurant le positionnement de la pièce et les zones supportant des charges. Nous analysons l’accessibilité, le support de la pièce et la séquence des caractéristiques par rapport à votre dessin. Fournissez le modèle correspondant afin que les évidements, les congés et les passages percés puissent être examinés conjointement.
L’alésage, le diamètre extérieur et les positions des épaulements doivent être interprétés comme un ensemble. Envoyez les détails de l’arbre ou du boîtier, ainsi que l’état requis lors de l’inspection. Une cote obtenue par tournage seule ne définit pas le jeu fonctionnel après montage.
Les dents d’engrenage, les inserts, les perçages transversaux, le conditionnement et les vérifications fonctionnelles peuvent nécessiter une opération distincte ou un soutien spécialisé. Confirmez ce qui est inclus, qui réalise ces travaux et quels résultats accompagnent les pièces.
| Caractéristique | Spécification | Condition d’acceptation | Vérification |
|---|---|---|---|
| Alésages et sièges de roulement | Limites de diamètre ; arbre/roulement associé | Température et état d’humidité spécifiés | Vérifications séparées des pièces libres et des alésages montés |
| Faces de guidage et platines planes | Repères de référence ; planéité/parallélisme ; disposition de fixation | Support défini ; pas de reformage forcé | Mesures des faces dans le support spécifié |
| Filetages et inserts | Forme du filetage ; profondeur ; spécification de la douille filetée | Exigences spécifiées en matière de montage et de couple | Vérification du filetage ; essai séparé d’installation de la douille filetée |
| Parois minces et caractéristiques profondes | Épaisseur minimale des parois ; surfaces fonctionnelles ; points de mesure | Caractéristiques accessibles ; aucune déformation lors de l’inspection | Dimensions critiques aux points identifiés |
| Faces de glissement et d’usure | Finition fonctionnelle ; matériau associé ; mouvement | Conditions de fonctionnement et d’essai définies | Vérification dimensionnelle ; essai d’usure spécifique séparé |
| Dimensions dépendant de l’état | État accepté ; procédure de conditionnement ; révision du dessin | Durée ou état d’humidité requis | Environnement de mesure et état de conditionnement enregistrés |
Les tolérances sur le nylon dépendent de la nuance, de la géométrie et des conditions d’utilisation. Le devis confirme les limites convenues ainsi que les conditions de mesure.
Pour un guide de glissement ou une douille de roulement, indiquer la contre-face, la vitesse, la charge et la lubrification. Préciser si la charge est continue ou intermittente, et comment l’usure serait évaluée lors d’un essai sur échantillon.
Mettre en évidence les zones pouvant être bridées ainsi que toute face devant rester intacte. Convenir préalablement si une pièce flexible doit être inspectée à l’état libre, avec support ou montée, et représenter l’outillage utilisé lorsque celui-ci influe sur l’acceptation.
Pour les pièces en nylon, l’humidité, le contact avec des fluides, les agents de nettoyage et les conditions de stockage doivent être associés à la température de fonctionnement. Ces conditions s’appliquent à chaque lieu d’utilisation ; elles ne définissent pas une marge d’humidité universelle.
Le composant associé peut justifier une dimension plus efficacement qu’une tolérance plus stricte. Indiquer la méthode de fixation, l’intention d’ajustement (avec jeu ou avec serrage) et l’accès pour le montage. Discuter préalablement des douilles filetées et de l’accès pour leur remplacement avant validation de la pièce.
Aucun sujet d'analyse sélectionné.
Identifier les limites de remplacement et distinguer les faces de montage des surfaces fonctionnelles de contact.
Définir le mécanisme d’appariement, la charge et la vitesse, y compris les vérifications des dents, des moyeux et des éléments de positionnement.
Les plots de contact et les trous de positionnement déterminent la façon dont le dispositif de serrage supporte la pièce appariée. Les jeux de serrage et les accès à l’assemblage doivent figurer sur le même dessin.
Pour un usage en contact avec des denrées alimentaires, une application électrique ou tout autre usage réglementé, confirmez la nuance exacte homologuée ainsi que les documents requis pour la pièce finie.
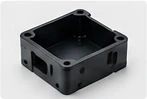
Spécifiez la rugosité uniquement là où elle répond à une exigence fonctionnelle ou esthétique. Indiquez la zone de mesure et distinguez une surface de glissement d’une surface extérieure non fonctionnelle.
Indiquez explicitement les chanfreins d’arête, les intersections de trous croisés et tout bord devant rester tranchant. Convenez du résultat final sans permettre que l’ébavurage modifie un diamètre de positionnement ou une fonction d’étanchéité.
Fournissez les limites indiquées sur le dessin ainsi que les détails de la contre-face. Discutez de la méthode de finition adaptée au grade de nylon sélectionné, plutôt que de supposer qu’un polissage décoratif améliore le contact fonctionnel.
Précisez les produits nettoyants autorisés, l’emplacement du marquage et les restrictions de manipulation. Incluez les instructions d’emballage et de stockage lorsque le maintien de l’état convenu à la livraison est essentiel.
La finition de surface, le conditionnement et les essais fonctionnels constituent des exigences distinctes. Spécifiez chacune d’elles dès lors qu’elle est requise.
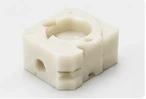
Convenez du type de PA, du fabricant ou fournisseur agréé, de la formulation, de la couleur et des informations relatives au lot. Un certificat de matière doit identifier précisément la matière effectivement fournie ; toute alternative nécessite une approbation séparée.
Lie les caractéristiques mesurées au dessin validé et au plan d’inspection. Incluez la température, l’humidité relative ou l’état de conditionnement, le mode de support et la quantité d’échantillons, afin que l’inspection entrante ne compare pas deux conditions d’acceptation différentes.
Un rapport dimensionnel ne garantit pas la durée de vie en usure, la capacité de charge ni l’approbation pour l’application. Définissez tout contrôle de conditionnement, essai d’assemblage ou autre essai fonctionnel en précisant sa méthode, ses limites et la partie responsable, avant la production.
La désignation du fournisseur, les charges, les dimensions du stock brut et les substitutions agréées influencent la spécification matière. Demandez que le grade agréé reste clairement identifiable dans le devis.
Les petites caractéristiques accessibles constituent une tâche de devis différente de celle des poches profondes, des sections minces ou des caractéristiques réparties sur plusieurs faces. Un modèle complet permet d’identifier ces exigences dès les premières étapes.
Une étape de conditionnement définie, des dimensions enregistrées ou un essai d’assemblage ajoutent une portée supplémentaire au simple usinage de la géométrie. Spécifiez-les avant la comparaison des devis afin que chaque offre couvre exactement la même exigence.
Indiquez des quantités distinctes pour l’évaluation, la première commande et les réapprovisionnements. L’approbation des échantillons, les efforts d’inspection, l’emballage et les modifications prévues peuvent alors être discutés séparément pour chaque phase.
Incluez un modèle correspondant, la nuance de PA, les quantités ainsi que les conditions affectant l’acceptation.
Confirmez les substitutions autorisées, les conditions de conditionnement, les modalités d’inspection et les approbations requises avant la libération d’un lot.
Utilisez la condition de mesure convenue et documentez les modifications approuvées sous une nouvelle révision.
Lors de la commande renouvelée, confirmez à nouveau la nuance, l’état, les documents, l’emballage et la livraison demandée.
Commencez par le dessin, la charge, la température, l’environnement et les documents requis. Le PA6 et le PA66 sont des polymères distincts ; le PA6 moulé désigne également un procédé spécifique de fabrication des stocks. Spécifiez une nuance complète plutôt que de supposer qu’un nom générique suffira à trancher le choix. La disponibilité et l’adéquation sont confirmées au moment de la commande réelle.[1] [3]
Oui. Les polyamides peuvent absorber l’humidité présente dans l’environnement ambiant, et cet effet dépend notamment de l’humidité relative, de la température, de la géométrie de la pièce et du temps écoulé. Convenez de l’état de la pièce au moment de la mesure ainsi que des conditions prévues en stockage et en service ; ne partez pas du principe qu’un pourcentage universel de gonflement s’applique.[5]
Toutes les pièces en nylon ne nécessitent pas forcément un conditionnement. Spécifiez la procédure requise et la condition d’acceptation ; examinez attentivement la nuance en stock, la géométrie et l’application avant d’ajouter une étape de séchage ou d’immersion.
Cela doit être clairement indiqué sur le dessin et dans la commande. Les cotes de la pièce libre, le diamètre intérieur après montage et le jeu fonctionnel répondent à des questions différentes. Fournissez les caractéristiques de l’arbre, du logement et de la méthode d’assemblage, et convenez explicitement de tout contrôle à effectuer en position montée ou en fonctionnement.
Pas sans approbation préalable. Conserver sur le dessin la désignation matérielle d’origine et les propriétés requises. Une alternative proposée doit être identifiée et examinée séparément, et non considérée comme équivalente au seul motif qu’elle est également commercialisée sous forme de nylon.
Envoyez les limites géométriques, la géométrie, la nuance de PA et les conditions de mesure. Nous analysons les exigences d’usinage et de contrôle en fonction de la pièce. Les limites convenues ainsi que la méthode de mesure doivent être indiquées caractéristique par caractéristique dans le devis.
Il s’agit d’exemples basés sur des dessins, et non de listes de produits en stock. Envoyez le dessin de la pièce et sa destination d’emploi. Pour les engrenages, précisez les données relatives aux dents et les contrôles requis ; pour les pièces d’usure, indiquez la surface de contact, la charge, le type de mouvement et les essais d’acceptation.
Non. Le service présenté ici consiste à réaliser des géométries sur mesure à partir d’une forme brute par usinage. Des barres en nylon coulé peuvent être utilisées si elles sont approuvées, mais l’usinage d’une pièce brute coulée diffère fondamentalement du moulage de la pièce finale. Envoyez les quantités de prototypes et de production afin que le procédé approprié puisse être discuté.
Oui. Indiquez précisément les déclarations ou relevés de conditionnement requis. Confirmez la nuance sélectionnée, les documents disponibles, la portée du rapport et la partie responsable avant toute commande.
Envoyez un modèle CAD conforme accompagné d’un dessin coté, la nuance de PA, les quantités, l’environnement d’utilisation, les ajustements critiques. Ajoutez l’état requis lors de l’inspection, les finitions, les documents à fournir, les validations d’échantillons et la date de livraison souhaitée. Convenez d’un accord de confidentialité avant d’envoyer toute information restreinte.
Accepter les conditions de confidentialité et la méthode de transfert avant de partager des fichiers sensibles ou restreints.
Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.
Références fabricants concernant les nuances de nylon et leur manipulation. Utilisez la documentation en vigueur pour la nuance et l’application spécifiées.
Distinctions générales entre PA6 et PA66 ; les données exactes de la nuance doivent impérativement être utilisées pour la conception.
Exemple d'une nuance standard technique en PA6.
Formes standard coulées en nylon 6 et distinction par rapport au moulage des pièces finales.
Exemple d’un PA6 coulé modifié au disulfure de molybdène (MoS₂) ; les formulations ne sont pas interchangeables.
La section 4 traite du stockage, des variations dimensionnelles et des propriétés dépendantes de l’humidité.
