Arbres à épaulements
Indiquer les sièges de roulement, les épaulements, les rainures de clavette et le repère utilisé pour la concentricité radiale. Préciser l’état final du matériau et toute exigence locale de dureté.
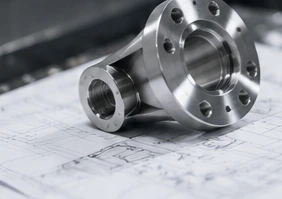
Indiquer les sièges de roulement, les épaulements, les rainures de clavette et le repère utilisé pour la concentricité radiale. Préciser l’état final du matériau et toute exigence locale de dureté.
Définir conjointement les ajustements de l’alésage et du diamètre extérieur. Indiquer les éléments de lubrification, les chanfreins et les surfaces devant rester non traitées.
Identifier la face d’appui, le perçage de fixation, le diamètre de centrage et l’alésage. Préciser si l’acceptation s’applique après trempe et revêtement.
Localiser les trous de fixation à partir des repères fonctionnels et identifier les faces en contact avec l’ensemble. Indiquer tout procédé de soudage ou de revêtement postérieur à l’usinage.
Indiquer les trous de centrage, les trous taraudés et les faces de contact. Discuter de la planéité, du parallélisme et de tout travail de finition postérieur au traitement thermique.
Fournissez la géométrie des passages internes ainsi que la forme extérieure. Identifiez les intersections sensibles aux bavures et les contrôles requis pour chaque passage.
1020 est un acier à faible teneur en carbone utilisé pour les composants généraux de génie mécanique et les structures soudées. Il convient d’en discuter lorsque la pièce ne requiert pas les propriétés d’un acier allié à haute résistance.[1]
1045 est un acier au carbone utilisé pour les arbres, les axes et autres composants mécaniques. Il peut être envisagé pour des éléments pouvant subir une trempe superficielle par flamme ou par induction, le résultat requis devant être clairement indiqué sur le plan.[2]
4140 est un acier allié au chrome-molybdène utilisé pour des composants à haute résistance. Des barres prétrempées et revenues sont disponibles sur le marché, mais l’état réel fourni doit être confirmé pour chaque commande.[3]
Une nuance apte à la cémentation peut être étudiée lorsqu’une pièce nécessite une surface d’usure dure associée à un cœur plus tenace. Bodycote cite notamment l’acier 8620H comme exemple adapté à la cémentation atmosphérique ; la nuance et le procédé spécifiés doivent correspondre à l’application visée.[4]
Notre service de composants de moules couvre des pièces individuelles fabriquées conformément aux dessins approuvés. Pour un composant en acier à outils, le plan d'usinage distingue le matériau prétrempé du matériau nécessitant un traitement thermique, en précisant l'état à réception, la dureté finale et la réserve d'usinage pour les finitions.
Le traitement thermique, l'usinage électro-érosif (EDM), le meulage et le polissage constituent des opérations distinctes dans le périmètre de prix indiqué, le cas échéant, y compris tout travail confié à des partenaires. Les surfaces fonctionnelles, les ajustements de positionnement, ainsi que les enregistrements relatifs au traitement requis et aux inspections restent liés au dessin du composant.
Usinage de composants de moule| Propriété | 42CrMo4, +QT Barre ronde Ovako 327A | État |
|---|---|---|
| Limite inférieure de la contrainte d'élasticité minimale (MPa) | 650 | 40 < diamètre < 100 mm ; Rel |
| Résistance à la traction (MPa) | 900–1,100 | 40 < diamètre < 100 mm |
| Dureté Brinell (HB) | 270–320 | 40 < diamètre < 100 mm |
Ovako42CrMo4fiche technique du matériau, variante 327A : barre ronde trempée et revenue (+QT), 40 < diamètre < 100 mm.
Utilisez le tournage pour les éléments cylindriques, les épaulements, les alésages et les filetages. Indiquez tout canal de clavette, trou transversal ou surface plane nécessitant une opération supplémentaire. Spécifiez la concentricité par rapport au repère d'assemblage réel, et non pas uniquement par rapport à l'axe central de la matière brute.
Consulter le service d’usinageUtilisez le fraisage pour les faces, les poches, les trous de positionnement et les motifs de fixation. L'examen doit inclure la méthode de serrage, l'accès à la pièce, la planéité spécifiée pour la pièce livrée, ainsi que la séquence entre traitement thermique et usinage final.
Consulter le service d’usinageCertaines pièces nécessitent à la fois le tournage et le fraisage, ou l’accès à des caractéristiques situées sur plusieurs faces. La géométrie de la pièce et l’accessibilité aux outils déterminent le plan de montage.
Consulter le service d’usinageLe meulage, le rodage, les traitements thermiques spécialisés ou d’autres opérations secondaires sont examinés séparément, selon les besoins. Leur inclusion ainsi que la responsabilité de leur réalisation doivent être confirmées dans le devis.
La commande peut exiger des pièces usinées à partir d’un état brut convenu (tel que livré ou prétrempé), sans durcissement supplémentaire. Indiquez explicitement cet état, y compris toute vérification de dureté requise par la commande.
La trempe suivie d’un revenu permet d’obtenir, dans les aciers adaptés, une combinaison spécifique de dureté et de propriétés mécaniques. Indiquez l’état final souhaité et laissez le choix du procédé à un examen effectué par un spécialiste qualifié.[5]
La cémentation ajoute du carbone à la surface avant trempe. Une profondeur de cémentation et une dureté spécifiées sont plus utiles que la simple demande d’une « pièce trempée » ; indiquez les zones à protéger ainsi que toute réserve prévue pour l’usinage final.[4]
La nitruration modifie la couche superficielle, et sa réponse dépend de la composition de l’acier. La trempe par induction locale constitue une voie différente. Précisez l’exigence relative à la surface et demandez l’examen du procédé approprié.[7]
Aucun traitement thermique sélectionné.
Convenez de la nuance, de l’état du stock et des exigences finales en matière de propriétés.
Identifiez la surépaisseur de matière brute et toute étape de détente des contraintes avant l’usinage final.
Documentez la portée du traitement, le fournisseur responsable et les contrôles d’acceptation.
Vérifiez les dimensions et propriétés spécifiées au stade convenu.
Identifiez les surfaces devant rester rectilignes lorsque la pièce est libérée du montage. Discutez des points d’appui, de la séquence des passes d’usinage et de tout finissage post-traitement avant d’appliquer des tolérances serrées.
Indiquez la profondeur utile du filetage, la géométrie de la rainure de clavette, les intersections internes et les exigences relatives aux bords. Un modèle rendu seul ne permet pas nécessairement de communiquer l’ajustement visé ou les critères d’acceptation du ébavurage.
Indiquez les cotes qui seront achevées après traitement. Identifiez les faces devant être masquées ou protégées, et convenez de toute surépaisseur avant de démarrer l’usinage de l’ébauche.
Précisez-nous si le composant sera soudé, monté par pression dans un boîtier ou assemblé avec d’autres matériaux. Indiquez également la charge de service et l’environnement d’exploitation afin de permettre un examen éclairé du matériau.
Aucun sujet d'analyse sélectionné.
| Caractéristique | Spécification | Condition d’acceptation | Vérification |
|---|---|---|---|
| Ajustements d’arbres et d’alésages | Limites de dimensions/ajustement ; références (datums) ; état final de la surface | Étape spécifiée par rapport à la rectification/plaqué | Mesure définie de la dimension et de l’ajustement |
| Rectitude, planéité et battements | Références (datums) ; supports ; caractéristiques contrôlées | Pièce libérée dans la configuration spécifiée | Vérifications géométriques hors brides d'usinage |
| Dureté et profondeur traitée | Échelle/plage ; emplacements ; zones traitées ; définition de la profondeur de trempe | Méthode d’échantillonnage et d’essai spécifiée | Registres séparés de dureté et de profondeur de trempe |
| Filetages et surfaces revêtues | Norme/classe de filetage ; revêtement ; masquage ; dimensions finales | Marge spécifiée avant revêtement et état final | Vérifications des filetages et des dimensions après revêtement |
Nous confirmons les tolérances réalisables pour la nuance réelle, la géométrie et la séquence de traitement. Aucune tolérance unique ni aucune valeur garantie de dureté ne s’applique à toutes les pièces en acier. Indiquez sur le dessin les limites critiques et les conditions finales d’acceptation.
Définissez les marques d’outil, les chanfreins d’arêtes et toute exigence locale de rugosité. Convenez du nettoyage et de la protection temporaire adaptés au stockage et au transport de la pièce.
Indiquez-nous les exigences relatives à la propreté de l’assemblage et aux surfaces devant rester exemptes d’huile.
Précisez l’apparence requise, la spécification de procédé ainsi que toute étape de scellement ou de préservation. Séparez clairement l’acceptation dimensionnelle de la finition visuelle.
Nommez les faces à protéger ainsi que les documents relatifs au traitement requis.
Indiquez le système de placage spécifié ainsi que toute exigence d’épaisseur. Identifiez les filetages et ajustements devant être protégés ou vérifiés après traitement, ainsi que tout document de contrôle de procédé ou d’usinage de dégagement requis.
N’approuvez pas un changement de revêtement uniquement sur la base d’un nom de couleur ou de finition.
Indiquez les faces esthétiques, les zones à masquer, la couleur et les critères d’acceptation. Conservez une identification claire des éléments de positionnement et des interfaces d’assemblage dans les instructions de finition.
Convenez des surfaces à revêtir et du moment où les dimensions finales sont vérifiées.
La disponibilité des finitions, la répartition des responsabilités de procédé et les exigences d’acceptation doivent être confirmées pour votre commande. Incluez l’environnement d’utilisation, la spécification de procédé applicable et les documents requis.
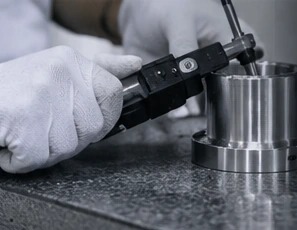
Spécifiez le certificat de matériau requis et la manière dont l’identité du lot ou de la trempe est liée à votre commande. Tout équivalent approuvé nécessite un accord écrit ; un simple nom de nuance similaire ne suffit pas.
Définissez les vérifications de dureté, les zones traitées et toute vérification de profondeur de trempe avant la production. Assurez l’identification des documents relatifs au traitement par rapport à la révision du dessin et au lot livré.
Convenir des dimensions à rapporter, de la manière dont la pièce est supportée et du plan d’échantillonnage. Séparer les résultats dimensionnels des enregistrements relatifs au matériau et des rapports sur les traitements.
Prévoir la protection des surfaces usinées, la séparation des pièces et toute restriction liée à leur conservation. Préciser l’état attendu à l’arrivée ainsi que la procédure à suivre pour signaler une anomalie.
Définir ce que le prototype est censé démontrer. Enregistrer toute différence temporaire concernant le matériau, la finition ou la dureté afin qu’un échantillon de vérification d’ajustement ne soit pas confondu avec une approbation de production.
Lier l’acceptation de l’échantillon à la révision du dessin, à la nuance, à l’état final et aux exigences enregistrées. Résoudre tout écart relatif aux tolérances de finition ou toute question ouverte concernant l’inspection avant la libération du lot.
Faire référence aux fichiers approuvés et documenter les modifications apportées à la nuance, à la dureté, au revêtement ou à l’emballage. Chaque livraison confirme les quantités, les documents requis et les conditions de livraison convenues.
Un devis doit identifier précisément le matériau utilisé et son état initial. Comparer les dimensions de la matière brute, la quantité de matière à enlever, les montages et les caractéristiques techniques sur la base du même dessin — et non uniquement du poids de la pièce finie.
Rendre visibles dans le devis les traitements, la rectification, les revêtements et les rapports d’inspection, le cas échéant. Confirmer quelles opérations sont incluses et lesquelles nécessitent un prestataire ou un examen distincts.
Distinguer les prix des échantillons et ceux de la production lorsque cela s’avère utile. Comparer la même finition, les mêmes documents, le même emballage et les mêmes conditions de livraison ; un montant inférieur ne correspond pas nécessairement au même périmètre si une opération requise est absente.
Commencez par les exigences du dessin : charges appliquées, surfaces soumises à l’usure, conditions de service, éventuelles opérations de soudage et état final du matériau. 1020, 1045 et 4140 sont des spécifications différentes, non interchangeables. Envoyez la désignation approuvée ou demandez des alternatives à examiner avant de faire votre choix.
Oui. Veuillez fournir la nuance exacte, la norme produit applicable, la forme de stock et l’état requis. La disponibilité et la faisabilité doivent être vérifiées pour chaque commande ; les exemples de nuances indiqués sur cette page ne constituent pas une liste exhaustive de notre stock.
Non. Le simple nom de la qualité ne définit pas la dureté finale ou les propriétés mécaniques livrées. Spécifiez l’état requis, la norme matérielle applicable ainsi que toute exigence d’essai. Confirmez ces détails dans le devis.[3]
La séquence dépend de l’état initial de la matière, de la géométrie, des propriétés requises et des dimensions finales. Le plan peut inclure un ébauchage, un traitement convenu puis une finition. Identifiez les ajustements et surfaces critiques afin que la séquence et les éventuelles surcotes puissent être examinées.[5] [6]
Non. La cémentation est un procédé d’enrichissement superficiel suivi d’un durcissement, tandis que le traitement par trempe et revenu répond à une finalité et suit un parcours procédural différent. Précisez plutôt les exigences relatives à la surface, au cœur et aux propriétés finales, plutôt que d’utiliser le terme générique « durci » comme indication complète.[4] [5]
Envoyez-nous les cotes critiques, les références (datums) et l’état final requis. Les limites réalisables dépendent de la taille, de la nuance, de la géométrie et de la séquence de traitement, et doivent être confirmées pour votre dessin dans le devis.
Indiquez l’échelle et la plage de dureté, le lieu d’essai, les surfaces traitées ainsi que toute zone non traitée autorisée. Pour la profondeur de cémentation, définissez la profondeur requise et la méthode d’acceptation. Convenez avec le spécialiste compétent de toute pièce d’essai, découpe ou prélèvement d’échantillons.
Incluez dans votre demande vos spécifications de finition, les documents requis, le masquage, la préservation et les exigences relatives aux dimensions finales. Nous examinerons l’organisation prévue et confirmerons la portée du processus, plutôt que de supposer qu’un simple nom de finition décrit entièrement la demande.
Fournissez le modèle CAD, le plan 2D correspondant, la nuance et l’état du matériau, la quantité, les traitements et finitions requis, les tolérances critiques ainsi que la date de livraison souhaitée. Indiquez simultanément les approbations d’échantillons, les documents relatifs au matériau et les besoins en inspection.
Vous pouvez demander un devis pour un échantillon, un lot pilote ou une production répétée. Précisez les quantités et les éventuelles étapes de libération. La quantité minimale réalisable, le coût et le calendrier sont confirmés après examen des exigences relatives au matériau et à la fabrication.
Nous pouvons discuter d’une coordination avec un partenaire adapté ou procéder à une introduction directe. L’organisation de la production, les responsabilités et les conditions commerciales doivent être clairement définies avant la validation de la commande.
Le formulaire de demande accepte les fichiers PDF, DWG, DXF, STEP, IGES, SLDPRT et ZIP, d’une taille maximale de 20 Mo. Convenez préalablement des modalités de confidentialité et d’un mode de transfert adapté avant de partager des fichiers sensibles ou soumis à des restrictions.
Accepter les conditions de confidentialité et la méthode de transfert avant de partager des fichiers sensibles ou restreints.
Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.
Références matériaux et procédés. Le plan approuvé, la spécification en vigueur et la commande convenue régissent les pièces livrées.
