3+2 et usinage simultanéSélectionné en fonction de la géométrie réelle
Dessin technique et inspectionCaractéristiques critiques convenues dès le départ
Pièces prototypes et séries répétéesDemandez un devis pour les quantités souhaitées
Sachez qui fabrique vos piècesNos usines ou un partenaire agréé
Pièces adaptées à l’usinage 5-axes
Partagez votre modèle, vos caractéristiques critiques et votre quantité de commande. Nous évaluerons si le fraisage conventionnel, l’usinage 3+2 à indexation ou l’usinage simultané 5-axes convient à cette pièce.
Caractéristiques à multiples facesTrous et surfaces inclinésGéométrie profiléeRelations entre référentiels définies
01Accès outil02Orientation de la surface03Serrage de la pièce
Comparaison de l’usinage 3-axes, 3+2 et 5-axes simultané
01 / PROCÉDÉ D’USINAGE
Fraisage 3-axes
Une direction d’approche fixe
Les mouvements linéaires usinent les caractéristiques à partir d’une orientation fixe de l’outil. Les poches, faces et profils accessibles peuvent ne pas nécessiter un procédé multi-axes.[1]
Commencez ici pour : caractéristiques ouvertes accessibles dans des montages simples.
02 / PROCÉDÉ D’USINAGE
Usinage 3+2-axes à positionnement
Indexation d’abord. Puis usinage.
Les axes rotatifs définissent un angle et restent fixes pendant l’opération d’usinage. La machine peut ensuite indexer vers une autre orientation pour usiner le prochain ensemble de caractéristiques.[2]
À discuter pour : trous inclinés, caractéristiques latérales et pièces à multiples faces.
03 / PROCÉDÉ D’USINAGE
Usinage simultané 5-axes
Changements d’orientation pendant l’usinage
Le déplacement coordonné linéaire et rotatif permet de modifier l’orientation de l’outil pendant l’usinage d’un contour. Cela diffère d’une simple indexation entre faces.[1]
À discuter pour : contours complexes, accès variables et géométries sculptées.
Moins de montages ne signifie pas nécessairement une pièce finie usinée en un seul montage.
Les faces bridées, des zones inaccessibles ou des opérations de finition ultérieures peuvent encore nécessiter une autre opération. Le devis doit décrire le périmètre convenu — et non se contenter de mentionner « 5-axes ».
Quelles caractéristiques de votre pièce nécessitent un examen plus approfondi ?
Indiquez un point de départ dans le formulaire de demande. Il ne s’agit pas d’une évaluation automatisée de la fabricabilité.
Aucun défi sélectionné. Un modèle et un dessin correspondant suffisent pour commencer.
Exemples de pièces multi-faces et contournées CNC
6 exemples de pièces présentés.
Boîtiers multi-faces
Poches, ouvertures latérales et interfaces de fixation sur différentes faces.
Discuter :Relations entre faces · accessibilité · caractéristiques d’étanchéité ou d’assemblage
Supports angulaires et éléments de fixation
Surfaces de montage inclinées et motifs de perçage nécessitant une référence convenue.
Discuter :Définition de l’angle · position des trous · faces de référence
Blocs percés et à faces multiples
Blocs comportant des caractéristiques usinées depuis plusieurs directions.
Discuter :Géométrie des orifices · intersections · tolérance aux bavures
Inserts profilés
Surfaces encastrées ou sculptées combinées à des éléments de positionnement.
Discuter :Définition du profil · état de surface · surépaisseur d’usinage
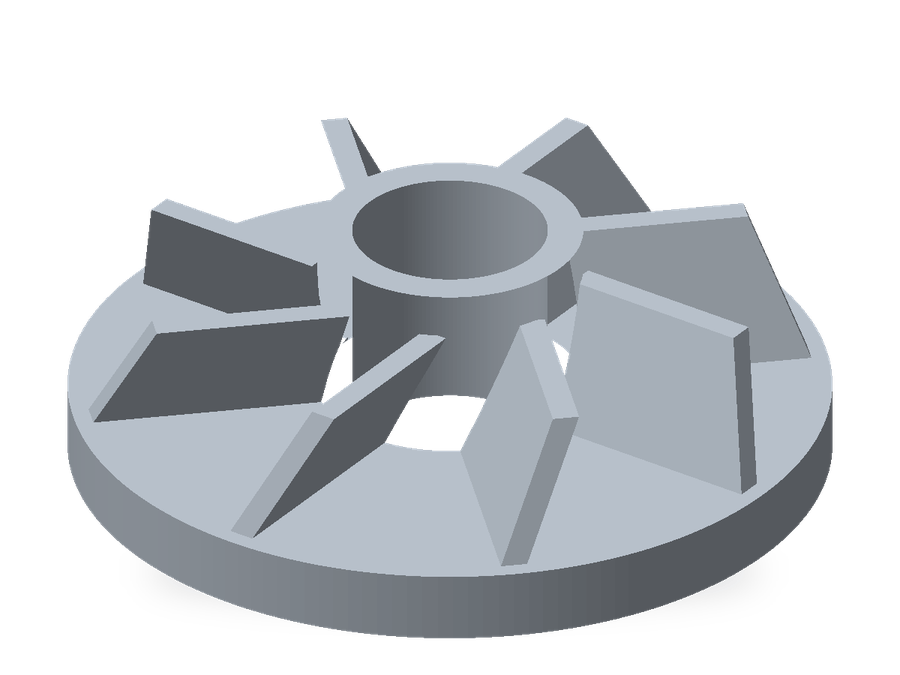
Aubes et formes sculptées
Aubes et surfaces courbes nécessitant un examen de le dégagement de l’outil, de la continuité de surface et de l’accès aux opérations de contrôle.
Discuter :Dégagement outil · continuité de surface · accessibilité pour contrôle
Châssis nervurés
Châssis ouverts avec nervures, caractéristiques latérales et zones de fixation localisées.
Discuter :Stratégie de support · déformation · emplacement final des caractéristiques
Considérations de conception pour l’usinage 5-axes CNC
01
Dégagement de l’outil et du porte-outil
Présentez la géométrie complète autour de chaque caractéristique. Un tranchant accessible ne signifie pas nécessairement que le porte-outil, la broche et les dispositifs de serrage disposent également d’un dégagement suffisant.[3]
02
Surfaces de bridage et surépaisseur de maintien
Abordez tôt les surfaces de bridage, la matière sacrificielle ou les languettes. Protégez les surfaces fonctionnelles et identifiez les zones nécessitant une reprise.
03
Poches profondes et petits rayons
Portée, longueur de l’outil et taille des angles interagissent. Une saillie plus importante de l’outil peut rendre le contrôle des vibrations plus difficile ; signalez les détails profonds pour examen.[4]
04
Parois minces et structures ouvertes
Identifiez les parois susceptibles de se déplacer lors du serrage ou de l’usinage. Discutez de la stratégie de support et de la séquence d’usinage plutôt que de vous fier à une valeur minimale générique d’épaisseur de paroi.[5]
05
Caractéristiques fermées et surfaces inaccessibles
Cinq axes n’éliminent pas les limites physiques d’accessibilité. Des canaux fermés, des caractéristiques emprisonnées ou certains dégagements inversés peuvent nécessiter un autre procédé ou une modification de conception convenue.[3]
06
Surfaces fonctionnelles et accès pour inspection
Indiquez les contours fonctionnels, les portées d’étanchéité et les zones de contact. Convenez des surfaces pouvant être polies ou revêtues, ainsi que de la méthode de vérification des états de surface finaux.
Les modifications proposées doivent être visibles et approuvées. Maintenez une distinction claire entre la propriété de la conception, le suivi des révisions et la responsabilité de fabrication.
Données de référence pour grades désignés : HydroAlliage 6061; OutokumpuGamme principale; Ovako42CrMo4; TIMETTIMETAL 6-4; Copper Development AssociationC36000etC11000; Special MetalsAlliage INCONEL 625; Données produit Ensinger pour les grades listés ; RöhmPLEXIGLAS GS / XT. Les valeurs polymères sont typiques. La résistance à la traction de l’INCONEL constitue des données comparatives nominales. Ces références matériaux ne définissent pas les limites d’usinage VETCNC ni les substituts approuvés.
Vous avez besoin d’une autre nuance ? Indiquez précisément la spécification et les documents requis. Toute substitution nécessite votre approbation.
Repères, tolérances et profils de surface
ISO 2768-1:1989 · dimensions linéaires · mm
Dimension nominale (mm)
Fine (f)
Moyenne (m)
0.5–3
±0.05
±0.10
>3–6
±0.05
±0.10
>6–30
±0.10
±0.20
>30–120
±0.15
±0.30
>120–400
±0.20
±0.50
Pour les pièces métalliques dont la tolérance ISO 2768-1 est indiquée sur le dessin. Les dimensions tolérancées individuellement et les contrôles géométriques priment. Les dimensions inférieures à 0.5 mm, les chanfreins et les rayons d’arrondi des arêtes font l’objet de limites séparées.ISO 2768-1
Exigences de finition pour les surfaces critiques
Préférence concernant la demande :Non spécifié
Un procédé de finition ne remplace pas une spécification de surface. Identifier les zones nécessitant une rugosité particulière ou une cote finale.[4]
Planification du contrôle pour les pièces CNC complexes
01 / DÉFINIR
Repères et alignement du modèle
Le contrôle rattache les résultats de position et de profil aux repères du plan et à la bonne révision du modèle. Les dimensions locales, les relations entre faces opposées et la texture de surface restent des vérifications distinctes.
02 / PLANIFIER
Accès à la surface et couverture
La méthode retenue doit atteindre les caractéristiques contrôlées et couvrir la surface ou les emplacements spécifiés. Les calibres fonctionnels, la mesure tridimensionnelle et d’autres méthodes répondent à des exigences distinctes.
03 / VÉRIFIER
Définir les exigences d’approbation de la première pièce
Lorsque l’approbation de la première pièce est requise, précisez ce qui doit être approuvé et ce qui se produit avant la fabrication du reste de la série.
04 / DOCUMENTER
Spécifier les documents matériau, finition et contrôle
Convenir des documents matière, des rapports de contrôle, de la documentation de finition et de l’identification des pièces dans le périmètre de fourniture.
Applications industrielles pour les pièces multi-axes CNC
Aérospatiale
Géométrie structurelle, de fixation et profilée. Spécifiez les exigences de traçabilité et de qualification propres à la pièce.
Boîtiers de développement, dispositifs de montage et pièces complexes de fixation. Identifiez les interfaces fonctionnelles et les besoins en approbation.
Les exemples d'applications ne constituent pas une approbation sectorielle ni une certification. Les exigences spécialisées sont examinées avant l'acceptation d'un projet.
Usinage 5 axes : coûts et quantités commandées
PROTOTYPE
Prototypes destinés à vérifier l’ajustement et la fonctionnalité
Commencez par les questions fonctionnelles auxquelles l’échantillon doit répondre. Identifiez toute différence entre le matériau, la finition ou les critères d’acceptation du prototype et ceux de la production.
LOT PILOTE
Lots pilotes avant la production complète
Utilisez un lot initial pour confirmer la portée de la fabrication, le plan d’inspection et les points d’approbation avant d’élargir la commande.
COMMANDES RÉPÉTÉES
Commandes répétées à partir de plans approuvés
Faites référence au plan approuvé, au cahier des charges et aux dispositifs de maintien conservés convenus. Confirmez les modifications plutôt que de présumer que le devis précédent s’applique toujours.
Comparez les itinéraires d’usinage
Demandez-nous d’expliquer le procédé proposé ainsi que ses alternatives. Si un fraisage simple suffit pour la pièce, la discussion doit le préciser clairement, sans ajouter de complexité inutile.
01
Programmation et vérification des trajectoires d’outils
Demandez quels éléments — préparation des trajectoires d’outils, vérification sur machine et travail sur la première pièce — sont inclus dans le devis.
02
Montages machine et dispositifs de bridage dédiés
Précisez la méthode de bridage, les éventuels dispositifs de bridage dédiés et les opérations nécessaires pour usiner les faces cachées ou bridées.
03
Géométrie des surfaces et finitions secondaires
Distinguez les exigences fonctionnelles relatives aux surfaces de leurs aspects purement esthétiques. Indiquez clairement les zones nécessitant des procédés secondaires.
04
Rapports de contrôle, conditionnement et livraison
Intégrez à la discussion la couverture de contrôle, la documentation associée, le conditionnement, la destination et la date de livraison demandée.
De l’examen CAD à la commande d’usinage 5 axes
01
Envoyez le modèle CAD et le plan correspondant
Envoyez le modèle CAD, le plan correspondant, la nuance de matériau, la quantité et la date cible. Signalez les surfaces critiques et les besoins en confidentialité.
02
Examiner l’accès outil, le bridage et le contrôle
Discutez de l’accès outil, du bridage, du cahier des charges, du contrôle et du choix entre nos usines ou un partenaire agréé pour la réalisation.
03
Approuver le devis et les exigences relatives à la première pièce
Confirmez le devis, les responsabilités de fabrication ainsi que toute approbation préalable de la première pièce ou d’un échantillon avant la phase de production convenue.
04
Inspecter et identifier les pièces finies
Effectuez les contrôles d’acceptation convenus, la documentation et l’emballage. Assurez la traçabilité mutuelle de la commande, de la révision et des pièces livrées.
Comparez l’usinage à 5 axes avec le fraisage et le tournage
Des questions sur l’usinage à 5 axes, les tolérances et les coûts ?
Quelle est la différence entre l’usinage à 3+2 axes et l’usinage simultané à 5 axes ?
Dans l’usinage 3+2, les axes rotatifs positionnent la pièce ou l’outil et restent fixes pendant chaque opération d’usinage. L’usinage simultané à cinq axes permet de modifier l’orientation pendant l’usinage. Le dessin technique et les contraintes d’accès déterminent l’approche appropriée.[2]
Ma pièce nécessite-t-elle réellement un usinage à cinq axes ?
Pas nécessairement. Certaines pièces à plusieurs faces peuvent être réalisées par fraisage conventionnel associé à des montages supplémentaires. Partagez la géométrie complète ainsi que les exigences critiques ; demandez la justification du procédé proposé plutôt que de choisir uniquement en fonction du nombre d’axes.
L’usinage à cinq axes permet-il de finir toutes les surfaces en une seule prise ?
Pas toujours. Les faces serrées, les caractéristiques inaccessibles et les opérations de finition peuvent nécessiter une autre intervention. Demandez-nous de confirmer comment la pièce entière sera usinée.
Quelles tolérances VETCNC peut-il atteindre ?
Nous confirmons les tolérances réalisables pour la géométrie spécifique, le matériau, la structure de référence et la méthode de contrôle. Indiquez clairement sur votre dessin les dimensions, positions et profils de surface critiques. Cette page ne publie aucune tolérance universelle ni aucun volume d’usinage garanti.
Quels matériaux puis-je demander ?
La section matériaux couvre les métaux et les plastiques techniques à des fins de discussion. Précisez exactement la nuance d’alliage ou de résine, l’état (température, traitement thermique, etc.) et tous les documents requis. L’approvisionnement, le procédé de fabrication et l’acceptation finale sont validés pour la pièce elle-même, et non déduits uniquement du nom du matériau.
Pouvez-vous usiner des cavités profondes ou des contre-dépouilles ?
Ils ont besoin d’un examen géométrique. L’outil, le porte-outil, la fixation et les jeux machine sont tous déterminants ; l’ajout d’un mouvement rotatif ne rend pas accessibles toutes les caractéristiques enfermées ou obstruées. Nous pouvons discuter d’un autre procédé ou d’une modification de conception approuvée, le cas échéant.[3]
Que dois-je envoyer pour obtenir un devis ?
Un modèle CAD 3D et un plan correspondant constituent un bon point de départ. Ajoutez la révision, les unités, la nuance de matériau, la quantité, les caractéristiques critiques, l’état de surface, les rapports d’inspection et la date de livraison souhaitée. Une description préliminaire non sensible est également la bienvenue.
Puis-je commander des prototypes ainsi que des séries de production répétées ?
Indiquez à la fois la quantité initiale et les quantités prévues pour les répétitions dans votre demande. Nous examinerons ensemble le processus à suivre et les besoins en matière d’approbation pour cette portée. Les quantités minimales, les prix et les délais de livraison sont confirmés dans le devis, et ne sont pas déduits d’une affirmation générale figurant sur le site web.
Pouvez-vous fournir des documents d’inspection ou de traçabilité du matériau ?
Précisez-nous quels documents vous sont requis avant la commande. Convenez, dans le cadre du devis, de la couverture des mesures, du format du rapport, de la documentation relative au matériau et de tout document relatif aux finitions. Ne partez pas du principe qu’une certification ou un rapport particulier est inclus automatiquement.
Mes pièces seront-elles fabriquées dans une usine VETCNC ou par un partenaire ?
Lorsque la commande correspond à nos capacités internes, nous pouvons envisager une fabrication directe. Si un spécialiste tiers s’avère mieux adapté, nous pouvons coordonner un parcours via un partenaire agréé ou vous mettre directement en relation avec lui. Notre objectif est de clarifier clairement qui fabrique la pièce et qui en assume la responsabilité.
Pouvons-nous aborder la question de la confidentialité avant que je n’envoie un plan ?
Oui. Commencez par une description non sensible et précisez toute exigence en matière de confidentialité ou de transfert. Convenez des modalités et d’un canal de transfert approprié avant de partager des fichiers confidentiels ou soumis à restriction.
Pourquoi un devis pour usinage à cinq axes pourrait-il différer d’un devis standard pour fraisage ?
Comparez l’ensemble du périmètre : programmation, montages, dispositifs de serrage, matériau, caractéristiques critiques, vérification, inspection et finition. Un taux horaire inférieur ou un nombre moindre de montages nominaux ne définit pas à lui seul le coût total de la commande.
Demandez un devis pour vos pièces 5-axes CNC
Modèle CAD et dessin correspondant, avec numéro de pièce et révision
Grade de matériau, finition et quantité requise
Faces critiques, angles, références, profils de surface et registres d’inspection
Date de livraison, destination et éventuels plans de commande répétée
Pas encore prêt à partager des fichiers confidentiels ? Commencez par une description de projet non sensible et précisez toute exigence de confidentialité.
ASSISTANCE PROJET
Parlons de votre projet d’usinage 5 axes
Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.