Siirry sisältöön
VETCNCCNC VALMISTUS
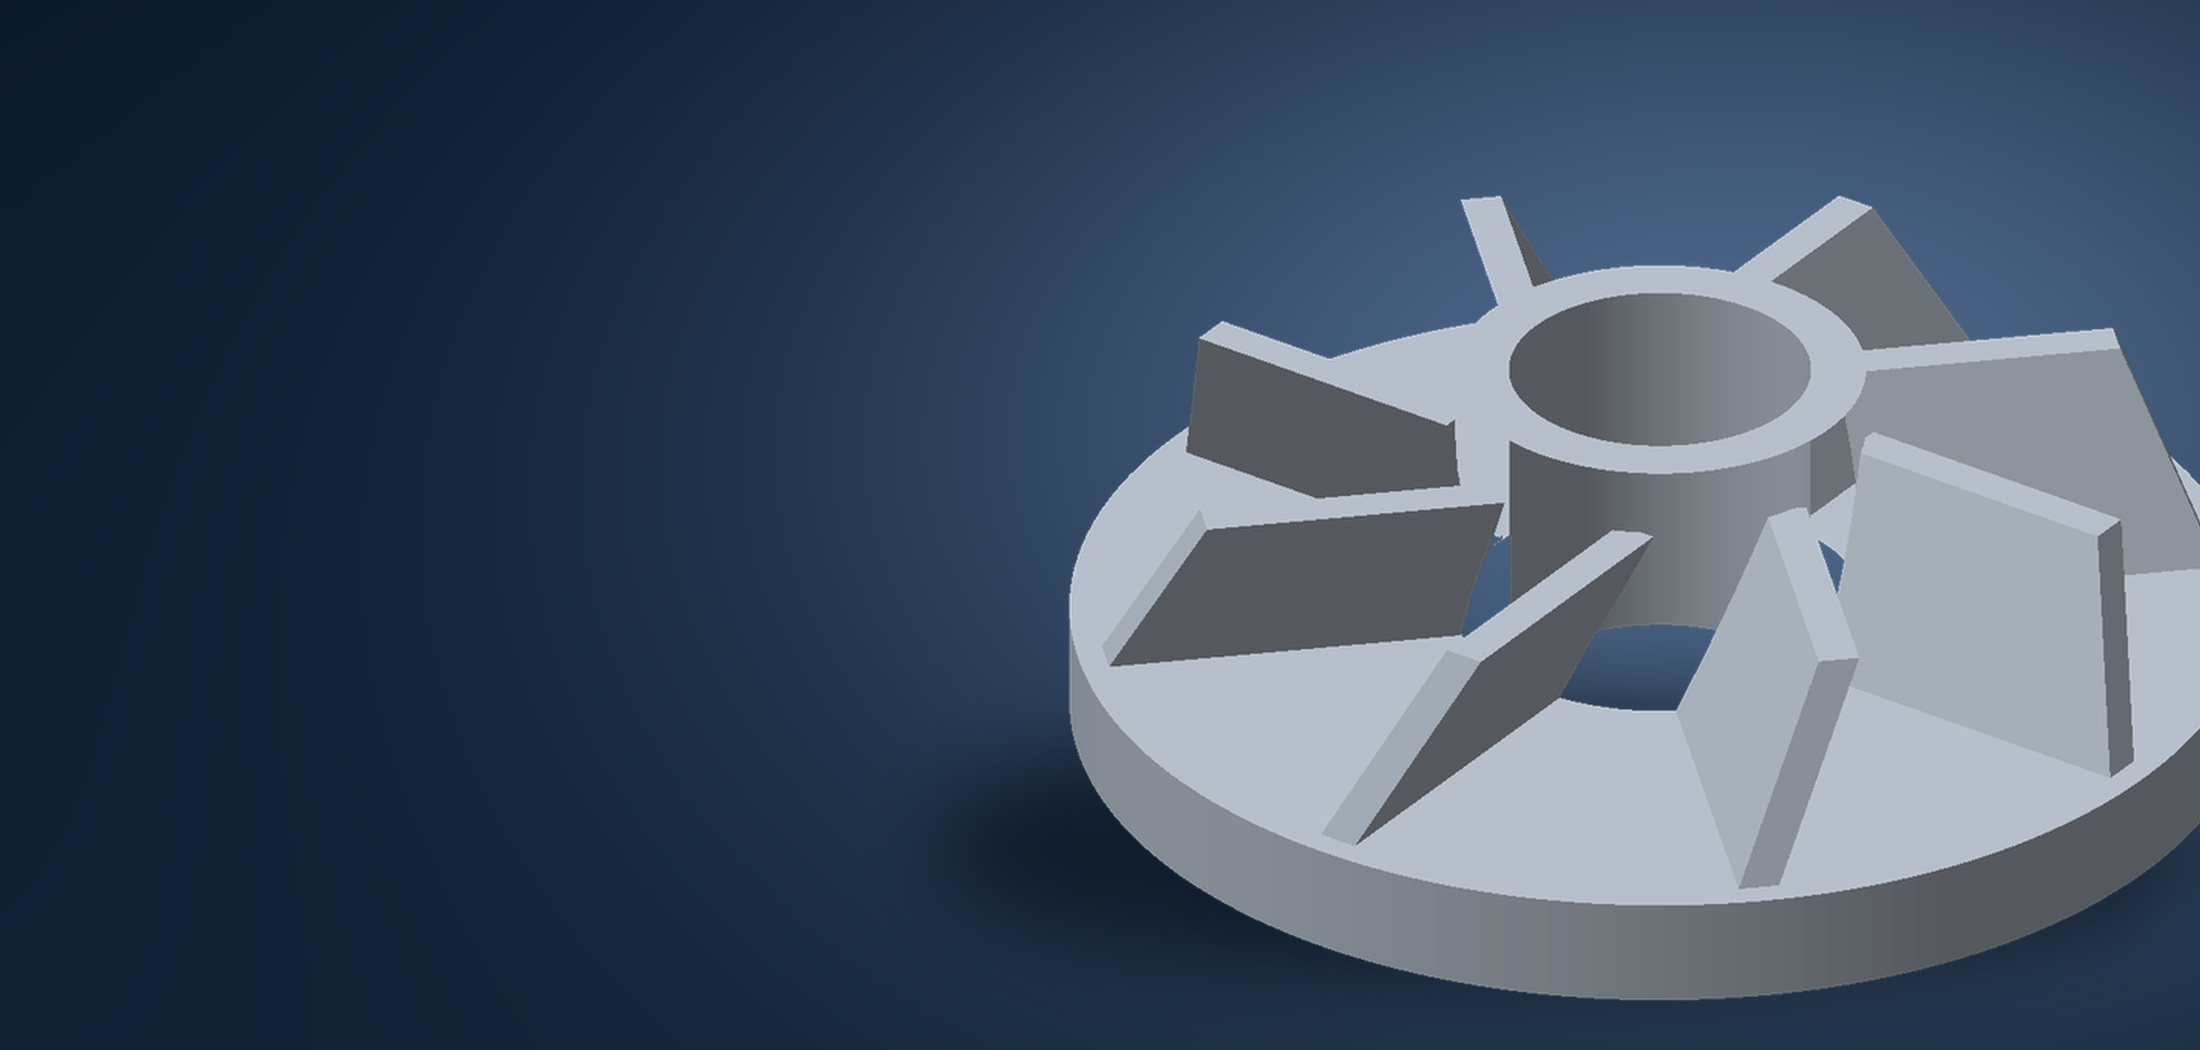
Esimerkkinä oleva moniakselinen osageometria – ei tuotantokuvaa

5-akselin CNC-koneistuspalvelutmonimutkaisille, useasta tahkosta koostuville osille

Vertaa koneistusreittejä
3+2 ja samanaikainen koneistusValittu todellisen geometrian perusteella
Piirustukset ja tarkastuksetKriittiset ominaisuudet sovitaan etukäteen
Prototyypit ja toistopartiotHanki tarjous haluamistasi määristä
Tiedä, kuka valmistaa osasiMeidän tehtaamme tai sovittu kumppanireitti

Osat, jotka sopivat 5-akseliseen koneistukseen

Jaa mallisi, kriittiset ominaisuudet ja tilattava määrä. Voimme arvioida, sopiiko osaan perinteinen jyrsintä, indeksoitu 3+2-akselinen koneistus vai samanaikainen 5-akselinen koneistus.

Monitahokkaat ominaisuudetVinossa olevat reiät ja pinnatMuodollinen geometriaMääritellyt mittauspisteiden suhteet
Vertaa 3-akselista, 3+2- ja 5-akselista
Useampi lähestymistapa
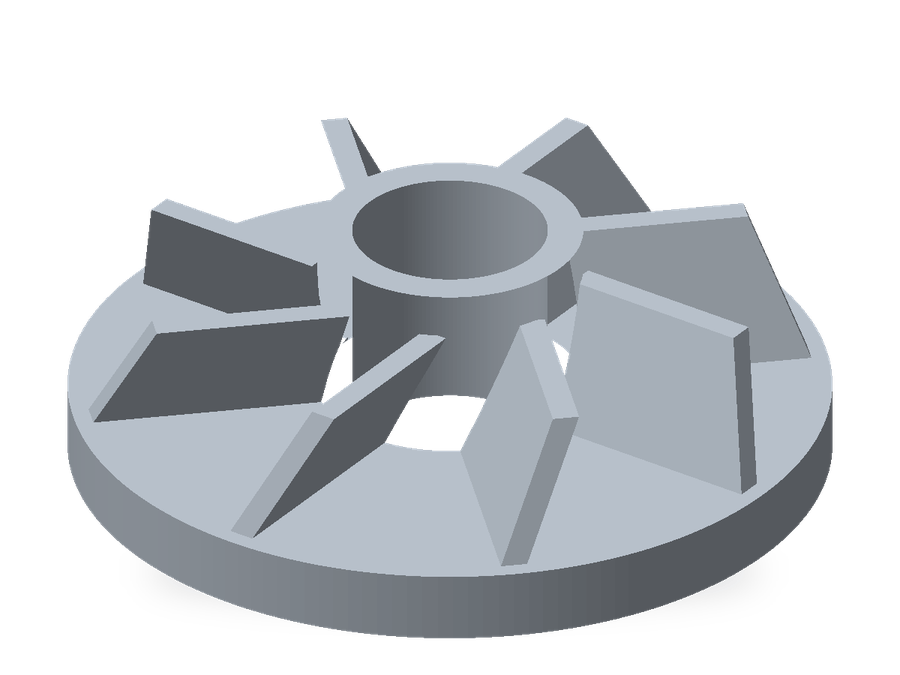
Esimerkkinen CAD-malli, jossa on korotettuja ja kaarevia siipiä sekä avoin keskikierre
01Työkalun pääsy02Pinnan suunta03Työkappaleen kiinnitys

3-akselinen, 3+2 ja samanaikainen 5-akselinen koneistus verrattuna

01 / VALMISTUSREITTI

3-akselinen jyrsintä

Kiinteä lähestymissuunta

Lineaariliikkeellä toimivat koneet käsittelevät osia kiinteällä työkalusuunnalla. Saavutettavat kourut, pinnat ja profiilit eivät välttämättä vaadi moniakselista reittiä.[1]

Aloita tästä: avoimet piirteet, jotka voidaan saavuttaa suoraviivaisilla asetuksilla.
02 / VALMISTUSREITTI

3+2 -paikallisesti ohjattu koneistus

Indeksoi ensin. Leikkaa sitten.

Pyörivät akselit asettavat kulman ja pysyvät kiinteinä leikkausoperaation aikana. Kone voi sitten indeksoida toiseen asentoon seuraavan ominaisuuksien ryhmän valmistusta varten.[2]

Keskustellaan: kulmassa olevista rei’istä, sivuominaisuuksista ja monitasoisista osista.
03 / Prosessireitti

Samanaikainen 5-akselinen koneistus

Työkalun suunnan muutokset leikkauksen aikana

Säädetyt lineaariset ja pyörivät liikkeet mahdollistavat työkalun suunnan muuttamisen kontuurin koneistuksen aikana. Se eroaa siitä, että työkappaleen eri tahkot asetettaisiin vain indeksoimalla toisiinsa.[1]

Keskustelun aiheena: monimutkaiset kontuurit, vaihtuva pääsy ja muovattu geometria.
Lisäasennukset ja viimeistely

Kiinnitettyjä tahkoja, käyttämättömiä alueita tai myöhempää viimeistelyvaihetta saattaa edelleen vaatia toinen operaatio. Tarjouskuvaus tulee kuvata sovittu koneistus- ja viimeistelyalue.

Mitkä osasi osan ominaisuudet vaativat tarkempaa tarkastelua?

Keskustele lähtöpisteestä kyselylomakkeessa. Tämä ei ole automatisoitu valmistettavuusarviointi.

Monitahokkaiden ja muotoiltujen CNC-osien esimerkkejä

6 osaesimerkkiä esitetään.

Monitahokkaat koteloit

Taskut, sivuaukot ja kiinnitysliittymät eri tahkoilla.

Keskustele:Pintasuhteet · pääsy · tiivistys- tai kohdistusominaisuudet

Vinokulmaiset kiinnikkeet ja kiinnitykset

Vinossa olevat kiinnityspinnat ja reikäkuvio, joihin tarvitaan sovittu viitetaso.

Keskustele:Kulman määrittely · reikäasemat · viitetasot

Portatut ja monitasoiset lohkot

Lohkot, joiden piirteitä työstetään useasta suunnasta.

Keskustele:Portin geometria · leikkauspisteet · jäysteiden hyväksyntä

Muotoiltavat kiinnityslevyt

Syvännettyjä tai muotoiltuja pintoja yhdistettyinä sijoitustekniikkaan käytettäviin piirteisiin.

Keskustele:Profiilin määrittely · pinnan tekstuurisuus · viimeistelyvaraus

Siivet ja muovatut muodot

Siivet ja muovatut muodot ovat kaarevia profiileja, joiden pinnan kulma muuttuu, mikä voi vaatia työkalun saavutettavuutta useista eri suunnista.

Keskustele:Työkalun vapaatilat · pinnan jatkuvuus · tarkastusten saavutettavuus

Riipustuskehysten rungot

Avoimet kehykset ripuilla, sivupinnoilla ja paikallisilla kiinnitysalueilla.

Keskustele:Tukistrategia · vääntymä · lopullisten ominaisuuksien sijainnit

Suunnitteluharkintoja 5-akselisen CNC-koneistuksen osalta

01

Työkalun ja pitimen vapaa tila

Näytä koko geometria jokaisen ominaisuuden ympärillä. Saavutettava leikkuureuna ei tarkoita, että pitimet, pyöriväkärki ja kiinnittimet ovat myös tilavuudeltaan riittävän suuria.[3]

02

Kiinnityspinnat ja työkalunpidon varaus

Keskustele kiinnityspinnoista, uhraavasta raaka-aineesta tai liitoksista varhain. Suojaa toiminnallisesti merkitykselliset pinnat ja määritä, mitkä alueet vaativat myöhempää asennusta.

03

Syvät lokit ja pienet säteet

Saavutettavuus, työkalun pituus ja kulman koko vaikuttavat toisiinsa. Pidempi työkalun ulkoneva osa voi vaikeuttaa värähtelyn hallintaa; merkitse syvät yksityiskohdat tarkastettavaksi.[4]

04

Ohuet seinämät ja avoimet kehiköt

Tunnista seinät, jotka voivat liikkua puristuksen tai koneistuksen aikana. Keskustele tukeesta ja koneistusjärjestyksestä sen sijaan, että luotaisiin yleiseen vähimmäisseinäarvoon.[5]

05

Suljetut piirteet ja pääsemättömät pinnat

Viisi akselia eivät poista fyysisiä pääsyrajoituksia. Suljetut kanavat, jääneet piirteet tai jotkin alakäyrät voivat vaatia toisen prosessin tai sovitun suunnittelumuutoksen.[3]

06

Toiminnalliset pinnat ja tarkastukseen pääsy

Merkitse toiminnalliset muodot, tiivistysalueet ja kosketuspinnat. Sovi siitä, mitkä pinnat saavat olla hiottuja tai pinnoitettuja, sekä siitä, miten lopullisia pintoja tarkastetaan.

Ehdotetut muutokset tulee näyttää ja hyväksyä. Suunnittelun omistajuus, versiohallinta ja valmistuksen vastuu tulee pitää selkeinä.

Metallit ja muovit 5-akselisen koneistuksen tarpeisiin

11 materiaalia esitetään.

Materiaaliluokat ja viiteominaisuudet
Materiaali / viiteluokkaViiteominaisuus
Alumiini
6061-T6 / T6511 puristusprofiili
Myötölujuus ≥240 MPa
ruostumaton teräs
304 / EN 1.4301
Lämpölaajenemiskerroin 16 × 10⁻⁶/K
20–100°C
Teräs
42CrMo4 +QT, Ovako 327A
Pyöreä sauva, 40 < halkaisija < 100 mm
Kovuus 270–320 HB
Titaani
Ti-6Al-4V, pehmitetty sauva
Osio <76.2 mm
Myötöraja ≥828 MPa
20°C, pituussuuntainen
Messinki
C36000 helpotusteknisesti työstettävä messinki
Lämmönjohtavuus ≈116 W/(m·K)
20°C
Kupari
C11000 ETP-hopeapitoisuus (elektrolyyttisesti jalostettu kupari)
Sähkönjohtavuus 101% IACS
20°C
Inconel-seokset
INCONEL 625, pehmitetty sauva / tanko / levy
Tuotekoot ≤4 in
Nimellinen vetolujuus 827–1,034 MPa
Huoneenlämpötila
PEEK
Täyttämätön TECAPEEK luonnollinen
Vetolujuusmoduuli 4200 MPa
1 mm/min
POM / asetaali
POM-C, TECAFORM AH luonnollinen
Vedenabsorptio 0.05 / 0.10%
24 / 96 h, 23°C
Nyyloni
PA6, TECAMID 6 luonnollinen
Vedenabsorptio 0.30 / 0.60%
24 / 96 h, 23°C
Akryyli / PMMA
Selkä valutettu PLEXIGLAS GS 0F00
Valonläpäisy ≈92%
D65, DIN 5036-3

Nimetty laatuviiteaineisto: HydroSeos 6061; OutokumpuPerusvalikoima; Ovako42CrMo4; TIMETTIMETAL 6-4; Copper Development AssociationC36000jaC11000; Special MetalsINCONEL-seos 625; Ensingerin tuotetiedot mainituille seoksille; RöhmPLEXIGLAS GS / XT. Polymeeriarvot ovat tyypillisiä. INCONEL:n vetolujuus on nimellistä vertailutietoa. Nämä materiaaliviitteet eivät määritä VETCNC-koneistusrajoja tai hyväksyttyjä korvaavia materiaaleja.

Tarvitsetko eri laatuastetta? Liitä tarkka määritelmä ja vaadittavat dokumentit. Korvaustuotteet vaativat hyväksyntäsi.

Viitetasot, toleranssit ja pinnan profiilit

ISO 2768-1:1989 · lineaariset mitat · mm
Nimellismitan arvo (mm)Tarkka (f)Keskitarkka (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Metalliosille, joiden piirustuksessa on määritelty ISO 2768-1. Yksittäisesti toleroidut mitat ja geometriset ohjaukset ovat ensisijaisia. Alle 0,5 mm:n mitat, kärkikulmat ja reunasäteet käyttävät erillisiä rajoja.ISO 2768-1

Pintakäsittelyvaatimukset kriittisille pinnoille

Pyynnön preferenssi:Ei määritetty

Pintakäsittely ei korvaa pintamäärittelyä. Määritä alueet, joille vaaditaan tietty karheus tai lopullinen mita.[4]

Tarkastussuunnittelu monimutkaisille CNC-osille

Esimerkkinen ulottuvuuksien tarkastustilanne
01 / MÄÄRITÄ

Viitepisteiden ja mallin kohdistus

Tarkastus liittää aseman ja profiilin tulokset piirustuksen viitepisteisiin ja oikeaan malliversioon. Paikallismitat, ristipinnan suhteet ja pinnan tekstuurit tarkastetaan erillisinä tarkastuksina.

02 / SUUNNITELMA

Pinnan saavutettavuus ja kattavuus

Valittu menetelmä on kyettävä saavuttamaan ohjatut ominaisuudet ja kattamaan määritellyt pinnat tai sijainnit. Toimintaperusteiset mittausvälineet, koordinaattimittaukset ja muut menetelmät täyttävät eri vaatimuksia.

03 / TARKISTA

Aseta ensimmäisen osan hyväksyntävaatimukset

Jos ensimmäisen osan hyväksyntä vaaditaan, määritä, mitä tulee hyväksyä ja mitä tapahtuu ennen jäljellä olevan määrän valmistusta.

04 / DOKUMENTTI

Määritä materiaali, pinnankäsittely ja tarkastustiedot

Sopimuksen toimitusalueeseen kuuluvat materiaalitiedot, tarkastustulokset, pinnankäsittelyn dokumentointi sekä osien tunnistaminen

Moniakselisten CNC-osien teollisuussovellukset

Ilmailu

Rakenteellinen, kiinnitys- ja muodollinen geometria. Määritä osakohtaiset jäljitettävyys- ja kelpoisuusvaatimukset.

Sovellusvaatimukset

Lääketieteelliset laitteet

Laitteiden koteloit ja tarkat liitännät. Ilmoita materiaali-, puhtaustaso- ja dokumentointivaatimukset.

Sovellusvaatimukset

Autoteollisuus

Kehityskotelot, kiinnittimet ja monimutkaiset kiinnitysosat. Määritä toiminnalliset liitännät ja hyväksyntävaatimukset.

Sovellusvaatimukset

Puolustusteollisuus

Jaa projektikohtaiset kelpoisuus- ja tiedonkäsittelyvaatimukset ennen arkaluontoisten tiedostojen vaihtoa.

Sovellusvaatimukset

Puolijohdemateriaalit

Laitterunkojen, koteloiden ja tarkkojen liitännöiden valmistus. Keskustele lopullisesta geometriasta, pinnan laadusta ja puhtaustasosta.

Sovellusvaatimukset

Sovellusesimerkit eivät vahvista alalla voimassa olevaa hyväksyntää tai sertifiointia. Erityisvaatimukset tarkistetaan ennen kuin hanke hyväksytään.

5-akselisen koneistuksen kustannukset ja tilausmäärät

PROTOTYPE

Prototyypit asennus- ja toimintatarkastukseen

Aloita toiminnallisilla kysymyksillä, joita näyte on tarkoitus vastata. Tunnista mahdolliset erot prototyypin ja sarjatuotteen välillä materiaalin, pinnankäsittelyn tai hyväksyntäkriteerien osalta.

PILOT-ERÄ

Kokeiluseriat ennen täyttä tuotantokäynnistystä

Käytä alustavaa erää valmistusalueen, tarkastussuunnitelman ja hyväksyntäpisteiden vahvistamiseen ennen tilauksen laajentamista.

TOISTOTILAUKSET

Toistotilaukset hyväksytyistä piirroksista

Viittaa hyväksyttyyn piirrokseen, määrittelyyn ja kaikkiin sovitut säilytettävät kiinnittimet. Vahvista muutokset uudelleen sen sijaan, että oletettaisiin edellisen tarjouksen edelleen pätevän.

Vertaa koneistusreittejä

Valmistelutyöt maksetaan tehtävän tai erän tasolla; lastunpoisto, työkappaleen lataus ja toistuva käsittely kertyvät jokaisen osan kohdalla. Uudelleenkäytettävä valmistelureitti voi jakaa valmistelukustannukset usean toiston sisältävän erän yli, kun taas yksinkertainen yksittäinen osa saattaa edullisemmin valmistua suoralla jyrsintäprosessilla. Vertailemme täysin saman piirustuksen ja määrän perusteella laadittuja vaihtoehtoisia valmistelureittejä.

01

Ohjelmointi ja työpolun tarkistus

Viisiakselisen ohjelmoinnin yhteydessä tarkistetaan työkalun asento, pidin ja kiinnitin, sekä varmistetaan ensimmäisen osan valmistus. Tämä valmistelu kuuluu tehtävän kustannukseen ennen kuin vertaillaan osien koko sarjassa toistuvaa työtä.

02

Koneasennukset ja erityisesti suunnitellut kiinnittimet

Indeksoitu tai moniakselinen pääsy voi vähentää uudelleenkiinnityksiä sopivalla monitahokkaalla geometrialla. Vähemmän kiinnityskertoja voi säästää käsittely- ja kiinnitystyötä, mutta jos jokin pinta on jo kiinnitetty tai jokin ominaisuus estää työn, tarvitaan mahdollisesti vielä erillinen työvaihe. Vertailemme näitä säästöjä vaadittavan ohjelmoinnin ja varmistuksen kanssa.

03

Pinnan geometria ja toissijainen viimeistely

Erota toiminnalliset pinnavaatimukset esteettisistä odotuksista. Merkitse paikat, joissa vaaditaan toissijaisia prosesseja.

04

Tarkastustiedot, pakkaus ja toimitus

Keskustelussa on käsiteltävä tarkastuskattavuus, dokumentointi, pakkaus, toimituskohde ja pyydetty toimituspäivämäärä.

CAD-tarkistuksesta 5-akselisen koneistustilauksen tekemiseen

01

Lähetä CAD-malli ja siihen vastaava piirros

Lähetä CAD-malli, siihen vastaava piirros, materiaaliluokka, määrä ja kohdepäivämäärä. Merkitse kriittiset pinnat ja luottamuksellisuusvaatimukset.

02

Tarkista työkalujen käyttöoikeudet, kiinnitystavat ja tarkastusmenetelmät

Keskustele käyttöoikeuksista, kiinnitystavoista, eritelmistä, tarkastuksesta sekä siitä, suorittavatko tehtaat meidän vai sopimuksen mukaisen kumppanin.

03

Hyväksy tarjous ja ensimmäisen osan vaatimukset

Vahvista tarjous, valmistusvastuut sekä mahdollinen ensimmäisen osan tai näytteen hyväksyntä ennen sovitun tuotannon vaiheen aloittamista.

04

Tarkasta ja tunnista valmiit osat

Suorita sovitut hyväksyntätarkastukset, dokumentointi ja pakkaus. Pidä tilaus, versio ja toimitetut osat keskenään jäljitettävinä.

Kysymyksiä 5-akselisesta koneistuksesta, tarkkuusvaatimuksista ja kustannuksista

Mikä on ero 3+2- ja samanaikaisen 5-akselin koneistuksen välillä?

Koneistuksessa 3+2 kierräntäakselit asettavat työkappaleen tai työkalun paikalleen ja pysyvät paikoillaan jokaisen leikkausoperaation aikana. Samanaikainen viisiakselinen koneistus mahdollistaa suunnan muuttamisen leikkauksen aikana. Piirroksen ja pääsyn vaatimukset määrittävät, kumpi menetelmä on sovelias.[2]

Tarvitseeko osani todella viisiakselista koneistusta?

Ei välttämättä. Joitakin monitasoisia osia voidaan valmistaa perinteisellä jyrsintäkoneella ja lisäasennuksilla. Jaa koko geometria ja kriittiset vaatimukset; pyydä selitystä ehdotetun valmistustavan taustalla sen sijaan, että valitsisit ratkaisun pelkän akselimäärän perusteella.

Voiko viisiakselinen koneistus valmistaa kaikki pinnat yhdessä asennuksessa?

Ei aina. Kiinnitettyjen pintojen, saavuttamattomien ominaisuuksien ja viimeistelyvaiheiden takia saattaa vaadita toinen koneistustoimenpide. Pyydä meitä vahvistamaan, miten koko osa koneistetaan.

Mitkä tarkkuudet VETCNC voi saavuttaa?

Vahvistamme saavutettavat tarkkuudet osan erityisen geometrian, materiaalin, mittauspisteiden rakenteen ja tarkastusmenetelmän perusteella. Merkitse piirustukseesi kriittiset mitat, sijainnit ja pintaprofiilit. Tällä sivulla ei julkaista yleispätevää tarkkuutta tai taattua koneistusalueetta.

Voitteko käsitellä syviä kaviteetteja tai alakuvioita?

He tarvitsevat geometrian tarkistuksen. Työkalun, pitimen, kiinnittimen ja koneen vapaat tilat ovat kaikki merkityksellisiä; pyörivän liikkeen lisääminen ei tee kaikkia suljettuja tai esteitä kohtaavia piirteitä saavutettaviksi. Voimme keskustella toisesta prosessista tai hyväksytystä suunnitelmamuutoksesta tarpeen mukaan.[3]

Voitteko toimittaa tarkastus- tai materiaalidokumentaatiota?

Kerro meille, mitkä tiedot tarvitset ennen tilausta. Sovi tarjouksessa mittauskattavuudesta, raporttimuodosta, materiaalidokumentaatiosta ja mahdollisista pinnankäsittelydokumenteista. Älä oleta, että tietty sertifikaatti tai raportti sisältyy automaattisesti.

Tehdäänkö osani VETCNC:n tehtaassa vai kumppanin toimesta?

Kun työ sopii tehtaasiimme, voimme keskustella suorasta valmistuksesta. Jos jokin muu erikoistunut toimija sopii paremmin, voimme järjestää sovitun kumppanireitin tai esitellä teidät suoraan yhteydenottoon. Tavoitteena on olla selkeä siitä, kuka osan valmistaa ja kuka vastaa siitä.

Voiko viisiakselisen tilauksen valmistelua käyttää uudelleen toistotilauksessa?

Vahvistettu ohjelma ja uudelleenkäytettävä kiinnitin voivat vähentää toistotilauksen valmistelua, kun piirrustuksen versio, raaka-aine, työkalut ja konekonfiguraatio pysyvät yhteensopivina. Muuttunut piirre tai kiinnitysjärjestely voi vaatia uudelleen suoritettavia vapaatilatarkistuksia ja ensimmäisen osan tarkistusta. Erotamme uudelleenkäytettävät varat valmistelusta, joka vaaditaan uudelle julkaisulle.

HANKKEEN TUKI

Keskustele 5-akselisesta koneistusprojektistasi

Jaa piirustuksesi, materiaalisi ja määrä. Kerro, mitä tarvitset, niin vastaamme sähköpostitse.

Tekniset viitteet ja ohjeiden soveltamisala

Viitteet indeksoituun ja samanaikaiseen koneistukseen, työkalun vapaalle kulkualueelle, työkalun ulokkeelle ja ohuenseinäisten osien tukeen.

  1. Autodesk — 5-akselinen koneistus – yleiskatsaus
  2. Autodesk — 3+2-asentoinen jyrsintä
  3. Autodesk — törmäysten välttäminen ja työkalun akselin rajoitukset
  4. Sandvik Coromant — profiilijyrsintä ja työkalun ulkoneva osa
  5. Sandvik Coromant — kylkijyrsintä ja ohuet seinämät
VETCNCCNC VALMISTUS

Hanki tarjous

Lataa piirustus

*Pakolliset kentät

Osa-kuvaus

Sivun esikatselu

Tämä sivu ei sisälly paikalliseen esikatseluun. Jatka 5-akselisen CNC-koneistuspalvelun tutkimista tai pyydä piirustuspohjaista tarjousta.

Suomi
WhatsApp Lähetä meille sähköpostia

Kerro meille hankkeestasi

Jaa vaatimuksesi, niin otamme sinuun yhteyttä sähköpostitse.

PDF-, CAD- tai ZIP-tiedosto · enintään 20 MB