Portaatut akselit
Näytä laakerin istukat, olakkeet, avainurat ja pyörivyyden mittauspiste. Sisällytä lopullinen materiaalitila ja kaikki paikallisesti vaadittavat kovuusvaatimukset.
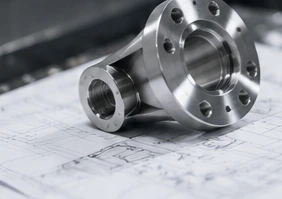
Näytä laakerin istukat, olakkeet, avainurat ja pyörivyyden mittauspiste. Sisällytä lopullinen materiaalitila ja kaikki paikallisesti vaadittavat kovuusvaatimukset.
Määritä sisä- ja ulkohalkaisijoiden sovitus yhdessä. Merkitse voiteluominaisuudet, reunanpyöristykset ja pinnat, joiden on pysyttävä käsittellemättöminä.
Tunnista vastakappaleen kosketuspinta, kiinnitysreikäkuvio, sijoitustaso ja reiän halkaisija. Määritä, päteekö hyväksyntä kovettamisen ja pinnoituksen jälkeen.
Paikanna kiinnitysreiät toiminnallisista mittauspisteistä ja tunnista kokoonpanoon koskettavat pinnat. Sisällytä koneistuksen jälkeinen hitsaus tai pinnoitus.
Näytä paikannusreiät, kierreputket ja kosketuspinnat. Keskustele tasaisuudesta, yhdensuuntaisuudesta ja lämpökäsittelyn jälkeisestä viimeistelytyöstöstä.
Toimita sisäisten kulkureittien asettelu sekä ulkoinen muoto. Tunnista jäysteherkkä kohdat ja tarkastukset, jotka vaaditaan kullekin kulkureitille.
1020 on hiilipitoisuudeltaan alhainen teräs, jota käytetään yleisiin koneteknisiin komponentteihin ja hitsattuihin rakenteisiin, joille ei vaadita korkeamman lujuuden seosten ominaisuuksia.[1]
1045 on hiilteräs, jota käytetään akselien, pulttien ja muiden mekaanisten komponenttien valmistukseen. Sitä voidaan harkita sopivien liekki- tai induktiopehmennettyjen ominaisuuksien valintaan, kun vaadittu tulos on määritelty piirustuksessa.[2]
4140 on kromi-molybdeeni-seosterteräs, jota käytetään korkean lujuuden vaativiin komponentteihin. Esikovettu ja sitä seurannut lämpökäsittely tehdään valmiiksi toimitusmarkkinoilla, mutta tilauksen yhteydessä on vahvistettava toimitettavan materiaalin tarkka käsittelytila.[3]
Pintakovettava laatu voidaan harkita, kun osalle vaaditaan kova kulutuskestävä pinta ja sitä pehmeämpi ydin. Bodycote listaa esimerkkeinä ilmakehän karbonointiin 8620H:n; määritetty laatu ja käsittelyprosessi on sopeutettava sovellukseen.[4]
Muottiosien valmistuspalveluumme kuuluvat yksittäiset osat, jotka valmistetaan hyväksyttyjen piirustusten mukaan. Työkaluteräksestä valmistettavan osan koneistussuunnitelma erottaa esikovetetun lähtöaineen siitä lähtöaineesta, joka vaatii kovettamista; tällöin ilmoitetaan saapuvan lähtöaineen tila, lopullinen kovuus ja viimeistelykoneistukseen jätettävä lisäaine.
Lämpökäsittely, EDM-koneistus, hiominen ja kiillotus ovat erillisiä toimintoja tarjousalueessa, jos niitä vaaditaan, mukaan lukien mahdollinen kumppanitoiminta. Käyttöpinnat, sijoitustarkkuuden varmistavat sovituspinnoit ja vaadittavat käsittely- ja tarkastustiedot liitetään aina komponentin piirustukseen.
Muottikomponenttien koneistus| Ominaisuus | 42CrMo4, +QT Ovako 327A -pyörötanko | Tila |
|---|---|---|
| Pienin alapuurilujuus (MPa) | 650 | 40 < halkaisija < 100 mm; Rel |
| Vetolujuus (MPa) | 900–1,100 | 40 < halkaisija < 100 mm |
| Brinell-kovuus (HB) | 270–320 | 40 < halkaisija < 100 mm |
Ovako42CrMo4materiaalitietolehti, vaihtoehto 327A: karkaistu ja temperoitut (+QT) pyöreä sauva, 40 < halkaisija < 100 mm.
Käytä sorvausta lieriömäisten pintojen, olakkeiden, reikien ja kierrekohteiden valmistukseen. Näytä kaikki avainurat, risteävät reiät tai tasot, jotka vaativat lisätoimenpiteen. Määritä tärinä (runout) todellisesta kokoonpanopisteestä, ei pelkästään raaka-aineen keskiviivasta.
Tutustu koneistuspalveluunKäytä jyrsintää pintojen, taskujen, sijoitusreikien ja kiinnityskuvioitten valmistukseen. Tarkistuksessa on otettava huomioon työkappaleen kiinnitystapa, työkalun pääsy, valmiin osan tasaisuus sekä se, tapahtuuko lämpökäsittely ennen vai jälkeen lopullisten leikkausten.
Tutustu koneistuspalveluunJotkin osat vaativat sekä sorvausta että jyrsintää tai pääsyn useisiin pinnoihin sijaitseviin kohteisiin. Geometria ja työkalun pääsy määrittävät asennussuunnitelman.
Tutustu koneistuspalveluunHiomakoneistus, honaaminen, erikoislämmönkäsittely tai muut toissijaiset operaatiot tarkastellaan tarvittaessa erikseen. Niiden sisällyttäminen ja valmistuksen vastuu on vahvistettava tarjouksessa.
Tilaus voi vaatia osia, jotka koneistetaan sopimusmukaisesta toimitustilasta tai esikovetetusta materiaalista ilman lisäkovetusprosessia. Merkitse tuo tila selvästi, mukaan lukien kaikki tilaukseen liittyvät kovuustarkastukset.
Kovettaminen jäähdytyksellä ja sen jälkeinen lämpökäsittely käytetään sopivien terästen haluttujen kovuus- ja mekaanisten ominaisuuksien saavuttamiseen. Ilmoita lopullinen käsittelytila, ja jätä prosessin valinta pätevän arvioinnin tehtäväksi.[5]
Karbonointi lisää hiiltä pinnalle ennen kovettamista. Määritelty kovettumissyvyys ja kovuusvaatimus ovat hyödyllisempiä kuin pelkkä pyyntö ”kovetetusta osasta”; ilmoita suojeltavat alueet sekä mahdollinen lopputarkennusvaraus.[4]
Nitridointi muuttaa pintakerrosta, ja tulokset riippuvat teräksen koostumuksesta. Paikallinen induktiokovettaminen on erillinen vaihtoehto; prosessin valinta perustuu määriteltyihin pintalominaisuuksiin.[7]
Lämmönkäsittelyreittiä ei ole valittu
Sopimuksen mukaisesti sovitaan laatuvaatimus, varastotila ja lopulliset ominaisuusvaatimukset.
Tunnista tarvittava raaka-ainelisä ja mahdollinen jännityksenpoistovaihe ennen loppukoneistusta.
Dokumentoi käsittelyn laajuus, vastuualueellinen toimija ja hyväksyntätarkastukset.
Tarkista sovittujen vaiheiden mukaisesti määritellyt mitat ja ominaisuudet.
Tunnista ne pinnat, joiden on pysyttävä suorina, kun osa on irrotettu kiinnittimestä. Keskustele tukeesta, leikkausjärjestyksestä ja mahdollisesta jälkikäsittelyviimeistelystä ennen kuin määritetään tiukat toleranssit.
Näytä käytettävissä oleva kierreosan syvyys, avainuran geometria, sisäiset leikkauspisteet ja reunavaatimukset. Pelkkä renderöity malli ei välttämättä välitä tarkoitettua istumaa tai jäysteenpoiston hyväksyntää.
Merkitse mitat, jotka koneistetaan lopullisesti käsittelyn jälkeen. Tunnista pinnat, jotka on peitettävä tai suojattava, ja sovita mahdollinen hiomatoleranssi ennen karkeakoneistetun osan valmistusta.
Ilmoita meille, tuleeko komponentti hitsata, painaa koteloonsa vai koottaa muiden materiaalien kanssa. Sisällytä myös käyttökuorma ja käyttöympäristö, jotta voimme tehdä perustellun materiaalitarkastelun.
Arviointaiheita ei ole valittu
| Ominaisuus | Määrittely | Hyväksyntäehto | Tarkastus |
|---|---|---|---|
| Akselin ja reiän sovitus | Kokoerat/sovitus; mittauspisteet; lopullinen pinnanlaatu | Määritelty vaihe suhteessa hiomiseen/pinnoitukseen | Määritelty koko ja sovitusmittoitus |
| Suoruus, tasaisuus ja pyörimisepäkeskisyys | Viitetasot; tukipinnat; ohjatut ominaisuudet | Vapautettu osa määritellyssä asennuksessa | Geometriatarkastukset koneistuspidintöjen ulkopuolella |
| Kovuus ja käsittelyn syvyys | Mittakaava/alue; sijainnit; käsitelty alueet; pintakovuuden syvyyden määrittely | Määritelty otantamenetelmä ja testimenetelmä | Erilliset kovuus- ja pintakovuuden syvyyden tallenteet |
| Kierre ja pinnoitettu pinta | Kierrestandardi/luokka; pinnoite; suojaus; lopulliset mitat | Määritetty esipinnoitustoleranssi ja lopullinen tila | Kierre- ja mittojen tarkastus pinnoituksen jälkeen |
Vahvistamme saavutettavat tarkkuusarvot todelliselle teräslaadulle, geometrialle ja käsittelyjärjestykselle. Ei ole olemassa yhtä ainoaa tarkkuus- tai kovuuslupauksetta kaikille teräksisille osille. Merkitse piirustukseen kriittiset rajoitukset ja lopullinen hyväksyntäehto.
Määrittele työkalumerkit, reunanpyöristykset ja mahdolliset paikalliset karkeusvaatimukset. Sovi osan varastointia ja kuljetusta varten soveltuva puhdistus ja väliaikainen suojaus.
Kerro meille kokoonpanon puhtauden vaatimuksista ja pintojen vaatimuksista, jotka on pidettävä öljytöminä.
Sisällytä vaadittu ulkonäkö, prosessin määrittely sekä mahdollinen sinistys- tai säilytysvaihe. Pidä mitallinen hyväksyntä erillään visuaalisesta pinnasta.
Nimeä suojeltavat pinnat ja vaaditut käsittelytiedot.
Ilmoita määritelty pintakäsittelyjärjestelmä ja mahdolliset paksuusvaatimukset. Tunnista kierret ja sovitukset, jotka on suojattava tai tarkistettava käsittelyn jälkeen, sekä mahdolliset vaaditut prosessin valvontatiedot tai poistotiedot.
Älä hyväksy pinnoitteen muutosta pelkästään värin tai pinnan nimen perusteella.
Merkitse esteettiset pinnat, suojattavat alueet, väri ja hyväksyntäkriteerit. Jätä sijoitustuet ja kokoonpanoliitokset selvästi tunnistettaviksi pinnoitustohjeisiin.
Sopii, mitkä pinnat pinnoitetaan ja milloin lopulliset mitat tarkistetaan.
Viimeistelypalvelun saatavuus, prosessivastuu ja hyväksyntävaatimukset vaativat vahvistuksen tilauksenne osalta. Liitä palveluympäristö, ohjaava prosessispesifikaatio ja vaadittavat asiakirjat.
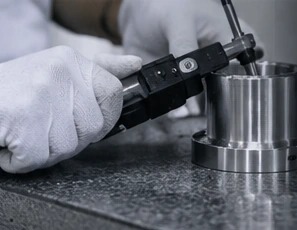
Määritä vaadittava materiaalitodistus ja kuinka lämpökäsittelyn tai erän tunniste liitetään tilaukseenne. Hyväksytty vastaava vaihtoehto edellyttää kirjallista sopimusta; samanniminen laatu ei riitä.
Määritä kovuustarkastukset, käsitteltyjen alueiden laajuus ja mahdollinen pintakerroksen syvyyden varmistus ennen tuotantoa. Pidä käsittelytiedot tunnistettavissa piirustuksen versiosta ja toimitetusta erästä.
Sopitaan, mitkä mitat ilmoitetaan, kuinka osaa tuetaan ja mikä on otantasuunnitelma. Dimensioihin liittyvät tulokset erotetaan materiaalitietoista ja käsittelyraporteista.
Sisällytä koneistettujen pintojen suojaus, osien erottelu toisistaan sekä mahdolliset säilytysrajoitukset. Määritä odotettu saapumistila ja ilmoita, miten poikkeamaa ilmoitetaan.
Määritä, mitä prototyyppiä käytetään todistamaan. Merkitse muistiin mahdolliset väliaikaiset poikkeamat materiaalissa, pinnoituksessa tai kovuudessa, jotta sovitusnäyte ei erehdyksiin hyväksytyksi tuotantovalmiudeksi.
Yhdistä näytteen hyväksyntä piirustuksen versioon, laatuun, lopputilaan ja merkittyihin vaatimuksiin. Ratkaise kaikki pinnankäsittelyn varausmäärät tai avoimet tarkastuskysymykset ennen erän vapauttamista.
Viittaa hyväksyttyihin tiedostoihin ja dokumentoi muutokset laadussa, kovuudessa, pinnoitteessa tai pakkausmuodossa. Jokainen julkaisu vahvistaa määrät, vaaditut tallennukset ja sovitut toimitusehdot.
Tarjous tulisi määrittää todellisesta materiaalista ja lähtötilasta. Vertaa varastokokoa, poistettavaa materiaalia, asennuksia ja ominaisuuksia samaan piirustukseen, ei pelkästään valmiin osan painoon.
Tee käsittely, hionta, pinnoitus ja raportointi näkyviksi tarjouksessa siinä tapauksessa, että ne koskevat. Vahvista, mitkä operaatiot sisältyvät tarjoukseen ja mitkä vaativat erillistä kumppania tai tarkastusta.
Erota näytteiden ja sarjatuotannon hinnat, kun se on hyödyllistä. Vertaa samaa pinnankäsittelyä, tallennuksia, pakkausta ja toimitusehtoja; pienempi luku ei tarkoita samaa laajuutta, jos vaadittu operaatio puuttuu.
Aloita piirustusvaatimuksista: kuormituksesta, kulumispinnoista, käyttöolosuhteista, mahdollisesta hitsauksesta ja lopullisesta materiaalitilasta. 1020, 1045 ja 4140 ovat eri spesifikaatioita, eivätkä ne ole vaihtokelpoisia laatuja. Lähetä hyväksytty viittaus tai pyydä vaihtoehtoja tarkastettavaksi ennen kuin valitset yhden.
Kyllä. Lähetä tarkka laatu, tuotestandardi, varastomuoto ja vaadittu käsittelytila. Tilauksen saatavuus ja toteuttuvuus on tarkistettava; tämän sivun laatu-esimerkit eivät muodosta täydellistä varastoluetteloa.
Ei. Laatunimen yksinään ei määritellä toimitettavan materiaalin lopullista kovuutta tai mekaanisia ominaisuuksia. Määrittele vaadittu tila, sovellettava materiaalitandardi ja mahdolliset testivaatimukset. Vahvista nämä tiedot tarjouspyynnössä.[3]
Järjestys riippuu saapuvasta lähtötilasta, geometriasta, vaadituista ominaisuuksista ja lopullisista mitoista. Suunnitelma voi sisältää karjan koneistuksen, sovitun käsittelyn ja sen jälkeen tarkkakoneistuksen. Tunnista kriittiset kiinnitykset ja pinnat, jotta järjestystä ja mahdollisia lisämääriä voidaan tarkistaa.[5] [6]
Ei. Karbonointi on pintarikastusprosessi, jota seuraa kovettaminen, kun taas kylmäkäsittelemisen ja pehmentämisen käsittelyllä on eri tarkoitus ja prosessireitti. Ilmoita vaaditut pintavaihtoehdot, ytimen vaatimukset ja lopulliset ominaisuudet eikä käytä termiä ”kovennettu” kokonaisena vaatimuksena.[4] [5]
Lähetä kriittiset mitat, mittauspisteet ja lopullinen tila. Saavutettavat rajat riippuvat kooltaan, laadultaan, geometriasta ja käsittelyjärjestyksestä, ja ne on vahvistettava teidän piirustukseenne tarjouksessa.
Ilmoita kovuusasteikko ja -alue, kovuustestin sijainti, käsitteltyjä pintoja sekä mahdolliset käsittelyn ulkopuolelle jäävät alueet. Pintakäsittelemisen syvyyden osalta määrittele vaadittu syvyys ja hyväksyntämenetelmä. Sovi vastuullisen asiantuntijan kanssa mahdollisista testikappaleista, poikkileikkauksista tai otantamenetelmistä.
Sisällytä kyselyynne pinnankäsittelymäärittely, vaaditut asiakirjat, suojaus (maskaus), säilytysvaatimukset ja lopullisen mitan vaatimukset. Tarkistamme järjestelyn ja vahvistamme prosessin laajuuden sen sijaan, että oletettaisiin, että pinnankäsittelyn nimi kuvailee vaatimusta täysin.
Toimita CAD-malli ja siihen vastaava 2D-piirustus, materiaalilaatu ja -tila, määrä, käsittely- ja pinnankäsittelyvaatimukset, kriittiset toleranssit ja toimituspäivämäärä. Luettele samalla esimerkkihyväksynnät, materiaali-asiakirjat ja tarkastustarpeet.
Voit pyytää näytteitä, kokeiluserioita tai toistotuotannon tarjousta. Ilmoita määrät ja mahdolliset vapautusvaiheet. Vähimmäiskäytännöllinen määrä, kustannukset ja aikataulut vahvistetaan materiaali- ja valmistusvaatimusten tarkastelun jälkeen.
Voimme keskustella sopivan kumppanin kanssa tehtävästä yhteistyöstä tai suorasta esittelystä. Tuotantojärjestelyt, vastuut ja kaupallisesti sovitut ehdot tulisi selkeyttää ennen tilauksen antamista.
Pyynnön lomake hyväksyy PDF-, DWG-, DXF-, STEP-, IGES-, SLDPRT- ja ZIP-tiedostot, joiden koko saa olla enintään 20 MB. Sovi luottamuksellisuudesta ja sopivasta siirtotavasta ennen herkkojen tai rajoitettujen tiedostojen jakamista.
Sopikaa luottamuksellisuudesta ja tiedostojen siirtotavasta ennen herkkojen tai rajoitettujen tiedostojen jakamista.
Jaa piirustuksesi, materiaalisi ja määrä. Kerro, mitä tarvitset, niin vastaamme sähköpostitse.
Materiaali- ja prosessiviitteet. Hyväksytty piirustus, nykyinen eritelmä ja sovittu tilaus määrittävät toimitettavat osat.
Käytämme Google Analyticsia ymmärtääksemme, miten sivustoa käytetään. Analytiikkaevästeet asetetaan vain suostumuksellasi. Tietosuojaseloste
