Alberi a gradini
Indicare i sedili dei cuscinetti, le spalle, le cave per linguetta e il riferimento utilizzato per la concentricità. Specificare lo stato finale del materiale e qualsiasi requisito di durezza locale.
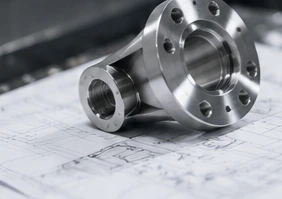
Indicare i sedili dei cuscinetti, le spalle, le cave per linguetta e il riferimento utilizzato per la concentricità. Specificare lo stato finale del materiale e qualsiasi requisito di durezza locale.
Definire congiuntamente i giochi del foro e del diametro esterno. Indicare le caratteristiche per la lubrificazione, le smussature e le superfici che devono rimanere non trattate.
Identificare la faccia di accoppiamento, il foro per viti, il diametro di centraggio e il foro. Specificare se l’accettazione avviene dopo tempra e rivestimento.
Posizionare i fori di fissaggio rispetto ai riferimenti funzionali e identificare le facce che entrano in contatto con l’insieme. Includere eventuali operazioni di saldatura o rivestimento successive alla lavorazione.
Indicare i fori di centraggio, i fori filettati e le facce di contatto. Discutere planarità, parallelismo e qualsiasi finitura successiva al trattamento termico.
Fornire il layout dei passaggi interni nonché la forma esterna. Individuare le intersezioni sensibili ai bordi di sbavatura e le verifiche necessarie per ciascun passaggio.
1020 è un acciaio a basso tenore di carbonio utilizzato per componenti meccanici generali e strutture saldate. È opportuno valutarne l’impiego quando la parte non richiede le proprietà di un acciaio legato ad alta resistenza.[1]
1045 è un acciaio al carbonio utilizzato per alberi, perni e altri componenti meccanici. Può essere preso in considerazione per caratteristiche da temprare a fiamma o ad induzione, con il risultato richiesto indicato sul disegno.[2]
4140 è un acciaio legato al cromo-molibdeno utilizzato per componenti ad alta resistenza. Il materiale pre-temprato e rinvenuto è disponibile sul mercato, ma lo stato effettivo di fornitura deve essere confermato per ogni ordine.[3]
Una classe di acciaio per cementazione può essere valutata quando una parte richiede una superficie dura e resistente all’usura e un nucleo più tenace. Bodycote elenca 8620H tra gli esempi per la cementazione atmosferica; la classe e il processo specificati devono essere adeguati all’applicazione.[4]
Il nostro servizio per componenti di stampi copre parti singole realizzate secondo disegni rilasciati. Per un componente in acciaio per utensili, il piano di lavorazione distingue il materiale pretemprato da quello che richiede un successivo trattamento termico, indicando lo stato di consegna, la durezza finale e il sovrappiù per la finitura meccanica.
Trattamento termico, elettroerosione (EDM), rettifica e lucidatura sono operazioni distinte incluse nell'ambito di fornitura quotato, ove richieste, compreso ogni eventuale lavoro affidato a partner esterni. Le superfici funzionali, i riferimenti di posizionamento e i relativi registri di trattamento e ispezione rimangono collegati al disegno del componente.
Lavorazione di componenti per stampi| Proprietà | 42CrMo4, +QT Barra tonda Ovako 327A | Condizione |
|---|---|---|
| Resistenza minima a snervamento inferiore (MPa) | 650 | 40 < diametro < 100 mm; Rel |
| Resistenza a trazione (MPa) | 900–1,100 | 40 < diametro < 100 mm |
| Durezza Brinell (HB) | 270–320 | 40 < diametro < 100 mm |
Ovako42CrMo4scheda dati materiale, variante 327A: barra tonda temprata e rinvenuta (+QT), 40 < diametro < 100 mm.
Utilizzare la tornitura per caratteristiche cilindriche, spalle, fori e filettature. Indicare eventuali linguette, fori trasversali o piani che richiedono un’operazione aggiuntiva. Specificare la concentricità rispetto al riferimento effettivo di montaggio, non solo rispetto all’asse centrale del grezzo.
Visualizza il servizio di lavorazioneUtilizzare la fresatura per piani, tasche, fori di posizionamento e schemi di fissaggio. La revisione deve includere il sistema di fissaggio, l’accessibilità, la planarità della parte rilasciata e la sequenza di trattamento termico rispetto alle ultime lavorazioni.
Visualizza il servizio di lavorazioneAlcuni componenti richiedono sia tornitura che fresatura, oppure l’accesso a caratteristiche su più facce. La geometria e l’accessibilità degli utensili determinano il piano di fissaggio.
Visualizza il servizio di lavorazioneLa rettifica, la lucidatura, i trattamenti termici specializzati o altre operazioni secondarie vengono esaminate separatamente, ove necessario. La loro inclusione e la responsabilità per la produzione devono essere confermate nella quotazione.
L’ordine può richiedere componenti lavorati da un materiale grezzo fornito o pretemprato secondo condizioni concordate, senza ulteriore tempra. Registrare esplicitamente tale condizione, compresa qualsiasi verifica della durezza richiesta dall’ordine.
La tempra seguita da rinvenimento viene utilizzata per ottenere una combinazione richiesta di durezza e proprietà meccaniche negli acciai idonei. Indicare lo stato finale e lasciare la scelta del processo a una revisione qualificata.[5]
La cementazione aggiunge carbonio alla superficie prima della tempra. Una profondità di strato e un requisito di durezza definiti sono più utili rispetto alla semplice richiesta di un «pezzo temprato»; indicare le aree da proteggere e qualsiasi tolleranza prevista per la finitura finale.[4]
La nitrurazione modifica lo strato superficiale, e la sua risposta dipende dalla composizione dell’acciaio. La tempra locale per induzione è un percorso diverso. Specificare il requisito superficiale e richiedere la revisione del processo appropriato.[7]
Nessun percorso di trattamento termico selezionato
Concordare la qualità, lo stato del materiale grezzo e i requisiti finali delle proprietà.
Identificare il sovrametallo previsto e qualsiasi trattamento di distensione da eseguire prima della finitura.
Registrare l’ambito del trattamento, il fornitore responsabile e le verifiche di accettazione.
Controllare le dimensioni e le proprietà specificate nella fase concordata.
Identificare le superfici che devono mantenere la rettilineità quando il pezzo è libero dal dispositivo di fissaggio. Discutere il sistema di supporto, la sequenza di lavorazione e qualsiasi finitura post-trattamento prima di assegnare tolleranze stringenti.
Indicare la profondità utile della filettatura, la geometria della cava per linguetta, le intersezioni interne e i requisiti sui bordi. Un modello renderizzato da solo potrebbe non comunicare in modo sufficiente l’adattamento previsto o l’accettabilità della sbavatura.
Indicare le quote che verranno ultimate dopo il trattamento. Identificare le facce da mascherare o proteggere e concordare eventuali sovrametalli prima dell’inizio della lavorazione di sgrossatura.
Comunicarci se il componente sarà saldato, pressato in un alloggiamento o assemblato con altri materiali. Includere il carico di servizio e l’ambiente operativo per consentire una revisione informata del materiale.
Nessun argomento di revisione selezionato.
| Caratteristica | Specifiche | Condizione di accettazione | Verifica |
|---|---|---|---|
| Accoppiamenti tra alberi e fori | Limiti dimensionali/accoppiamento; riferimenti geometrici (datums); condizione finale della superficie | Fase specificata rispetto a rettifica/placcatura | Misurazione definita della dimensione e dell’accoppiamento |
| Rettitudine, planarità e concentricità | Riferimenti geometrici (datums); supporto; caratteristiche controllate | Parte rilasciata nella configurazione specificata | Verifiche geometriche al di fuori delle zone di serraggio durante la lavorazione |
| Durezza e profondità del trattamento | Scala/portata; posizioni; zone trattate; definizione della profondità di tempra | Metodo di campionamento e prova specificato | Registrazioni distinte di durezza e profondità di tempra |
| Filettature e superfici rivestite | Norma/classe di filettatura; rivestimento; mascheratura; dimensioni finali | Tolleranza specificata prima del rivestimento e stato finale | Verifica delle filettature e delle dimensioni dopo il rivestimento |
Confermiamo le tolleranze raggiungibili per la specifica qualità di acciaio, geometria e sequenza di trattamento. Non esiste una singola tolleranza o un valore univoco di durezza applicabile a ogni componente in acciaio. Indicare i limiti critici e le condizioni finali di accettazione sul disegno.
Definire le tracce degli utensili, gli smussi dei bordi e qualsiasi requisito locale di rugosità. Concordare le procedure di pulizia e la protezione temporanea idonee per lo stoccaggio e il trasporto del componente.
Indicaci le esigenze relative alla pulizia dell'assemblaggio e alle superfici che devono rimanere prive di olio.
Indica l’aspetto richiesto, la specifica di processo e qualsiasi passaggio di sigillatura o conservazione. Mantieni separata l’accettazione dimensionale dalla finitura visiva.
Indica le facce da proteggere e i registri del trattamento richiesti.
Indica il sistema di placcatura specificato e qualsiasi requisito di spessore. Identifica filettature e accoppiamenti da proteggere o da verificare dopo il trattamento, nonché eventuali registri di controllo di processo o di rilievo richiesti.
Non approvare una modifica del rivestimento basandoti esclusivamente su un nome di colore o finitura.
Indica le superfici estetiche, le zone da mascherare, il colore e i criteri di accettazione. Lascia chiaramente identificate nelle istruzioni di finitura le caratteristiche di posizionamento e le interfacce di assemblaggio.
Concorda quali superfici verranno rivestite e quando verranno effettuate le verifiche delle dimensioni finali.
La disponibilità dei trattamenti superficiali, la responsabilità del processo e i requisiti di accettazione devono essere confermati per il tuo ordine. Includi l’ambiente operativo, la specifica di processo applicabile e i registri richiesti.
Specifica il certificato di materiale richiesto e come l’identità termica o di lotto sia collegata al tuo ordine. Un equivalente approvato richiede un accordo scritto; un nome di grado simile non è sufficiente.
Definisci le verifiche di durezza, le zone trattate e qualsiasi verifica della profondità del temprato prima della produzione. Mantieni i registri dei trattamenti identificabili dalla revisione del disegno e dal lotto consegnato.
Concordare quali dimensioni vengono riportate, come il pezzo viene supportato e il piano di campionamento. Separare i risultati dimensionali dai registri dei materiali e dalle relazioni sui trattamenti.
Includere la protezione delle superfici lavorate, la separazione dei pezzi e qualsiasi restrizione di conservazione. Identificare la condizione prevista all’arrivo e come segnalare una discrepanza.
Definire lo scopo del prototipo. Registrare eventuali differenze temporanee riguardo al materiale, alla finitura o alla durezza, affinché un campione per verifica di accoppiamento non venga scambiato per l’approvazione della produzione.
Collegare l’accettazione del campione alla revisione del disegno, alla qualità, alla condizione finale e ai requisiti registrati. Risolvere qualsiasi tolleranza per la finitura o qualsiasi dubbio sull’ispezione aperta prima del rilascio del lotto.
Fare riferimento ai file approvati e documentare le modifiche relative a qualità, durezza, rivestimento o imballaggio. Ogni rilascio conferma le quantità, i documenti richiesti e i termini di consegna concordati.
Un preventivo deve identificare il materiale effettivo e la sua condizione iniziale. Confrontare le dimensioni del materiale grezzo, la quantità di materiale asportato, le configurazioni e le caratteristiche rispetto allo stesso disegno, non solo rispetto al peso del pezzo finito.
Rendere visibili nel preventivo i trattamenti, la rettifica, i rivestimenti e la redazione di report, laddove applicabili. Confermare quali operazioni sono incluse e quali richiedono un partner esterno o una revisione separata.
Separare i prezzi per campioni e produzione quando utile. Confrontare la stessa finitura, i medesimi documenti, l’imballaggio e i termini di consegna; un valore più basso non corrisponde allo stesso ambito se manca un’operazione obbligatoria.
Iniziare dai requisiti del disegno: carichi, superfici soggette ad usura, condizioni di impiego, eventuali saldature e stato finale del materiale. 1020, 1045 e 4140 sono specifiche diverse, non gradi interscambiabili. Inviare la designazione approvata oppure richiedere alternative da valutare prima della scelta.
Sì. Inviare esattamente la qualità, lo standard di prodotto, la forma di fornitura (semilavorato) e lo stato richiesto. Disponibilità e fattibilità devono essere verificate per l’ordine; gli esempi di qualità riportati in questa pagina non costituiscono un elenco completo dell’inventario.
No. Il solo nome del tipo di acciaio non definisce la durezza finale fornita né le proprietà meccaniche. Specificare lo stato richiesto, la norma materiale applicabile e tutti i requisiti di prova. Confermare tali dettagli nella quotazione.[3]
La sequenza dipende dallo stato iniziale del pezzo, dalla geometria, dalle proprietà richieste e dalle dimensioni finali. Un piano può includere la sgrossatura, il trattamento concordato e quindi la finitura. Individuare gli accoppiamenti e le superfici critiche affinché la sequenza e gli eventuali tolleramenti possano essere verificati.[5] [6]
No. La cementazione è un processo di arricchimento superficiale seguito da tempra, mentre il trattamento di tempra e rinvenimento ha uno scopo e un percorso processuale diversi. Specificare i requisiti relativi alla superficie, al nucleo e alle proprietà finali, anziché utilizzare il termine «temprato» come indicazione completa.[4] [5]
Inviare le dimensioni critiche, i riferimenti (datums) e lo stato finale. I limiti raggiungibili dipendono dalle dimensioni, dalla qualità, dalla geometria e dalla sequenza dei trattamenti, e devono essere confermati per il vostro disegno nella quotazione.
Indicare la scala di durezza e il relativo intervallo, la posizione del collaudo, le superfici trattate e le eventuali zone non trattate ammesse. Per la profondità della zona cementata, definire la profondità richiesta e il metodo di accettazione. Concordare con lo specialista competente l’eventuale fornitura di provini, sezionamenti o campionamenti.
Includi nella richiesta la tua specifica di finitura, i documenti richiesti, la mascheratura, la conservazione e i requisiti relativi alle dimensioni finali. Esamineremo l’insieme delle richieste e confermeremo l’ambito del processo, anziché presupporre che il nome di una finitura descriva in modo completo il requisito.
Fornisci il modello CAD e il relativo disegno 2D, la qualità e lo stato del materiale, la quantità, i trattamenti e i requisiti di finitura, le tolleranze critiche e la data di consegna richiesta. Indica contestualmente eventuali approvazioni campione, i documenti relativi al materiale e le esigenze di ispezione.
Puoi richiedere un preventivo per un campione, un lotto pilota o una produzione ripetuta. Specifica le quantità e, se applicabile, le fasi di rilascio. La quantità minima praticabile, il costo e il cronoprogramma vengono confermati dopo aver esaminato i requisiti relativi al materiale e alla produzione.
Possiamo discutere un coordinamento con un partner adeguato oppure fornire un’introduzione diretta. L’accordo sulla gestione della produzione, sulle responsabilità e sui termini commerciali deve essere chiaro prima del rilascio dell’ordine.
Il modulo di richiesta accetta file PDF, DWG, DXF, STEP, IGES, SLDPRT e ZIP fino a 20 MB. Concorda preventivamente le modalità di riservatezza e un metodo idoneo di trasferimento prima di condividere file sensibili o soggetti a restrizioni.
Accettare la riservatezza e il metodo di trasferimento prima di condividere file sensibili o soggetti a restrizioni.
Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.
Riferimenti relativi a materiale e processo. I componenti forniti sono regolati dal disegno approvato, dalla specifica vigente e dall’ordine concordato.
