Vai al contenuto
VETCNCCNC MANUFACTURING
Illustrazione in stile CAD di un componente complesso in alluminio con foro centrale e nervature radiali

Lavorazione alluminio CNC

Alloggiamenti, staffe, piastre e componenti torniti in alluminio su misura per prototipi e produzione. VETCNC integra i requisiti di fresatura, tornitura e finitura in un unico piano di fornitura del componente, considerando congiuntamente la scelta della lega, gli accoppiamenti per l’assemblaggio e lo stato finale della superficie.

  • 6061 · 6082 · 7075 · 2024
  • Fresatura e tornitura
  • Richieste per prototipi e produzione

Alloggiamenti, staffe, piastre e componenti torniti in alluminio

Il nostro servizio di lavorazione dell’alluminio copre tasche, superfici di montaggio, fori passanti e filettature che trasformano un grezzo metallico in un componente funzionante. Gli esempi riportati di seguito mostrano famiglie di componenti comuni; ciascuno è realizzato secondo la geometria e i requisiti di assemblaggio specifici del progetto.

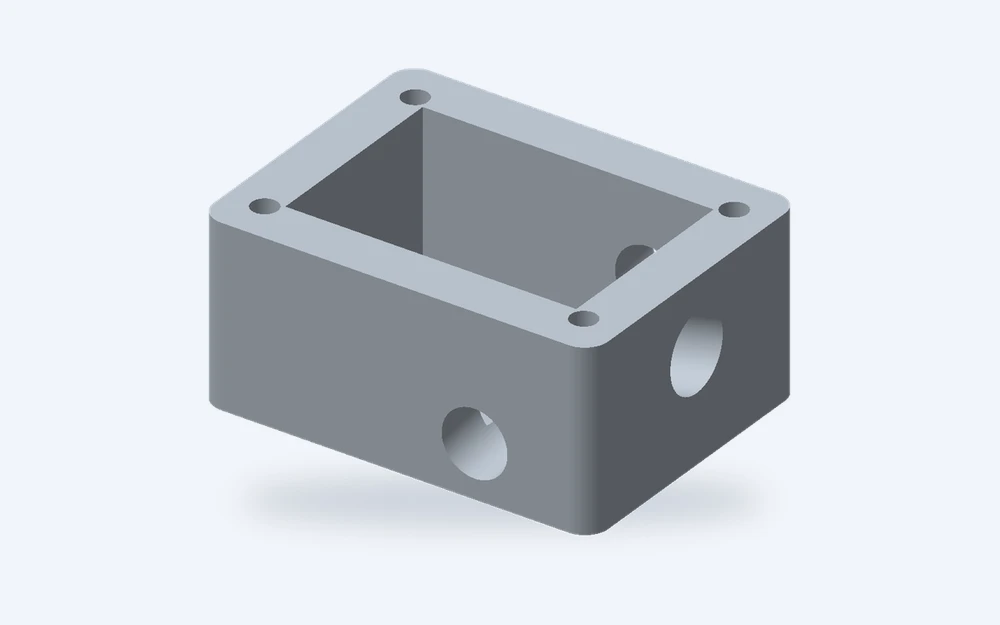
Illustrazione di una scatola in alluminio con tasca aperta, flangia di fissaggio e aperture laterali

Alloggiamenti e coperchi

Involucri per sensori, sistemi di controllo e gruppi strumentali. Le tasche fresate creano lo spazio necessario per i componenti, mentre le superfici del bordo, i fori per viti e gli aperture per connettori realizzano le interfacce tra coperchio e hardware interno.

  • Tasche interne
  • Interfacce per coperture
  • Aperture laterali
Discuti questa parte
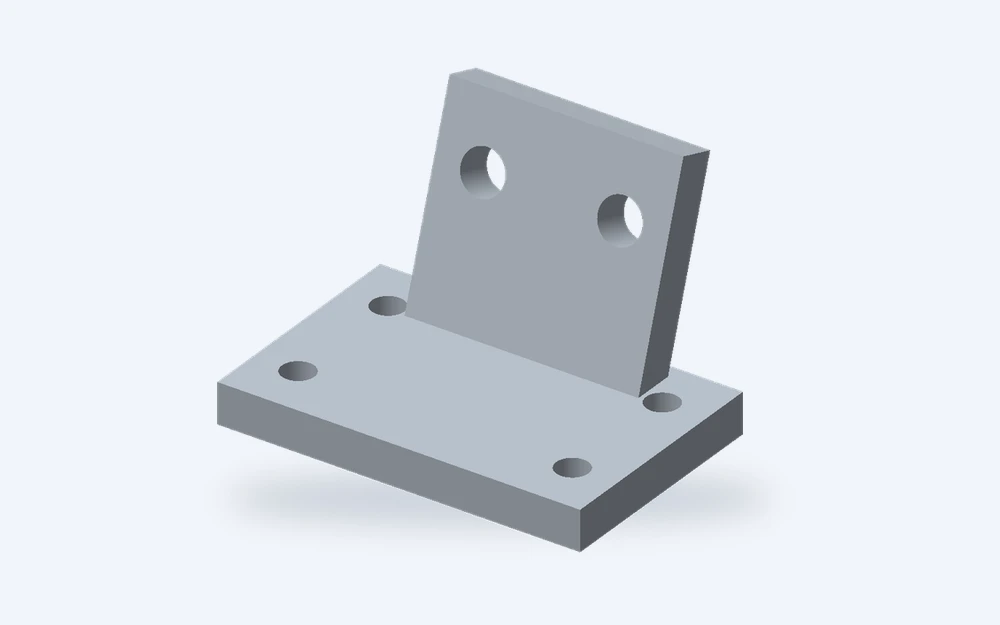
Illustrazione di una staffa in alluminio ad angolo retto con fori su due facce di fissaggio

Staffe e blocchi di montaggio

Supporti leggeri per motori, attuatori e accessori macchina. Superfici piane, scanalature di montaggio e fori filettati sono posizionati intorno ai punti di collegamento del componente, consentendo alla staffa di adattarsi all’insieme circostante anziché semplicemente replicarne la forma esterna.

  • Superfici di montaggio
  • Ranature e fori
  • Connessioni filettate
Discuti questa parte
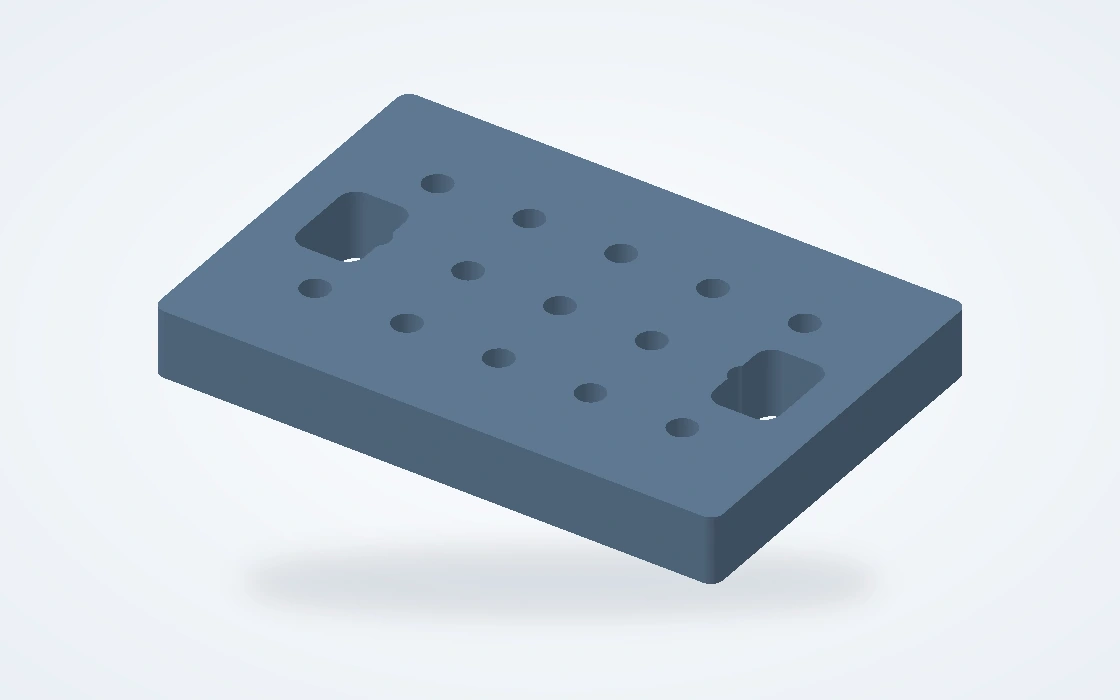
Illustrazione di una piastra di fissaggio rettangolare in alluminio con un pattern di fori passanti

Piastre di fissaggio e di montaggio

Piastre di base e di posizionamento per banchi prova, dispositivi di fissaggio e apparecchiature automatizzate. I dettagli funzionali più rilevanti sono il pattern di fori, le superfici di riferimento (datum) e le caratteristiche di sgancio, con la condizione del materiale e la sequenza di lavorazione scelte in funzione della planarità richiesta.

  • Pattern di fori
  • Datum di posizionamento
  • Superfici fresate
Discuti questa parte
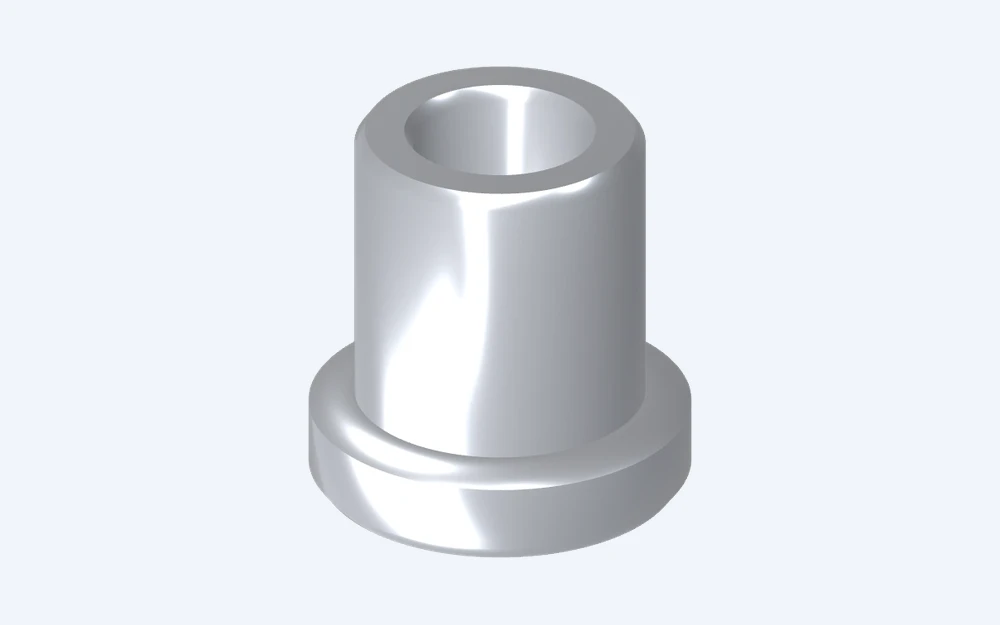
Illustrazione di un manicotto in alluminio con flangia, che mostra il foro interno, il diametro esterno e la spalla

Boccole, manicotti e distanziali

Componenti torniti per distanziamento, allineamento e fissaggio. Fori passanti, diametri esterni e spalle possono essere combinati con gole o fori trasversali. Il materiale e la finitura dipendono dal fatto che il componente sia uno spaziatore statico oppure entri ripetutamente in contatto con un componente abbinato.

  • Fori di centraggio e spalle
  • Diametri concentrici
  • Gole
Discuti questa parte
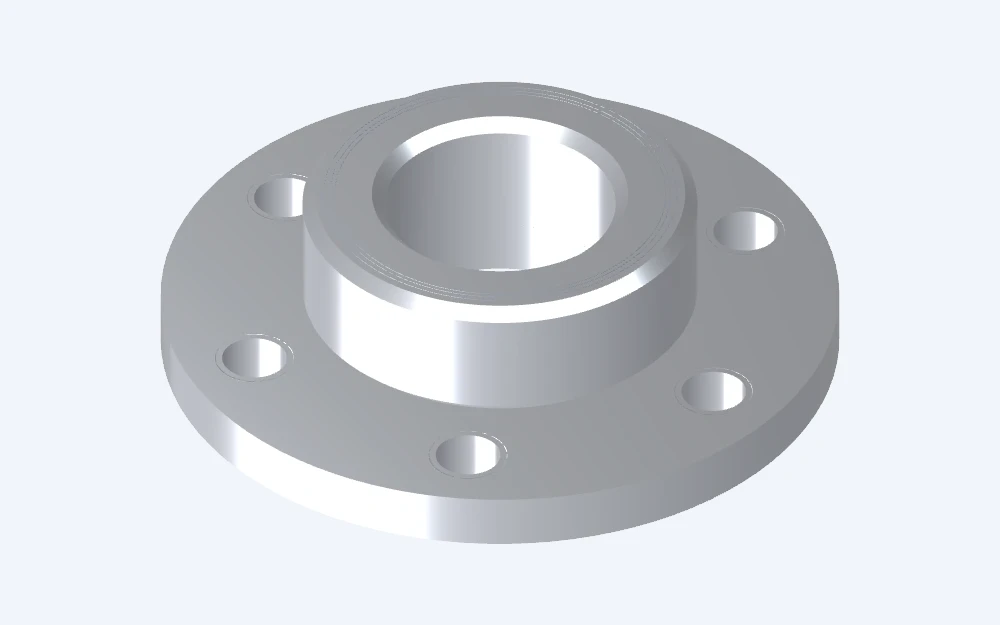
Illustrazione di un mozzo in alluminio con flangia, dotato di un foro centrale e di fori per cerchio di bulloni

Flange, mozzi e adattatori

Interfacce circolari che collegano alberi, tubi o moduli di apparecchiature. Il tornio definisce il foro centrale e i diametri di posizionamento; la fresatura aggiunge cerchi di fori per viti, piani o caratteristiche di svincolo necessarie per collegare i due lati dell’insieme.

  • Diametri di posizionamento
  • Cerchi di fori
  • Piani fresati
Discuti questa parte
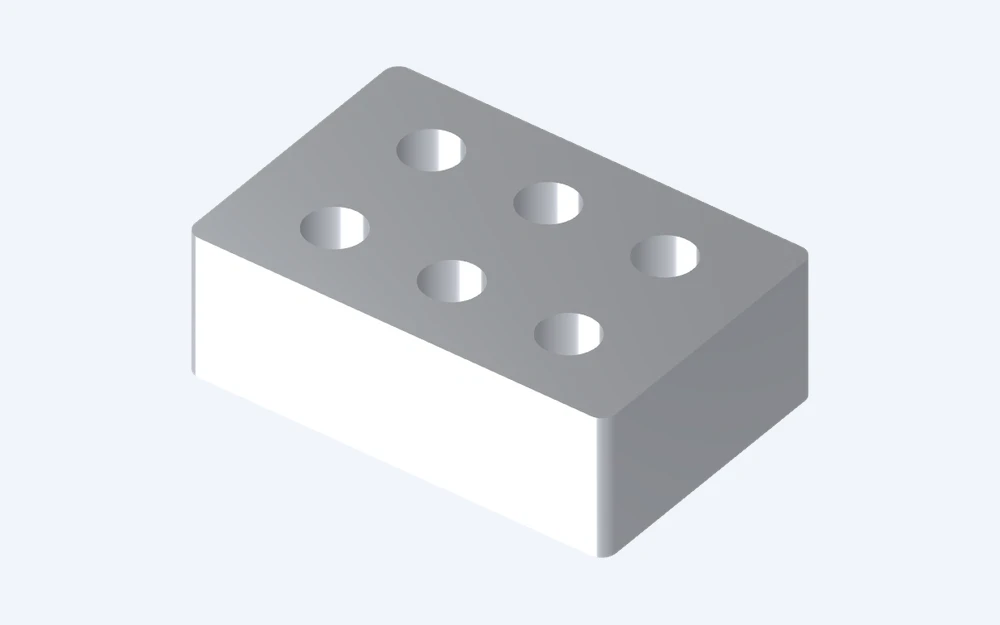
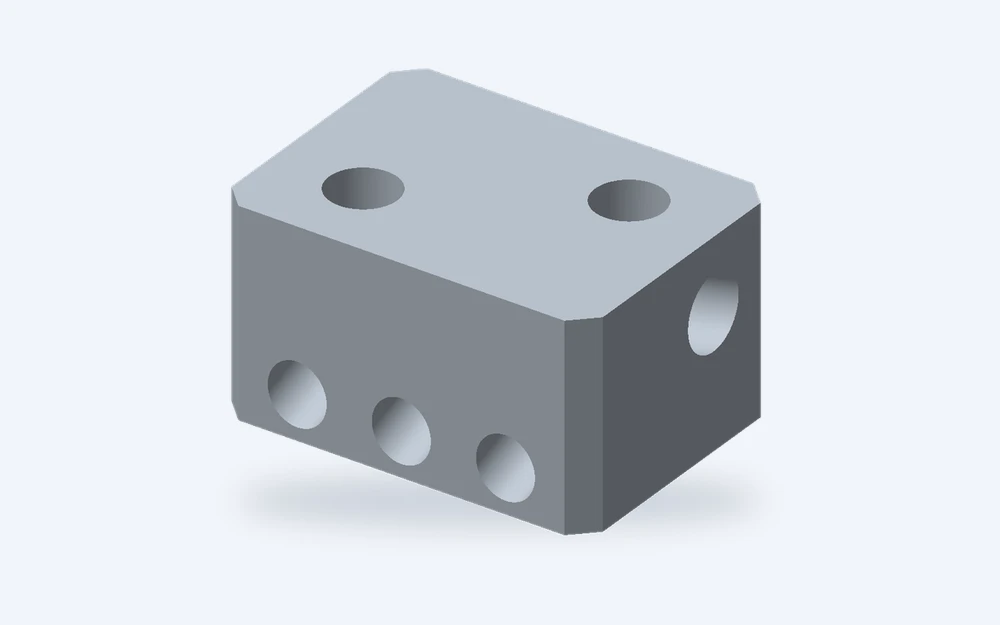
Illustrazione di un blocco in alluminio con porti, con fori intersecanti su più facce

Blocchi e collettori con porti

Blocchi lavorati con fori passanti, porti filettati e superfici di fissaggio. L’accessibilità per la sbavatura e la pulizia è altrettanto importante quanto la posizione dei porti. La geometria di tenuta e qualsiasi prova specifica per l’applicazione devono rientrare nell’ambito di fornitura del componente finito.

  • Fori passanti
  • Porti filettati
  • Superfici di montaggio
Discuti questa parte

Alluminio 6061, 6082, 7075 e 2024 per la lavorazione CNC

La lega è un punto di partenza, non una specifica completa del materiale. Lo stato di tempra e la forma di fornitura influenzano anche resistenza, tensioni residue e il componente finale. Queste quattro famiglie di leghe soddisfano esigenze diverse; la scelta deve basarsi sul carico, sull’ambiente e sulla finitura del componente, non su una semplice regola del tipo «più resistente è meglio».

Proprietà dell’alluminio 6061
Proprietà6061-T4 / T4511
Profilati estrusi in alluminio Hydro 6061
6061-T6 / T6511
Profilati estrusi in alluminio Hydro 6061
Condizione
Resistenza a trazione minima (MPa)180260Tempra specificata dell’estruso
Resistenza allo snervamento minima (MPa)1102400.2% offset
Conducibilità termica (W/(m·K))15516725°C, tipico

I valori di resistenza indicati sono i minimi pubblicati per queste tempre di estruso; la conducibilità termica è tipica.

Selezione della lega e del trattamento termico dell’alluminio
Lega / tempraParti tipicheFattore di selezioneFinitura / condizione
6061-T6 / T651Carcasse; staffe; adattatori; dispositivi di fissaggioMachinabilità, resistenza alla corrosione e flessibilità di lavorazioneT651: distensione mediante trafilatura
6082-T6 / T651Staffe strutturali; componenti macchina; lastreRequisiti strutturali specificati e forma di fornituraConfrontare i requisiti meccanici e la finitura con 6061
7075-T6 / T651Componenti meccanici compatti ad alta resistenzaResistenza superiore laddove la serie 6000 non è sufficienteCorrosione da tensione dipendente dalla tempra; finitura protettiva
2024-T3 / T351Componenti ad alta resistenza conformi al disegnoLega contenente rame; buone caratteristiche di lavorabilitàForma di fornitura/tempra corrispondente; protezione contro la corrosione

L’aspetto anodizzato dipende dalla lega, dallo stato del materiale grezzo e dalla preparazione; una resistenza maggiore non implica una rigidezza proporzionalmente maggiore.

Il confronto descrive la selezione del materiale, non costituisce una garanzia che ogni lega, tempra e dimensione di semilavorato sia disponibile a magazzino. Il preventivo indica il materiale fornito.

6061 rispetto a 7075

Confrontare innanzitutto il requisito effettivo di carico. 7075 può fornire una resistenza superiore, ma non risolve automaticamente la deformazione in una lamiera sottile o in una staffa lunga. La geometria, la campata non supportata e la progettazione dei giunti rimangono fattori importanti. Un involucro progettato prevalentemente per l’aspetto estetico e un collegamento soggetto a carichi elevati richiedono scelte diverse in termini di materiale.

Lega e trattamento termico vanno considerati congiuntamente

T6 indica uno stato di soluzione termica seguita da invecchiamento artificiale; T651 aggiunge un trattamento di distensione per la riduzione delle tensioni residue. Queste designazioni non sono intercambiabili negli ordini. Per una lamiera con numerose tasche, lo stato di tensione residua del grezzo e la sequenza di lavorazione possono essere altrettanto importanti quanto la denominazione della lega.

Lamiere, barre e semilavorati quasi-finiti per componenti in alluminio

La forma iniziale influenza sia il tempo di lavorazione che la stabilità dimensionale. Una piastra è spesso adatta per un alloggiamento con tasche; un tondo o un tubo può rappresentare un punto di partenza migliore per una bussola. Scegliere un semilavorato il più vicino possibile alla geometria finale riduce la rimozione superflua di materiale senza modificare la funzionalità del componente.[5]

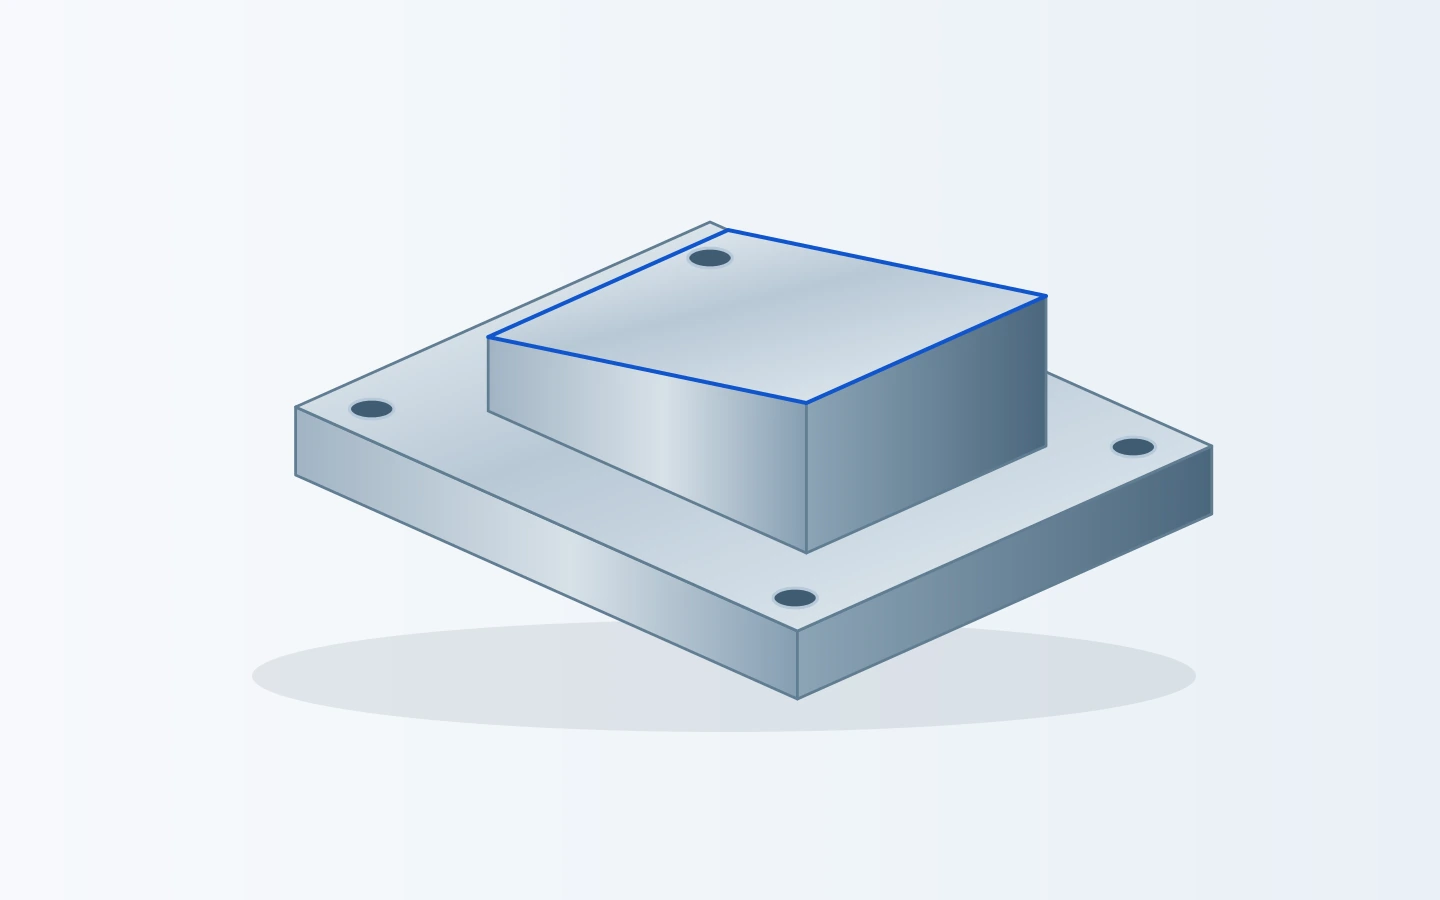
Illustrazione di una piastra in alluminio a gradini, con un rilievo centrale e fori di fissaggio agli angoli
Un rilievo rialzato e una piastra di fissaggio combinano profondità di lavorazione diverse in un unico grezzo.

Lamiere e blocchi per componenti fresati

Le facce, le tasche, le scanalature e i fori vengono fresati attorno alle superfici di posizionamento. Quando viene rimosso un quantitativo consistente di materiale, il piano di lavorazione tiene conto dello stato del grezzo e delle sezioni residue di parete, anziché considerare il grezzo come privo di tensioni interne.

Barre e tubi per componenti torniti

Il tornio è adatto per spalle, fori ciechi e diametri concentrici. Piani di appoggio, aperture e fori per viti possono quindi essere aggiunti mediante fresatura. L’impiego iniziale di un tubo è utile solo quando lo spessore della sua parete, il suo stato e le dimensioni disponibili corrispondono a quelle del componente finito.

Estrusi e altri semilavorati preformati

Una lavorazione secondaria può aggiungere facce terminali, fori e tasche localizzate a un profilo esistente adeguato. Un semilavorato quasi-finito può ridurre il tempo di taglio per ordini ripetuti, mentre per prototipi potrebbe risultare più semplice lavorare direttamente da un grezzo disponibile in magazzino.

Pareti sottili, filettature e caratteristiche di accoppiamento in alluminio

L'alluminio è facilmente lavorabile, ma le sezioni sottili e le superfici di contatto morbide richiedono più di un semplice ciclo di taglio rapido. I dettagli riportati di seguito spiegano come la geometria del pezzo, il sistema di fissaggio e la finitura influenzino il risultato.

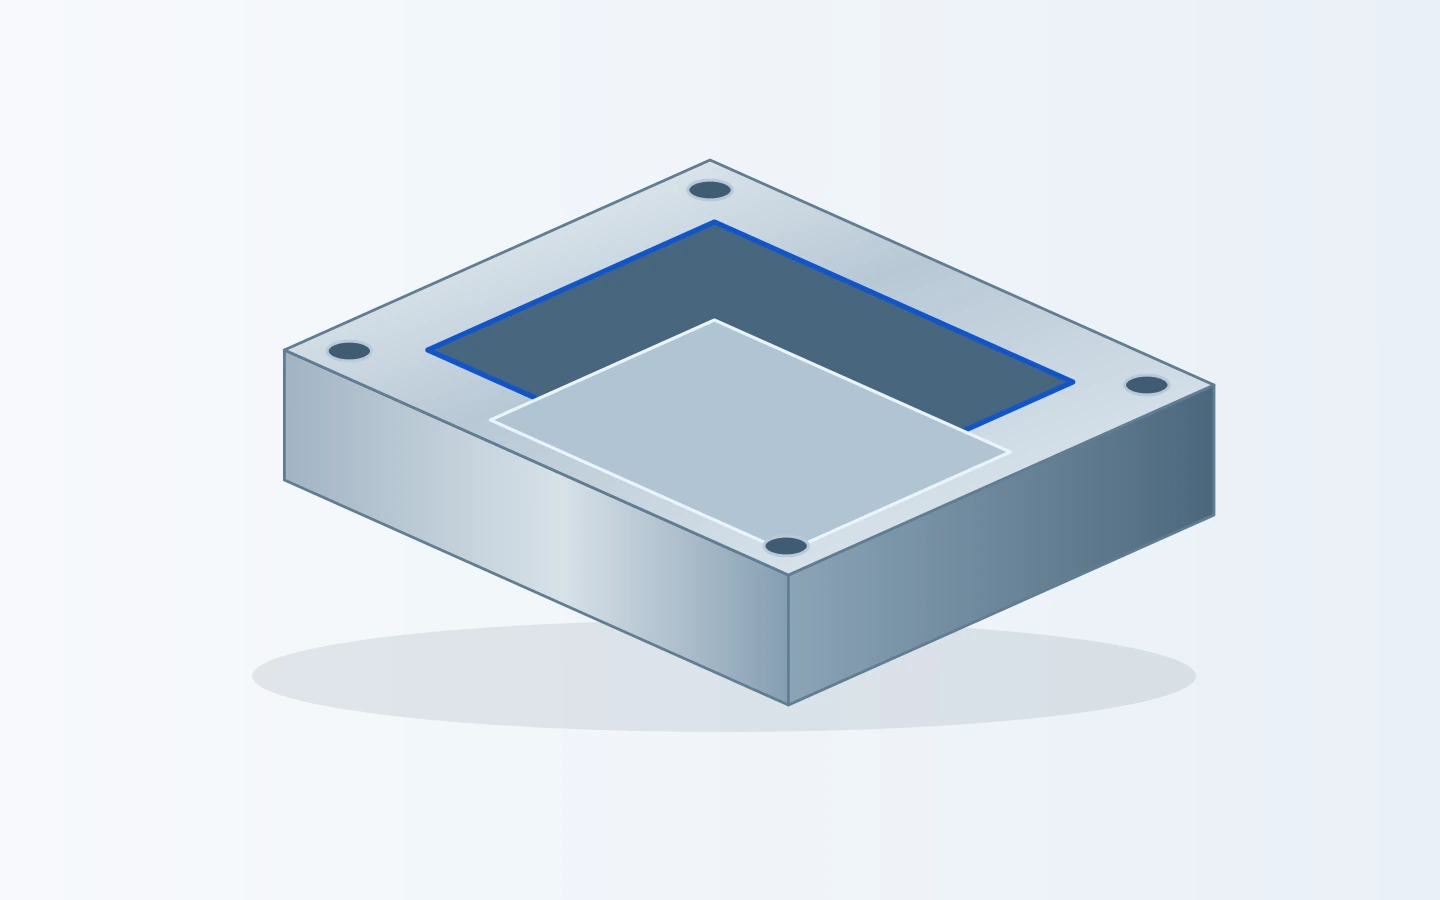
Illustrazione di un componente con tasca, che mostra un incavo centrale profondo e un bordo di fissaggio circostante
Altezza delle pareti, larghezza del bordo e accessibilità alle tasche influenzano il supporto durante la lavorazione.

Pareti sottili e planarità

Una parete non supportata può deformarsi durante la lavorazione o il serraggio. Una rimozione bilanciata del materiale, un fissaggio adeguatamente supportato e una sequenza appropriata di sgrossatura e finitura contribuiscono a gestire la distorsione. La planarità viene valutata nella condizione di supporto concordata, non è assunta semplicemente perché il pezzo sia tenuto piano nella morsa.

Tasche e angoli interni

Una fresa rotante lascia un raggio in un angolo interno. Le tasche profonde e strette possono richiedere utensili più lunghi e un’evacuazione dei trucioli più accurata. Un raggio d’angolo ammesso maggiore o un migliore accesso dell’utensile possono ridurre la difficoltà di lavorazione senza modificare l’ingombro esterno.

Filettature e montaggi ripetuti

Profondità della filettatura, spessore della parete e impegno della vite vengono considerati congiuntamente. Per montaggi frequenti o carichi locali elevati, un inserto filettato specificato può essere più opportuno rispetto al serraggio ripetuto direttamente nell’alluminio. Il tipo di inserto e la sua posizione di installazione fanno parte dei dettagli del componente.

Bave, spigoli di tenuta e segni superficiali

Piccoli sbavature possono persistere nei punti di intersezione tra fori e all’ingresso delle filettature. La sbavatura elimina i bordi indesiderati preservando le superfici di tenuta e le zone di accoppiamento. Anche lo stato degli utensili e l’evacuazione dei trucioli contribuiscono a prevenire graffi su superfici che rimarranno visibili.[6]

Finiture superficiali per parti in alluminio fresate

La finitura appropriata dipende dalla funzione della superficie: posizionare un altro componente, rimanere visibile, resistere all’usura o garantire un contatto elettrico. Un singolo componente può quindi richiedere più condizioni superficiali diverse.[7] [8]

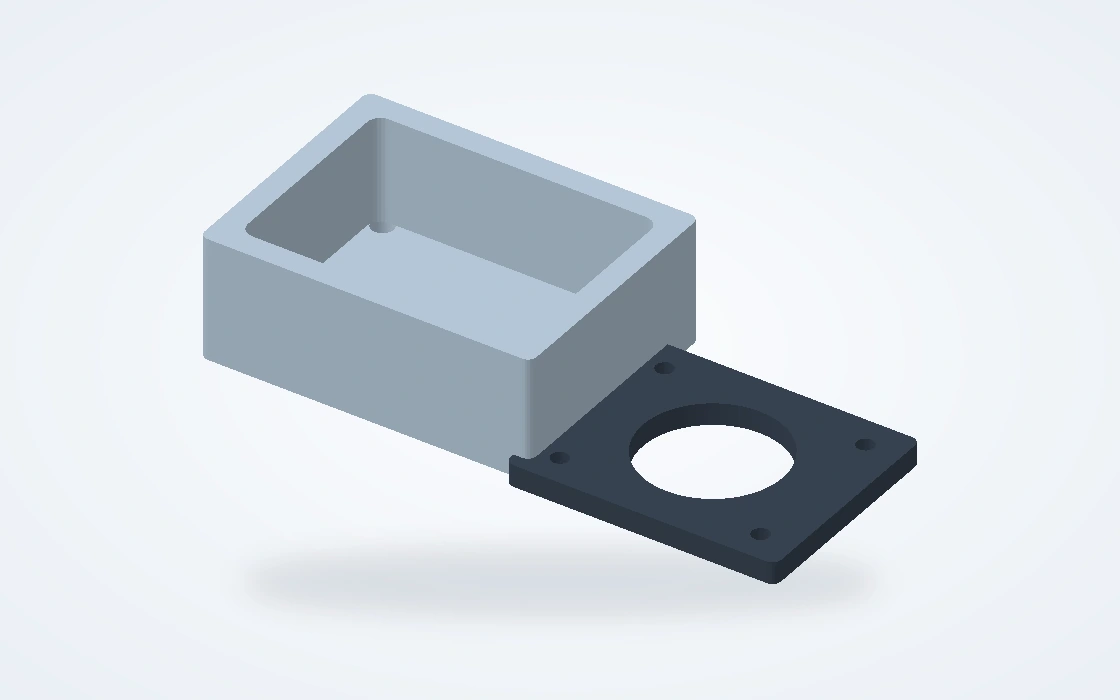
Illustrazione di un alloggiamento e di un coperchio separato, con facce esterne visibili e bordi di accoppiamento
Le superfici esterne, le interfacce dei coperchi e le caratteristiche filettate possono avere requisiti di finitura diversi.

Superfici in stato di fornitura e sabbiate

Una superficie in stato di fornitura conserva il suo pattern di taglio. La sabbiatura produce una texture più diffusa; si tratta di un trattamento estetico, non di un sostituto per il controllo dimensionale né di un rivestimento protettivo.

Superfici lavorate funzionali

Le superfici di fissaggio e di posizionamento possono rimanere lavorate laddove l’assemblaggio richieda una superficie di contatto definita. La rugosità superficiale è specificata solo quando influisce sulla funzionalità del componente.

Superfici esterne opache

La sabbiatura può ridurre la visibilità dei segni di lavorazione, ma non elimina un graffio profondo né corregge un errore di forma. Le superfici estetiche e quelle escluse dal trattamento sono distinte nel piano di finitura.

Superfici anodizzate trasparenti, colorate e dure

L’anodizzazione converte la superficie dell’alluminio in uno strato di ossido. L’anodizzazione convenzionale soddisfa esigenze estetiche e protettive; l’anodizzazione dura è presa in considerazione quando l’usura o l’abrasione rivestono maggiore importanza.

Aspetto e colore

La lega, la texture, il trattamento preliminare e il rivestimento influenzano la tonalità finale. Per componenti visibili da accoppiare, un campione realizzato con il materiale previsto è più utile di un colore visualizzato su schermo. Una finitura trasparente non implica che tutte le leghe avranno aspetto identico.

Superfici orientate alla resistenza all’usura

L’anodizzazione dura modifica sia il comportamento superficiale sia le dimensioni. La sua finitura può risultare più scura rispetto a quella di una superficie anodizzata decorativa. Lo spessore del rivestimento e la sigillatura sono scelti in base all’utilizzo previsto, non come valori predefiniti universali.

Fori passanti, filettature e aree di contatto elettrico

Un rivestimento può modificare un diametro esterno, ridurre un foro passante o alterare l’adattamento di una filettatura. Il percorso di finitura parte quindi dalla condizione richiesta del componente assemblato.

Adattamento dopo la finitura

I fori passanti critici e i diametri di posizionamento sono progettati tenendo conto della condizione finale rivestita. Il sovrametallo di lavorazione tiene conto del processo selezionato; un singolo valore di crescita del rivestimento non è applicabile universalmente a ogni lega e percorso di anodizzazione.

Aree mascherate e conduttive

La mascheratura mantiene libere dall’anodizzazione aree specifiche, comprese alcune superfici di adattamento o di contatto elettrico. I trattamenti di conversione costituiscono un’altra famiglia di finiture, adatte a esigenze di protezione, di base per verniciatura o di contatto elettrico. Il comportamento elettrico richiesto deve far parte di tale specifica.

Identificazione del materiale e ispezione dei componenti in alluminio finiti

Illustrazione di una piastra di fissaggio con fori di centraggio e un pattern ripetuto di fori
Il diametro dei fori passanti, la posizione dei fori e la superficie di montaggio rispondono a domande diverse di ispezione.

Un verbale di ispezione utilizzabile collega il componente consegnato al suo materiale, alla revisione del disegno e allo stato finale della superficie. L’ispezione è organizzata intorno alle caratteristiche che influenzano l’assemblaggio, anziché applicare la stessa lista di misure a ogni singolo pezzo.

I documenti relativi al materiale indicano la lega, il trattamento termico (temper) e il materiale grezzo fornito. Qualora sia richiesta la tracciabilità per lotto o un certificato di materiale, tale documento fa parte dei documenti di consegna concordati. La scheda tecnica del materiale descrive una lega; non costituisce tuttavia un certificato per il materiale grezzo effettivamente utilizzato.

Il piano di ispezione distingue inoltre lo stadio di lavorazione da quello di finitura. Un foro che risulta conforme prima dell’anodizzazione non ne garantisce la conformità finale in termini di aderenza. Campioni estetici, rilevazioni dimensionali e registri del rivestimento forniscono ciascuno un diverso tipo di evidenza.

Dimensioni e ispezione dell’alluminio
CaratteristicaSpecificheCondizione di accettazioneVerifica
Fori e diametri di accoppiamentoLimiti dimensionali e aderenzaCondizione di consegna specificata: prima/dopo la finituraCalibro per fori, diametri o funzionalità
Superfici di montaggio e schemi foriPianità; posizioni; riferimenti (datums) indicati sul disegnoSupporto definitoMisurazione riferita ai riferimenti funzionali (datums)
Filettature e insertiAccettazione filettature; ingaggio utilizzabile; posizione degli insertiCondizione di installazione specificataCalibri filettati; controlli delle caratteristiche e della posizione in fase di installazione
Superfici visibili e identità del pezzoAspetto estetico; revisione; identità del materialeRequisito estetico specificatoControllo di danni visibili; registri associati all’ordine

Il preventivo indica le tolleranze concordate e la copertura dell’ispezione per il particolare in alluminio specificato.

Dai prototipi in alluminio alla produzione ripetuta

Un prototipo può verificare l’aderenza in fase di assemblaggio prima di un ordine più ampio. Per un ordine ripetuto, è invece necessario riutilizzare il materiale approvato, la revisione del disegno e la finitura concordata — non semplicemente produrre un altro pezzo con lo stesso nome.

  1. Prototipo o primo lotto

    Lavorare la geometria richiesta per valutare l’aderenza, la manipolazione e l’assemblaggio. Le caratteristiche ancora in fase di sviluppo vengono mantenute distinte dalle dimensioni già fissate per l’applicazione.

  2. Finitura e revisione del campione

    Rivedere le superfici rimaste visibili e le dimensioni che si accoppiano dopo la finitura. L’approvazione del campione fissa il risultato concordato per il lotto successivo.

  3. Definizione dell’ordine ripetuto

    Il disegno approvato, lo stato del materiale, la finitura e l’ambito dell’ispezione passano insieme alla produzione ripetuta. Una modifica progettuale viene identificata come nuova revisione, senza essere mescolata al lotto precedente.

  4. Protezione e identificazione

    L’imballaggio separa le superfici estetiche esposte e protegge filettature, fori e bordi sottili. Le etichette collegano la spedizione al numero di parte, alla revisione e alla quantità ordinata.

Cosa influenza il costo della lavorazione in alluminio CNC?

Un confronto di prezzi significativo utilizza la stessa lega, quantità, finitura e ambito di ispezione. Il prezzo del materiale grezzo è solo una parte del totale; la quantità di materiale asportato e le operazioni necessarie per completare il pezzo possono avere un peso altrettanto rilevante.

Forma del materiale grezzo e asportazione di materiale

Una tasca profonda realizzata partendo da un blocco massiccio comporta più lavoro di taglio e scarto rispetto a un grezzo quasi-finito. Lo spessore del materiale grezzo e le dimensioni disponibili del grezzo influenzano tale differenza.

Accessibilità degli utensili e montaggi

Tasche strette, utensili sottili e caratteristiche su più facce influenzano il tempo di taglio e il fissaggio del pezzo. Piccole modifiche geometriche possono semplificare l’accesso, laddove il progetto lo consenta.

Accoppiamenti e finiture

Caratteristiche con tolleranze strette selezionate, mascherature, campioni di finitura e ispezioni aggiuntive introducono operazioni distinte. Un’estetica esterna e un foro di posizionamento interno richiedono lavorazioni differenti.

Quantità e ripetibilità

La programmazione e il setup sono condivisi tra tutti i pezzi di un lotto. Gli ordini ripetuti possono riutilizzare una definizione produttiva già approvata, mentre revisioni del progetto o un nuovo stato del materiale possono modificare il lavoro richiesto.

Domande sull’ordine di parti in alluminio CNC

Posso iniziare con un singolo prototipo o un piccolo lotto?

Sono benvenute le richieste relative a prototipi e piccoli lotti. L’accordo pratico sull’ordine dipende dal materiale grezzo disponibile, dalla geometria e da eventuali setup per la finitura. Un pezzo di prova può essere quotato separatamente rispetto alla quantità prevista per la produzione successiva, in modo da rendere chiari sia il costo di sviluppo sia quello della produzione successiva.

Posso richiedere un preventivo prima di scegliere la lega di alluminio?

Sì. Un disegno o una descrizione del componente, nonché i requisiti relativi ai carichi, all’ambiente e all’aspetto estetico, sono sufficienti per avviare la discussione. I materiali candidati possono essere confrontati nel preventivo. La lega scelta viene registrata prima del rilascio dell’ordine; essa non viene scelta né sostituita in modo silente durante la produzione.

Potete lavorare materiale grezzo o estrusi forniti dal cliente?

Il materiale fornito dal cliente può essere considerato per lavorazioni secondarie. La sua identificazione, il suo stato e il sovrappiù disponibile per la lavorazione determinano il punto di partenza. Ciò è particolarmente rilevante per profili esistenti o per grezzi acquistati che necessitano soltanto dell’aggiunta di superfici, fori o altre caratteristiche locali.

Potete lavorare partendo da un pezzo esistente o da un campione?

Un campione o delle fotografie possono aiutare a avviare la richiesta, in particolare per un componente di ricambio. Non rivelano però lo stato del materiale, le caratteristiche nascoste o le tolleranze originali. Prima della produzione, le dimensioni e i requisiti di accettazione devono essere riferiti a un documento ufficiale, in modo che entrambe le parti operino sulla base della stessa definizione.

Fornite lastre e barre di alluminio grezzi?

Questa pagina tratta componenti personalizzati lavorati a macchina, non la vendita al dettaglio di materiali grezzi. Lastre, barre, tubi e altri semilavorati sono trattati come materiali di partenza per il componente finito. Per una richiesta, quindi, il disegno del componente o la geometria prevista sono più utili di una semplice richiesta di materiale a magazzino.

Gli散热器 (dissipatori di calore) e gli involucri elettronici rientrano nel campo di applicazione?

Le basi, le custodie e i componenti di fissaggio in alluminio lavorati a macchina possono essere discussi come parti meccaniche. Le loro prestazioni di raffreddamento, il grado di tenuta o la conformità elettrica non sono garantite dalla sola lavorazione meccanica. Tali requisiti restano parte integrante della progettazione dell’equipaggiamento e di qualsiasi validazione concordata separatamente.

È possibile includere più codici articolo in una singola richiesta?

Sì. Un gruppo di custodie, coperchi, distanziali o staffe può essere esaminato congiuntamente. Mantenere identificabili ciascun codice articolo, la relativa revisione e la quantità consente di separare i prezzi, pur verificando eventuali requisiti comuni di materiale o finitura per l’intero insieme.

Possiamo discutere la riservatezza prima di condividere file dettagliati?

Sì. Iniziare con una breve descrizione del progetto e indicare che i file tecnici sono riservati. Eventuali accordi di riservatezza necessari possono essere discussi prima dello scambio dei file CAD dettagliati. Una richiesta non richiede di pubblicare su questa pagina disegni proprietari.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente in alluminio con VETCNC

Un disegno finito è utile, ma non è obbligatorio per una prima conversazione. Spiegaci a cosa serve il componente e quali informazioni già possiedi; identificheremo il dettaglio successivo necessario per fornirti un preventivo di lavorazione.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB