Ga naar inhoud
VETCNCCNC-PRODUCTIE
CAD-stijl illustratie van een complex aluminiumonderdeel met een centrale boring en radiale ribben

Aluminium CNC-bewerking

Op maat gemaakte aluminium behuizingen, beugels, platen en gedraaide onderdelen voor prototypes en productie. VETCNC integreert eisen voor frezen, draaien en nabewerking in één onderdeelleveringsplan, waarbij legeringkeuze, montagepassingen en de uiteindelijke oppervlaktoestand gezamenlijk worden overwogen.

  • 6061 · 6082 · 7075 · 2024
  • Frezen en draaien
  • Aanvragen voor prototypes en productie

Aluminium behuizingen, beugels, platen en gedraaide onderdelen

Onze aluminiumbewerkingsservice omvat uitsparingen, montagevlakken, boringen en schroefdraad, waarmee een metalen ruwdeel wordt omgezet in een functioneel onderdeel. De onderstaande voorbeelden tonen veelvoorkomende onderdefamilies; elk wordt vervaardigd volgens de geometrie en montagevereisten van het project.

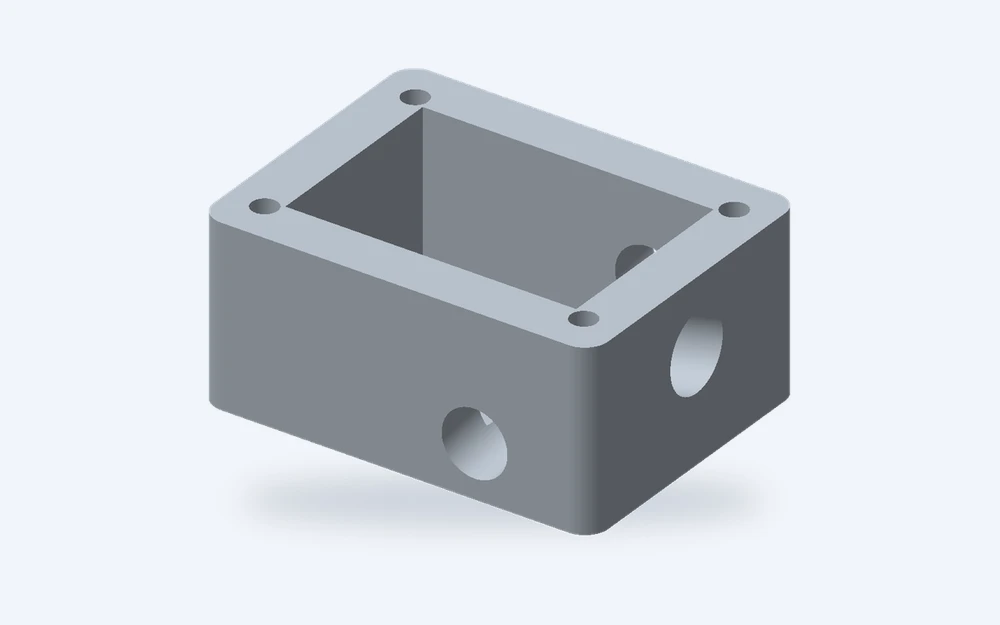
Illustratie van een aluminium behuizing met een open uitsparing, montage-ring en zijdelingse openingen

Behuizingen en deksels

Behuizingen voor sensoren, besturingen en instrumentopstellingen. Gefreesde uitsparingen creëren ruimte voor componenten, terwijl randvlakken, bevestigingsgaten en aansluitopeningen voor de deksel en interne hardware de interfaces vormen.

  • Interne uitsparingen
  • Dekselinterfaces
  • Zijdelingse openingen
Bespreek dit onderdeel
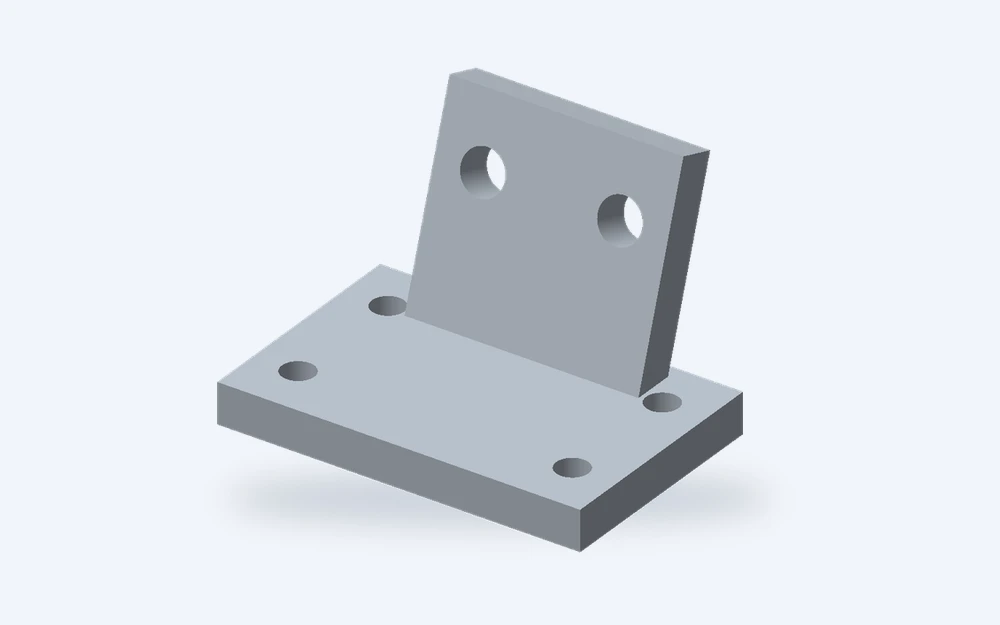
Afbeelding van een aluminium haakse beugel met gaten op twee bevestigingsvlakken

Beugels en montageblokken

Lichtgewicht ondersteuning voor motoren, actuatoren en machineaccessoires. Vlakke oppervlakken, montagegleuven en schroefgaten zijn geplaatst rond de aansluitpunten van het onderdeel, zodat de beugel past in de omliggende opstelling — niet alleen qua buitenomtrek, maar ook qua functionele integratie.

  • Montagevlakken
  • Groeven en gaten
  • Schroefdraadverbindingen
Bespreek dit onderdeel
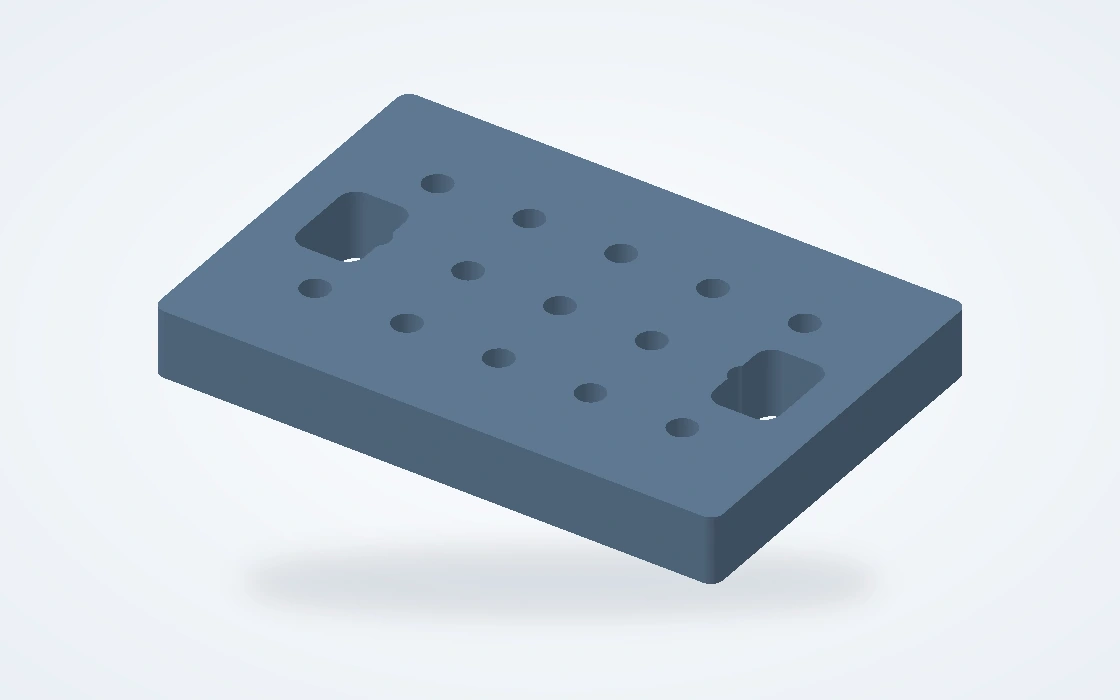
Afbeelding van een rechthoekige aluminium montageplaat met een patroon van geboorde gaten

Opspan- en montageplaten

Basisplaten en positioneringsplaten voor testopstellingen, opspanningen en geautomatiseerde apparatuur. Belangrijke details zijn het gatenpatroon, referentievla­ken en vrijloopkenmerken; de materiaaltoestand en bewerkingsvolgorde worden gekozen op basis van de vereiste vlakheid.

  • Gatpatronen
  • Positioneringsreferenties
  • Gebewerkte vlakken
Bespreek dit onderdeel
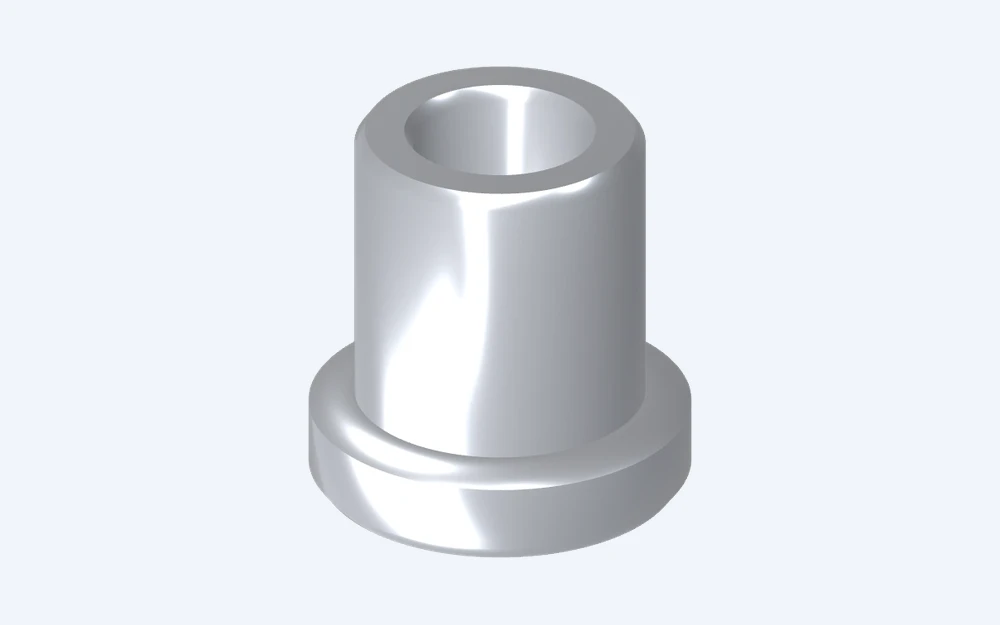
Afbeelding van een geflensde aluminium bus met aanduiding van de boring, buitendiameter en schouder

Bussen, hulzen en afstandsbussen

Gedraaide onderdelen voor afstandhouding, uitlijning en bevestiging. Boringen, buitendiameters en schouders kunnen worden gecombineerd met groeven of dwarsgaten. Het materiaal en de afwerking hangen af van of het onderdeel een statische afstandhouder is of herhaaldelijk contact heeft met een aansluitend onderdeel.

  • Boringen en schouders
  • Concentrische diameters
  • Groeven
Bespreek dit onderdeel
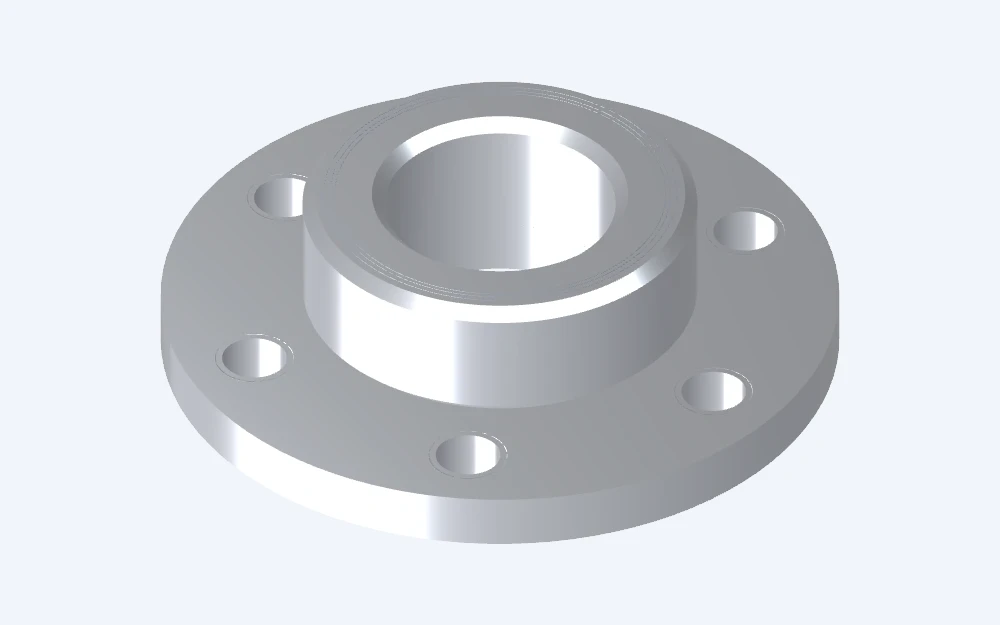
Afbeelding van een geflensde aluminium naaf met centrale boring en boutcirkelgaten

Flenzen, naafstukken en adapters

Ronde interfaces die assen, buizen of apparatuurmodules verbinden. Draaien bepaalt de centrale boring en de positioneringsdiameters; frezen voegt boutcirkels, vlakken of vrijruimtekenmerken toe die nodig zijn om beide zijden van de assemblage te verbinden.

  • Positioneringsdiameters
  • Boutcirkels
  • Gefreesde vlakken
Bespreek dit onderdeel
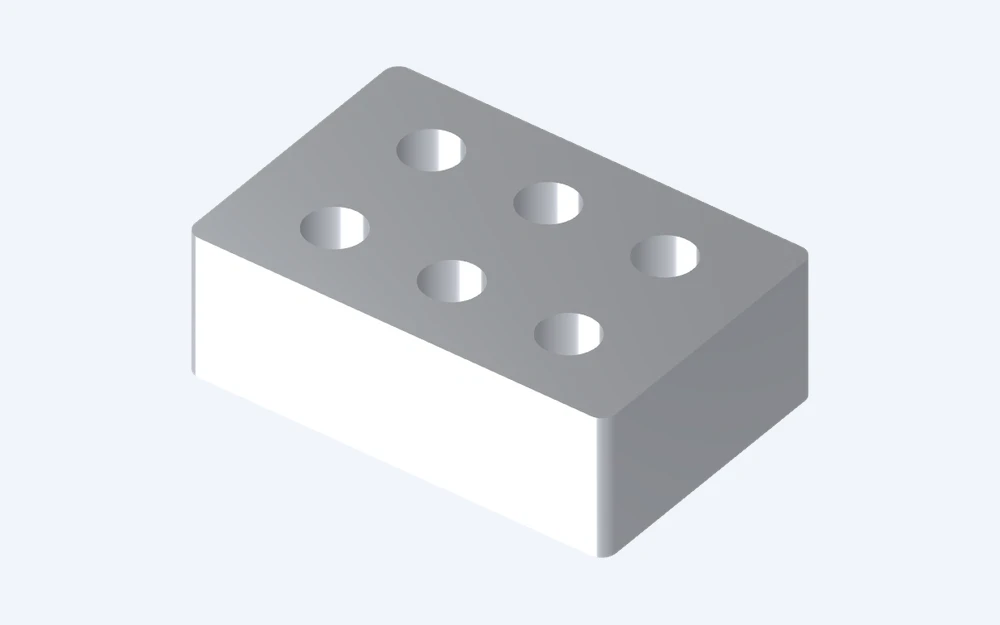
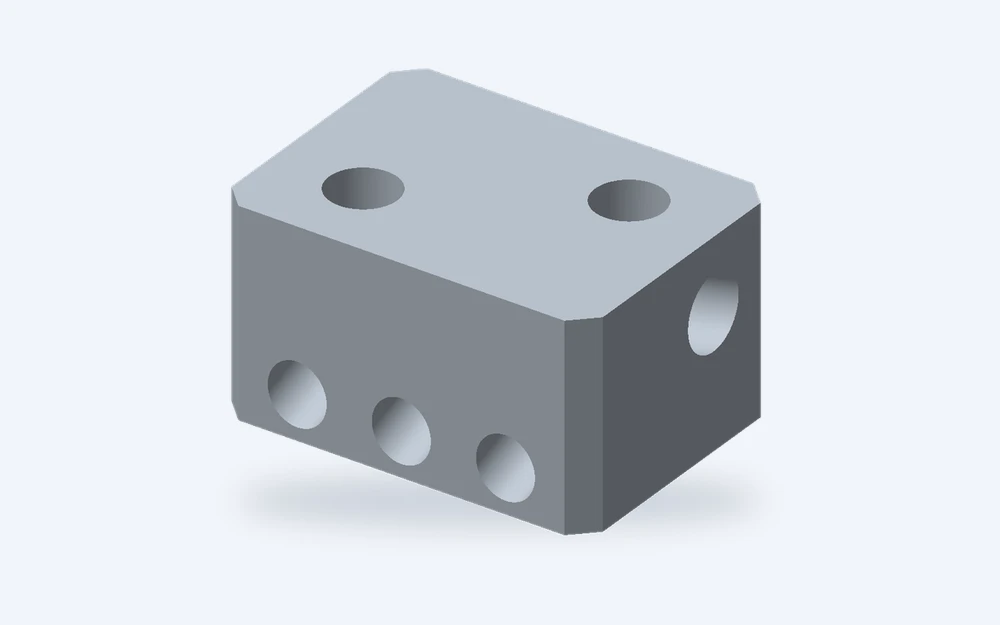
Afbeelding van een geporteerd aluminium blok met kruisende gaten op meerdere vlakken

Geboorde blokken en verdeelstukken

Gebewerkte blokken met geboorde doorgangen, schroefdraadpoorten en bevestigingsvlakken. Toegang voor ontbramen en reinigen is even belangrijk als de locatie van de aansluitingen. De afdichtingsgeometrie en eventuele toepassingsspecifieke tests behoren tot het leveringsbereik voor het afgewerkte onderdeel.

  • Geboorde doorgangen
  • Schroefdraadpoorten
  • Montagevlakken
Bespreek dit onderdeel

6061, 6082, 7075 en 2024 aluminium voor CNC-bewerking

De legering is een uitgangspunt, geen volledige materiaalspecificatie. Ook de toestand en de vorm van de grondstof beïnvloeden de sterkte, restspanningen en het uiteindelijke onderdeel. Deze vier legeringsfamilies richten zich op verschillende eisen; de keuze dient gebaseerd te zijn op de belasting, omgeving en afwerking van het onderdeel, niet op de simplistische regel ‘hoe sterker, hoe beter’.

6061 aluminiumeigenschappen
Eigenschap6061-T4 / T4511
Hydro 6061 profielen
6061-T6 / T6511
Hydro 6061 profielen
Toestand
Minimale treksterkte (MPa)180260Gespecificeerde extrusietoestand
Minimale vloeigrens (MPa)1102400.2% offset
Thermische geleidbaarheid (W/(m·K))15516725°C, typisch

De sterktegegevens zijn gepubliceerde minimumwaarden voor deze extrusietoestanden; de thermische geleidbaarheid is typisch.

Selectie van aluminiumlegering en temperstaat
Legering / toestandTypische onderdelenSelectiefactorAfwerking / toestand
6061-T6 / T651Behuizingen; beugels; adapters; opspanningenBewerkbaarheid, corrosieweerstand en fabricageflexibiliteitT651: spanningsvrij gemaakt door uitrekken
6082-T6 / T651Structurele beugels; machineonderdelen; platenGespecificeerde structurele eisen en voorraadvormVergelijk de mechanische eisen en afwerking met 6061
7075-T6 / T651Compacte, hoogsterkte mechanische onderdelenHogere sterkte waar de 6000-reeks ontoereikend isToestandsafhankelijke spanningscorrosie; beschermende afwerking
2024-T3 / T351Volgens tekening gespecificeerde, hoogsterkte onderdelenKoperhoudende legering; goede bewerkbaarheidseigenschappenOvereenkomstige voorraadvorm / toestand; corrosiebescherming

Het uiterlijk na anodiseren hangt af van de legering, de voorraadtoestand en de voorbereiding; een hogere sterkte impliceert niet automatisch een evenredig hogere stijfheid.

De vergelijking beschrijft materiaalselectie, niet een belofte dat elke legering, toestand en blankmaat op voorraad is. In de offerte wordt het geleverde materiaal aangegeven.

6061 ten opzichte van 7075

Vergelijk eerst de werkelijke belastingsvereiste. 7075 kan hogere sterkte leveren, maar lost buiging in een dunne plaat of een lange steun niet automatisch op. De geometrie, de niet-ondersteunde overspanning en het ontwerp van de verbinding blijven belangrijk. Een behuizing waarbij het uiterlijk centraal staat en een sterk belaste verbinding vereisen verschillende materiaalkeuzes.

Legering en toestand horen bij elkaar.

T6 beschrijft een toestand met oplossingsverwarmen en kunstmatig ouderen; T651 voegt spanningsverlaging door uitrekken toe. Deze aanduidingen zijn niet onderling uitwisselbaar in bestelinstructies. Voor een sterk uitgekaveld plaatdeel kunnen de restspanningstoestand van het uitgangsmateriaal en de bewerkingsvolgorde even belangrijk zijn als de legeringsnaam.

Platen, staven en bijna-nettovormen voor aluminiumonderdelen

De beginvorm beïnvloedt zowel de bewerkingstijd als de dimensionele stabiliteit. Een plaat is vaak geschikt voor een behuizing met uitsparingen; een staaf of buis kan een beter startpunt zijn voor een bus. Het kiezen van een halffabricaat dat dicht bij de eindgeometrie ligt, kan onnodige materiaalverwijdering verminderen zonder de functie van het onderdeel te wijzigen.[5]

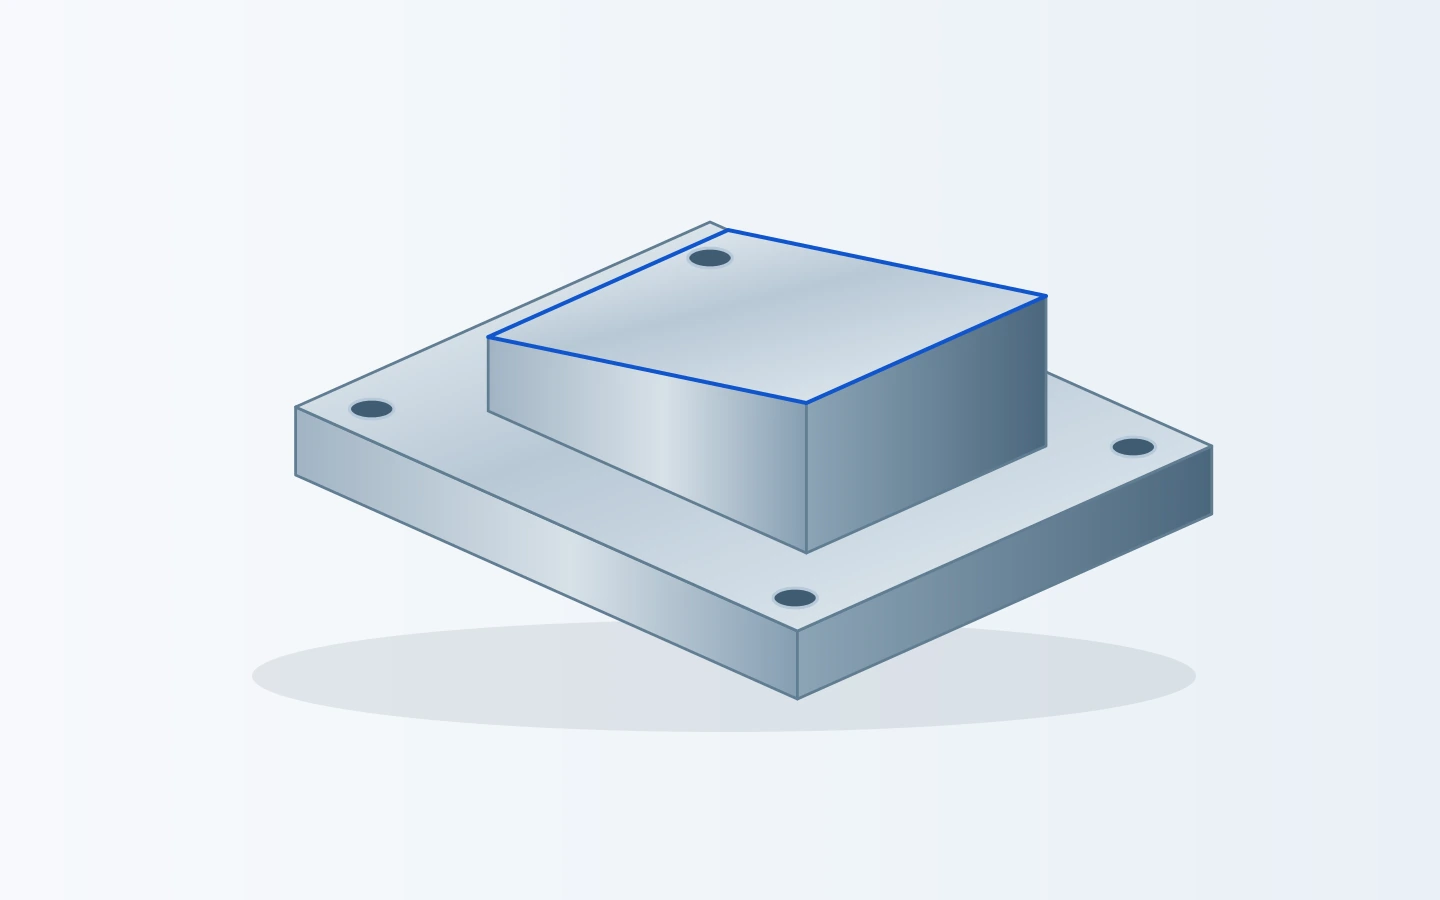
Afbeelding van een aluminium plaat met afsprongen met een verhoogde nok en bevestigingsgaten in de hoeken
Een verhoogde nok en een montageplaat combineren verschillende bewerkingsdieptes in één grondvorm.

Platen en blokken voor gefreesde onderdelen

Vlakken, uitsparingen, groeven en gatpatronen worden rond de positioneringsvlakken gefreesd. Waar aanzienlijk materiaal wordt verwijderd, houdt het bewerkingsplan rekening met de toestand van het uitgangsmateriaal en de resterende wandsecties, in plaats van het grondvormstuk als spanningsvrij te behandelen.

Staven en buizen voor gedraaide onderdelen

Draaien is geschikt voor schouders, boringen en concentrische diameters. Vlakken, openingen en boutpatronen kunnen daarna worden toegevoegd door freesbewerking. Beginnen vanuit een buis is alleen nuttig wanneer de wanddikte, toestand en beschikbare afmetingen passen bij het eindonderdeel.

Extrusies en andere voorgevormde grondvormen

Secundaire bewerking kan eindvlakken, gaten en lokale uitsparingen toevoegen aan een geschikt bestaand profiel. Een bijna-nettovorm kan de snijtijd bij herhaalde orders verminderen, terwijl prototypes eenvoudiger kunnen worden bewerkt vanuit standaard beschikbaar uitgangsmateriaal.

Dunne wanden, schroefdraad en aansluitende functiegedeelten in aluminium

Aluminium is gemakkelijk bewerkbaar, maar dunne wanden en zachte contactvlakken vereisen meer dan een snelle snijcyclus. De onderstaande details helpen uitleggen hoe onderdelengeometrie, werkstukopspanning en afwerking het eindresultaat beïnvloeden.

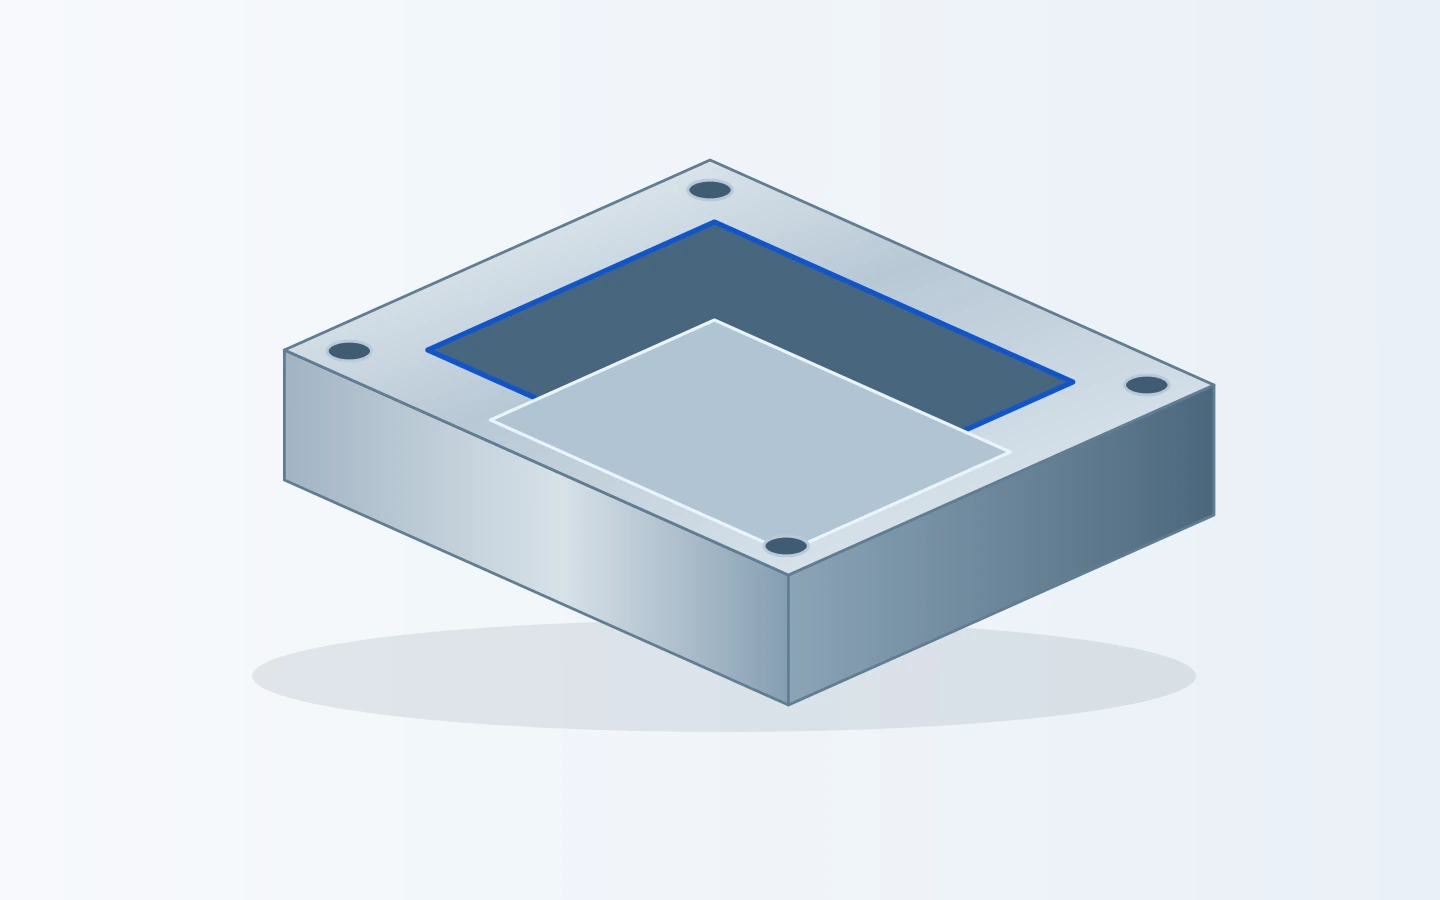
Afbeelding van een onderdeel met uitsparingen, met een diepe centrale inkeping en een omliggende montagerand
Wandhoogte, randbreedte en toegang tot uitsparingen beïnvloeden de ondersteuning tijdens de bewerking.

Dunne wanden en vlakheid.

Een niet-ondersteunde wand kan buigen tijdens het snijden of opspannen. Evenwichtige materiaalafname, goed ondersteunde werkstukopspanning en een geschikte volgorde van ruw- naar afwerkingsbewerking helpen vervorming beheersen. Vlakheid wordt beoordeeld in de overeengekomen ondersteuningsconditie, niet op basis van de veronderstelling dat het onderdeel plat in een bankschroef wordt gehouden.

Uitsparingen en interne hoeken

Een roterende frees laat een radius achter in een interne hoek. Diepe, smalle uitsparingen kunnen langere gereedschappen vereisen en een zorgvuldigere spaanafvoer noodzakelijk maken. Een grotere toegestane hoekradius of betere gereedschapstoegang kan de bewerkingsmoeilijkheid verminderen zonder de externe afmetingen te wijzigen.

Schroefdraad en herhaalde montage

Draaddiepte, wanddikte en schroefgreep worden gezamenlijk beoordeeld. Voor frequente montage of hogere lokale belasting kan een gespecificeerde draadinzet geschikter zijn dan herhaald aandraaien in het aluminium zelf. Het type inzet en de geïnstalleerde positie vormen onderdeel van de onderdeelspecificatie.

Bramen, afdichtingsranden en oppervlaktemarkeringen

Kleine bramen kunnen achterblijven bij kruisende boringen en schroefdraaduitgangen. Ontbramen verwijdert ongewenste randen terwijl afdichtvlakken en passingen worden beschermd. De toestand van het gereedschap en de spaanafvoer helpen ook om te voorkomen dat spaanders het zichtbare oppervlak beschadigen.[6]

Oppervlaktebehandelingen voor gefreesde aluminiumonderdelen

De juiste afwerking hangt af van de functie van een oppervlak: onderdeel positioneren, zichtbaar blijven, slijtvastheid bieden of elektrisch contact verstrekken. Een enkel onderdeel kan daarom meerdere oppervlaktoestanden nodig hebben.[7] [8]

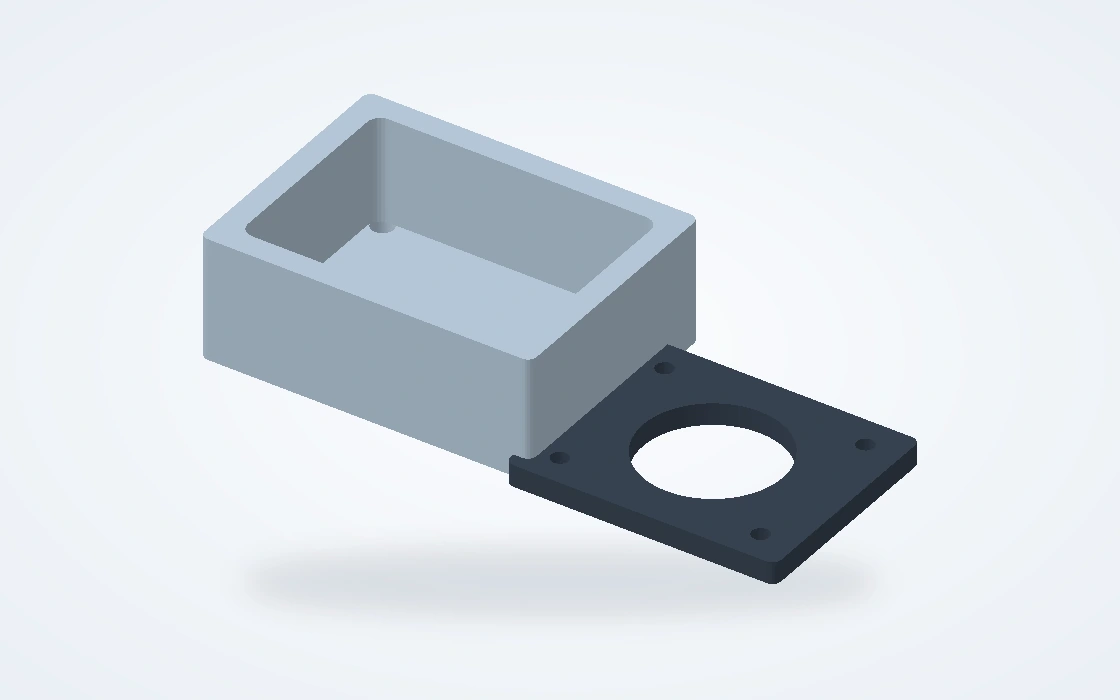
Afbeelding van een behuizing en een afzonderlijk deksel, met zichtbare buitenzijden en aansluitranden
Buitenvlakken, dekkingsinterfaces en schroefdraden kunnen verschillende eisen aan de oppervlakafwerking stellen.

Oppervlakken in de toestand zoals bewerkt en gestraald

Een oppervlak in de toestand zoals bewerkt behoudt het snijpatroon. Stralen levert een diffuuzere structuur op; het is een optische behandeling, geen vervanging voor dimensionele inspectie of een beschermende coating.

Functionele bewerkte vlakken

Montage- en positioneringsvlakken kunnen in de bewerkte toestand blijven wanneer de assemblage een gedefinieerd contactoppervlak vereist. De oppervlakteruwheid wordt alleen gespecificeerd indien deze van invloed is op de functie van het onderdeel.

Matte buitenzijden

Stralen kan de zichtbaarheid van bewerkingsmarkeringen verminderen, maar verwijdert geen diepe kras of corrigeert een vormafwijking. Cosmetische vlakken en uitgesloten oppervlakken worden in het afwerkplan gescheiden.

Kleurloze, gekleurde en harde geanodiseerde oppervlakken

Anodiseren zet het aluminiumoppervlak om in een oxide-laag. Conventioneel anodiseren voldoet aan esthetische en beschermende eisen; harde anodisatie wordt toegepast wanneer slijtage- of abrasiebestendigheid prioriteit heeft.

Uiterlijk en kleur

De legering, structuur, voorbehandeling en coating beïnvloeden de uiteindelijke tint. Voor zichtbare onderdelen die op elkaar moeten passen, is een monster van het beoogde materiaal nuttiger dan een schermkleur. Een kleurloze afwerking betekent niet dat elke legering identiek zal lijken.

Slijtagegevoelige oppervlakken

Harde anodisatie verandert zowel het oppervlaksgedrag als de afmetingen. De afwerking kan donkerder zijn dan die van een decoratief geanodiseerd oppervlak. De dikte van de coating en de verzegeling worden gekozen op basis van het beoogde gebruik, niet als universele standaardwaarden.

Boorgaten, schroefdraad en elektrisch geleidende gebieden

Een coating kan een buitendiameter veranderen, een boring verkleinen of een schroefdraadpasvorm beïnvloeden. De afwerkroute wordt daarom bepaald vanuit de vereiste toestand van het gemonteerde onderdeel.

Pasvorm na afwerking

Kritieke boringen en positioneringsdiameters worden gepland op basis van de uiteindelijke gecoate toestand. De bewerkingsreserve houdt rekening met het gekozen proces; één algemene waarde voor coatingtoename wordt niet toegepast op elke legering en elk anodiseringsproces.

Gemaskeerde en geleidende gebieden

Maskering houdt specifieke gebieden vrij van anodisatie, inclusief sommige pasvlakken of elektrisch geleidende oppervlakken. Conversiecoatings vormen een andere groep afwerkingen voor geschikte bescherming, lakbasis- of elektrisch geleidende toepassingen. Het vereiste elektrische gedrag moet onderdeel zijn van die specificatie.

Materiaalidentiteit en inspectie van afgewerkte aluminiumonderdelen

Afbeelding van een montageplaat met positioneringsboringen en een herhaald gatenpatroon
De diameter van een boring, de positie van een gat en het montagevlak beantwoorden verschillende inspectievragen.

Een bruikbaar inspectierapport koppelt het geleverde onderdeel aan zijn materiaal, tekeningsrevisie en uiteindelijke oppervlaktoestand. De inspectie is gericht op de kenmerken die van invloed zijn op de assemblage, in plaats van dezelfde meetlijst op elk onderdeel toe te passen.

Materiaaldossiers identificeren de legering, de toestand en het geleverde uitgangsmateriaal. Indien lottraceerbaarheid of een materiaalcertificaat vereist is, maakt dat dossier deel uit van de overeengekomen leverdocumenten. Een materiaalgegevensblad beschrijft een legering; het is geen certificaat voor het daadwerkelijk gebruikte uitgangsmateriaal.

Het inspectieplan onderscheidt ook de bewerkingsfase van de eindfase. Een boring die vóór anodiseren voldoet, garandeert nog niet de uiteindelijke pasvorm. Uiterlijkmonsters, dimensionele metingen en coatingrapporten leveren elk een ander type bewijs.

Aluminiumafmetingen en inspectie
FunctieSpecificatieAcceptatievoorwaardeVerificatie
Aansluitende boringen en diametersGrenswaarden en pasvormGespecificeerde levertoestand; vóór/na afwerkingBoring, diameter of functionele kaliber
Montagevlakken en gatpatronenVlakheid; locaties; tekeningsreferentiepuntenGedefinieerde ondersteuningMetingen ten opzichte van functionele referentiepunten
Schroefdraad en inzetstukkenDraadaanvaarding; bruikbare inschroefdiepte; positie van de draadinzetGespecificeerde geïnstalleerde toestandDraadkalibers; controles van kenmerken en geïnstalleerde positie
Zichtbare oppervlakken en onderdeelidentiteitUiterlijk; revisie; materiaalidentiteitGespecificeerde eis aan het uiterlijkVisuele controle op beschadiging; ordergekoppelde dossiers

In de offerte staan de overeengekomen toleranties en de inspectieomvang voor het gespecificeerde aluminiumonderdeel.

Van aluminiumprototypes tot herhaalproductie

Een prototype kan de assemblagepasvorm vaststellen voordat een grotere bestelling wordt geplaatst. Bij een herhaalbestelling is het essentieel om het goedgekeurde materiaal, de revisie en de afwerking over te nemen — niet alleen een nieuw onderdeel met dezelfde naam te produceren.

  1. Prototype of eerste partij

    Bewerk de vereiste geometrie voor pasvorm, hantering en assemblagebeoordeling. Kenmerken die nog in ontwikkeling zijn, worden duidelijk onderscheiden van afmetingen die reeds definitief zijn vastgelegd voor de toepassing.

  2. Afwerking en monsterbeoordeling

    Beoordeel de zichtbare oppervlakken en de afmetingen die na afwerking op elkaar aansluiten. Goedkeuring van het monster legt het overeengekomen resultaat vast voor de volgende partij.

  3. Definitie van herhaalbestelling

    De goedgekeurde tekening, materiaaltoestand, afwerking en inspectieomvang gaan samen naar de herhaalproductie. Een ontwerpverandering wordt geïdentificeerd als een nieuwe revisie, en niet door deze te mengen met de vorige partij.

  4. Bescherming en identificatie

    Verpakking scheidt zichtbare esthetische oppervlakken en beschermt schroefdraad, boringen en dunne randen. Etiketten koppelen de zending aan het onderdeelnummer, de revisie en de orderhoeveelheid.

Wat beïnvloedt de kosten van aluminium CNC-bewerking?

Een zinvolle prijsvergelijking gebruikt dezelfde legering, hoeveelheid, afwerking en inspectieomvang. De voorraadprijs is slechts één onderdeel van de totaalprijs; de hoeveelheid verwijderd materiaal en de bewerkingsstappen die nodig zijn om het onderdeel te voltooien, kunnen evenveel gewicht in de schaal leggen.

Voorraadvorm en materiaalafname

Een diepe uitsparing uit een massief blok vereist meer snijwerk en produceert meer afval dan een bijna-nettovorm. De dikte van de voorraad en de beschikbare afmetingen van het ruwprofiel beïnvloeden dit verschil.

Gereedschapstoegang en opspanning

Smalle uitsparingen, slanke gereedschappen en kenmerken op meerdere zijden beïnvloeden de snijtijd en de wijze waarop het werkstuk wordt opgespannen. Kleine wijzigingen in de geometrie kunnen de toegang vereenvoudigen, mits het ontwerp dat toelaat.

Passingen en afwerking

Specifiek geselecteerde nauwkeurige kenmerken, maskeren, afwerkmonsters en aanvullende inspectie vormen afzonderlijke bewerkingsstappen. Een cosmetische buitenkant en een interne positioneringsboring vereisen verschillend werk.

Hoeveelheid en herhaalbaarheid

Programmering en opspanning worden over een partij gedeeld. Bij herhalingsbestellingen kan een goedgekeurde productieomschrijving opnieuw worden gebruikt, terwijl ontwerpupdates of een nieuwe materiaaltoestand de vereiste bewerkingen kunnen wijzigen.

Vragen over het bestellen van aluminium CNC-onderdelen

Kan ik beginnen met één prototype of een kleine partij?

Aanvragen voor prototypes en kleine partijen zijn van harte welkom. De praktische bestelregeling hangt af van de beschikbare voorraad, de geometrie en eventuele afwerkingsinstellingen. Een proefstuk kan afzonderlijk worden geprijsd ten opzichte van de verwachte herhalingshoeveelheid, zodat de ontwikkelingskosten en latere productiekosten duidelijk zijn.

Kan ik een offerte aanvragen voordat ik de aluminiumlegering kies?

Ja. Een tekening of beschrijving van het onderdeel, de belasting, de omgevingsomstandigheden en de eisen aan het uiterlijk zijn voldoende om het gesprek te starten. Mogelijke materialen kunnen in de offerte worden vergeleken. De gekozen legering wordt vastgelegd voordat de order wordt geplaatst; deze wordt niet stilletjes gekozen of vervangen tijdens de productie.

Kunt u door de klant geleverd materiaal of profielen bewerken?

Door de klant geleverd materiaal kan worden overwogen voor secundaire bewerking. De identificatie, toestand en beschikbare bewerkingsmarge bepalen het uitgangspunt. Dit is met name relevant voor een bestaand profiel of een aangekocht ruwprofiel waarbij alleen vlakken, gaten of andere lokale kenmerken moeten worden toegevoegd.

Kunt u werken vanuit een bestaand onderdeel of een monster?

Een monster of foto's kan het onderzoek helpen opstarten, met name bij een vervangingsonderdeel. Ze geven echter geen informatie over de materiaaltoestand, verborgen kenmerken of oorspronkelijke toleranties. Voorafgaand aan de productie moeten de afmetingen en acceptatie-eisen worden vastgelegd in een gedocumenteerde referentie, zodat beide partijen werken volgens dezelfde definitie.

Leveren wij ruwe aluminiumplaten en -staven?

Deze pagina behandelt op maat gemaakte bewerkte onderdelen, niet de detailhandel in grondstoffen. Platen, staven, buizen en andere halffabrikaten worden besproken als uitgangsmaterialen voor het eindonderdeel. Voor een offerteaanvraag is daarom de constructietekening van het onderdeel of de beoogde geometrie nuttiger dan een louter verzoek om voorraad.

Vallen koellichamen en elektronische behuizingen binnen het toepassingsgebied?

Op maat bewerkte aluminiumbodems, behuizingen en montage-onderdelen kunnen worden besproken als mechanische onderdelen. Hun koelprestatie, afdichtingsgraad of elektrische conformiteit wordt niet uitsluitend bepaald door de bewerking. Deze eisen blijven onderdeel van het apparaatontwerp en eventuele afzonderlijk overeengekomen validatie.

Kunnen verschillende artikelnummers in één offerteaanvraag worden opgenomen?

Ja. Een groep behuizingen, deksels, afstandsstukken of beugels kan gezamenlijk worden beoordeeld. Door elk artikelnummer, revisie en aantal duidelijk te identificeren, is het mogelijk om de prijzen te scheiden terwijl tegelijkertijd gemeenschappelijke materiaal- of oppervlakteafwerkeisen voor de gehele assemblage worden gecontroleerd.

Kunnen we vóór het delen van gedetailleerde bestanden de vertrouwelijkheid bespreken?

Ja. Begin met een korte projectbeschrijving en vermeld dat de technische bestanden vertrouwelijk zijn. Eventuele vereiste geheimhoudingsovereenkomst kan worden besproken voordat gedetailleerde CAD-bestanden worden uitgewisseld. Voor een offerteaanvraag hoeft u geen eigen tekeningen openbaar te maken op deze pagina.

PROJECTONDERSTEUNING

Bespreek uw aluminiumonderdeel met VETCNC

Een definitieve constructietekening is nuttig, maar niet vereist voor een eerste gesprek. Vertel ons wat het onderdeel moet doen en wat u al weet; wij bepalen welke aanvullende informatie nodig is voor een offerte voor bewerking.

VETCNCCNC-PRODUCTIE
Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB