Ga naar inhoud
VETCNCCNC-PRODUCTIE
Illustratieve koperonderdelen naast een CNC-spindel

Automotive CNC-bewerking

Wij bewerken op maat gemaakte behuizingen, beugels, assen, adapters en opspaninrichtingen voor voertuigontwikkeling, proefproductie en herhaalde bestellingen. Onze componentenservice omvat frezen, draaien en dimensionele inspectie, van passingsstalen onderdelen tot vrijgegeven series.

  • Prototype-onderdelen
  • Proefproductie en herhaalde productie
  • Montage- en testgereedschap

Automotive-onderdelen voor ontwikkeling, montage en testen

Onze automotive CNC-bewerkingsdiensten omvatten op maat gemaakte onderdelen voor engineeringteams, onderdeelleveranciers en apparatuurbouwers. De onderstaande onderdeelfamilies omvatten voertuighardware én de gereedschappen die worden gebruikt om deze te bouwen of te testen. In één project kunnen gefreesde, gedraaide en secundair bewerkte onderdelen onder dezelfde set onderdeelreferenties worden samengevoegd.

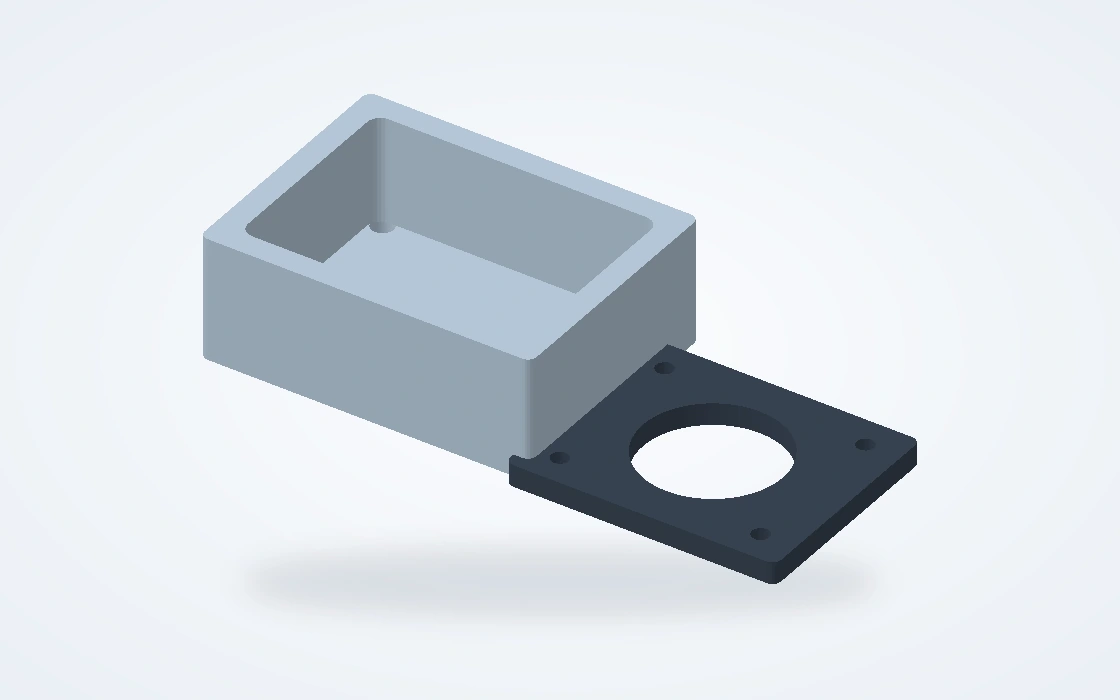
Illustratieve bewerkte behuizing en afzonderlijk deksel met een uitsparing en montage-interfaces

Behuizingen en dekschijven

Bewerkte behuizingen, lagersteunbehuizingen en verwijderbare deksels voor ontwikkelingsassemblages. Uitsparingen, montagevlakken en aansluitopeningen vormen de bruikbare ruimte, terwijl positioneringskenmerken de uitlijning van het deksel en aangrenzende onderdelen waarborgen.

  • Uitsparingen en wanden
  • Aansluitvlakken
  • Aansluitopening(en)
Bespreek dit onderdeel
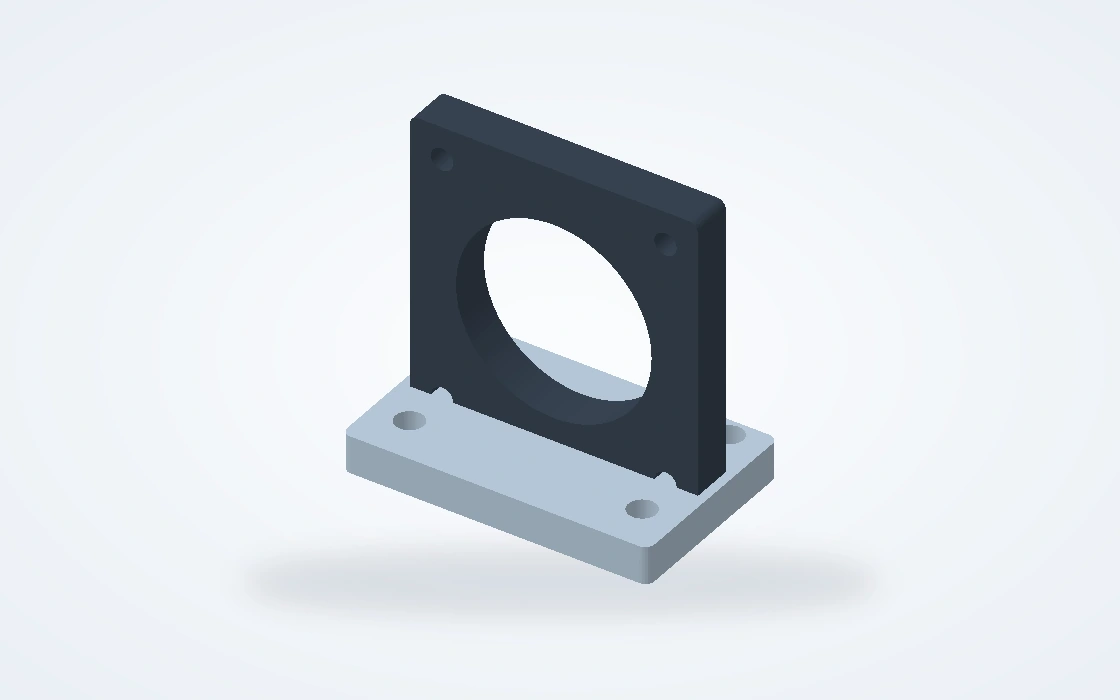
Illustratieve sensorbevestigingsbeugel met een cirkelvormige opening en geschroefde basis

Sensor- en montagebeugels

Montagepunten voor sensoren, hulppartijen en montagehardware. Vlakke ondergronden, schuin geplaatste vlakken, sleuven en positioneringsgaten bepalen de installatiepositie, met toegang voor aansluitingen, bevestigingsmiddelen en servicegereedschap.

  • Montagesleuven
  • Gehoekte vlakken
  • Positioneergaten
Bespreek dit onderdeel
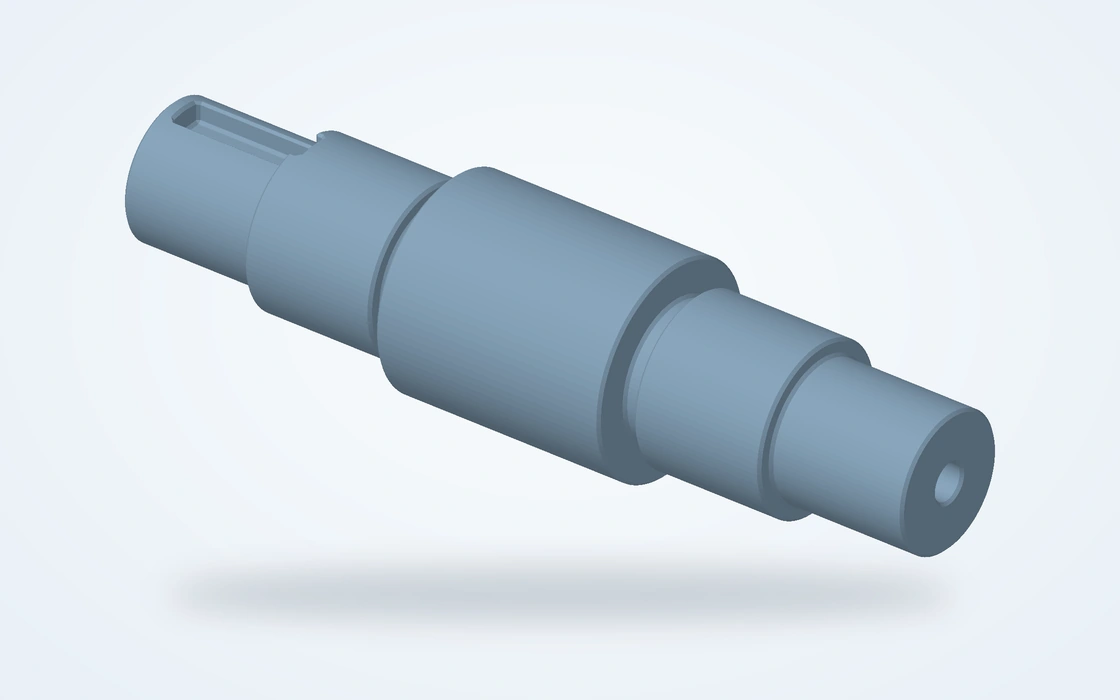
Illustratieve trapas met lagerzittingen, schouderovergangen en een bewerkt vlak

Assen, hulzen en afstandsstukken

Gedraaide onderdelen voor ontwikkelingsmechanismen, lageropstellingen en testopstellingen. Trapvormige diameters, schouders, interne boringen en groeven bepalen hoe het onderdeel in een assemblage wordt gesteund, vastgehouden en gepositioneerd.

  • Lagerzittingen
  • Interne boringen
  • Axiale schouders
Bespreek dit onderdeel
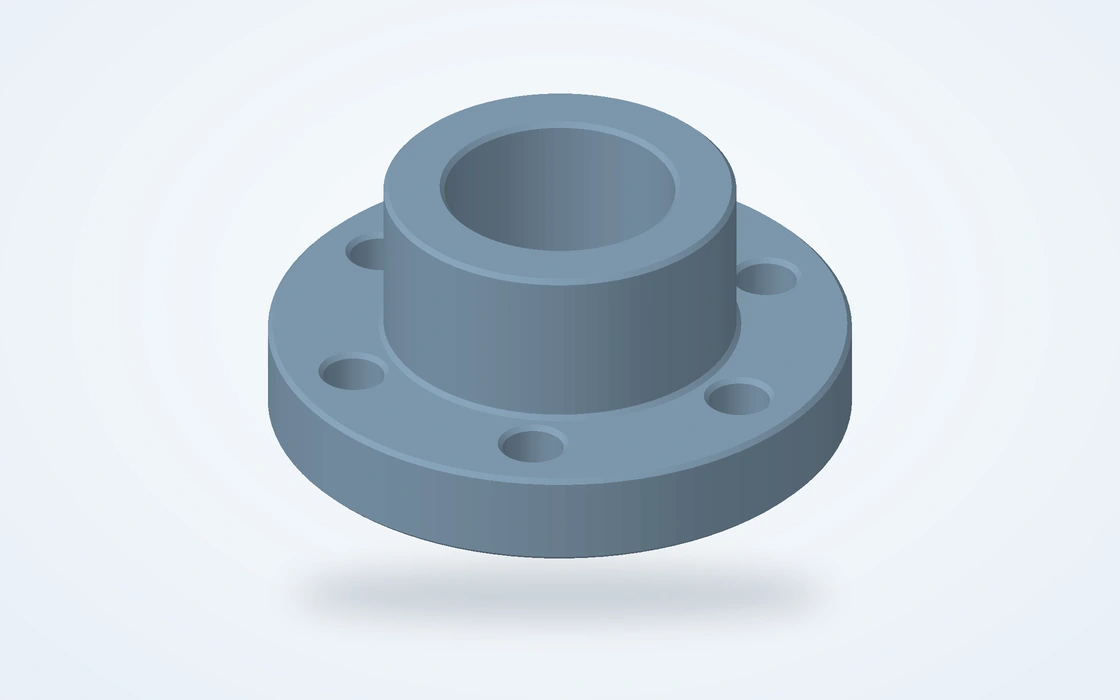
Illustratieve flensadapter met centrale boring, locatiediameter en boutcirkel

Flenzen en testadapters

Aangepaste interfaces tussen een behuizing, een as of een stuk testapparatuur. Centreerdoorsneden en boutpatronen verbinden onderdelen met verschillende interfaces; moeroppervlakken of dwarsgaten bieden toegang voor montage en demontage.

  • Centreerdoorsneden
  • Boutpatronen
  • Toegangsfuncties
Bespreek dit onderdeel
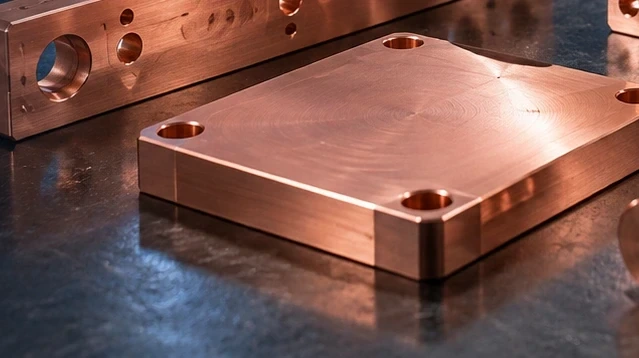
Illustratieve koperplaat met montagegaten en een bewerkte contactoppervlakte

Koperen interfaceplaten

Bewerkte contactplaten en warmteoverdrachtsinterfaces voor elektrische of thermische ontwikkelingsopstellingen. Contactvlakken, bevestigingsgaten en de uiteindelijke oppervlaktoestand worden gezamenlijk beoordeeld met het onderdeelontwerp en eventuele gespecificeerde oppervlaktebehandelingen.

  • Contactpads
  • Bevestigingsgaten
  • Vlakke interfaces
Bespreek dit onderdeel
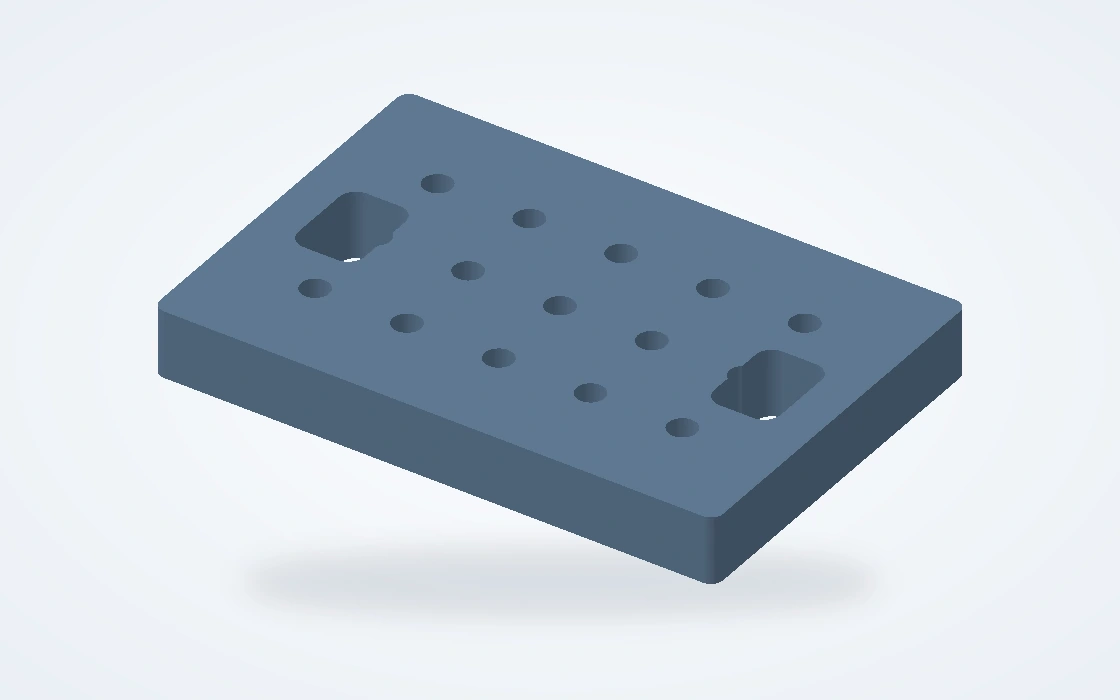
Illustratieve spanplaat met positioneringsgaten, sleuven en bevestigingskenmerken

Montagefixtures en testgereedschap

Montageplaten, positioneringsblokken en vervangbare gereedschapsdetails voor productie-apparatuur en testbanken. Deze onderdelen houden, positioneren of ondersteunen een werkstuk en kunnen afzonderlijk besteld worden van het onderdeel dat op het voertuig wordt gemonteerd.

  • Opspanplaten
  • Positioneringsdetails
  • Vervangbaar gereedschap
Bespreek dit onderdeel

Waar bewerkte onderdelen in een automotief programma worden ingezet

Een voertuigbehuizing, een testadapter voor het aandrijfgedeelte en een montageopspaninrichting hebben verschillende toepassingen. Hun positioneringsvlakken, bevestigingskenmerken en toegankelijkheid moeten aansluiten bij de montage of bewerking waarvoor ze bedoeld zijn.

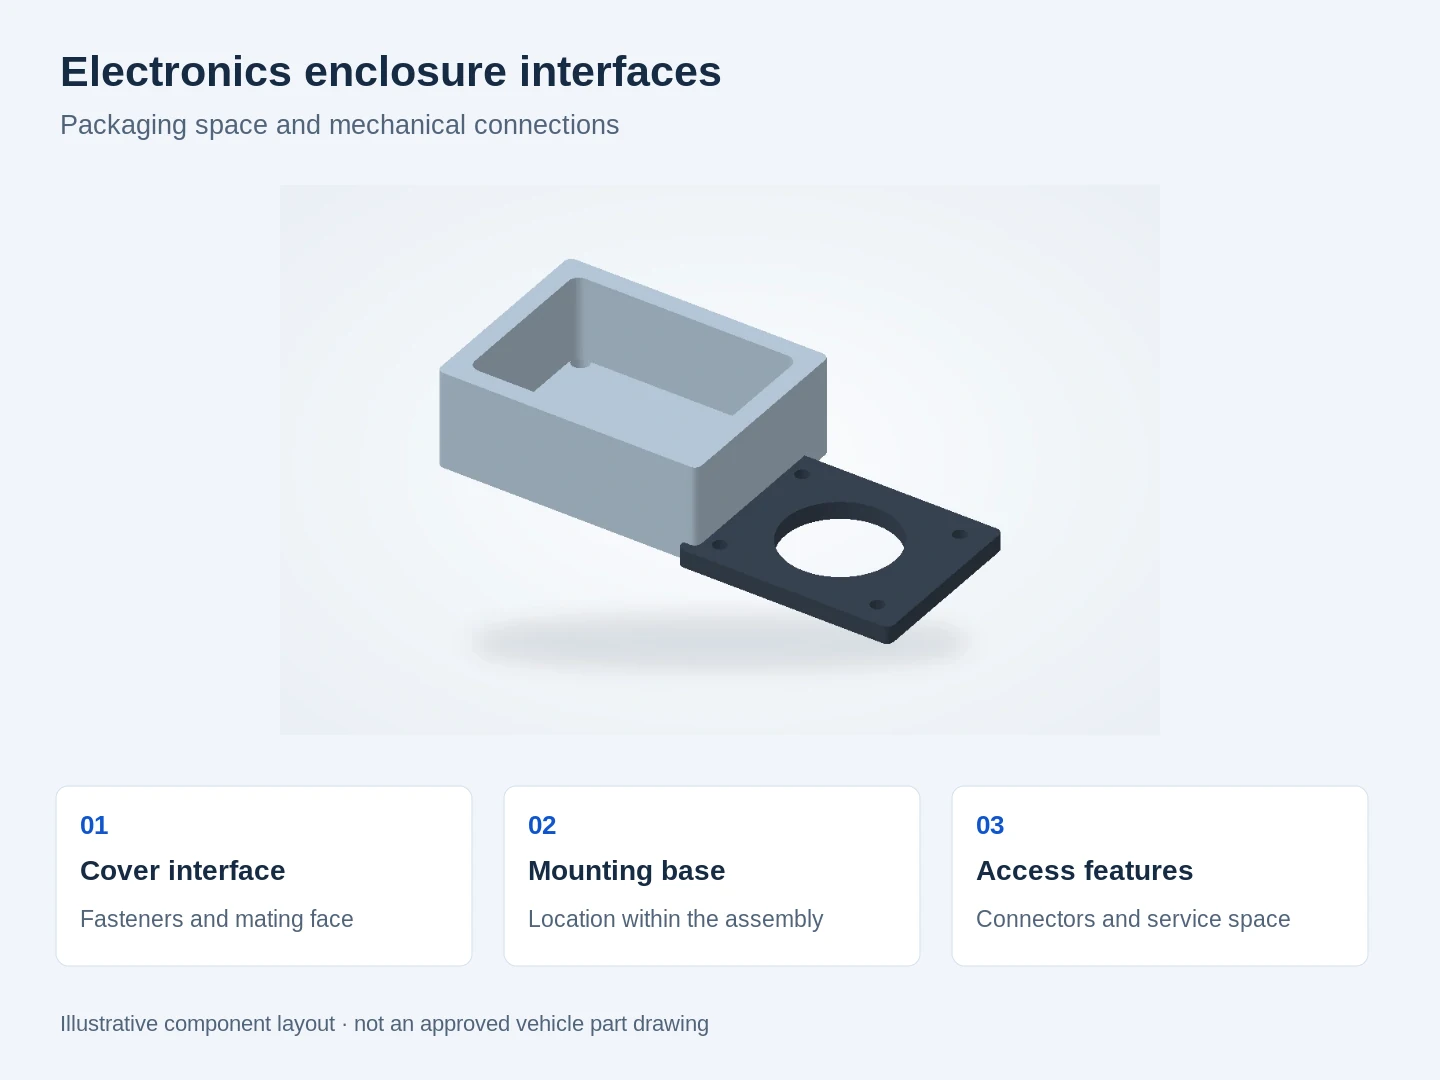
Illustratieve behuizingindeling die de deksel-, bevestigings- en toegangsinterfaces scheidt

Mechanische onderdelen voor voertuig- en e-mobiliteitsontwikkeling

Voor de integratie van elektronica en elektrische aandrijving moeten het bevestigingsvlak, de interne ruimte en de bevestigingspunten passen in dezelfde montage. Wij bewerken de behuizingen, sensorbeugels en interfaceplaten die door deze lay-out zijn gedefinieerd.

Voor een behuizing die een roterende assemblage draagt, moeten lagerboorgaten en aansluitende posities eveneens uitgelijnd blijven. Bewerking en meting moeten deze kenmerken aan dezelfde functionele referenties koppelen, in plaats van elke diameter afzonderlijk te controleren.[1]

Interface tussen behuizing en deksel

Toegang tot bevestigingsmiddelen, toestand van het aansluitvlak en openingen voor connectoren bepalen of de omliggende opstelling kan worden geïnstalleerd en onderhouden.

Thermische en contactinterfaces

Lokale oppervlaktevereisten onderscheiden warmteoverdrachts- of contactgebieden van algemene buitenoppervlakken; systeemprestatie blijft onderdeel van het ontwerp van de opstelling.

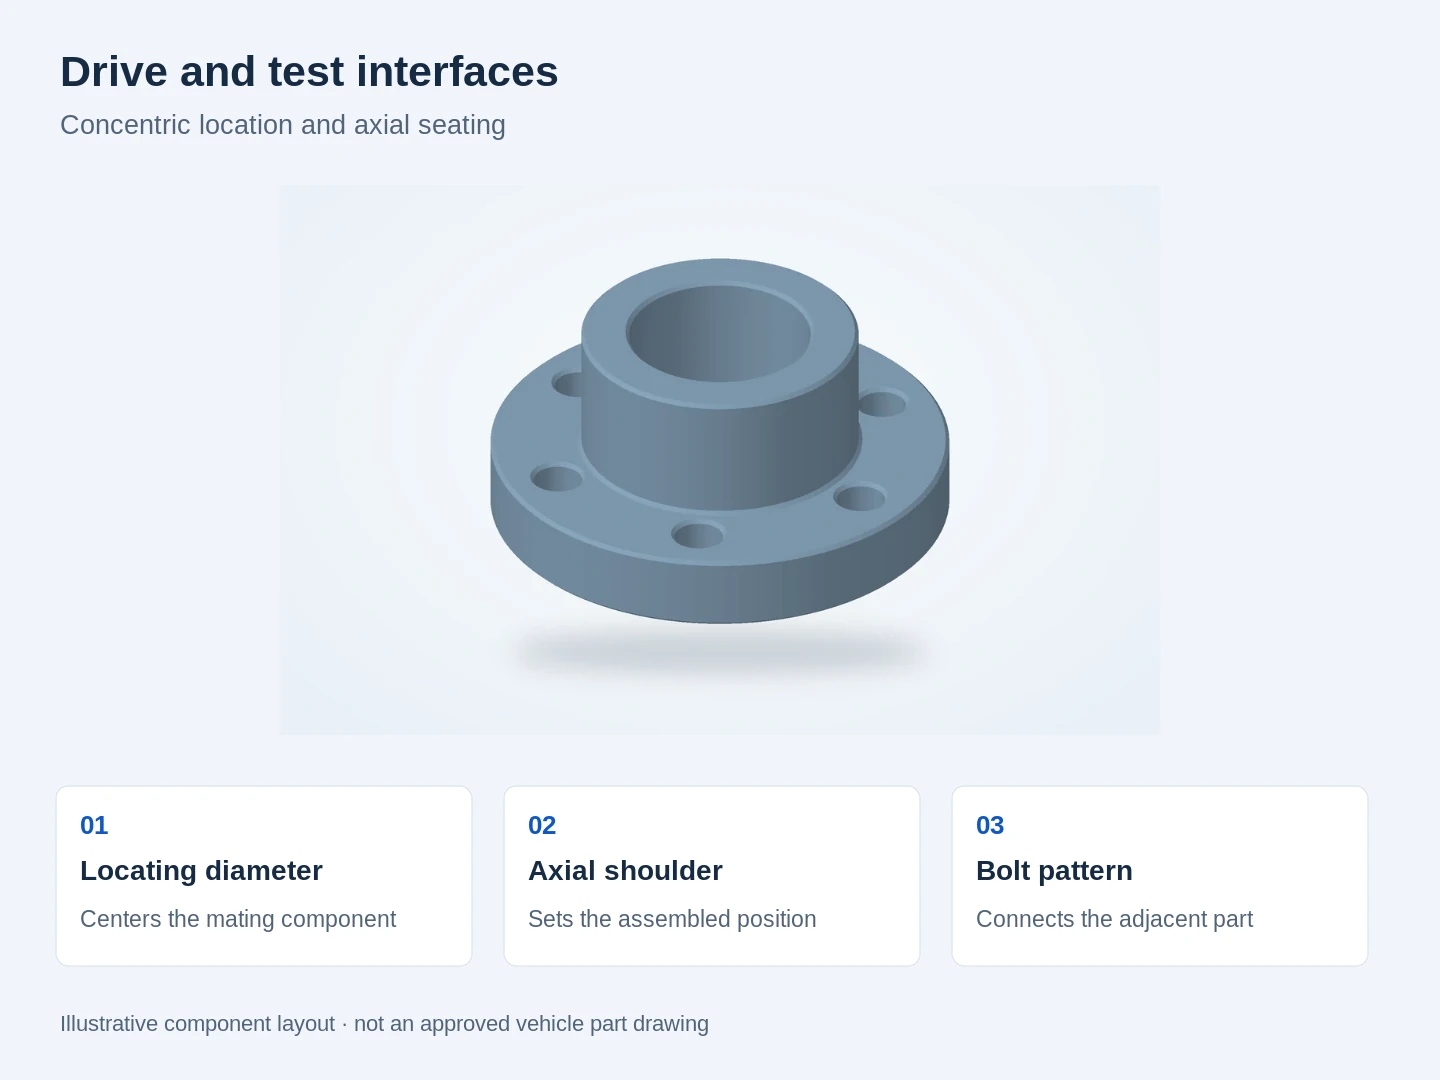
Illustratieve flensindeling die de positioneringsdiameter, axiale schouder en boutpatroon uitlegt

Adapters en positioneringsonderdelen voor aandrijf- en testopstellingen

De centreringvlakken en axiale zitvlakken op een as, bus of flensadapter bepalen hoe deze wordt verbonden met een behuizing, ondersteuning of testbank. Beide moeten aansluiten op de tegenonderdelen.

Een onderdeel voor een testopspaninrichting kan andere eisen stellen aan levensduur, hantering en identificatie dan een onderdeel dat in het voertuig wordt geïnstalleerd. In de offerte en het inspectiebereik moet duidelijk worden aangegeven welk gebruik van toepassing is.

Radiële en axiale positionering

Lagerzitvlakken, schouders en positioneringsdiameters definiëren hoe de opstelling wordt gecentreerd en hoe ver elke aansluitende component langs de as is geplaatst.

Toegang en vasthouding

Schroefdraad, groeven, vlakken en dwarsgaten bieden de gespecificeerde bevestiging of toegang voor onderhoud, terwijl ze buiten werkvlakken blijven.

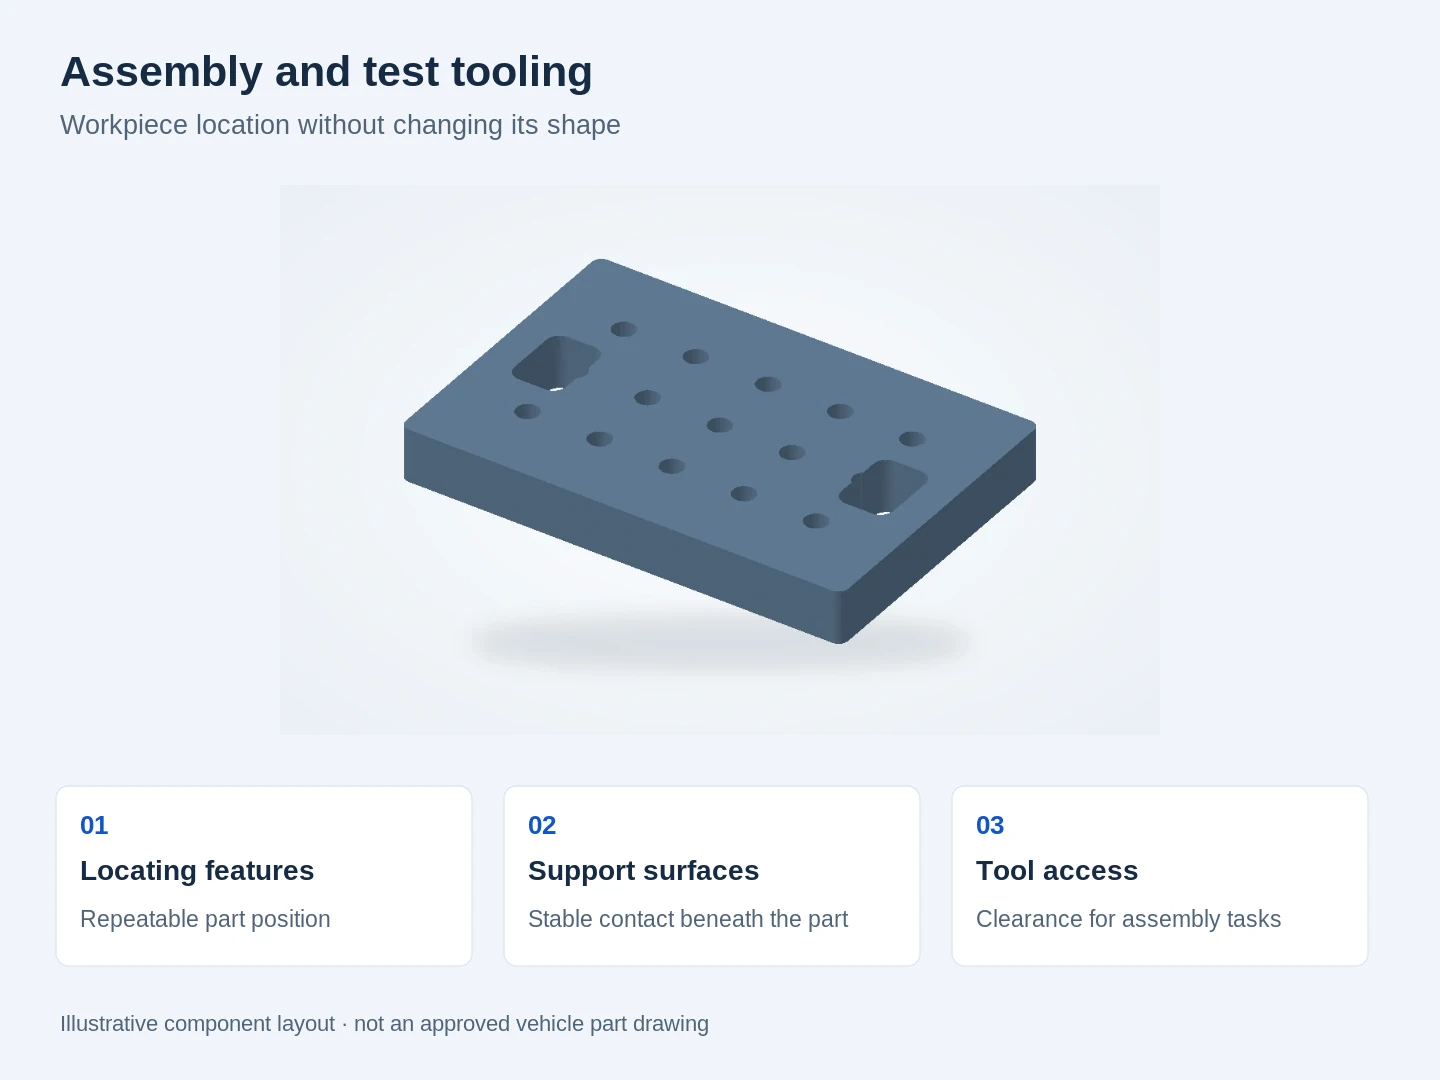
Illustratieve opspaninrichting-indeling die positioneringskenmerken, ondersteunende vlakken en gereedschapstoegang scheidt

Bewerkte gereedschappen voor montage- en testbanken

Opspanplaten, positioneringsblokken, nesten en afstandsstukken ondersteunen herhaalbare montage- of inspectietaken. Het ontwerp vereist een stabiel contactpatroon en voldoende toegang voor bevestigingsmiddelen, meetsondes en de operator; een onderdeel stevig vasthouden is niet hetzelfde als het vasthouden zonder vervorming.

Vervangbare gereedschapdetails kunnen onafhankelijk van de volledige opspaninrichting worden vervaardigd. Dit is nuttig wanneer een positioneringsoppervlak slijt, een productvariant wijzigt of een nieuwe bewerking een andere ondersteuning vereist, terwijl de bestaande apparatuur in gebruik blijft.

Contact met het werkstuk

Ondersteunings- en klemlocaties worden in overweging genomen naast dunne wanden, afgewerkte vlakken en de richting waarin het onderdeel belast wordt.

Onderhoudsvriendelijke gereedschapsdetails

Afzonderlijke onderdeelnummers voor slijtageplaten, positioneringspennen en afstandsstukken maken vervanging en wijzigingsbeheer praktischer.

Prototype-onderdelen, proefseries en herhalende bestellingen

Passingsstalen monsters bepalen de verpakking en toegankelijkheid. Proefseries ondersteunen de beoordeling van de montage, terwijl herhaalde bestellingen volgen op een ongewijzigde, eenduidig geïdentificeerde onderdeeldefinitie.

Ontwikkelingsprototypes

Eenmalige onderdelen en kleine series ondersteunen verpakkingscontroles, toegang tot montage en vroege ontwerpbeoordeling. De materiaaltoestand en afwerking zijn afgestemd op het doel van het monster, zodat een niet-afgewerkt passingsmonster duidelijk wordt onderscheiden van een onderdeel dat is bedoeld voor functionele tests.

Proef- en validatieseries

Kleine series brengen de vrijgegeven geometrie, het geselecteerde materiaal en de definitieve oppervlaktoestand samen. Identificatie en inspectiedekking helpen het engineeringteam elke observatie bij montage te koppelen aan de daadwerkelijke revisie en geteste serie.

Herhaalde levering van componenten

Herhalende bestellingen gebruiken een gecontroleerde onderdeeldefinitie, inclusief de goedgekeurde revisie, de afwerkingsroute en de inspectievereisten. Een prognose van de vraag kan de planning ondersteunen, terwijl de vrijgegeven inkooporder bepaalt wat wordt vervaardigd en geleverd.

Materiaalparameters voor automotive-onderdelen en -opspaninrichtingen

Een as, een elektrisch contact en een positioneringsnest vereisen verschillende materiaaleigenschappen. Deze genoemde kwaliteitsaanduidingen ondersteunen die keuze voordat wij de definitieve interfaces op de tekening bewerken.

Materiaalparameters voor automotive-onderdelen en -opspaninrichtingen
MateriaalverwijzingParameterwaardenOnderdeel-/grondstofcontext
6061-T6/T6511-extrusieVloeigrens ≥240 MPa; treksterkte ≥260 MPaBehuizingen, beugels en opspanbasisplaten
42CrMo4 +QT · Ovako 327A270–320 HB; treksterkte 900–1,100 MPaRondstaf, 40 < diameter < 100 mm
C11000-koperThermische geleidbaarheid ≈391 W/(m·K); 101% IACSThermische vlakken en elektrische contacten
POM-C · TECAFORM AH naturalElastische modulus 2.8 GPa; wateropname 0.05%Locatie-nesten en geleidestukken

Bronnen: Hydro-legering 6061 extrusieminima; Ovako 42CrMo4 327A +QT, 40 < diameter < 100 mm ronde staaf; fysieke waarden van de Copper Development Association C11000 bij 20°C; typische gegevens van Ensinger TECAFORM AH natuurlijk (elasticiteitsmodulus bij 1 mm/min; wateropname na 24 h bij 23°C).

Frezen en draaien voor behuizingen, assen en bevestigingen

Gefreesde vlakken, gedraaide diameters en secundaire kenmerken vereisen een gemeenschappelijke set referentievlakken. Het bewerkings- en inspectieplan moet deze relaties behouden over alle vereiste bewerkingen heen.

Lagerzittingen, afdichtvlakken en assemblage-referentievlakken

Gebruik strengere dimensionele toleranties voor lagerzitvlakken, positioneringskenmerken en contactvlakken. Buitenoppervlakken met speling vereisen de toleranties die hun functie vereist.

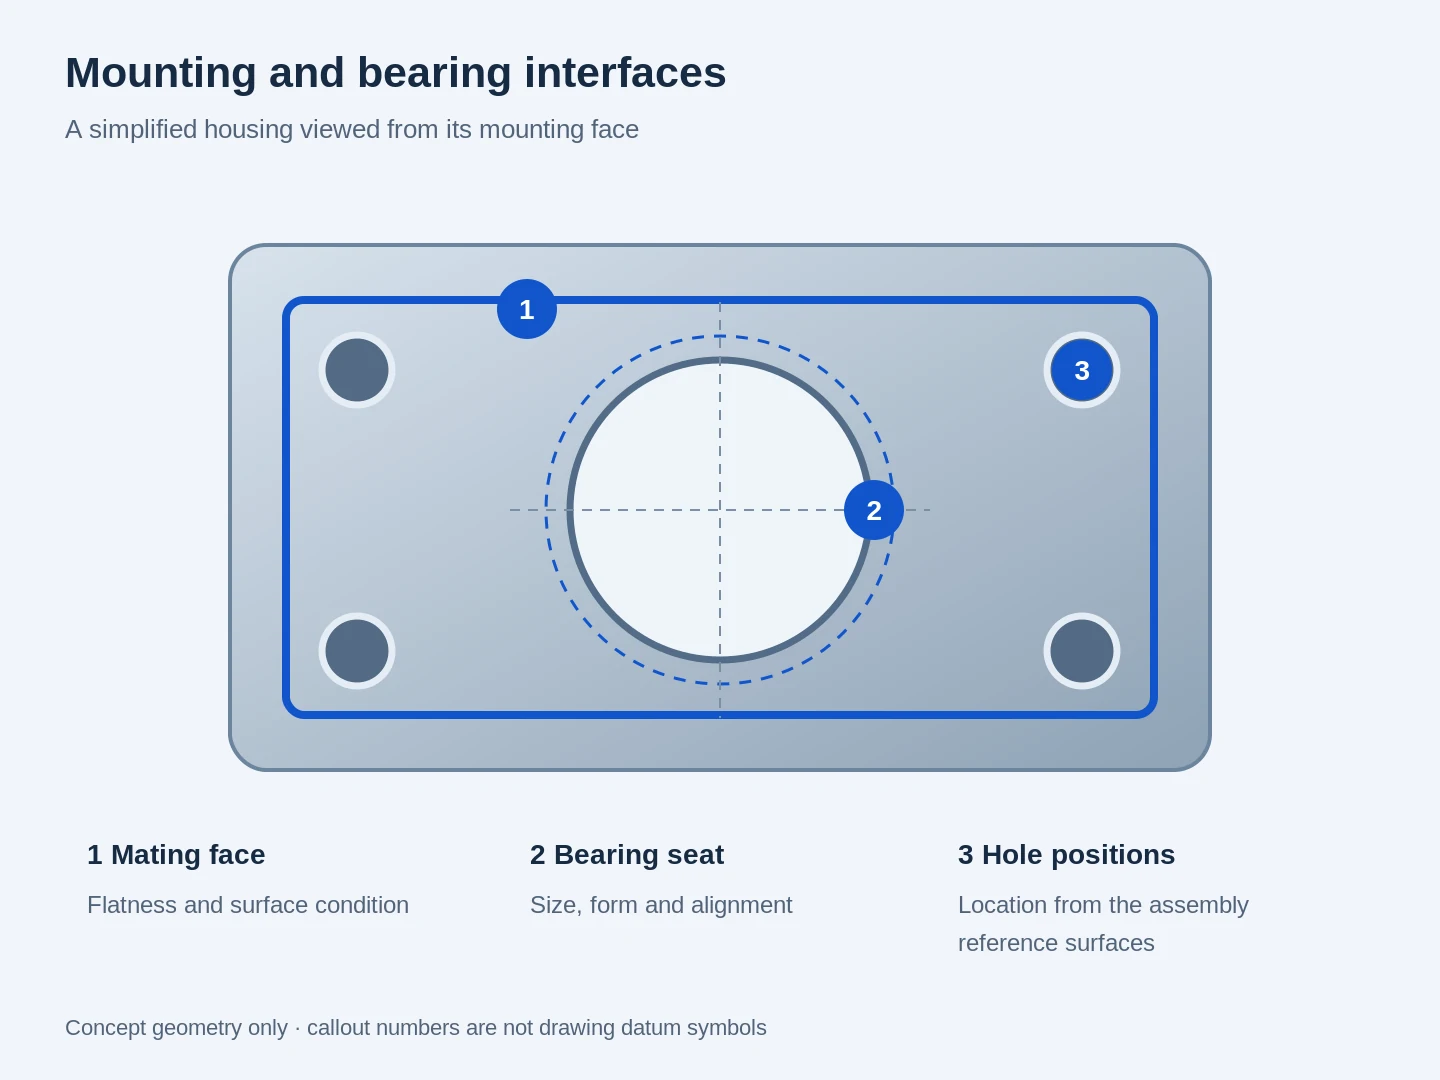
Vereenvoudigd schema van een behuizing met aanduiding van een aansluitvlak, lagerzitting en positie van montagegaten

Lagerzittingen en axiale schouders

Werkdiameters, rondheid, schouderoriëntatie en oppervlaktestructuur beïnvloeden de lagerondersteuning en -positiebepaling. Deze kenmerken worden gezamenlijk beoordeeld, in plaats van alleen de diameter als bewijs te beschouwen van een geschikte pasvorm.[4]

Montagevlakken en positioneringsgaten

De referentievlakken die worden gebruikt om een steun of behuizing te positioneren, begeleiden ook de bewerking en inspectie. De positie van de gaten, de oriëntatie van het vlak en de assemblage-speelruimte moeten dezelfde aansluitconstructie beschrijven.

Afdichtvlakken en interne doorgangen

Afdichtvlakken, groeven en kruisende doorgangen hebben andere eisen dan externe cosmetische oppervlakken. Ontbraming, gereedschapstoegankelijkheid en oppervlaktoestand worden gepland op basis van de betrokken kenmerken; druk- of lektesten vormen een afzonderlijke testvereiste.

Dunne wanden en eindafmetingen

Opspanning en materiaalafname kunnen invloed hebben op een dunne wand of een brede plaat. Inspectie in de gespecificeerde eindtoestand helpt om de bedoelde geometrie te onderscheiden van tijdelijke opspanning of een latere toeslag voor oppervlaktebehandeling.

Afwerking voor pasvorm, oppervlaktoestand en bescherming

Een enkel onderdeel kan blootgestelde vlakken, beschermd geboorde gaten en onbehandelde contactgebieden combineren. Het afwerkingsplan onderscheidt deze functies in plaats van één uiterlijkse eis aan het gehele onderdeel toe te wijzen.

Bewerkte en voorbereide oppervlakken

Ontbramen en randbewerking richten zich op het hanteren, de montage en toegankelijke kruispunten van doorgangen. Een afdichtvlak of een pasvlak behoudt zijn gespecificeerde structuur; het wordt niet automatisch gepolijst of gestraald samen met het algemene buitenoppervlak.

Geanodiseerd aluminium en afgedekte gebieden

Anodiseren verandert het oppervlak en kan de eindafmetingen wijzigen. Pasgenauwe boringen, schroefdraad en contactgebieden vereisen daarom mogelijk maskering of een maatvoeringstoeslag, waarbij de bedekte gebieden zijn aangegeven op de onderdeeldefinitie.[5]

Warmtebehandeling en eindbewerking

Voor een warmtebehandeld staalonderdeel geeft de bewerkingsvolgorde aan of belangrijke oppervlakken vóór of na de behandeling worden afgewerkt. Hardheidseisen, resterende bewerkingstoeslag en eventuele latere coating behoren allemaal tot hetzelfde plan voor de eindtoestand.

Inspectie van as, behuizing en afdichting

Wij inspecteren afgewerkte zitvlakken afzonderlijk van de roterende afdichtbaan. Gebruik elke numerieke verwijzing uitsluitend wanneer de tekening die pasvormklasse of afdichtspecificatie selecteert.

Totale afmetingen, vorm, schroefdraadpasvorm en oppervlaktoestand vereisen verschillende controlemethoden. Kies elke methode op basis van het betreffende kenmerk en de beschikbare toegankelijkheid; een dimensionele meting vervangt geen vormbeoordeling of schroefdraadcontrole.

Inspectie van as, behuizing en afdichting
Functie / controleParameter of referentieAcceptatie-eis
Astaph6, nominaal >18–30 mm
−0.013 tot 0 mm
Einddiameter na warmtebehandeling of coating
Centreringboring in behuizingH7, nominaal >18–30 mm
0 tot +0.021 mm
Afmeting en as gecontroleerd vanaf de montage-referentievlakken
Radiale afdichttegenoppervlakteRa 0.2–0.8 µm
DIN-referentie in SKF-tabel 5
Alleen gebruiken voor de geselecteerde radiale asafdichting; controleer de richting van de oppervlaktestructuur
Roterende schouder / zitvlakRondloopafwijking (mm) ten opzichte van de asreferentie-asControleer de werkbaan en het axiale zitvlak
Behandelde slijtvlakkenHardheid (HRC of HB); hardingsdiepte (mm)Gebruik de gespecificeerde behandeling en de locaties voor definitieve goedkeuring

SKF geeft verschillende ruwheidsbanden volgens ISO, DIN en RMA; de geselecteerde afdichtspecificatie bepaalt het tegenoppervlak. Referenties: ELESA+GANTER, DIN ISO 286-tabellen; SKF, Industrial Shaft Seals, Tabel 5 (DIN-kolom).

Productiegoedkeuring en bijzondere vereisten

Een prototype-inspectierapport is geen goedkeuring van productieonderdelen. Klantvoorgeschreven PPAP, procescapabiliteitsstudies, certificeringsomvang en speciale tests worden als afzonderlijke projectvereisten beoordeeld vóór de ordervrijgave. Veiligheidskritische voertuigonderdelen vragen daarnaast de toepasselijke ontwerp-, validatie- en klantgoedkeuringen, beoordeeld als eigen projecteisen.[6]

Identificatie, verpakking en herhaalde leveringen van onderdelen

Werkvlakken moeten tijdens transport worden beschermd. Onderdeelnummers, revisies en de overeengekomen verzendgegevens moeten bij ontvangst op elkaar blijven aansluiten.

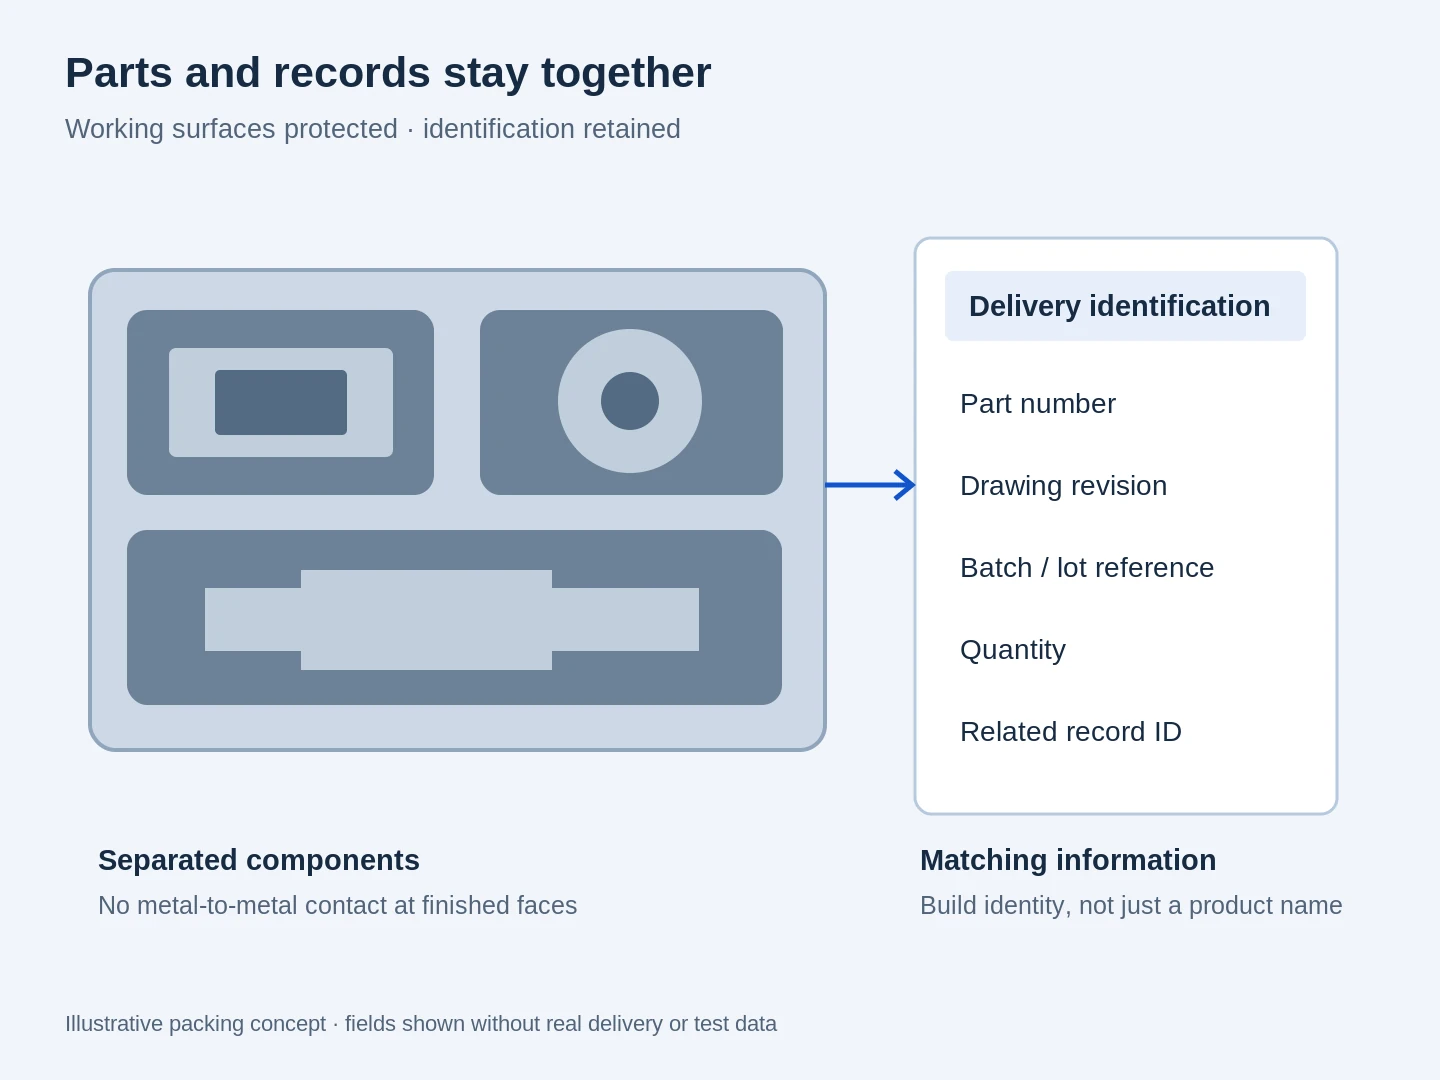
Illustratieve verpakkingsopstelling met gescheiden onderdelen en identificatievelden voor onderdeelnummer, revisie, partij, hoeveelheid en record-ID

Werkoppervlakken beschermd

Afzonderlijke of gevoerde verpakking beperkt het contact tussen afgewerkte metalen oppervlakken. Schroefdraden, uitstekende kenmerken en bewerkte interfaces worden beschermd op basis van de hanteringsrisico’s die specifiek zijn voor de geometrie.

Onderdelen en documenten zijn gekoppeld

Onderdeelnummers en revisie-identificatoren onderscheiden vergelijkbare varianten. Indien batchtraceerbaarheid vereist is, wordt de relevante batch- of lotverwijzing doorgevoerd op de etiketten en in de meegeleverde documenten.

Herziene onderdelen en herhaalde bestellingen

Een herziene tekening wordt behandeld als een nieuwe bouwdefinitie, niet stilletjes gecombineerd met de vorige revisie. Gewijzigde materiaaleisen, afwerkingseisen of acceptatiecriteria worden opgelost voordat de volgende vrijgegeven batch wordt vervaardigd.

Veelgestelde vragen over automotive CNC-bewerking

Welke goedkeuringsinformatie hoort in een automotive verspanings-RFQ?

Geef aan of de onderdelen bestemd zijn voor een productievoertuig, ontwikkelingstests of ondersteunende gereedschappen. Vermeld de kwaliteitseisen van de klant, het vereiste indieningsniveau en de bijbehorende documentatie, wie de goedkeuring verleent en wanneer deze nodig is. Wij gebruiken deze omvang om levering van monsters te onderscheiden van de vrijgave die vereist is voor productielevering.

Herbouwt u motoren of levert u standaard vervangingsonderdelen?

Deze service betreft maatwerkcomponentenfabricage, niet lokale motorrevisie of voertuigreparatie. Voor een nieuwe behuizing, as, adapter, steun of gereedschapsonderdeel kunnen we het onderdeel bespreken als een afzonderlijk fabricatieproject, en niet als een catalogusvervanging.

Kunnen we beginnen met een CAD-model en een onvolledige tekening?

Ja. Een model of initiële tekening kan het gesprek starten. Wij kunnen de ontbrekende fabricatiegegevens identificeren voordat de productie wordt vrijgegeven. Toleranties, schroefdraden en de vereiste eindtoestand worden in overleg met uw team vastgesteld, niet geschat op basis van het model.

Kunt u door de klant geleverde gietstukken of halfafgewerkte grondvormen bewerken?

Geleverde gietstukken, smeedstukken en halffabrikaten kunnen worden beoordeeld op geschiktheid voor secundaire bewerking. Hun bestaande oppervlakken, materiaalgegevens, bewerkingstoeslag en toegankelijkheid bepalen de uitvoerbare bewerkingsroute. De voorgestelde leveringsregeling wordt aangegeven in de offerte, voordat de halffabrikaten worden verzonden.

Is een uit staaf bewerkt prototype gelijkwaardig aan het uiteindelijke gietstuk?

Niet automatisch. Een bewerkt monster kan belangrijke geometrie reproduceren voor een ontwikkelopdracht, maar wijziging van de materiaalvorm of productieroute kan het gedrag ervan veranderen. Het beoogde doel van het prototype en de validatievereisten van het uiteindelijke onderdeel bepalen wat uit dat monster kan worden geleerd.

Moeten een as en een behuizing als een afgestemd paar of als uitwisselbare onderdelen worden gespecificeerd?

Voor uitwisselbare onderdelen moet elke tekening afmetings- en geometrische grenzen bevatten die de vereiste pasvorm over alle toegestane combinaties behouden. Een succesvolle montage van één testpaar stelt geen uitwisselbaarheid vast. Indien het ontwerp een afgestemd paar vereist, definieer dan de identificatie en de leveringseenheid; voor een enkel vervangingsonderdeel stel dan de revisie en de staat van het behouden tegenonderdeel vast.

Kunnen vertrouwelijke ontwerpen worden besproken onder een NDA?

Een NDA kan worden afgesloten voordat vertrouwelijke tekeningen worden gedeeld. De voorkeursovereenkomst van uw organisatie en het toegestane gebruik van de ontwerpbestanden kunnen via het contactkanaal worden besproken, voordat de technische bestanden worden uitgewisseld.

Wat heeft de grootste invloed op kosten en levertijd?

Geometrie, materiaaltoestand, hoeveelheid, secundaire bewerking en inspectiedekking zijn allemaal van belang. Diepe toegangselementen, meerdere opspanningen of een speciale test kunnen de bewerkingsroute meer beïnvloeden dan de buitenafmetingen alleen. De offerte brengt deze bewerkingen en de gevraagde bouwtijd samen.

PROJECTONDERSTEUNING

Bespreek uw automotive-onderdeel

Vertel ons over het onderdeel en de fase van uw project. Een behuizing voor een proefopbouw, een testadapter of een montageopspaninrichting kan allemaal beginnen met een direct gesprek.

VETCNCCNC-PRODUCTIE
Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB