Precisie CNC frezen
Behuizingen, platen en montagevoorzieningen. Stuur de passende geometrie, referentievlakken en eisen voor gatpositionering. Geef aan welke oppervlakken de assemblage positioneren en welke uitsluitend speling bieden.
CNC-frezen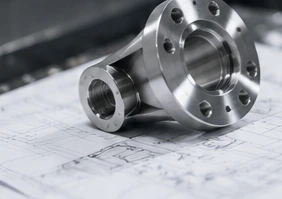
Behuizingen, platen en montagevoorzieningen. Stuur de passende geometrie, referentievlakken en eisen voor gatpositionering. Geef aan welke oppervlakken de assemblage positioneren en welke uitsluitend speling bieden.
CNC-frezenAssen, hulzen en concentrische kenmerken. Geef de passing voor elke diameter aan, de referentieas en eventuele rondloopvereisten. Geef schroefdraad, groeven en oppervlakken aan die onbehandeld moeten blijven.
CNC-draaienKenmerken op meerdere vlakken of onder hoeken. Deel het volledige model met bijbehorende tekening. We kunnen een bewerkingsroute bespreken via frezen, draaien of meervoudige assen, zonder het aantal machineassen te beschouwen als garantie voor tolerantie.
5-asbewerking| Nominale afmeting (mm) | Fijn (f) | Middelmatig (m) |
|---|---|---|
| 0.5–3 | ±0.05 | ±0.10 |
| >3–6 | ±0.05 | ±0.10 |
| >6–30 | ±0.10 | ±0.20 |
| >30–120 | ±0.15 | ±0.30 |
| >120–400 | ±0.20 | ±0.50 |
Voor metalen onderdelen waarop ISO 2768-1 op de tekening is aangegeven. Afzonderlijk getolereerde afmetingen en geometrische toleranties hebben voorrang. Afmetingen onder 0.5 mm, afschuiningen en randafrundingen worden volgens afzonderlijke limieten toegepast. ISO 2768-1
Aansluitvlakken, lagerposities en montagegaten Geef de positioneringsvlakken, de gemonteerde positie en de interne kenmerken aan die individuele inspectie vereisen
Lagerzittingen, schouders en referentieassen Toon elke pasvorm, schouderpositie en het referentievlak dat wordt gebruikt om de rotatie-eisen te beoordelen
Boringpasvorm, buitenpasvorm en wandverhoudingen Geef de gemonteerde pasvorm, lengte en de vlakken op die worden gebruikt om de meetopstelling vast te leggen
Centrale boringen, positioneringsvlakken en boutpatronen Geef de relatie aan tussen het montagevlak, de boring en het bevestigingspatroon
Gatpatronen, montagevlakken en positioneringskenmerken Geef de tekenverwijzingen op die de bewerkte kenmerken verbinden met de rest van de assemblage
Dikte, pasvormen en aansluitende vlakken Geef aan of de dikte, de vlakverhoudingen, de randvoorwaarden of de diameter de functie van het onderdeel bepalen
Anodiseren verandert de afmetingen van passende oppervlakken. Wij plannen de afwerktoeslag op basis van de uiteindelijke pasvorm en identificeren contactvlakken die moeten worden afgedeckt, in plaats van de onafgewerkte metaalafmetingen als eindresultaat na coating te accepteren.
Austenitische en duplex roestvast staalsoorten kunnen tijdens de bewerking pluimen en aangestreepte oppervlakken ontwikkelen. Bij een nauwe boring of een afdichtend vlak vervangt een correcte nominale afmeting niet de gespecificeerde rand- en oppervlaktoestand.
Zacht koolstofstaal is gevoelig voor opgebouwde snijkanten en buren; hardere kwaliteiten stellen hogere eisen aan de snijkant. Hardheid en warmtebehandelingsconditie beïnvloeden hoe kleine details en eindoppervlakken worden afgewerkt.
Titanium geleidt warmte slecht, waardoor warmte zich concentreert op de snijkant. Voor slanke details en fijne oppervlakken moet het verspaningsplan rekening houden met snedekrachten, ondersteuning en gereedschapsconditie.
De legeringsamenstelling beïnvloedt spaanvorming bij messing. Een loodbeperkte vervanging kan het snijgedrag wijzigen; eventuele plating moet ook worden meegenomen in de uiteindelijke maat van de passende oppervlakte.
Zacht koper vereist ondersteuning die de geometrie van een contactvlak of dunne detail behoudt. Randafwerking moet buren verwijderen zonder een functionele contactrand af te ronden; elektrische en thermische prestaties blijven afhankelijk van de gespecificeerde kwaliteit.
Nickelgebaseerde Inconel-legeringen verharden tijdens het snijden (work-hardening) en behouden hun sterkte bij verhoogde temperaturen, wat snijgereedschapsverslijting en oppervlaktecontrole vergt. De legering en warmtebehandelingsstaat beïnvloeden de afwerkroute voor nauwkeurige details.
Glasvezelversterkte PEEK kan een grotere stijfheid bieden dan onversterkte PEEK, maar de vezels kunnen een passend oppervlak afslijten. Een nauw glijdende pasvorm vereist daarom een kwaliteitsspecifieke keuze.
POM zet meer uit bij temperatuurverhoging dan typische technische metalen. Een nauwpassende POM-versie vereist een eigen inspectietemperatuur en functionele speling; wij overdragen de pasvorm van een metalen onderdeel niet direct naar een acetaal vervanging.
Nylon absorbeert vocht, wat leidt tot veranderingen in afmetingen en stijfheid. Wij onderscheiden inspectie op droge voorraad van de gespecificeerde geconditioneerde toestand, zodat een afmetingsresultaat op een droog onderdeel niet wordt verward met de pasvorm na vochtbelasting.
PMMA zet uit bij temperatuurstijging, waardoor doorzichtige deksels met nauwe pasvorm gevoelig zijn voor meet- en gebruiksomstandigheden. De lichttransmissie van het materiaal definieert op zichzelf niet het uiterlijk van een verspaand oppervlak of rand.
Handhaaf strakke toleranties alleen op de kenmerken die dat nodig hebben. Gebruik de tekenstandaard en onderscheid duidelijk referentiegegevens van acceptatie-eisen[1]
Bespreek hoe het onderdeel wordt gepositioneerd, welke oppervlakken kunnen worden ingeklemd en in welke toestand het wordt gecontroleerd. Markeer dunne wanden en oppervlakken die gevoelig zijn voor klemafdrukken.
Identificeer warmtebehandeling, coating, slijpen of andere bewerkingen die in overweging moeten worden genomen. Maak duidelijk wie verantwoordelijk is voor elke stap en wanneer de definitieve acceptatie plaatsvindt.
Houd het model, de tekening en de aankoopspecificatie op elkaar afgestemd. Documenteer goedgekeurde wijzigingen en alternatieven in plaats van te vertrouwen op een oude e-mail of een ongemarkeerde screenshot.
Specificeer de meetomgeving en de stabilisatievereisten die van toepassing zijn op uw tekening. Neem eventuele beperkingen met betrekking tot hantering, reinigheid en oppervlaktebescherming op.
Verwijs bij latere bestellingen naar de goedgekeurde revisie, het inspectieplan en eventuele steekproefgoedkeuring. Bespreek opnieuw het bereik van de controles wanneer er een wijziging optreedt in materiaal, proces of tekening.
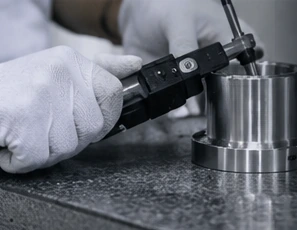
Een resultaat voor de borgatdiameter bepaalt de grootte; het bepaalt niet de positie van het borgat ten opzichte van de referentiepunten op de tekening. Positiecontroles moeten gebruikmaken van het gespecificeerde referentiestelsel, terwijl oppervlakteruwheid de genoemde parameter, richting en meetinstellingen vereist. Wij koppelen elk gerapporteerd resultaat aan de kenmerkende eigenschap die wordt geaccepteerd; de weergaveresolutie van het meetinstrument en een label ‘CMM-rapport’ alleen zijn onvoldoende om de meetdekking te garanderen.
Spreek af welke kenmerken worden gerapporteerd, hoe zij verwijzen naar de tekening, wat wordt gecontroleerd tijdens de monsterfase en wat wordt gecontroleerd bij productieaantallen.
Geef de vereiste materiaaldocumentatie, meettraceerbaarheid en eventuele externe inspectie aan. Een traceerbaarheidsclaim vereist ondersteunend bewijs, en meetonzekerheid blijft van belang[2]
De selecties zijn aanvraagvoorkeuren. De procescompatibiliteit, dimensionele eisen en de uiteindelijke productieroute dienen te worden bevestigd.
Het aantal nauwkeurig gecontroleerde kenmerken is van belang, niet alleen de strengste tolerantie op de tekening. Identificeer welke kenmerken moeten worden gecontroleerd en waar een algemene eis voldoende is.
Metingen van het eerste artikel, productiecontroles en rapportage kunnen verschillende taken zijn. Definieer elke leverbaarheid bij het aanvragen van een offerte.
Materiaal, grondvorm, opspanningen en gespecificeerde nabewerking behoren tot dezelfde werkomschrijving. Vergelijk offertes op basis van dezelfde tekeningsrevisie en aannames.
Vraag alleen de hoeveelheden aan die u daadwerkelijk nodig hebt. Scheid goedkeuring van monsters van herhalingsbestellingen en bevestig het planningsschema pas na technische en commerciële beoordeling.
Deel het doel van het monster mee: montagepassing, geometriebeoordeling, testen of een andere taak. Kom overeen welke kenmerken moeten worden gemeten en welke goedkeuring vereist is voordat de volgende bestelling wordt geplaatst.
Definieer de partijgrootte, het inspectiemonster en het rapportformaat. Breng een eventuele eis om de spreiding over de partij te beoordelen ter sprake, want een capabiliteitsindex wordt uit productiedata berekend.
Verwijs naar de actuele tekening, materiaaltoestand en overeengekomen inspectieplan. Identificeer wijzigingen vóór het opnieuw bestellen en bevestig de productiehoeveelheid, verpakkingsvereisten en het leveringsschema.
Neem het model, de tekeningsrevisie, het materiaal en de bestelhoeveelheden op. Markeer kritieke passingen en vereiste documentatie.
Bespreek haalbaarheid, productieverantwoordelijkheden, meetmethoden en eventuele openstaande vragen voordat u goedkeurt.
Bevestig de commerciële werkomschrijving, acceptatiecriteria en eventuele fase voor eerste-artikel- of monstergoedkeuring schriftelijk.
Gebruik het overeengekomen inspectie-, documentatie- en verpakkingsvoorschrift. Houd goedgekeurde revisies beschikbaar voor herhalingsbestellingen.
6061-T6 ALUMINIUM
Een enkelgereedschapsafwerkpassage beheerste het referentiegebied. Beschermd gemeten randen en gecontroleerde anodisatievoorbereiding droegen de oppervlakte-eisen door de afwerkroute heen.
Lees het project kalibratieplaat416 ROESTVAST STAAL
Controles van kleine gaten en inspectie met een microscoop met twee hoeken onthulden bramen die anders verborgen zouden blijven bij controle van de hoofdboring.
Lees het collimatorbuisprojectStuur de tekening, kritieke kenmerken, het materiaal en de gewenste hoeveelheid. Wij bevestigen de haalbare toleranties en een geschikt inspectiebereik voor de voorgestelde productieroute voordat wij de bestelling accepteren.
Deze pagina richt zich op kenmerken die kritiek zijn voor passendheid en hun acceptatievereisten. Frezen, draaien en meervoudig-assige bewerking kunnen allemaal onderdeel zijn van de bewerkingsroute. Het nuttige onderscheid ligt in de specificatie en controle die nodig zijn voor uw onderdeel, niet in een andere benaming van de machine.
Er wordt geen standaard aangenomen op basis van een omschrijving zoals ‘precisie-onderdeel’. Geef op uw tekening de gebruikte standaard en editie aan, samen met kenmerk-specifieke eisen. ASME Y14.5 bevat regels voor het communiceren van geometrische afmetingen en toleranties; het is geen leverancierscertificering.[1]
Een model kan het gesprek in gang zetten. Voor werk waarbij passendheid kritiek is, dient u een bijbehorende tekening of een overeengekomen op-model gebaseerde specificatie te verstrekken die toleranties, referentievlakken, oppervlakte-eisen en acceptatiecriteria definieert. Los ontbrekende informatie op voordat de productie wordt goedgekeurd.
Geef de gewenste kenmerken, rapportformaat en steekproefomvang aan. Wij bespreken de geschikte methode en bevestigen welke rapportage mogelijk is. Een CMM-rapport wordt niet standaard bij elk onderdeel geleverd, en één meetmethode kan mogelijk niet alle kenmerken dekken.
Deel de exacte materiaalsoort, onderdeelgeometrie, passingsvereisten en beoogd gebruik. Neem relevante conditionering- en meetvereisten op. Ga er niet van uit dat een tolerantie die is overeengekomen voor een metalen versie automatisch geldt voor een polymeerversie.
Geef de definitieve afmetingen aan en identificeer de oppervlakken die op een bepaald moment moeten worden beschermd, afgedekt of geïnspecteerd. Neem de afwerkingspecificatie op in het eerste verzoek, zodat de bewerkingsroute en verantwoordelijkheden als één opdracht kunnen worden beoordeeld.
Vraag een offerte aan voor de prototype- en productieaantallen die u nodig hebt. Minimumaantallen, materiaalbeschaffing, goedkeuring van monsters en leverdata zijn bevestigd voor het concrete project. Wij publiceren geen vaste levertijd voor alle precisie-onderdelen.
Wij beginnen met onze eigen fabrieken. Wanneer een andere capaciteit vereist is, kunnen wij bespreken of we samenwerken met een partner of u direct aan deze partner introduceren. De voorgestelde productieopstelling en de verantwoordelijkheid voor inspectie moeten worden overeengekomen voordat u de bestelling plaatst.
Verstrek het huidige CAD-model en de bijbehorende tekening, exact materiaal, hoeveelheid, kritieke kenmerken, nabewerkingsvereisten, inspectieverslagen en gewenste planning. De checklist op deze pagina kan u helpen deze punten te verzamelen. Kom overeen over vertrouwelijkheid en afspraken over bestandsoverdracht voordat u gevoelige informatie verstrekt.
Ga akkoord over de vertrouwelijkheid en de overdrachtmethode voordat u gevoelige of beperkte bestanden deelt.
Deel uw technische tekening, materiaal en gewenste hoeveelheid. Vertel ons wat u nodig hebt en wij reageren per e-mail.
Referenties voor geometrische toleranties, metrologische traceerbaarheid en verspaningsmaterialen.
We gebruiken Google Analytics om te zien hoe deze site wordt gebruikt. Analytische cookies worden alleen geplaatst als u akkoord gaat. Privacybeleid
