Vai al contenuto
VETCNCCNC MANUFACTURING
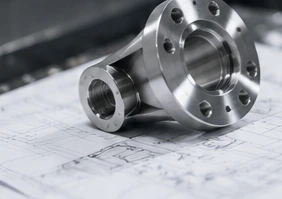
Componenti metallici lavorati illustrativi su un disegno — non una fotografia dello stabilimento VETCNC

Servizi di lavorazione di precisione CNC.Per componenti che devono adattarsi perfettamente.

Lavorazione per componenti il cui accoppiamento dipende da dimensioni critiche, relazioni tra riferimenti (datum) e condizione finale di finitura. Collegare tali requisiti a un piano di ispezione adeguato.

Verifica delle tolleranze
Revisione basata sul disegno
Componenti in metallo e plastica
Ordini per prototipi e lotti
Chiara responsabilità produttiva

Lavorazione per accoppiamenti critici e relazioni tra riferimenti (datum)

Fresatura di precisione CNC

Carcasse, piastrine e caratteristiche di fissaggio.Inviare la geometria dell’accoppiamento, le facce di riferimento e i requisiti di posizionamento dei fori. Indicare quali superfici determinano il posizionamento dell’insieme e quali forniscono semplicemente il gioco.

CNC Milling
Tornitura di precisione CNC

Alberi, manicotti e caratteristiche concentriche.Specificare l’accoppiamento per ogni diametro, l’asse di riferimento e ogni eventuale requisito di eccentricità. Indicare filettature, gole e superfici che devono rimanere non rivestite.

CNC Turning

Caratteristiche su più facce e angolari

Caratteristiche su più facce o angoli.Condividere il modello completo insieme al relativo disegno. Possiamo discutere un percorso di lavorazione mediante fresatura, tornitura o multi-assi senza considerare il numero di assi della macchina come garanzia di tolleranza.

Lavorazione 5-assi

Tolleranze dimensionali

ISO 2768-1:1989 · dimensioni lineari · mm
Dimensione nominale (mm)Fine (f)Media (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Per pezzi metallici con ISO 2768-1 indicata sul disegno. Le dimensioni con tolleranza individuale e i controlli geometrici hanno priorità. Per dimensioni inferiori a 0.5 mm, smussi e raggi di raccordo si applicano limiti separati.ISO 2768-1

Confermare le tolleranze per il vostro pezzo.Verificare le caratteristiche critiche, le dimensioni del pezzo, la quantità e i requisiti di ispezione rispetto al disegno. Il preventivo deve indicare i limiti accettati e l’ambito delle misurazioni.

Componenti di precisione e caratteristiche critiche

6 esempi di componenti

Carcasse di precisione

Superfici di accoppiamento, sedi dei cuscinetti e fori di fissaggioIdentificare le superfici di posizionamento, la posizione assemblata e quali caratteristiche interne richiedono ispezione individuale

Alberi a gradini

Sedi dei cuscinetti, spalle e assi di riferimentoIndicare ogni accoppiamento, la posizione della spalla e il riferimento utilizzato per valutare i requisiti rotazionali

Bocchette e Guarnizioni

Accoppiamento del foro, accoppiamento esterno e relazioni tra paretiSpecificare l’accoppiamento assemblato, la lunghezza e le superfici utilizzate per definire la configurazione di misura

Flange e Mozzetti

Fori centrali, superfici di posizionamento e pattern di bulloniIndicare la relazione tra la superficie di montaggio, il foro e il pattern di fissaggio

Piastrine e blocchi di posizionamento

Pattern di fori, superfici di montaggio e caratteristiche di posizionamentoFornire i riferimenti del disegno che collegano le caratteristiche lavorate al resto dell’assieme

Distanziali e anelli di precisione

Spessore, accoppiamenti e superfici di accoppiamentoIndicare se lo spessore, le relazioni tra superfici, lo stato del bordo o il diametro determinano la funzionalità del componente

Materiali per la lavorazione di precisione CNC

11 materiali

Leghe di alluminio

L’anodizzazione modifica le dimensioni delle superfici di accoppiamento. Pianifichiamo il margine di finitura intorno agli accoppiamenti finali e identifichiamo le superfici di contatto da mascherare, anziché assumere le dimensioni del metallo grezzo come risultato dopo rivestimento.

Acciaio inossidabile

Grado esatto; condizione di fornitura; requisiti relativi alla superficie e alla pulizia.

Acciaio

Grado, durezza / condizione e qualsiasi trattamento termico prima dell’ispezione finale.

Leghe di titanio

Grado, documentazione del materiale grezzo e requisiti superficiali specifici per l’applicazione.

Ottone

Designazione della lega, restrizioni sulla composizione e qualsiasi specifica per la placcatura.

Rame

Grado, requisiti di impiego e condizione finale della superficie / pulizia.

Leghe Inconel

Leghe e condizione di trattamento termico, funzione del componente e registrazioni richieste.

PEEK

Grado esatto del polimero, caricato o non caricato, condizione del materiale grezzo e ambiente di accettazione.

POM

POM si espande maggiormente con la temperatura rispetto ai comuni metalli da ingegneria. Una versione in POM con accoppiamento stretto richiede una propria temperatura di ispezione e un gioco di funzionamento specifico; non trasferiamo direttamente l’accoppiamento di un componente metallico a una sostituzione in acetale.

Nylon

Il nylon assorbe umidità, modificando dimensioni e rigidità. Distinguiamo l’ispezione su materiale in condizioni di essiccazione da quella nello stato condizionato specificato, affinché le dimensioni rilevate su un pezzo asciutto non vengano scambiate per l’accoppiamento dopo esposizione all’umidità.

Acrilico

Grado, requisiti ottici o estetici e superfici da proteggere.

Specificare la qualità, non solo la famiglia di materialiLa lavorabilità può variare in base alla lega e allo stato del materiale[3]Disponibilità del materiale, sostituzioni e requisiti realizzabili vengono esaminati caso per caso

Proteggere le caratteristiche che determinano l’aderenza.

Tolleranze funzionali

Mantenere tolleranze stringenti solo sulle caratteristiche che ne necessitano l’applicazione. Utilizzare lo standard di disegno e distinguere chiaramente le informazioni di riferimento dai requisiti di accettazione.[1]

Fissaggio e sgancio del pezzo

Discutere come verrà posizionato il componente, quali superfici possono essere serrate e in quale stato verrà verificato. Segnalare pareti sottili e superfici vulnerabili ai segni lasciati dal serraggio.

Sequenza delle operazioni

Identificare trattamenti termici, rivestimenti, rettifiche o altre operazioni da considerare. Concordare la responsabilità di ciascun passaggio e il momento in cui avviene l’accettazione finale.

Revisioni del disegno

Mantenere allineati modello, disegno e specifica d’acquisto. Registrare le modifiche e le alternative approvate, anziché fare affidamento su una vecchia email o su uno screenshot non annotato.

Condizioni di misurazione e manipolazione

Specificare l’ambiente di misurazione e i requisiti di stabilizzazione pertinenti al disegno. Includere eventuali restrizioni relative alla manipolazione, alla pulizia e alla protezione della superficie.

Controllo degli ordini ripetuti

Far riferimento alla revisione approvata, al piano di ispezione e a qualsiasi approvazione campione negli ordini successivi. Rivedere nuovamente l’ambito dei controlli in caso di variazioni del materiale, del processo o del disegno.

Ispezione basata sul vostro disegno

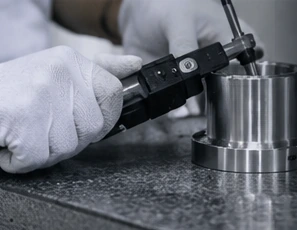
Scena illustrativa di ispezione dimensionale — non una fotografia delle attrezzature VETCNC

Adatta il metodo alla caratteristica da controllare

Un risultato relativo al diametro di un foro stabilisce la dimensione; non stabilisce invece la posizione del foro rispetto ai riferimenti indicati nel disegno. I controlli di posizione devono utilizzare il sistema di riferimento specificato, mentre per la rugosità superficiale sono necessari il parametro dichiarato, la direzione e le impostazioni di misurazione indicate. Associamo ogni risultato riportato alla caratteristica oggetto di accettazione; la risoluzione di visualizzazione dello strumento e l’etichetta «CMM report» da sole non garantiscono la copertura.

Definire la relazione prima dell’ordine

Concordare quali caratteristiche vengono riportate, come si riferiscono al disegno, cosa viene verificato nella fase del campione e cosa viene verificato sulle quantità di produzione.

Richiedere i documenti di supporto

Indicare i documenti relativi al materiale richiesto, la tracciabilità delle misure e qualsiasi ispezione esterna. Una dichiarazione di tracciabilità richiede prove a supporto, e l’incertezza di misura rimane comunque rilevante.[2]

Cosa concordare nel registro di ispezione

Numero di parte e revisioneRiferimento della caratteristica / bollaLimite di accettazione specificatoRisultato misurato e metodoAmbito del campione o del lottoIdentificazione del documento

Finitura superficiale e accettazione del particolare finito

Le selezioni rappresentano preferenze di richiesta. La compatibilità del processo, i requisiti dimensionali e il percorso produttivo finale devono essere confermati.

Costi della lavorazione di precisione e fasi produttive

01

Requisiti funzionali

Il numero di caratteristiche strettamente controllate è determinante, non solo la tolleranza più stretta indicata su un disegno. Identificare quali caratteristiche devono essere controllate e dove è sufficiente un requisito generale.

02

Ambito della verifica

Le misurazioni del primo pezzo, i controlli in produzione e la relativa reportistica possono costituire attività distinte. Definire ciascun deliverable al momento della richiesta di preventivo.

03

Percorso produttivo

Materiale, forma del grezzo, montaggi e post-elaborazione specificata appartengono allo stesso ambito. Confrontare i preventivi sulla base della stessa revisione e degli stessi presupposti.

04

Quantità e consegna

Richiedere le quantità effettivamente necessarie. Separare l’approvazione del campione dagli ordini ripetuti e confermare il programma soltanto dopo aver completato la revisione tecnica e commerciale.

Il prototipo verifica le interfacce critiche

Indicare lo scopo del campione: verifica dell’assemblaggio, revisione della geometria, collaudo o altro compito. Concordare quali caratteristiche devono essere misurate e quale approvazione è necessaria prima del successivo ordine.

Dalla revisione del disegno ai componenti di precisione

01

Inviare il pacchetto disegni

Includere il modello, la revisione del disegno, il materiale e le quantità d’ordine. Segnalare gli accoppiamenti critici e i documenti richiesti.

02

Revisionare i requisiti

Discutere fattibilità, responsabilità produttive, metodi di misurazione e qualsiasi punto aperto prima dell’approvazione.

03

Concordare l’ordine e l’ambito del campione

Confermare per iscritto l’ambito commerciale, i criteri di accettazione e qualsiasi fase di verifica del primo pezzo o di approvazione del campione.

04

Verifica, documentazione e consegna

Applicare i requisiti concordati per ispezione, documentazione e imballaggio. Tenere a disposizione le revisioni approvate per gli ordini ripetuti.

Caratteristiche critiche da progetti completati

6061-T6 ALLUMINIO

Piastra di calibrazione ottica

L’area critica di misurazione richiedeva il controllo della planarità e parallelismo entro 0.01 mm, ottenuto mediante lavorazione e anodizzazione nera opaca.

Leggi il progetto della piastra di calibrazione

416 ACCIAIO INOSSIDABILE

Tubo collimatore con fori trasversali

Controlli su fori piccoli e ispezione al microscopio con due angoli hanno evidenziato sbavature che la misurazione del foro principale avrebbe altrimenti nascosto.

Leggi il progetto del tubo collimatore

Domande frequenti sulla lavorazione di precisione CNC

Qual è la tolleranza più stretta che riuscite a ottenere nella lavorazione?

Invia il disegno, le caratteristiche critiche, il materiale e la quantità. Confermiamo le tolleranze raggiungibili e l’ambito di ispezione adeguato per il percorso produttivo proposto prima di accettare l’ordine.

Qual è la differenza tra lavorazione CNC di precisione e lavorazione CNC standard?

Questa pagina si concentra sulle caratteristiche critiche per l’assemblaggio e sui relativi requisiti di accettazione. Fresatura, tornitura e lavorazione multiasse possono tutte far parte del percorso produttivo. La distinzione utile riguarda le specifiche e il controllo richiesti per il tuo componente, non un’etichetta diversa applicata alla macchina.

Applicate automaticamente uno standard di tolleranza generale?

Nessuno standard è presunto da una descrizione come “parte di precisione”. Indicare lo standard e la sua edizione utilizzati sul disegno, insieme ai requisiti specifici per ogni caratteristica. ASME Y14.5 fornisce le regole per la comunicazione della quotatura geometrica e delle tolleranze; non costituisce una certificazione del fornitore.[1]

È possibile lavorare a partire da un modello 3D senza disegno?

Un modello può avviare la conversazione. Per lavorazioni critiche per l’assemblaggio, fornisci un disegno corrispondente o una specifica basata sul modello concordata, che definisca tolleranze, riferimenti (datums), requisiti di superficie e criteri di accettazione. Risolvi ogni informazione mancante prima dell’approvazione della produzione.

È possibile fornire un rapporto di ispezione con macchina di misura a coordinate (CMM) o un rapporto dimensionale?

Specifica le caratteristiche, il formato del rapporto e l’ambito del campione richiesto. Discuteremo il metodo più appropriato e confermeremo quali elementi di reporting potranno essere inclusi. Un rapporto CMM non è incluso automaticamente per ogni componente, e un singolo metodo di misurazione potrebbe non coprire tutte le caratteristiche.

È possibile realizzare parti di precisione in materie plastiche tecniche?

Fornisci la classe esatta del materiale, la geometria del componente, i requisiti di assemblaggio e l’uso previsto. Includi i requisiti pertinenti relativi al condizionamento e alle misurazioni. Non assumere che una tolleranza concordata per una versione in metallo si applichi automaticamente anche alla versione in polimero.

Come vengono gestiti contemporaneamente finiture e accoppiamenti stretti?

Indica le dimensioni finali e identifica le superfici che devono essere protette, mascherate o ispezionate in una determinata fase. Includi la specifica della finitura nella richiesta iniziale, affinché il percorso produttivo e le responsabilità possano essere revisionati come un unico lavoro.

Esiste una quantità minima d’ordine o un tempo di consegna fisso?

Richiedi un preventivo per i quantitativi di prototipi e produzione di cui hai bisogno. I quantitativi minimi, l’approvvigionamento dei materiali, l’approvazione del campione e le date di consegna sono confermati per il progetto effettivo. Non pubblichiamo un tempo di consegna fisso per tutti i componenti di precisione.

VETCNC realizzerà il componente internamente o si avvarrà di un partner?

Iniziamo con i nostri stabilimenti interni. Quando è richiesta un’ulteriore capacità produttiva, possiamo discutere la possibilità di coordinarci con un partner oppure presentarti direttamente al fornitore. L’accordo sul tipo di processo produttivo proposto e sulla responsabilità delle ispezioni deve essere raggiunto prima che tu effettui l’ordine.

Quali informazioni devo includere nella richiesta di preventivo per lavorazioni di precisione?

Fornire il modello CAD corrente e il relativo disegno, il materiale esatto, la quantità, le caratteristiche critiche, i requisiti di finitura, i registri di ispezione e il cronoprogramma richiesto. La checklist presente su questa pagina può aiutarti a raccogliere questi elementi. Concordare accordi sulla riservatezza e sul trasferimento file prima di inviare informazioni sensibili.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente di precisione

Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.

Riferimenti tecnici e ambito di applicazione
  1. ASME — Quotatura e tolleranze
  2. NIST — Politica sulla tracciabilità metrologica
  3. Sandvik Coromant — Fresatura di materiali diversi

Riferimenti per le tolleranze geometriche, la tracciabilità metrologica e i materiali da lavorare. Conferma per iscritto i requisiti e i risultati attesi del progetto.

VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione del componente

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB