Vai al contenuto
VETCNCCNC MANUFACTURING
Componenti di alloggiamento, staffe e dispositivi di fissaggio

Lavorazione di semiconduttori CNC

Lavoriamo involucri per apparecchiature, dispositivi di posizionamento, blocchi forati e piastre termiche per i costruttori di strumenti per semiconduttori. Il nostro ambito riguarda il componente meccanico; le superfici di contatto del pezzo e il percorso successivo di pulizia ne definiscono lo stato di consegna.

  • Componenti per apparecchiature
  • Sviluppo e produzioni ripetute
  • Attrezzature per movimentazione e ispezione

Involucri, dispositivi di fissaggio e interfacce da noi lavorati

Un localizzatore di ricambio, un involucro modificato e un blocco forato richiedono lavorazioni diverse. Queste sono le famiglie di componenti che forniamo e i dettagli che determinano più frequentemente il loro corretto inserimento nell’apparecchiatura.

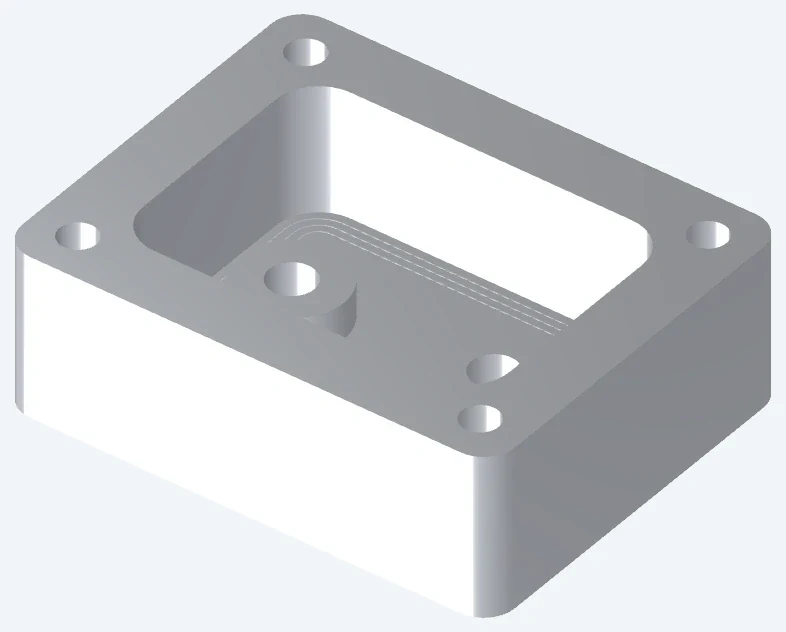
Alloggiamento fresato utilizzato per discutere il fissaggio e le superfici interne

Involucri per apparecchiature e telai di copertura

Lavoriamo la sede della copertura, le caratteristiche di fissaggio e gli alloggiamenti per i connettori sull’involucro. Riferendo tali alloggiamenti al modulo installato si evita che la copertura si adatti alla scatola ma ostruisca i relativi connettori.

  • Tasche per involucri
  • Sedi per coperchi
  • Riferimenti di montaggio
Discuti questo componente
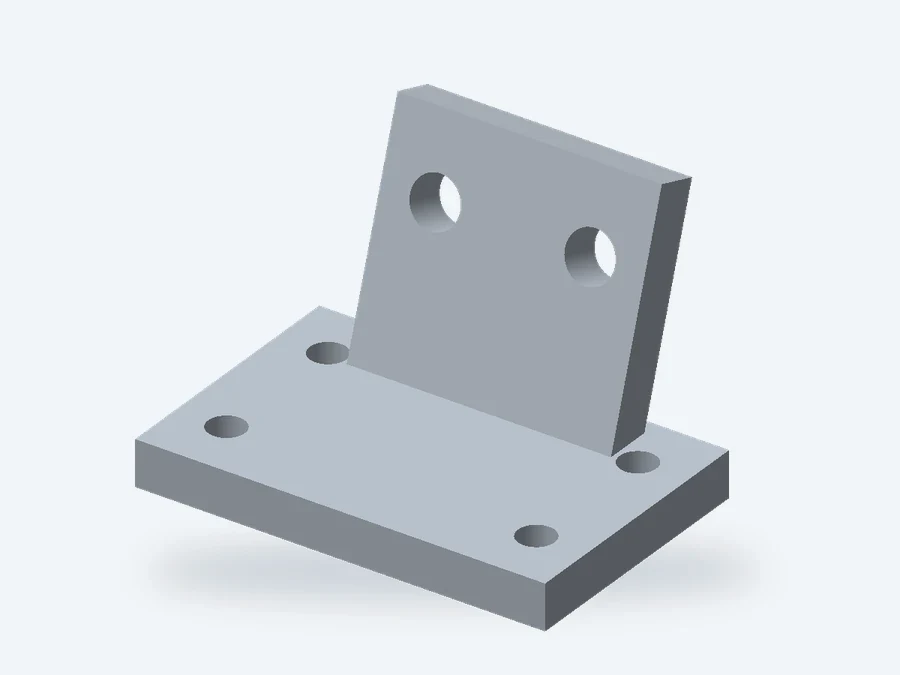
Supporti per sensori e allineamento

Supporti per sensori e allineamento

Le scanalature consentono la regolazione iniziale del sensore; una caratteristica di posizionamento separata può ripristinare la posizione accettata dopo lo smontaggio. Lavoriamo entrambe su supporti personalizzati, in modo che il progetto di fissaggio possa distinguere la regolazione dalla localizzazione ripetibile.

  • Superfici di posizionamento
  • Pattern di fori
  • Scanalature di regolazione
Discuti questo componente
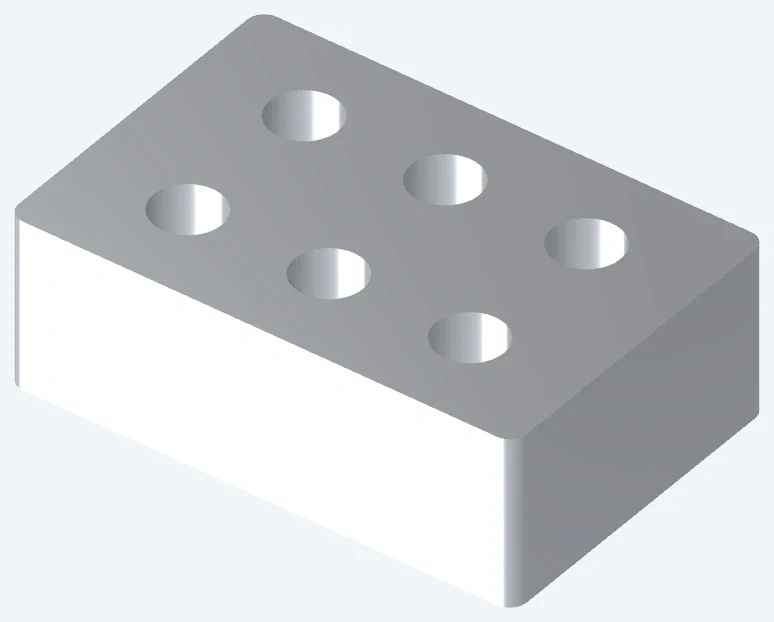
Dispositivo di posizionamento con schema di fori

Blocchi di fissaggio e piastre di posizionamento

Un dispositivo di fissaggio con tamponi di contatto o manicotti di posizionamento sostituibili può mantenere la sua base anche quando i dettagli funzionali si usurano. Forniamo la base lavorata e i dettagli di ricambio secondo i rispettivi disegni.

  • Superfici di contatto
  • Fori di posizionamento
  • Dettagli sostituibili
Discuti questo componente
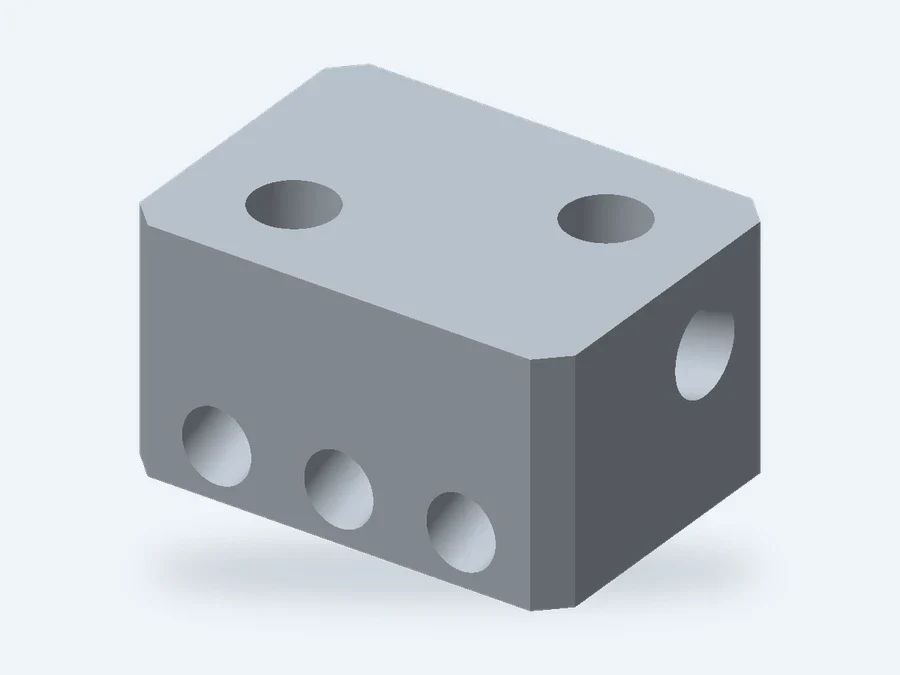
Blocchi forati e corpi di interfaccia

Blocchi forati e corpi di interfaccia

I fori trasversali lasciano intersezioni e aperture di accesso utensile all’interno di un blocco. La loro posizione determina se è possibile raggiungere i bordi per la sbavatura e quali aperture richiedono una chiusura approvata prima dell’uso del componente.

  • Passaggi incrociati
  • Interfacce di tenuta
  • Spigoli interni
Discuti questo componente
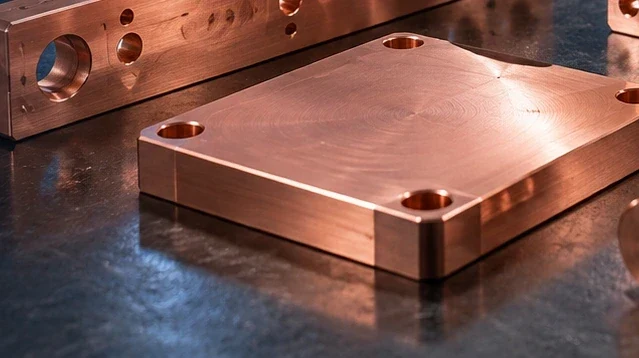
Piastre di interfaccia termica

Piastre di interfaccia termica

Altezze diverse dei componenti possono richiedere tamponi di contatto a gradini anziché una singola piastra piana. Lavoriamo questi livelli e le caratteristiche di fissaggio; il materiale di interfaccia riempie i residui gap di contatto nel percorso termico assemblato.

  • Superfici di contatto
  • Fori di fissaggio
  • Condizione finale della superficie
Discuti questo componente
Alberi, manicotti e distanziali di posizionamento

Alberi, manicotti e distanziali di posizionamento

Un manicotto rimovibile richiede un diametro di posizionamento, una superficie di arresto e un sistema per estrarlo. L’inclusione di una spalla accessibile o di una caratteristica di estrazione approvata evita di dover rimuovere l’intero dispositivo di fissaggio per sostituire un particolare usurato.

  • Diametri di accoppiamento
  • Spalle assiali
  • Caratteristiche trasversali
Discuti questo componente

Modifiche all’attrezzatura che influenzano la progettazione del componente

Le modifiche ai moduli, i cicli ripetuti di caricamento e l’esposizione al vuoto generano problemi diversi. Le opzioni riportate di seguito mostrano dove una modifica al componente lavorato può prevenire interventi di ritocco sull’attrezzatura assemblata.

Alloggiamento fresato utilizzato per discutere il fissaggio e le superfici interne

Sostituzione dei moduli senza dover rieseguire la lavorazione del telaio

Un sensore o un attuatore di sostituzione potrebbe svolgere lo stesso compito con un diverso ingombro di fissaggio. Una piastra adattatrice separata può preservare i riferimenti di montaggio sul lato attrezzatura, pur accogliendo il nuovo ingombro, purché il giunto aggiuntivo sia accettabile in termini di rigidità e allineamento.

I due interfacciamenti dell’adattatore devono avere una relazione definita. Le caratteristiche di posizionamento stabiliscono la posizione del modulo; i fori per viti con gioco consentono di serrare il modulo senza forzare insieme schemi di fori non coincidenti.

Percorso di estrazione

Verificare se il modulo installato può essere rimosso dall’attrezzatura mantenendo in posizione le linee di servizio adiacenti. La semplice presenza di una vite accessibile non è sufficiente se la scatola ne blocca la direzione di estrazione.

Allineamento dopo la sostituzione

Mantenere i riferimenti dell’attrezzatura su una faccia o un localizzatore conservati durante la sostituzione del modulo. Riutilizzare esclusivamente le dimensioni esterne del vecchio supporto non garantisce il mantenimento dell’allineamento del sensore montato.

Dispositivo di posizionamento con schema di fori

Caricamento ripetibile con localizzatori sostituibili

Due perni rotondi con gioco stretto possono incepparsi se la distanza tra i fori varia. Una configurazione di localizzazione a perno rotondo e perno diamantato è un metodo consolidato per localizzare due fori, eliminando nel contempo il vincolo ridondante.

Dettagli di contatto sostituibili sono utili quando l’usura si concentra su una piccola superficie di posizionamento anziché interessare l’intero dispositivo di fissaggio. Il disegno di sostituzione mantiene comune l’interfaccia di appoggio, identificando invece la geometria funzionale soggetta a variazione.

Pattini di contatto per superfici fragili

Un pattino polimerico separato può spostare il contatto da un bordo metallico affilato. Per pezzi particolarmente sensibili, la classe di polimero selezionata deve soddisfare anche i requisiti elettrici, di usura e di contaminazione relativi a tale contatto.

Accessibilità per la sostituzione di un localizzatore

Posizionare le viti di ritenzione e l'accesso per lo smontaggio su una faccia facilmente raggiungibile. Un inserto sostituibile ha scarso valore funzionale se il suo fissaggio risulta intrappolato sotto l'assieme montato.

Blocchi forati e corpi di interfaccia

Porte e supporti esposti al vuoto

Un giunto filettato cieco può intrappolare gas dietro la vite, che verrà rilasciato lentamente durante la fase di pompaggio. Un foro di sfiato passante o un apposito fissaggio ventilato possono risolvere tale volume intrappolato, qualora il progetto dell’equipaggiamento lo consenta.

Le caratteristiche di sfiato devono collegare il volume intrappolato allo spazio in vuoto senza creare un percorso indesiderato attraverso il confine del vuoto. Tale percorso è approvato dal progettista dell’equipaggiamento; non si tratta di una modifica automatica apportata a un disegno fornito.

Intersezioni di passaggi accessibili

Un’apertura di ispezione o una revisione della direzione di foratura possono rendere accessibile un’intersezione altrimenti irraggiungibile ai fini della sbavatura. Se tale apertura diventa parte di un confine sigillato, ne cambiano anche i requisiti di chiusura e di prova.

Zone di tenuta mantenute separate dalle facce estetiche

Un graffio che attraversa una pista di tenuta ha un’importanza diversa rispetto a un segno su una faccia esterna. Identificare la pista di tenuta affinché i suoi requisiti di superficie e di protezione rimangano localizzati nell’area effettivamente deputata alla tenuta.

Ciò che ogni costruzione deve dimostrare

Utilizzare i primi pezzi per risolvere eventuali problemi di assemblaggio prima di avviare una produzione ripetuta. Una verifica di aderenza, una valutazione del processo e un componente produttivo accettato presentano obiettivi di accettazione differenti.

Sviluppo e verifiche di aderenza

Verificare il gioco dei moduli, l’accessibilità dei connettori e l’ordine di montaggio. In questa fase è possibile correggere la posizione di montaggio prima di procedere alle valutazioni di finitura e di pulizia.

Campioni per la valutazione dell’equipaggiamento

Utilizzare il materiale di contatto previsto e il percorso superficiale definitivo durante la valutazione di usura, pulizia o esposizione al processo. Una verifica positiva della geometria da sola non è sufficiente a rispondere a tali domande.

Componenti ripetuti rilasciati

Trasferire la definizione del componente accettato negli ordini successivi, inclusi i dettagli sostituibili e i confini dei trattamenti. Mantenere distinta la revisione di un componente modificato dai ricambi destinati a equipaggiamenti già in servizio.

Parametri del materiale per interfacce termiche e di posizionamento

I componenti per il trasferimento termico beneficiano di un’elevata conducibilità, mentre quelli per il posizionamento richiedono anche una crescita termica prevedibile. La pulizia della superficie e l’accettazione in vuoto sono specificate separatamente da queste proprietà volumetriche del materiale.

Parametri del materiale per interfacce termiche e di posizionamento
Riferimento materialeValori dei parametriContesto del pezzo / del materiale grezzo
Estruso 6061-T6 / T6511Conducibilità termica 167 W/(m·K)Piastra di montaggio e involucri esterni; 25°C
Rame C11000Conducibilità termica ≈391 W/(m·K); 101% IACSZone termiche e contatti elettrici
316L / EN 1.4404Modulo 200 GPa; dilatazione 16 µm/(m·K)Montaggi e manicotti esposti alla corrosione
PEEK · TECAPEEK naturaleConducibilità termica 0.27 W/(m·K); dilatazione 50 µm/(m·K)Spessori isolanti e guide sostituibili

Riferimenti tipici: lega idro 6061; Copper Development Association C11000 a 20°C; Outokumpu Supra 316L (modulo a 20°C; dilatazione 20–100°C); Ensinger TECAPEEK naturale (dilatazione longitudinale 23–60°C).

Scelte di lavorazione che evitano operazioni non necessarie

Combiniamo fresatura e tornitura attorno alle superfici funzionali del pezzo. I requisiti locali sono più utili rispetto all’applicazione della stessa tolleranza stretta su ogni faccia esterna.

Interfacce che possono far fallire un controllo di assemblaggio

I controlli riportati di seguito riguardano componenti che risultano conformi singolarmente ma falliscono dopo l’assemblaggio, il trattamento o l’installazione. Ogni requisito deve essere associato alla superficie che ne assolve la funzione.

Alloggiamento fresato utilizzato per discutere il fissaggio e le superfici interne

Superfici di posizionamento e schemi di fori

Uno schema di fori misurato da un bordo grezzo non utilizzato può superare l’ispezione ma mancare il supporto dell’attrezzatura. Utilizzare la superficie di appoggio e le reali caratteristiche di posizionamento come riferimenti rilevanti nel disegno.

Gole di tenuta dopo il trattamento

Un rivestimento modifica lo spazio disponibile per la guarnizione e le relative parti accoppiate. Controllare le dimensioni della gola nello stato finito richiesto, oppure mantenere la gola mascherata approvata anziché rivestirla per impostazione predefinita.

Filettature utilizzabili in corrispondenza di fori trasversali

Un foro filettato può soddisfare la profondità di foratura ma perdere filettatura utilizzabile in corrispondenza di un passaggio intersecante. Mantenere distinta la lunghezza di impegno richiesta dalla profondità totale di foratura e dalla posizione dell’intersezione.

Gradini per il contatto termico

Una piastra di trasferimento termico richiede l’altezza corretta di contatto per ciascun dispositivo, oltre a una superficie adeguata. Se un primo pad entra in contatto per primo, un altro dispositivo potrebbe rimanere distaccato dalla piastra anche quando lo spessore complessivo è corretto.

Finitura delle superfici funzionali, non solo di quelle esterne

Forniamo un preventivo basato sulla condizione finale specificata del componente. Separare le superfici di tenuta, di posizionamento e di aspetto permette di concentrare il lavoro di finitura sulle aree che ne necessitano.

Spigoli nei punti di contatto tra pezzo in lavorazione e passaggio

Utilizzare uno smusso definito laddove il componente entra in contatto con il pezzo in lavorazione o viene manipolato. Su uno spigolo di tenuta o di posizionamento, un arrotondamento eccessivo può rimuovere geometria funzionale; tali spigoli richiedono un trattamento specifico.

Copertura del rivestimento e mascheratura

Un disegno può richiedere superfici esterne protette, mantenendo allo stesso tempo aree di contatto o di accoppiamento non rivestite. Indicare il contorno anziché applicare una nota generale di finitura su entrambe.

Dimensioni dopo il processo finale

Una verifica eseguita prima del rivestimento non può stabilire l’adattamento post-rivestimento. Collegare la verifica del foro, della scanalatura o della superficie di appoggio interessati alla fase finale, affinché il team ricevente misuri la stessa condizione.

Parametri di interfaccia, pulizia e prova di tenuta

Manteniamo separati adattamento meccanico, contaminazione e accettazione del confine sigillato. Il riferimento per l’adattamento di posizionamento si applica esclusivamente laddove sul disegno sia indicato H7.

Per l’accettazione della pulizia, una verifica di pulizia visibile, un risultato in termini di particelle e un risultato relativo ai residui chimici rispondono a domande diverse. Il metodo applicabile e il limite devono essere abbinati; un rapporto privo di tale abbinamento non dimostra la conformità.

Parametri di interfaccia, pulizia e prova di tenuta
Caratteristica / verificaParametro o riferimentoDettaglio di accettazione
Mandrina di posizionamento sostituibileForo H7, nominale >6–10 mm
0 a +0.015 mm
Verificare il foro di lavoro, la superficie di arresto e la posizione del dispositivo di posizionamento
Altezze degli scalini di contatto termico20°C riferimento dimensionale standardRegistrare ogni altezza di contatto e la relativa condizione di misurazione
Scanalatura e spalla di tenutaLarghezza/profondità della scanalatura (mm); Ra (µm)Utilizzare le dimensioni specificate nello stato finale rivestito o mascherato
Pulizia della superficieDimensione delle particelle (µm); conteggio/cm² oppure residuo (µg/cm²)Identificare le superfici sottoposte a prova, il metodo di campionamento e il limite di accettazione
Prova di tenuta del confine sigillatoPortata di perdita (Pa·m³/s); pressione di prova (Pa)Registrare il gas di prova, il salto di pressione e il limite concordato

Il riferimento 20°C non definisce la temperatura di esercizio né quella di degasaggio. I limiti di pulizia e di tenuta derivano dalle specifiche dell’equipaggiamento. Riferimenti: ELESA+GANTER, tabelle DIN ISO 286; NIST, Temperatura di riferimento standard.

Ambito di pulizia e qualifica dei fornitori

Possiamo fornire un preventivo per componenti meccanizzati destinati a una pulizia successiva. La pulizia finale o un imballaggio specializzato richiedono un processo concordato, un sito responsabile e registri di rilascio. La classificazione di una camera bianca, il contatto con wafer o la qualifica del processo, nonché i percorsi di fornitura approvati dal cliente, richiedono una revisione specifica del progetto; queste condizioni non vengono stabilite mediante ispezione dimensionale.

Consegna all’assemblaggio o alla pulizia finale

Il nostro ambito di consegna può terminare al componente meccanizzato oppure in una fase di finitura concordata separatamente. La scelta del punto di consegna evita che lo stesso componente venga pulito, manipolato e ripacchettato inutilmente.

Layout dell'imballaggio con componenti separati e campi identificativi per numero parte, revisione, lotto, quantità e ID record

Proteggere le superfici di tenuta e di contatto

Separare i componenti in modo che il bordo di una flangia non danneggi la superficie di tenuta del componente successivo. I punti di contatto dell’imballaggio devono evitare le superfici funzionali protette.

Mantenere identificabili le revisioni dell’attrezzatura

Etichettare le varianti dall’aspetto simile con numero di parte e revisione, nonché con il riferimento lotto concordato. Ciò aiuta il personale addetto alla ricezione a tenere separati i ricambi per attrezzature più vecchie rispetto a una versione rivista.

Evitare di duplicare un percorso di pulizia controllato

Quando il vostro fornitore approvato esegue la pulizia finale, ordinate lo stato di lavorazione meccanica a monte e un apposito imballaggio per il trasferimento. La pulizia finale e il relativo registro di rilascio rimangono associati a tale fase definita.

Domande frequenti sulla meccanizzazione di attrezzature per semiconduttori

Potete sostituire un componente OEM per attrezzature partendo da un campione usato?

Un campione può rivelare la geometria, ma l’usura e precedenti riparazioni potrebbero aver modificato le dimensioni originali. Prima di realizzare una sostituzione, abbiamo bisogno di una definizione produttiva accettata; il disegno originale o le misurazioni dei componenti abbinati aiutano a risolvere le tolleranze di accoppiamento mancanti.

Il PEEK nero è automaticamente sicuro contro le scariche elettrostatiche (ESD)?

No. Il colore non definisce il comportamento elettrico. Le grade elettricamente modificate possiedono proprietà specifiche, e una grade selezionata per il controllo ESD deve comunque soddisfare eventuali ulteriori requisiti relativi al contatto con il pezzo in lavorazione o alla contaminazione.

Un localizzatore in plastica può essere ispezionato a temperatura ambiente se opera a caldo?

Sì, purché le dimensioni di accettazione indicate sul disegno siano definite per tale condizione di ispezione. Il progetto deve comunque tener conto della condizione operativa; un risultato dimensionale a temperatura ambiente da solo non garantisce il gioco termico a caldo.

Una superficie di tenuta lucidata può essere accettata esclusivamente in base all’aspetto?

No. Un aspetto brillante non garantisce planarità, rugosità superficiale né l’assenza di graffi che attraversino la pista di tenuta. Questi sono controlli superficiali o dimensionali distinti; le prestazioni richieste della tenuta potrebbero inoltre richiedere un test di assemblaggio specifico.

È possibile sostituire un componente in alluminio con uno in acciaio inossidabile?

La sostituzione del materiale influisce sulla massa, sull’espansione termica e sul flusso di calore, nonché sulla resistenza meccanica. Queste differenze sono rilevanti per una staffa mobile o per un supporto che subisce variazioni di temperatura durante il funzionamento. Nel confronto, mantenere le condizioni richieste di allineamento e carico: le stesse dimensioni non rendono i materiali interscambiabili.

In quale modo deve essere fornito un componente per il nostro test di perdita all’elio?

Specificare se il test riguarda il componente grezzo oppure una connessione assemblata, indicando quali porti devono essere chiusi e quali guarnizioni o raccordi devono essere installati. L’attrezzatura di prova e le connessioni possono influenzare il risultato; pertanto, l’ambito della consegna deve corrispondere alla configurazione oggetto di accettazione.

Le dimensioni dell’O-ring sono sufficienti a definire la scanalatura di tenuta lavorata?

No. La geometria della scanalatura dipende anche dal grado di compressione della guarnizione, dal gioco di accoppiamento e dalla disposizione della tenuta. Una scanalatura ricavata esclusivamente dalle dimensioni libere dell’O-ring potrebbe determinare una compressione o un riempimento non corretti. Utilizzare il disegno approvato della sede (gland) relativo alla guarnizione e alla connessione selezionate.

L’assemblaggio provvisorio deve avvenire prima della pulizia finale?

Un controllo di aderenza (fit check) prima della fase controllata di pulizia finale può rivelare interferenze senza dover riaprire il pacchetto finito. Se il piano di accettazione prevede l’assemblaggio dopo la pulizia, gli strumenti, le modalità di manipolazione e ogni eventuale ripetizione della pulizia devono rientrare nel percorso approvato. Mantenere sia il controllo che la consegna finale nello stesso piano di rilascio.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente per apparecchiature semiconduttrici

Indicaci a cosa serve il componente nel tuo impianto e in quale fase del progetto ti trovi. Possiamo discutere il componente, i suoi requisiti di produzione e le condizioni di consegna necessarie per la tua operazione successiva.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB