Ir para o conteúdo
VETCNCCNC MANUFACTURING
Componentes de carcaça, suporte e fixação

Usinagem de semicondutores CNC

Usinamos carcaças de equipamentos, dispositivos de posicionamento, blocos com orifícios e placas térmicas para fabricantes de ferramentas para semicondutores. Nossa abrangência cobre o componente mecânico; as superfícies de contato da peça e a rota de limpeza subsequente definem sua condição de entrega.

  • Componentes de equipamentos
  • Desenvolvimento e produções repetidas
  • Ferramentas para manuseio e inspeção

Carcaças, dispositivos de fixação e interfaces que usinamos

Um localizador de substituição, uma carcaça modificada e um bloco com orifícios exigem trabalhos de usinagem distintos. Essas são as famílias de componentes que fornecemos e os detalhes que mais frequentemente determinam seu encaixe no equipamento.

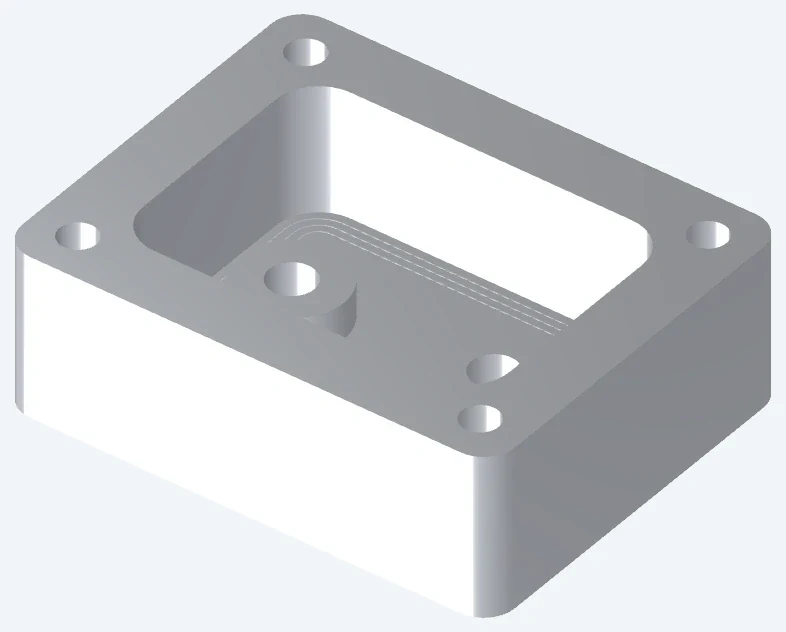
Carcaça fresada usada para discutir montagem e superfícies internas

Carcaças de equipamentos e estruturas de tampas

Usinamos o assento da tampa, os recursos de fixação e as aberturas para conectores na carcaça. Referenciar essas aberturas em relação ao módulo instalado evita que a tampa se encaixe na caixa, mas obstrua seus conectores.

  • Recessos para invólucros
  • Assentos para tampas
  • Referências de fixação
Discutir este componente
Suportes para sensores e alinhamento

Suportes para sensores e alinhamento

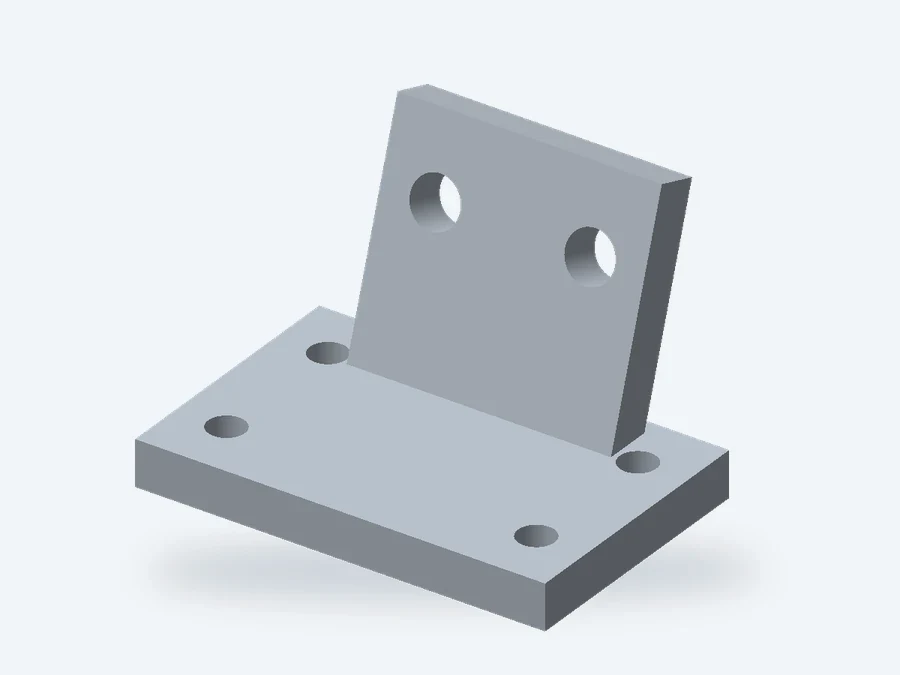
Ranhuras permitem o ajuste inicial do sensor; um recurso de posicionamento separado pode restaurar a posição aceita após a remoção. Usinamos ambos nos suportes personalizados, de modo que o projeto de fixação possa distinguir ajuste de posicionamento repetível.

  • Superfícies de posicionamento
  • Padrões de furos
  • Ranhuras de ajuste
Discutir este componente
Fixação de localização com padrão de furos

Blocos de fixação e placas de posicionamento

Um dispositivo de fixação com almofadas de contato ou buchas de posicionamento substituíveis pode manter sua base mesmo quando os detalhes operacionais desgastarem. Fornecemos a base usinada e os detalhes substituíveis conforme seus desenhos individuais.

  • Superfícies de contato
  • Furos de posicionamento
  • Detalhes substituíveis
Discutir este componente
Blocos com orifícios e corpos de interface

Blocos com orifícios e corpos de interface

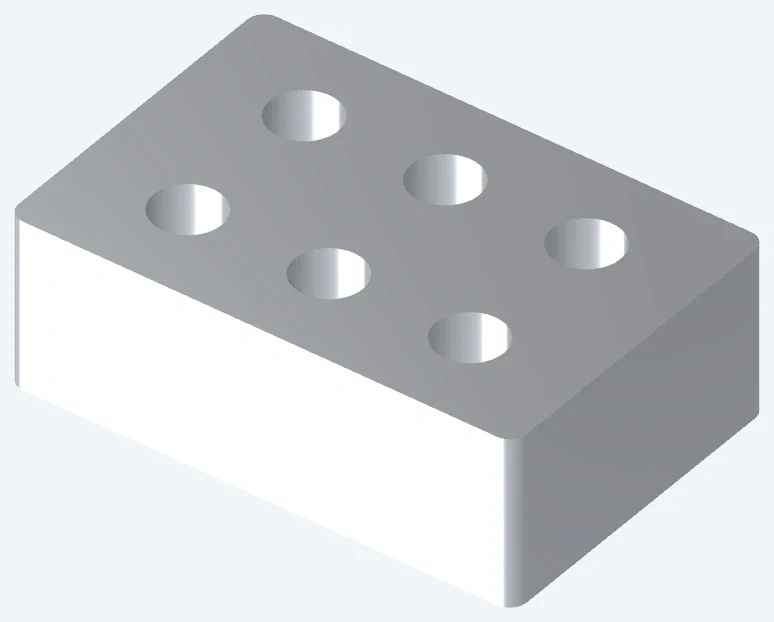
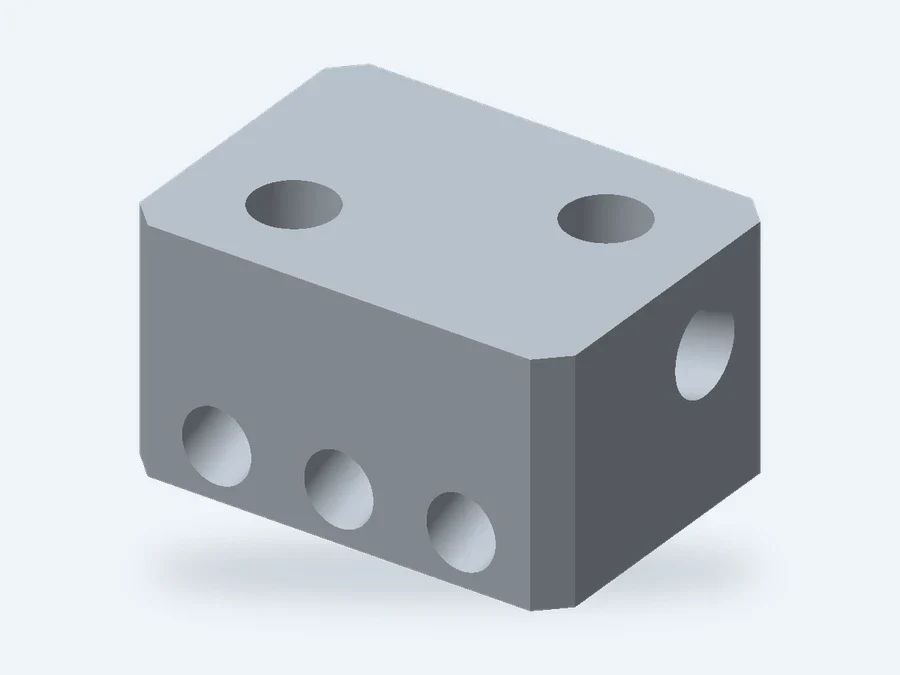
Passagens transversais deixam interseções e aberturas de acesso para ferramentas no interior de um bloco. Sua posição determina se as arestas podem ser alcançadas para desburrar e quais aberturas exigem um fechamento aprovado antes do uso do componente.

  • Passagens intersecionadas
  • Interfaces de vedação
  • Arestas internas
Discutir este componente
Placas de interface térmica

Placas de interface térmica

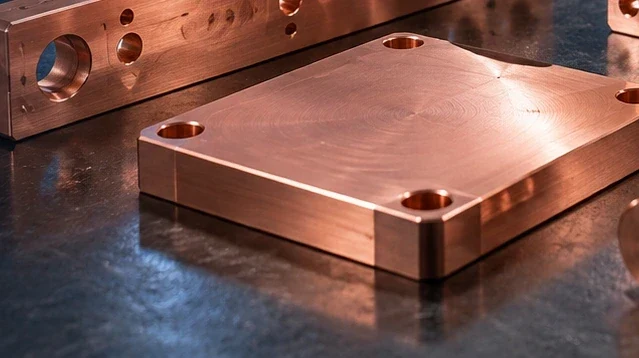
Alturas diferentes de componentes podem exigir almofadas de contato escalonadas, em vez de uma única placa plana. Usinamos esses níveis e os recursos de fixação; o material de interface preenche as lacunas restantes de contato no caminho térmico montado.

  • Superfícies de contato
  • Furos de fixação
  • Condição final da superfície
Discutir este componente
Eixos, buchas e espaçadores de posicionamento

Eixos, buchas e espaçadores de posicionamento

Uma manga removível necessita de um diâmetro de localização, uma face de encosto e um meio de extraí-la. Incluir um ombro acessível ou um recurso de extração aprovado evita a necessidade de remover o dispositivo de fixação circundante para substituir um detalhe desgastado.

  • Diâmetros conjugados
  • Ombros axiais
  • Recursos transversais
Discutir este componente

Alterações no equipamento que afetam o projeto da peça

Alterações de módulo, carregamento repetido e exposição ao vácuo geram problemas distintos. As opções abaixo indicam onde uma alteração no componente usinado pode evitar retrabalho na ferramenta montada.

Carcaça fresada usada para discutir montagem e superfícies internas

Substituição de módulos sem reusinar o quadro

Um sensor ou atuador de substituição pode desempenhar a mesma função com uma configuração de montagem diferente. Uma placa adaptadora separada pode preservar as referências de montagem do lado do equipamento enquanto suporta a nova configuração, desde que a junta adicional seja aceitável quanto à rigidez e alinhamento.

As duas interfaces do adaptador exigem uma relação definida. Recursos de localização estabelecem a posição do módulo; furos para parafusos com folga permitem que os parafusos o prendam sem forçar padrões de furos incompatíveis.

Trajeto de remoção

Verifique se o módulo instalado pode ser retirado do equipamento mantendo as linhas de serviço adjacentes em posição. Um parafuso acessível não é suficiente se a carcaça bloquear a direção de retirada.

Alinhamento após substituição

Mantenha a referência do equipamento em uma face ou localizador retidos quando o módulo for alterado. Reutilizar apenas as dimensões externas do suporte antigo não preserva o alinhamento do sensor montado.

Fixação de localização com padrão de furos

Carregamento repetível com localizadores substituíveis

Dois pinos redondos ajustados com precisão podem travar caso haja variação no espaçamento dos furos. Um arranjo de localização com um pino redondo e outro em forma de losango é um método consolidado para posicionar dois furos ao mesmo tempo, aliviando a restrição redundante.

Detalhes de contato substituíveis são úteis quando o desgaste ocorre em uma pequena superfície de localização, em vez de abranger toda a fixação. O desenho de substituição mantém a interface de assentamento comum, identificando ao mesmo tempo a geometria funcional que pode mudar.

Placas de contato para superfícies frágeis

Uma placa polimérica separada pode deslocar o ponto de contato para longe de uma aresta metálica afiada. Para peças trabalhadas sensíveis, a classe de polímero selecionada deve também atender aos requisitos elétricos, de desgaste e de contaminação desse ponto de contato.

Acesso para troca de um localizador

Posicione parafusos de retenção e acesso à extração em uma face acessível. Um inserto substituível tem pouco valor de serviço se seu fixador ficar aprisionado sob a montagem instalada.

Blocos com orifícios e corpos de interface

Conexões e suportes expostos ao vácuo

Uma junta roscada cega pode aprisionar gás atrás do parafuso e liberá-lo lentamente durante a evacuação. Uma ventilação passante ou um fixador ventilado adequado pode resolver esse volume aprisionado, desde que o projeto do equipamento o permita.

As características de ventilação devem conectar o volume aprisionado ao espaço evacuado sem criar um caminho indesejado através da fronteira de vácuo. O projetista do equipamento aprova essa rota; não se trata de uma alteração automática em um desenho fornecido.

Interseções de passagens acessíveis

Uma abertura de inspeção ou uma direção revisada de furação pode expor uma interseção, de outra forma inacessível, para remoção de rebarbas. Se essa abertura passar a fazer parte de uma fronteira selada, os requisitos de fechamento e ensaio também serão alterados.

Superfícies de vedação mantidas separadas de faces estéticas

Um arranhão atravessando uma pista de vedação tem relevância distinta de uma marca em uma face externa. Identifique a pista de vedação para que seu requisito superficial e sua proteção permaneçam restritos à área que efetivamente realiza a vedação.

O que cada produção precisa comprovar

Use as primeiras peças para resolver problemas de montagem antes de prosseguir com um lote repetido. Uma verificação de encaixe, uma avaliação de processo e um componente de produção aceito possuem alvos de aceitação distintos.

Desenvolvimento e verificações de encaixe

Verifique a folga do módulo, o acesso aos conectores e a sequência de montagem. Uma posição de montagem pode ser corrigida nesta fase, antes de serem realizadas as avaliações finais de acabamento e limpeza.

Amostras para avaliação de equipamentos

Utilize o material de contato pretendido e a rota final de superfície ao avaliar desgaste, limpeza ou exposição ao processo. Uma verificação bem-sucedida apenas da geometria não responde a essas questões.

Componentes repetidos liberados

Transfira a definição do componente aceito para pedidos posteriores, incluindo detalhes substituíveis e limites de tratamento. Mantenha uma revisão alterada da peça distinta das peças de reposição já em uso no equipamento.

Parâmetros de material para interfaces térmicas e de posicionamento

Peças de transferência de calor se beneficiam da condutividade, enquanto peças de posicionamento também exigem crescimento térmico previsível. A limpeza superficial e a aceitação em vácuo são especificadas separadamente dessas propriedades volumétricas do material.

Parâmetros de material para interfaces térmicas e de posicionamento
Referência de materialValores dos parâmetrosContexto da peça / matéria-prima
Extrusão 6061-T6 / T6511Condutividade térmica 167 W/(m·K)Placas de montagem e carcaças externas; 25°C
Cobre C11000Condutividade térmica ≈391 W/(m·K); 101% IACSÁreas térmicas e contatos elétricos
316L / EN 1.4404Módulo 200 GPa; expansão 16 µm/(m·K)Montagens e mangas expostas à corrosão
PEEK · TECAPEEK naturalCondutividade térmica 0.27 W/(m·K); expansão 50 µm/(m·K)Espaçadores isolantes e guias substituíveis

Referências típicas: Liga Hydro 6061; Associação de Desenvolvimento do Cobre C11000 a 20°C; Outokumpu Supra 316L (módulo a 20°C; expansão 20–100°C); Ensinger TECAPEEK natural (expansão longitudinal, 23–60°C).

Opções de usinagem que evitam operações desnecessárias

Combinamos fresamento e torneamento em torno das superfícies funcionais da peça. Requisitos locais são mais úteis do que aplicar a mesma especificação rigorosa a todas as faces externas.

Interfaces que podem falhar em verificações de montagem

As verificações abaixo tratam de peças que se encaixam individualmente, mas falham após montagem, tratamento ou instalação. Cada requisito deve seguir a superfície que desempenha a função correspondente.

Carcaça fresada usada para discutir montagem e superfícies internas

Faces de localização e padrões de furos

Um padrão de furos medido a partir de uma borda não utilizada do material bruto pode aprovar na inspeção, mas ainda assim não coincidir com o ponto de montagem do equipamento. Utilize a face de assentamento e os recursos reais de localização como referências relevantes no desenho.

Ranhuras de vedação após tratamento

Um revestimento altera o espaço disponível para uma vedação e suas partes acopladas. Controle as dimensões da ranhura no estado final exigido, ou mantenha a ranhura mascarada aprovada em vez de revesti-la por padrão.

Roscas utilizáveis em furos transversais

Um furo roscado pode atender à profundidade de furação, mas perder rosca utilizável em uma passagem intersectante. Mantenha distinto o comprimento mínimo exigido de engajamento da rosca da profundidade total de furação e da localização da interseção.

Degraus de contato térmico

Uma placa de transferência de calor exige altura correta de contato em cada dispositivo, além de uma superfície adequada. Se um único ressalto tocar primeiro, outro dispositivo pode ficar separado da placa, mesmo que a espessura total esteja correta.

Usine as superfícies funcionais, não apenas as externas

Cotamos a condição final especificada do componente. Separar as superfícies de vedação, posicionamento e aparência mantém o trabalho de acabamento focado nas áreas que realmente necessitam dele.

Bordas em contatos entre peça e dispositivo de fixação

Utilize uma chanfradura definida onde a peça entra em contato com o dispositivo de fixação ou é manipulada. Em uma borda de vedação ou posicionamento, um arredondamento excessivo pode remover geometria útil; essas bordas exigem tratamento específico.

Cobertura do revestimento e máscara

Um desenho pode exigir superfícies externas protegidas, mantendo ao mesmo tempo áreas de contato ou ajuste sem revestimento. Indique claramente o limite, em vez de aplicar uma nota geral de acabamento abrangendo ambas as regiões.

Dimensões após o processo final

Um relatório realizado antes do revestimento não pode estabelecer o ajuste pós-revestimento. Relacione a verificação do furo, ranhura ou face de assentamento afetados à etapa final, para que a equipe receptora meça exatamente a mesma condição.

Parâmetros de interface, limpeza e ensaio de vazamento

Mantemos separados o ajuste mecânico, a contaminação e a aceitação da fronteira vedada. A referência de ajuste de posicionamento aplica-se apenas onde H7 for indicado no desenho.

Para aceitação quanto à limpeza, uma inspeção visual de limpeza, um resultado de partículas e um resultado de resíduo químico respondem a perguntas distintas. O método e o limite aplicáveis devem ser associados; um relatório sem essa associação não demonstra conformidade.

Parâmetros de interface, limpeza e ensaio de vazamento
Característica / verificaçãoParâmetro ou referênciaDetalhe de aceitação
Manga de posicionamento substituívelFuro H7, nominal >6–10 mm
0 a +0.015 mm
Verifique o furo de trabalho, a face de batida e a posição do localizador
Alturas dos degraus de contato térmico20°C referência dimensional padrãoRegistre cada altura de contato e sua condição de medição
Ranhura e superfície de vedação (land)Largura/profundidade da ranhura (mm); Ra (µm)Utilize as dimensões especificadas no estado final revestido ou mascarado
Limpeza da superfícieTamanho das partículas (µm); contagem/cm² ou resíduo (µg/cm²)Identifique as superfícies testadas, o método de amostragem e o limite de aceitação
Ensaio de vazamento na fronteira vedadaTaxa de vazamento (Pa·m³/s); pressão de ensaio (Pa)Registre o gás de ensaio, a diferença de pressão e o limite acordado

A referência 20°C não define a temperatura de operação nem a de estufagem (bake-out). Os limites de limpeza e vazamento derivam da especificação do equipamento. Referências: ELESA+GANTER, tabelas DIN ISO 286; NIST, Temperatura Padrão de Referência.

Escopo de limpeza e qualificação de fornecedores

Podemos cotar peças usinadas destinadas à limpeza subsequente. A limpeza final ou embalagem especializada exigem um processo acordado, um local responsável e registros de liberação. A classificação de sala limpa, o contato com wafers ou a qualificação de processo, bem como rotas de fornecimento aprovadas pelo cliente, exigem análise específica por projeto; tais requisitos não são atendidos por inspeção dimensional.

Entrega para montagem ou para limpeza final

O escopo de nossa entrega pode terminar no componente usinado ou em um estágio de acabamento previamente acordado. A escolha do ponto de transferência evita que a mesma peça seja limpa, manuseada e reembalada desnecessariamente.

Layout de embalagem com componentes separados e campos de identificação para número da peça, revisão, lote, quantidade e ID do registro

Proteger superfícies de vedação e de contato

Separe os componentes para que a borda de uma flange não marque a superfície de vedação da peça seguinte. Os pontos de contato na embalagem devem evitar as superfícies funcionais protegidas.

Manter as revisões dos equipamentos identificáveis

Identifique variantes visualmente semelhantes pelo número de peça e revisão, com a referência de lote acordada. Isso ajuda a equipe de recebimento a manter peças de reposição para equipamentos antigos separadas de uma versão revisada.

Evitar a duplicação de uma rota controlada de limpeza

Quando seu fornecedor aprovado realizar a limpeza final, solicite a condição de usinagem anterior e uma embalagem de transferência adequada. A limpeza final e seu respectivo registro de liberação permanecem vinculados a essa etapa definida.

Perguntas frequentes sobre usinagem de equipamentos para semicondutores

É possível substituir uma peça original de equipamento (OEM) a partir de uma amostra usada?

Uma amostra pode revelar a geometria, mas o desgaste e reparos anteriores podem ter alterado as dimensões originais. Precisamos de uma definição de fabricação aceita antes de produzir uma substituição; o desenho original ou as medições da peça conjugada ajudam a resolver ajustes ausentes.

O PEEK preto é automaticamente seguro contra descargas eletrostáticas (ESD)?

Não. A cor não define o comportamento elétrico. As grades eletricamente modificadas possuem propriedades específicas, e uma grade selecionada para controle ESD ainda deve atender a quaisquer requisitos adicionais relacionados ao contato com a peça ou à contaminação.

É possível inspecionar um localizador plástico à temperatura ambiente se ele operar em alta temperatura?

Sim, desde que as dimensões de aceitação indicadas no desenho estejam definidas para essa condição de inspeção. O projeto ainda deve levar em conta a condição de operação; um resultado dimensional obtido à temperatura ambiente, por si só, não garante a folga necessária em alta temperatura.

Uma superfície de vedação polida pode ser aceita apenas pela aparência?

Não. Uma aparência brilhante não garante planicidade, textura superficial nem ausência de arranhões que cruzem a trilha de vedação. Essas são verificações superficiais ou dimensionais distintas; o desempenho exigido para o vedação pode também exigir um ensaio de montagem específico.

É possível substituir um componente de equipamento em alumínio por aço inoxidável?

Uma mudança de material afeta massa, expansão térmica, fluxo de calor e resistência. Essas diferenças são relevantes em suportes móveis ou em fixações que sofrem variações de temperatura durante a operação. Mantenha as condições exigidas de alinhamento e carga na comparação; as mesmas dimensões não tornam os materiais intercambiáveis.

Como um componente deve ser fornecido para nosso teste de vazamento de hélio?

Defina se o teste abrange o componente bruto ou uma conexão montada, incluindo quais portas estão fechadas e quais vedações ou conexões estão instaladas. O dispositivo de fixação e as conexões podem afetar o resultado, portanto o escopo de entrega deve corresponder à configuração que será aceita.

O tamanho da junta tórica é suficiente para definir um sulco de vedação usinado?

Não. A geometria do sulco também depende de como a vedação é comprimida, do folga de acoplamento e da disposição de vedação. Um sulco copiado apenas das dimensões livres da junta tórica pode resultar em compressão ou preenchimento incorretos. Utilize o desenho aprovado do canal (gland) para a vedação e conexão selecionadas.

A montagem experimental deve ocorrer antes da limpeza final?

Uma verificação de encaixe antes da etapa controlada de limpeza final pode revelar interferências sem reabrir o pacote acabado. Se o plano de aceitação exigir montagem após a limpeza, suas ferramentas, manuseio e qualquer limpeza repetida pertencem a essa rota aprovada. Mantenha a verificação e a entrega final no mesmo plano de liberação.

SUPORTE PARA PROJETOS

Discuta seu componente para equipamentos de semicondutores

Informe-nos qual a função da peça em seu equipamento e em qual fase do projeto ela se encontra. Podemos discutir o componente, seus requisitos de fabricação e a condição de entrega necessária para sua próxima operação.

VETCNCCNC MANUFACTURING
Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB