Adaptadores roscados
Especifique o padrão de rosca, o passo ou o tamanho, o arranjo de vedação e o comprimento total da rosca. Indique quaisquer faces planas, furos transversais e áreas a serem verificadas após a galvanização.
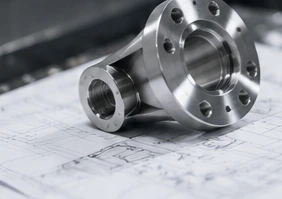
Especifique o padrão de rosca, o passo ou o tamanho, o arranjo de vedação e o comprimento total da rosca. Indique quaisquer faces planas, furos transversais e áreas a serem verificadas após a galvanização.
Forneça o diâmetro interno, o diâmetro externo e a espessura da flange em conjunto. Inclua a peça acoplada e indique se o ajuste é verificado antes ou após o acabamento especificado.
Identifique os diâmetros de localização, as posições dos ombros e o eixo de referência. Indique os furos transversais, ranhuras e áreas de contato que afetam a montagem.
Dimensione o diâmetro piloto, o padrão de furos e a face de fixação a partir de referências funcionais. Indique se essa face realiza vedação, posicionamento ou apenas fixação da montagem.
Especifique a espessura, a folga do furo, a planicidade e o estado das bordas. Inclua requisitos de manuseio e aparência superficial para hardware visível.
Mostre passagens intersecantes, roscas e furos de montagem. Identifique restrições quanto a rebarbas internas, requisitos de limpeza e qualquer especificação separada de teste de vazamento.
C36000 é um latão com chumbo e de fácil usinagem, utilizado em componentes usinados. Seu teor de chumbo favorece a usinabilidade; não deve ser especificado como uma liga isenta de chumbo.[1]
CW614N é designado CuZn39Pb3 na linha de latões da Wieland. Trata-se de uma liga cobre-zinco contendo chumbo; utilize a designação completa, em vez de presumir equivalência com uma classificação nacional diferente.[2]
CW617N é designado CuZn40Pb2. É uma especificação distinta da CW614N, mesmo quando os componentes acabados apresentarem aparência semelhante.[2]
C69300 é um latão contendo silício comercializado pela Wieland Chase como alternativa isenta de chumbo, com resistência à deszincação. Essas características do material, por si só, não garantem a aprovação do componente acabado.[3]
Essas classes são pontos de comparação, não uma lista confirmada de itens em estoque. Para outra especificação chinesa, EN, ASTM ou do cliente, forneça a designação exata e a edição exigida. Qualquer alternativa proposta requer sua aprovação.
| Grau | Chumbo (peso%) Composição do C36000 | Função no processamento |
|---|---|---|
| C36000 | 2.5–3.0 | Latão livre de corte para usinagem |
| CW614N / CuZn39Pb3 | 2.5–3.5 | Usinagem; corte extensivo após conformação a quente |
| CW617N / CuZn40Pb2 | 1.6–2.5 | Conformação a quente seguida de usinagem |
| Latão com silício C69300 | ≤0.09 | Rota de usinagem e forjamento com baixo teor de chumbo |
Composição: dados Wieland Chase e Wieland Z33/Z41. O C69300 contém 2.7–3.4 wt% de silício. Utilizamos a norma de produto especificada e a condição de estoque para selecionar a rota de fornecimento; designações nacionais de grau não são equivalentes automáticos.
Peças com restrição de chumbo exigem um teor máximo definido de chumbo, o requisito regulador correspondente e evidências que o sustentem. C36000, CW614N e CW617N são ligas com chumbo.[1][2]
Identifique o meio, a temperatura, as condições de contato e os requisitos do mercado-alvo. Uma solicitação de resistência à deszincoficação, um limite químico para o material e uma aprovação para o produto acabado são requisitos distintos; liste cada um que se aplicar.
Para adaptadores, buchas e pinos, defina o eixo da peça, as localizações dos ombros e os comprimentos totais das roscas. Inclua qualquer fresagem, furação transversal ou desbaste necessários após as operações principais de torneamento.
Visualizar o Serviço de UsinagemDimensione bolsos, faces planas e padrões de furos a partir dos referenciais que posicionam a peça. Indique as características que exigem uma configuração comum e os cantos que podem ser modificados após análise.
Visualizar o Serviço de UsinagemUm corpo torneado com faces planas, furos angulados ou uma saída descentrada pode exigir mais de um processo. O orçamento deve abranger o componente acabado, em vez de deixar trabalho secundário implícito.
Visualizar o Serviço de UsinagemIndique a especificação completa da rosca, sua classe e profundidade total da rosca. Identifique onde ocorre a vedação da junta e se os testes de montagem são realizados após a galvanização.
Forneça as dimensões de acoplamento, o ajuste pretendido e o estado superficial na montagem. Identifique as superfícies que devem ser protegidas contra polimento, galvanização ou marcas de manuseio.
Marque a superfície de vedação, as interseções de saídas e a condição aceitável das arestas internas. Inclua quaisquer requisitos de limpeza, método de teste de vazamento ou limite de aceitação que devam constar no orçamento.
Especifique o requisito de contato ou aparência, não apenas um acabamento brilhante. Inclua o sistema de revestimento, áreas mascaradas, amostra de referência e critérios de inspeção, quando aplicáveis.
Nenhum requisito de montagem selecionado.
| Característica | Especificação | Condição de aceitação | Verificação |
|---|---|---|---|
| Roscas | Padrão/classe; passo/tamanho; comprimento total da rosca | Condição final da superfície; estágio de aceitação especificado | Método de inspeção com calibrador ou especificado |
| Furos e diâmetros externos | Limites de tamanho; ajuste; referências (datums); superfícies mascaradas | Após operações especificadas no desenho | Medições das dimensões finais |
| Superfícies de vedação e ranhuras | Parâmetro de rugosidade/unidades; geometria da ranhura; chanfros nas bordas | Requisitos específicos de ensaio funcional | Dimensões separadas, verificações de superfície e ensaio de vazamento |
| Superfícies galvanizadas | Revestimento; limites de espessura; superfícies significativas; mascaramento; cobertura | Dimensões finais de acoplamento | Registros de espessura do revestimento; verificações de ajuste e aparência |
| Planeza e posição das características | Referências (datums); faces/furos controlados | Plano definido de suporte e amostragem | Dimensões especificadas relatadas |
Especifique as tolerâncias para a peça entregue, incluindo a espessura do revestimento e as dimensões que devem ser atendidas após a galvanização. Confirmaremos os limites viáveis para a geometria e o processo de acabamento.
Defina marcas permitidas de ferramenta, chanfros nas bordas e limpeza. Proteja as superfícies que posicionam ou vedam a montagem; os requisitos de aparência e dimensões devem ser declarados separadamente.
Inclua os requisitos de embalagem para peças nuas.
Identifique as faces visíveis, o sentido da escovação e uma referência de aparência aprovada. Mantenha as bordas, marcações, superfícies de vedação e diâmetros ajustados dentro dos limites acordados.
Aprove a aparência com uma amostra, quando necessário.
O niquelamento exige processo especificado, espessura, mascaramento e escopo de inspeção, incluindo as superfícies a serem medidas.
Confirme os ajustes finais e as verificações de roscas após o acabamento.
Para um revestimento funcional ou de contato elétrico, forneça o processo aprovado e os critérios de aceitação. Inclua camadas intermediárias, áreas mascaradas e registros exigidos na análise técnica.
A disponibilidade e a responsabilidade pelo processo são confirmadas na cotação.
O latão pode sofrer descoloração ao ar. O niquelamento é uma das possíveis formas de proteger sua aparência, mas a seleção do acabamento também deve levar em conta a função da peça, suas dimensões e os materiais permitidos.[4]
Indique separadamente o comprimento total da rosca e a profundidade da perfuração. Para furos cegos, identifique a profundidade útil, a folga no fundo e qualquer chanfro ou rebaixo permitido. Indique se a especificação se aplica antes ou após o acabamento.
Identifique as aberturas menores e as interseções internas. Inclua as arestas que não podem reter rebarbas, como será avaliada a limpeza e qualquer característica que exija um método de verificação específico.
Marque as paredes e superfícies sensíveis à deformação ou à marcação. Indique onde a peça pode ser fixada e se quaisquer dimensões se aplicam em estado livre ou montado.
Para um inserto, defina o material receptor, o método de instalação e os requisitos de retenção. Para componentes soldados, brasados ou unidos por outros meios, identifique o processo aprovado e quem o executa.
Nenhum tópico de revisão selecionado.
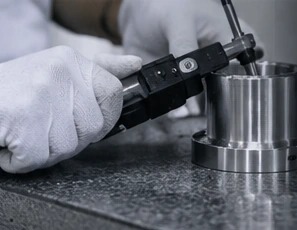
Solicite o certificado ou registro de material exigido pelo seu pedido. Vincule-o ao estoque e à classe fornecidos; uma ficha técnica geral da liga não constitui evidência do material utilizado no seu lote.
Identifique as características a serem relatadas, os calibradores ou outros métodos utilizados, bem como se as verificações ocorrem após a galvanização. Registros de material, relatórios dimensionais e registros de revestimento têm finalidades distintas.
Um limite químico, um requisito de revestimento ou um ensaio de vazamento exigem um método definido e critérios de aceitação. Inclua os documentos e aprovações exigidos na cotação, em vez de adicioná-los após a conclusão das peças.
Especifique a separação das peças, a proteção das roscas, a limpeza da embalagem e restrições quanto à marcação. Mantenha a referência do lote para que qualquer discrepância na entrega possa ser verificada contra o pedido aprovado.
Cote exatamente a liga de latão e o estado do material bruto, juntamente com a geometria. Pergunte se outro tamanho de peça bruta ou outra liga aprovada poderia alterar o custo, mas mantenha as alternativas separadas da proposta especificada.
Passagens pequenas, roscas especiais, polimento cosmético, galvanoplastia e inspeções adicionais podem alterar o escopo. Uma cotação comparável deve identificar quais dessas operações e registros estão incluídos.
Liste as quantidades separadamente para amostras, uma produção piloto e pedidos regulares. Confirme os custos de preparação, ferramental, acabamento e inspeção, bem como as condições para lotes repetidos.
Mantenha a liga, as roscas, o acabamento e os registros exigidos juntamente com o desenho.
Acordar a origem do material, os processos secundários e as verificações de aceitação.
Confirme a revisão, o plano de amostragem, o preço e os termos de entrega.
Verifique o lote em conformidade com o acordo e retenha as alterações aprovadas para pedidos repetidos.
Indique a liga no seu desenho. Esta página compara as ligas C36000, CW614N, CW617N e C69300, mas não constitui uma lista de estoque. A disponibilidade, o estado do material e a rota de fabricação proposta devem ser confirmadas para o pedido.
Inclua a especificação exata e a edição exigida. Podemos discutir uma alternativa proposta, mas descrições ou aparências semelhantes não são suficientes para aprovar uma substituição. Qualquer alteração exige seu acordo documentado.
Não. O C36000 é um latão livre de corte com chumbo. Para um componente com restrição de chumbo, forneça os requisitos de material e evidências para que uma especificação adequada possa ser analisada.[1]
A C69300 isoladamente não garante a aprovação para água potável de uma peça acabada. Especifique o mercado-alvo, as condições de serviço e os documentos de qualificação exigidos para análise.
Envie a chamada completa da rosca, o desenho e o arranjo de vedação para análise. Inclua quaisquer furos transversais, faces planas, requisitos de borda interna e verificações após a galvanização. A aceitação por pressão ou vazamento deve ser especificada separadamente.
A galvanização e as dimensões finais devem ser analisadas em conjunto. Indique a espessura do revestimento, as áreas protegidas (mascaradas) e se a tolerância se aplica após o acabamento. A sobremetal de usinagem e o método final de verificação devem ser acordados antes da produção.
Inclua as quantidades de protótipo, pré-série e produção na solicitação. Peça uma cotação que identifique a aprovação da amostra, a inspeção e quaisquer requisitos remanescentes antes da liberação do lote completo.
Relacione as evidências do material, a identificação do lote, o relatório dimensional ou de roscas, o registro do revestimento e quaisquer ensaios adicionais necessários. O escopo, o método e a disponibilidade são confirmados na cotação, em vez de serem presumidos em todos os pedidos.
Envie o desenho da inserção com o material receptor, o método de instalação e os requisitos de retenção. Inclua quaisquer detalhes de estriamento, ranhura, rosca e galvanização. A geometria, a fabricação e os critérios de aceitação são analisados conforme a aplicação real.
Forneça um modelo 3D e um desenho cotado, sempre que possível, além da classe do material, das quantidades, do acabamento e dos requisitos de aceitação. O formulário de solicitação aceita STEP, IGES, PDF, DWG, DXF, SLDPRT ou um arquivo ZIP de até 20 MB. Acerte previamente a confidencialidade e o método de transferência antes de compartilhar arquivos sensíveis.
Concorde sobre confidencialidade e método de transferência antes de compartilhar arquivos sensíveis ou restritos.
Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Referências de material e processo. A especificação regente e o pedido acordado definem as peças entregues.
