Ir para o conteúdo
VETCNCFABRICAÇÃO CNC
Ilustração de eixo escalonado, cubo flangeado e buchas representando peças torneadas personalizadas CNC

Peças Torneadas Personalizadas CNC

Eixos, buchas, espaçadores, pinos e adaptadores roscados fabricados para sua montagem. VETCNC fornece componentes personalizados em metal e plásticos de engenharia, desde as primeiras amostras até lotes repetidos, com perfis torneados, detalhes fresados e acabamento final especificado.

  • Metais e plásticos de engenharia
  • Perfis torneados + detalhes fresados
  • Amostras e lotes de repetição

Eixos, buchas e outros componentes torneados personalizados

Fornecemos componentes redondos para máquinas, dispositivos, instrumentos e conjuntos de equipamentos. Diâmetros, ombros, furos e detalhes de fixação são fabricados conforme seu desenho e requisitos de acoplamento.

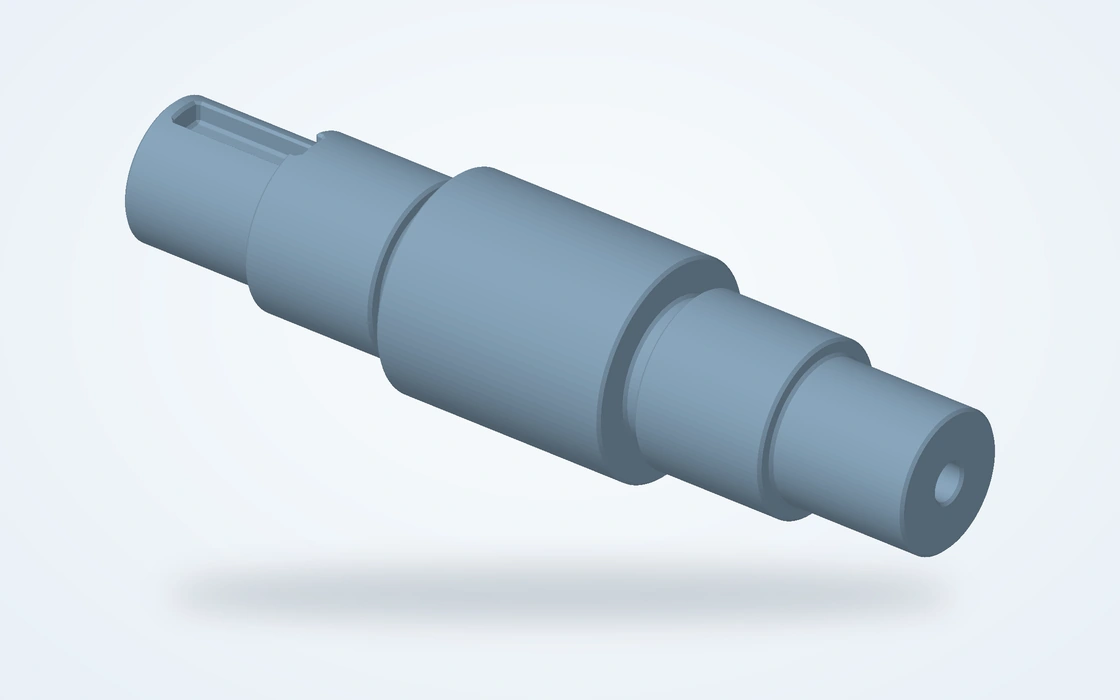
Ilustração de eixo escalonado com diâmetros diferentes, uma ranhura para chaveta e um furo axial na extremidade

Eixos e eixos escalonados

Para suportar elementos rotativos ou conectar conjuntos mecânicos. Seções escalonadas posicionam rolamentos, cubos e espaçadores, enquanto roscas, ranhuras ou chavetas nas extremidades fornecem os recursos necessários de retenção e transmissão de movimento.

  • Assentos de rolamento
  • Ombros de posicionamento
  • Recursos nas extremidades
Discuta esta peça
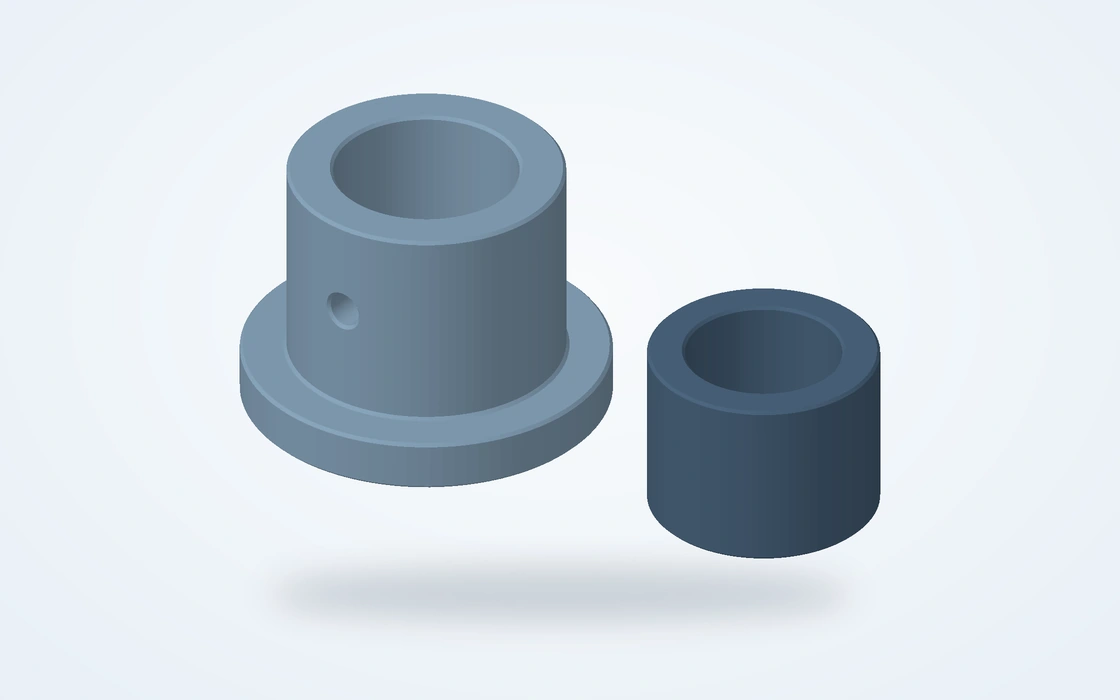
Ilustrações de bucha lisa e bucha flangeada com furos passantes

Buchas e mangas flangeadas

Para guiar um eixo, revestir uma carcaça ou separar superfícies acopladas. Versões lisas e com flange combinam um furo funcional com um diâmetro externo de localização; o flange pode servir como batente axial ou como face de montagem.

  • Furos passantes ou escalonados
  • Perfis com flange
  • Espessura da parede
Discuta esta peça
Espaçadores torneados ilustrativos e anéis de retenção roscados com diferentes perfis

Espaçadores e anéis de retenção

Para definir uma folga na montagem, suportar uma pilha apertada ou reter outro componente. O comprimento do espaçador, a geometria das faces extremas e o furo de folga definem como a peça se posiciona entre seus vizinhos. Anéis de retenção acrescentam a rosca ou o ombro especificados.

  • Espaçamento controlado
  • Folga no furo
  • Rosca de retenção
Discuta esta peça
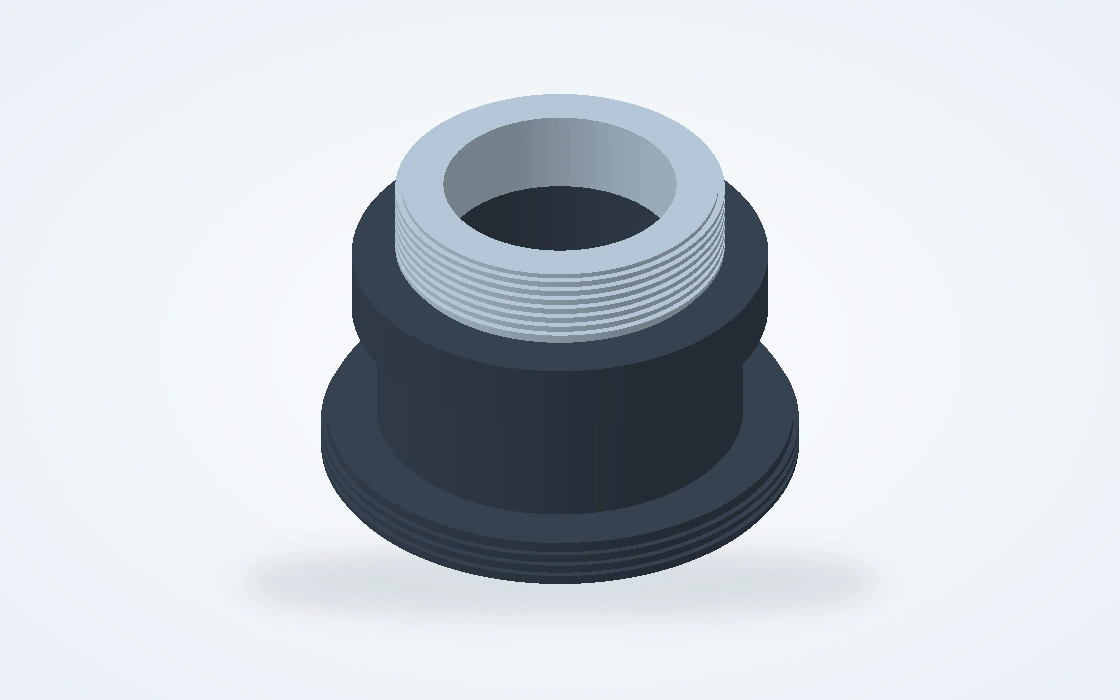
Ilustração de adaptador oco escalonado com roscas externas e um flange de localização

Adaptadores e conectores roscados

Para unir componentes com interfaces de montagem ou fixação diferentes. Roscas externas e internas, furos escalonados, diâmetros-piloto e faces de assentamento podem ser combinados com planos de aperto ou furos radiais para instalação.

  • Rosca interna / externa
  • Diâmetros dos guias
  • Faces de montagem
Discuta esta peça
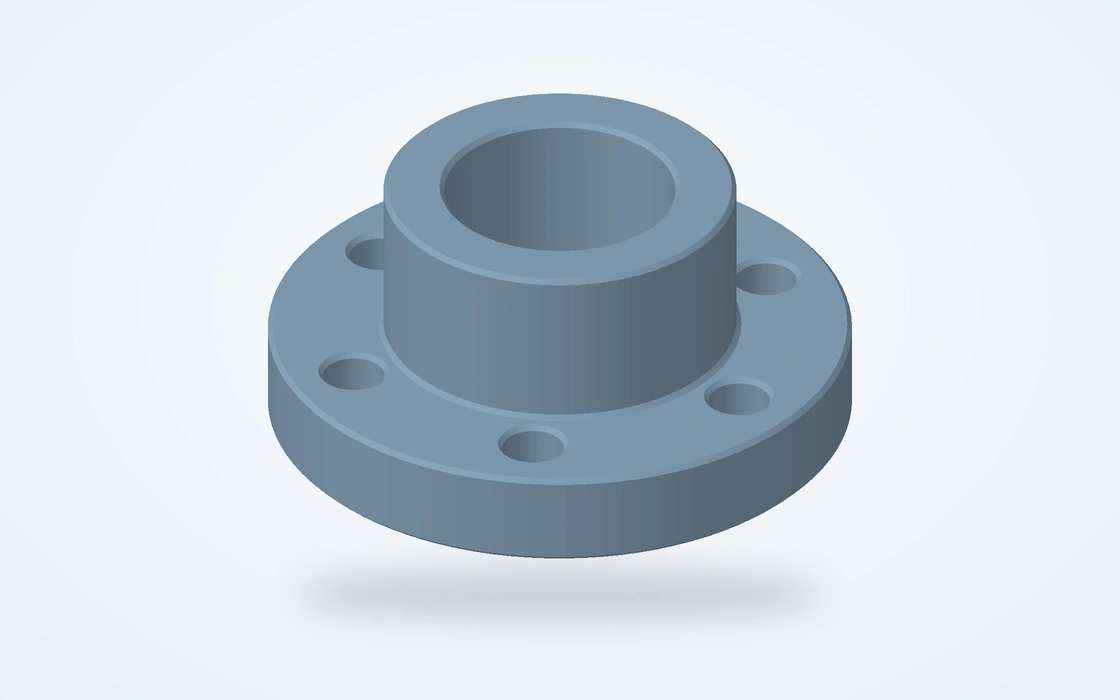
Ilustração de cubo flangeado mostrando um furo central, diâmetro piloto e furos de fixação

Flanges e cubos redondos

Para montar um componente redondo em uma chapa, eixo ou carcaça. Um piloto e uma face torneados definem a localização; o padrão de furos para parafusos, o furo, a ranhura para chaveta ou os furos para parafusos de fixação completam a conexão com o equipamento acoplado.

  • Superfícies piloto e furos
  • Círculos de furos para parafusos
  • Faces de montagem
Discuta esta peça
Ilustrações de pinos de duas cabeças com corpos cilíndricos e recursos de ombro

Pinus de localização e pinos de ombro

Para localizar ferramentas removíveis, guiar movimento ou unir ligações mecânicas. O diâmetro do corpo e o comprimento útil controlam o ajuste, enquanto a cabeça, o ombro, o furo transversal ou o recurso de retenção determinam como o pino é instalado e fixado.

  • Diâmetros de localização
  • Perfis com cabeça
  • Recursos de retenção
Discuta esta peça

Dimensões e ajustes de peças torneadas

Recursos personalizados incluem degraus, cones, ombros, flanges, furos, ranhuras, planos, furos transversais e ranhuras para chavetas. Especifique comprimentos, chanfros, roscas e acabamentos no desenho, em milímetros ou polegadas.

ISO 286-2 · desvio superior / inferior · mm
Diâmetro nominal (mm)Furo H7Eixo h6
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Utilize o furo H7 ou a classe de eixo h6 conforme especificado no desenho; os controles geométricos são definidos separadamente.ISO 286-2

Assentos para eixos, furos para buchas e interfaces roscadas

Esses exemplos mostram as relações entre assentos e ombros de eixos, furos e diâmetros externos de mangas, além de roscas e faces de assentamento.

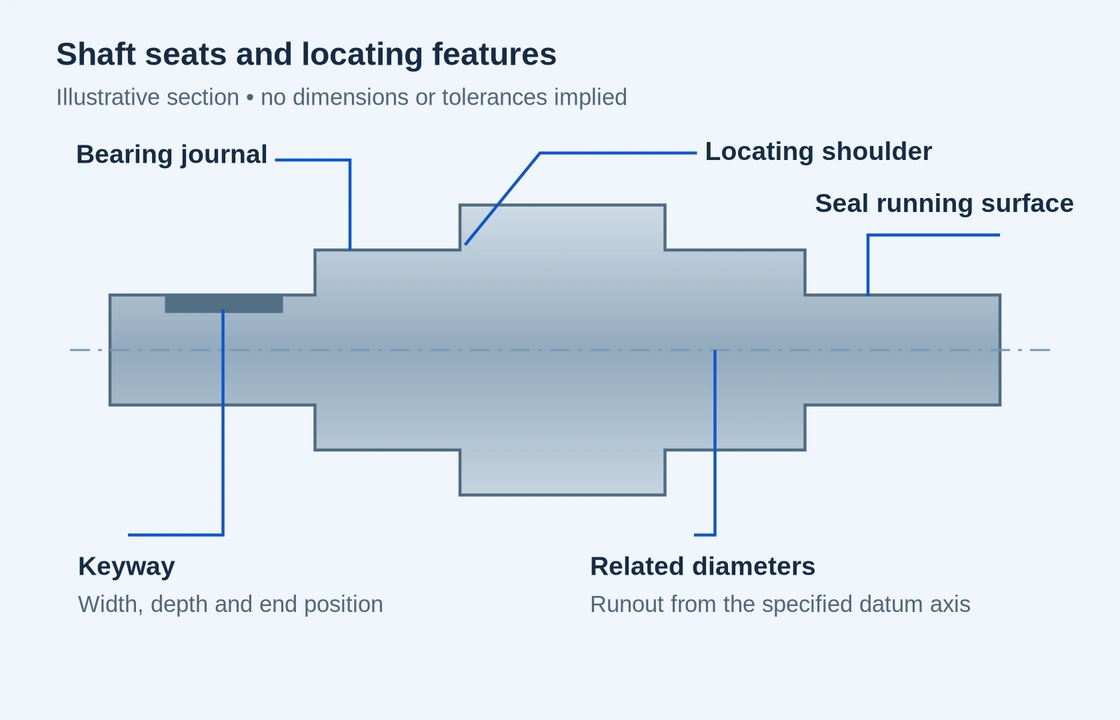
Ilustração em corte identificando o journal do eixo, o ombro de localização, a superfície de contato com a vedação e os diâmetros relacionados

Assentos para rolamentos e ombros de posicionamento

Um eixo pode incluir um journal para rolamento, um ombro que posiciona axialmente o rolamento e um segundo assento para um cubo ou acoplamento. A relação desses elementos com o eixo de referência especificado é tão importante quanto cada diâmetro.

O acabamento do assento, a concentricidade do ombro e o raio de transição afetam a interface com um rolamento. Um assento retificado pode ser adequado para condições operacionais exigentes; o torneamento isolado não é automaticamente a operação final correta.[1]

Face de posicionamento

A face do ombro estabelece a parada axial, enquanto sua rebaixa ou raio deve deixar espaço para a borda de acoplamento.

Superfícies funcionais

Um assento para rolamento, uma pista para vedação e uma superfície externa não funcional podem exigir requisitos distintos de acabamento no mesmo eixo.

Bucha flangeada e bucha lisa mostrando superfícies de encaixe internas e externas
Uma luva possui interfaces interna e externa independentes.

Furos funcionais e diâmetros externos de posicionamento

O furo se acopla a um eixo ou pino; o diâmetro externo se acopla a uma carcaça. Esses dois ajustes cumprem funções diferentes, mesmo quando compartilham um mesmo eixo. A flange fornece um posicionamento axial independente.

Paredes finas podem mudar de forma durante a fixação ou instalação. Para uma luva montada por prensagem, o furo montado e o furo em estado livre são questões distintas de projeto. A carcaça de acoplamento e o método de instalação ajudam a definir o resultado pretendido.

Ajuste deslizante ou de posicionamento

O desenho de montagem indica se é necessário movimento ou se o componente deve permanecer fixo.

Entradas de furos

Chanfros de entrada e bordas limpas auxiliam a inserção do pino ou eixo acoplado sem travamento em rebarbas ou transições agudas.

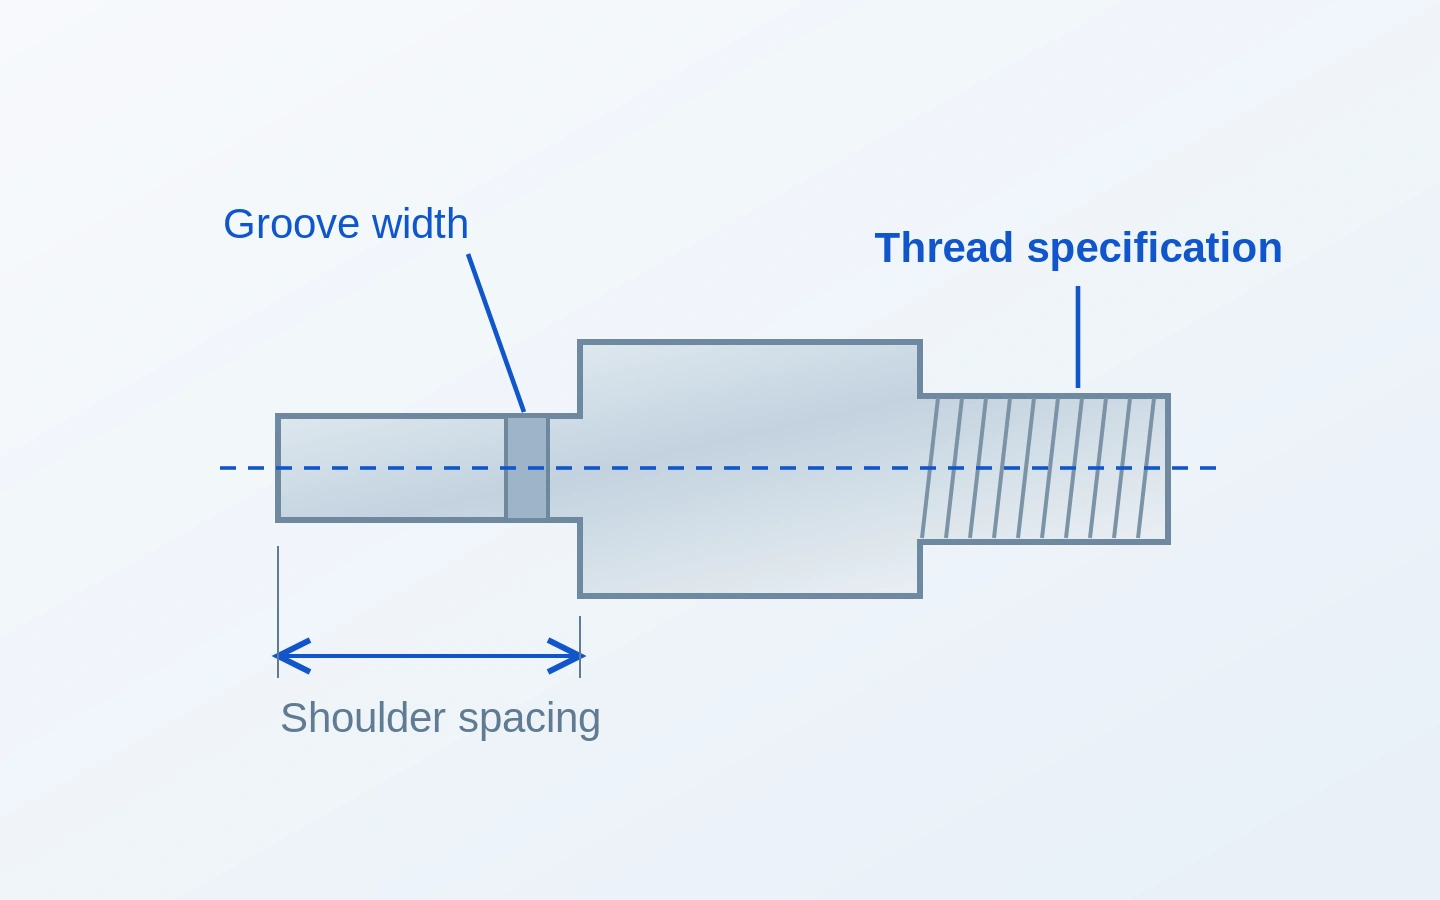
Corte de componente torneado mostrando a especificação da rosca, a largura da ranhura e o espaçamento entre ombros

Engrenamento da rosca, faces de assentamento e ranhuras

Um adaptador roscado combina uma interface de rosca com um corpo, um ombro e, frequentemente, um furo. Diâmetro, passo, forma da rosca e classe de ajuste definem a conexão roscada; o comprimento de engajamento e a face de assentamento definem como as partes se unem.Para fixadores roscados, nossoparafusos de máquina personalizadospágina abrange os requisitos para cabeça, acionamento e haste.

As cotas métricas e imperiais expressam o passo de forma distinta. As ranhuras para anéis elásticos e os alívios de rosca são características separadas, e não recessos intercambiáveis. Uma amostra emparelhada pode ajudar a explicar a interface, mas a identificação da rosca ainda exige uma especificação definida.[2]

Roscas internas e externas

As duas extremidades de um adaptador podem utilizar interfaces diferentes, com comprimentos de engrenagem e requisitos de inspeção separados.

Faces de assentamento e vedação

Para aplicações de vedação, o tipo de vedação e a geometria do assento são identificados separadamente da rosca de fixação.

Peças torneadas em metal e em plástico de engenharia

A escolha do material segue as cargas aplicadas à peça, seu ambiente de atuação, seu peso e suas superfícies de contato. A mesma geometria pode desempenhar funções muito distintas quando fabricada como um eixo de aço, um espaçador de alumínio ou uma bucha-guia polimérica. Consulte as páginas de materiais vinculadas para obter propriedades específicas por grau.

Materiais para componentes torneados
MaterialGrau / condição de referênciaPropriedade de referência
Aço e aços-liga42CrMo4 +QT, Ovako 327A
Barra redonda, 40 < diâmetro < 100 mm
Dureza 270–320 HB
Aço inoxidável304 / EN 1.4301Dilatação térmica 16 × 10⁻⁶/K
20–100°C
AlumínioExtrusão 6061-T6 / T6511Limite de escoamento ≥240 MPa
Latão/cobreC36000 / C11000Condutividade elétrica 26 / 101% IACS
20°C, respectivamente
Plásticos de engenhariaPOM-C, TECAFORM AH naturalAbsorção de água 0.05 / 0.10%
24 / 96 h, 23°C

Referências: Ovako42CrMo4; OutokumpuFaixa principal; HydroLiga 6061; Copper Development AssociationC36000eC11000; EnsingerTECAFORM AH natural. Valores típicos de expansão, condutividade e polímero; ajustes conforme desenho e condição final de entrega permanecem distintos.

Faces planas, furos transversais e rasgos de chaveta em peças torneadas

Uma forma base redonda não implica necessariamente um componente exclusivamente torneado. Usinagens adicionais podem concluir recursos de instalação e acionamento na mesma peça solicitada, com suas posições relacionadas à geometria torneada.[3]

Superfícies planas para chave e perfis de extremidade

As superfícies planas fornecem uma área de contato para ferramentas de montagem. Sua largura e orientação podem estar relacionadas a uma rosca, um ombro ou outra característica.

Furos transversais e padrões de parafusos

Furos radiais podem acomodar retenção ou acesso, enquanto furos de flange fixam a peça a uma face de montagem. As saídas dos furos e suas interseções recebem atenção especial durante a desburragem.

Ranhuras para chavetas e ranhuras fresadas

Chavetas e ranhuras conectam o componente a um eixo ou cubo acoplado. Largura, profundidade e posição influenciam diretamente o ajuste; a forma do final da ranhura também deve caber dentro da montagem.

Acabamento superficial e condição final de entrega

O acabamento faz parte da especificação do componente, não apenas de sua aparência. Uma superfície externa visível, um furo de precisão e uma superfície de contato deslizante podem exigir tratamentos distintos em uma única peça. A usinagem e o acabamento são planejados com base nas superfícies que devem manter sua funcionalidade.

Usinado e desburrado

O componente mantém a superfície usinada especificada. Chanfros de borda, entradas de furos, interseções de furos e início de roscas são finalizados para remover rebarbas indesejadas, preservando ao mesmo tempo a geometria definida. Desburrar não significa remover uma aresta afiada projetada.

Tratado termicamente e usinado na etapa final

Para peças que exigem têmpera, a sequência leva em conta o estado do material após o tratamento. Assentos críticos podem necessitar de usinagem final ou retificação após a têmpera; a condição final indicada no desenho define onde esse trabalho deve ser executado.

Anodizado, metalizado ou passivado

O tratamento segue o material e a aplicação. A anodização ou um revestimento depositado podem alterar as dimensões de acoplamento; portanto, folgas em furos, ajustes de roscas e áreas mascaradas devem constar do escopo de acabamento. A passivação de aço inoxidável é um processo distinto, não sendo uma camada eletrodepositada que aumenta dimensões.[4]

Inspeção de componentes torneados acabados

Inspeccione os diâmetros, furos, comprimentos, roscas e geometria relacionada aos referenciais conforme o desenho.

Especifique a condição de entrega e quaisquer registros dimensionais, de material ou de tratamento exigidos.

Verifique a primeira peça antes da produção em série; utilize o plano de amostragem acordado para o lote.

Lista de verificação de inspeção de peças torneadas
CaracterísticaRequisito do desenhoMétodo de inspeção
Diâmetros e furosLimites dimensionais; locais de mediçãoMedição externa / interna; calibradores especificados
Faces e comprimentosComprimento; espaçamento entre ombros; espessura de flangeMedição de comprimento / altura a partir do referencial
Desvio radial e formaEixo de referencial; limites de forma separadosMedição com indicador / forma baseada em referencial
Roscas e ranhurasClasse de rosca; largura, profundidade e posição da ranhuraCalibradores de rosca; medição separada da ranhura
Superfície e identidadeRugosidade; bordas; revisão do desenhoMedição de superfície; verificações visuais / documentais

A abrangência e os registros de inspeção seguem o desenho e o escopo do pedido.

Amostras, lotes repetidos e entrega

Um primeiro pedido pode ser destinado a ensaios de montagem; um pedido repetido pode exigir a mesma peça fornecida conforme uma revisão controlada. Ambos dependem de um componente claramente identificado, não simplesmente de uma peça com aparência semelhante.

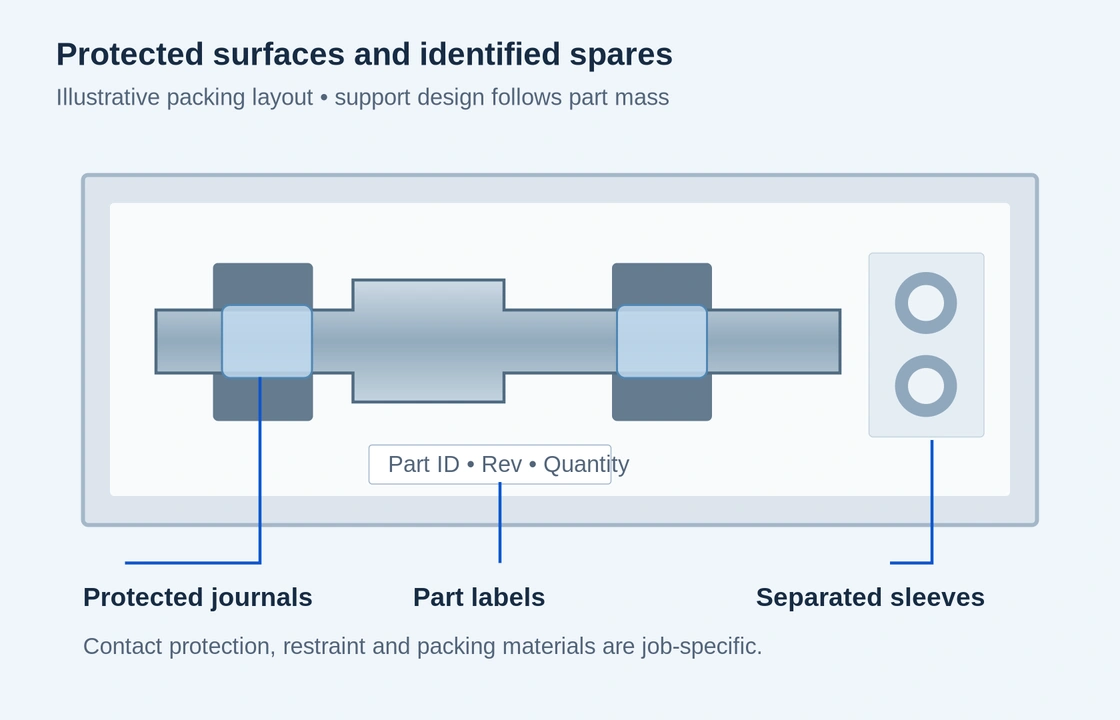
Layout ilustrativo de embalagem com zonas protegidas de eixos, luvas separadas e identificação da peça

Proteção para zonas de apoio (journals), roscas e faces acabadas

Zonas de apoio (journals) de eixos e furos de precisão não devem se tornar pontos de contato para peças soltas na mesma caixa. Separadores, luvas ou embalagem individual podem manter as superfícies funcionais isoladas; tampas protetoras podem cobrir roscas expostas, quando adequado. A proteção de transporte compatível com o material ajuda a preservar a condição de entrega sem gerar um problema adicional de limpeza durante a montagem.

  1. Amostras da primeira peça

    Uma quantidade inicial permite verificar a peça e sua interação com o conjunto acoplado antes da próxima liberação de produção.

  2. Lotes de produção

    Quantidade, condição acabada e abrangência de inspeção são definidas para o lote solicitado, incluindo quaisquer alterações no desenho posteriores à amostra.

  3. Pedidos repetidos

    Número da peça, revisão e acabamento aprovado identificam o requisito de repetição. Alterações de material ou geometria são separadas dos itens inalterados.

  4. Embalagem e identificação

    Superfícies funcionais e roscas são protegidas durante o transporte. As etiquetas vinculam as peças embaladas ao pedido e ao número da peça correspondentes.

O que afeta o preço de uma peça torneada

As cotações são mais úteis quando descrevem exatamente o mesmo componente acabado. Quatro fatores normalmente alteram o esforço de fabricação e o custo por peça.

Estoque e geometria

O diâmetro inicial, o material removido, as seções longas sem suporte e as paredes finas influenciam o tempo de usinagem e a fixação da peça.

Precisão funcional

Assentos apertados, desalinhamento radial (runout), acabamentos finos e medições adicionais afetam o processo. Superfícies não funcionais não precisam atender aos mesmos requisitos.

Operações adicionais

Rasgos planos, furos transversais, têmpera, retificação ou revestimentos acrescentam trabalho além do perfil básico usinado por torneamento.

Tamanho do lote e liberação

O trabalho de preparação é distribuído pela quantidade produzida em conjunto. Liberações separadas podem ter um custo unitário diferente de um lote combinado.

Dúvidas sobre pedidos de peças usinadas por torneamento CNC

Posso começar com uma única peça ou um pequeno lote de amostras?

Sim. Uma amostra ou um requisito de baixo volume é um ponto de partida válido. Solicite cotação para a quantidade inicial e, quando conhecida, também para a quantidade provável de repetição, separadamente, para que ferramentas e preparação possam ser avaliadas considerando ambas as etapas.

Você pode trabalhar a partir de uma peça existente caso eu não tenha um desenho completo?

Uma peça existente, fotografias ou um esboço podem iniciar a discussão. Uma superfície desgastada não indica de forma confiável seu tamanho original, material ou tratamento; portanto, a fabricação de reposição exige uma definição acordada da geometria funcional antes da produção.

Vários números de peça podem ser incluídos em uma única solicitação?

Sim. Eixos, buchas, espaçadores e componentes relacionados podem ser enviados conjuntamente. Uma lista simples com os números de peça e suas respectivas quantidades mantém cada item identificável; a mesma revisão do desenho deve permanecer vinculada a cada linha.

É possível fabricar peças em sistema métrico e em polegadas?

Sim. Mantenha o desenho no sistema de unidades para o qual foi concebido. As roscas conservam seu padrão e classe de ajuste especificados, em vez de serem substituídas por uma rosca métrica ou em polegadas aproximadamente equivalente. A mera conversão de unidades não garante a intercambiabilidade.

Posso fornecer o material ou uma peça bruta parcialmente usinada?

O fornecimento pelo cliente de barras ou peças brutas pode ser discutido para um pedido específico. A identidade do material, seu estado inicial e a sobra de usinagem remanescente determinam se a peça bruta proposta é adequada e quais operações estão incluídas.

Os componentes relacionados podem ser fornecidos como conjuntos emparelhados?

Os requisitos para conjuntos emparelhados podem ser incluídos na solicitação. As dimensões de acoplamento, as marcas de pareamento e a verificação de montagem precisam ser definidas, pois fornecer dois componentes separados é diferente de aceitar seu ajuste como um par.

Podemos discutir confidencialidade antes de enviar arquivos proprietários?

Sim. A primeira solicitação pode descrever o componente sem incluir geometria confidencial. Discuta os requisitos de confidencialidade e os termos do acordo de não divulgação (NDA) antes de compartilhar desenhos ou modelos controlados.

O que determina o prazo de entrega, e um requisito urgente pode ser analisado?

A disponibilidade do material, a geometria, a quantidade, o acabamento e o escopo de inspeção afetam todos o cronograma. Uma solicitação urgente pode ser analisada com base nessas operações. O compromisso de entrega consta da cotação, e não de uma promessa genérica de prazo para todos os componentes torneados.

SUPORTE PARA PROJETOS

Discuta suas peças torneadas personalizadas

Informe-nos qual componente você precisa e qual sua função na sua montagem. Um desenho é útil, mas uma breve descrição já é suficiente para iniciar a conversa.

VETCNCFABRICAÇÃO CNC
Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB