Hoppa till innehållet
VETCNCCNC MANUFACTURING
Illustrativt trappat axel, flänsad nav och bushingar som representerar anpassade CNC-vreda delar

Anpassade CNC-växlingsdelar

Axlar, bushingar, avståndshylsor, stift och gängade adaptorer tillverkade för din montering. VETCNC levererar anpassade metall- och teknikplastkomponenter – från första provexemplaren till upprepade serier – med drejda profiler, frästa detaljer och den specificerade slutfinishen.

  • Metaller och tekniska plastmaterial
  • Snurrade profiler + fräsade detaljer
  • Provexemplar och upprepade partier

Axlar, bushingar och andra anpassade svarvade komponenter

Vi levererar runda komponenter för maskiner, fästutrustning, instrument och utrustningsmonteringar. Diameter, axelskulturar, borrningar och fästdetaljer tillverkas enligt dina ritningar och anpassningskrav.

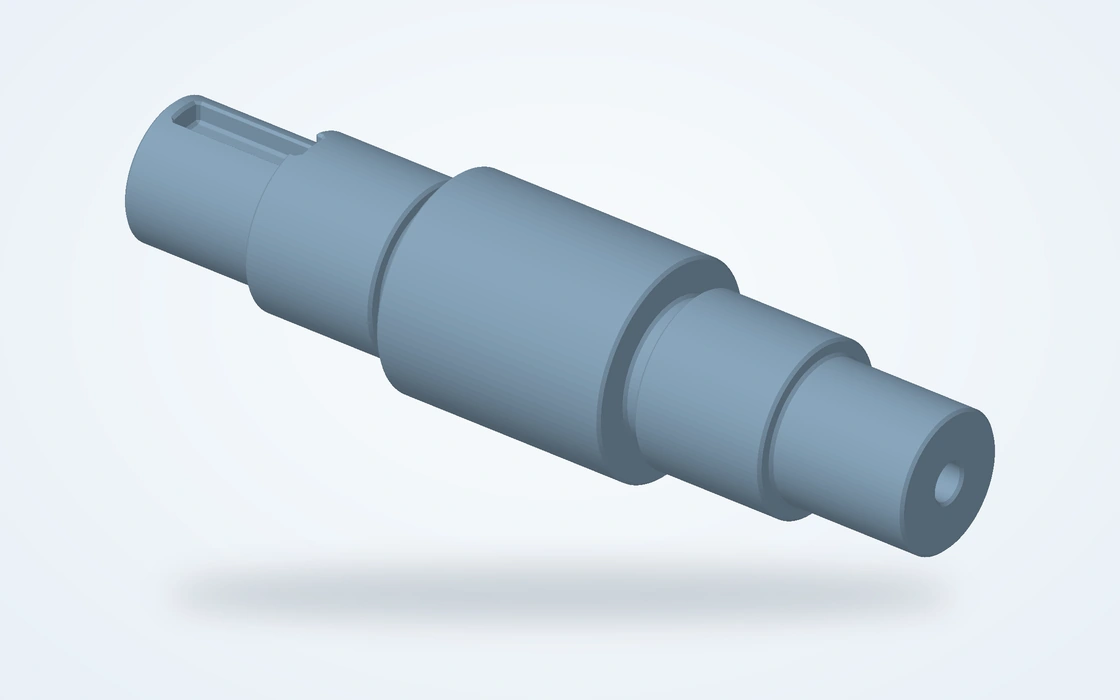
Illustration av en trappad axel med olika diametrar, en nyckelfåra och ett axiellt slutgående hål

Axlar och stegade axlar

För att stödja roterande delar eller koppla samman mekaniska monteringsgrupper. Stegade avsnitt positionerar lager, nav och mellanstycken, medan gängor, urtag eller nyckelfårar i ändarna ger den erforderliga fästningen och kraftöverföringsfunktionen.

  • Lagerlägen
  • Placeringsaxelskultar
  • Slutdetaljer
Diskutera denna del
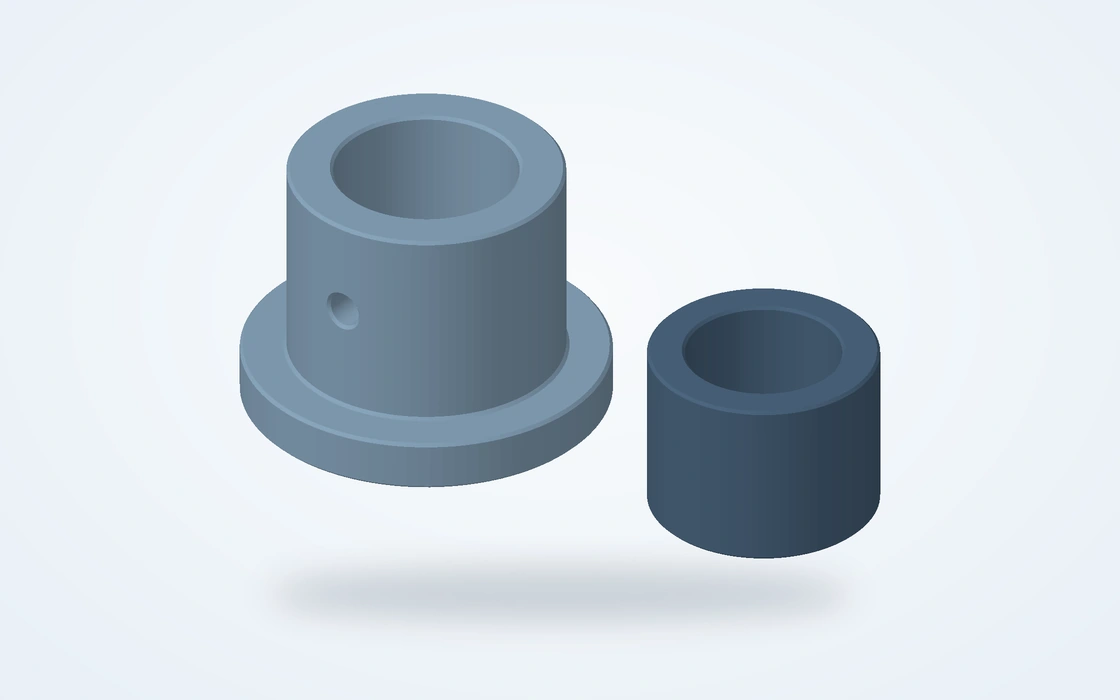
Illustrationer av enkel sleeve och flänsad bushing med genomgående borrningar

Bussningar och flänsade skaft

För att vägleda en axel, kläda ett hölje eller separera sammanpassade ytor. Enkla och flänsade versioner kombinerar en arbetsborrning med en yttre lokaliseringsdiameter; flänsen kan fungera som en axial stopp eller en monteringsyta.

  • Genomgående eller trappstegsborrningar
  • Profiler med fläns
  • Väggtjocklek
Diskutera denna del
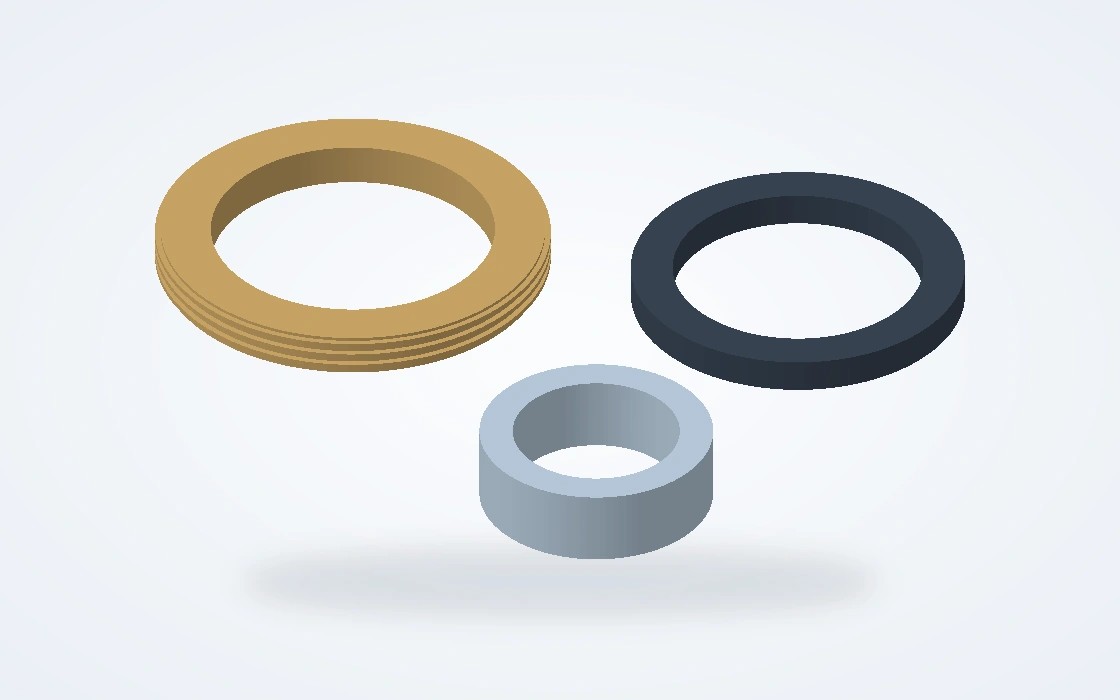
Illustrativa drejda avståndshållare och gängade säkringsringar med olika profiler

Avståndsbrickor och säkringsringar

För att ställa in ett monteringsavstånd, stödja en klamrad stack eller säkra en annan komponent. Avståndshållarens längd, ändyta-geometri och passningsborrning avgör hur komponenten sitter mellan sina grannar. Säkringsringar inkluderar den specificerade gängan eller axelskulan.

  • Reglerat avstånd
  • Passningsborrning
  • Säkringsgängor
Diskutera denna del
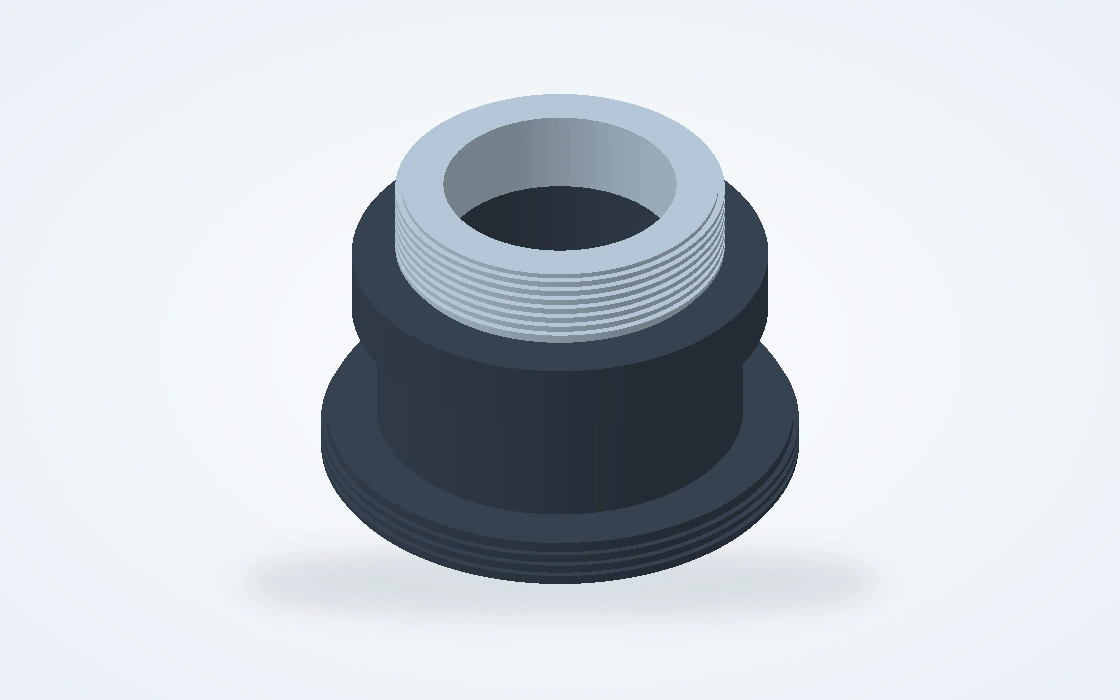
Illustration av en trappstegsformad ihålig adapter med yttre gängor och en centreringsskiva

Gängade adaptorer och kopplingar

För att koppla samman komponenter med olika monterings- eller fästgränssnitt. Yttre och inre gängor, trappade borrningar, centreringsdiametrar och sättytor kan kombineras med vredytor eller radiella hål för montering.

  • Inre/yttergängor
  • Centreringsdiametrar
  • Monteringsytor
Diskutera denna del
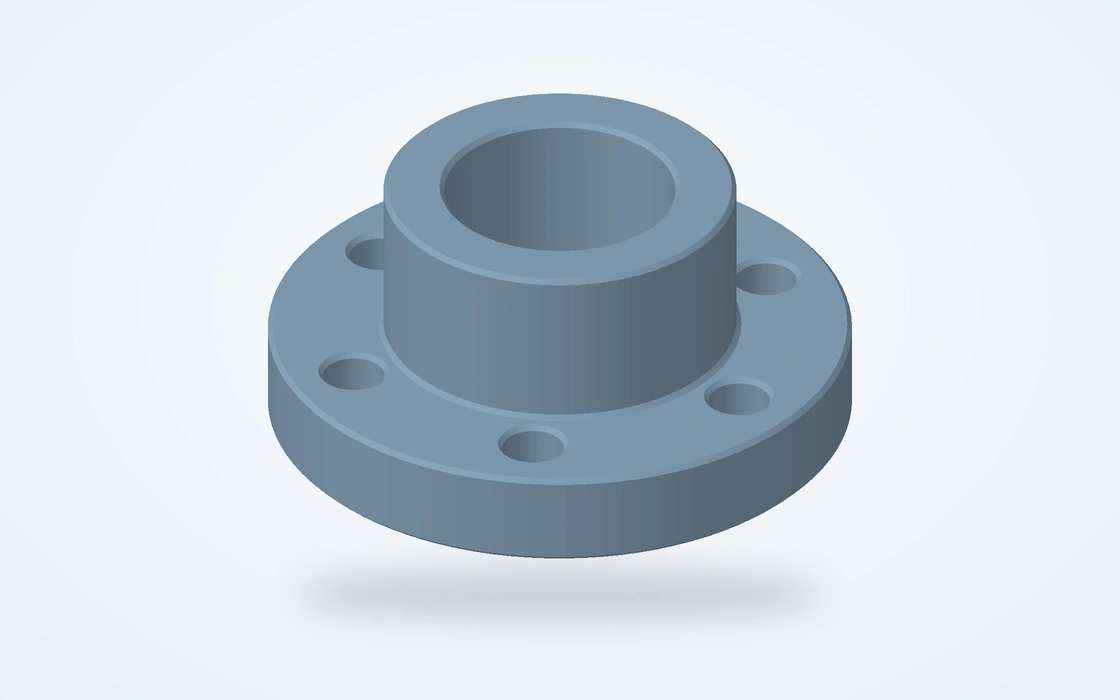
Illustration av flänsad navdel som visar en central borrning, en centreringsdiameter och monteringshål

Flänsar och runda nav

För att montera en rund komponent på en platta, axel eller hölje. En snidad centreringsdiameter och yta fastställer läget; bultmönstret, borrningen, nyckelfåran eller säkringsskruv-funktionerna slutför kopplingen till den motverkande utrustningen.

  • Piloter och borrningar
  • Bultcirkel
  • Monteringsytor
Diskutera denna del
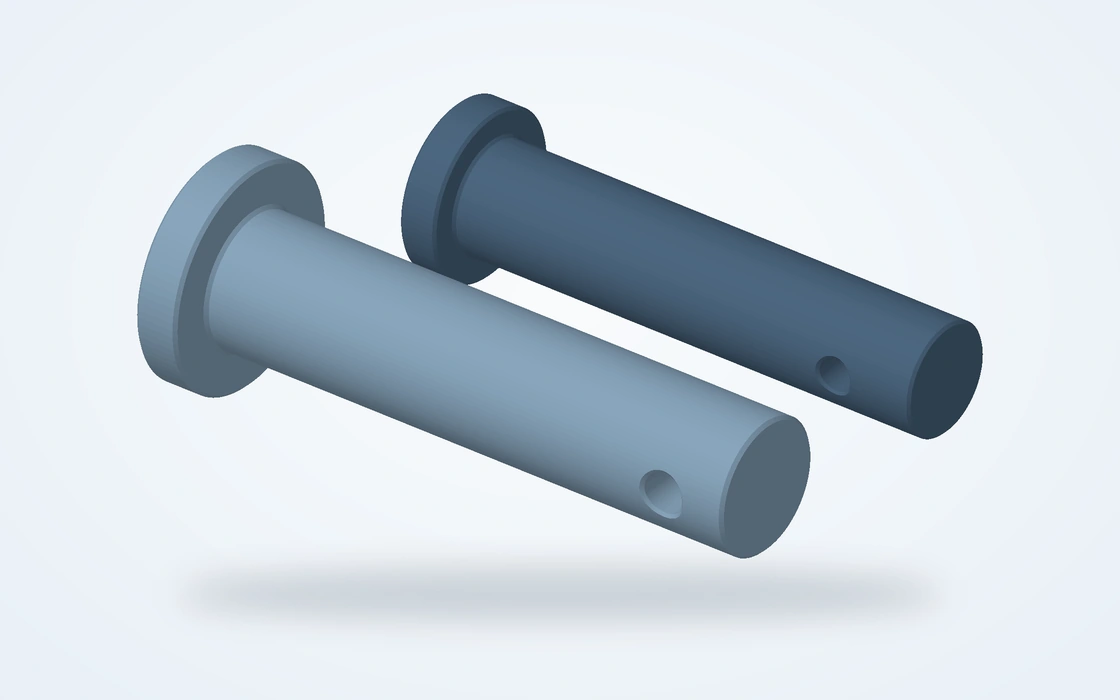
Illustrationer av tvåhuvudade stift med cylindriska kroppar och axelskulpterade delar

Placerings- och axelskruvar

För att positionera utbytbar verktygsutrustning, styra rörelse eller koppla samman mekaniska länkar. Skiftets diameter och arbetslängd styr passningen, medan huvudet, axelskulan, tvärhålet eller säkringsfunktionen avgör hur pinnen monteras och hålls på plats.

  • Placeringsdiametrar
  • Huvudprofiler
  • Fästfunktioner
Diskutera denna del

Dimensioner och passningar för snidda komponenter

Anpassade funktioner inkluderar steg, koner, axelskular, flänsar, borrningar, spår, vredytor, tvärhål och nyckelfåror. Ange längder, avfasningar, gängor och ytkvaliteter på ritningen, i millimeter eller tum.

ISO 286-2 · övre/nedre avvikelse · mm
Nominaldiameter (mm)H7-borrningh6-axel
>3–6+0.012 / 00 / −0.008
>6–10+0.015 / 00 / −0.009
>10–18+0.018 / 00 / −0.011
>18–30+0.021 / 00 / −0.013
>30–50+0.025 / 00 / −0.016

Använd H7-hål- eller h6-axelklassen där det anges på ritningen; geometriska krav definieras separat.ISO 286-2

Axellägen, mantelborrningar och gängade gränssnitt

Dessa exempel visar sambanden mellan axellägen och axelskultar, sleeveborrningar och ytterdiametrar samt gängor och sätesytor.

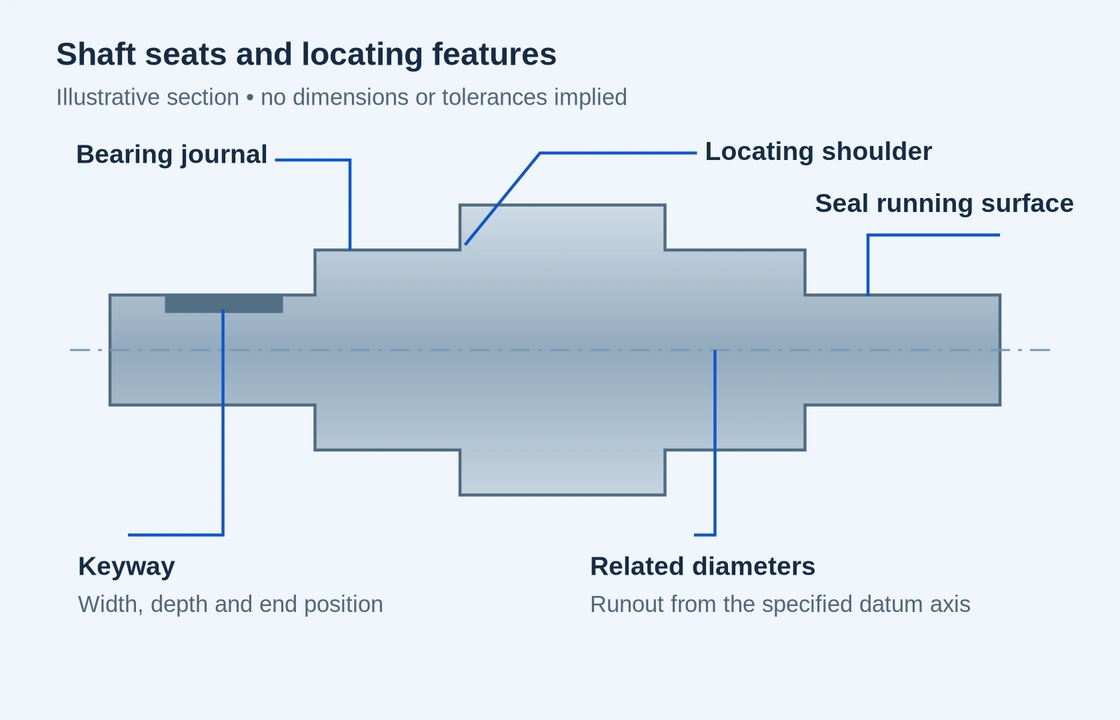
Avbildning av ett tvärsnitt som identifierar en axeljournal, en positionerande axelskulta, en yta för tätningens löpning och relaterade diametrar

Lagerlägen och positionerande axelskultor

En axel kan omfatta ett lagerjournal, en axelskulta som positionerar lagret axiellt och en andra läge för ett nav eller en koppling. Deras förhållande till den angivna referensaxeln är lika viktigt som varje diameter.

Ytfinish på sätesytan, runout på axelskultan och övergångsradien påverkar gränsytan mot en lager. En slipad sätesyta kan vara lämplig för krävande driftförhållanden; ensam svarvning är inte automatiskt den rätta slutbearbetningen.[1]

Positionerande yta

Axelskultans yta utgör den axiella stoppytan, medan dess avfäsning eller radie måste lämna utrymme för den motgående kanten.

Arbetsytor

Ett lagerläge, en tätkanal och en icke-kontakt yttre yta kan kräva olika finishkrav på samma axel.

Flänsad bushing och slät sleeve som visar insida och utsida med matchande ytor
En muffa har separata inre och yttre gränssnitt.

Arbetssborrningar och yttre positionerande diametrar

Borrningen fungerar tillsammans med en axel eller en pinne; den yttre diametern fungerar tillsammans med ett hölje. Dessa två passningar tjänar olika ändamål, även om de delar en gemensam axel. Flänsen ger en separat axiell positionering.

Tunna väggar kan ändra form under spännning eller montering. För en presspassad muffa är den monterade borrningen och borrningen i fristående tillstånd olika konstruktionsfrågor. Det motgående höljet och monteringsmetoden hjälper till att definiera det avsedda resultatet.

Glid- eller positionspassning

Monteringsritningen anger om rörelse krävs eller om komponenten avses att förbli fast.

Borrningsinmatningar

Inmatningskonter och rena kanter hjälper den motgående pinnen eller axeln att komma in utan att fastna vid burrar eller skarpa övergångar.

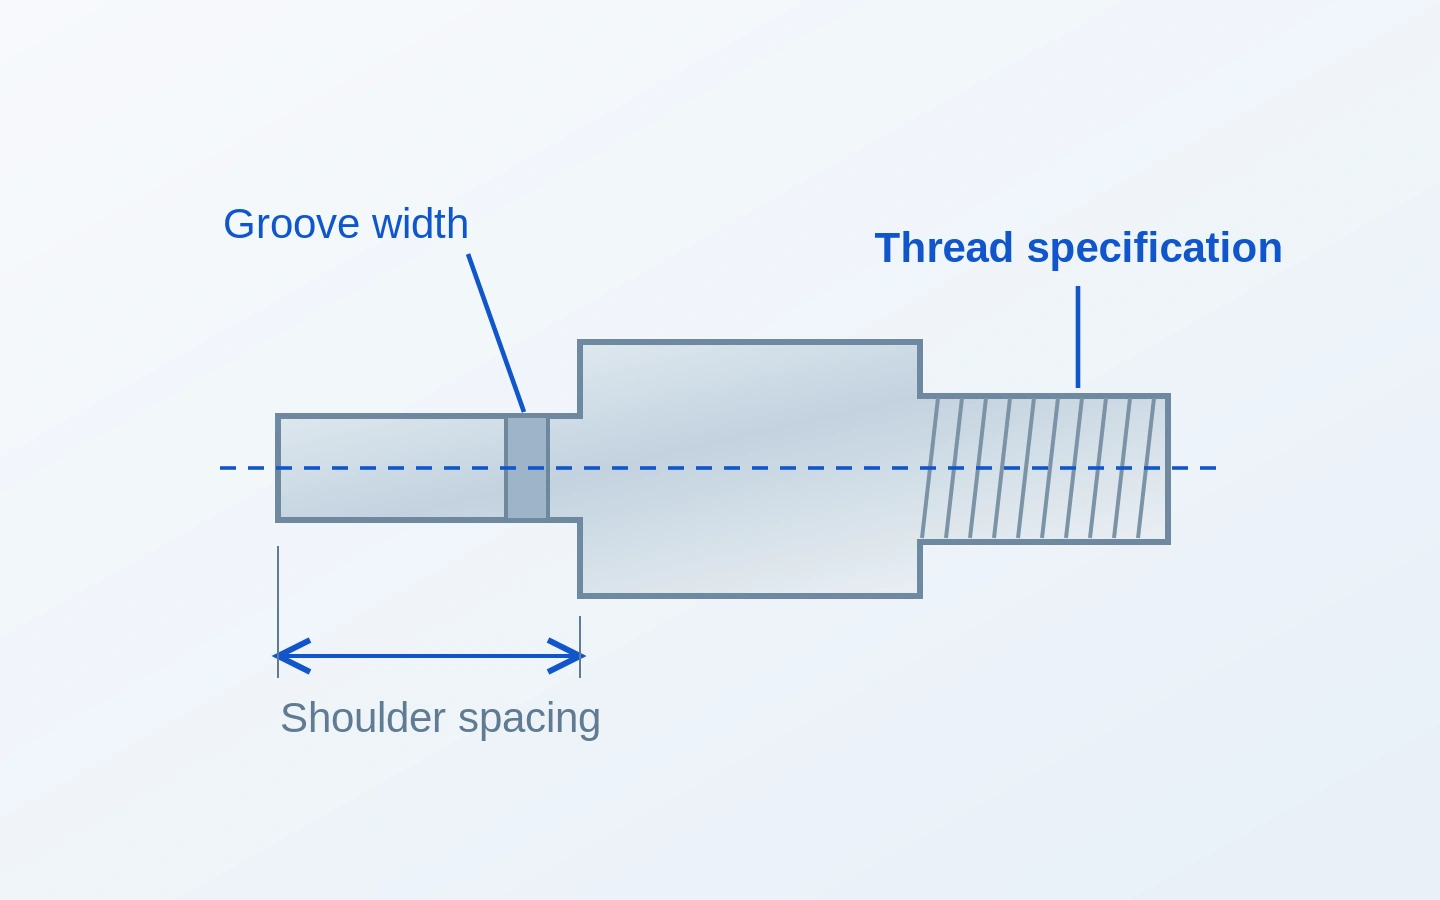
Avsnitt av en drejd komponent som visar gängspecifikation, fårbredd och axiell avstånd mellan axelskuldern

Gängengagemang, sätesytor och spår

En gängad adapter kombinerar ett skruvanslutningssystem med en kropp, en axelskulta och ofta en borrning. Diameter, gängsteg, gängprofil och passningsklass definierar skruvanslutningen; ingreppslängden och sätesytan definierar hur den sammanfogas.För gängade fogmedel, våranpassade maskinskruvarSidans omfattar krav på huvud, drivdel och skaft.

Metriska och tum-beteckningar uttrycker gängsteg på olika sätt. Ringfårar för säkringsringar och gängavlastningar är separata funktioner snarare än utbytbara urholkningar. Ett matchande prov kan hjälpa till att förklara gränsytan, men gängidentifiering kräver fortfarande en definierad specifikation.[2]

Inre och yttre gängor

De två ändarna på en adapter kan använda olika gränssnitt, med separata ingreppslängder och kontrollkrav.

Sätes- och tätningsytor

För en tätningstillämpning identifieras tätningstypen och sätesgeometrin separat från fästgängan.

Metall- och teknikplastsnurrade delar

Materialvalet följer delens belastning, miljö, vikt och kontaktytor. Samma form kan ha mycket olika funktioner beroende på om den tillverkas som en stålskärm, en aluminiumavståndshylsa eller en polymerguidhylsa. Se de länkade materialsidorna för egenskaper specifika för varje materialklass.

Material för svarvade komponenter
MaterialReferensgrad / tillståndReferensegenskap
Stål och legerat stål42CrMo4 +QT, Ovako 327A
Rund stav, 40 < diameter < 100 mm
Hårdhet 270–320 HB
Rostfritt stål304 / EN 1.4301Termisk expansion 16 × 10⁻⁶/K
20–100°C
Aluminium6061-T6 / T6511-extruderingFlytgräns ≥240 MPa
Mässing/kopparC36000 / C11000Elektrisk ledningsförmåga 26 / 101 % IACS
20 °C, respektive
Tekniska plastmaterialPOM-C, TECAFORM AH naturligVattenupptag 0,05 / 0,10 %
24 / 96 h, 23°C

Referenser: Ovako42CrMo4; OutokumpuKärnområde; HydroLegering 6061; Copper Development AssociationC36000ochC11000; EnsingerTECAFORM AH naturalUtvidgning, ledningsförmåga och polymervärden är typiska; ritningsmått och slutlig leveransstatus förblir separata.

Platta ytor, tvärborrningar och nyckelfårar på svarvade delar

En rund basform behöver inte innebära en komponent som endast kan bearbetas med svarvning. Ytterligare bearbetning kan slutföra monterings- och drivfunktioner på samma beställda del, där deras position är relaterad till den svarvade geometrin.[3]

Vredplaner och ändprofiler

Platta ytor ger monteringsverktyg en kontaktyta. Deras bredd och orientering kan relateras till ett gäng, ett axelskult eller en annan funktion.

Tvärborrningar & skruvmönster

Radiala borrningar kan användas för säkring eller tillträde, medan flänsborrningar fäster delen mot en monteringsyta. Borrningens utgång och skärningspunkter behandlas noggrant vid avkantning.

Nyckelfästen och fräsade spår

Nycklar och spår kopplar komponenten till en sammanpassad axel eller nav. Bredd, djup och position påverkar alla passningen; formen på spårets ände kräver också utrymme inom monteringen.

Ytyta och slutlig leveransstatus

Ytbehandlingen är en del av komponentens specifikation, inte bara dess utseende. En synlig yttanyta, en precisionssborrning och en glidyta kan kräva olika behandling på en och samma del. Bearbetning och ytbehandling planeras kring de ytor som måste bibehålla sin funktion.

Maskinbearbetade och avkantade

Komponenten behåller den specificerade bearbetade ytan. Kantavrunningar, borrningsinmatningar, skärande hål och gängstartar bearbetas för att ta bort oönskade burrar utan att påverka den definierade geometrin. Avburning innebär inte att ta bort en avsedd skarp kant.

Värmebehandlat och färdigbearbetat

För delar som kräver härdning tillåter sekvensen materialets tillstånd efter behandlingen. Kritiska säten kan kräva färdigbearbetning eller slipning efter härdning; det slutliga ritningstillståndet anger var denna arbetsåtgärd ska utföras.

Anodiserad, belagd eller passiverad

Behandlingen följer materialet och användningsområdet. Anodisering eller en avsatt beläggning kan påverka sammanpassningsmåtten, så bohringsutjämning, gängpassning och områden som ska skyddas med maskering ingår i avslutningsomfånget. Passivering av rostfritt stål är en annan process, inte ett dimensionsökande pläterat lager.[4]

Inspektion av färdiga svarvade komponenter

Inspektera de färdiga diametrarna, borrningarna, längderna, gängorna och datumbaserade geometrier mot ritningen.

Ange leveransförhållandet samt eventuella krav på mått-, material- eller behandlingsdokumentation.

Kontrollera den första delen innan serieproduktionen påbörjas; använd det överenskomna provtagningsplanen för partiet.

Kontrolllista för inspektion av svarvade delar
FunktionRitningskravInspektionsmetod
Diametrar och borrningarStorleksgränser; mätplatserYttre / inre mätning; angivna mätverktyg
Ytor och längderLängd; axelskultavstånd; fläns tjocklekLängd / höjd-mätning från referensyta
Runout och formReferensaxel; separata formgränserDatumbaserad indikator- / formmätning
Gängor och spårGängklass; ristningsbredd, -djup och -positionGängmätverktyg; separat ristningsmätning
Yta och identifieringRåhet; kanter; ritningsrevisionYtåtgärdskontroll; visuell/dokumentbaserad kontroll

Inspektionsomfattning och protokoll följer ritningen och beställningens omfattning.

Prov, upprepade partier och säker leverans

En första beställning kan avse monteringsförsök; en upprepad beställning kan kräva samma del levererad mot en kontrollerad revision. Båda är beroende av en tydligt identifierad komponent, inte enbart en del som ser liknande ut.

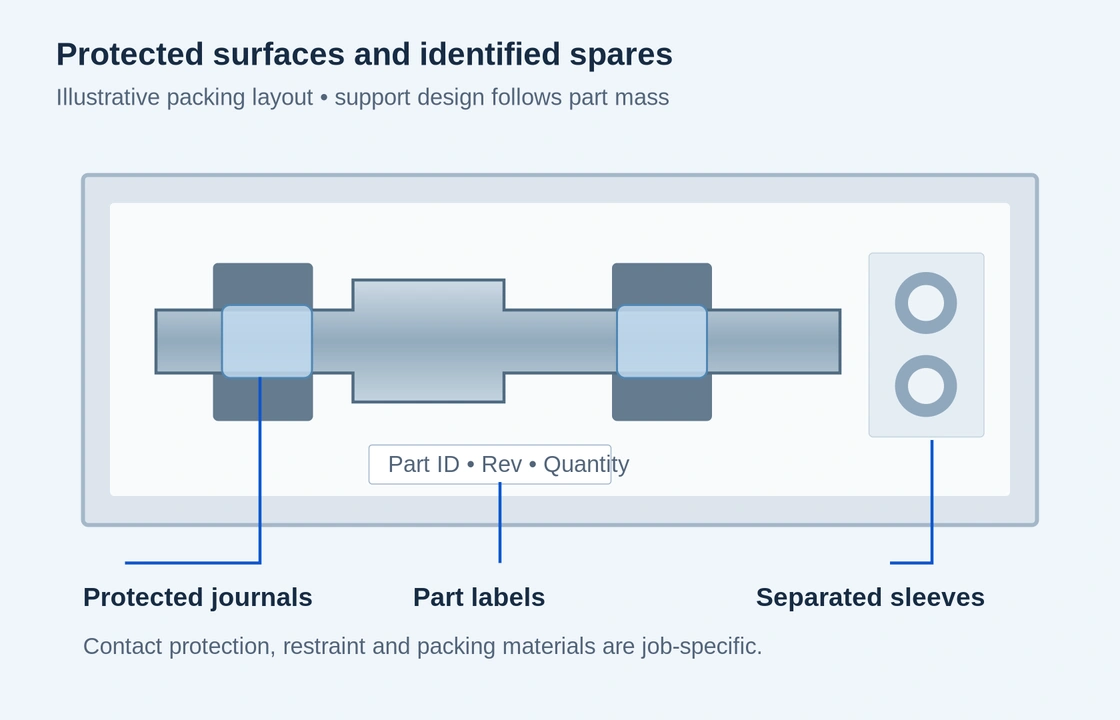
Illustrativ förpackningslayout med skyddade axeljournaler, separerade skaftsläder och delidentifiering

Skydd för axlar, gängor och färdiga ytor

Axellager och precisionsskruvhål får inte bli kontaktområden för lösa delar i samma kartong. Avskiljare, mantlar eller enskild förpackning kan hålla arbetsytor åtskilda; skyddshuvuden kan täcka exponerade gängor där det är lämpligt. Transportskydd som är kompatibelt med materialet hjälper till att bevara leveransvillkoret utan att skapa ett extra rengöringsproblem vid montering.

  1. Provdelar för första delen

    En initial kvantitet stödjer kontrollen av komponenten och dess samverkan med den ihopmonterade delen innan nästa produktionsrelease.

  2. Produktionspartier

    Antal, färdigställningstillfälle och inspektionsomfattning definieras för den beställda partien, inklusive eventuella ritningsändringar efter provet.

  3. Upprepade beställningar

    Artikelnummer, revision och godkänd yta identifierar upprepningskravet. Ändringar av material eller geometri separeras från oförändrade objekt.

  4. Förpackning och identifiering

    Arbetande ytor och gängor skyddas under transporten. Etiketter kopplar de förpackade delarna till motsvarande order och artikelnummer.

Vad påverkar priset för en drejd del

Offertförslag är mest användbara när de beskriver samma färdiga komponent. Fyra faktorer påverkar ofta tillverkningsarbetet och kostnaden per styck.

Lager och geometri

Startdiametern, borttaget material, långa outförda avsnitt och tunna väggar påverkar bearbetningstiden och spännanordningen.

Funktionell precision

Täta sittningar, runout, fina ytor och extra mätningar påverkar processen. Kontaktfria ytor behöver inte uppfylla samma krav.

Ytterligare operationer

Plattor, tvärhål, härdning, slipning eller beläggningar lägger till arbete utöver den grundläggande drejade profilen.

Parti- och frigivningsstorlek

Inställningsarbetet sprids över den tillverkade mängden tillsammans. Separata leveranser kan ha en annan styckkostnad jämfört med en kombinerad batch.

Frågor om beställning av CNC-vägda delar

Kan jag börja med en enskild del eller en liten provserietillverkning?

Ja. Ett prov eller en kravspecifikation med låg volym är en giltig utgångspunkt. Ange den initiala mängden och, om känd, den troliga upprepade mängden separat, så att verktyg och inställning kan bedömas för båda stadierna.

Kan ni arbeta från en befintlig del när jag inte har en fullständig ritning?

En befintlig del, fotografier eller en skiss kan inleda diskussionen. En sliten yta visar inte pålitligt sin ursprungliga storlek, material eller behandling, så vid tillverkning av reservdelar krävs en överenskommen definition av den funktionella geometrin innan produktionen påbörjas.

Kan flera artikelnummer inkluderas i en förfrågan?

Ja. Axlar, mantlar, avståndsbrickor och relaterade komponenter kan lämnas in tillsammans. En enkel lista över artikelnummer och kvantiteter säkerställer att varje objekt är identifierbart; samma ritningsrevision bör förbli kopplad till varje rad.

Är både metriska och tum-baserade delar möjliga?

Ja. Behåll ritningen i dess avsedda måttsystem. Gängor behåller sin angivna standard och passningsklass istället for att ersättas med en ungefärligt liknande metrisk eller tumstorlek. Enbart enhetsomvandling innebär inte utbytbarhet.

Kan jag leverera materialet eller ett delvis bearbetat halvfabrikat?

Kundlevererad råmaterial eller halvfabrikat kan diskuteras för en specifik order. Materialidentitet, utgångstillstånd och återstående bearbetningstolerans avgör om det föreslagna halvfabrikatet är lämpligt samt vilka bearbetningsoperationer som ingår.

Kan relaterade komponenter levereras som matchade set?

Krav på matchade set kan inkluderas i förfrågan. Matingdimensioner, parmarkeringsmärken och monteringskontroll måste definieras, eftersom leverans av två separata komponenter skiljer sig från att godkänna deras passning som ett par.

Kan vi diskutera sekretess innan vi skickar proprietära filer?

Ja. Den första förfrågan kan beskriva komponenten utan att inkludera konfidentiell geometri. Diskutera kraven på sekretess och NDA-avtal innan kontrollerade ritningar eller modeller delas.

Vad avgör ledtiden, och kan en brådskande beställning granskas?

Tillgängligheten av material, geometrin, mängden, ytbehandlingen och omfattningen av kontrollen påverkar alla tidsplanen. En brådskande begäran kan granskas utifrån dessa operationer. Leveranstiden specificeras i offerten snarare än som en generell ledtid för varje drejd del.

PROJEKTSTÖD

Diskutera dina anpassade svarvade delar

Berätta vilken komponent du behöver och vad den gör i din montering. En ritning är användbar, men en kort beskrivning räcker för att påbörja samtalet.

VETCNCCNC MANUFACTURING
Svenska
WhatsApp Skicka e-post till oss

Berätta om ert projekt

Dela era krav med oss så återkommer vi till er via e-post.

PDF, CAD eller ZIP · upp till 20 MB