Hoppa till innehållet
VETCNCCNC MANUFACTURING
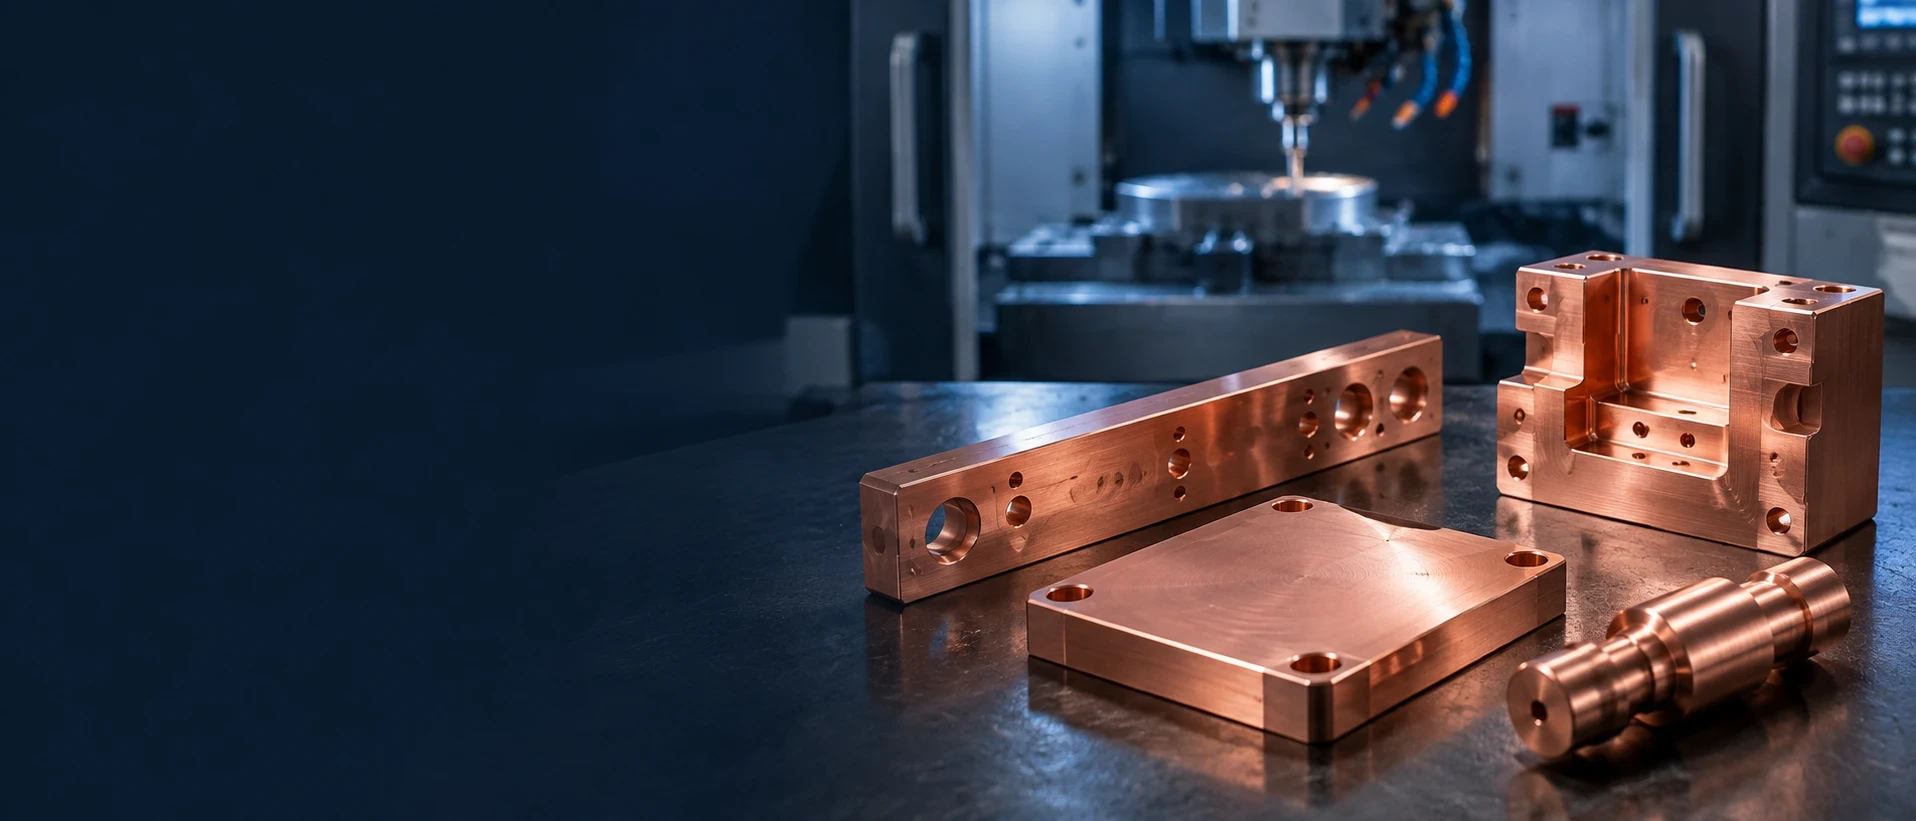
Kopparkomponenter i en CNC-verkstad

CNC-bearbetning för försvarssektorn

Vi fräsar höljen, bromsar, axlar och stödverktyg för försvarsrelaterade projekt. Den föreslagna tillverkningsplatsen och programkraven granskas för varje order; börja med en icke-känslig beskrivning av komponenten.

  • Mekaniska komponenter
  • Utveckling och upprepade tillverkningar
  • Monterings- och provningsverktyg

Mekaniska komponenter och stödverktyg

Vi leverer mekaniska komponenter för utrustningshus, mätinstrument och stödverktyg. Komponentfamiljerna nedan täcker monteringspassning för höljen, reservdelar för underhåll och positionering av arbetsstycket.

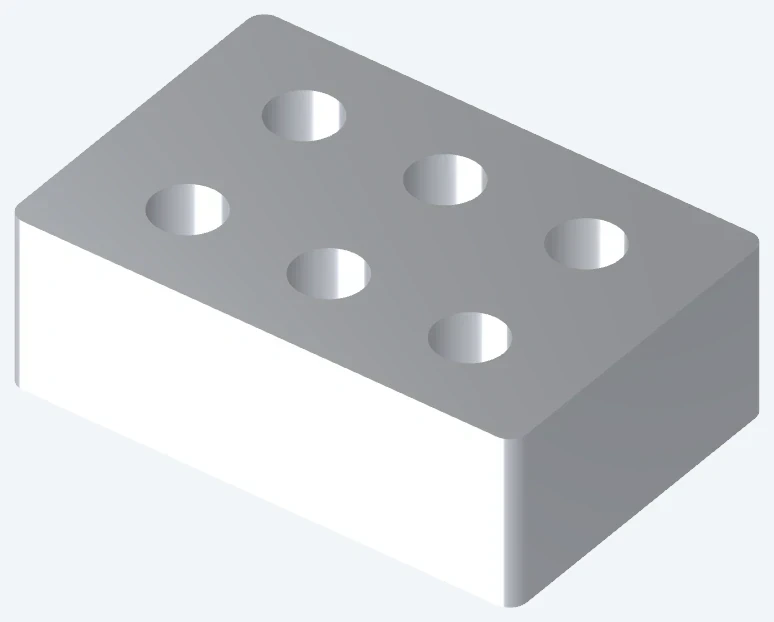
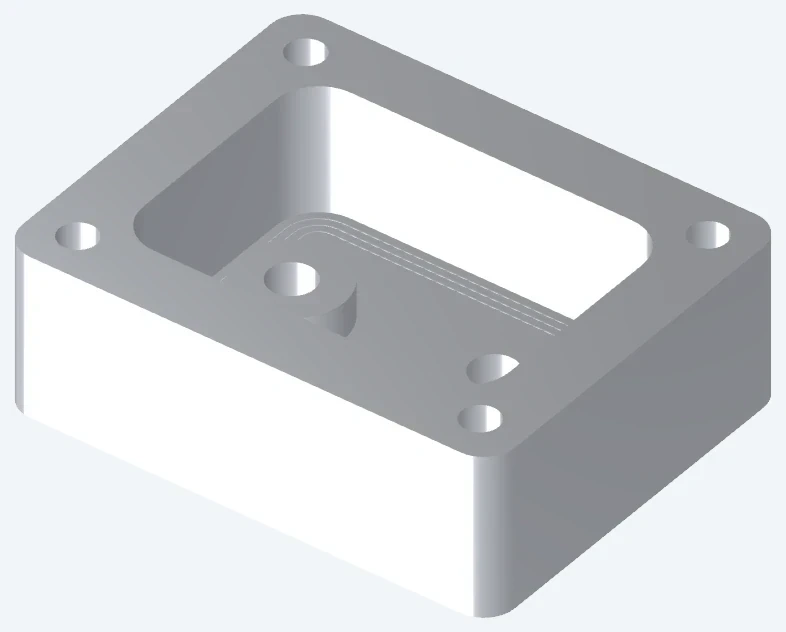
Husning med ett lockssäte och monteringshål

Hus och lockplåtar

Vi fräsar kroppar och lock med brädstöd, anslutningsöppningar och stängningsfunktioner som krävs för monteringen. Ett insänkt lock kräver spel i hörnen samt den angivna omkretsen; hörninterferens kan hindra att det sätts i läge platt.

  • Kapslingsfack
  • Lockgränssnitt
  • Kontaktuttag
Diskutera denna komponent
Fästen för sensorer och instrumentmonteringar

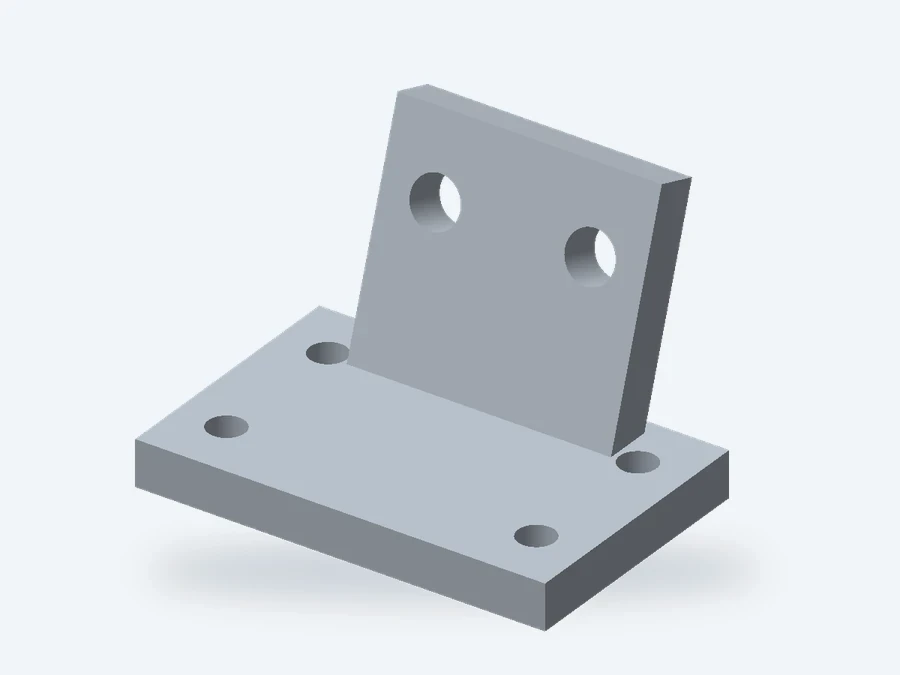
Sensor- och monteringsbryggor

Justeringsfack gör att en sensor kan röra sig under installationen, medan dedikerade positioneringsfunktioner säkerställer dess upprepbara position. Bracketkonstruktionen bör skilja mellan dessa uppgifter så att åtdragning av en passningsfackskruv inte är det enda sättet att positionera instrumentet.

  • Monteringsytor
  • Placering av mönster
  • Justeringsglipp
Diskutera denna komponent
Axlar, mantelrör och positioneringsdelar

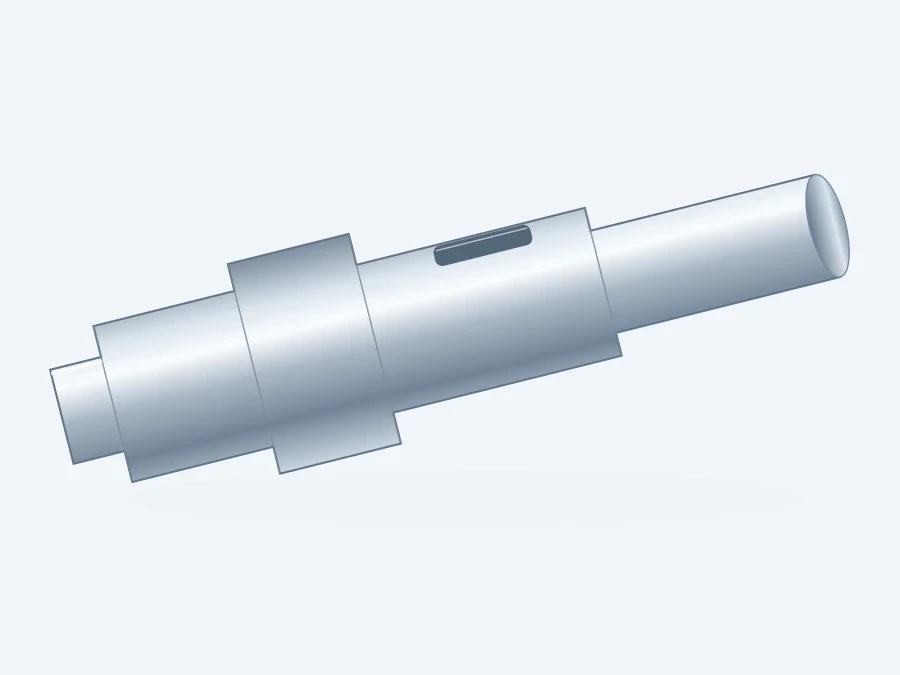
Axlar, mantelrör och positioneringsstift

En positioneringsstift kräver en fungerande diameter och längd som matchar den mottagande borrningen. En införingskon hjälper vid montering, medan axelskulan eller fästfunktionen styr var stiften stannar; dessa funktioner får inte lämnas åt en allmän kantavradningsnot.

  • Passande diametrar
  • Axiella axelskultar
  • Fästfunktioner
Diskutera denna komponent
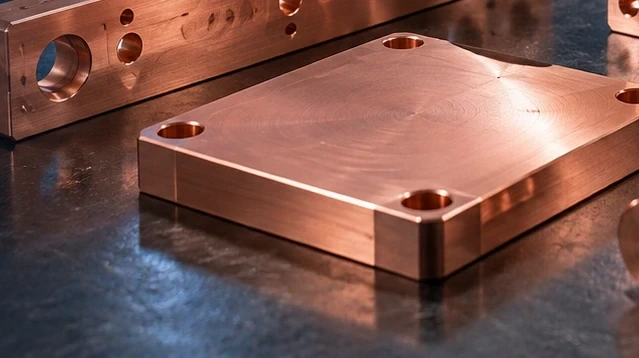
Kopparkontaktplatta med borrade gränssnitt

Kopparkontakter och termiska delar

Vi fräsar kopparplattor med kontaktland och fästgeometri som definieras av monteringen. Upphöjda land kan hålla kontaktområdet fritt från närliggande strukturer; deras höjd och planhet är avgörande där fästning måste bringa två ytor i kontakt med varandra.

  • Kontaktytan
  • Fästhål
  • Definierad ytyta
Diskutera denna komponent
Polymerguider och -avståndshållare

Polymerguider och -avståndshållare

En polymeravståndshållare måste bibehålla den krävda separationen efter att fästdelen är åtdragen. Den valda kvaliteten, stödytan och tryckbelastningen påverkar detta resultat, så en metallavståndshållares geometri får inte överföras till plast utan att dess användningsområde har verifierats.

  • Guideytor
  • Placering av borrningar
  • Spelutformade funktioner
Diskutera denna komponent
Monterings- och kontrollfixturer

Monteringsfixturer och provningsverktyg

Vi fräsar fixturplattor, positioneringsdetaljer och utbytbara slitagelement. En utbytbar positioneringspunkt kräver både en repeterbar sittplats och en fästscrew; annars kan utbyte av den slitna detaljen förskjuta arbetsstyckets referens.

  • Positioneringskontakter
  • Klämningstillträde
  • Utbytbara detaljer
Diskutera denna komponent

Underhållsbara anläggningar, kontaktytor och verktyg

En utbytbar modul kräver installationsåtkomst, en kontaktkomponent kräver korrekt sittförhållande och en spännanordning kräver definierad arbetsstyckesplacering.

Husning med ett lockssäte och monteringshål

Moduler som kan monteras och demonteras

En utbytbar modul måste kunna passera genom det tillgängliga öppningen och nå sin installerade position innan fästdelarna åtdrags. Vi fräsar hus och monteringsgeometri enligt de definierade gränssnitten; hela installationsvolymen inkluderar även kontaktdon, kablar och verktygstillträde.

En panelmonterad kontaktdon kan ha en bakre kropp som är större än dess frontöppning. Att kontrollera dess utdragningsriktning förhindrar en husdesign som accepterar kontaktdonen vid initial montering men fångar den efter att andra moduler är installerade.

Kontaktdons motrotation

Där en kontaktdon använder en platt yta eller nyckel för att motverka rotation bör dess orientering integreras i panelens skärning. Enbart ett rundat spelhål kan lämna kontaktdonen fri att rotera när dess koppling åtdrages.

Demonteringsutrymme

Reservera utrymme för kontaktdonens kropp, fästdelens längd och det erforderliga verktygstillträdet längs den faktiska demonteringsvägen.

Kopparkontaktplatta med borrade gränssnitt

Kontaktland och termiska gränssnitt

Kontaktlandet och dess monteringsplattor måste mötas av den motverkande komponenten i den avsedda ordningen. En förhöjd monteringsplatta kan hindra kontaktytan från att stängas även om båda ytorna individuellt uppfyller en planhetstolerans.

För en termisk pad eller isolerande lager ändrar den installerade tjockleken stackhöjden. Montagebeskrivningen måste ange den komprimerade tillståndet som används för passning; en okomprimerad platttjocklek ensam avgör inte driftgapet.

Håll kontaktytorna åtskilda

Identifiera arbetsytan separat från omgivande friyta så att kraven på ytytjämnhet och beläggning endast gäller där kontakt krävs.

Separera passning från prestandatestning

Geometrikontroller fastställer gränssnittets storlek och position. Elektrisk motstånd eller termisk prestanda kräver egna monteringsförhållanden och godkännandetest.

Monterings- och kontrollfixturer

Fixtur som släpper den färdiga monteringen

En fixtur kan placera lösa komponenter korrekt men samtidigt fånga dem när de är sammansatta. Laddningsriktning, klämningsåtkomst och den sammansatta utdragningsvägen måste kontrolleras tillsammans i verktygsdesignen.

För variantbaserad verktygstillverkning kan en gemensam bas med nycklade eller tydligt avstående positionsmonteringar förhindra felaktig montering av detaljer. Felundvikningsfunktionen måste ingå i den godkända geometrin och får inte endast bestå av en etikett.

Stöd utan märkning

Placera stödet där arbetsstycket kan ta emot klämspåverkan; en färdig tunn yta kan kräva en annan kontaktutformning än en robust monteringsbult.

Utbytbara detaljfästdon

Där en positionsbestämmande del är avsedd att bytas ut på plats måste dess säkringsskruv ha en tillgänglig åtkomst även när basen fortfarande är monterad. Att behålla denna åtkomst fri undviker att hela fixturen måste demonteras och omplaceras för att byta en enda sliten detalj.

Utveckling, pilotproduktion och upprepade beställningar

Vi anbjuder pris på den komponentens tillstånd som krävs för den avsedda produktionen. En provmontering, ett godkännandeprov och en upprepad leverans bör var och en ha ett tydligt resultat att fastställa.

Utvecklingskomponenter

Prototypdelar låter er team lösa interferensproblem, kabelföring och underhållsåtkomst innan ni fastslår den slutgiltiga konfigurationen. Ett ersättningsmaterial kan vara lämpligt för en volymkontroll men kan inte verifiera den slutgiltiga delens belastnings- eller miljöprestanda.

Pilot- och kvalificeringsproduktion

Använd en pilotproduktion för att testa den föreslagna monteringssekvensen med avsedd ytbehandling, insatsdelar och sammanpassade komponenter. Håll funktionsutvärdering åtskild från dimensionsmässig godkännande så att en framgångsrik bänkmontering inte felaktigt tolkas som programkvalificering.

Upprepad leverans

Utbytbara reservdelar kräver samma godkända gränssnitt som den ursprungliga komponenten. En leverantörs- eller processändring kan ändra dessa gränssnitt även om artikelnumret är oförändrat; källgodkännande och eventuell återvalidering ingår fortfarande i frigivningsprocessen.

Materialparametrar för höljen och mekaniska gränssnitt

Vi skiljer mellan bärförda stålgrenssnitt, ledande metallkomponenter och polymerstöd baserat på deras specificerade materialklass och tillstånd. Värden för hållfasthet, hårdhet och ledningsförmåga besvarar olika urvalskriterier.

Materialparametrar för höljen och mekaniska gränssnitt
MaterialreferensParametervärdenDel-/råmaterialkontext
6061-T6 / T6511-extruderingFlytgräns ≥240 MPa; draghållfasthet ≥260 MPaHus, bromsar och fästbasplattor
42CrMo4 +QT · Ovako 327A270–320 HB; draghållfasthet 900–1 100 MPaRundmaterial, 40 < diameter < 100 mm
Mässing C36000Värmekonduktivitet ≈116 W/(m·K); 26 % IACSGängade adapter och kontaktkomponenter
PEEK · TECAPEEK naturligElasticitetsmodul 4,2 GPa; utvidgningskoefficient 50 µm/(m·K)Mellanstycken, guider och verktygskontakter

Källor: Hydro 6061-extrusionsminimer; Ovako 42CrMo4 327A +QT, rundstav med diameter 40 < diameter < 100 mm; Copper Development Association C36000:s typiska fysikaliska värden vid 20 °C; Ensinger TECAPEEK naturligt, typiska data (elasticitetsmodul vid 1 mm/min; utvidgning längsriktning, 23–60 °C).

Fräsning och svarvning av komponenter och verktyg

En användbar bearbetningsdefinition skiljer mellan ytor som sammanfogas och ytor som endast ger spel. Denna skillnad hjälper till att fokusera bearbetningsvägen på de funktionella ytor som påverkar monteringen.

Funktionella ytor som avgör passning och utbyte

Vi fräsar de specificerade passningarna och gränssnittsgeometrierna. Dessa detaljer skiljer en del som mäts korrekt i isolering från en del som passar det avsedda utrustningen.

Husning med ett lockssäte och monteringshål

Lagerlager och lokaliseringsdiametrar

Ett lagerlager kräver sin storlek, förhållandet till axelskulten och ytkvaliteten i färdigt tillfälle. Enbart en diameter styr inte ett lagers justering i förhållande till den angränsande axeln eller bockens innerdiameter.

Tätningssnitt och inre kanter

En O-ring kan skadas av en ospecificerad skarp införingskant innan den når sin spår. Spårsgeometri, införingskamrar och burrkontroll hör därför ihop; en läcktest, om sådan krävs, måste också utföras i monterat tillfälle.

Gängor och monteringsåtkomst

Blinda gängborrningar kräver utrymme för skruvspetsen under den användbara gängan. Gänginbegränsning, urborrningsdjup och verktygsåtkomst bör anpassas till den valda förbindningsdelen så att montering inte gör att skruven stannar innan förbindningen är sluten.

Av kunden specificerade egenskaper

En kritisk hållägesposition kräver ett definierat referenssystem och rapporterbart resultat. Att förstärka alla allmänna mått ersätter inte kontrollen av den specifika justeringen eller spel som gör komponenten funktionsduglig.

Behandling, maskering och slutlig passning

En färdig del måste fortfarande passa sin motdel. Vi inkluderar den specificerade behandlingen i leveransvillkoret snarare än att betrakta ytbearbetning som en kosmetisk tillägg.

Värmebehandling och slutligt tillfälle

Värmebehandling kan ändra måtten. En axel med en slutlig hårdpassning kan kräva bearbetningstilllägg och efterföljande slutförande; den krävda processvägen beror både på materialtillståndet och den godkända geometrin.

Beläggning och maskerade funktioner

Beläggning på båda sidor av ett passningsborr ändrar dess tillgängliga diameter. Maskering eller bearbetningstilllägg måste anpassas till den slutliga storleken; kontaktområden kan även kräva ett annat ytsystem än den belagda ytan.

Rengöring och ytkvalitetsgodkännande

En blindkavitet kan behålla bearbetningsavfall även om ytan utvändigt är ren. En tillgänglig rengörings- och inspektionsväg är användbar redan i designfasen; att byta material eller lägga till en ytbearbetning tar inte bort instängda spån.

Hus och gränssnittsinspektion

Vi kontrollerar de frigivna höljes- och utrustningsgränssnitten i deras färdiga tillstånd. Standardvärdena nedan gäller endast där dessa passningar eller metriska gängor anges.

En överensstämmelsecertifikat anger överensstämmelse med ordern; det är inte en lista över mätresultat. Där mottagandeinspektion kräver faktiska värden för valda egenskaper måste dessa resultat inkluderas i den begärda dimensionsrapporten.

Hus och gränssnittsinspektion
Funktion / kontrollParameter eller referensGodkännandedetalj
Höljepilot för positioneringH7, nominellt >10–18 mm
0 till +0,018 mm
Kontrollera piloten efter slutförandet eller godkänd maskering
Metriska fästgängorGrovpitch: M6 × 1,0; M8 × 1,25 mmVerifiera den valda serien, klassen och den användbara gänglängden
Justering av monteringsytanPosition / vinkelrättighet (mm)Använd utrustningens sätesyta och positionsreferensytor
Belagda passningsytorBeläggningstjocklek (µm); slutlig storlek (mm)Kontrollera maskgränserna och den levererade passningen
Ledande kontaktområdenKontaktmotstånd (mΩ), om angivetAnvänd den definierade ytytan och den monterade provförhållandet

Storlek, ytyta och elektriska gränsvärden förblir kopplade till den frigivna ritningen och dess specificerade provmetod. Referenser: ELESA+GANTER, DIN ISO 286-tabeller; Bossard, metriska ISO-gängor.

Tillverkningsställe och programdelaktighet

Krävda certifieringar, kundgodkännanden och processorbegränsningar kontrolleras mot det föreslagna tillverkningsstället och orderns omfattning. Denna sida gör inga anspråk på programgodkännande, säkerhetsklarering, exportauktorisation eller behörighet för ett kontrollerat avtal.

Skydd, identifiering och leveransfrigivningar

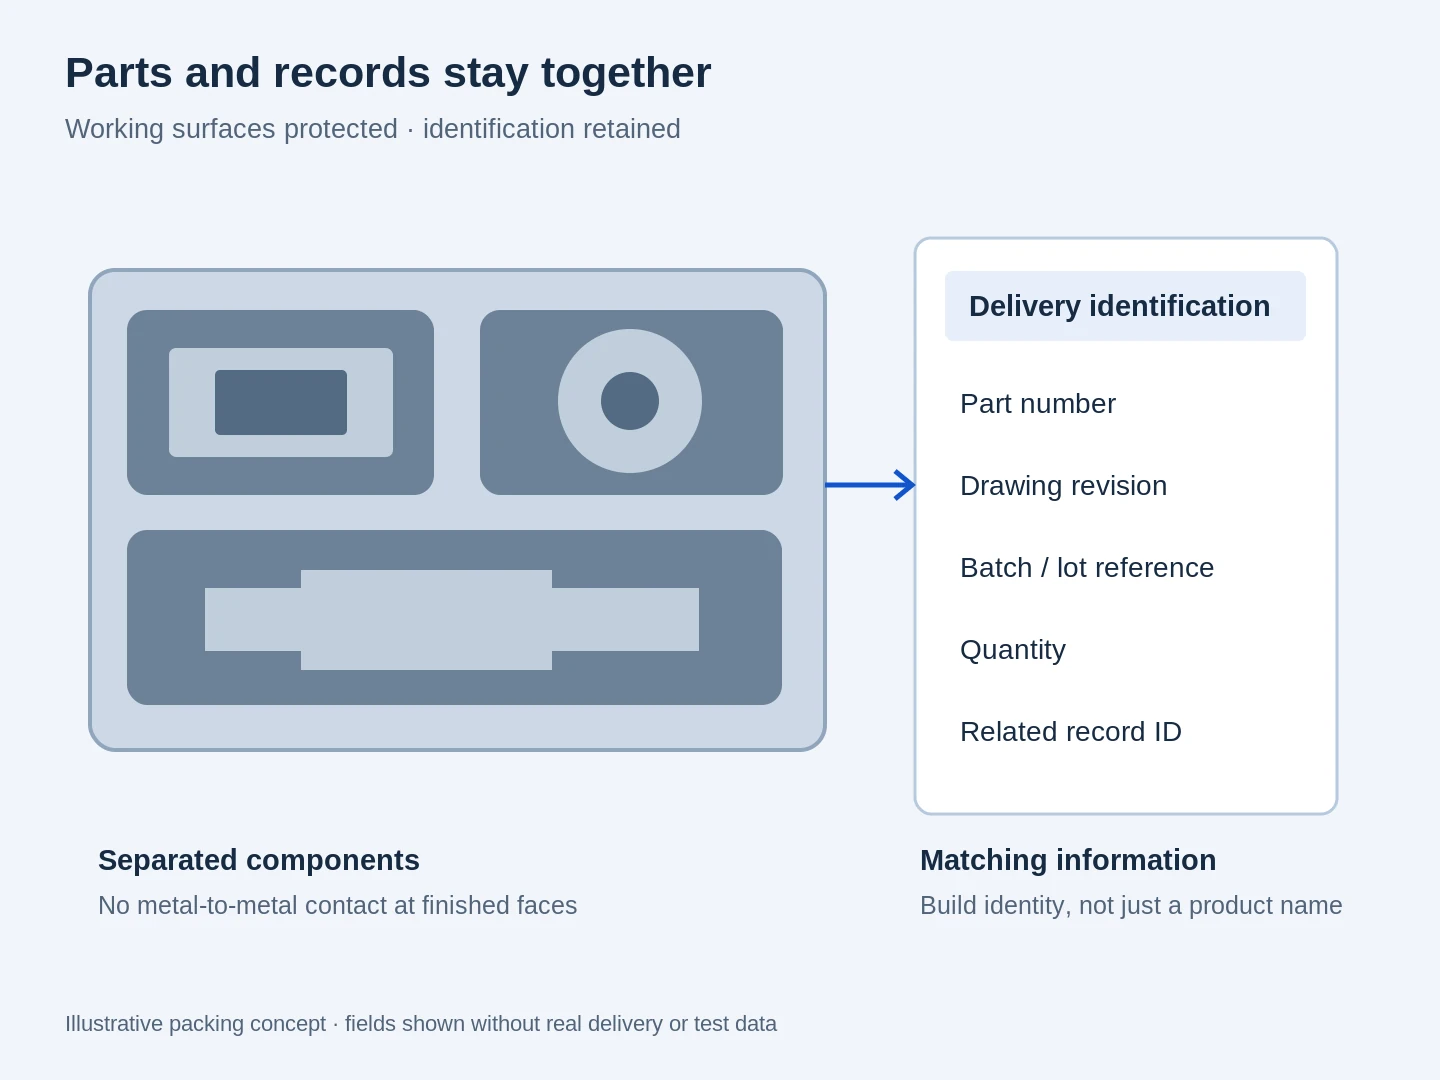
Delar bör anlända färdiga för identifiering och de överenskomna mottagandeinspektionerna, med sina arbetsgränssnitt skyddade under hantering.

Pakningslayout med separerade komponenter och identifieringsfält för delnummer, revision, parti, kvantitet och post-ID

Skydd av arbetsgränssnitt

Upphöjda kontaktområden och framstående stift får inte bära vikten av intilliggande delar i förpackningen. Separata stödpunkter skyddar dessa funktioner och möjliggör borttagning utan att gripa kontaktytan.

Behålla partier identifierbara

Visuellt liknande mellanstycken, mantlar eller vänster/höger-hållare kräver distinkt förpackningsidentifiering. Mottagaren bör kunna separera varianterna innan de packas upp på en monteringsbänk.

Styrning av ändrade byggnader

En reviderad ersättning kan samexistera med tidigare lager endast enligt kundens godkända konfigurationsregler. Se till att den nya revisionen är tydligt identifierbar så att lagerpersonal inte kan utfärda den som en obegränsad ersättning.

Frågor om CNC-bearbetning för försvarsapplikationer

Kan jag ladda upp en begränsad ritning till förfrågningsformuläret?

Nr. Börja med en icke-känslomärkt beskrivning. Innan du delar teknisk data som omfattas av exportkontroll, är klassificerad, begränsad eller på annat sätt känslomärkt, bekräfta den tillåtna mottagaren, överföringsmetoden, tillverkningsplatsen och tillämpliga projektbegränsningar. VETCNC får endast ta emot information som det är auktoriserat och utrustat för att hantera.

Kan en sliten provbit användas för att beställa en ersättningskomponent?

Ett prov kan hjälpa till att identifiera formen, men det kan ha slitage, reparationer eller en okänd beläggning. Ersättningen kräver en auktoriserad definition av dess ursprungliga gränssnitt och material. För en axel eller ett skaft kan kopiering av den slitna diametern återskapa felet som ersättningen avses att åtgärda.

Kan en annan bearbetningsplats eller bearbetare användas efter offertförslaget?

En föreslagen ändring måste granskas mot beställningens källbegränsningar och kundgodkännanden. Kom överens om tillverkaren, externa operationer och ansvarsfördelning innan det berörda arbetet släpps. En partners introduktion överför inte automatiskt ett befintligt godkännande.

Vad gör att två offertförslag för samma komponent skiljer sig åt?

Jämför levererat skick och bevis, inte bara artikelnumret. Ett pris kan inkludera slutbehandling, insatsverktyg och mätresultat för specificerade egenskaper, medan ett annat täcker endast den maskinbearbetade blankan. Tillverkningsstället, godkända externa leverantörer samt omfattningen av materialdokumentation måste också överensstämma med inköpskraven.

Bör en axel och ett skaftskärm paras eller vara utbytbara?

Utbytbara delar måste uppfylla gränser som gör att varje godkänd axel kan fungera med varje godkänd skaft. Selektiv parning skapar identifierade set och begränsar senare utbyte. Välj den avsedda underhållsstrategin innan du godkänner parad leverans; en tillfredsställande passning i ett par innebär inte att hela partiet är utbytbart.

Kan vi ordna den slutliga beläggningen genom vår godkända behandlingsleverantör?

Vi kan granska leveransen innan den åtgärden. Identifiera villkoret vid överlämning, återstående tolerans och ytor som godkänts innan beläggning. Leveransomfattningen måste skilja mellan våra levererade kontroller och de slutliga kontrollerna som krävs efter er bearbetning.

Kan vi byta ut en fästpunkt utan att köpa en ny bas?

En separatdefinierad positioneringspunkt kan övervägas för utbyte enskilt. Kontrollera först den befintliga basplatsen och fästfunktionerna: slitage där kan hindra att en korrekt bearbetad ny positioneringspunkt återställer läget. Ritningen för positioneringspunkten måste bevara gränssnittet mot denna bas, inte endast kontaktytan mot arbetsstycket.

Var ska en obligatorisk serienummer- eller identifieringsmärkning placeras?

Visa det tillåtna märkningsområdet och märkningsmetoden i komponentdefinitionen. Behåll begränsningarna för kontaktytor, tunna väggar och tätningsfunktioner explicita. Den föreslagna märkningen och verifieringsomfattningen granskas tillsammans med bearbetningsordern snarare än att antas utifrån behovet av ett serienummer.

PROJEKTSTÖD

Diskutera en komponent för försvarsändamål

Börja med en icke-känslomärkt beskrivning av komponenten och det föreslagna leveransomfånget. Utbytet av teknisk information sker efter bekräftelse av den tillåtna mottagaren och överföringsvägen.

VETCNCCNC MANUFACTURING
Svenska
WhatsApp Skicka e-post till oss

Berätta om ert projekt

Dela era krav med oss så återkommer vi till er via e-post.

PDF, CAD eller ZIP · upp till 20 MB