Hoppa till innehållet
VETCNCCNC MANUFACTURING
Illustrativa kopparkomponenter bredvid en CNC-spindel; inte en VETCNC-bilproduktionslinje

CNC-bearbetning för fordonsindustrin

Vi fräsar, svarvar och utför dimensionell kontroll av kundspecifika höljen, fästplåtar, axlar, adaptorer och spännanordningar för fordonutveckling, pilotproduktion och upprepad beställning. Vårt komponenttjänstområde omfattar fräsning, svarvning och dimensionell inspektion – från passningsprovdelar till godkända serier.

  • Prototypkomponenter
  • Pilot- och upprepade tillverkningar
  • Monterings- och provningsverktyg

Bilkomponenter för utveckling, montering och provning

Våra CNC-maskinbearbetningstjänster för fordonsindustrin omfattar anpassade komponenter för ingenjörsteam, komponentleverantörer och utrustningstillverkare. Komponentfamiljerna nedan inkluderar fordonshårdvara samt verktyg som används för att tillverka eller testa den. Ett enskilt projekt kan kombinera fräsade, svarvade och sekundärt bearbetade delar under samma uppsättning komponentreferenser.

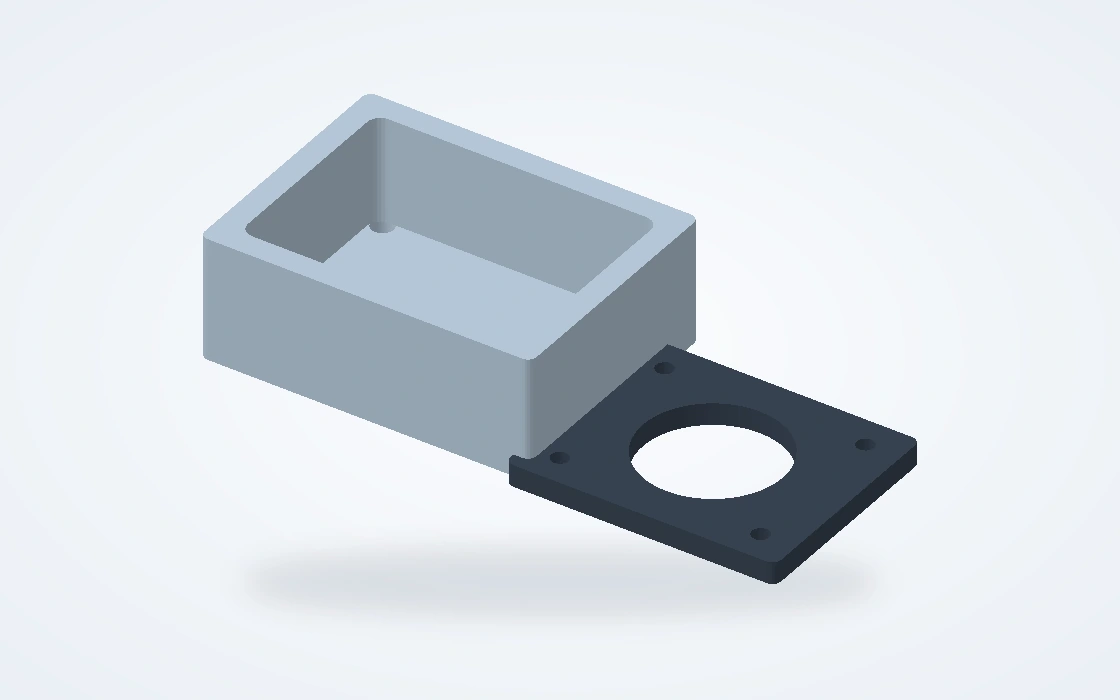
Illustrativt fräsad housing och separat lock som visar en ficka och monteringsgränssnitt

Hus och lockplåtar

Fräsade höljen, lagerbärarhus och avtagbara lock för utvecklingsmonteringar. Fack, monteringsytor och anslutningsöppningar definierar det användbara utrymmet, medan positioneringsfunktioner säkerställer att locket och angränsande delar förblir justerade.

  • Facklor och väggar
  • Sammanfallande ytor
  • Kontaktuttag
Diskutera denna komponent
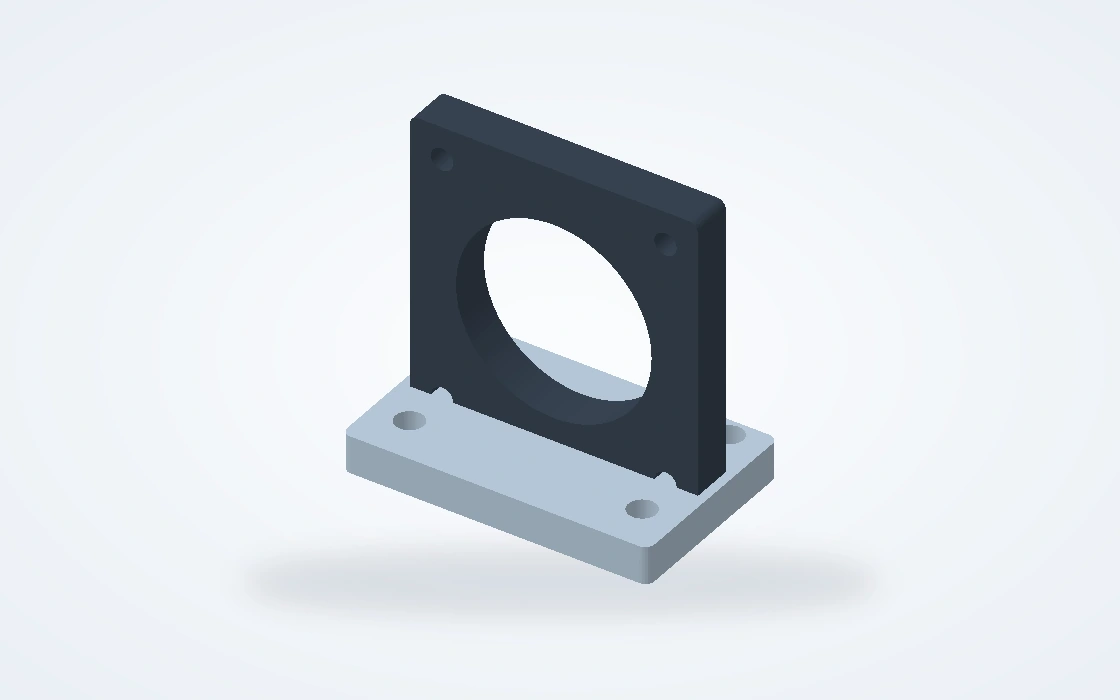
Illustrativ hållare för sensor med cirkulär öppning och skruvad bas

Sensor- och monteringsbryggor

Monteringsskivor för sensorer, hjälpdon och monteringsutrustning. Plattar basytor, vinklade ytor, spår och positioneringshål fastställer installationsläget, med tillgång till anslutningar, fästdon och underhållsverktyg.

  • Monteringsslitsar
  • Vinklade ytor
  • Positioneringshål
Diskutera denna komponent
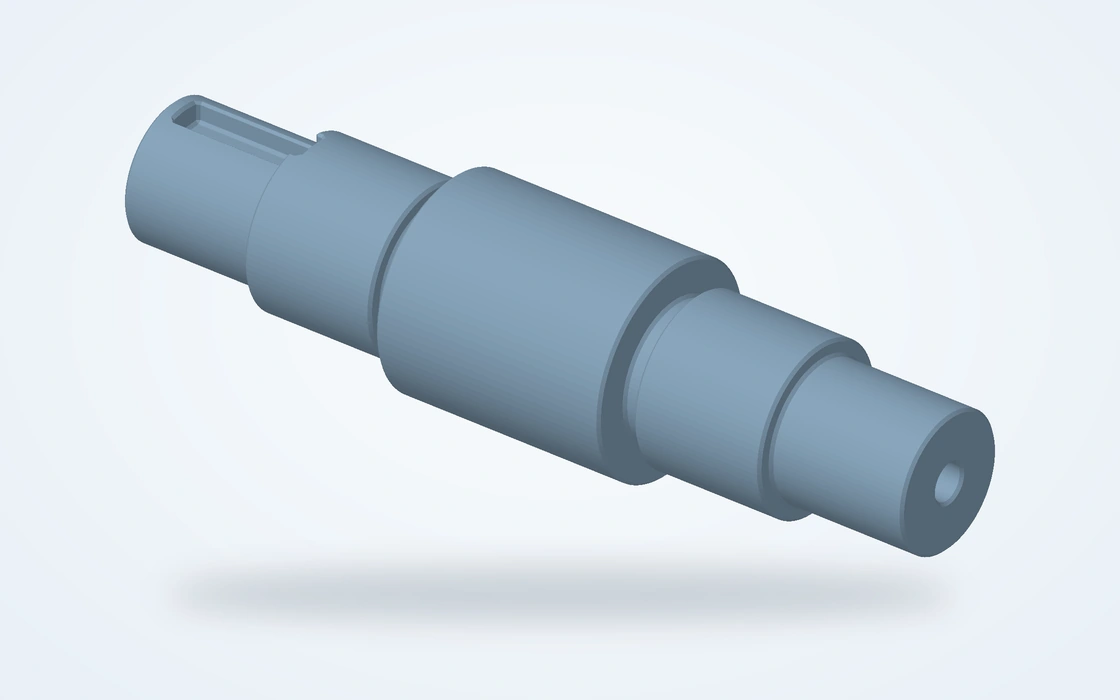
Illustrativt trappat axel med lagerplatser, axelskuldert övergångar och en bearbetad plan yta

Axlar, mantlar och mellanstycken

Svarvade komponenter för utvecklingsmekanismer, lageranordningar och provställningar. Stegdiametrar, axelskultar, interna borrningar och spår avgör hur komponenten stöds, hålls på plats och positioneras i en montering.

  • Lagerlägen
  • Inre borrningar
  • Axiella axelskultar
Diskutera denna komponent
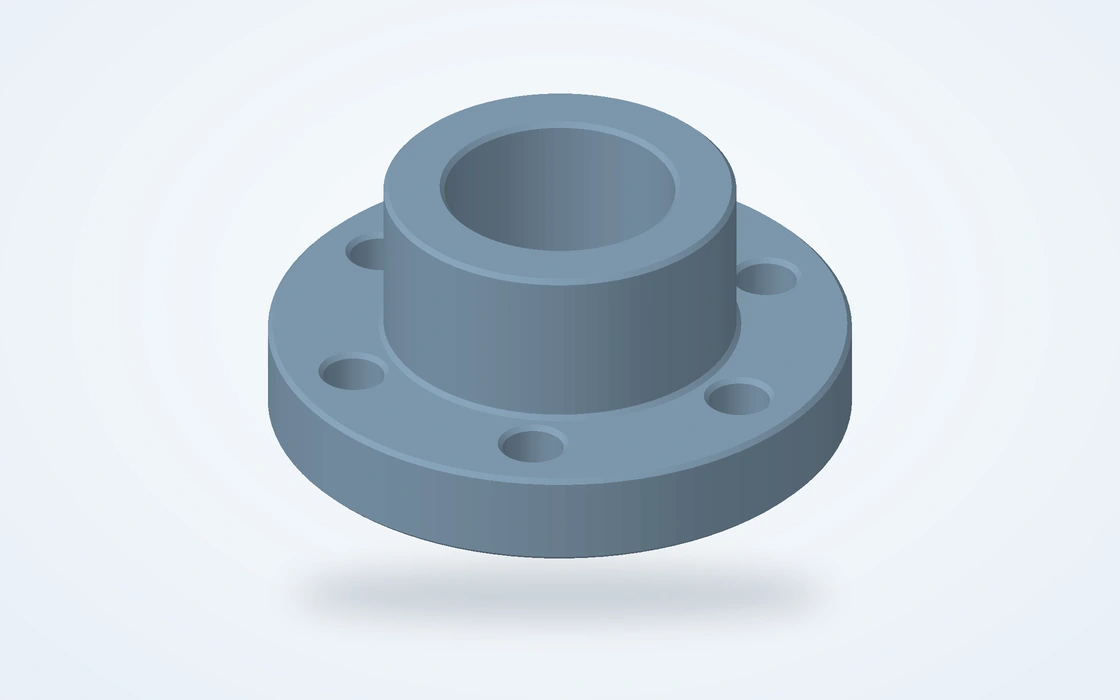
Illustrativt flänsadapter med central borrning, lokaliseringsdiameter och bultcirkel

Flänsar och provadapter

Anpassade gränssnitt mellan ett housing, en axel eller en provutrustning. Centreringsdiametrar och skruvmönster kopplar samman delar med olika gränssnitt; mutterytor eller tvärborrningar ger tillgänglighet för montering och demontering.

  • Centreringsdiametrar
  • Skruvmönster
  • Tillvägagångssätt för åtkomst
Diskutera denna komponent
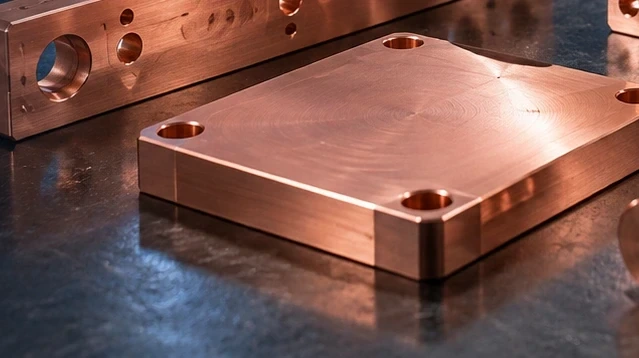
Illustrativ kopparplatta med monteringshål och en bearbetad kontaktyta

Koppargränssnittsplattor

Bearbetade kontaktplattor och värmeöverföringsgränssnitt för elektriska eller termiska utvecklingsmonteringar. Kontaktområden, fästihål och slutlig ytkvalitet bedöms tillsammans med komponentens konstruktion och eventuell specificerad ytbehandling.

  • Kontaktpaddor
  • Fästhål
  • Platta gränssnitt
Diskutera denna komponent
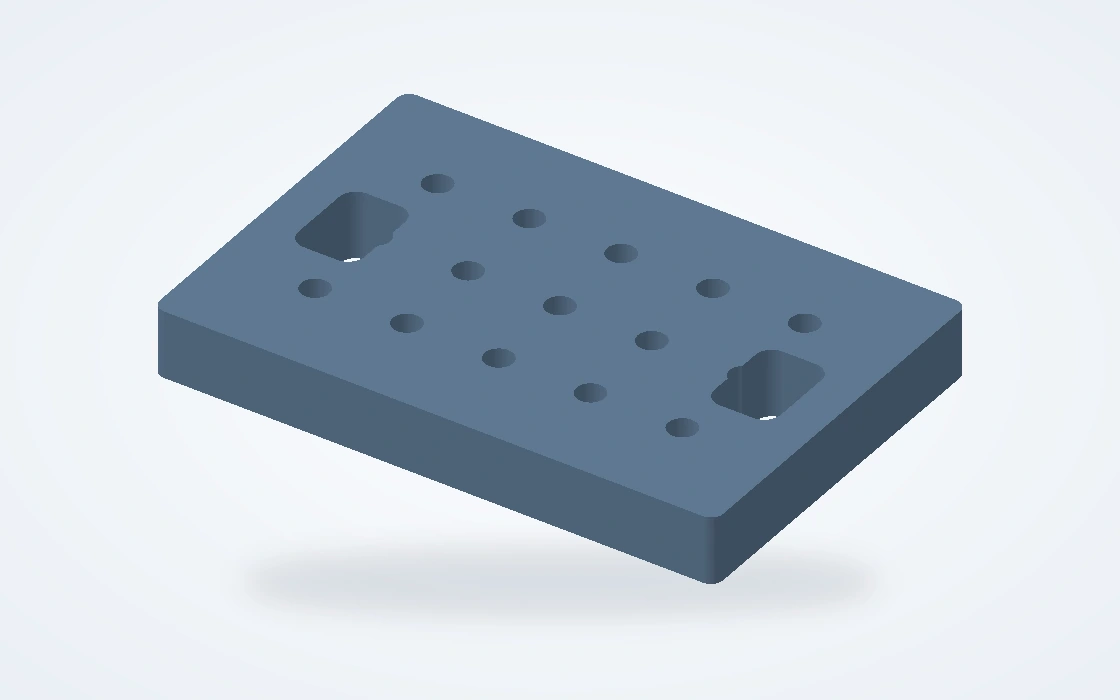
Illustrativt fästplatta med positioneringshål, skåror och monteringsfunktioner

Monteringsfixturer och provningsverktyg

Monteringsplattor, positioneringsblock och utbytbara verktygsdetaljer för produktionsutrustning och provbänkar. Dessa delar håller, positionerar eller stödjer ett arbetsstycke och kan beställas separat från den komponent som monteras på fordonet.

  • Fixturplattor
  • Positioneringsdetaljer
  • Utbytbara verktyg
Diskutera denna komponent

Var bearbetade komponenter ingår i ett automobilprogram

Ett fordonshus, en drivlinsprovadapter och en monteringsfixtur har olika användningsområden. Deras lokaliseringsytor, monteringsfunktioner och tillgänglighet måste anpassas efter den montering eller den process de stödjer.

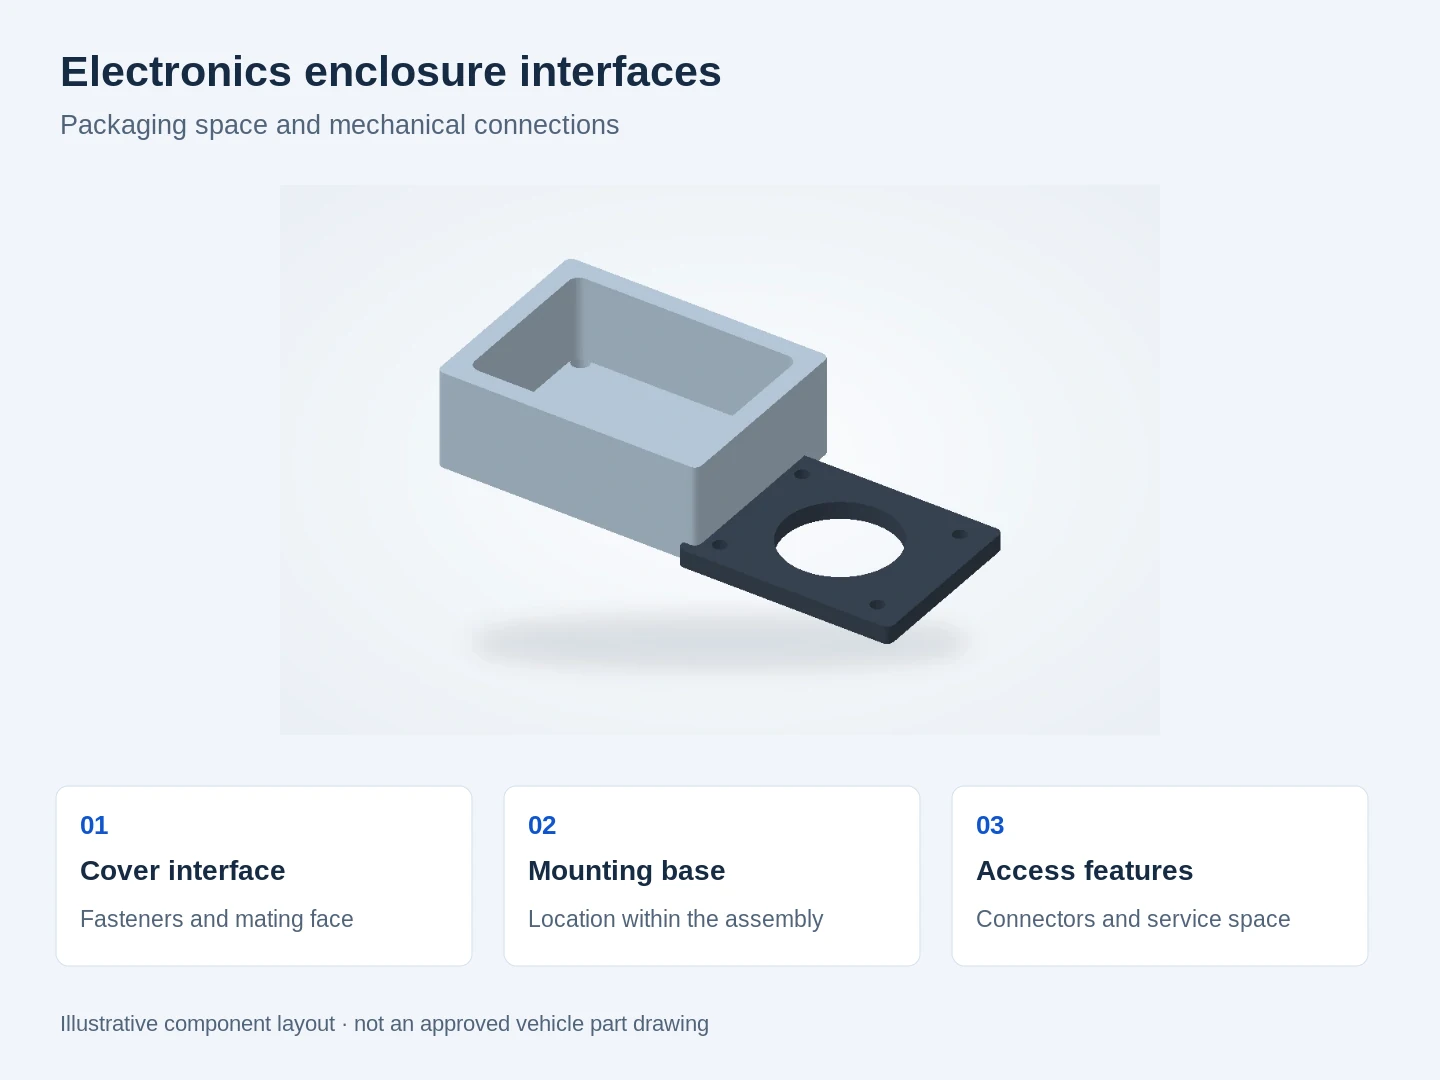
Illustrativ inneslutslayout som separerar lock, monterings- och åtkomstgränssnitt

Mekaniska delar för fordon- och e-mobilitetsutveckling

För elektronisk och elmotorbaserad förpackning måste monteringsytan, det inre utrymmet och fästpunkterna passa samma monteringslayout. Vi fräsar höljen, sensorhållarna och gränssnittsplattna som definieras av denna layout.

För ett housing som bär en roterande anordning måste även lagerborrningar och sammanfogande platser förbli justerade. Bearbetning och mätning bör relatera dessa egenskaper till samma funktionsreferenser i stället för att kontrollera varje diameter isolerat.[1]

Gränssnitt mellan hus och lock

Tillgänglighet till fästdon, tillståndet hos sammanfogningstyten och öppningar för kopplingar avgör om den omgivande monteringen kan installeras och underhållas.

Värmeeffekts- och kontaktgränssnitt

Lokala ytkrav skiljer åt värmeöverförings- eller kontaktområden från allmänna yttre ytor; systemprestanda ingår fortfarande i monteringsdesignen.

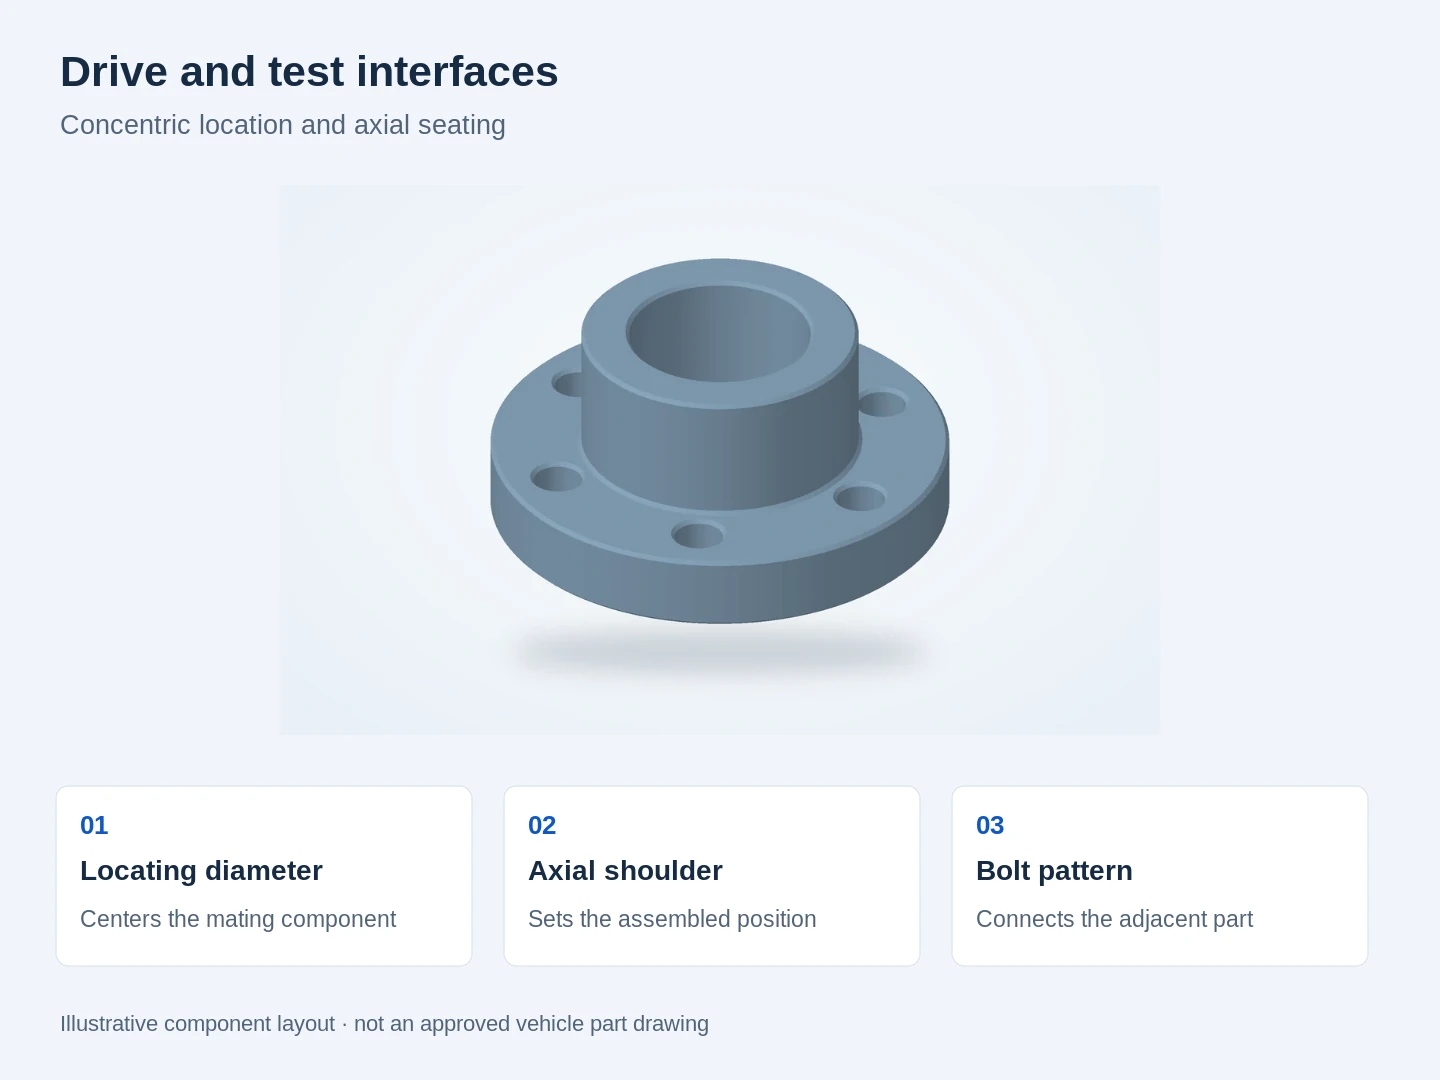
Illustrativt flänslayout som förklarar lokaliseringsdiameter, axiellt axelskult och bultmönster

Adapters och positioneringsdelar för driv- och provmonteringar

Centreringstytor och axiella säten på en axel, ett skaft eller en flänsadapter avgör hur den kopplas till ett housing, en support eller en provbänk. Båda måste matcha de motparter som den sammansätts med.

En del som används på en provanordning kan ha andra krav på livslängd, hantering och identifiering jämfört med en del som monteras i fordonet. Offerten och inspektionsomfånget ska ange vilken användning som gäller.

Radiell och axial placering

Lagersäten, axelskuldert och positionsdiametrar definierar hur samlingen centreras och hur långt varje monteringskomponent sitter längs axeln.

Tillgänglighet och fästning

Gängor, urtag, platta ytor och tvärborrningar ger den specificerade fästningen eller tillträdet för underhåll utan att kollidera med funktionsytor.

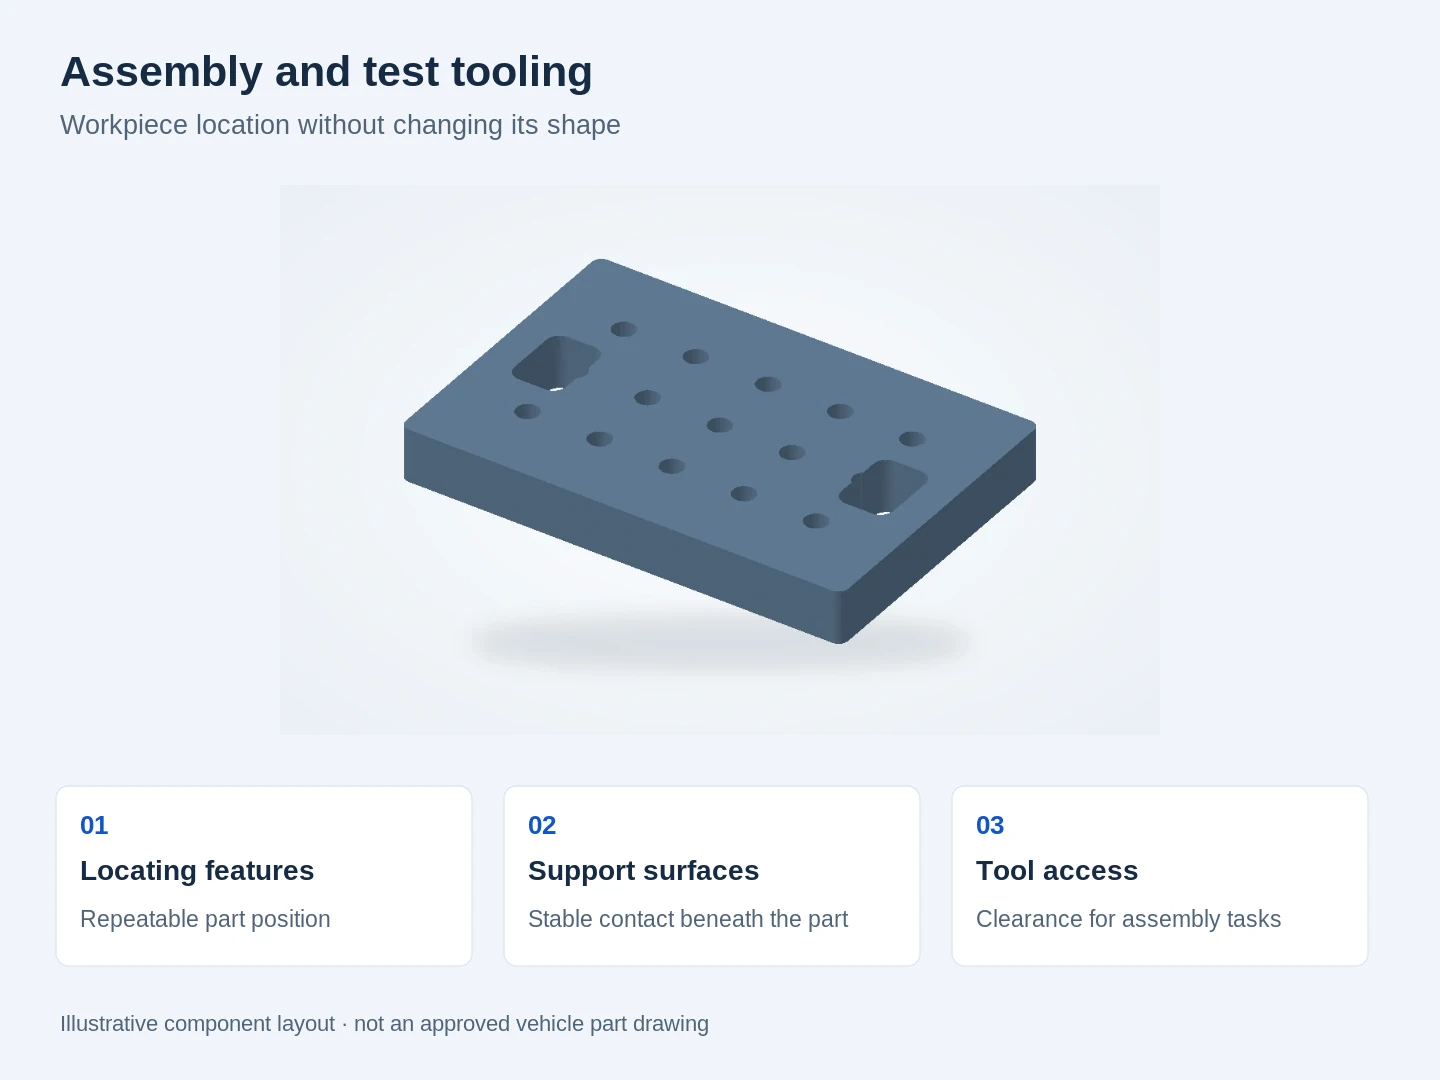
Illustrativ fästutrustningslayout som separerar lokaliseringsfunktioner, stödytor och verktygsåtkomst

Bearbetad verktygsutrustning för monteringslinjer och provbänkar

Fixtureplattor, lokaliseringsblock, nischer och mellanstycken stödjer upprepbara monterings- eller kontrolluppgifter. Konstruktionen kräver ett stabilt kontaktmönster och tillräcklig tillgänglighet för fogmedel, mätsonder och operatören; att hålla en del fast är inte detsamma som att hålla den utan deformation.

Utbytbara verktygsdetaljer kan tillverkas oberoende av hela fixturen. Detta är användbart när en lokaliseringsyta slits, en produktvariant ändras eller en ny bearbetningsoperation kräver en annan stödyta samtidigt som befintlig utrustning fortsätter att användas.

Kontakt med arbetsstycket

Stöd- och spännplatser bedöms tillsammans med tunna väggar, färdigbearbetade ytor och riktningen i vilken delen belastas.

Underhållbara verktygsdetaljer

Separata artikelnummer för slitageplattor, lokaliseringsstift och mellanstycken gör utbyte och versionskontroll mer praktiskt.

Prototypdelar, pilotpartier och upprepad beställning

Provmonter för passningskontroll fastställer förpackning och tillgänglighet. Pilotserier stödjer monteringsutvärdering, medan upprepade beställningar följer en oförändrad, identifierbar deldefinition.

Utvecklingsprototyper

Enskilda delar och små partier stödjer förpackningskontroller, monteringstillgänglighet och tidig konstruktionsutvärdering. Materialtillstånd och ytbehandling följer provets syfte, så ett outfärdigat passningsprov hålls skiljt från en del avsedd för funktionsprovning.

Pilot- och valideringsbyggen

Små partier kombinerar den godkända geometrin, det valda materialet och det slutliga ytillståndet. Identifiering och kontrollomfattning hjälper ingenjörsteamet att koppla eventuella monteringsobservationer till den faktiska revisionen och det testade partiet.

Upprepad komponentleverans

Upprepad beställning använder en kontrollerad deldefinition, inklusive godkänd revision, ytbehandlingsväg och kontrollkrav. Prognosticerad efterfrågan kan påverka schemaläggningen, medan den godkända inköpsorder definierar vad som tillverkas och levereras.

Materialparametrar för bilkomponenter och fixturear

En axel, en elektrisk kontakt och en lokaliseringsnisch kräver olika material egenskaper. Dessa namngivna materialklasser stödjer valet innan vi bearbetar ritningens slutgiltiga gränssnitt.

Materialparametrar för bilkomponenter och fixturear
MaterialreferensParametervärdenDel-/råmaterialkontext
6061-T6 / T6511-extruderingFlytgräns ≥240 MPa; draghållfasthet ≥260 MPaHus, bromsar och fästbasplattor
42CrMo4 +QT · Ovako 327A270–320 HB; draghållfasthet 900–1 100 MPaRundmaterial, 40 < diameter < 100 mm
Koppar C11000Värmekonduktivitet ≈391 W/(m·K); 101 % IACSTermiska landytor och elektriska kontakter
POM-C · TECAFORM AH naturligElasticitetsmodul 2,8 GPa; vattenupptag 0,05 %Positioneringsnäst och guideplattor

Källor: Hydro Alloy 6061-extruderingens minimivärden; Ovako 42CrMo4 327A +QT, 40 < diameter < 100 mm rundstav; Copper Development Association C11000 typiska fysikaliska värden vid 20°C; Ensinger TECAFORM AH naturlig typisk data (elasticitetsmodul vid 1 mm/min; vattenupptag efter 24 h vid 23°C).

Fräsning och svarvning av housings, axlar och fästen

Fräsade ytor, svarvade diametrar och sekundära funktioner kräver en gemensam uppsättning referenser. Bearbetnings- och kontrollplanen ska bevara dessa relationer över de krävda operationerna.

Lagerbäddar, tätningsytor och monteringsreferensytor

Använd striktare dimensionskontroller för lagerstolar, positionsbestämmande funktioner och kontaktområden. Yttre frihetsytor kräver gränserna som deras funktion kräver.

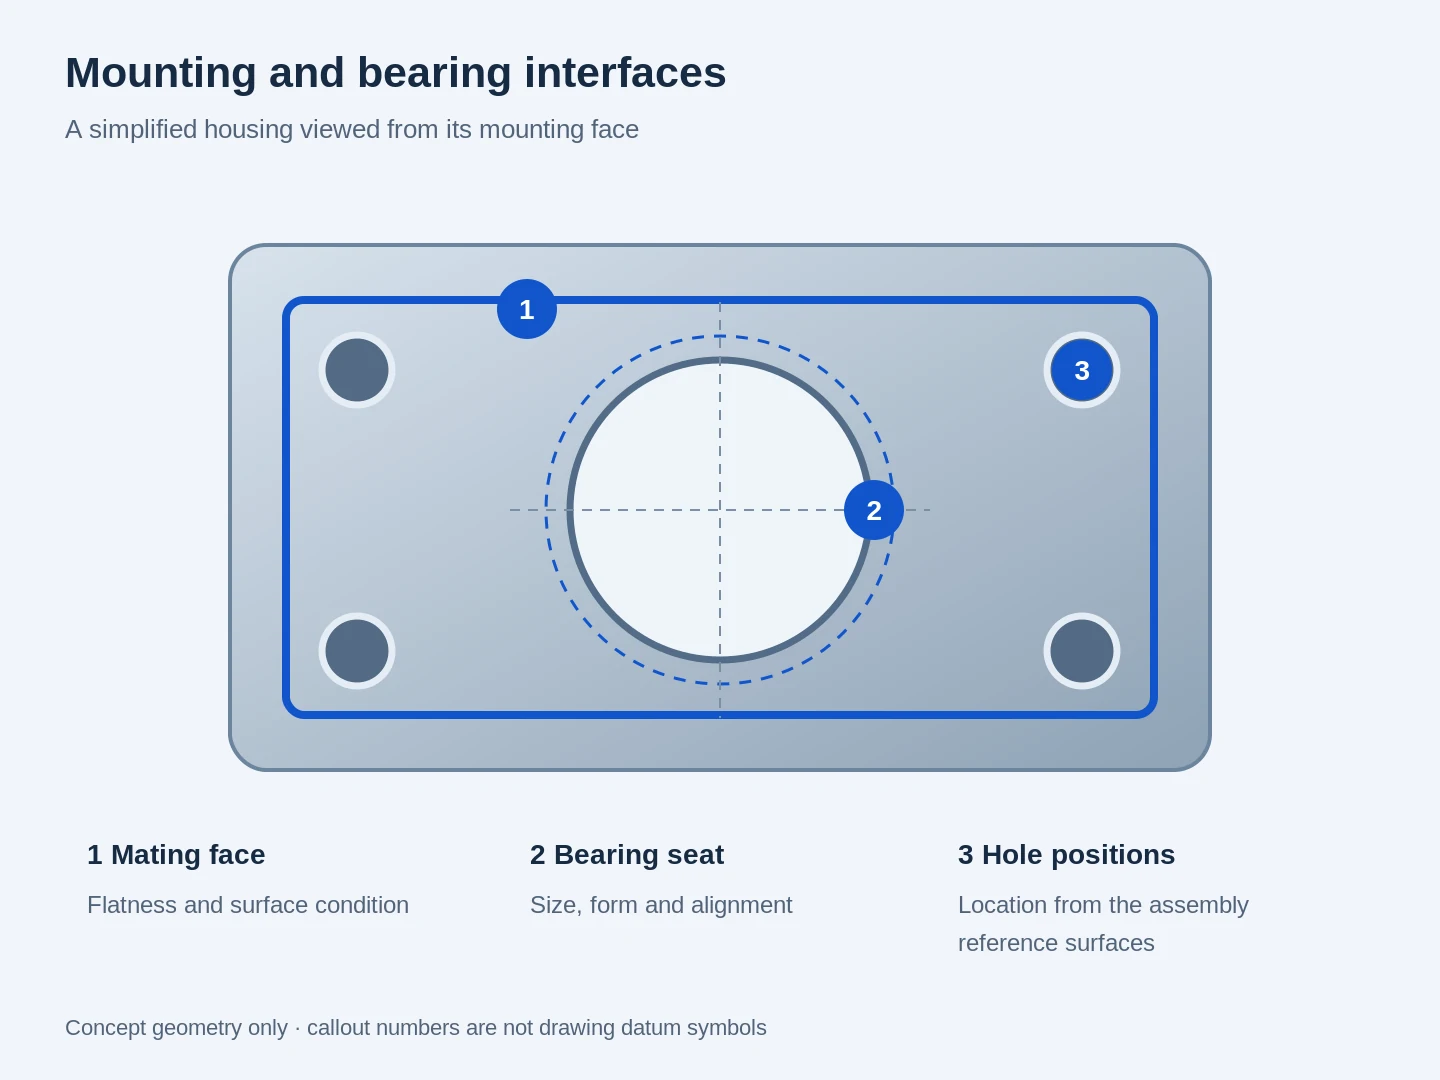
Förenklad schematisk ritning av höljet som identifierar en sammanfogad yta, en lagerplats och positioner för monteringshål

Lagerbäddar och axiella skultar

Arbetande diametrar, rundhet, axelskultsorientering och ytyta påverkar lagerstöd och positionering. Dessa egenskaper utvärderas tillsammans snarare än att endast diametern betraktas som bevis för en lämplig passning.[4]

Monteringsytor och positions- respektive lokaliseringshål

Referensytorna som används för att placera ett fäste eller ett housing styr också bearbetningen och kontrollen. Hålplacering, ytorientering och monteringsutrymme måste beskriva samma sammanfogningsanordning.

Tätningsytor och interna kanaler

Tätningsland, spår och korsande kanaler har andra krav än yttre estetiska ytor. Avkantning, verktygstillträde och ytkvalitet planeras kring de aktuella funktionerna; tryck- eller läcktest är ett separat provkrav.

Tunna väggar och slutgiltiga mått

Spännning och materialborttag kan påverka en tunn vägg eller en bred platta. Inspektion i den angivna slutliga tillståndet hjälper till att separera den avsedda geometrin från tillfällig spänning eller ett senare ytbehandlingsutrymme.

Ytbehandling för passform, ytkvalitet och skydd

En enskild komponent kan kombinera exponerade ytor, skyddade borrningar och obehandlade kontaktytor. Slutbearbetningsplanen separerar dessa funktioner istället för att tilldela hela komponenten ett enda utseendekrav.

Maskinerade och förberedda ytor

Avfäsning och kantbehandling tar itu med hantering, montering och tillgängliga passageskärningar. En tätningsyta eller en anpassad yta behåller sin specificerade struktur; den poleras eller blästras inte automatiskt tillsammans med den allmänna yttre ytan.

Anodiserad aluminium och maskerade områden

Anodisering förändrar ytan och kan förändra de färdiga måtten. Passande borrningar, gängor och kontaktområden kan därför kräva maskering eller en dimensionsutjämning, där täckningen identifieras i komponentdefinitionen.[5]

Värmebehandling och slutbearbetning

För en behandlad stålkompont anger tillverkningsvägen om nyckelytor slutfärdigas före eller efter behandlingen. Hårdhetskrav, återstående bearbetningstolerans och eventuell efterföljande beläggning ingår i samma plan för slutlig tillstånd.

Inspektion av axel, housing och tätning

Vi undersöker färdiga säten separat från den roterande tätningsbanan. Använd varje numerisk referens endast när ritningen väljer den aktuella passningsklassen eller tätningsbeskrivningen.

Totala mått, form, gängpassning och ytyta kräver olika kontroller. Välj varje metod för aktuell funktion och tillgänglig åtkomst; en dimensionsmätning ersätter inte en formbedömning eller en gängkontroll.

Inspektion av axel, housing och tätning
Funktion / kontrollParameter eller referensGodkännandedetalj
Axellagerh6, nominellt >18–30 mm
−0,013 till 0 mm
Slutdiameter efter värmebehandling eller beläggning
Husets pilotborrningH7, nominellt >18–30 mm
0 till +0,021 mm
Storlek och axel kontrolleras från monteringsreferenspunkterna
Radial tätningsmotytaRa 0.2–0.8 µm
DIN-referens i SKF-tabell 5
Använd endast för den valda radiella axeltätningen; kontrollera ytriktningen
Roterande axelläpp/säteRunout (mm) mot axelns referensaxelKontrollera arbetsbanan och axiella monteringsytan
Behandlad slitytaHårdhet (HRC eller HB); skiktdjup (mm)Använd den angivna behandlingen och de slutliga godkännandeplatserna

SKF anger olika ISO-, DIN- och RMA-ruhetsspann; den valda tätningsspecifikationen styr motytan. Referenser: ELESA+GANTER, tabeller för DIN ISO 286; SKF, Industrial Shaft Seals, tabell 5 (DIN-kolumn).

Godkännande av produktion och särskilda krav

En prototypinspektionsrapport är inte en godkännande av produktionsdelar. Kundkrav på PPAP, kapabilitetsstudier, certifieringsscope och särskilda provningar granskas som separata projektkrav innan beställning släpps. Säkerhetskritiska fordonskomponenter kräver även tillämpliga konstruktions-, validerings- och kundgodkännanden; denna sida fastställer inte dessa kvalifikationer.[6]

Delens identifiering, förpackning och återkommande leveranser

Arbetande ytor måste skyddas under transport. Artikelnummer, revisioner och de överenskomna fraktuppgifterna måste förbli kopplade till varandra vid mottagning.

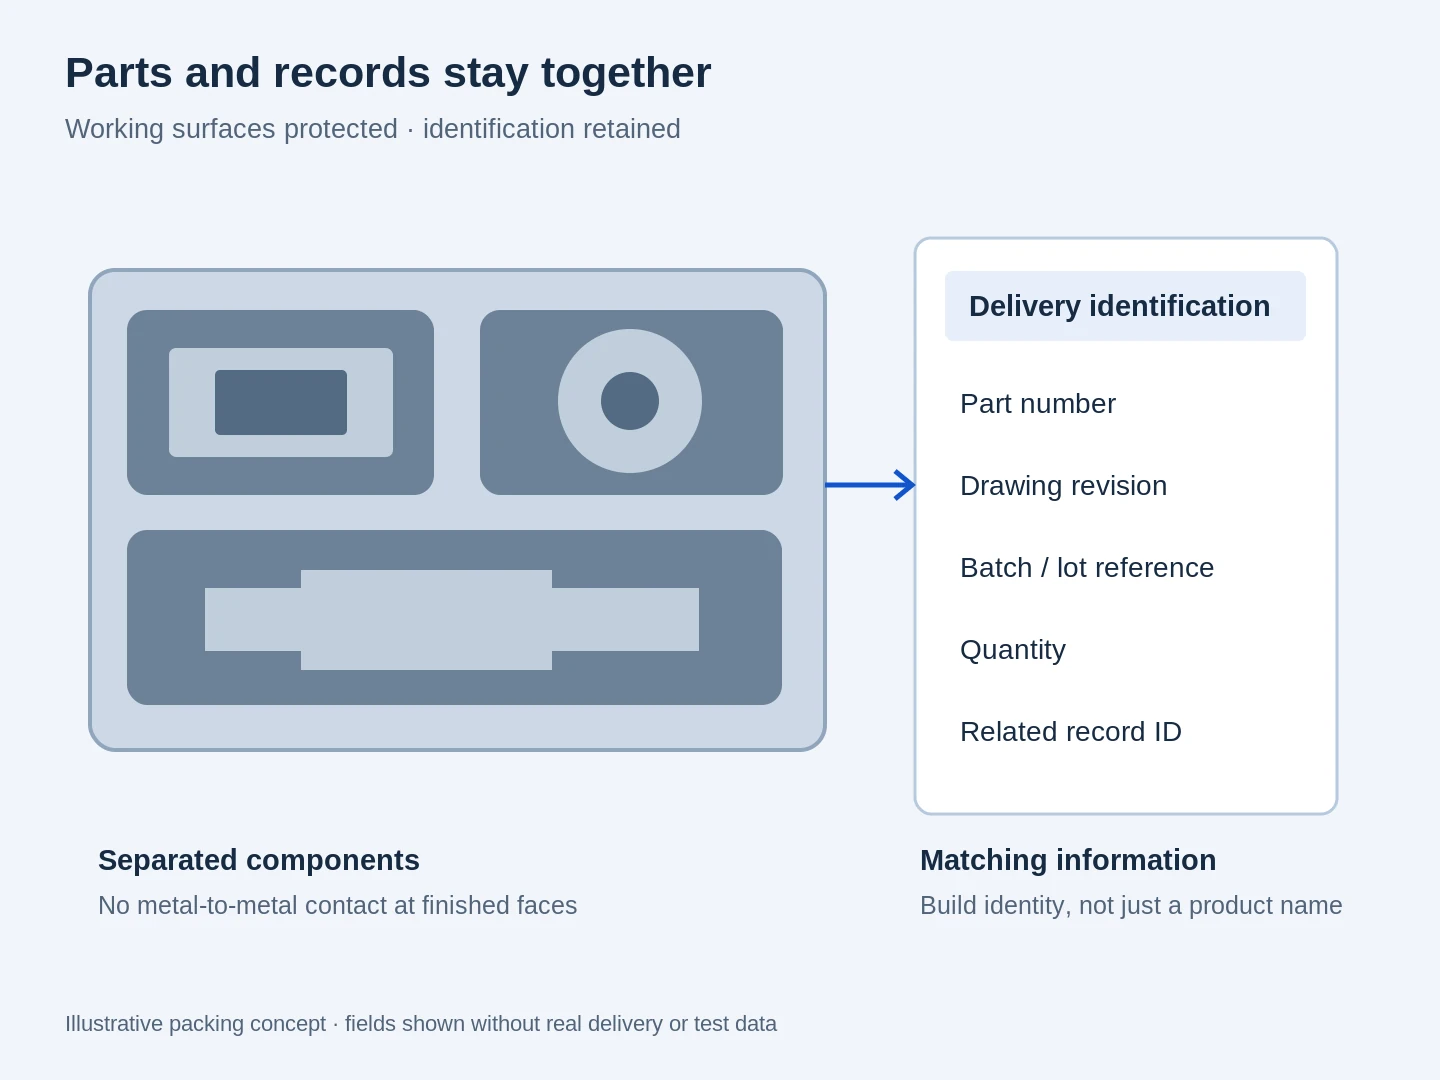
Illustrativ förpackningslayout med separerade komponenter och identifieringsfält för artikelnummer, revision, parti, kvantitet och post-ID

Arbetsytor skyddade

Separat eller dämpad förpackning begränsar kontakten mellan färdiga metallytor. Gängor, framstående detaljer och maskinbearbetade gränssnitt skyddas enligt hanteringsriskerna för den specifika geometrin.

Delar och register matchade

Artikelnr och revisionsidentifierare skiljer åt liknande varianter. Där batchspårbarhet krävs förses etiketterna och de medföljande dokumenten med den aktuella batch- eller partireferensen.

Reviderade delar och upprepad beställning

En reviderad ritning behandlas som en ny byggnadsdefinition, inte tyst kombinerad med den föregående revisionen. Ändrad materialspecifikation, ytbehandling eller godkännandekrav löses innan nästa släppda serie tillverkas.

Vanliga frågor om CNC-bearbetning för bilindustrin

Vilken godkännandeinformation ska ingå i en RFQ för bearbetning av bilkomponenter?

Identifiera om delarna är avsedda för en serieproducerad fordon, utvecklingstestning eller stödverktyg. Inkludera kundens krav på kvalitet, eventuell nödvändig inlämningsnivå och dokumentation, vem som godkänner dem samt när godkännande krävs. Vi använder den här omfattningen för att skilja mellan provleverans och den frigivning som krävs för serieleverans.

Bygger ni motorer eller leverer ni färdiga reservdelar?

Den här tjänsten är tillverkning av anpassade komponenter, inte lokal överhållning av motorer eller reparation av fordon. För ett nytt hölje, axel, adapter, fäste eller verktygsdetalj kan vi diskutera komponenten som ett enskilt tillverkningsprojekt snarare än som en katalogersättning.

Kan vi börja med en CAD-modell och en ofullständig ritning?

Ja. En modell eller en första ritning kan starta samtalet. Vi kan identifiera de saknade tillverkningsdetaljerna innan bygget släpps. Toleranser, gängor och den krävda slutbehandlingen klargörs tillsammans med er team istället for att gissas utifrån modellen.

Kan ni bearbeta gjutningar eller halvfabrikat som kunden leverer?

Levererade gjutningar, smidesdelar och halvfabrikat kan granskas för sekundär bearbetning. Deras befintliga ytor, materialuppgifter, bearbetningstillskott och tillgänglighet avgör den genomförbara bearbetningsvägen. Det föreslagna leveransavtalet behandlas i offerten innan halvfabrikaten skickas.

Är en billettbearbetad prototyp ekvivalent med den slutgiltiga gjutningen?

Inte automatiskt. Ett maskinerat prov kan återge viktig geometri för en utvecklingsuppgift, men att ändra materialformen eller tillverkningsvägen kan påverka hur det beter sig. Den avsedda användningen av prototypen och de valideringskrav som ställs på den slutgiltiga komponenten avgör vad som kan läras från detta prov.

Skall en axel och ett housning specificeras som ett parvis matchat set eller som utbytbara delar?

För utbytbara delar krävs att varje ritning innehåller mått- och geometriska gränser som säkerställer den erforderliga passningen över alla tillåtna kombinationer. Att en testmontering av ett provpar lyckas innebär inte att delarna är utbytbara. Om konstruktionen kräver ett matchat par ska dess identifiering och leveransenhet definieras; för en enskild reservdel ska revisionen och tillståndet för den kvarvarande motdelen fastställas.

Kan konfidentiella designbeskrivningar diskuteras under ett sekretessavtal (NDA)?

En sekretessavtal (NDA) kan ordnas innan konfidentiella ritningar delas. Er organisations föredragna avtalstext och tillåten användning av konstruktionsfilerna kan diskuteras via kontaktkanalen innan de tekniska filerna utväxlas.

Vad har störst inverkan på kostnad och leveranstid?

Geometri, materialtillstånd, kvantitet, sekundär bearbetning och inspektionsomfattning är alla avgörande faktorer. Djupa tillträdesfunktioner, flera maskininställningar eller en särskild provning kan påverka bearbetningsvägen mer än endast yttermåtten. Offerten sammanför dessa operationer och den begärda tillverkningstiden.

PROJEKTSTÖD

Diskutera er bilkomponent

Berätta om komponenten och vilken fas projektet befinner sig i. En kåpa för en pilotproduktion, en testadapter eller en monteringsfixture kan alla börja med en direkt dialog.

VETCNCCNC MANUFACTURING
Svenska
WhatsApp Skicka e-post till oss

Berätta om ert projekt

Dela era krav med oss så återkommer vi till er via e-post.

PDF, CAD eller ZIP · upp till 20 MB