Ir al contenido
VETCNCCNC MANUFACTURING
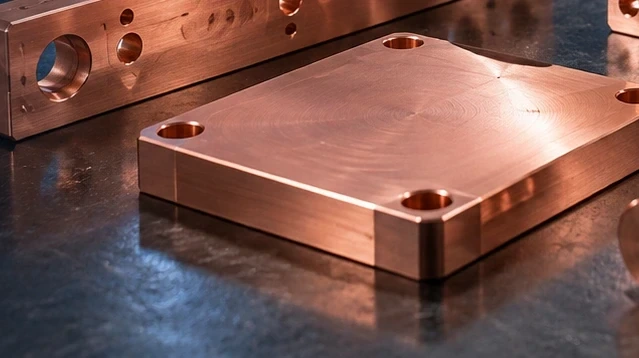
Componentes ilustrativos de cobre junto a un husillo CNC; no corresponde a una línea de producción automotriz VETCNC

Mecanizado automotriz CNC

Carcasas, soportes, ejes, adaptadores y dispositivos de sujeción personalizados para el desarrollo de vehículos, fabricaciones piloto y pedidos repetidos. VETCNC integra el fresado, el torneado y la inspección dimensional en un único proyecto de fabricación de componentes, desde la primera pieza para verificación de ajuste hasta el siguiente lote liberado.

  • Componentes prototipo
  • Fabricaciones piloto y repetidas
  • Herramientas de montaje y prueba

Piezas automotrices para desarrollo, ensamblaje y pruebas

Nuestros servicios de mecanizado automotriz CNC abarcan componentes personalizados para equipos de ingeniería, proveedores de componentes y fabricantes de equipos. Las familias de piezas que se indican a continuación incluyen hardware vehicular y las herramientas utilizadas para su fabricación o ensayo. Un solo proyecto puede combinar piezas fresadas, torneadas y sometidas a mecanizado secundario bajo el mismo conjunto de referencias de componente.

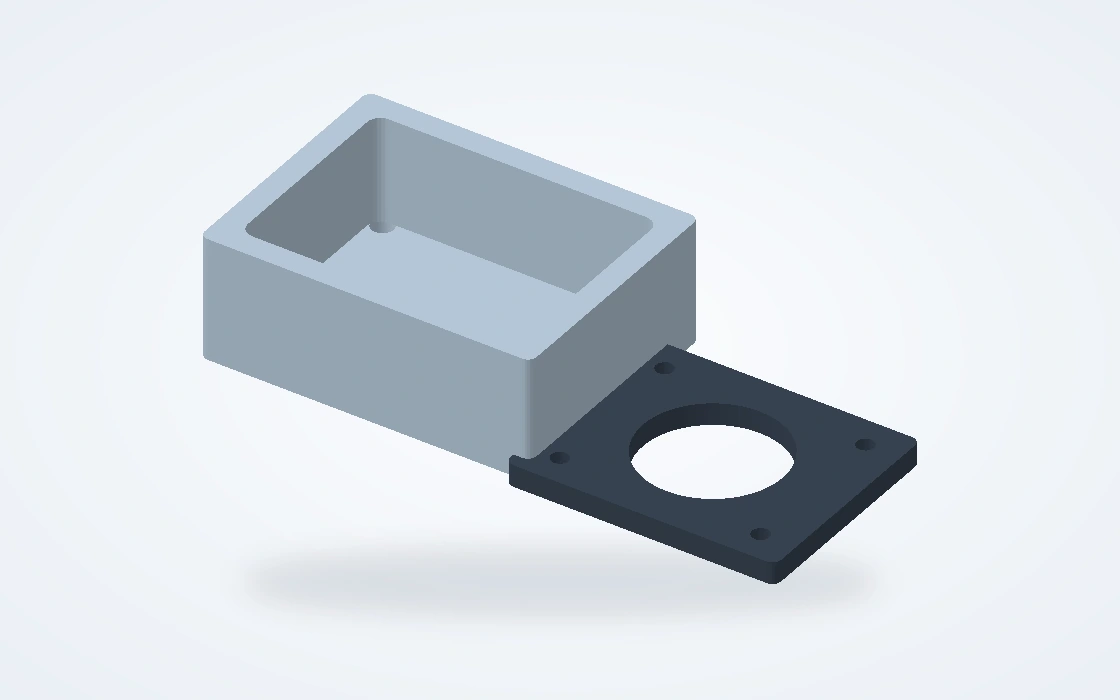
Carcasa mecanizada ilustrativa y tapa separada que muestran un alojamiento y interfaces de montaje

Carcasas y placas de cubierta

Carcasas mecanizadas, carcasas de soporte para rodamientos y tapas desmontables para ensamblajes de desarrollo. Los huecos, las superficies de montaje y las aberturas para conectores definen el espacio utilizable, mientras que las características de localización mantienen alineadas la tapa y las piezas adyacentes.

  • Huecos y paredes
  • Superficies de acoplamiento
  • Aperturas para conectores
Analizar este componente
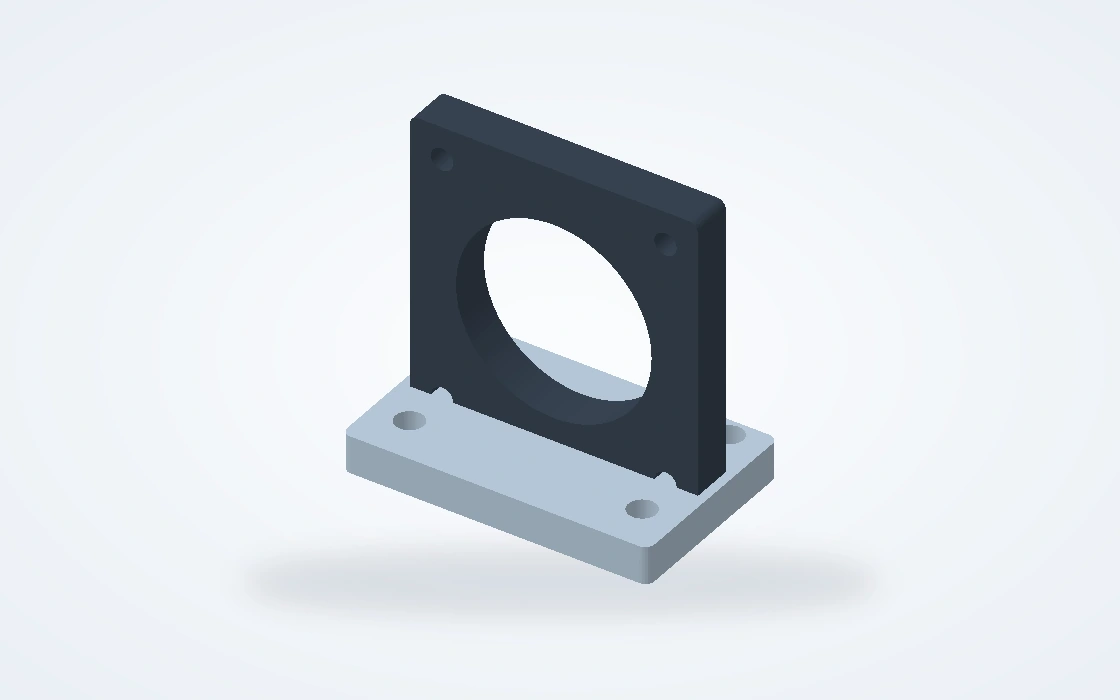
Soporte ilustrativo para sensor con abertura circular y base atornillada

Soportes para sensores y montajes

Soportes para sensores, dispositivos auxiliares y hardware de ensamblaje. Bases planas, superficies inclinadas, ranuras y agujeros de localización establecen la posición de instalación, con acceso para conectores, elementos de fijación y herramientas de servicio.

  • Ranuras de montaje
  • Caras inclinadas
  • Agujeros de localización
Analizar este componente
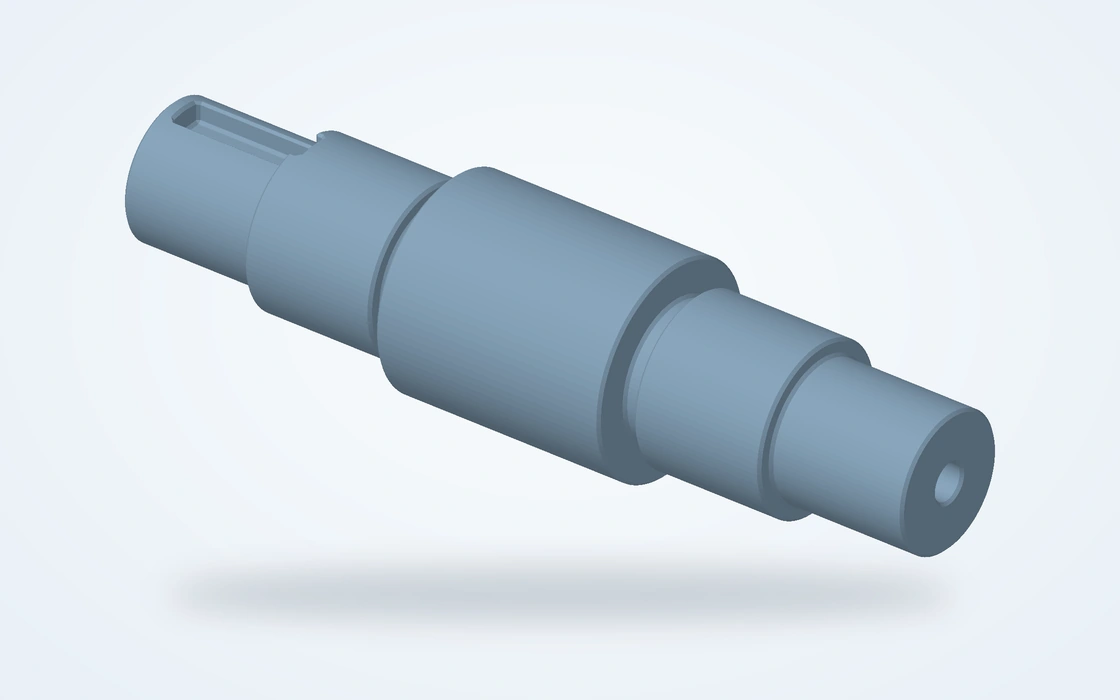
Eje escalonado ilustrativo con asientos para rodamientos, transiciones de escalón y una superficie plana mecanizada

Ejes, manguitos y espaciadores

Componentes torneados para mecanismos de desarrollo, disposiciones de rodamientos y bancos de ensayo. Diámetros escalonados, hombros, taladros internos y ranuras determinan cómo se soporta, retiene y posiciona la pieza en un ensamblaje.

  • Asientos de rodamiento
  • Taladros internos
  • Hombros axiales
Analizar este componente
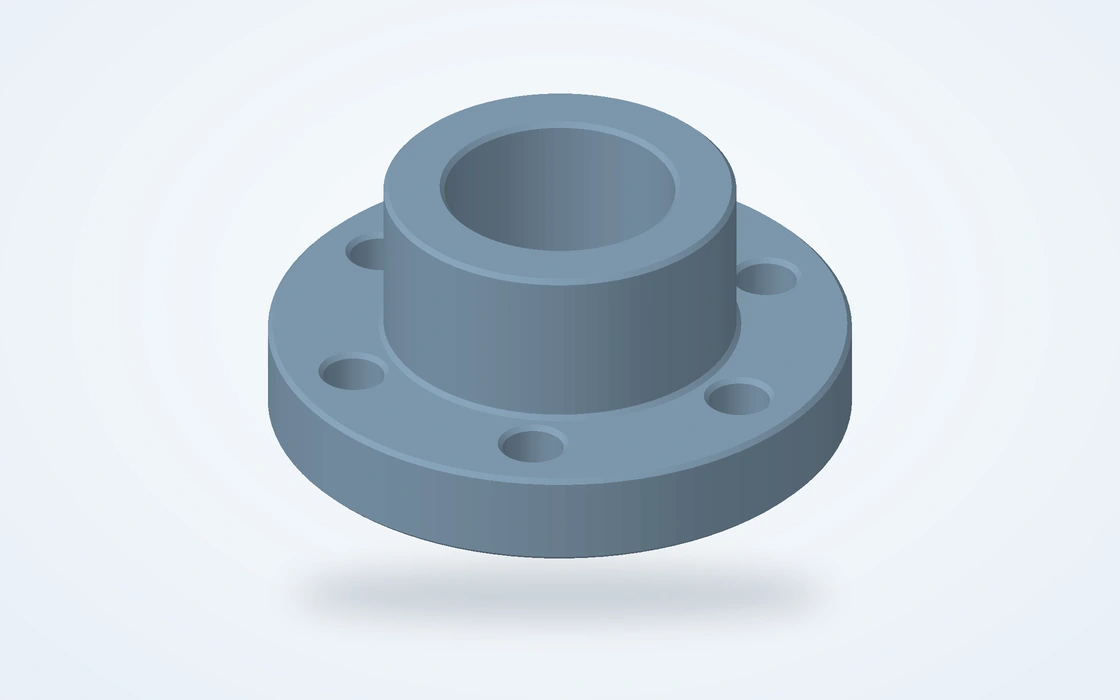
Adaptador de brida ilustrativo con perforación central, diámetro de localización y círculo de tornillos

Bridas y adaptadores de ensayo

Interfaces personalizadas entre una carcasa, un eje o un equipo de ensayo. Los diámetros de centrado y los patrones de tornillos conectan piezas con distintas interfaces; las superficies planas para llave o los orificios transversales facilitan la instalación y extracción.

  • Diámetros de centrado
  • Patrones de tornillos
  • Características de acceso
Analizar este componente
Placa de cobre ilustrativa con orificios de montaje y una superficie de contacto mecanizada

Placas de interfaz de cobre

Placas de contacto mecanizadas e interfaces de transferencia térmica para conjuntos de desarrollo eléctrico o térmico. Las zonas de contacto, los orificios de fijación y el estado final de la superficie se consideran conjuntamente con el diseño de la pieza y cualquier tratamiento superficial especificado.

  • Pads de contacto
  • Hoyos de fijación
  • Interfaces planas
Analizar este componente
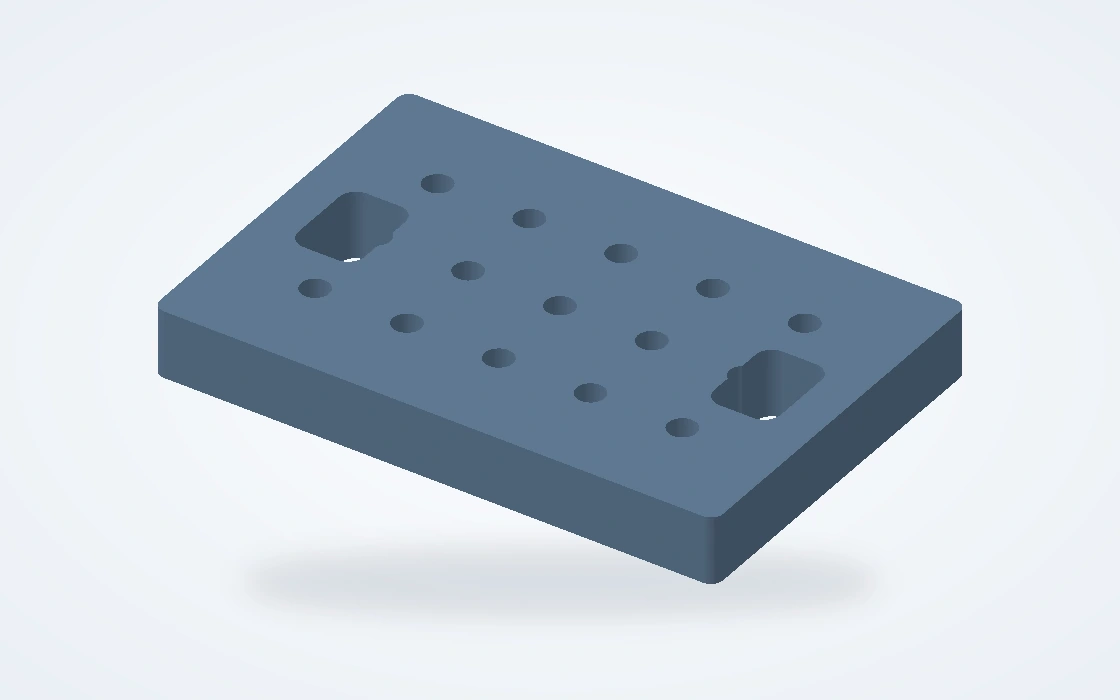
Placa de fijación ilustrativa con agujeros de localización, ranuras y características de montaje

Fijaciones de montaje y utillajes de ensayo

Placas de fijación, bloques de localización y detalles de herramientas reemplazables para equipos de producción y bancos de ensayo. Estas piezas sujetan, posicionan o soportan una pieza en bruto y pueden pedirse por separado de la pieza montada en el vehículo.

  • Placas de fijación
  • Detalles de localización
  • Herramientas reemplazables
Analizar este componente

Dónde se integran los componentes mecanizados en un programa automotriz

Una carcasa montada en vehículo, un adaptador de ensayo para tren de potencia y una fijación de montaje pueden parecer similares en un plano, pero cumplen funciones muy distintas. Organizamos la discusión de fabricación en torno al lugar de uso de la pieza y a las interfaces que deben funcionar conjuntamente.

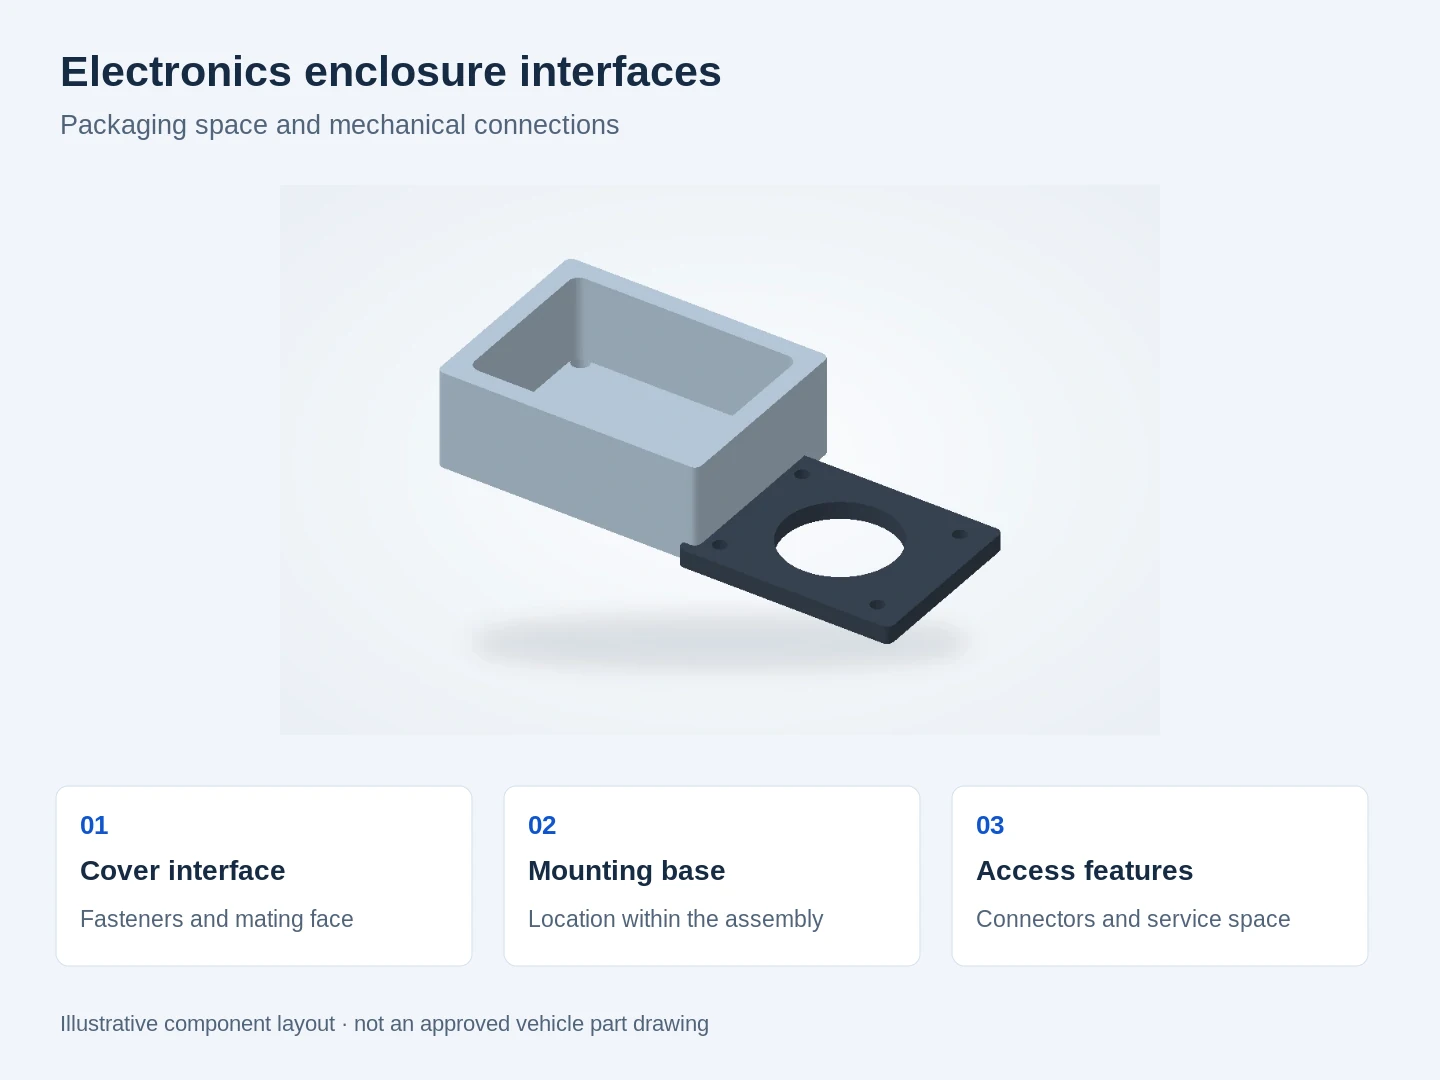
Distribución ilustrativa de una carcasa que separa la tapa, las interfaces de montaje y las de acceso

Componentes mecánicos para el desarrollo de vehículos y movilidad eléctrica

Las carcasas, soportes para sensores y placas de interfaz facilitan el empaque y la integración alrededor de componentes electrónicos, equipos auxiliares y conjuntos de accionamiento eléctrico. El detalle útil desde el punto de vista de la fabricación es la relación entre la superficie de montaje, el volumen interno y los puntos donde se fijan otros componentes.

Para una carcasa que soporta un conjunto giratorio, los alojamientos de cojinetes y las zonas de acoplamiento también deben mantenerse alineados. El mecanizado y la medición deben relacionar dichas características con las mismas referencias funcionales, en lugar de verificar cada diámetro de forma aislada.[1]

Interfaces entre carcasa y tapa

El acceso a los elementos de fijación, el estado de la superficie de acoplamiento y las aberturas para conectores determinan si el conjunto circundante puede instalarse y someterse a mantenimiento.

Interfaces térmicas y de contacto

Los requisitos locales de la superficie distinguen las zonas de transferencia de calor o de contacto de las caras exteriores generales; el rendimiento del sistema sigue formando parte del diseño del conjunto.

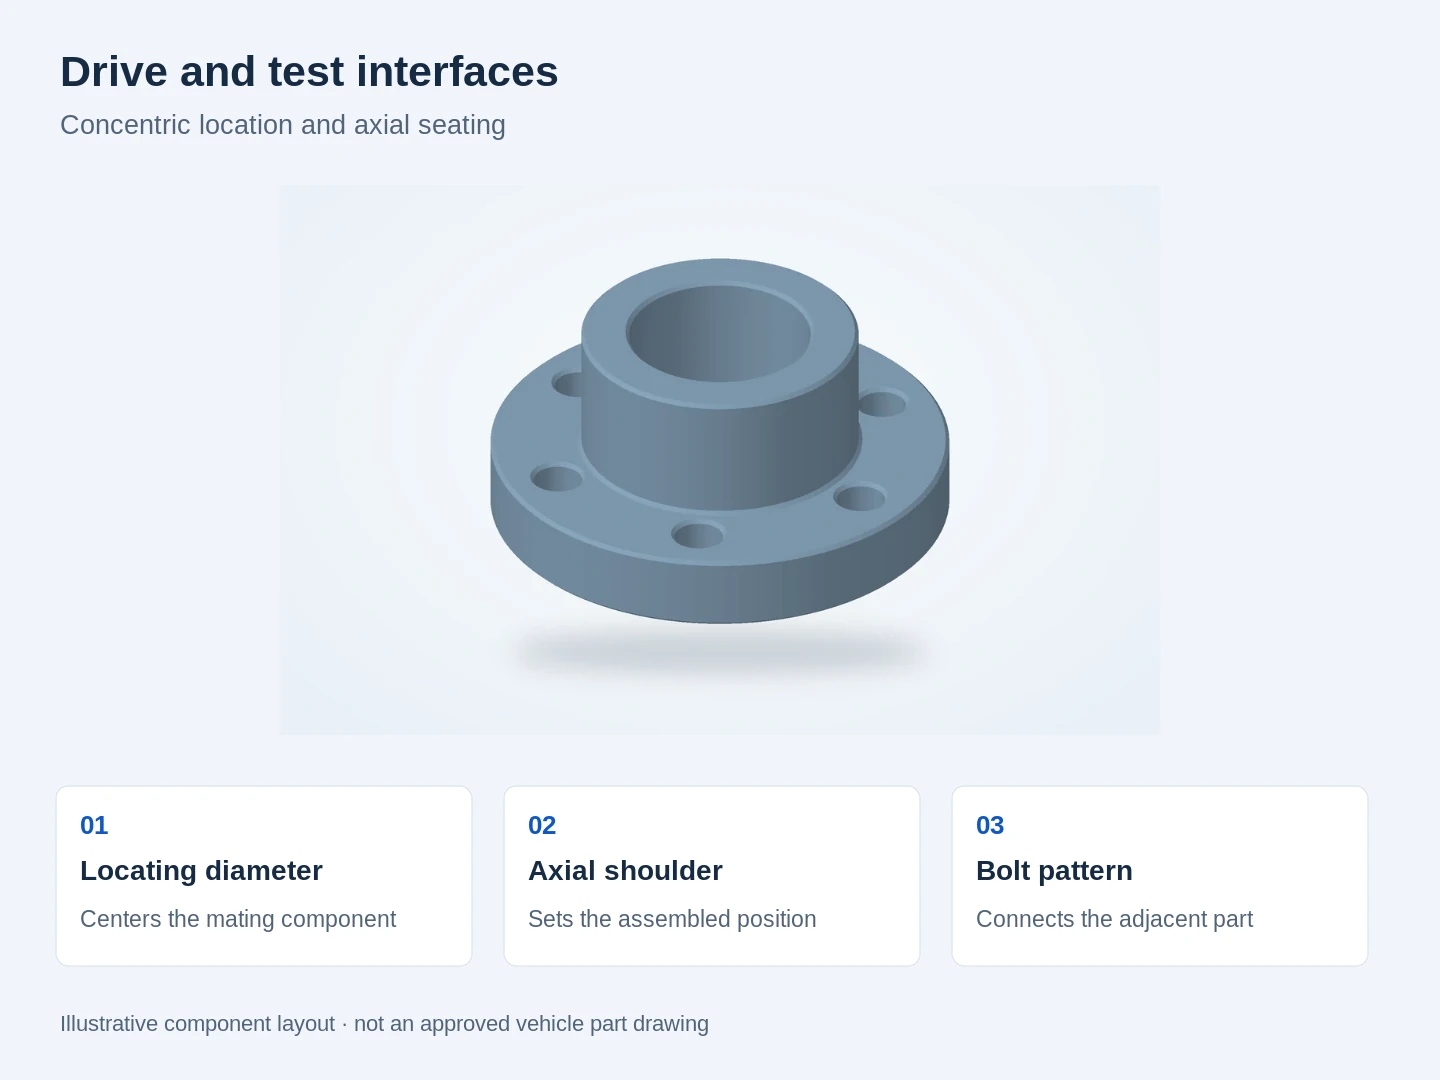
Distribución ilustrativa de una brida que explica el diámetro de localización, el escalón axial y el patrón de tornillos

Adaptadores y piezas de localización para conjuntos de accionamiento y pruebas

Ejes, manguitos y adaptadores de brida pueden conectar un componente en desarrollo con una carcasa, un soporte o una bancada de ensayos. Su valor radica en la relación entre las superficies de centrado y los asientos axiales, no simplemente en producir un diámetro exterior redondo.

Una pieza utilizada en una fijación de ensayo puede tener requisitos distintos de vida útil, manipulación e identificación respecto a otra liberada para su uso en vehículos. Mantener estas aplicaciones separadas facilita la comprensión de la cotización, del alcance de la inspección y de las condiciones de entrega.

Localización radial y axial

Los asientos para rodamientos, los resaltos y los diámetros de localización definen cómo se centra el conjunto y hasta qué punto cada componente acoplado se sitúa a lo largo del eje.

Acceso y retención

Las roscas, ranuras, planos y taladros transversales proporcionan el acceso de fijación o mantenimiento especificado, manteniéndose al mismo tiempo libres de las superficies de trabajo.

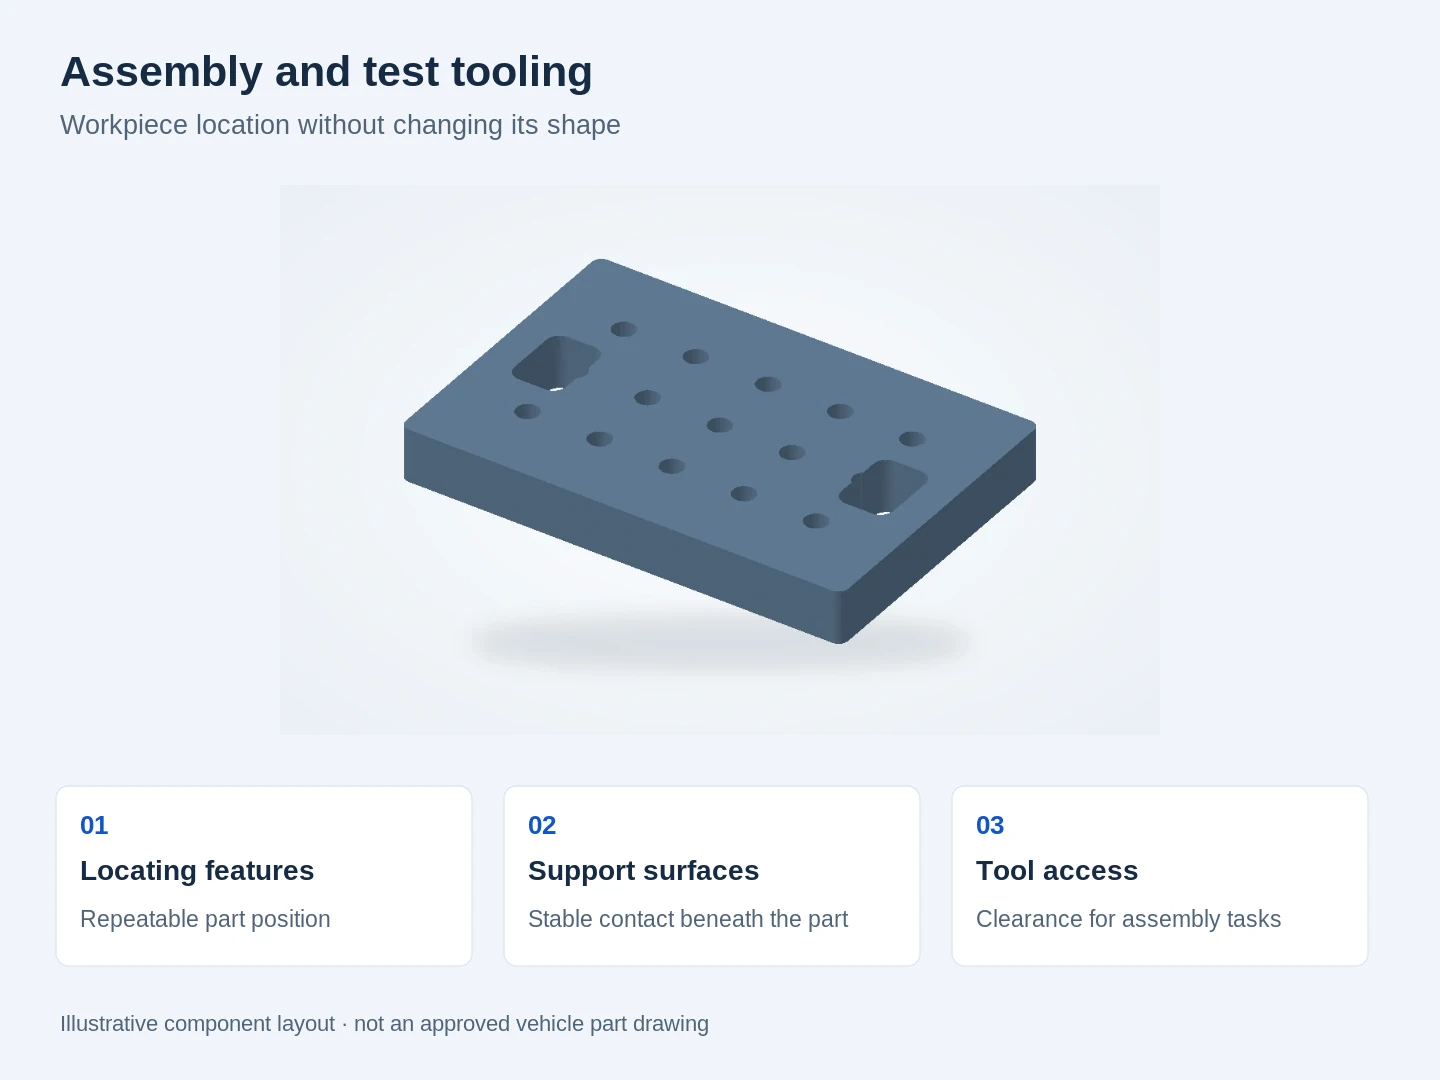
Distribución ilustrativa de una fijación que separa las características de localización, las superficies de soporte y el acceso de la herramienta

Herramental mecanizado para líneas de montaje y bancadas de ensayos

Las placas de fijación, bloques de localización, nidos y espaciadores apoyan tareas repetibles de montaje o inspección. El diseño requiere un patrón estable de contacto y suficiente acceso para tornillos, palpadores y el operario; sujetar firmemente una pieza no equivale a sujetarla sin deformarla.

Los detalles del herramental reemplazable pueden fabricarse de forma independiente respecto al conjunto completo de la fijación. Esto resulta útil cuando una superficie de localización se desgasta, cambia una variante del producto o una nueva operación requiere un soporte distinto mientras el equipo existente sigue en uso.

Contacto con la pieza de trabajo

Se consideran las ubicaciones de soporte y sujeción junto con las paredes delgadas, las caras terminadas y la dirección en la que se carga la pieza.

Detalles de utillaje mantenible

Los números de pieza separados para las placas de desgaste, los pasadores de localización y los espaciadores hacen más prácticos el reemplazo y el control de revisiones.

Piezas prototipo, lotes piloto y pedidos repetidos

La etapa del programa cambia lo que representa una entrega útil. Una muestra de desarrollo puede responder una pregunta de ajuste, mientras que un lote piloto debe apoyar la evaluación de ensamblaje y un pedido repetido requiere una definición de fabricación invariable e identificable.

Prototipos de desarrollo

Las piezas únicas y los conjuntos pequeños respaldan las verificaciones de embalaje, el acceso al ensamblaje y la evaluación temprana del diseño. El estado del material y el acabado siguen la finalidad de la muestra, por lo que una pieza sin acabar para verificación de ajuste se mantiene distinta de una pieza destinada a pruebas funcionales.

Construcciones piloto y de validación

Los lotes pequeños integran la geometría liberada, el material seleccionado y la condición final de la superficie. La identificación y la cobertura de inspección ayudan al equipo de ingeniería a vincular cualquier observación de ensamblaje con la revisión y el lote reales sometidos a prueba.

Suministro repetido de componentes

Los pedidos repetidos utilizan una definición controlada de la pieza, incluida la revisión aceptada, la ruta de acabado y los requisitos de inspección. La previsión de la demanda puede orientar la programación, mientras que la orden de compra liberada define qué se fabrica y qué se entrega.

Parámetros de material para piezas y utillajes automotrices

Un eje, un contacto eléctrico y un nido de localización requieren propiedades de material diferentes. Estas referencias de grados nombrados respaldan dicha selección antes de mecanizar las interfaces finales indicadas en el plano.

Parámetros de material para piezas y utillajes automotrices
Referencia de materialValores de parámetrosContexto de pieza / material en bruto
Extrusión 6061-T6 / T6511Límite elástico ≥240 MPa; resistencia a la tracción ≥260 MPaCarcasas, soportes y bases de fijación
42CrMo4 +QT · Ovako 327A270–320 HB; resistencia a la tracción 900–1,100 MPaBarra redonda, 40 < diámetro < 100 mm
Cobre C11000Conductividad térmica ≈391 W/(m·K); 101% IACSSuperficies térmicas (lands) y contactos eléctricos
POM-C · TECAFORM AH naturalMódulo 2.8 GPa; absorción de agua 0.05%Nidos de posicionamiento y patines de guía

Fuentes: Extrusión mínima de aleación Hydro 6061; barra redonda Ovako 42CrMo4 327A +QT, 40 < diámetro < 100 mm; valores físicos típicos de la Copper Development Association para C11000 a 20°C; datos típicos del material TECAFORM AH natural de Ensinger (módulo a 1 mm/min; absorción de agua tras 24 h a 23°C).

Fresado y torneado para carcasas, ejes y soportes

La ruta se basa en la geometría del componente. Combinar las operaciones necesarias en un solo plan de fabricación mantiene visible, durante el mecanizado y la inspección, la relación entre las caras fresadas, los diámetros torneados y las características secundarias.

Asientos para cojinetes, superficies de sellado y referencias de ensamblaje

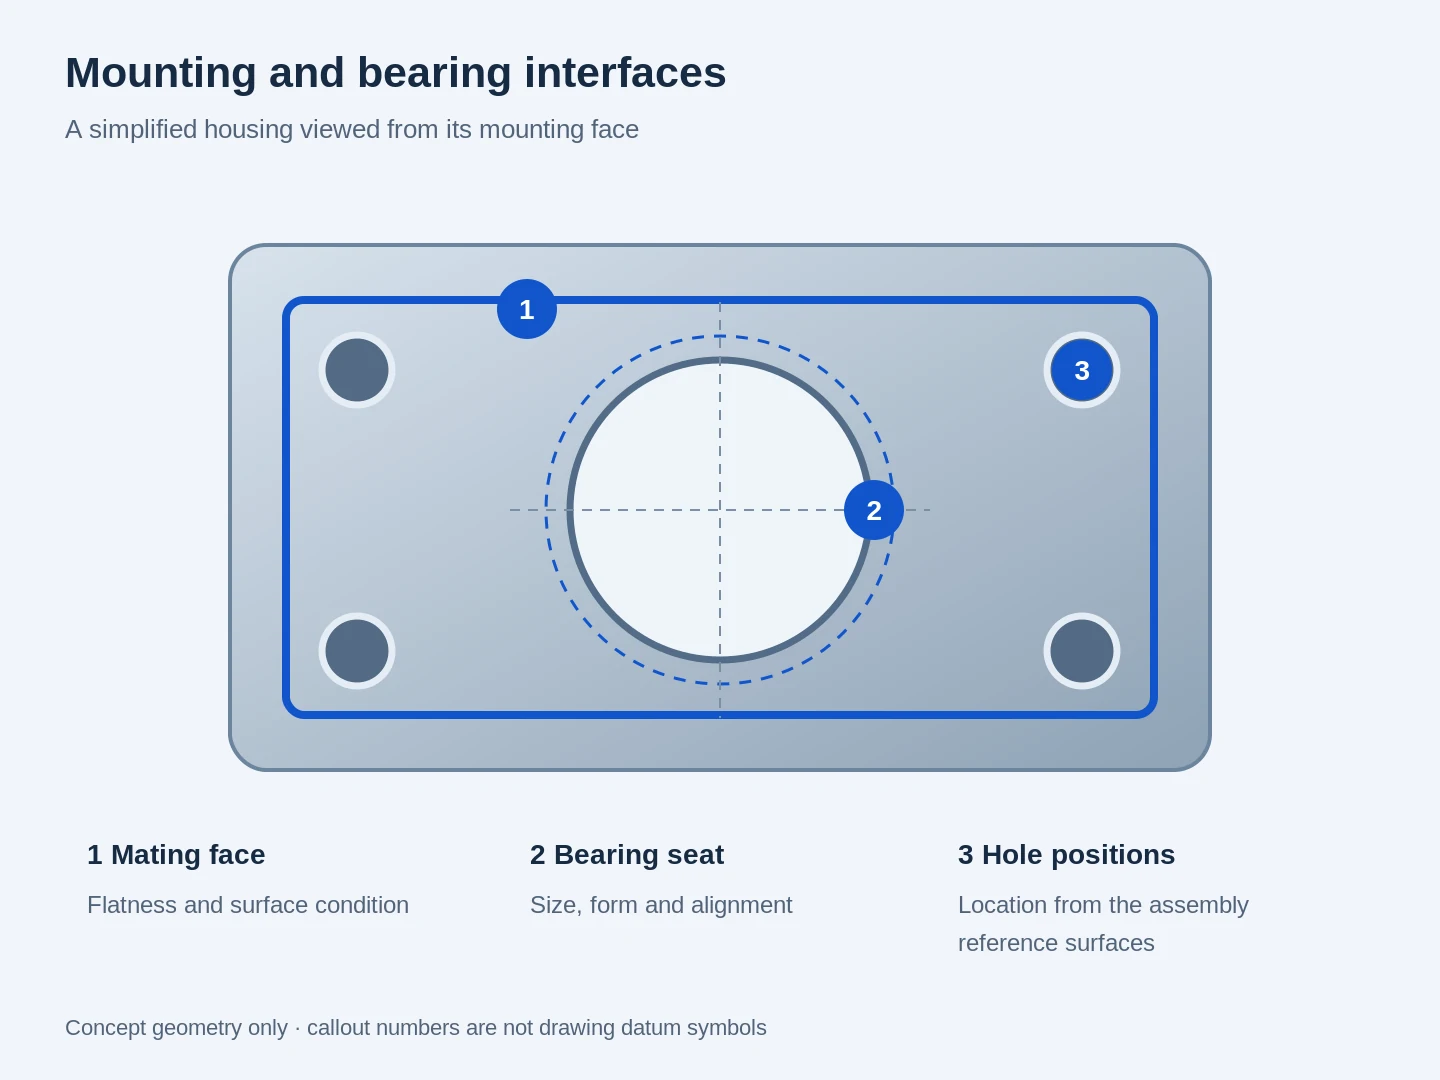
El mecanizado automotriz de precisión resulta más útil cuando las relaciones críticas están claramente definidas. Ajustar todas las dimensiones con igual rigor puede incrementar el trabajo sin mejorar el ensamblaje; los asientos funcionales, las características de ubicación y las zonas de contacto merecen la máxima atención.

Esquema simplificado de la carcasa que identifica la cara de acoplamiento, el asiento del rodamiento y las posiciones de los orificios de montaje

Asientos para cojinetes y hombros axiales

Los diámetros de trabajo, la redondez, la orientación de los hombros y la textura superficial influyen en el soporte y la ubicación del rodamiento. Estas características se evalúan conjuntamente, en lugar de considerar únicamente el diámetro como prueba de un ajuste adecuado.[4]

Superficies de montaje y agujeros de localización

Las superficies de referencia utilizadas para posicionar una brida o carcasa también guían tanto el mecanizado como la inspección. La posición de los agujeros, la orientación de las superficies y el juego de ensamblaje deben describir la misma disposición de acoplamiento.

Superficies de sellado y conductos internos

Las superficies de sellado, las ranuras y los conductos intersecantes tienen necesidades distintas a las de las superficies externas cosméticas. La eliminación de rebabas, el acceso de la herramienta y el estado superficial se planifican en función de las características involucradas; las pruebas de presión o de fugas constituyen un requisito de ensayo independiente.

Paredes delgadas y dimensiones finales

El sujeción y la eliminación de material pueden afectar una pared delgada o una placa extensa. La inspección en la condición final especificada ayuda a distinguir la geometría intencionada de las deformaciones temporales por sujeción o de las tolerancias posteriores para tratamientos superficiales.

Acabado para ajuste, estado superficial y protección

Un componente individual puede combinar caras expuestas, taladros protegidos y áreas de contacto sin tratar. El plan de acabado separa esas funciones en lugar de asignar un único requisito de apariencia a toda la pieza.

Superficies mecanizadas y preparadas

El desburrado y el tratamiento de aristas abordan la manipulación, el ensamblaje y las intersecciones accesibles de los pasajes. Una superficie de sellado o una superficie ajustada conserva su textura especificada; no se pulimenta ni se somete a chorro abrasivo automáticamente junto con el exterior general.

Aluminio anodizado y áreas enmascaradas

La anodización modifica la superficie y puede alterar las dimensiones finales. Por lo tanto, los agujeros ajustados, las roscas y las áreas de contacto pueden requerir enmascaramiento o una tolerancia dimensional, debiendo identificarse dicha cobertura en la definición del componente.[5]

Tratamiento térmico y mecanizado final

Para un componente de acero tratado, la secuencia indica si las superficies clave se terminan antes o después del tratamiento. Los requisitos de dureza, el sobreespesor restante para mecanizado y cualquier recubrimiento posterior deben incluirse en el mismo plan de condición final.

Inspección de eje, carcasa y junta de estanqueidad

Inspeccionamos los asientos terminados por separado respecto de la pista giratoria de la junta de estanqueidad. Aplique cada referencia numérica únicamente cuando el plano seleccione esa clase de ajuste o especificación de junta.

El alcance puede combinar verificaciones de geometría global, características de acoplamiento, roscas y superficies especificadas. Los métodos se seleccionan según la característica y el acceso: una medición dimensional, una evaluación de forma y una verificación de rosca no son intercambiables.

Inspección de eje, carcasa y junta de estanqueidad
Característica / verificaciónParámetro o referenciaDetalle de aceptación
Muñón del ejeh6, nominal >18–30 mm
−0.013 a 0 mm
Diámetro final tras el tratamiento térmico o el recubrimiento
Taladro piloto de la carcasaH7, nominal >18–30 mm
0 a +0.021 mm
Tamaño y eje verificados a partir de los datums de montaje
Contracara radial del selloRa 0.2–0.8 µm
Referencia DIN en la Tabla 5 de SKF
Úselo únicamente para la junta radial de eje seleccionada; verifique la direccionalidad de la superficie
Hombro/aso giratorioDesviación radial (mm) respecto al eje de referencia del ejeVerifique la pista de trabajo y la cara axial de asiento
Superficie tratada para desgasteDureza (HRC o HB); profundidad de capa (mm)Utilice el tratamiento especificado y las ubicaciones finales de aceptación

SKF establece distintos rangos de rugosidad según las normas ISO, DIN y RMA; la especificación de junta seleccionada rige la superficie contraria. Referencias: ELESA+GANTER, tablas DIN ISO 286; SKF, Juntas industriales para ejes, Tabla 5 (columna DIN).

Aprobación de producción y requisitos especiales

Un informe de inspección de prototipo no constituye una aprobación de piezas para producción. Los requisitos del cliente relativos al PPAP (Proceso de Aprobación de Piezas para Producción), estudios de capacidad, alcance de certificación y ensayos especiales se revisan como requisitos de proyecto independientes antes de la liberación del pedido. Los componentes vehiculares críticos para la seguridad también requieren las correspondientes aprobaciones de diseño, validación y del cliente; esta página no establece dichas calificaciones.[6]

Identificación de piezas, embalaje y entregas repetidas

Un componente mecanizado debe llegar a la siguiente operación con sus superficies de trabajo y su identidad intactas. El plan de entrega vincula las piezas físicas, la revisión aceptada y los registros incluidos en el envío.

Distribución ilustrativa del embalaje con componentes separados y campos de identificación para número de pieza, revisión, lote, cantidad e identificador de registro

Superficies de trabajo protegidas

El embalaje separado o acolchado limita el contacto entre las caras metálicas terminadas. Las roscas, los elementos salientes y las interfaces mecanizadas se protegen según los riesgos específicos de manipulación asociados a la geometría concreta.

Piezas y registros coincidentes

Los números de pieza y los identificadores de revisión distinguen variantes similares. Cuando se requiere trazabilidad por lote, la referencia correspondiente al lote o partida se mantiene en las etiquetas y en los registros incluidos.

Cambios separados de los pedidos repetidos

Un dibujo revisado se considera una nueva definición de fabricación, no una combinación silenciosa con la revisión anterior. Los cambios en el material, el acabado o los requisitos de aceptación se resuelven antes de fabricar el siguiente lote liberado.

Preguntas frecuentes sobre mecanizado automotriz CNC

¿Pueden mecanizarse piezas únicas de desarrollo o lotes pequeños?

Sí. Las piezas únicas de desarrollo y los conjuntos pequeños pueden discutirse junto con pedidos piloto o repetidos. La cantidad y el propósito del lote determinan la cotización; una muestra para verificación de ajuste, un componente de ensayo y un lote de producción pueden requerir distintos alcances de acabado y documentación.

¿Reconstruyen motores o suministran piezas de repuesto listas para usar?

Este servicio corresponde a la fabricación personalizada de componentes, no a la reconstrucción local de motores ni a la reparación de vehículos. Para una nueva carcasa, eje, adaptador, soporte o detalle de utillaje, podemos analizar el componente como un proyecto de fabricación individual, en lugar de como una pieza de repuesto de catálogo.

¿Podemos comenzar con un modelo CAD y un dibujo incompleto?

Sí. Un modelo o un dibujo inicial puede iniciar la conversación. Podemos identificar los detalles de fabricación faltantes antes de liberar la fabricación. Las tolerancias, las roscas y el estado final requerido se definen conjuntamente con su equipo, no se deducen por suposición a partir del modelo.

¿Pueden mecanizarse fundiciones o blanks semiterminados suministrados por el cliente?

Las piezas fundidas, forjadas y los blanks semiacabados suministrados pueden revisarse para mecanizado secundario. Sus superficies existentes, la información del material, la holgura de mecanizado y el acceso determinan la ruta factible. El acuerdo de suministro propuesto se aborda en la cotización antes del envío de los blanks.

¿Es un prototipo mecanizado a partir de lingote equivalente a la pieza fundida final?

No automáticamente. Una muestra mecanizada puede reproducir geometrías importantes para una tarea de desarrollo, pero cambiar la forma del material o la ruta de fabricación puede alterar su comportamiento. El propósito previsto del prototipo y los requisitos de validación de la pieza final determinan qué se puede aprender a partir de esa muestra.

¿Puede una solicitud incluir varios dibujos de componentes distintos?

Sí. Carcasas, ejes, espaciadores y detalles de fijación pueden discutirse en una única solicitud de proyecto. Referencias y cantidades de piezas separadas permiten que la cotización distinga los componentes, al tiempo que muestra el alcance general de mecanizado, acabado y entrega.

¿Se pueden tratar diseños confidenciales bajo un acuerdo de confidencialidad (NDA)?

Se puede acordar un NDA antes de compartir dibujos confidenciales. El acuerdo preferido por su organización y el uso permitido de los archivos de diseño pueden discutirse mediante el canal de contacto antes del intercambio de los archivos técnicos.

¿Qué influye más en el costo y los plazos de entrega?

La geometría, el estado del material, la cantidad, los procesos secundarios y la cobertura de inspección son todos factores relevantes. Características con acceso profundo, múltiples configuraciones de mecanizado o una prueba especial pueden modificar la ruta más que el tamaño exterior por sí solo. La cotización integra esas operaciones y el cronograma de fabricación solicitado.

SOPORTE PARA PROYECTOS

Hablemos sobre su componente automotriz

Cuéntenos acerca de la pieza y la etapa de su proyecto. Una carcasa para una construcción piloto, un adaptador de prueba o una fijación de ensamblaje pueden comenzar todos con una conversación directa.

VETCNCCNC MANUFACTURING
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB