Ir al contenido
VETCNCCNC MANUFACTURING
Vivienda mecanizada e componentes de fijación ilustrados sobre un fondo industrial azul

Mecanizado aeroespacial CNC

Fabricamos carcasas, soportes, ejes y utillajes para el desarrollo aeroespacial y los equipos de apoyo en tierra. Los trabajos destinados a su instalación en aeronaves requieren una revisión previa del uso previsto y de los requisitos del proveedor antes de su aceptación.

  • Componentes de desarrollo
  • Equipos de apoyo en tierra
  • Utillajes para montaje e inspección

Carcasas, soportes y componentes de utillaje

Suministramos componentes individuales y detalles de utillaje para la fabricación de equipos aeroespaciales. Compare las familias de piezas que se indican a continuación según las interfaces que debe conservar: cierre de carcasa, alineación tras la instalación, ajustes giratorios o localización de la pieza de trabajo.

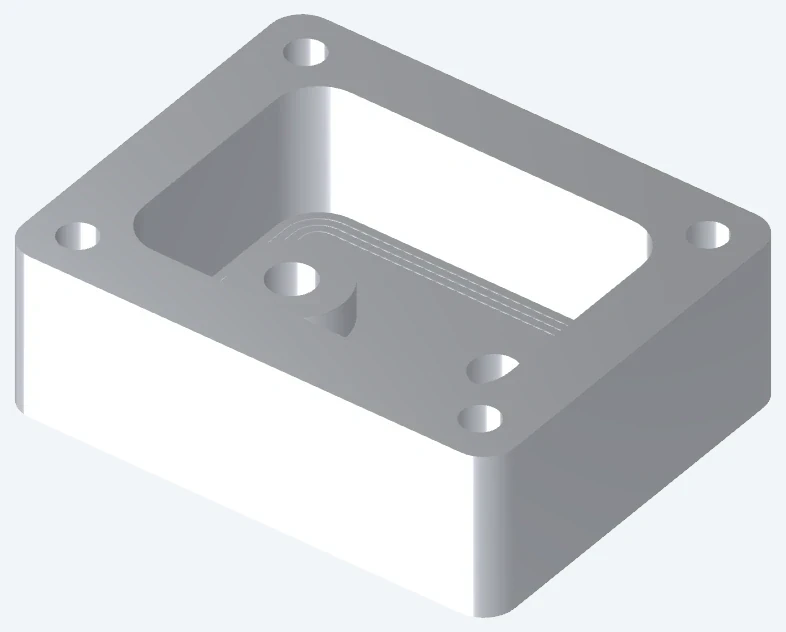
Geometría de la vivienda con interfaces de montaje y de tapa

Carcasas para aviónica

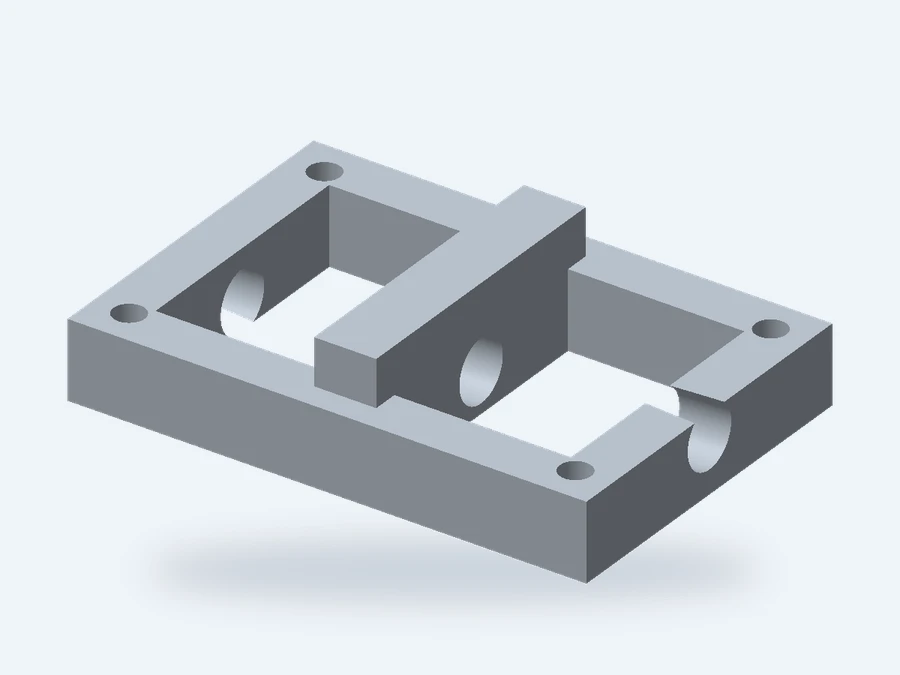
Fabricamos cuerpos de carcasa con soportes para placas y asientos para tapa rebajados o planos. Un registro rebajado puede servir para ubicar la tapa; una superficie plana deja la ubicación a cargo de características independientes. Las superficies de cierre deben entrar en contacto antes de que cualquier otra geometría interna detenga la tapa.

  • Recesos para recintos
  • Asientos para tapas
  • Aperturas para conectores
Analizar este componente
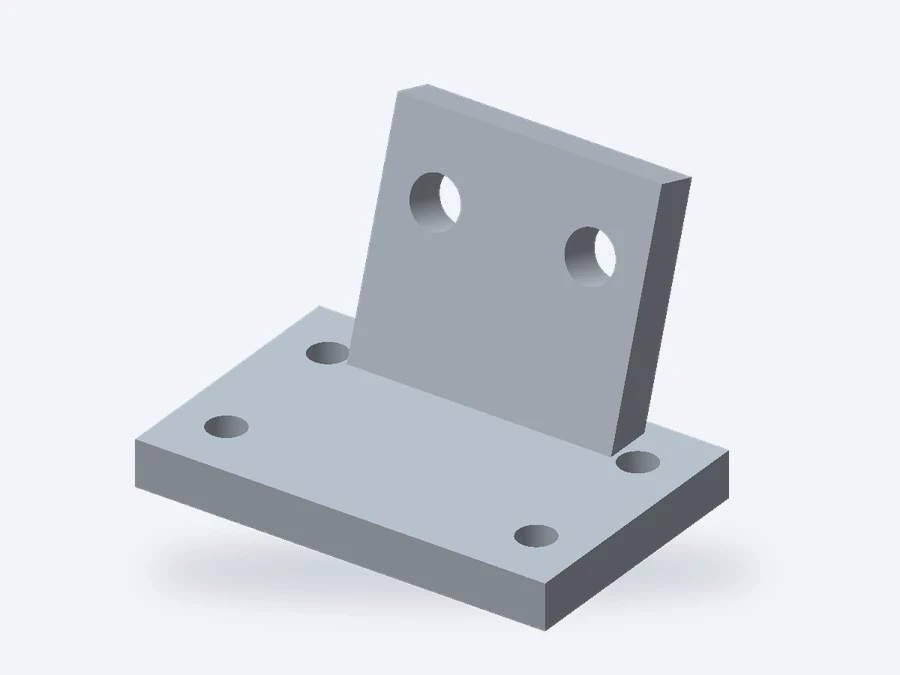
Soporte con caras de montaje distintas y patrones de perforación

Soportes y abrazaderas de montaje

Un soporte puede cumplir sus dimensiones exteriores y, aun así, dejar un instrumento inclinado u offset. Por tanto, el ángulo de la cara de montaje y la posición de los agujeros deben referenciarse a la interfaz del equipo, especialmente cuando el soporte une dos caras con ángulos distintos.

  • Caras de montaje
  • Patrones de tornillos
  • Riendas de refuerzo
Analizar este componente
Árboles, manguitos y piezas de localización

Árboles, manguitos y piezas de localización

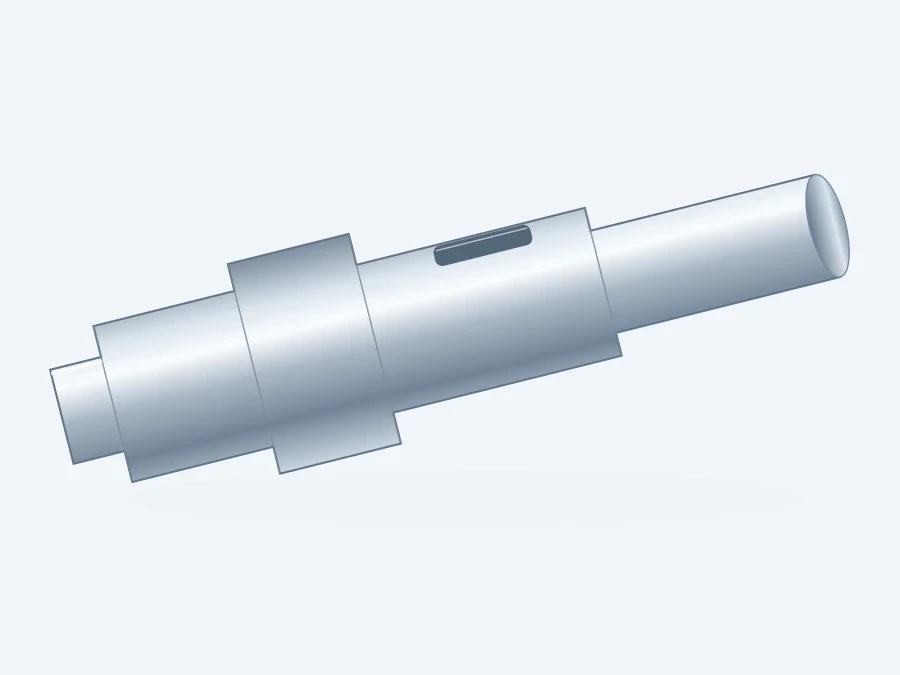
Para un manguito de localización extraíble, el diámetro interior controla el pasador acoplado, mientras que el hombro controla la profundidad de inserción. Realizamos el torneado de ambas características; identificar la longitud útil por separado respecto al bisel de entrada evita que el ajuste quede definido únicamente por la longitud total.

  • Diámetros de localización
  • Hombros
  • Características transversales
Analizar este componente
Estructuras nervadas y piezas de múltiples caras

Estructuras nervadas y piezas de múltiples caras

Las estructuras ligeras combinan nervios delgados con patines de montaje más gruesos. La profundidad de los huecos, los radios de raíz y el acceso detrás de los nervios afectan a la cantidad de material que puede eliminarse manteniendo el soporte necesario para los cortes finales.

  • Paredes nervadas
  • Huecos abiertos
  • Características angulares
Analizar este componente
Fijaciones para montaje e inspección

Fijaciones para montaje e inspección

Fabricamos placas de fijación, elementos de localización y detalles de soporte reemplazables. Las piezas de desgaste separadas resultan útiles donde la carga repetida dañaría de otro modo la fijación principal; sus caras de asiento y su patrón de fijación deben permitir que un reemplazo retorne a la posición prevista.

  • Contactos de localización
  • Soportes para piezas de trabajo
  • Elementos intercambiables
Analizar este componente
Bloques con derivaciones y componentes de bancos de ensayo

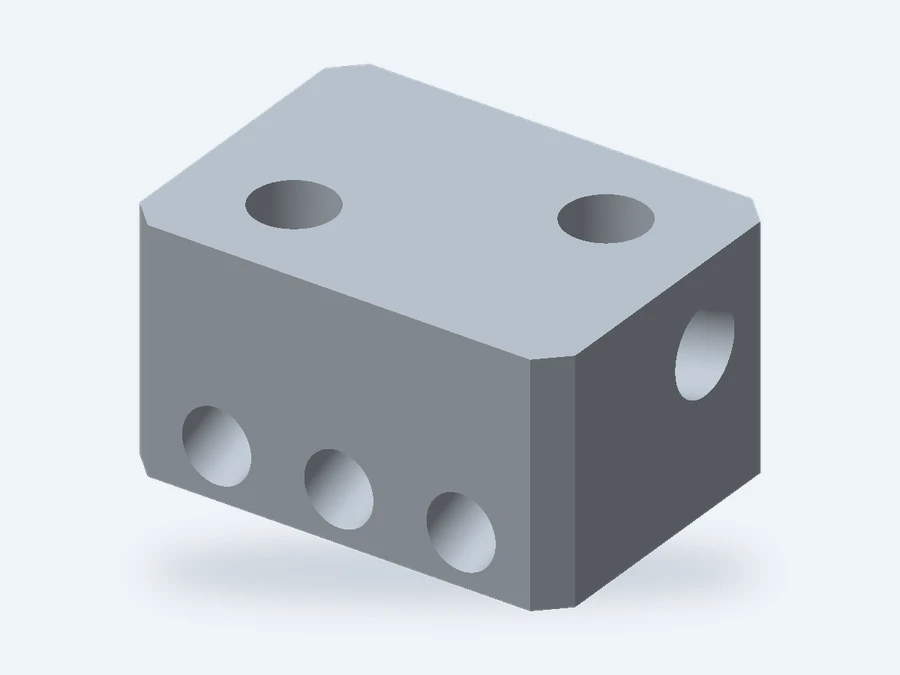
Bloques con orificios de paso y piezas para bancos de ensayo

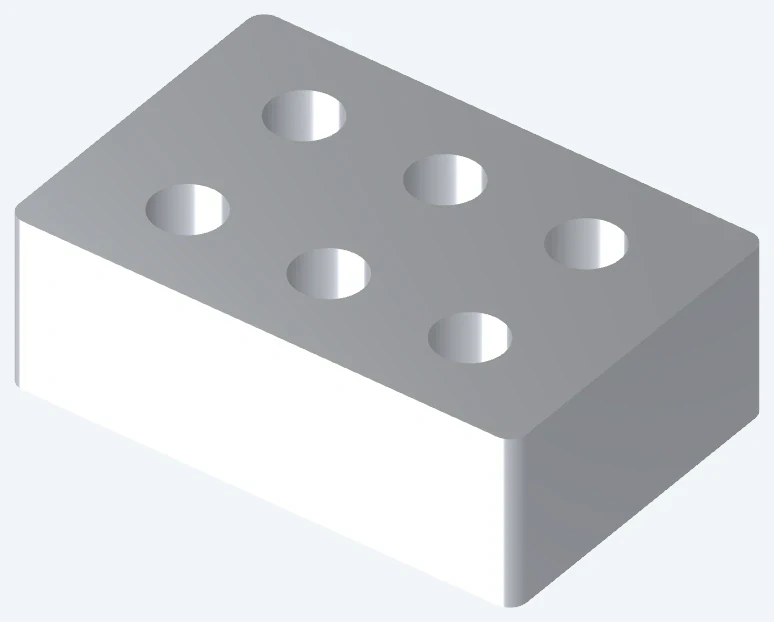
Los bloques de ensayo con taladros cruzados requieren acceso para eliminar las rebabas en los puntos donde se encuentran los conductos. La profundidad del tapón y el desbordamiento de la broca también deben dejar abierta la trayectoria de flujo prevista; la entrada del puerto por sí sola no define la conexión interna.

  • Pasajes intersecantes
  • Interfaz de los tapones
  • Superficies de estanqueidad
Analizar este componente

Empaque de aviónica, herramientas terrestres e instalación en aeronaves

La misma forma mecanizada puede servir para un ensamblaje de verificación dimensional, una herramienta terrestre reutilizable o una instalación en aeronave. Cada uso modifica las verificaciones que hacen útil la pieza y la aprobación necesaria para adquirirla.

Geometría de la vivienda con interfaces de montaje y de tapa

Verificación del ensamblaje completo de aviónica

Un prototipo de carcasa resulta más útil cuando se puede ensamblar con la placa real, los conectores y los elementos de fijación. Mecanizamos las características de montaje y de carcasa solicitadas para que su equipo pueda verificar dichas interfaces conjuntamente.

Reserve espacio para el conector acoplado y su trayectoria de extracción, no solo para el recorte del conector. Una cubierta cerrada también puede interferir con las salidas de cables, las cabezas de los elementos de fijación o una placa montada por encima del fondo del hueco.

Empaque de equipos

La altura de separación de la placa, las líneas centrales de los conectores y la cara inferior de la cubierta determinan el volumen disponible para los componentes.

Acceso para mantenimiento

Una cubierta extraíble requiere holgura para la herramienta seleccionada y suficiente espacio para retirarla sin afectar los equipos adyacentes.

Soporte con caras de montaje distintas y patrones de perforación

Herramental reutilizable de soporte terrestre e inspección

Para una carcasa o panel delgado, los soportes deben actuar sobre las zonas de contacto previstas antes de apretar las abrazaderas. Aplicar presión mediante abrazaderas sobre una superficie sin soporte puede alterar la forma que se está ensamblando o midiendo.

Un dispositivo de sujeción con holgura debajo de la pieza de trabajo permite su carga y descarga sin arrastrar las superficies terminadas sobre los puntos de localización. El acceso para sondas, elementos de fijación y conectores también debe considerarse en el diseño del herramental.

Soporte antes del apriete

Coloque los puntos de sujeción cerca de los soportes; utilizar la abrazadera para forzar una pieza deformada hasta su posición correcta modifica la condición de inspección.

Holgura para sondas y herramientas

Proporcione un acceso despejado a cada característica verificada y una trayectoria de retirada tras completar la operación.

Fijaciones para montaje e inspección

Adquisición de piezas destinadas a la instalación en aeronaves

El trabajo de instalación requiere una ruta de suministro calificada, así como un plano mecanizable. Verificamos el sitio de fabricación requerido, los procesadores aprobados y las cláusulas de calidad del cliente antes de aceptar dicho alcance.

VETCNC trabaja con fábricas en China y una red de socios. Si el pedido restringe el país de fabricación o especifica fuentes aprobadas, ese requisito debe definirse en la decisión inicial de abastecimiento, antes de transferir los archivos técnicos.

Autoridad de diseño

Las desviaciones respecto al plano requieren la aceptación de la autoridad designada. Una sugerencia de fabricabilidad por parte del proveedor no autoriza un cambio de diseño.

Alcance de la fabricación

La aprobación de un procesador debe cubrir la operación requerida en la fuente real; un tratamiento con nombre similar no constituye una aprobación equivalente.

Fabricación de prototipos, muestras de inspección y pedidos repetidos

Los prototipos, las fabricaciones de aceptación y los pedidos repetidos deben responder a preguntas distintas. Cotizamos la condición del componente y los registros requeridos para la etapa que usted está adquiriendo.

Prototipos de desarrollo

Utilice el prototipo para verificar el acceso al ensamblaje, la alineación y las holguras. Si su material o acabado difiere del componente final, los resultados de la verificación de ajuste no pueden establecer la resistencia, el desgaste ni el comportamiento frente a la corrosión del componente final.

Muestras de inspección y aceptación

Para una fabricación de aceptación, utilice el material y la ruta de procesamiento previstos, e identifique las características que se presentarán. Una prueba exitosa de ensamblaje, por sí sola, no proporciona evidencia característica por característica equivalente a un paquete de primer artículo.

Pedidos repetidos de componentes

Los pedidos repetidos deben preservar las interfaces intercambiables, no solo la forma exterior nominal. Un conector, inserto o acabado modificado puede afectar un ajuste ya establecido, incluso cuando la mayor parte del modelo permanece sin cambios.

Referencias de materiales para piezas de equipos aeroespaciales

La resistencia, la masa y la respuesta térmica conducen a distintas elecciones de material para una carcasa, un soporte y un contacto de utillaje. Las referencias siguientes indican la condición del material en bruto detrás de cada valor; la especificación de material liberada rige el pedido.

Referencias de materiales para piezas de equipos aeroespaciales
Referencia de materialValores de parámetrosContexto de pieza / material en bruto
Extrusión 6061-T6 / T6511Límite elástico ≥240 MPa; resistencia a la tracción ≥260 MPaCarcasas, soportes y bases de fijación
Ti-6Al-4V · barra recocida ASTM B348Límite elástico ≥828 MPa; resistencia a la tracción ≥895 MPaDiámetro / espesor <76.2 mm; 20°C
Aleación 625 · recocidaDensidad 8.44 g/cm³; conductividad 9.8 W/(m·K)Interfaces expuestas al calor; conductividad a 21°C
PEEK · TECAPEEK naturalMódulo 4.2 GPa; dilatación 50 µm/(m·K)Espaciadores, guías y puntos de contacto de utillaje

Fuentes: Extrusión mínima de aleación Hydro 6061; barras mínimas TIMET TIMETAL 6-4 (longitudinal, 20°C); Aleación Special Metals 625 (conductividad tras recocido a 2,100°F/1 h); Datos típicos de TECAPEEK natural de Ensinger (módulo a 1 mm/min; expansión longitudinal, 23–60°C).

Fresado, torneado y mecanizado de múltiples caras

El acceso a las características es una útil verificación de costes antes de liberar un diseño. Bolsillos profundos, nervaduras estrechamente espaciadas y agujeros en varias caras pueden requerir herramientas o configuraciones diferentes, incluso cuando la pieza es pequeña.

Interfaces que controlan el ajuste del ensamblaje

Concéntrese en aplicar controles más exigentes únicamente a las superficies que realizan la ubicación, sellado o contacto dentro del ensamblaje. Una tolerancia igualmente ajustada en todas las superficies exteriores añade trabajo sin mejorar necesariamente el ajuste.

Estructuras nervadas y piezas de múltiples caras

Caras de ubicación y posiciones de agujeros

Un patrón de tornillos con holgura permite cierto movimiento dentro de sus agujeros. Donde la posición de instalación debe repetirse con precisión, el diseño requiere características definidas de ubicación y controles de posición vinculados a los datums de montaje.

Paredes y nervaduras delgadas

Una tapa delgada puede parecer plana mientras está sujeta, pero deformarse tras su liberación. La aceptación en estado libre o restringida debe coincidir con su función, empleando los soportes especificados cuando se requiera restricción.

Roscas y caras funcionales

La longitud total de rosca efectiva es menor que la profundidad total del taladro. La longitud de la tuerca insertada, el espacio libre en el agujero ciego y el alcance del tornillo acoplado deben dejar suficiente espacio debajo de la rosca funcional sin perforar la pared adyacente.

Dimensiones tras el tratamiento

Un agujero de ubicación recubierto puede tener un diámetro menor que su tamaño mecanizado. Los requisitos finales de tamaño deben distinguir claramente entre ajustes enmascarados y superficies recubiertas, e identificar el estado en que la pieza acoplada debe ser introducida.

Acabado sin perder el ajuste ni el contacto eléctrico

El tratamiento superficial debe ser adecuado tanto para la superficie funcional como para el exterior expuesto. En la cotización mantenemos conjuntamente el alcance del tratamiento y el estado final indicado en el plano terminado.

Especificación del proceso

La anodización, los recubrimientos de conversión y los chapados especificados cumplen distintos requisitos. La selección queda regida por la especificación del proceso y la fuente aprobada; una descripción meramente estética, como «acabado negro», resulta insuficiente para una superficie funcional.

Enmascaramiento y cobertura

El aluminio anodizado tiene una capa superficial eléctricamente aislante. Las zonas de unión o conexión a tierra pueden requerir un tratamiento alternativo especificado o un límite de enmascaramiento, manteniéndose separadas de la superficie exterior estética.

Textura en las zonas de sellado y contacto

Un valor de rugosidad por sí solo no describe una rayadura profunda que cruce una zona de sellado. Los defectos locales y la dirección de las marcas de herramienta requieren sus propios criterios de aceptación cuando cruzan la trayectoria de sellado o contacto.

Características de ubicación y mediciones del primer artículo

Verificamos las interfaces que ubican la carcasa, el soporte o la fijación. Las referencias numéricas siguientes se aplican cuando el plano selecciona el ajuste o la serie de roscas nombrados.

Un informe dimensional registra las características seleccionadas en las piezas inspeccionadas. Un paquete FAI de IAQG 9102 verifica los requisitos acordados del producto mediante su proceso y documentación definidos; no sustituye la aprobación del proveedor ni una decisión de aptitud para el vuelo.

Características de ubicación y mediciones del primer artículo
Característica / verificaciónParámetro o referenciaDetalle de aceptación
Agujero cilíndrico de ubicaciónH7, nominal >6–10 mm
0 a +0.015 mm
Longitud útil del agujero cilíndrico tras el acabado especificado
Roscas métricas de fijaciónRosca gruesa: M6 × 1.0; M8 × 1.25 mmLa clase de rosca y la longitud útil de engrane siguen siendo indicaciones independientes
Patrón de montaje del soporteTolerancia de posición (mm); referencias de datumEjes de los agujeros ubicados desde las caras de montaje del equipo
Cubierta delgada o estructura con nervadurasPlanicidad / perfil (mm)Inspección en estado libre o restringido según se indica en el plano
Referencia dimensional20°C temperatura de referencia estándarRegistrar la temperatura de la pieza o la corrección aplicada

Los valores de ajuste son desviaciones de tamaño respecto al nominal. Los registros del primer artículo y del proceso permanecen vinculados a la configuración aceptada de la pieza. Referencias: ELESA+GANTER, tablas DIN ISO 286; Bossard, roscas métricas ISO; NIST, temperatura de referencia estándar.

Cualificación de proveedores

No se declara aquí ninguna certificación AS9100, ningún estatus de proveedor aprobado por el cliente ni ninguna aprobación de aptitud para el vuelo. Las aprobaciones requeridas deben coincidir con el sitio de fabricación y el alcance propuestos. IAQG OASIS proporciona información sobre certificación y registro de proveedores aeroespaciales.

Identidad del componente y protección superficial

Los equipos de recepción deben identificar la variante correcta sin poner en riesgo sus superficies funcionales. El embalaje y las etiquetas deben facilitar dicha verificación antes de que la pieza llegue al ensamblaje.

Diseño de embalaje con componentes separados y campos de identificación para número de pieza, revisión, lote, cantidad e ID de registro

Protección de superficies funcionales

Las nervaduras delgadas, los localizadores salientes y los agujeros cilíndricos acabados requieren separación para evitar que piezas adyacentes los golpeen. Asimismo, la protección debe permitir extraer la pieza sin tirar de una característica delicada.

Vinculación entre piezas y registros

Viviendas similares con patrones de conectores diferentes pueden parecerse entre sí en una bandeja. Las referencias de pieza distintas y las etiquetas visibles del paquete distinguen las variantes antes de que un montador abra la protección.

Gestión de versiones revisadas

Cuando tanto las piezas antiguas como las revisadas están en circulación, la revisión del plano indicada en el paquete evita que el equipo receptor las trate como intercambiables. La disposición aceptada del stock anterior corresponde a la liberación del cambio.

Preguntas sobre mecanizado aeroespacial

¿Pueden emitir una cotización para una vivienda antes de que todos los detalles no críticos estén definitivos?

Sí. Una cotización preliminar puede utilizar una versión de diseño claramente identificada y enumerar sus puntos pendientes. Separe los detalles de apariencia aún no resueltos de las dimensiones que controlan el tamaño del material base, el espesor de las paredes o las interfaces de ensamblaje; esos elementos pueden modificar la ruta de fabricación y el precio.

¿Pueden las variantes de una vivienda compartir un material en bruto o un mecanizado común?

Pueden compartir operaciones iniciales cuando la geometría exterior, el material base y los huecos principales coinciden. Una abertura para conectores que elimine una superficie de sujeción puede modificar dicha ruta. Identifique por separado las cantidades de cada variante, para que en la cotización se distinga claramente el trabajo compartido del trabajo específico de cada variante.

¿Puede una pieza muestra sustituir al plano para una pieza de repuesto de equipos en tierra?

Una muestra puede aclarar la forma y el ensamblaje, pero el desgaste, los recubrimientos y las reparaciones previas pueden ocultar las dimensiones originales o el material. Una pieza de reemplazo sigue requiriendo una definición autorizada de los ajustes funcionales, el material y los requisitos de aceptación. Copiar únicamente la muestra medida podría reproducir su desgaste.

¿Requiere siempre una pieza revisada un nuevo paquete completo de inspección inicial (FAI)?

No todos los cambios tienen el mismo alcance. La revisión 9102 aplicable y los requisitos del cliente rigen la evaluación de las características afectadas y cualquier FAI completo o parcial. La evaluación del cambio debe resolverse antes de basarse en una presentación anterior para la versión revisada.

¿Pueden sustituir la aleación especificada por una de más fácil adquisición?

Únicamente mediante la vía autorizada de aprobación de diseño o compras. Nombres similares de aleaciones o resistencias nominales no establecen equivalencia en corrosión, fatiga ni estado del material. Conservamos la aleación especificada en la cotización, salvo que se acepte expresamente una alternativa.

¿Podemos adquirir las piezas antes de nuestra operación de acabado aprobada?

Esa entrega puede cotizarse. Debe identificar las dimensiones previas al acabado, las superficies protegidas y quién verifica el componente final tras el tratamiento. Una pieza aceptada antes de la operación exterior y un componente acabado constituyen ámbitos de entrega distintos.

¿Se puede utilizar otro socio de fabricación para el pedido?

Un acuerdo con un socio o una presentación directa pueden discutirse cuando sea apropiado. Acuerde al fabricante real y las responsabilidades antes de la liberación; cualquier cambio de fuente sigue sujeto a los requisitos de cualificación del proyecto y a la aprobación del cliente.

¿Cómo se debe compartir la información técnica sensible?

Comience con una descripción no sensible. Acuerde la confidencialidad, la autorización del destinatario y un método de transferencia adecuado antes de intercambiar información técnica restringida. No cargue datos restringidos mediante el formulario general de consulta.

SOPORTE PARA PROYECTOS

Analice su componente aeroespacial

Comience con la finalidad del componente y los requisitos del proveedor para el pedido propuesto. Utilice una descripción no sensible hasta que se acuerde la vía de transferencia.

VETCNCCNC MANUFACTURING
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB