Zum Inhalt springen
VETCNCCNC FERTIGUNG
Abgebildete bearbeitete Gehäuse- und Spannvorlagenteile vor blauem industriellen Hintergrund

Luft- und Raumfahrt CNC Bearbeitung

Wir fertigen Gehäuse, Halterungen, Wellen und Werkzeuge für die Luft- und Raumfahrtentwicklung sowie für bodengebundene Unterstützungsanlagen. Für Arbeiten zur Einbau in Luftfahrzeuge ist vor Auftragsannahme eine Prüfung des vorgesehenen Verwendungszwecks sowie der Lieferantenanforderungen erforderlich.

  • Entwicklungsbauteile
  • Bodengebundene Unterstützungsanlagen
  • Montage- und Prüfwerkzeuge

Gehäuse, Halterungen und Werkzeugkomponenten

Wir liefern Einzelkomponenten und werkzeugtechnische Details für den Aufbau von Luft- und Raumfahrtgeräten. Vergleichen Sie die nachstehenden Bauteilfamilien anhand der zu bewahrenden Schnittstellen: Gehäuseverschluss, eingebaute Ausrichtung, drehende Passungen oder Werkstückpositionierung.

Gehäusegeometrie mit Montage- und Deckel-Schnittstellen

Avionikgehäuse

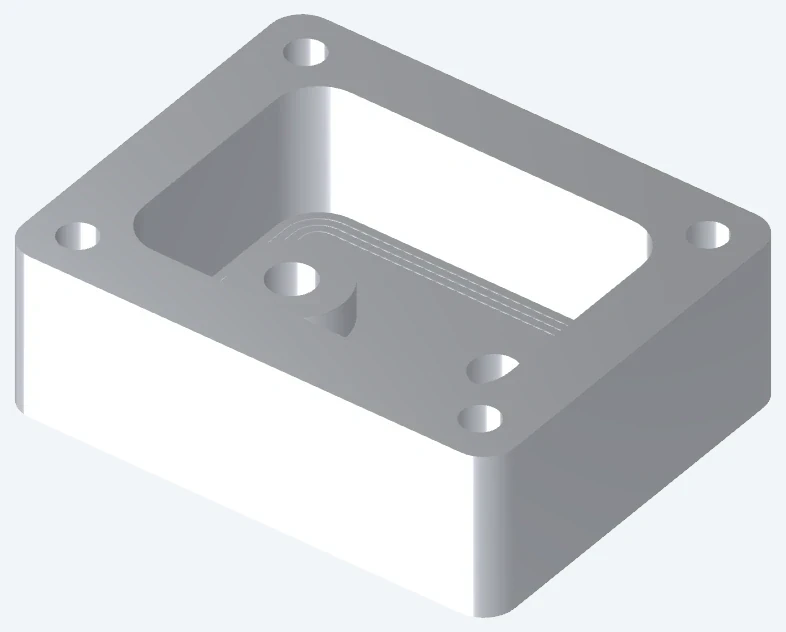
Wir bearbeiten Gehäusekörper mit Leiterplattenhaltern sowie vertieften oder ebenen Deckelauflagen. Eine vertiefte Registerfläche kann den Deckel positionieren; eine ebene Auflage überlässt die Positionierung separaten Merkmalen. Die Schließflächen müssen sich berühren, bevor andere innere Geometrien den Deckel stoppen.

  • Gehäusetaschen
  • Deckelauflagen
  • Anschlussöffnungen
Besprechen Sie diese Komponente
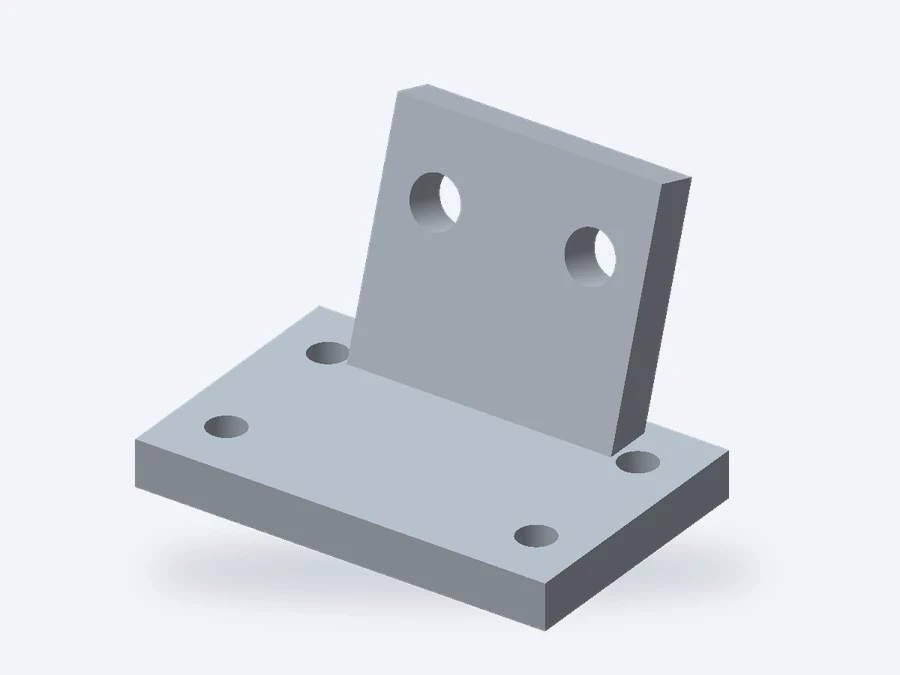
Halterung mit deutlich unterscheidbaren Montageflächen und Lochmustern

Montagehalterungen und -stützen

Eine Halterung kann zwar ihre Außenabmessungen einhalten, dennoch jedoch ein Instrument gekippt oder versetzt halten. Der Winkel der Montagefläche sowie die Bohrungspositionen müssen daher auf die Geräteschnittstelle bezogen werden – insbesondere dann, wenn die Halterung zwei Flächen mit unterschiedlichen Winkeln verbindet.

  • Montageflächen
  • Schraubenmuster
  • Stützrippen
Besprechen Sie diese Komponente
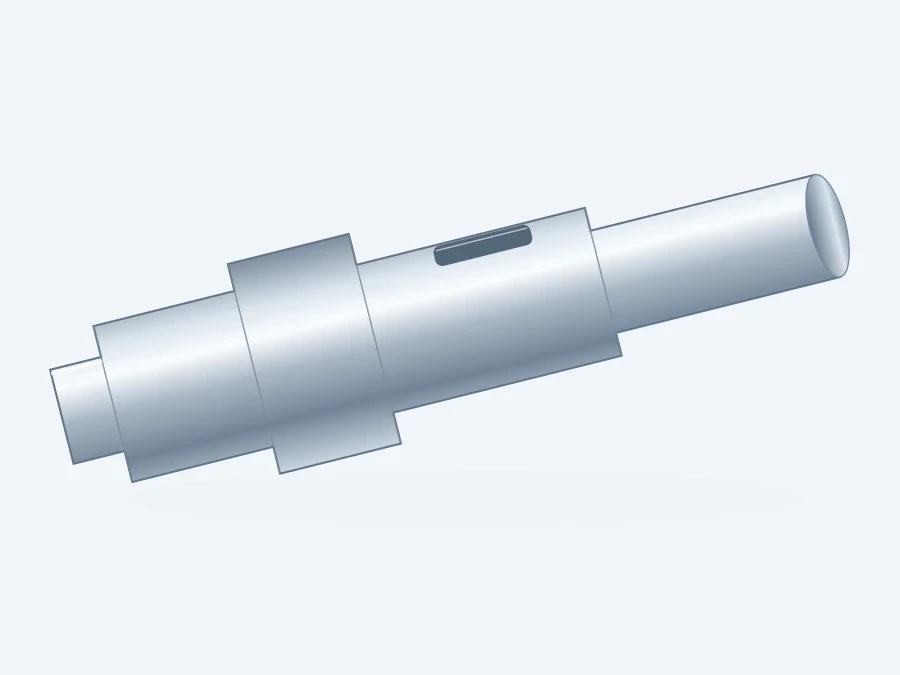
Wellen, Buchsen und Positionierteile

Wellen, Buchsen und Positionierteile

Bei einer abnehmbaren Positionierbuchse bestimmt die Bohrung den Sitz des Gegenstifts, während die Schulter die Einfügetiefe steuert. Wir drehen beide Merkmale; die gesonderte Angabe der wirksamen Länge – getrennt von einer Einlauffase – verhindert, dass die Passung allein durch die Gesamtlänge definiert wird.

  • Positionierdurchmesser
  • Schultern
  • Quermerkmale
Besprechen Sie diese Komponente
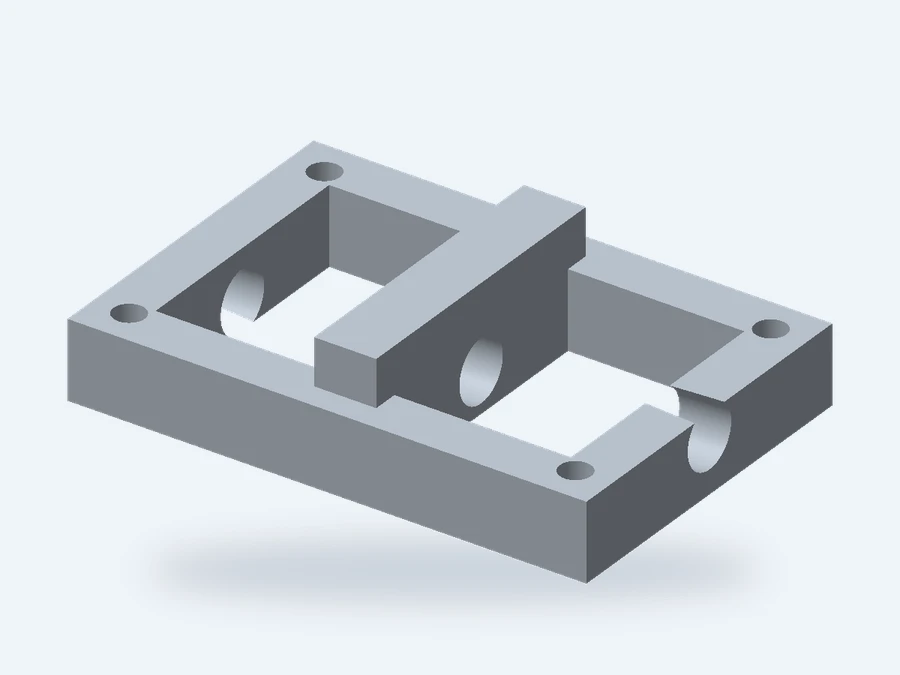
Gerippte Rahmen und Mehrflächenbauteile

Gerippte Rahmen und Mehrflächenbauteile

Leichte Rahmen kombinieren dünne Rippen mit dickeren Montagepads. Taschentiefe, Fußradien und Zugang hinter den Rippen beeinflussen, wie viel Material entfernt werden kann, ohne die Stabilität für die Endbearbeitung einzubüßen.

  • Gerippte Wände
  • Offene Taschen
  • Gewinkelte Merkmale
Besprechen Sie diese Komponente
Montage- und Prüfspannvorrichtungen

Montage- und Prüfspannvorrichtungen

Wir fertigen Spannplatten, Positionierelemente und austauschbare Stützdetails. Abnutzbare Einzelteile sind sinnvoll, wo wiederholte Belastung andernfalls das Hauptspannwerkzeug beschädigen würde; deren Auflageflächen und Befestigungsmuster müssen sicherstellen, dass ein Austauschteil exakt in die vorgesehene Position zurückgeführt werden kann.

  • Positionierkontakte
  • Werkstückstützen
  • Austauschbare Details
Besprechen Sie diese Komponente
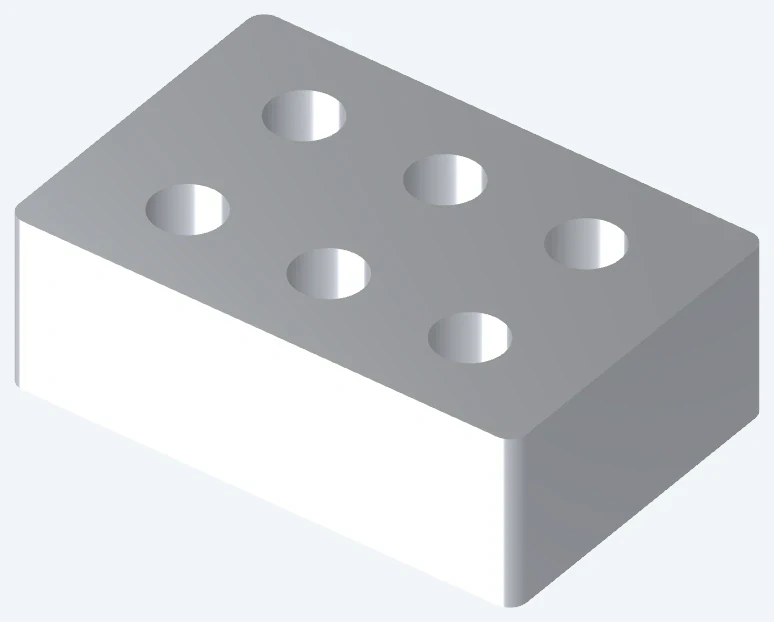
Anschlussblöcke und Komponenten für Prüfstände

Durchbohrte Blöcke und Prüfstandsteile

Für querbohrte Prüfblöcke ist Zugang erforderlich, um Grat an den Kreuzungspunkten der Durchgänge zu entfernen. Die Stopftiefe und der Austritt der Bohrung müssen zudem sicherstellen, dass der vorgesehene Strömungsweg offen bleibt; allein der Port-Eintritt definiert nicht die interne Verbindung.

  • Sich kreuzende Durchgänge
  • Stopfschnittstellen
  • Dichtflächen
Besprechen Sie diese Komponente

Avionik-Verpackung, Bodenwerkzeuge und Flugzeuginstallation

Derselbe gefräste Form kann sowohl für eine Passprobe-Montage, ein wiederverwendbares Bodenfixiermittel als auch für eine Flugzeuginstallation eingesetzt werden. Jeder Einsatz ändert die Prüfungen, die die Funktionalität des Teils sicherstellen, sowie die erforderliche Freigabe zum Kauf.

Gehäusegeometrie mit Montage- und Deckel-Schnittstellen

Überprüfung der vollständigen Avionik-Baugruppe

Ein Gehäuse-Prototyp ist am nützlichsten, wenn er mit der tatsächlichen Leiterplatte, den Steckverbindern und den Befestigungselementen montiert werden kann. Wir bearbeiten die gewünschten Montage- und Gehäusemerkmale, damit Ihr Team diese Schnittstellen gemeinsam prüfen kann.

Reservieren Sie Platz nicht nur für die eingesteckte Buchse, sondern auch für deren Entfernungsweg. Eine geschlossene Abdeckung kann zudem Kabelausgänge, Schraubenköpfe oder eine über dem Taschenboden montierte Leiterplatte beeinträchtigen.

Geräteverpackung

Die Abstandshöhe der Leiterplatte, die Mittellinien der Steckverbinder und die Unterseite der Abdeckung bestimmen das verfügbare Komponentenvolumen.

Servicezugang

Eine abnehmbare Abdeckung benötigt Spiel für das ausgewählte Werkzeug sowie ausreichend Platz, um es zu entnehmen, ohne benachbarte Geräte zu stören.

Halterung mit deutlich unterscheidbaren Montageflächen und Lochmustern

Wiederverwendbare Bodenunterstützungs- und Prüfwerkzeuge

Bei dünnen Gehäusen oder Platten sollten die Stützen bereits an den vorgesehenen Kontaktstellen wirken, bevor die Spannvorrichtungen angezogen werden. Das Spannen einer nicht gestützten Fläche kann die Form verändern, die montiert oder gemessen werden soll.

Eine Vorrichtung mit Spiel unter dem Werkstück ermöglicht das Einlegen und Herausnehmen, ohne die fertigen Oberflächen über die Positionierpunkte zu ziehen. Zugang für Messsonden, Befestigungselemente und Steckverbinder gehört ebenfalls in das Werkzeuglayout.

Stützung vor dem Spannen

Platzieren Sie die Halterung nahe den Stützstellen; die Verwendung der Spannvorrichtung, um ein verformtes Werkstück in Position zu ziehen, verändert den Prüfzustand.

Spiel für Messsonden und Werkzeuge

Gewährleisten Sie einen freien Zugang zu jeder zu prüfenden Merkmalsstelle sowie einen Rückzugsweg nach Abschluss der Operation.

Montage- und Prüfspannvorrichtungen

Beschaffung von Teilen für die Flugzeuginstallation

Für Installationsarbeiten ist neben einer maschinengerechten Zeichnung auch eine qualifizierte Beschaffungskette erforderlich. Wir prüfen den erforderlichen Fertigungsstandort, zugelassene Verarbeiter und Kunden-Qualitätsklauseln, bevor wir diesen Umfang akzeptieren.

VETCNC arbeitet mit Fabriken in China und einem Partnernetzwerk zusammen. Falls die Bestellung das Herstellungsland beschränkt oder zugelassene Quellen benennt, gehört diese Anforderung in die erste Beschaffungsentscheidung – noch vor der Übertragung technischer Unterlagen.

Konstruktive Verantwortung

Zeichnungsabweichungen bedürfen der Zustimmung der benannten Verantwortungsstelle. Ein Herstellbarkeitsvorschlag eines Lieferanten berechtigt nicht zur Änderung des Konstruktionsentwurfs.

Fertigungsumfang

Eine Prozessfreigabe muss die erforderliche Bearbeitung an der eigentlichen Quelle abdecken; eine ähnlich benannte Behandlung stellt keine gleichwertige Freigabe dar.

Prototypenfertigung, Prüfmuster und Wiederholungsbestellungen

Entwicklungsprototypen, Abnahmemuster und Wiederholungsproduktion sollen unterschiedliche Fragen beantworten. Wir kalkulieren den erforderlichen Teilezustand und die zugehörigen Aufzeichnungen für die von Ihnen bestellte Phase.

Entwicklungsprototypen

Verwenden Sie den Prototyp zur Überprüfung des Montagezugangs, der Ausrichtung und der Freistellungen. Falls sein Werkstoff oder seine Oberflächenbeschaffenheit vom Endteil abweichen, können Ergebnisse der Passprobe nicht die Festigkeit, Verschleißfestigkeit oder Korrosionsbeständigkeit des endgültigen Bauteils belegen.

Prüf- und Abnahmemuster

Für eine Abnahmefertigung verwenden Sie den vorgesehenen Werkstoff und den geplanten Fertigungsweg und benennen Sie die zu liefernden Merkmale. Ein erfolgreicher Montageversuch allein liefert nicht den merkmalsbezogenen Nachweis eines Erstmusterpakets.

Wiederholungsbestellungen für Komponenten

Wiederholungsbestellungen müssen austauschbare Schnittstellen bewahren – nicht nur die nominelle Außenform. Eine geänderte Verbindung, ein anderes Einlegeteil oder eine andere Oberflächenbeschaffenheit kann eine etablierte Passung beeinträchtigen, selbst wenn der größte Teil des Modells unverändert bleibt.

Materialreferenzen für Luft- und Raumfahrt-Ausrüstungsteile

Festigkeit, Masse und thermisches Verhalten führen zu unterschiedlichen Materialauswahlen für ein Gehäuse, eine Halterung und einen Werkzeugkontakt. Die nachstehenden Referenzen geben den Ausgangszustand des jeweiligen Wertes an; die freigegebene Material-Spezifikation regelt die Bestellung.

Materialreferenzen für Luft- und Raumfahrt-Ausrüstungsteile
MaterialreferenzParameterwerteTeil-/Rohmaterial-Kontext
6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa; Zugfestigkeit ≥260 MPaGehäuse, Halterungen und Spannvorlagenbasen
Ti-6Al-4V · weichgeglühter ASTM B348-StabStreckgrenze ≥828 MPa; Zugfestigkeit ≥895 MPaDurchmesser / Dicke
Legierung 625 · weichgeglühtDichte 8.44 g/cm³; Wärmeleitfähigkeit 9.8 W/(m·K)Wärmebelastete Oberflächen; Leitfähigkeit bei 21°C
PEEK · TECAPEEK naturfarbenElastizitätsmodul 4.2 GPa; Ausdehnungskoeffizient 50 µm/(m·K)Abstandshalter, Führungselemente und Werkzeugkontaktflächen

Quellen: Hydro-Legierung 6061 Extrusionsmindestwerte; TIMET TIMETAL 6-4 Stabmindestwerte (längs, 20°C); Special Metals Legierung 625 (Leitfähigkeit nach 2,100°F/1 h Glühbehandlung); Ensinger TECAPEEK natürliche typische Daten (Elastizitätsmodul bei 1 mm/min; Ausdehnungskoeffizient längs, 23–60°C).

Fräsen, Drehen und Mehrseitenbearbeitung

Der Zugang zu Merkmalen ist eine nützliche Kostenkontrolle vor Freigabe eines Designs. Tiefe Taschen, eng beabstandete Rippen sowie Bohrungen auf mehreren Flächen können selbst bei kleinen Bauteilen unterschiedliche Werkzeuge oder Aufspannungen erfordern.

Schnittstellen, die die Montagepassung steuern

Konzentrieren Sie engere Toleranzen auf die Flächen, die das Bauteil positionieren, abdichten oder mit der Montage in Kontakt treten. Eine gleichmäßig enge Toleranz an jeder Außenfläche erhöht den Aufwand, ohne die Passung zwangsläufig zu verbessern.

Gerippte Rahmen und Mehrflächenbauteile

Positionierflächen und Bohrungspositionen

Ein Spielbolzenmuster ermöglicht Bewegung innerhalb der Bohrungen. Wo die Einbauposition wiederholt werden muss, erfordert das Design definierte Positioniermerkmale sowie Lagekontrollen, die auf die Montagebezugselemente bezogen sind.

Dünne Wände und Rippen

Eine dünne Abdeckung kann während des Spannens flach erscheinen, sich jedoch nach dem Lösen verformen. Die Akzeptanz im freien Zustand oder unter Einspannung muss ihrer Funktion entsprechen; bei erforderlicher Einspannung sind die spezifizierten Stützstellen anzuwenden.

Gewinde und funktionale Flächen

Die volle Gewindeeingriffslänge ist kürzer als die gesamte Bohrtiefe. Die Einsatzlänge, der Freiraum im Sackloch sowie die Reichweite der Gegen-Schraube müssen ausreichend Platz unterhalb des funktionalen Gewindes lassen, ohne die angrenzende Wand zu durchbrechen.

Maße nach der Oberflächenbehandlung

Eine beschichtete Positionierbohrung kann kleiner sein als ihre bearbeitete Größe. Die Endmaßanforderungen müssen maskierte Passungen von beschichteten Flächen unterscheiden und den Zustand angeben, in dem das Gegenbauteil eingesetzt werden muss.

Oberflächenbearbeitung ohne Verlust der Passung oder des elektrischen Kontakts

Die Oberflächenbehandlung muss sowohl der funktionalen Fläche als auch der sichtbaren Außenfläche entsprechen. Wir führen Umfang der Oberflächenbehandlung und den Zustand der fertigen Zeichnung gemeinsam in unserem Angebot auf.

Verfahrensspezifikation

Eloxierung, Konversionsbeschichtung und spezifizierte Galvanik erfüllen unterschiedliche Anforderungen. Die Verfahrensspezifikation und die zugelassene Quelle bestimmen die Auswahl; eine optische Beschreibung wie „schwarze Oberfläche“ ist für eine funktionale Fläche unzureichend.

Maskierung und Beschichtungsumfang

Eloxiertes Aluminium weist eine elektrisch isolierende Oberflächenschicht auf. Für Klebe- oder Erdungsflächen kann eine alternative, spezifizierte Behandlung oder eine Maskierungsgrenze erforderlich sein, die klar von der kosmetischen Außenfläche getrennt bleibt.

Oberflächentextur auf Dicht- und Kontaktflächen

Ein Rauheitswert allein beschreibt keinen tiefen Kratzer quer über eine Dichtfläche. Lokale Fehler und die Richtung von Werkzeugmarkierungen erfordern eigene Akzeptanzkriterien, wenn sie den Dicht- oder Kontaktbereich kreuzen.

Positioniermerkmale und Erststückmessungen

Wir prüfen die Schnittstellen, die das Gehäuse, die Halterung oder die Vorrichtung positionieren. Die folgenden Zahlenangaben gelten, wenn die Zeichnung die genannte Passung oder Gewindereihe vorsieht.

Ein dimensionsbezogener Prüfbericht dokumentiert die ausgewählten Merkmale an geprüften Teilen. Ein IAQG 9102-FAI-Paket verifiziert die vereinbarten Produktanforderungen mittels seines definierten Prozesses und seiner Dokumentation; es ersetzt weder eine Lieferantenzulassung noch eine Lufttüchtigkeitsentscheidung.

Positioniermerkmale und Erststückmessungen
Merkmal / PrüfungParameter oder ReferenzAkzeptanzkriterium
Positionierhülse – BohrungH7, Nennmaß >6–10 mm
0 bis +0.015 mm
Arbeitsbohrungslänge nach der angegebenen Oberflächenbearbeitung
Metrische BefestigungsgewindeGrobgewinde: M6 × 1.0; M8 × 1.25 mmGewindeklasse und nutzbare Eingriffstiefe bleiben getrennte Angaben
Befestigungsmuster für HalterungPositions-Toleranz (mm); BezugsflächenangabenBohrungsachsen bezogen auf die Befestigungsflächen der Ausrüstung
Dünne Abdeckung oder rippenversteifter RahmenEbenheit / Profil (mm)Prüfung im freien oder eingespannten Zustand der Zeichnung
Maßgebliche Bezugsfläche20°C Standard-BezugstemperaturTeiletemperatur oder angelegte Korrektur erfassen

Passungsmaße sind Größenabweichungen vom Nennmaß. Erstteil- und Prozessunterlagen bleiben mit der akzeptierten Teilekonfiguration verknüpft. Quellen: ELESA+GANTER, DIN ISO 286-Tabellen; Bossard, metrische ISO-Gewinde; NIST, Standard-Bezugstemperatur.

Lieferantenqualifizierung

Hier wird keine AS9100-Zertifizierung, kein kundenseitig genehmigter Lieferantenstatus und keine Lufttüchtigkeitszulassung beansprucht. Erforderliche Zulassungen müssen mit dem vorgeschlagenen Fertigungsstandort und Umfang übereinstimmen. IAQG OASIS bietet Informationen zur Zertifizierung und Registrierung von Luftfahrtlieferanten.

Teileidentität und Oberflächenschutz

Eingangsteams müssen die richtige Variante identifizieren können, ohne deren funktionale Oberflächen zu gefährden. Verpackung und Etikettierung sollen diese Prüfung unterstützen, bevor das Teil in die Montage gelangt.

Verpackungslayout mit getrennten Komponenten und Kennfeldern für Teilenummer, Revision, Charge, Menge und Datensatz-ID

Schutz funktioneller Oberflächen

Dünne Stege, vorstehende Positioniermerkmale und fertig bearbeitete Bohrungen benötigen eine Trennung, damit benachbarte Teile sie nicht beschädigen können. Der Schutz muss zudem gewährleisten, dass das Teil ohne Zugbelastung empfindlicher Merkmale entnommen werden kann.

Verknüpfung von Teilen und Aufzeichnungen

Ähnliche Gehäuse mit unterschiedlichen Steckverbindermustern können in einer Tray identisch erscheinen. Getrennte Teilebezeichnungen und sichtbare Verpackungsetiketten unterscheiden die Varianten bereits vor dem Öffnen des Schutzes durch den Monteur.

Verwaltung überarbeiteter Baustände

Wenn alte und überarbeitete Teile gleichzeitig im Umlauf sind, verhindert die Zeichnungsausgabe auf der Verpackung, dass Eingangsteams sie als austauschbar betrachten. Die festgelegte Behandlung früherer Lagerbestände gehört zum Änderungsfreigabeprozess.

Fragen zur Luftfahrtzerspanung

Können Sie ein Gehäuse bereits dann kalkulieren, wenn noch nicht alle nicht-kritischen Details endgültig festgelegt sind?

Ja. Ein vorläufiges Angebot kann eine eindeutig identifizierte Designversion verwenden und deren offene Punkte auflisten. Trennen Sie ungelöste Gestaltungsmerkmale von Maßen, die Rohmaterialabmessungen, Wandstärken oder Montageschnittstellen bestimmen; solche Punkte können den Fertigungsweg und den Preis verändern.

Können Gehäusevarianten ein gemeinsames Rohteil oder eine gemeinsame Bearbeitung nutzen?

Sie können frühe Bearbeitungsschritte teilen, wenn Geometrie der Außenkontur, Rohmaterial und wesentliche Aussparungen übereinstimmen. Eine Steckverbindungsöffnung, die eine Spannfläche entfernt, kann diesen Weg jedoch ändern. Geben Sie die Mengen pro Variante separat an, damit gemeinsame Arbeit und variantenspezifische Arbeit im Angebot klar voneinander unterschieden werden können.

Kann ein Musterbauteil die Zeichnung für ein Ersatzteil für Bodengeräte ersetzen?

Ein Muster kann Form und Montage verdeutlichen, doch Verschleiß, Beschichtungen und frühere Reparaturen können die ursprünglichen Abmessungen oder das Material verbergen. Für einen Ersatz ist weiterhin eine autorisierte Definition der funktionalen Passungen, des Materials und der Freigabeanforderungen erforderlich. Alleiniges Kopieren der gemessenen Abmessungen des Musters könnte dessen Verschleißzustand reproduzieren.

Benötigt ein überarbeitetes Bauteil immer ein vollständig neues Erstbemusterungsprotokoll (FAI-Paket)?

Nicht jede Änderung umfasst denselben Geltungsbereich. Die jeweils geltende 9102-Revision und die Kundenanforderungen bestimmen die Bewertung betroffener Merkmale sowie die Notwendigkeit einer vollständigen oder teilweisen FAI-Prüfung. Die Änderungsbewertung muss vor der Inanspruchnahme einer früheren Einreichung für die überarbeitete Fertigung abgeschlossen sein.

Können Sie die spezifizierte Legierung durch eine leichter beschaffbare Sorte ersetzen?

Nur über den autorisierten Konstruktions- oder Beschaffungsfreigabeprozess. Ähnliche Legierungsbezeichnungen oder nominelle Festigkeitswerte begründen keine Gleichwertigkeit hinsichtlich Korrosionsverhalten, Ermüdungsfestigkeit oder Werkstoffzustand. Wir behalten die spezifizierte Legierung im Angebot bei, es sei denn, eine Alternative wird ausdrücklich akzeptiert.

Können wir Bauteile vor unserer freigegebenen Endbearbeitung beziehen?

Diese Übergabe kann kalkuliert werden. Dabei müssen die Vor-Endbearbeitungsmaße, die zu schützenden Oberflächen sowie die für die endgültige Komponentenfreigabe nach der Behandlung zuständige Stelle angegeben werden. Ein vor der Außenbearbeitung akzeptiertes Bauteil und eine fertig bearbeitete Komponente stellen unterschiedliche Lieferumfänge dar.

Kann ein anderer Fertigungspartner für die Bestellung eingesetzt werden?

Eine Partnervereinbarung oder direkte Einführung kann bei Bedarf besprochen werden. Vereinbaren Sie Hersteller und Verantwortlichkeiten vor Freigabe; eine Quellenänderung unterliegt weiterhin den Qualifikations- und Kundenfreigabeanforderungen des Projekts.

Wie sollten sensible technische Informationen ausgetauscht werden?

Beginnen Sie mit einer nicht vertraulichen Beschreibung. Vereinbaren Sie Vertraulichkeit, Berechtigung des Empfängers und eine geeignete Übertragungsmethode, bevor Sie technische Informationen mit Zugangsbeschränkung austauschen. Laden Sie keine beschränkten Daten über das allgemeine Anfrageformular hoch.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr Luft- und Raumfahrtbauteil

Beginnen Sie mit der Funktion des Bauteils und den Lieferantenanforderungen für die geplante Bestellung. Verwenden Sie bis zur Vereinbarung der Übertragungsroute eine nicht vertrauliche Beschreibung.

VETCNCCNC FERTIGUNG
Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB