Nylon-Buchsen und Lagerbuchsen
Senden Sie die Wellen- und Gehäusedimensionen zusammen mit der Buchsenzeichnung. Geben Sie die vorgesehene Spielweite, Belastung, Schmiermittel sowie die Bedingungen an, unter denen die Bohrung akzeptiert werden muss.
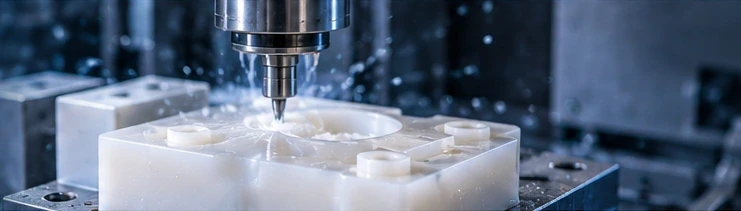
Senden Sie die Wellen- und Gehäusedimensionen zusammen mit der Buchsenzeichnung. Geben Sie die vorgesehene Spielweite, Belastung, Schmiermittel sowie die Bedingungen an, unter denen die Bohrung akzeptiert werden muss.
Zahnprofil, Modul oder Teilung, Eingriffswinkel, Bohrung und Nabe definieren ein Nylon-Zahnrad. Das Verzahnungsverfahren und die Zahninspektion müssen für die jeweilige Geometrie vereinbart werden.
Markieren Sie die Lauffläche, Bewegungsrichtung und Befestigungspunkte. Geben Sie das Gegenlaufflächen-Material und die Reinigungsbedingungen an, damit die Prüfung umfasst, wie die Führung positioniert und eingesetzt wird.
Kennzeichnen Sie die belasteten Flächen und die Bohrung, die den Ring zentriert. Fügen Sie die Befestigungsart, die Spielweite sowie alle erforderlichen Montagemesswerte vor der Abnahme der Baugruppe hinzu.
Zeigen Sie die Arbeitsfläche, versenkte Befestigungselemente und Austauschgrenzen an. Geben Sie stattdessen Belastung, Bewegung und Kontaktmaterial an — nicht nur die Anforderung „verschleißfest“.
Geben Sie die Positionierflächen an und beschreiben Sie, wie das Teil eingespannt wird. Berücksichtigen Sie die Prüf- oder Montageumgebung, insbesondere wenn die Ausrichtung an einem anderen Standort wiederholt werden muss.
Extrudierter PA6 ist ein etablierter technisches Halbzeug für mechanische Komponenten. Seine Kombination aus Zähigkeit, Dämpfungsverhalten und Verschleißfestigkeit macht ihn für Führungselemente und Buchsen relevant. [2]
Unter den aufgeführten naturfarbenen Sorten ist TECAMID 66 leicht steifer als TECAMID 6 (3,500 gegenüber 3,300 MPa), bietet jedoch keine Steifigkeitssteigerung gegenüber dem gegossenen TECAST T (3,500 MPa). Bei 23–60°C beträgt seine longitudinale Wärmeausdehnung 11 × 10⁻⁵/K gegenüber 12 × 10⁻⁵/K bei den PA6-Sorten. Bei gleicher Länge und Temperaturänderung bedeutet dies eine geringfügig geringere thermische Ausdehnung, was hilft, die Änderung der Passung gegenüber einem metallischen Gegenstück einzuschränken. Wir berücksichtigen die Feuchtekonditionierung bei dieser Passungsbeurteilung.[1]
Gegossenes Nylon 6, häufig als PA6G bezeichnet, ist sowohl eine Formrohstoff-Option als auch eine Werkstoffwahl. Ein Rohblock aus gegossenem Nylon kann weiterhin präzisionsbearbeitet werden – dies ist nicht dasselbe Verfahren wie das Spritzgießen eines fertigen Teils. [3]
Eine gefüllte oder geschmierte Formulierung erfordert eine eigene Materialprüfung. Beispielsweise ist ein MoS₂-modifizierter gegossener PA6 ein anderes Produkt als eine ungefüllte Sorte; nehmen Sie nicht an, dass jeder dunkle Nylon denselben Zusatzstoff enthält. [4]
Eine Bemerkung mit lediglich dem Wort „Nylon“ lässt Typ des Polyamids (PA), Herstellungsverfahren des Halbzeugs, Zusatzstoffe und Lieferzustand offen. Senden Sie die aktuelle Materialspezifikation und benennen Sie zulässige Alternativen. Eine äquivalente Farbe, Familienbezeichnung oder Lieferantenbeschreibung stellt keine Genehmigung für einen Materialersatz dar.
Die angebotenen Materialoptionen dienen der Diskussion und stellen keine aktuelle Lagerliste dar. Für jede Bestellung müssen Sorte, Herkunft und verfügbare Rohlinggröße bestätigt werden.
| Eigenschaft | Extrudiertes PA6 TECAMID 6 natur | Gegossenes PA6 TECAST T natur | PA66 TECAMID 66 natur | Prüfbedingung |
|---|---|---|---|---|
| Dichte (g/cm³) | 1.14 | 1.15 | 1.15 | — |
| Zugfestigkeit (MPa) | 79 | 83 | 85 | 50 mm/min |
| Zugmodul (MPa) | 3,300 | 3,500 | 3,500 | 1 mm/min |
| Härte (Shore D) | 79 | 83 | 82 | Shore D |
| Wärmeausdehnung (×10⁻⁵/K) | 12 | 12 | 11 | 23–60°C, längs |
| Wasseraufnahme (%) | 0.30 / 0.60 | 0.20 / 0.40 | 0.20 / 0.40 | 24 h / 96 h bei 23°C |
Typische Eigenschaften der genannten Halbzeugsorten; geben Sie den Feuchtezustand für die dimensionsbezogene Abnahme an.
Polyamide können Feuchtigkeit aus ihrer Umgebung aufnehmen. Der Effekt hängt vom Material, von der Bauteilgröße, von der Luftfeuchtigkeit, von der Temperatur und von der Zeit ab. Ein nach der Bearbeitung gemessenes Maß darf nicht als unverändert nach Lagerung oder Einsatz angenommen werden. [5]
Wählen Sie eine Messbedingung aus, die in Ihre Anforderungsbeschreibung für Nylon-Teile aufgenommen werden soll.
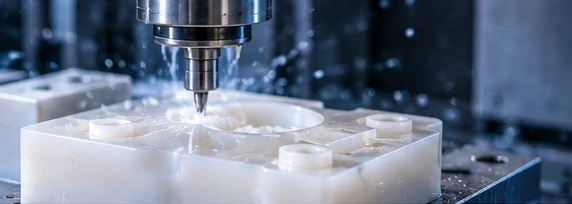
Positionierflächen, tragende Bereiche, Werkzeugzugang, Teileauflage und Merkmalsreihenfolge beeinflussen die Fräsarbeit. Taschen, Radien und gebohrte Durchgänge erfordern ein passendes Modell und eine entsprechende Zeichnung.
Die Bohrungsgröße, der Außendurchmesser und die Schultern definieren die Passung mit der Welle oder dem Gehäuse. Der Prüfzustand muss angegeben werden; allein die Abmessungen des unmontierten Teils reichen nicht aus, um das Laufspiel im eingebauten Zustand zu bestimmen.
Zahnradverzahnungen, Einsätze, Querbohrungen, Konditionierung und Funktionsprüfungen können eine separate Operation oder fachspezifische Unterstützung erfordern. Klären Sie ab, was im Umfang enthalten ist, wer die Arbeiten ausführt und welche Ergebnisse mit den Teilen geliefert werden.
| Merkmal | Spezifikation | Zulassungsbedingung | Verifizierung |
|---|---|---|---|
| Bohrungen und Lagerbohrungen | Durchmessergrenzwerte; Paarung mit Welle/Lager | Spezifizierter Temperatur- und Feuchtezustand | Getrennte Prüfung von losen Teilen und eingebauten Bohrungen |
| Führungsflächen und ebene Auflageflächen | Bezugsebenen; Ebenheit/Parallelität; Befestigungsanordnung | Definierte Auflage; keine zwangsweise Umformung | Flächenmessungen in der spezifizierten Abstützung |
| Gewinde und Einsätze | Gewindeform; Tiefe; Einbauspezifikation für Gewindeeinsätze | Spezifizierte Montage- und Anzugsdrehmoment-Anforderungen | Gewindeprüfung; getrennter Prüflauf für die Installation von Gewindeeinsätzen |
| Dünne Wände und tiefe Merkmale | Mindestwandstärken; funktionale Oberflächen; Messpunkte | Zugängliche Merkmale; keine Verzerrung während der Prüfung | Kritische Abmessungen an festgelegten Punkten |
| Gleit- und Verschleißflächen | Funktionelle Oberflächenbeschaffenheit; Gegenlaufmaterial; Bewegung | Definierte Betriebs- und Prüfbedingungen | Maßprüfung; gesonderte, spezifizierte Verschleißprüfung |
| Zustandsabhängige Maße | Akzeptierter Zustand; Konditionierungsverfahren; Zeichnungsrevision | Erforderliche Zeit oder Feuchtezustand | Aufgezeichnete Messumgebung und Konditionierungszustand |
Nylon-Toleranzen hängen von der Sorte, der Geometrie und den Einsatzbedingungen ab. Das Angebot bestätigt die vereinbarten Grenzwerte sowie die Messbedingungen.
Für eine Gleitführung oder Lagerbuchse geben Sie Gegenfläche, Drehzahl, Last und Schmierung an. Geben Sie an, ob die Last kontinuierlich oder intermittierend ist, und beschreiben Sie, wie ein Versagen in einem Muster-Versuch bewertet wird.
Markieren Sie die Bereiche, die eingespannt werden dürfen, sowie alle Flächen, die unberührt bleiben müssen. Vereinbaren Sie, ob ein flexibles Teil im freistehenden, gestützten oder montierten Zustand geprüft wird, und zeigen Sie die Vorrichtung an, falls diese die Abnahme beeinflusst.
Bei Nylon-Teilen gehören Luftfeuchtigkeit, Flüssigkeitskontakt, Reinigungsmittel und Lagerbedingungen zur Betriebstemperatur. Diese Bedingungen gelten je Einsatzort; die Feuchtigkeitszugabe wird daher für Ihre eigene Betriebsumgebung festgelegt.
Die Montagezeichnung definiert die Befestigung sowie Übermaß- oder Spielpassungen und den Montagezugang. Einsätze und Zugang für den Austausch müssen vor der Teilefreigabe geklärt sein.
Keine Überprüfungsthemen ausgewählt.
Eine abgenutzte Probe zeigt das Verschleißmuster, nicht die Sollabmessung des neuen Teils. Wir unterscheiden zwischen funktionsrelevanten Oberflächen und unverschlissenen Montagebezugselementen und erfassen den Feuchtezustand des alten Nylon-Teils, bevor wir dessen Abmessungen mit denen des neuen Halbzeugs vergleichen.
Bei einem Ersatz-Zahnrad oder einer Ersatz-Positionierkomponente definieren das beibehaltene Zahnrad, die Welle und das Gehäuse die Schnittstellen, die das neue Teil einhalten muss. Wir prüfen diese unverschlissenen Schnittstellen anhand der freigegebenen Zeichnung – statt abgenutzte Zahnformen oder Bohrungsdurchmesser zu übernehmen.
Beim Austausch einer Anschlagplatte bestimmen weiterhin die Positionierflächen und der Spannpfad der beibehaltenen Vorrichtung die Montage. Wir bewahren die vorgesehene Stützhöhe bei und prüfen den Zugang rund um die neue Platte – insbesondere dort, wo früherer Verschleiß die Kontaktstelle verändert hat.
Für Lebensmittelkontakt, elektrisches Verhalten oder andere kontrollierte Anwendungen bestätigen Sie bitte die exakt zugelassene Werkstoffsorte sowie die erforderlichen Unterlagen für das fertige Teil.
Geben Sie die Rauheit nur dort an, wo sie einer funktionalen oder optischen Anforderung dient. Kennzeichnen Sie den Messbereich und unterscheiden Sie eine Lauffläche von einer nichtfunktionalen Außenfläche.
Geben Sie Fasen, Kreuzbohrungsübergänge und alle Kanten an, die scharf bleiben müssen. Vereinbaren Sie das Ergebnis unter der Voraussetzung, dass das Entgraten keinen Positionierdurchmesser oder keine Dichtfunktion verändert.
Geben Sie die Zeichnungsgrenzen und die Details zur Gegenfläche an. Besprechen Sie das gewählte Oberflächenfinish für den ausgewählten Nylonwerkstoff, statt vorauszusetzen, dass ein dekoratives Polieren die funktionale Kontaktfläche verbessert.
Geben Sie zugelassene Reinigungsmittel, die Kennzeichnungsstelle sowie Handhabungsbeschränkungen an. Fügen Sie Verpackungs- und Lagerhinweise hinzu, falls die Aufrechterhaltung des vereinbarten Auslieferungszustands von Bedeutung ist.
Oberflächenfinish, Konditionierung und funktionale Prüfung sind voneinander getrennte Anforderungen. Geben Sie jede dieser Anforderungen gesondert an, wenn sie erforderlich ist.
Vereinbaren Sie den PA-Typ, den Hersteller oder zugelassenen Lieferanten, die Zusammensetzung, die Farbe sowie die erforderlichen Chargenangaben. Das Materialzertifikat muss das tatsächlich gelieferte Material identifizieren; Alternativen bedürfen einer gesonderten Freigabe.
Verknüpfen Sie die gemessenen Merkmale mit der freigegebenen Zeichnung und dem Prüfplan. Geben Sie Temperatur, relevante Luftfeuchtigkeit oder Konditionierungszustand, Auflagerung sowie die Probemenge an, damit bei der Wareneingangsprüfung nicht zwei unterschiedliche Abnahmebedingungen miteinander verglichen werden.
Verschleißlebensdauer, Tragfähigkeit und Anwendungsfreigabe sind Gegenstand funktionaler Prüfungen. Definieren Sie jeden Vorbehandlungscheck, Montageversuch oder sonstigen Funktionsversuch vor der Serienfertigung hinsichtlich Methode, Grenzwerten und zuständiger Stelle.
Lieferantenbezeichnung, Füllstoffe, Lagermaße und zugelassene Ersatzwerkstoffe beeinflussen die Materialanforderung. Fordern Sie an, dass die zugelassene Sorte in Ihrem Angebot eindeutig gekennzeichnet bleibt.
Tiefe Taschen, dünne Querschnitte und Merkmale an mehreren Flächen erfordern einen anderen Bearbeitungsaufwand als kleine, gut zugängliche Merkmale. Ein vollständiges Modell definiert diesen Umfang.
Ein definiertes Vorbehandlungsverfahren, dokumentierte Maße oder ein Montageversuch erweitern den Leistungsumfang über das reine Geometrie-Ausschneiden hinaus. Geben Sie dies vor dem Vergleich von Angeboten an, damit jedes Angebot dieselbe Anforderung abdeckt.
Geben Sie getrennte Mengen für die Bewertung, die Erstbestellung und Wiederholungsbestellungen an. So können Musterfreigabe, Prüfaufwand, Verpackung sowie geplante Änderungen für jede Phase besprochen werden.
Geben Sie ein passendes Modell, die PA-Qualität, die Mengen und die Bedingungen an, die die Abnahme beeinflussen.
Bestätigen Sie Ersatzwerkstoffe, Konditionierung, Prüfung sowie die erforderliche Freigabe vor der Freigabe einer Charge.
Verwenden Sie die vereinbarten Messbedingungen und dokumentieren Sie genehmigte Änderungen unter einer neuen Revision.
Bestätigen Sie bei der Neubestellung erneut die Qualität, den Zustand, die Aufzeichnungen, die Verpackung und die gewünschte Lieferung.
Beginnen Sie mit Zeichnung, Last, Temperatur, Umgebungsbedingungen und erforderlichen Nachweisen. PA6 und PA66 sind unterschiedliche Polymere; gegossenes PA6 bezeichnet zudem einen bestimmten Rohmaterial-Herstellungsprozess. Geben Sie stets einen vollständigen Werkstoffgrad an, anstatt zu erwarten, dass ein Familienname die Auswahl endgültig festlegt. Verfügbarkeit und Eignung werden für den konkreten Auftrag bestätigt. [1] [3]
Ja. Polyamide können Feuchtigkeit aus der Umgebungsluft aufnehmen; der Effekt hängt von Faktoren wie Luftfeuchtigkeit, Temperatur, Bauteilgeometrie und Zeit ab. Vereinbaren Sie den Zustand zum Zeitpunkt der Messung sowie die erwarteten Bedingungen während Lagerung und Einsatz – gehen Sie nicht von einem universellen Quellungsprozentsatz aus. [5]
Nicht jedes Nylon-Teil erfordert eine Konditionierung. Geben Sie das erforderliche Verfahren und die Akzeptanzbedingung an; prüfen Sie vor dem Hinzufügen eines Trocken- oder Einweichschritts die Lagerqualität, Geometrie und Anwendung.
Dies sollte in der Zeichnung und Bestellung festgelegt sein. Abmessungen des losen Teils, eingebaute Bohrung und funktionale Spielbreite beantworten unterschiedliche Fragen. Geben Sie Welle, Gehäuse und Montageverfahren an und vereinbaren Sie ausdrücklich alle erforderlichen eingebauten oder funktionalen Prüfungen.
Nicht ohne vorherige Genehmigung. Behalten Sie die ursprüngliche Werkstoffbezeichnung und die erforderlichen Eigenschaften in der Zeichnung bei. Ein vorgeschlagener Alternativwerkstoff ist gesondert zu identifizieren und zu prüfen, statt ihn lediglich deshalb als gleichwertig anzusehen, weil er ebenfalls als Nylon vertrieben wird.
Senden Sie die Merkmalsgrenzen, Geometrie, PA-Werkstoffsorte und Messbedingungen. Wir prüfen die Bearbeitungs- und Prüfanforderungen im Hinblick auf das Teil. Die vereinbarten Grenzwerte und die Messmethode sind merkmalsweise in dem Angebot anzugeben.
Dies sind zeichnungsbasierte Beispiele, keine Lagerwaren. Senden Sie die Teilezeichnung sowie Angaben zur Anwendung. Bei Zahnrädern sind Zahnparameter und erforderliche Prüfung anzugeben; bei Verschleißteilen sind Gegenfläche, Belastung, Bewegungsart und Abnahmetest zu nennen.
Nein. Der hier dargestellte Service stellt individuelle Geometrien durch spanende Bearbeitung aus einem Rohling her. Bei entsprechender Freigabe kann auch gegossenes Nylon als Rohling verwendet werden; die spanende Bearbeitung eines gegossenen Rohlings unterscheidet sich jedoch grundlegend vom Spritzgießen des Endteils. Senden Sie die Mengenangaben für Prototyp und Serienfertigung, damit der geeignete Fertigungsweg besprochen werden kann.
Ja. Listen Sie die genauen erforderlichen Deklarationen oder Konditionierungsberichte auf. Bestätigen Sie vor der Bestellung die ausgewählte Sorte, die verfügbaren Dokumente, den Berichtsumfang und die zuständige Stelle.
Senden Sie ein passendes CAD-Modell und eine maßliche Zeichnung, die PA-Sorte, die Mengen, die Einsatzumgebung sowie kritische Passungen. Fügen Sie den Prüfzustand, die Oberflächenbearbeitung, die geforderten Unterlagen, die Freigabe von Musterstücken und den gewünschten Liefertermin hinzu. Vereinbaren Sie vor dem Versand vertraulicher Informationen eine Vertraulichkeitsvereinbarung.
Stimmen Sie vor dem Teilen sensibler oder eingeschränkter Dateien die Vertraulichkeitsvereinbarung und die Übertragungsmethode ab.
Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.
Herstellerreferenzen zu Nylon-Sorten und deren Handhabung. Verwenden Sie die aktuelle Dokumentation für die spezifizierte Sorte und Anwendung.
Die technischen Datenblätter von Ensinger geben den Zugmodul und die longitudinale Wärmedehnung für die genannten Werkstoffvarianten mit der Bezeichnung natural an. Mitsubishi Chemical Group behandelt die allgemeinen Unterschiede zwischen PA6 und PA66.
Beispiel einer technischen PA6-Halbzeugsorte.
Halbzeuge aus gegossenem Nylon 6 und ihr Unterschied zum Formen fertiger Bauteile.
Beispiel für ein mit MoS₂ modifiziertes gegossenes PA6; Formulierungen sind nicht austauschbar.
Abschnitt 4 behandelt Lagerung, dimensionsbezogene Veränderungen sowie feuchtigkeitsabhängige Eigenschaften.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
