Zum Inhalt springen
VETCNCCNC FERTIGUNG
Szenario der Polymerbearbeitung

CNC-Bearbeitung medizinischer Geräte

Wir fertigen Gehäuse, Halterungen für Instrumente, Wellen und Polymerführungen für Hersteller medizinischer Geräte sowie Montage- und Prüfvorrichtungen. Unser Komponentenservice umfasst sowohl die Geräteentwicklung als auch Serienfertigung; Material, Oberflächenfinish und Lieferdokumentation werden stets entsprechend dem vorgesehenen Einsatz der Komponente festgelegt.

  • Gerätekomponenten
  • Nicht-klinische Entwicklung
  • Montage- und Prüfwerkzeuge

Komponenten für medizinische Geräte und deren Entwicklung

Eine Komponente muss exakt in das Gerät passen, für Wartungszwecke zugänglich bleiben und in dem Zustand geliefert werden, den Ihre Fertigung erfordert. Wir liefern die bearbeiteten Gerätekomponenten; die folgenden Abschnitte zeigen, wie diese Anforderungen Geometrie, Oberflächenfinish und Freigabekriterien beeinflussen.

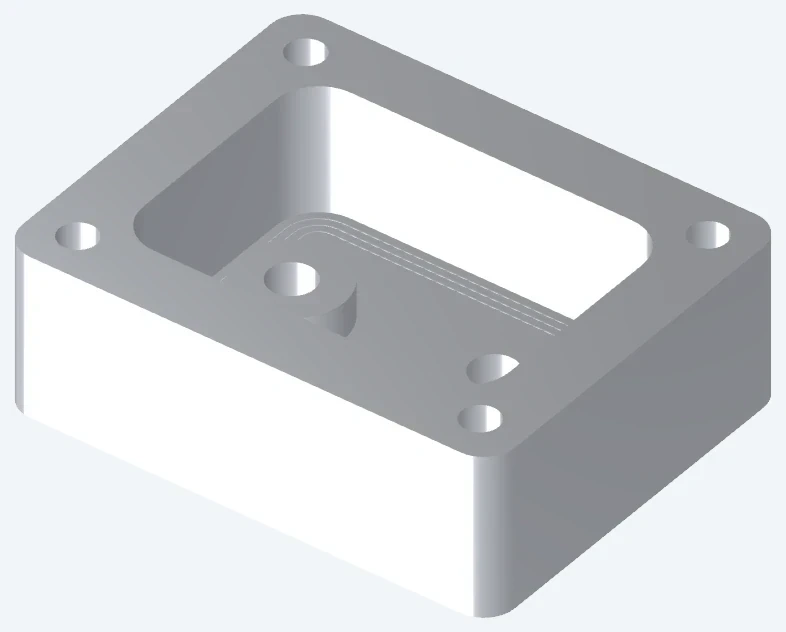
Gehäuse mit Abdeckungssitz und Befestigungslöchern

Gehäuse für Diagnosegeräte

Eine abnehmbare Abdeckung kann Serviceanschlüsse freilegen, ohne die Instrumentenhalterungen zu beeinträchtigen. Wir bearbeiten die Gehäusetaschen und Abdeckungsauflagen so, dass die Geräteanordnung Zugangspaneele von den Merkmalen trennen kann, die die funktionale Baugruppe positionieren.

  • Innentaschen
  • Deckelauflagen
  • Zugang zu Steckverbindern
Besprechen Sie diese Komponente
Halterungen für Sensoren und Instrumentenbaugruppen

Haltepunkte für Sensoren und Instrumente

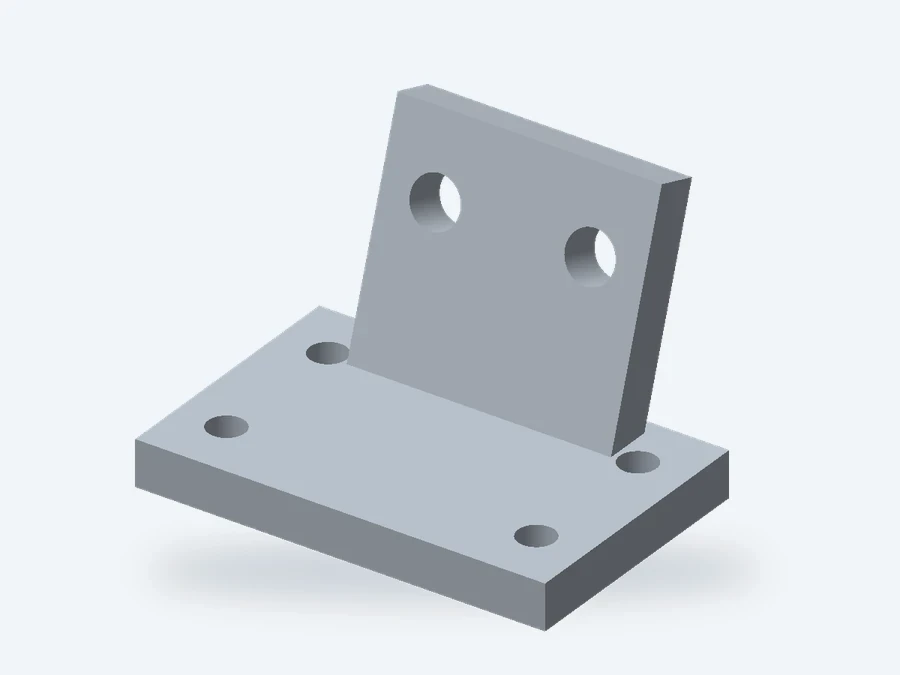
Ein Passstift oder ein Positionierabsatz bestimmt die Lage; Schrauben übernehmen die Klemmkraft. Wo ein Instrument justiert werden muss, ermöglichen Langlöcher eine Verstellbewegung, während ein separater Anschlag die Wiederholgenauigkeit der Einstellung sicherstellt.

  • Sensorhalterungen
  • Positionierlöcher
  • Justierschlitze
Besprechen Sie diese Komponente
Wellen, Buchsen und Positionierstifte

Wellen, Buchsen und Positionierstifte

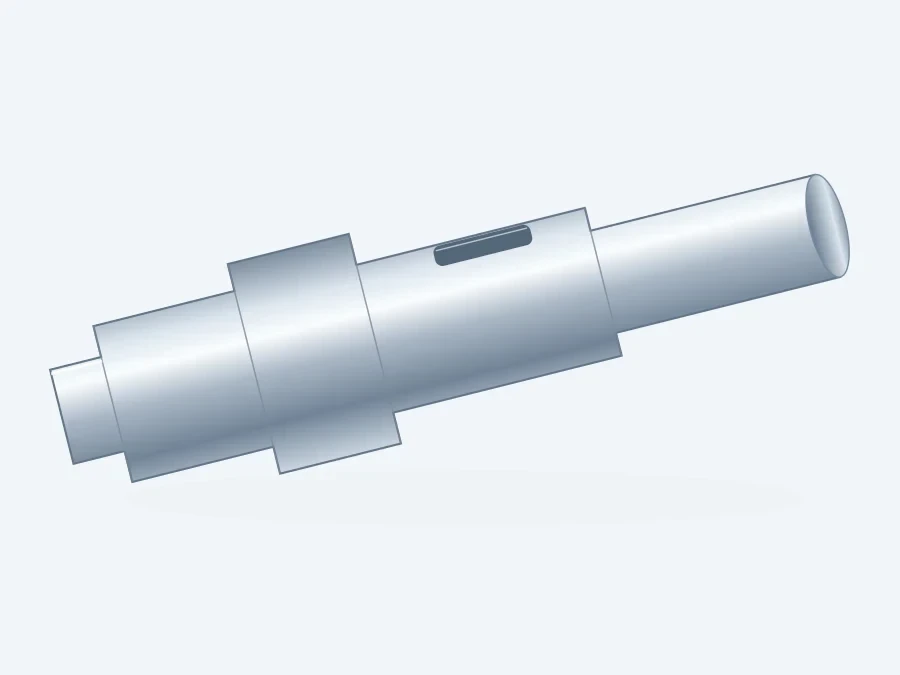
Wellenabsätze und Buchsen definieren den eingebauten Abstand von Lagern, Führungen oder beweglichen Elementen. Ein Ersatzteil, das ausschließlich auf den verschlissenen Außendurchmesser korrigiert wird, behält den verschleißbedingten Fehler bei; die Gegenbaugruppe legt die erforderliche Passung fest.

  • Funktionale Durchmesser
  • Axialschultern
  • Bohrungen und Gewinde
Besprechen Sie diese Komponente
Polymer-Abstandshalter und Führungskomponenten

Polymerführungen und Abstandshalter

Eine austauschbare Polymerführung kann die Gegenkomponente vor direktem Metallkontakt schützen. Die Führung muss an ihren Befestigungspunkten ausreichend gestützt sein, um Verformung allein durch das Anziehen der Befestigungselemente zu vermeiden.

  • Führungsoberflächen
  • Befestigungslöcher
  • Freistellmerkmale
Besprechen Sie diese Komponente
Durchbohrte Blöcke für die Entwicklung von Fluidhandhabungssystemen

Entwicklungsblöcke für die Fluidhandhabung

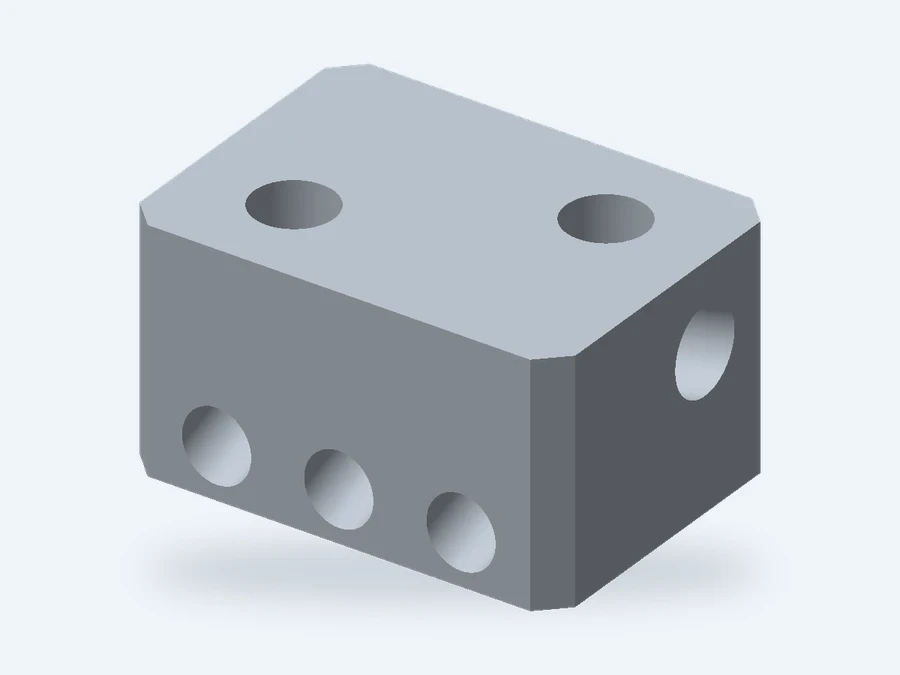
Wir bearbeiten Entwicklungsblöcke mit verbundenen Kanälen, Anschlussstutzen und Dichtflächen. Ein abnehmbarer Stopfen oder ein zugängliches Kanalende bietet einen Weg für Entgraten und Inspektion, den ein vollständig geschlossenes Querloch nicht bietet.

  • Fluidkanäle
  • Port-Schnittstellen
  • Dichtmerkmale
Besprechen Sie diese Komponente
Montage- und Prüfspannvorrichtungen

Montage- und Prüfspannvorrichtungen

Die Kontaktstellen der Vorrichtung sollen das Bauteil an denselben funktionalen Referenzen ausrichten, die auch bei Montage oder Messung verwendet werden. Das Spannen auf einer dünnen Abdeckung kann das Teil verformen und zu irreführenden Prüfergebnissen führen.

  • Positionierkontakte
  • Stützflächen
  • Werkzeugbefestigung
Besprechen Sie diese Komponente

Zugänglichkeit, Fluidanschlüsse und Wiederholgenauigkeit der Vorrichtung

Die sinnvollen Bearbeitungsoptionen unterscheiden sich je nach Anwendungsfall. Gerätegehäuse benötigen abnehmbare Befestigungselemente, Fluidblöcke zugängliche Anschlüsse, und Spannvorrichtungen erfordern eine stabile Positionierung, ohne das Werkstück zu verformen.

Gehäuse mit Abdeckungssitz und Befestigungslöchern

Mechanisches Packaging für Diagnosegeräte

Halten Sie die Service-Entfernung von der Instrumentenausrichtung getrennt. Ein austauschbares Modul sollte das Gehäuse verlassen können, ohne nicht zugehörige Sensorhalterungen zu lösen oder ein Kabel gegen die Kante seiner Öffnung zu ziehen.

Eine versenkte Schraube kann in der CAD-Ansicht erreichbar sein, jedoch durch das eingebaute Instrument blockiert werden. Berücksichtigen Sie den Schraubendreher, den Stecker und den Entfernungsweg bereits innerhalb der Montageumhüllung, bevor Sie das erste Gehäuse herstellen.

Stabile Instrumentenpositionierung

Trennen Sie Positioniermerkmale von Abdeckungsschrauben, sodass routinemäßiger Zugang nicht davon abhängt, das Instrument nach jedem Öffnen neu auszurichten.

Entfernbare Module

Verwenden Sie einen klaren Ausziehpfad und erreichbare Befestigungselemente dort, wo das Modul ersetzt werden muss. Ein kompakteres äußeres Gehäuse bringt kaum Vorteile, wenn für die Wartung das gesamte Instrument zerlegt werden muss.

Durchbohrte Blöcke für die Entwicklung von Fluidhandhabungssystemen

Blöcke und Schnittstellen für die Entwicklung von Fluidsystemen

Eine gängige Entwicklungsentscheidung ist die Verwendung eines portierten Blocks statt mehrerer verbundener Armaturen. Ein Block reduziert die Anzahl separater Verbindungen, kann jedoch versteckte Kreuzungen erzeugen. Gewährleisten Sie bei der Konsolidierung des Fluidpfads weiterhin Zugang zum Entgraten und zur Prüfung dieser Kreuzungen.

Die Armatur definiert den Ort der Dichtung. Ein Gewinde, ein Kegel oder ein O-Ring-Sitz erfordert die passende Geometrie; der Austausch einer Verbindungsart gegen eine andere verändert mehr als nur das Gewindebohrloch.

Zugänglichkeit der Armaturen

Gewährleisten Sie ausreichend Platz für Schlüssel und Rohrleitungen um benachbarte Anschlüsse. Eine Armatur, die direkt in den blanken Block eingeschraubt wird, kann nach dem Anschluss der benachbarten Leitung unmöglich installiert werden.

Zugängliche innere Durchgänge

Vermeiden Sie blinde Abzweigungen, die keiner Strömungsfunktion dienen. Wo eine innere Verzweigung erforderlich ist, stellen Sie Zugang bereit, der der geforderten Kantenqualität und der erforderlichen Prüfung entspricht.

Montage- und Prüfspannvorrichtungen

Werkzeuge für die Gerätemontage und -prüfung

Verwenden Sie spezielle Positionierflächen oder -stifte, um die Komponentenlage festzulegen, und spannen Sie dann gegen gestützte Bereiche an. Eine Spannvorrichtung, die ein flexibles Teil in Form zwingt, kann die Abweichung verbergen, die bei der Prüfung eigentlich erfasst werden soll.

Eine Montagenest benötigt Werkzeugfreiheit; eine Prüfspannvorrichtung benötigt Zugang zu den zu messenden Oberflächen. Trennen Sie diese Anforderungen voneinander, wenn eine einzige Grundplatte beide Funktionen erfüllen soll.

Werkstückabstützung

Platzieren Sie die Stütze in der Nähe der Klemmlast. Halten Sie empfindliche Kontaktbereiche frei von der Spannvorrichtung oder verwenden Sie die vorgeschriebene austauschbare Kontaktauflage.

Messzugang

Halten Sie die Messfläche nach dem Einspannen freiliegend. Zugangsöffnungen sind nur dann sinnvoll, wenn der Taster oder das Messgerät aus der erforderlichen Richtung herangeführt werden kann.

Entwicklungsteile, Evaluierungs-Builds und Wiederholungsbeschaffung

Wählen Sie die Build-Definition anhand der Entscheidung, die sie unterstützen muss. Ein kostengünstiges Passmodell und eine Komponente für eine Werkstoff- oder Reinigungsprüfung sind unterschiedlicher Art.

Nicht-klinische Entwicklung

Für eine Verpackungsprüfung stehen vorrangig die Fragen nach Montagezugang, Bewegungsfreiheit und Kollision im Vordergrund. Ein vereinfachtes Oberflächenfinish kann ausreichend sein – vorausgesetzt, das Prototypteil wird anschließend nicht zur Beurteilung der Oberflächen- oder Expositionsleistung herangezogen.

Bewertungskomponenten

Verwenden Sie für Prüfungen, bei denen dies entscheidend ist, das vorgesehene Material und das zugehörige Fertigungsverfahren. Eine reine geometrische Übereinstimmung macht einen Ersatzpolymerwerkstoff oder ein unbearbeitetes Metallteil nicht automatisch repräsentativ für das freigegebene Bauteil.

Wiederholungsbeschaffung für Gerätekomponenten

Wir kalkulieren die Wiederholungsbeschaffung gemäß der freigegebenen Revision. Integrieren Sie akzeptierte Passänderungen vor der Neubestellung in diese Revision; eine E-Mail-Anfrage nach einer lockereren Führung darf nicht zu einer undokumentierten zweiten Spezifikation werden.

Materialparameter für Gerätekomponenten

Vergleichen Sie für Instrumentengehäuse, Führungen und Spannteile Steifigkeit und dimensionsbezogene Reaktion sowie Materialidentität. Gerätespezifische Expositions- und Akzeptanzanforderungen bleiben Teil der Komponentenspezifikation.

Materialparameter für Gerätekomponenten
MaterialreferenzParameterwerteTeil-/Rohmaterial-Kontext
316L / EN 1.4404Elastizitätsmodul 200 GPa; Ausdehnungskoeffizient 16 µm/(m·K)Korrosionsbeanspruchte Halterungen und Buchsen
Ti-6Al-4V · weichgeglühter ASTM B348-StabStreckgrenze ≥828 MPa; Zugfestigkeit ≥895 MPaDurchmesser / Dicke
6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa; Zugfestigkeit ≥260 MPaGehäuse, Halterungen und Spannvorlagenbasen
PEEK · TECAPEEK naturfarbenElastizitätsmodul 4.2 GPa; Wasseraufnahme 0.02%Referenz für Führungen und Abstandshalter

Quellen: Outokumpu Supra 316L (Elastizitätsmodul 20°C; Ausdehnung 20–100°C); TIMET TIMETAL 6-4 Stab-Mindestwerte (längs, 20°C); Hydro 6061 Extrusions-Mindestwerte; Ensinger TECAPEEK naturfarben – typische Daten (Elastizitätsmodul bei 1 mm/min; Wasseraufnahme nach 24 h bei 23°C).

Fräsen und Drehen für Komponenten medizinischer Geräte

Werkzeugzugang, nicht unterstützte Wände sowie sich kreuzende Durchgänge beeinflussen, was maschinell bearbeitet und geprüft werden kann. Die folgenden Wahlmöglichkeiten können das Bauteil vereinfachen, ohne dessen funktionale Schnittstellen zu verändern.

Passungen, Durchgangskanten und wartbare Flächen

Diese Details bestimmen, ob das Bauteil frei montiert werden kann und nach der Installation weiterhin zugänglich bleibt. Eine pauschale Verschärfung aller Maßtoleranzen korrigiert keine ungeeignete Positionierung oder Reinigungsanordnung.

Gehäuse mit Abdeckungssitz und Befestigungslöchern

Montage-Bezugsflächen

Legen Sie die Montagebezugspunkte an den Flächen fest, die die Funktion des Bauteils steuern. Zwei engpassende Stifte benötigen kompatible Positionsabweichungsgrenzen; die Verwendung sämtlicher Montageschrauben als Bezugsstellen kann die Montage eines ansonsten korrekten Teils erschweren.

Passagenkreuzungen und Kanten

Gebohrte Passagen können an internen Austrittsstellen Grat hinterlassen. Der Zugang über einen Anschluss oder eine abnehmbare Abdeckung ermöglicht praktische Entfernung und Verifizierung des Grats; eine Kontrolle an einer Außenkante ersetzt diese verdeckten Stellen nicht.

Paarungs- und Kontaktflächen

Halten Sie Dichtsitzflächen frei von sich kreuzenden Kratzern und bewahren Sie die vorgegebene Oberflächentextur. Eine polierte Gesamtoberfläche zur Verbesserung des Erscheinungsbildes kann eine Dichtkante verändern, ohne die tatsächlich mit der Dichtung in Kontakt stehende Fläche zu verbessern.

Endmaße

Definieren Sie eine funktionstüchtige Passung im ausgelieferten Zustand. Eine Beschichtungszugabe am Bohrungsdurchmesser, aber nicht an der zugehörigen Welle, kann den Spielraum verringern; Endbearbeitungsmaße sollten das Paar konsistent beschreiben.

Oberflächenbehandlung und Reinigungszugang

Die Oberflächenbeschaffenheit muss den Anforderungen an Kontakt, Umgebungsbelastung und Reinigung des Bauteils entsprechen. Eine glänzende Außenfläche oder eine visuelle Sauberkeitskontrolle allein löst nicht alle drei Anforderungen.

Vorgeschriebene Oberflächenbehandlung

Trennen Sie auf der Oberflächenzeichnung Sitzfläche für Dichtungen, Gleitfläche und optisch anspruchsvolle Außenfläche voneinander. Durch Maskierung oder lokale Oberflächenbehandlung lässt sich eine funktionale Schnittstelle bewahren, während der Rest des Bauteils behandelt wird.

Spalten und abnehmbare Teile

Wo Reinigungszugang entscheidend ist, bedürfen enge Spalte, tiefe blinde Aussparungen und überlappende, eingeschlossene Bereiche vor der Bearbeitung besonderer Aufmerksamkeit. Ein austauschbarer Einsatz oder ein offenerer Übergang kann den Bereich für die Reinigung zugänglich machen; das Geräte-Team validiert dennoch den vorgesehenen Reinigungsprozess.

Definierter Auslieferungszustand

Unterscheiden Sie sichtbare Rückstände, festgelegte Rückstandsgrenzwerte und sterile Lieferung in der Bestellung. Sie erfordern unterschiedliche Nachweise. Ein Teil, das sauber aussieht, erfüllt damit noch nicht zwangsläufig einen festgelegten Rückstandsgrenzwert oder eine Anforderung an die sterile Lieferung.

Passungen und Funktionsflächenprüfungen

Wir trennen die Instrumentenpositionierung, den Gleitfreiraum und den Durchgangszustand. Die nachstehenden Passungswerte gelten ausschließlich für die metallischen Kontaktflächen, die diese Zeichnungsangaben tragen.

Ein Maßprüfbericht, ein Materialnachweis und ein Reinigungsnachweis beantworten unterschiedliche Fragen. Der Bericht sollte eine außerhalb der Toleranz liegende Schnittstelle oder eine nicht übereinstimmende Materialcharge ohne Rückgriff auf das äußere Erscheinungsbild des Bauteils identifizierbar machen.

Passungen und Funktionsflächenprüfungen
Merkmal / PrüfungParameter oder ReferenzAkzeptanzkriterium
Metallischer FührungsbolzenH7, Nennmaß >3–6 mm
0 bis +0.012 mm
Messen Sie die wirksame Länge ohne Einlaufabschrägung
Paarungsmetallstifth6, Nennmaß >3–6 mm
−0.008 bis 0 mm
Prüfen Sie den fertigen Durchmesser und die Positionierungsanschlagfläche
Polymerer FührungsfreiraumFreiraum (mm); Temperatur (°C)Verwenden Sie den vorgeschriebenen Konditionierungs- und Abstützzustand
Dichtsitz- oder GleitflächeRa (µm); Endmaß der Merkmalsgröße (mm)Halten Sie die vorgeschriebene Oberflächentextur im tatsächlichen Kontaktbereich ein
DurchgangsschnittstelleGrat-/Kantenbegrenzung (mm); PrüfzugangPrüfen Sie den inneren Austritt, nicht nur den Port-Eingang

H7 und h6 steuern die Größe; die Baugruppe erfordert zudem ihre zeichnungsgemäß definierten Lage- und Formgrenzen. Referenz: ELESA+GANTER, DIN ISO 286-Tabellen.

Lieferantenqualifizierung und vorgesehener Einsatz

Dieses Angebot umfasst mechanische Komponenten für Geräte und Werkzeuge, jedoch keine kompletten Geräte oder validierte sterile Lieferungen. Es wird keine ISO 13485-Zertifizierung beansprucht. Für Anwendungen mit Patientenkontakt oder Implantaten ist eine gesonderte Qualifizierungsprüfung erforderlich; die Gerätevalidierung und die Freigabe für den beabsichtigten Verwendungszweck verbleiben beim zuständigen Gerätehersteller.

Schutz der Teile und Steuerung von Bauteilversionen

Wir gestalten Verpackung und Kennzeichnung unter Berücksichtigung der Kontaktflächen des Bauteils sowie der Dokumentationsanforderungen des Empfangsteams.

Verpackungslayout mit getrennten Komponenten und Kennfeldern für Teilenummer, Revision, Charge, Menge und Datensatz-ID

Oberflächenschutz

Schützen Sie Gleitflächen, Dichtsitze und dünne Vorsprünge separat von robusten Montageflächen. Ein Beutel kann direkten Kontakt verhindern, doch ein nicht abgestützter Vorsprung kann durch benachbarte Teile verbogen werden.

Teil- und Chargenidentität

Halten Sie ähnliche Führungsdurchmesser und Build-Revisionen bei Erhalt klar unterscheidbar. Teil- und Chargenreferenzen sollten die Sendung mit ihren Material- und Prüfdokumenten verknüpfen, einschließlich aller genehmigten Abweichungen.

Änderungen zwischen Builds

Eine Änderung des Materials, der Oberflächenbeschaffenheit oder der Geometrie kann Passgenauigkeit und Expositionsverhalten beeinflussen – selbst wenn die Teilenummer vertraut erscheint. Verwenden Sie die aktuelle Freigabe und kennzeichnen Sie, welche Evaluierungsproben diese Änderung repräsentieren.

Fragen zur spanenden Bearbeitung medizinischer Geräte

Stellt die Angabe von 316L oder PEEK die Biokompatibilität sicher?

Nein. Die biologische Bewertung berücksichtigt das fertige Gerät, dessen Herstellungsverfahren sowie Art und Dauer des Kontakts. Ein Rohstoffname oder ein Zertifikat begründet nicht die biologische Sicherheit einer fertigen Komponente. Das Geräte-Team legt die anzuwendende Bewertung fest.

Sind chemische Passivierung und Elektropolitur austauschbar?

Nein. Bei der chemischen Passivierung werden Oberflächenkontaminationen wie freies Eisen entfernt; bei der Elektropolitur wird zusätzlich Metall abgetragen und die Oberfläche geglättet. Wählen Sie das Verfahren entsprechend der geforderten Oberflächenbeschaffenheit aus und berücksichtigen Sie dabei ggf. dimensionsbezogene Auswirkungen an Dichtsitzflächen, Kanten und Passungen. Eine hellere Oberfläche allein bestimmt nicht die Reinigungsfreigabe der Komponente.

Darf ein Polymer eines anderen Lieferanten mit derselben Materialbezeichnung verwendet werden?

Nicht automatisch. Werkstoffsorten innerhalb einer Polymerfamilie können sich hinsichtlich Füllstoffen, Zusatzstoffen und Verarbeitungsgeschichte unterscheiden. Eine Materialsubstitution, die die Form bewahrt, kann dennoch Reibungseigenschaften, dimensionsbezogenes Verhalten oder Expositionsverhalten verändern. Behalten Sie die zugelassene Sorte und die Quellenbeschränkung bei, oder behandeln Sie die Ersetzung als kontrollierte Materialänderung.

Kann ein abgenutzter Fixierungs-Locator ersetzt werden, ohne das gesamte Werkzeug neu herzustellen?

Ja, sofern der Locator eine trennbare Komponente mit einer definierten Montageschnittstelle ist. Ermitteln Sie seine neue Arbeitsgröße anhand der Werkzeugzeichnung und des Gegenstücks – nicht durch Abschreiben der abgenutzten Kontaktfläche. Ein austauschbarer Locator kann das Werkzeug wiederherstellen, ohne die ansonsten funktionsfähige Basis zu ersetzen.

Kann eine Musterprobe für das Erscheinungsbild die Oberflächenbeschaffenheit des Gehäuses definieren?

Sie kann eine schriftliche Anforderung zum Erscheinungsbild ergänzen, sofern die vereinbarten Sichtflächen und zulässigen Markierungen klar festgelegt sind. Sie kann jedoch weder die Beschichtungsstärke noch die Oberflächentextur an einer funktionalen Kontaktstelle oder die dimensionsbezogene Passung allein festlegen. Diese messbaren Anforderungen sind in der Komponentenzeichnung zu halten.

Warum passt ein Polymerführungsstück bei der Prüfung, blockiert aber im Einsatz?

Temperatur, Feuchtigkeit, chemische Einwirkung und Klemmkraft können das Betriebsspiel verändern. Definieren Sie die Passung für die erwartete Umgebung und unterscheiden Sie diese Anforderung vom Zustand, der für die Eingangsmessung verwendet wird. Auch die Polymer-Sorte und die gestützte Geometrie sind ebenso relevant wie die gemessene Nutbreite.

Kann ein konischer Gewindeanschluss durch einen geraden Gewindeanschluss ersetzt werden?

Nur bei passender Dicht- und Montagegeometrie. Eine konische Gewindeverbindung und eine gerade Gewindeverbindung mit separater Dichtung wirken nicht in gleicher Weise dichtend. Allein das Austauschen des Gewindebohrers kann dazu führen, dass die Armatur ihre erforderliche Sitzfläche, Senkung oder Dichtkammer verliert. Verwenden Sie stets die vollständige Anschlussdefinition der ausgewählten Armatur.

Liefern Sie ein komplettes diagnostisches Instrument?

Wir liefern die bearbeiteten mechanischen Komponenten sowie die für diese Bestellung vereinbarten Dokumentationen. Die Integration elektronischer Komponenten, die Montage des Instruments sowie die Validierung auf Geräteebene fallen nicht in diesen Leistungsumfang. Sie können Gehäuse, Führungselemente, Halterungen oder Vorrichtungen bei uns beziehen und gleichzeitig Ihren bestehenden Instrumentenmontageprozess beibehalten.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Komponente für medizinische Geräte

Teilen Sie uns die Gerätekomponente, ihren vorgesehenen Verwendungszweck sowie die für Ihre Fertigung relevanten Schnittstellen mit. Wir erstellen ein Angebot für die mechanische Bearbeitung, die Oberflächenfinishierung sowie die vereinbarten Lieferunterlagen.

VETCNCCNC FERTIGUNG
Deutsch
Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB