Kupfer-Stromschienen und Anschlussplatten
Bohrungspositionen, Schraubenfreiräume und Kontaktflächen müssen zur Montage passen. Kennzeichnen Sie alle Flächen, die frei von Beschichtungen oder Handhabungsspuren bleiben müssen.
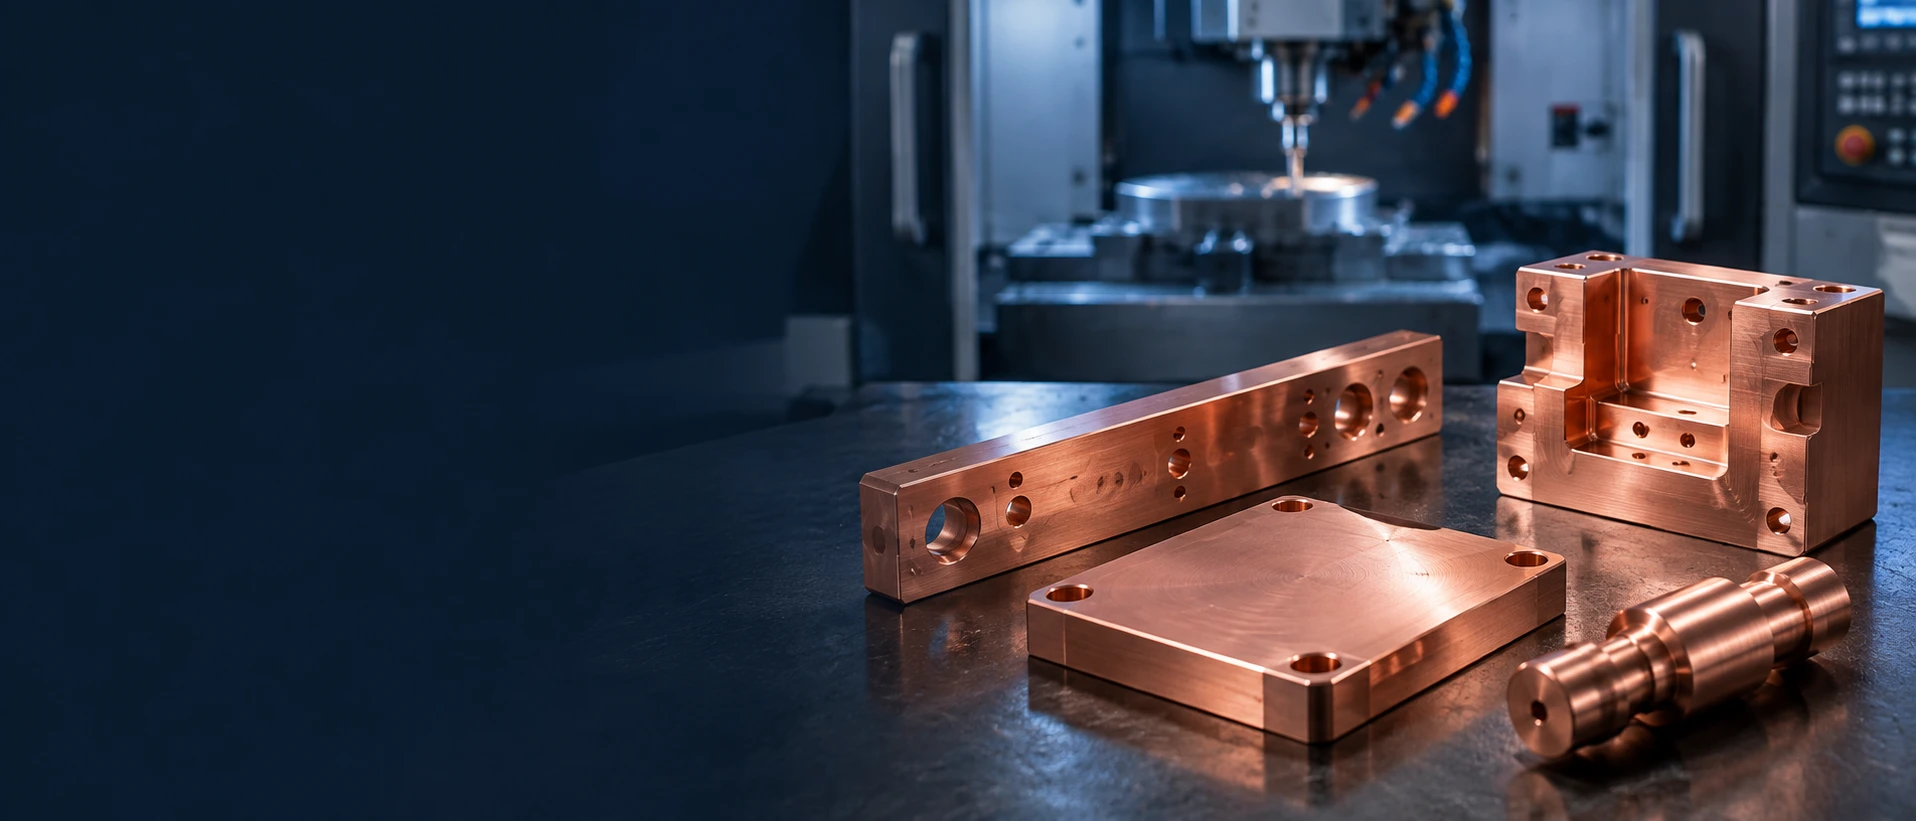
Bohrungspositionen, Schraubenfreiräume und Kontaktflächen müssen zur Montage passen. Kennzeichnen Sie alle Flächen, die frei von Beschichtungen oder Handhabungsspuren bleiben müssen.
Geben Sie die thermische Schnittstelle, das Befestigungsmuster und die Ebenheitsanforderung an. Spezifizieren Sie die fertige Oberfläche statt allgemein nach einer gleichmäßig polierten Komponente zu fragen.
Senden Sie das Modell mit Taschentiefen, Gewindeanschlüssen und Befestigungsmerkmalen. Vereinbaren Sie bei fluidführenden Konstruktionen Dichtungs- und Dichtheitsprüfungsanforderungen separat.
Geben Sie den Kontakt-Durchmesser, die Schulterpositionen und das Gegenstück an. Fügen Sie die endgültigen galvanisierten Maße hinzu, wenn die Komponente in einen Stecker oder eine Halterung eingepasst wird.
C11000 ETP legt mindestens 99.9 wt% Kupfer, einschließlich Silber, fest. Es ist eine Wahl mit hoher Leitfähigkeit, wenn die Zeichnung keine sauerstofffreie Zusammensetzung erfordert.[1]
C10200 OF legt mindestens 99.95 wt% Kupfer, einschließlich Silber, mit einem Sauerstoffgehalt von maximal 10 ppm (0.001 wt%) fest.[2]
C10100 OFE legt mindestens 99.99 wt% Kupfer, ausgenommen Silber, mit einem Sauerstoffgehalt von maximal 5 ppm (0.0005 wt%) fest.[3]
Tellur wird zur Verbesserung der Zerspanbarkeit bei gleichzeitig hoher elektrischer Leitfähigkeit zugesetzt. Es handelt sich um eine legierte Kupfersorte, keine direkte Ersatzsorte für C10100 oder C10200.[4]
Geben Sie die Kupferqualität, den Werkstoffstandard und dessen Ausgabe, den Temperzustand sowie die Ausgangsform (Rohmaterialform) an. Erforderliche Werkstoffzertifikate müssen die gelieferte Charge eindeutig identifizieren.
| Eigenschaft | C11000 ETP-Kupfer UNS C11000 | Zustand |
|---|---|---|
| Dichte (g/cm³) | ≈8.91 | 20°C |
| Elektrische Leitfähigkeit (% IACS) | 101 | 20°C |
| Wärmeleitfähigkeit (W/(m·K)) | ≈391 | 20°C |
Die physikalischen Werte gelten bei 20°C; wählen Sie den Temperzustand separat entsprechend den Anforderungen an Festigkeit und Umformbarkeit.
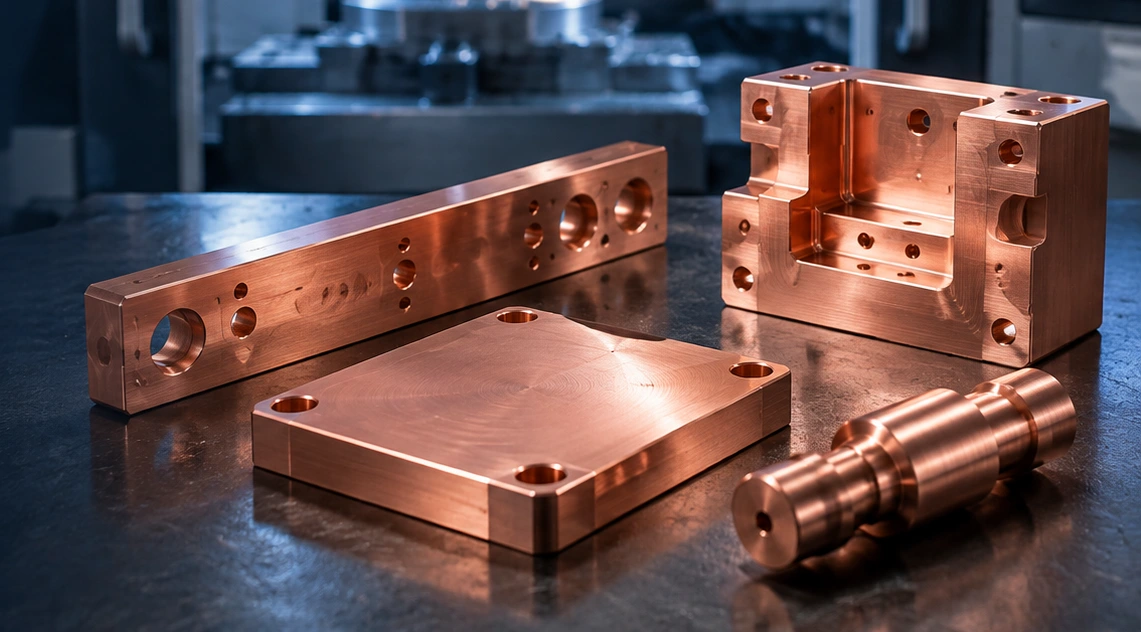
Der Werkzeugzugang, die Wandstützung sowie die geometrischen Beziehungen zwischen Positionierflächen und Taschen beeinflussen den Fräsplan. Für kontrollierte Oberflächenqualitäten sind entsprechende Angaben in der Zeichnung erforderlich.
Für Stifte, Kontakte und zylindrische Teile geben Sie bitte Passmaße, Absatzpositionen sowie die Gewindespezifikation an. Wiederholte Durchmesser oder koaxiale Merkmale sollten ein eindeutig definiertes Bezugssystem gemeinsam nutzen.
Geben Sie Tiefe, Position und Eintrittsdetails der Bohrungen an. Wo innenliegende Bohrdurchgänge in einem Block miteinander verbunden sind, vereinbaren Sie bitte, wie die innere Kreuzungsstelle entgratet, gereinigt und geprüft wird.
Kennzeichnen Sie den Kontaktbereich, die Befestigungsanordnung, die Beschichtung sowie alle akzeptablen Grenzwerte für den Kontaktwiderstand. Der angegebene Leitfähigkeitswert des Werkstoffs allein definiert weder den Widerstand noch die Stromtragfähigkeit einer montierten Verbindung.
Geben Sie die Montagefläche, die Ebenheit, die Rauheit sowie das von Ihrem Konstruktionsentwurf vorgesehene Schnittstellenmaterial an. Legen Sie fest, an welchen Stellen Messungen erforderlich sind – statt eine dekorative Politur auf alle Oberflächen anzuwenden.
Beim Erhitzen in einer wasserstoffhaltigen oder reduzierenden Atmosphäre kann Wasserstoff mit Kupferoxid in ETP-Kupfer reagieren und Wasserdampf bilden, was zu Versprödung führt. C10100 und C10200 werden dort eingesetzt, wo das gewählte Fügeverfahren Widerstand gegen diesen Mechanismus erfordert. Wählen Sie die Sorte anhand der tatsächlichen Atmosphäre und des qualifizierten Fügeverfahrens aus, wobei Fügeflächen, Ausschluss von Beschichtungen und Prüfzeitpunkt gemeinsam definiert werden müssen.
Keine Montageanforderung ausgewählt.
Systemkenndaten, Verbindungseigenschaften und die Eignung für die Anwendung müssen für die jeweilige Konstruktion validiert werden. Das Bearbeitungsangebot sollte die zu prüfenden Bauteilmerkmale benennen.
Für ein unbeschichtetes Bauteil sind die Akzeptanzkriterien für Werkzeugmarkierungen, die Entgratung sowie der Schutz freiliegender Flächen während der Handhabung festzulegen.
Reinigung und Verpackung vor dem Versand sind abzustimmen.
Geben Sie das Zinnplattierungsverfahren, die Schichtdicke, die Deckung sowie ggf. eine Unterschicht an. Kennzeichnen Sie maskierte Bereiche und benennen Sie die Verbindungs- oder Kontaktanforderungen, die die Beschichtung erfüllen muss.
Nennen Sie die fertigen Abmessungen – nicht nur die unbeschichtete Zeichnung.
Geben Sie an, ob die Zeichnung ein elektrolytisches oder ein stromloses Nickelverfahren vorsieht. Fügen Sie die Spezifikation, die Schichtdicke und die erforderlichen Prüfprotokolle bei.
Ersetzen Sie kein Nickelverfahren durch ein anderes, ohne vorherige Genehmigung.
Geben Sie die Beschichtungsspezifikation, ggf. eine Zwischenschicht, die Schichtdicke und die Abdeckung an. Fügen Sie Lagerungs-, Handhabungs- sowie definierte Kontaktleistungs-Akzeptanzkriterien hinzu.
Geben Sie das Beschichtungsverfahren, die Schichtdicke und das gewünschte Erscheinungsbild an. Die Verfügbarkeit der Oberflächenbearbeitung sowie die Verantwortlichkeit hierfür werden mit dem Angebot bestätigt.
| Merkmal | Spezifikation | Zulassungsbedingung | Verifizierung |
|---|---|---|---|
| Materialleitfähigkeit | Legierung; Zustand; Leitfähigkeitsgrenzwert und Einheit | Spezifizierte Prüftemperatur und Stichprobenentnahme | Gemessene Leitfähigkeit; Aufzeichnung der Prüfmethode |
| Kontaktdurchmesser und -bohrungen | Größenbegrenzungen; Bezugsflächen; Gegenstück | Vor/nach Beschichtung; maskierte Merkmale | Größen- und Passungsmaße |
| Flache thermische oder Montageflächen | Ebenheit; Dicke; Bezugsflächen; Messbereich | Definierte Auflage; Prüfzeitpunkt nach Fertigstellung | Flächengeometrie und Dickenprüfungen |
| Oberflächengüte | Oberflächenrauheitsparameter/Einheiten; Prüfstellen; zulässige Kennzeichnungen | Funktionale, optische und allgemeine Bereiche sind gekennzeichnet | Oberflächenrauheitsprüfung und separate optische Kontrollen |
| Gewinde und dichte Merkmale | Gewinde-Norm/Klasse; Dichtverfahren; Angaben zur Paarung | Spezifizierte maßliche und funktionale Freigabebedingungen | Separate Gewinde-, Druck- und Dichtheitsprüfungen |
Wir bestätigen die Toleranz für Ihr konkretes Bauteil, statt eine Zahl für alle Teile zu veröffentlichen. Geometrie, Ausgangsmaterialzustand, Beschichtung und Messverfahren werden vor Auftragsannahme geprüft.
Kühllamellen, schmale Wände und lange nicht gestützte Abschnitte im Modell identifizieren. Wo es das Design zulässt, ist eine andere Spannstelle oder ein anderer Bearbeitungsablauf – statt einer ungenehmigten Änderung des fertigen Teils – zu besprechen.
Der Begriff „Grat entfernen“ darf die Behandlung einer Dichtkante oder Kontaktfläche nicht offen für Interpretationen lassen. Zeigen Sie Fasen, Bereiche, in denen Abrundungen nicht zulässig sind, sowie innere Schnittpunkte, die besondere Aufmerksamkeit erfordern.
Das Modell definiert die Geometrie; die Zeichnung enthält Maße, Bezugsflächen und Freigabebedingungen. Liefern Sie konsistente Dateien und weisen Sie vor Materialbestellung auf eventuelle Abweichungen hin.
Beschichtung, Reinigung oder Fügen können zusätzliche Freigabeschritte erfordern. Ermitteln Sie die endgültigen Abmessungen und Oberflächen, die nach diesen Prozessen geprüft werden müssen.
Keine Überprüfungsthemen ausgewählt.
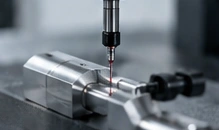
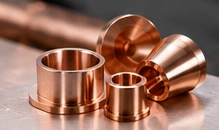
Fordern Sie das erforderliche Zertifikat mit Angabe der Werkstoffbezeichnung, Lieferzustand und Chargenkennung an. Geben Sie an, ob Leitfähigkeitswerte oder andere spezifische Prüfergebnisse enthalten sein müssen; ein allgemeines Zertifikat ersetzt diese Ergebnisse nicht.
Listen Sie die zu dokumentierenden Abmessungen und Merkmale sowie die Messmethode und die vereinbarte Stichprobengröße auf. Bei Projektanforderung sind Schichtdicke, Sauberkeit oder elektrische Prüfungen gesondert anzuführen.
Kennzeichnen Sie Flächen, die frei von Dellen, Kratzern oder Fingerabdrücken bleiben müssen. Vereinbaren Sie vor der Verpackung Trennmaßnahmen, Umhüllung, Kennzeichnung und Lagerbedingungen, die für das fertige Bauteil geeignet sind.
Die angegebene Sorte, der Lieferzustand, die Ausgangsabmessung des Materials sowie die geforderten Nachweise bestimmen das Materialangebot. Eine zugelassene Alternative muss ausdrücklich besprochen werden; sie wird nicht automatisch zur Kostensenkung eingesetzt.
Kleine Merkmale, tiefe Durchgänge, Kontaktflächen und mehrere Aufspannungen erhöhen den Aufwand im Fertigungsplan. Geben Sie Schichtdicke, Maskierung und Prüfung gemeinsam mit dem bearbeiteten Bauteil an.
Trennen Sie die Menge der Erstprobe von späteren Serien. Dadurch werden Rüst-, Freigabe-, Nachbearbeitungs- und Lieferanforderungen transparent – statt einen Prototyppreis als Wiederholungsbestellpreis zu behandeln.
Senden Sie passende Dateien, die Kupferspezifikation, Mengen und den geforderten Endzustand. Klären Sie offene Fragen vor der Freigabe.
Vereinbaren Sie Werkstoff, Bearbeitung, Oberflächenfinish, Prüfung sowie Verantwortlichkeiten für jede Operation. Legen Sie fest, ob ein Muster vorab freigegeben werden muss.
Arbeiten Sie gemäß der freigegebenen Zeichnungsrevision und den vereinbarten Prüfpunkten. Änderungen an Anforderungen oder der Fertigungsabwicklung bedürfen einer Bestätigung.
Verwenden Sie die vereinbarte Kennzeichnung und Verpackung. Bei einer Wiederholungsbestellung prüfen Sie die Zeichnungsrevision, die Menge und etwaige geänderte Anwendungsanforderungen.
Verwenden Sie die UNS-Sorte sowie die zutreffende Produktspezifikation und die handelsübliche Bezeichnung. Eine Bestellung, die lediglich als „OFHC“ gekennzeichnet ist, klärt nicht, ob die Chemie von C10200 OF oder C10100 OFE erforderlich ist. Geben Sie Form (Halbzeug) und Werkstoffzustand an, damit der Werkstoffnachweis mit der freigegebenen Anforderung abgeglichen werden kann.
Nein. Die CDA gibt für C11000 und C10200 eine minimale Leitfähigkeit im weichgeglühten Zustand von 100% IACS und für C10100 von 101% IACS an. Die Eigenschaftstabelle für C11000 auf dieser Seite enthält einen veröffentlichten physikalischen Wert statt dieses Mindestanforderungswerts. Vergleichen Sie stets denselben Werkstoffzustand und dieselbe Datenbasis; die Bezeichnung OFE allein begründet keinen signifikanten Leitfähigkeitsvorteil.[1] [2] [3]
Nur als genehmigte Werkstoffalternative. Eine verbesserte Zerspanbarkeit begründet keine Gleichwertigkeit hinsichtlich der Chemie von C10100 oder C10200 oder der spezifizierten Fügeanforderungen. Vergleichen Sie eine C14500-Variante separat mit der ursprünglichen Sorte, wobei Endmaße, Oberflächenbeschaffenheit und Annahmekriterien unverändert bleiben müssen.[4]
Nein. % IACS drückt die volumetrische elektrische Leitfähigkeit relativ zum Kupfer-Referenzwert aus; sie stellt keine Stromtragfähigkeit für eine fertige Sammelschiene oder ein fertiges Kontaktteil dar. Die zulässige Strombelastung der Baugruppe und die zulässige Temperaturerhöhung sind unabhängig von der Anforderung an die Materialleitfähigkeit und müssen den Anwendungsspezifikationen folgen.
Bei einer gleichmäßigen Abscheideschicht mit der Dicke t nimmt der Außendurchmesser um ca. 2t zu und der Bohrungsdurchmesser um ca. 2t ab. Dies ist eine geometrische Zugabe für die angegebene Schichtdicke. Geben Sie die tatsächliche Beschichtungsstärke, maskierte Bereiche sowie die endgültigen Größenlimits an, damit die erzielte Passung nach dem spezifizierten Oberflächenfinish überprüft wird.
Prüfen Sie, welche Eigenschaften und welche Stichproben das Zertifikat abdeckt. Eine festgelegte Mindestanforderung für die Legierung unterscheidet sich vom gemessenen Ergebnis für das gelieferte Material. Falls Leitfähigkeitsmessungen erforderlich sind, geben Sie die Prüfmethode, die Einheiten, die Prüftemperatur und den Umfang der Proben an; das Angebot bestätigt, welche Prüfungen und Aufzeichnungen enthalten sind.
Die Legierungsbezeichnung kann unverändert bleiben, während sich der Werkstoffzustand ändert. Dadurch werden die verschiedenen Werkstoffzustände jedoch nicht austauschbar: Festigkeits- und Umformanforderungen hängen weiterhin vom spezifizierten Zustand ab. Behandeln Sie eine Änderung des Werkstoffzustands als gesonderten Vorschlag und verwenden Sie keine Leitfähigkeitsdaten für weichgeglühtes Material als Nachweis für die mechanischen Eigenschaften eines anderen Zustands.
Nein. C10100 definiert die chemische Zusammensetzung des Materials. Die Abnahme für den Vakuum-Einsatz bezieht sich auf das fertige Bauteil oder die Verbindung – unter Berücksichtigung der geforderten Reinheit, der Integrität der Verbindung sowie aller erforderlichen Prüfungen. Material- und Maßdaten dokumentieren ausschließlich die darin angegebenen Eigenschaften; für die Anwendungsqualifizierung gelten eigene Abnahmeanforderungen.
Stimmen Sie vor dem Teilen sensibler oder eingeschränkter Dateien die Vertraulichkeitsvereinbarung und die Übertragungsmethode ab.
Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.
Die Legierungsdaten der CDA umfassen die chemische Zusammensetzung von Kupfer und die Anforderungen an die Leitfähigkeit im weichgeglühten Zustand. „CDA Copper and Copper Alloys“ behandelt sauerstoffhaltiges Kupfer bei erwärmten Fügeverfahren. Die Daten zu Wieland Concast C14500 umfassen Bearbeitbarkeit und Leitfähigkeit der Legierung.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
