Szyny miedziane i płytki zaciskowe
Położenie otworów, luz montażowy pod śruby oraz powierzchnie styku muszą być zgodne z wymogami montażu. Zaznacz wszystkie powierzchnie, które nie mogą być pokryte warstwą ochronną ani mieć śladów obsługi.
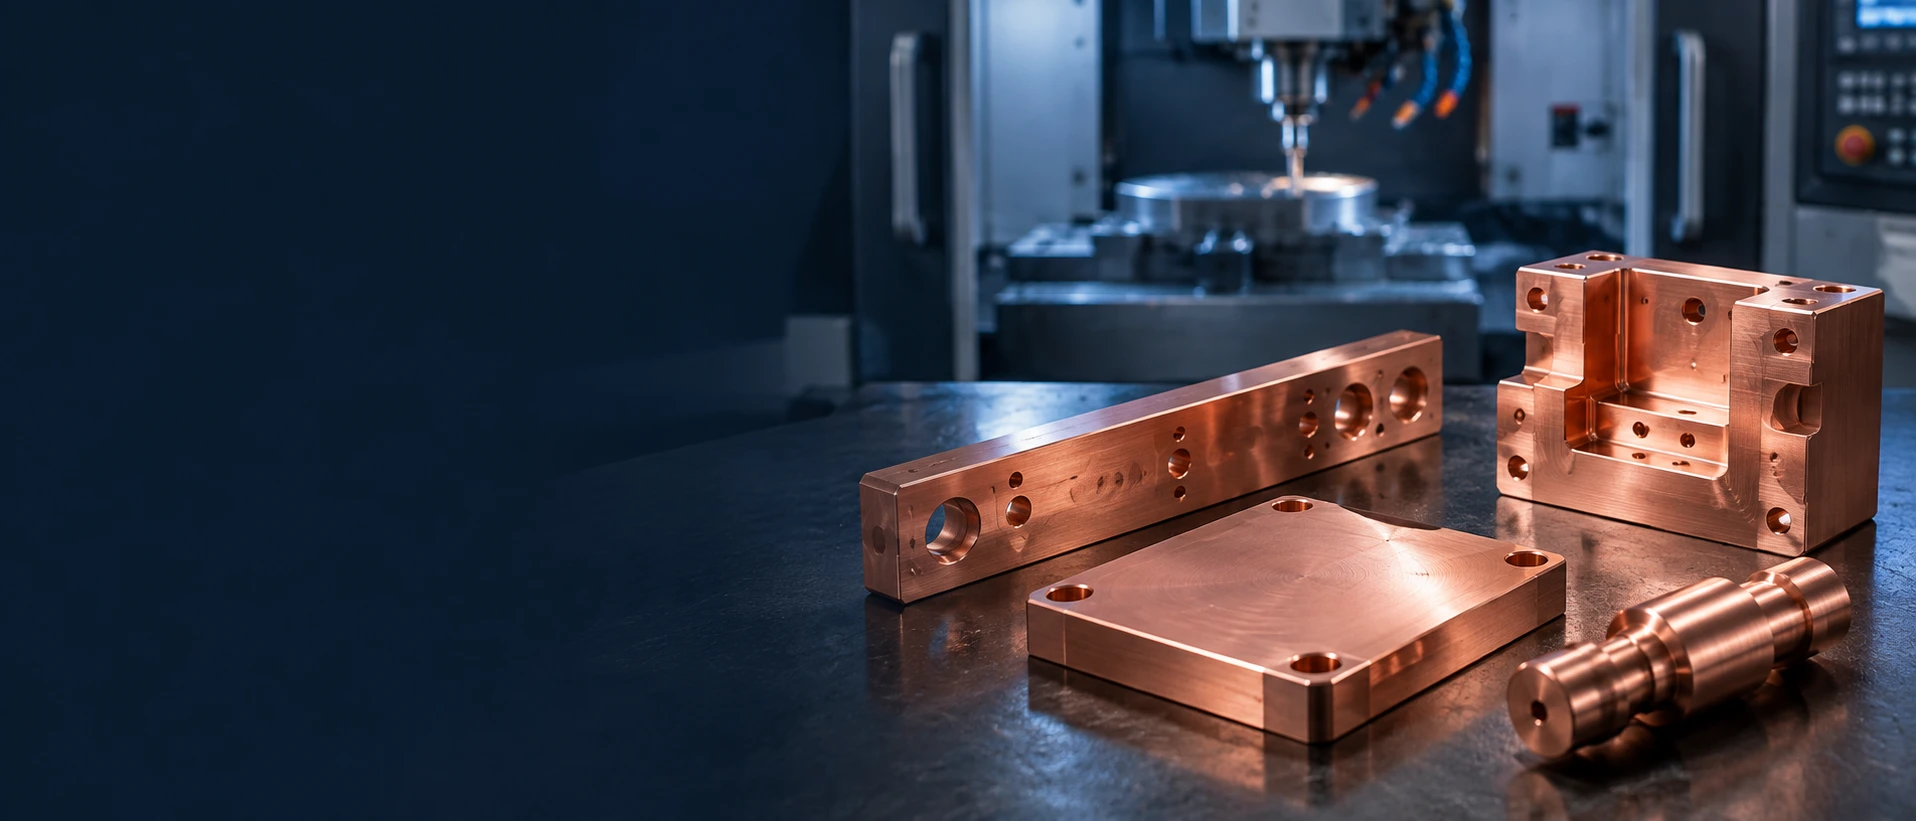
Położenie otworów, luz montażowy pod śruby oraz powierzchnie styku muszą być zgodne z wymogami montażu. Zaznacz wszystkie powierzchnie, które nie mogą być pokryte warstwą ochronną ani mieć śladów obsługi.
Określ interfejs cieplny, wzór mocowania oraz wymaganą płaskość. Wskazuj gotową powierzchnię, a nie ogólną żądanie polerowania całego elementu.
Prześlij model zawierający głębokości wcięć, gwintowane otwory oraz cechy mocujące. W przypadku konstrukcji przewodzącej ciecze, wymagania dotyczące uszczelnienia i testów szczelności należy uzgodnić osobno.
Wskazówka średnicy styku, położenia barków oraz elementu współpracującego. Podaj końcowe wymiary po galwanizacji, jeśli element ma być montowany w łączniku lub uchwycie.
C11000 ETP określa minimalnie 99.9 wt% miedzi, w tym srebra. Jest to wybór o wysokiej przewodności elektrycznej, gdy rysunek nie wymaga chemii beztlenowej.[1]
C10200 OF określa minimalnie 99.95 wt% miedzi, w tym srebra, przy maksymalnym stężeniu tlenu wynoszącym 10 ppm (0.001 wt%).[2]
C10100 OFE określa minimalnie 99.99 wt% miedzi, bez uwzględnienia srebra, przy maksymalnym stężeniu tlenu wynoszącym 5 ppm (0.0005 wt%).[3]
Tellur jest dodawany w celu poprawy obrabialności przy jednoczesnym zachowaniu wysokiej przewodności elektrycznej. Jest to miedź stopowa, a nie bezpośredni zamiennik C10100 ani C10200.[4]
Określ gatunek miedzi, normę materiałową i jej wydanie, stan wykończenia (temper) oraz formę dostawy (np. blacha, pręt). Wymagane certyfikaty materiałowe muszą jednoznacznie identyfikować dostarczoną partię.
| Właściwość | Miedź C11000 ETP UNS C11000 | Stan |
|---|---|---|
| Gęstość (g/cm³) | ≈8.91 | 20°C |
| Przewodność elektryczna (% IACS) | 101 | 20°C |
| Przewodnictwo cieplne (W/(m·K)) | ≈391 | 20°C |
Wartości fizyczne podano w temperaturze 20°C; stan wykończenia (temper) należy wybrać osobno, uwzględniając wymagania dotyczące wytrzymałości i kutej obróbki plastycznej.
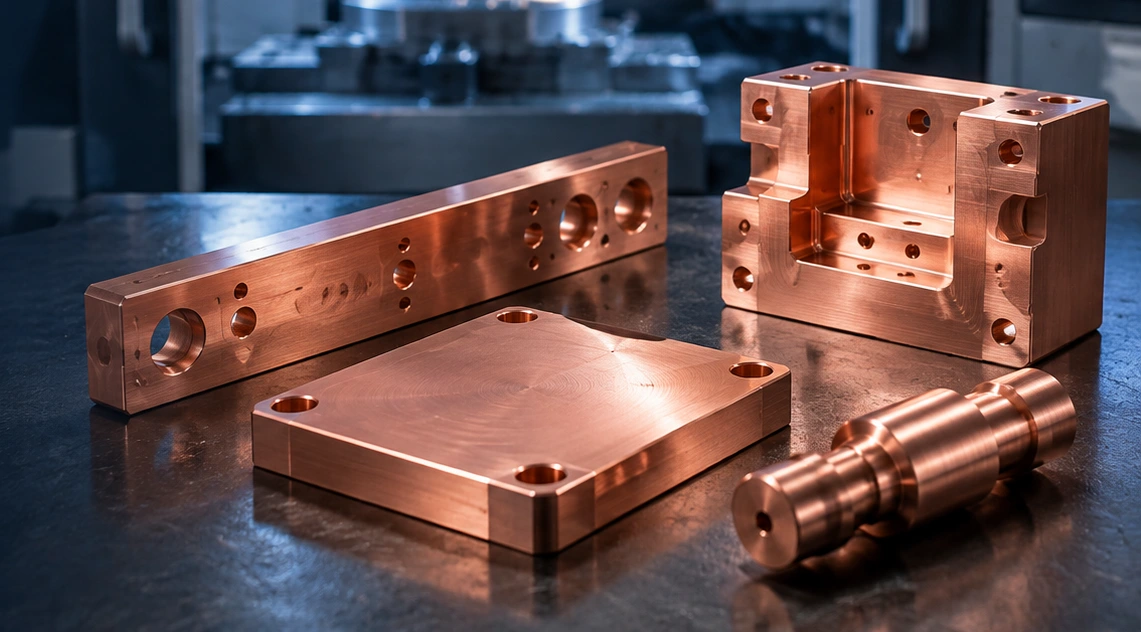
Dostęp narzędzi, podparcie ścian oraz relacje między powierzchniami bazowymi a kieszeniami wpływają na plan frezowania. Sterowane chropowatości powierzchni wymagają odpowiednich oznaczeń na rysunku.
Dla elementów typu wałki, styki i części cylindrycznych podaj tolerancje pasowania, położenie barków oraz specyfikację gwintu. Powtarzające się średnice lub cechy współosiowe powinny korzystać z jednoznacznie zdefiniowanego układu odniesienia (datums).
Zaznacz głębokość otworów, ich położenie oraz szczegóły wejścia. Gdy wiertarskie kanały łączą się wewnątrz bloku, uzgodnij sposób wydeburringowania, oczyszczania i kontroli miejsca wewnętrznego przecięcia.
Zaznacz obszar styku, układ mocowania, powłokę oraz wszelkie kryteria akceptacji oporu kontaktowego. Wartość przewodności elektrycznej materiału sama w sobie nie określa oporu ani prądowej zdolności przenoszenia połączenia zmontowanego.
Zidentyfikuj powierzchnię montażową, jej płaskość, chropowatość oraz materiał interfejsu zastosowany w projekcie. Określ miejsca, w których pomiary są wymagane — nie stosuj polerowania dekoracyjnego na każdej powierzchni.
Podczas nagrzewania w atmosferze zawierającej wodór lub w środowisku redukującym wodór może reagować z tlenkiem miedzi w miedzi ETP, tworząc parę wodną i powodując kruchość. C10100 i C10200 stosuje się tam, gdzie metoda łączenia wymaga odporności na ten mechanizm. Odmianę należy dobierać zgodnie z rzeczywistą atmosferą oraz zakwalifikowaną procedurą łączenia, przy jednoczesnym określeniu powierzchni styku, wyłączeń powłok oraz etapu końcowej kontroli.
Nie wybrano żadnego wymogu montażu.
Ocena systemu, wydajność przegubów oraz kwalifikacja zastosowania wymagają weryfikacji dostosowanej do konkretnego projektu. Oferta obróbkowa powinna określać cechy części podlegające kontroli.
Dla części dostarczanej bez powłoki należy określić akceptowalne ślady narzędzi, usuwanie wyprasek oraz sposób ochrony narażonych powierzchni podczas manipulacji.
Uzgodnić czyszczenie i pakowanie przed wysyłką.
Określić proces cynowania, grubość powłoki, stopień pokrycia oraz ewentualną warstwę podkładową. Zaznaczyć obszary zabezpieczone przed powłoką oraz określić wymagania dotyczące połączeń lub styku, które powłoka musi spełniać.
Podawać wymiary końcowe, a nie tylko wymiary rysunku bez powłoki.
Wskazać, czy rysunek przewiduje proces niklowania elektrolitycznego czy chemicznego. Podanie specyfikacji, grubości powłoki oraz wymaganych protokołów inspekcyjnych.
Nie wolno zastępować jednego procesu niklowania drugim bez uzgodnienia.
Podać specyfikację powłoki, ewentualną warstwę podkładową, grubość i stopień pokrycia. Wprowadzić wymagania dotyczące przechowywania, obsługi oraz określonych kryteriów akceptacji wydajności styku.
Określić proces powlekania, grubość powłoki oraz wymagany wygląd. Dostępność i odpowiedzialność za wykonanie powłoki są potwierdzane w ofercie.
| Cecha | Specyfikacja | Warunek akceptacji | Weryfikacja |
|---|---|---|---|
| Przewodność elektryczna materiału | Gatunek; stan materiałowy; granica przewodności i jednostki | Określona temperatura badań oraz pobieranie próbek | Zmierzona przewodność; protokół metody badawczej |
| Średnice i otwory stykowe | Granice wymiarowe; elementy odniesienia; część współpracująca | Przed/po naniesieniu powłoki; cechy zabezpieczone przed powłoką | Pomiary wymiarów i dopasowania |
| Płaskie powierzchnie cieplne lub montażowe | Płaskość; grubość; elementy odniesienia; obszar pomiaru | Określone punkty podparcia; etap końcowej kontroli | Kontrola geometrii i grubości powierzchni |
| Wykończenie powierzchni | Parametr chropowatości/jednostki; miejsca; dozwolone oznaczenia | Wyróżnione obszary funkcjonalne, estetyczne i ogólne | Badania chropowatości oraz osobne oceny wykończenia powierzchni |
| Gwinty i cechy uszczelnione | Standard i klasa gwintu; metoda uszczelniania; szczegóły współpracy elementów | Określone wymagania dotyczące akceptacji wymiarowej i funkcjonalnej | Osobne kontrole gwintów, ciśnienia i szczelności |
Nie ma jednej uniwersalnej obietnicy dotyczącej tolerancji dla każdego detalu miedzianego. Przed przyjęciem zamówienia dokonuje się przeglądu geometrii, stanu surowca, powłoki oraz zastosowanej metody pomiaru.
Zidentyfikuj w modelu żebra, wąskie ścianki oraz długie niepodparte odcinki. Tam, gdzie projekt na to pozwala, omów zamienną strefę zamocowania lub kolejność operacji obróbkowych zamiast zmieniać gotowy detal bez wcześniejszej zgody.
Sformułowanie „usunięcie wyprasek” nie powinno pozostawiać otwartą interpretację sposobu obróbki krawędzi uszczelniającej lub powierzchni styku. Wskazane powinny być załamania krawędzi, obszary, w których zaokrąglenie jest niedopuszczalne, oraz wewnętrzne przecięcia wymagające szczególnej uwagi.
Model określa geometrię; rysunek zawiera wymiary, punkty odniesienia oraz wymagania akceptacyjne. Dostarcz spójne pliki i zidentyfikuj wszelkie rozbieżności jeszcze przed zamówieniem materiału.
Pokrywanie powłoką, czyszczenie lub łączenie mogą wprowadzać dodatkowe etapy akceptacji. Określ końcowe wymiary i powierzchnie, które należy zweryfikować po tych operacjach.
Nie wybrano tematów do przeglądu.
Zamów wymagany certyfikat zawierający oznaczenie materiału, stan wyjściowy oraz identyfikację partii. Określ, czy należy dołączyć wyniki badań przewodności lub innych konkretnych testów; certyfikat ogólny nie zastępuje tych wyników.
Wymień wymiarowe i geometryczne cechy podlegające raportowaniu, metodę pomiaru oraz ustaloną liczbę próbek. Grubość powłoki, czystość lub pomiary elektryczne należy wymienić osobno, jeśli projekt ich wymaga.
Oznacz powierzchnie, które muszą pozostać wolne od wgnieceń, zadrapań lub śladów palców. Zgadnijcie się na sposób oddzielania, owijania, identyfikacji oraz warunki przechowywania gotowego elementu przed zapakowaniem.
Określony stop, stan wyjściowy (temper), wymiary materiału wyjściowego oraz wymagane dowody wpływają na ofertę cenową materiału. Zatwierdzona alternatywa musi zostać wyraźnie omówiona; nie jest ona automatycznie stosowana w celu obniżenia kosztów.
Małe cechy, głębokie przejścia, powierzchnie styku oraz wiele ustawień zwiększają złożoność planu technologicznego. Podaj grubość powłoki, maskowanie i kontrolę jakości razem z obrabianym elementem.
Oddziel ilość pierwszego próbnego zestawu od późniejszych partii. Dzięki temu stają się widoczne wymagania dotyczące przygotowania maszyny, akceptacji, wykończenia i dostawy, zamiast traktować cenę prototypu jako cenę zamówienia powtarzanego.
Wyślij zgodne pliki, specyfikację miedzi, ilości oraz wymagany stan gotowy. Zidentyfikuj otwarte pytania przed akceptacją.
Ustalcie materiał, obróbkę, wykończenie, kontrolę jakości oraz to, kto wykona każdą operację. Określ, czy próbka wymaga najpierw akceptacji.
Pracuj zgodnie z zaakceptowaną wersją rysunku i ustalonymi punktami kontrolnymi. Wszelkie zmiany wymagań lub ustaleń produkcyjnych wymagają potwierdzenia.
Zastosuj uzgodnione oznakowanie i opakowanie. W przypadku powtarzalnego zamówienia sprawdź wersję rysunku, ilość oraz wszelkie zmienione wymagania aplikacyjne.
Użyj numeru gatunku według systemu UNS oraz stosownej specyfikacji produktu, a także opisu handlowego. Zamówienie oznaczone wyłącznie jako „OFHC” nie rozstrzyga, czy wymagana jest chemia C10200 OF czy C10100 OFE. Włącz również formę dostawy (np. pręt, blacha) i stan wytrzymałosciowy, aby można było dopasować dokumentację materiału do zatwierdzonego wymagania.
Norma CDA określa minimalne przewodnictwo w stanie odpuszczenia dla stopów C11000 i C10200 na poziomie 100% IACS oraz dla stopu C10100 na poziomie 101% IACS. Tabela właściwości C11000 zamieszczona na tej stronie podaje opublikowaną wartość fizyczną, a nie tę minimalną wymaganą wartość. Porównuj dane dla tego samego stanu materiału i tej samej podstawy danych; sama etykieta OFE nie gwarantuje istotnego wzrostu przewodności.[1] [2] [3]
Tylko jako zatwierdzona alternatywa materiałowa. Poprawiona obrabialność nie oznacza równoważności chemicznej ze stopami C10100 lub C10200 ani nie spełnia określonych wymagań związanych z łączeniem. Opcję C14500 należy oceniać osobno od pierwotnego stopu, zachowując stałe końcowe wymiary, wykończenie powierzchni oraz wymagania akceptacyjne.[4]
Nie. Procent IACS wyraża objętościowe przewodnictwo elektryczne względem odniesienia miedziowego; nie jest to ocena prądowa gotowej szyny zbiorczej ani kontaktu. Akceptacja prądu znamionowego zespołu oraz wzrostu temperatury są oddzielne od wymagań dotyczących przewodności materiału i muszą być zgodne ze specyfikacją aplikacyjną.
Dla jednolitej warstwy osadzonej o grubości t średnica zewnętrzna zwiększa się o ok. 2t, a średnica otworu zmniejsza się o ok. 2t. Jest to geometryczna rezerwa uwzględniająca podaną grubość warstwy. Należy określić rzeczywistą grubość pokrycia, obszary zabezpieczone przed pokryciem oraz końcowe limity wymiarów, aby sprawdzić uzyskane dopasowanie po wykonaniu określonego wykończenia.
Sprawdź, jakie cechy i próbki obejmuje certyfikat. Minimalna wartość określona dla danego stopu różni się od wyniku pomiaru dostarczonego materiału. Jeśli wymagane są wyniki pomiarów przewodności, należy określić metodę, jednostki, temperaturę pomiaru oraz zakres próbek; oferta zawiera potwierdzenie przeprowadzanych badań i dokumentacji.
Klasa może pozostać niezmieniona, podczas gdy stan materiału ulega zmianie. Nie oznacza to jednak wzajemnej zamienności temperów: wytrzymałość i wymagania związane z kształtowaniem zależą nadal od określonego stanu materiału. Zmianę temperu należy traktować jako osobną propozycję i nie wolno wykorzystywać danych przewodności dla stanu odpuszczonego jako dowód właściwości mechanicznych innego temperu.
Numer C10100 określa skład chemiczny materiału. Warunek próżniowy dotyczy gotowego elementu lub połączenia, z określoną czystością, integralnością połączenia oraz wszelkimi wymaganymi badaniami. Rekordy materiałowe i wymiarowe dokumentują wyłącznie te cechy, które raportują; kwalifikacja do konkretnego zastosowania wymaga własnych wymagań akceptacji.
Zgadnijcie się na poufność oraz metodę przekazywania danych przed udostępnieniem poufnych lub ograniczonych plików.
Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.
Dane stopów CDA obejmują skład chemiczny miedzi oraz wymagania dotyczące przewodności w stanie odpuszczonego. Publikacja „CDA Copper and Copper Alloys” dotyczy miedzi zawierającej tlen podczas spawania lub lutowania. Dane Wieland Concast dla C14500 obejmują obrabialność oraz przewodność stopu.
