Przejdź do treści
VETCNCCNC MANUFACTURING
Obudowy, uchwyty i elementy montażowe

Mechanika półprzewodników CNC

Wykonujemy obróbkę obudów urządzeń, przyrządów pozycjonujących, bloków z otworami oraz płyt cieplnych dla producentów narzędzi półprzewodnikowych. Nasz zakres obejmuje komponenty mechaniczne; powierzchnie styku części oraz ścieżka czyszczenia w dalszym etapie określają jej stan dostawy.

  • Komponenty urządzeń
  • Rozwój i powtarzalne produkcje
  • Przyrządy do manipulacji i inspekcji

Obudowy, przyrządy i interfejsy, które obrabiamy

Zamienne elementy pozycjonujące, zmodyfikowane obudowy oraz bloki z otworami wymagają różnych operacji frezarskich. To rodziny komponentów, które dostarczamy, oraz szczegóły najczęściej decydujące o ich dopasowaniu w urządzeniu.

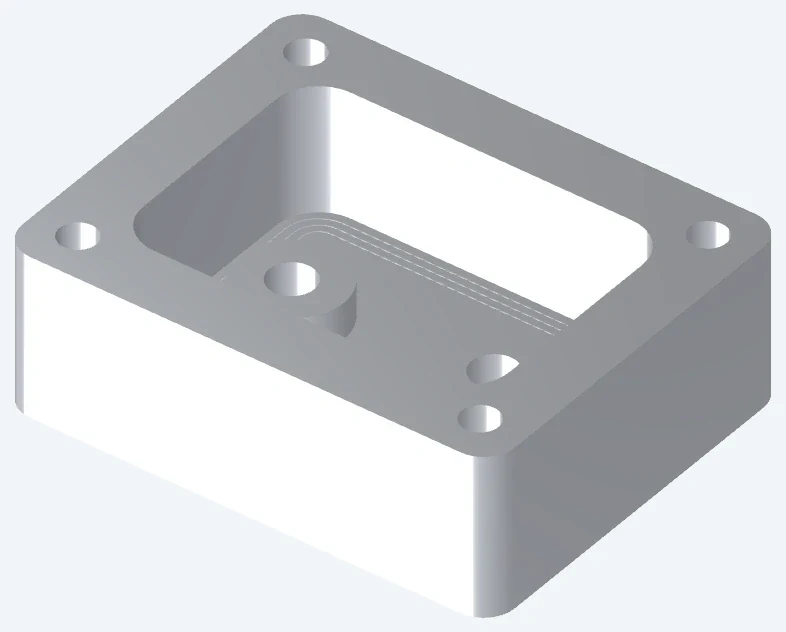
Frezowana obudowa służąca do omówienia sposobu mocowania oraz powierzchni wewnętrznych

Obudowy urządzeń i ramy pokryw

Obrabiamy miejsce osadzenia pokrywy, cechy montażowe oraz otwory na złącza w obudowie. Odwołanie się do tych otworów względem zamontowanego modułu zapobiega sytuacji, w której pokrywa pasuje do obudowy, ale zakrywa jej złącza.

  • Kieszenie obudowy
  • Gniazda pod pokrywy
  • Powierzchnie odniesienia montażowego
Omów ten komponent
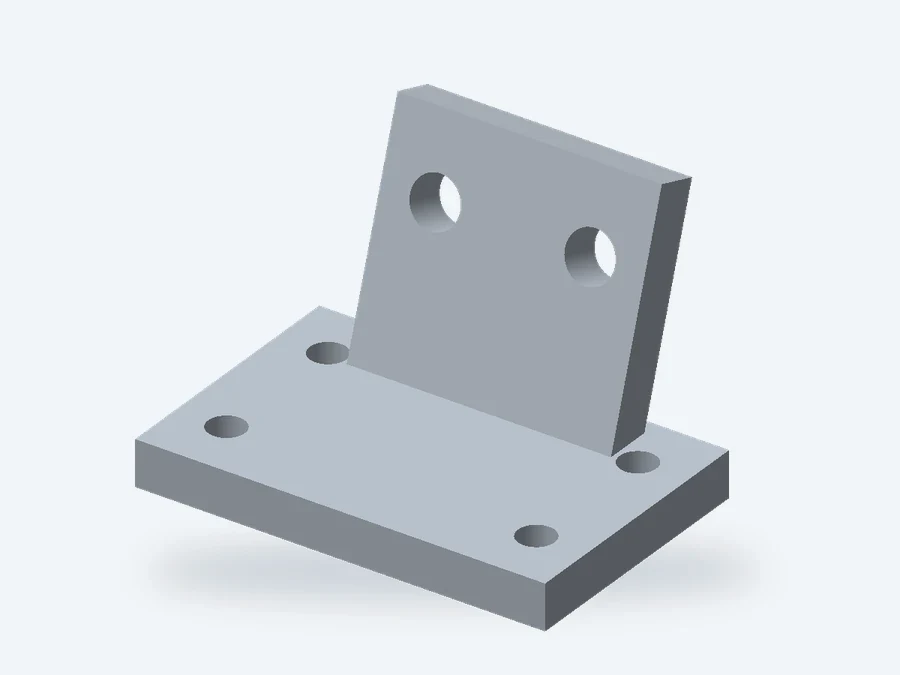
Uchwyty i wsporniki czujników oraz układów wyrównawczych

Uchwyty i wsporniki czujników oraz układów wyrównawczych

Wszelkie wpadki umożliwiają początkową regulację czujnika; osobny element pozycjonujący może przywrócić zaakceptowaną pozycję po jego demontażu. Obrabiamy oba te elementy w niestandardowych uchwytach, dzięki czemu projekt montażu rozróżnia regulację od powtarzalnego pozycjonowania.

  • Powierzchnie pozycjonujące
  • Układy otworów
  • Rowki regulacyjne
Omów ten komponent
Uchwyt pozycjonujący z układem otworów

Blok przyrządowy i płyty pozycjonujące

Przyrząd wyposażony w wymienne nakładki stykowe lub wkładki pozycjonujące może zachować swoją podstawę nawet po zużyciu roboczych elementów. Dostarczamy obrabianą podstawę oraz wymienne elementy zgodnie z ich indywidualnymi rysunkami.

  • Powierzchnie styku
  • Otwory lokalizacyjne
  • Wymienne elementy
Omów ten komponent
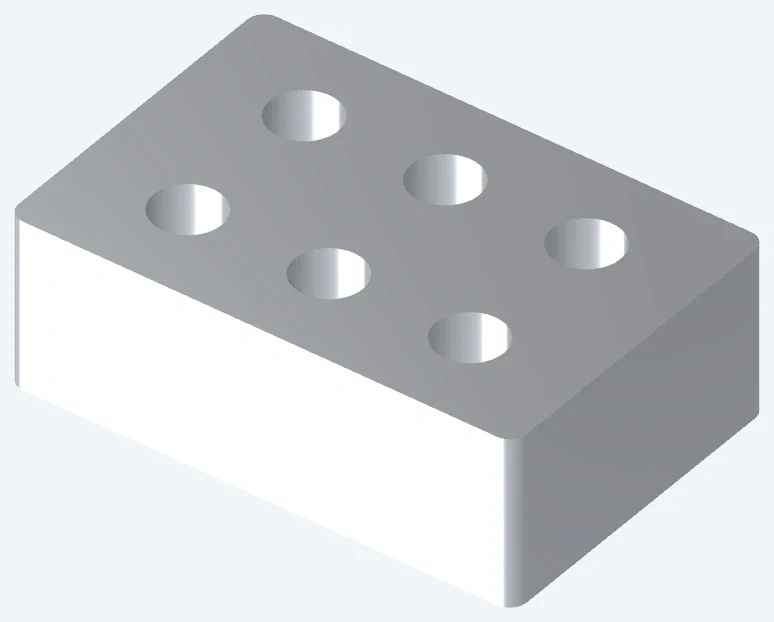
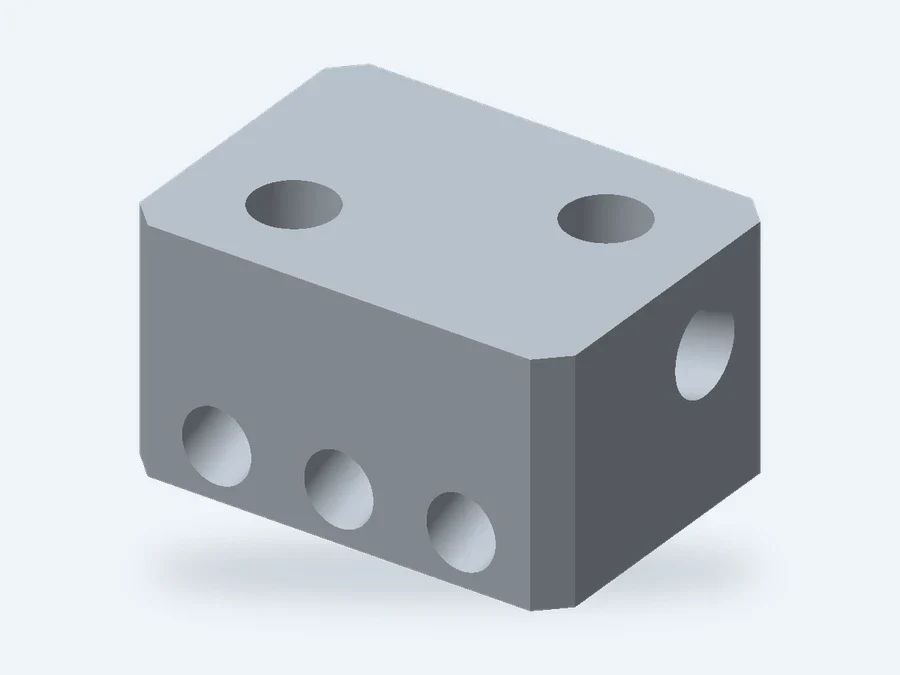
Bloki z otworami oraz korpusy interfejsów

Bloki z otworami oraz korpusy interfejsów

Przeznaczone do przecięcia otwory wewnętrzne pozostawiają w bloku punkty przecięcia oraz otwory umożliwiające dostęp narzędzi. Ich położenie decyduje o tym, czy krawędzie będą dostępne do wygładzania (deburring) oraz które otwory wymagają zatkania zatwierdzonego materiałem przed użyciem komponentu.

  • Przecinające się kanały
  • Powierzchnie uszczelniające
  • Krawędzie wewnętrzne
Omów ten komponent
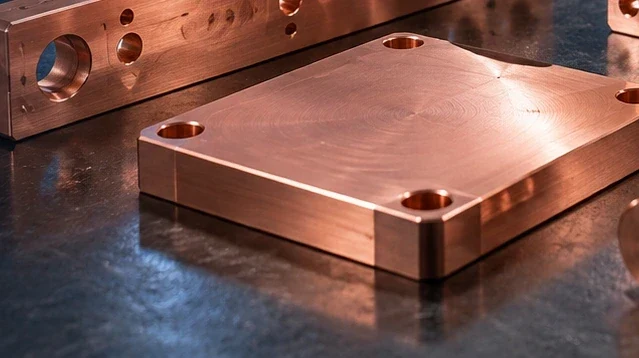
Płyty interfejsu cieplnego

Płyty interfejsu cieplnego

Różne wysokości komponentów mogą wymagać stopniowanych nakładek stykowych zamiast jednej płaskiej płyty. Obrabiamy te poziomy oraz cechy montażowe; materiał interfejsu wypełnia pozostałe luki stykowe w zmontowanej ścieżce cieplnej.

  • Powierzchnie kontaktowe
  • Otwory montażowe
  • Ostateczny stan powierzchni
Omów ten komponent
Waleczki pozycjonujące, wkładki i dystansy

Waleczki pozycjonujące, wkładki i dystansy

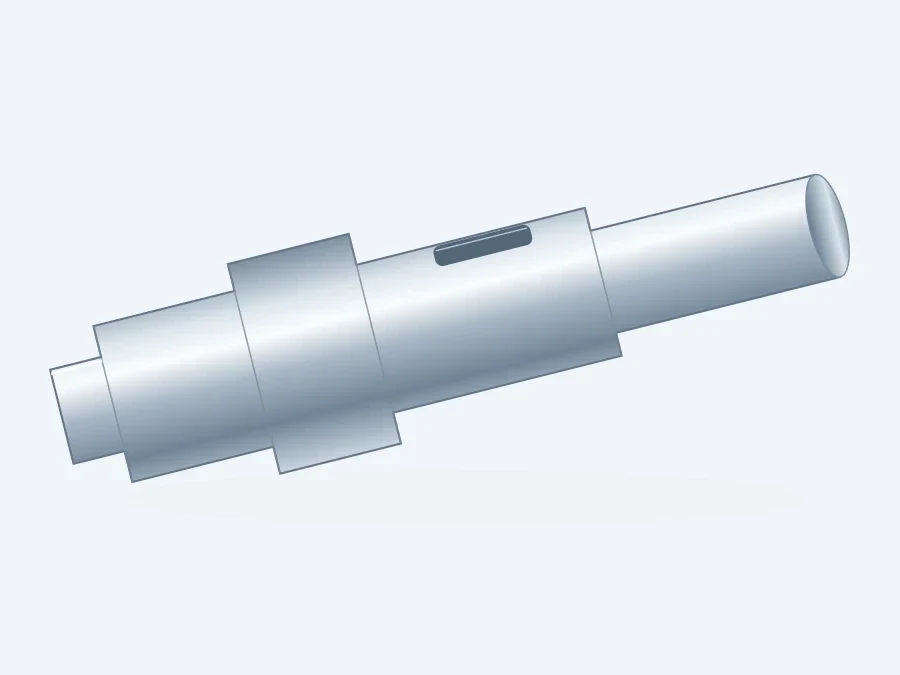
Zdejmowalna tuleja wymaga średnicy lokalizacyjnej, powierzchni zatrzymującej oraz sposobu jej wyjęcia. Zastosowanie łatwo dostępnego barku lub zatwierdzonego rozwiązania do ekstrakcji pozwala uniknąć demontażu otaczającego uchwytu w celu wymiany zużytego elementu.

  • Średnice dopasowujące
  • Stopnie osiowe
  • Cechy poprzeczne
Omów ten komponent

Zmiany wyposażenia wpływające na projekt części

Zmiany modułów, wielokrotne załadunki oraz narażenie na próżnię powodują różne problemy. Poniższe opcje pokazują, w których miejscach zmiana obrabianej części może zapobiec przetwarzaniu ponownemu w zmontowanym narzędziu.

Frezowana obudowa służąca do omówienia sposobu mocowania oraz powierzchni wewnętrznych

Wymiana modułów bez konieczności ponownego toczenia ramy

Zamiennik czujnika lub siłownika może pełnić tę samą funkcję przy innych wymiarach mocowania. Oddzielna płyta adaptacyjna może zachować odniesienia montażowe po stronie urządzenia, jednocześnie przenosząc nowy układ mocowania — pod warunkiem, że dodatkowy połączenie jest akceptowalne pod względem sztywności i dokładności pozycjonowania.

Dwa interfejsy adaptera muszą mieć zdefiniowaną wzajemną relację. Elementy lokalizacyjne ustalają położenie modułu; otwory na śruby z luzem umożliwiają dokręcenie śrub bez wymuszania dopasowania niezgodnych układów otworów.

Ścieżka wyjęcia

Sprawdź, czy zainstalowany moduł można wyjąć z urządzenia, pozostawiając przy tym na miejscu sąsiednie linie serwisowe. Dostępność śruby do dokręcenia nie wystarcza, jeśli obudowa blokuje kierunek wyjmowania.

Wyrównanie po wymianie

Podczas zmiany modułu zachowaj odniesienie urządzenia na zachowanej powierzchni lub elemencie lokalizacyjnym. Powtórne wykorzystanie wyłącznie zewnętrznych wymiarów starej wspornika nie zapewnia zachowania wyrównania zamontowanego czujnika.

Uchwyt pozycjonujący z układem otworów

Powtarzalne załadunki przy serwisowalnych elementach lokalizacyjnych

Dwie dokładnie dopasowane okrągłe szpilki mogą się zaklinować, jeśli odległość między otworami ulegnie zmianie. Układ lokalizacyjny typu „okrągła i romboidalna” to sprawdzona metoda lokalizacji dwóch otworów przy jednoczesnym uwolnieniu nadmiarowego ograniczenia.

Zamienne elementy stykowe są przydatne, gdy zużycie występuje tylko na małej powierzchni lokalizacyjnej, a nie na całej powierzchni uchwytu. Na rysunku wymienialnego elementu wspólnym pozostaje interfejs osadzenia, natomiast wyraźnie wskazano geometrię roboczą, która może ulec zmianie.

Pads stykowe dla delikatnych powierzchni

Oddzielny pad polimerowy może przesunąć strefę styku z ostrej krawędzi metalowej. Dla wrażliwych przedmiotów obrabianych wybrany stopień polimeru musi również spełniać wymagania dotyczące właściwości elektrycznych, odporności na zużycie oraz zanieczyszczeń w miejscu styku.

Dostęp do wymiany elementu lokalizacyjnego

Umieść śruby zabezpieczające i otwór do wyjmowania na łatwo dostępnej powierzchni. Wymienialny wkład ma niewielką wartość użytkową, jeśli jego elementy mocujące są ukryte pod zamontowaną zespołem.

Bloki z otworami oraz korpusy interfejsów

Złącza i uchwyty narażone na próżnię

Ślepe połączenie gwintowe może pułapkować gaz za śrubą i uwalniać go powoli w trakcie odpompowywania. Przewietrzenie przez otwór przeznaczony do tego celu lub odpowiedni wentylowany element mocujący może rozwiązać problem objętości pułapkowanej gazem — o ile konstrukcja urządzenia na to pozwala.

Elementy wentylacyjne muszą łączyć pułapkowaną objętość z przestrzenią pod próżnią bez tworzenia niepożądanego kanału przechodzącego przez granicę próżni. Projektant urządzenia zatwierdza tę trasę; nie jest to automatyczna zmiana na dostarczonym rysunku.

Dostępne przecięcia przejść

Otwór kontrolny lub zmodyfikowany kierunek wiercenia może ujawnić inaczej niedostępne przecięcie w celu wykończenia (usunięcia wykańczaków). Jeśli otwór staje się częścią uszczelnionej granicy, zmieniają się również wymagania dotyczące jego zamknięcia i testów.

Powierzchnie uszczelniające utrzymywane osobno od powierzchni estetycznych

Rysa przecinająca ścieżkę uszczelniającą ma inne znaczenie niż znacznik na powierzchni zewnętrznej. Zidentyfikuj ścieżkę uszczelniającą, aby jej wymagania dotyczące powierzchni oraz ochrony pozostawały ograniczone do obszaru wykonującego uszczelnienie.

Co każdy zestaw musi udowodnić

Użyj pierwszych części do rozwiązania problemów montażowych przed rozpoczęciem produkcji kolejnej partii. Sprawdzenie dopasowania, ocena procesu oraz zaakceptowana część produkcyjna mają różne cele akceptacji.

Opracowanie i sprawdzanie dopasowania

Sprawdź luz modułu, dostęp do złączy oraz kolejność montażu. Położenie mocowania można skorygować na tym etapie, zanim przystąpi się do obróbki końcowej i oceny czystości.

Próbki oceny sprzętu

Podczas oceny zużycia, czyszczenia lub ekspozycji na proces użyj materiału kontaktowego zgodnego z ostatecznym przeznaczeniem oraz ostatecznego procesu wykończenia powierzchni. Same pomyślne sprawdzenie geometrii nie pozwala odpowiedzieć na te pytania.

Zatwierdzone powtarzalne komponenty

Przenieś zatwierdzoną definicję komponentu do kolejnych zamówień, w tym szczegóły wymienne i granice obróbki cieplnej. Zachowaj odrębne numeracje rewizji zmienionych części i części zamiennych dla sprzętu już znajdującego się w eksploatacji.

Parametry materiałowe dla interfejsów termicznych i lokalizacyjnych

Części odprowadzające ciepło korzystają z wysokiej przewodności cieplnej, podczas gdy części lokalizacyjne wymagają także przewidywalnego rozszerzania termicznego. Czystość powierzchni oraz akceptacja pod próżnią są określone osobno od tych właściwości objętościowych materiału.

Parametry materiałowe dla interfejsów termicznych i lokalizacyjnych
Odniesienie materiałoweWartości parametrówKontekst części / surowca
6061-T6 / T6511 – wyciskPrzewodność cieplna 167 W/(m·K)Płyty montażowe i obudowy zewnętrzne; 25°C
Miedź C11000Przewodność cieplna ≈391 W/(m·K); 101% IACSPowierzchnie cieplne („thermal lands”) i styki elektryczne
316L / EN 1.4404Moduł sprężystości 200 GPa; współczynnik rozszerzalności 16 µm/(m·K)Mocowania i rękawy narażone na korozję
PEEK · TECAPEEK naturalnyPrzewodnictwo cieplne 0.27 W/(m·K); rozszerzalność 50 µm/(m·K)Izolacyjne dystansy i wymienne prowadnice

Typowe materiały odniesienia: stop aluminium Hydro Alloy 6061; miedź stowarzyszenia Copper Development Association C11000 w temperaturze 20°C; stal nierdzewna Outokumpu Supra 316L (moduł sprężystości przy 20°C; rozszerzalność 20–100°C); polimer TECAPEEK firmy Ensinger w kolorze naturalnym (rozszerzalność wzdłużna 23–60°C).

Opcje obróbki pozwalające uniknąć niepotrzebnych operacji

Łączymy frezowanie i toczenie wokół funkcjonalnych powierzchni detalu. Lokalne wymagania są bardziej przydatne niż stosowanie tej samej ścisłej specyfikacji do każdej zewnętrznej powierzchni.

Interfejsy, które mogą spowodować niepowodzenie kontroli montażu

Poniższe kontrole dotyczą detali, które indywidualnie spełniają wymagania, ale zawodzą po montażu, obróbce cieplnej lub instalacji. Każde wymaganie powinno odnosić się do powierzchni wykonującej daną funkcję.

Frezowana obudowa służąca do omówienia sposobu mocowania oraz powierzchni wewnętrznych

Powierzchnie lokalizujące i wzory otworów

Wzór otworów zmierzony od nieużywanej krawędzi surowca może przejść kontrolę, ale nie zgadzać się z miejscem montażu w urządzeniu. Jako odniesienia rysunkowe należy używać powierzchni oporu oraz rzeczywistych cech lokalizujących.

Kanały uszczelniające po obróbce cieplnej

Warstwa powłoki zmienia dostępną przestrzeń dla uszczelki i jej współpracujących elementów. Należy kontrolować wymiary kanału w wymaganym stanie gotowym lub zachować zatwierdzony kanał chroniony przed powłoką zamiast domyślnie pokrywać go warstwą.

Właściwe gwinty w otworach poprzecznych

Gwintowany otwór może spełniać wymagania dotyczące głębokości wiercenia, ale utracić część użytecznego gwintu w miejscu przecięcia się z innym otworem. Długość wymaganego zgrania gwintu należy wyraźnie oddzielić od całkowitej głębokości wiercenia oraz od położenia punktu przecięcia.

Stopnie kontaktu termicznego

Płyta wymiany ciepła wymaga odpowiedniej wysokości kontaktu przy każdym elemencie oraz odpowiedniej powierzchni. Jeśli jedna podkładka dotknie powierzchni jako pierwsza, inne elementy mogą pozostać odseparowane od płyty nawet wtedy, gdy ogólna grubość jest prawidłowa.

Obrabiaj powierzchnie robocze, a nie tylko zewnętrzne

Wyceniamy określony stan końcowy komponentu. Oddzielenie powierzchni uszczelniających, pozycjonujących i estetycznych pozwala skupić pracę wykończeniową wyłącznie na obszarach, które jej wymagają.

Krawędzie w miejscach kontaktu z przedmiotem obrabianym oraz przejściami

Zastosuj zdefiniowane zaokrąglenie krawędzi tam, gdzie część styka się z przedmiotem obrabianym lub jest obsługiwana ręcznie. W przypadku krawędzi uszczelniającej lub pozycjonującej nadmierne zaokrąglenie może usunąć użyteczną geometrię; takie krawędzie wymagają osobnego traktowania.

Zasięg powłoki i maskowanie

Rysunek może przewidywać ochronę powierzchni zewnętrznych przy jednoczesnym pozostawieniu obszarów kontaktowych lub dopasowanych bez powłoki. Wskazuj granicę zamiast stosować ogólną notatkę dotyczącą wykończenia obejmującą oba typy powierzchni.

Wymiary po procesie końcowym

Pomiary wykonane przed naniesieniem powłoki nie mogą potwierdzić dopasowania po jej nałożeniu. Powiąż kontrolę otworu, rowka lub powierzchni oporowej z etapem gotowym, aby zespół odbiorczy dokonał pomiaru w tym samym stanie.

Parametry interfejsu, czystości i testu szczelności

Utrzymujemy oddzielnie dopasowanie mechaniczne, zanieczyszczenie oraz akceptację ograniczenia uszczelnionego. Odniesienie do dopasowania pozycjonującego dotyczy wyłącznie przypadków, gdy na rysunku wybrano H7.

W celu akceptacji pod względem czystości wizualna kontrola czystości, wynik badania zawartości cząstek oraz wynik badania pozostałości chemicznych odpowiadają na różne pytania. Metoda badawcza i jej dopuszczalny limit muszą być sparowane; raport bez takiego połączenia nie może potwierdzać zgodności.

Parametry interfejsu, czystości i testu szczelności
Element / kontrolaParametr lub odniesienieSzczegóły akceptacji
Wymienialna tuleja pozycjonującaH7 otwór, nominalny >6–10 mm
0 do +0.015 mm
Sprawdź roboczy otwór, powierzchnię zatrzymującą oraz położenie elementu pozycjonującego
Wysokości stopni kontaktu termicznego20°C standardowe odniesienie wymiaroweZarejestruj każdą wysokość kontaktu oraz warunki jej pomiaru
Rowek uszczelniający i powierzchnia oporowaSzerokość / głębokość rowka (mm); Ra (µm)Używaj podanych wymiarów w stanie końcowym po nałożeniu powłoki lub zastosowaniu maski
Czystość powierzchniRozmiar cząstek (µm); liczba/cm² lub pozostałości (µg/cm²)Określ powierzchnie badane, metodę pobierania próbek oraz limit akceptacji
Test szczelności ograniczenia uszczelnionegoSzybkość przecieku (Pa·m³/s); ciśnienie testowe (Pa)Zarejestruj gaz testowy, różnicę ciśnień oraz ustalony limit

Odniesienie 20°C nie określa temperatury roboczej ani temperatury wygrzewania. Limity czystości i szczelności pochodzą z specyfikacji urządzenia. Źródła: ELESA+GANTER, tabele DIN ISO 286; NIST, Standardowa Temperatura Odniesienia.

Zakres czyszczenia oraz kwalifikacja dostawców

Możemy przygotować ofertę na części frezowane pod kątem dalszego czyszczenia. Ostateczne czyszczenie lub specjalne pakowanie wymaga uzgodnionego procesu, odpowiedniego miejsca wykonania oraz dokumentów zwalniających. Klasyfikacja czystych pomieszczeń, kontakt z płytkami krzemowymi lub kwalifikacja procesowa oraz zatwierdzone przez klienta ścieżki dostaw wymagają szczegółowej analizy projektu; nie są one ustalane na podstawie kontroli wymiarowej.

Dostawa do montażu lub do końcowego czyszczenia

Zakres naszej dostawy może kończyć się na wykończonym elemencie frezowanym lub na osobno uzgodnionym etapie obróbki końcowej. Wybór punktu przekazania zapobiega niepotrzebnemu czyszczeniu, obsługiwaniu i ponownemu pakowaniu tego samego elementu.

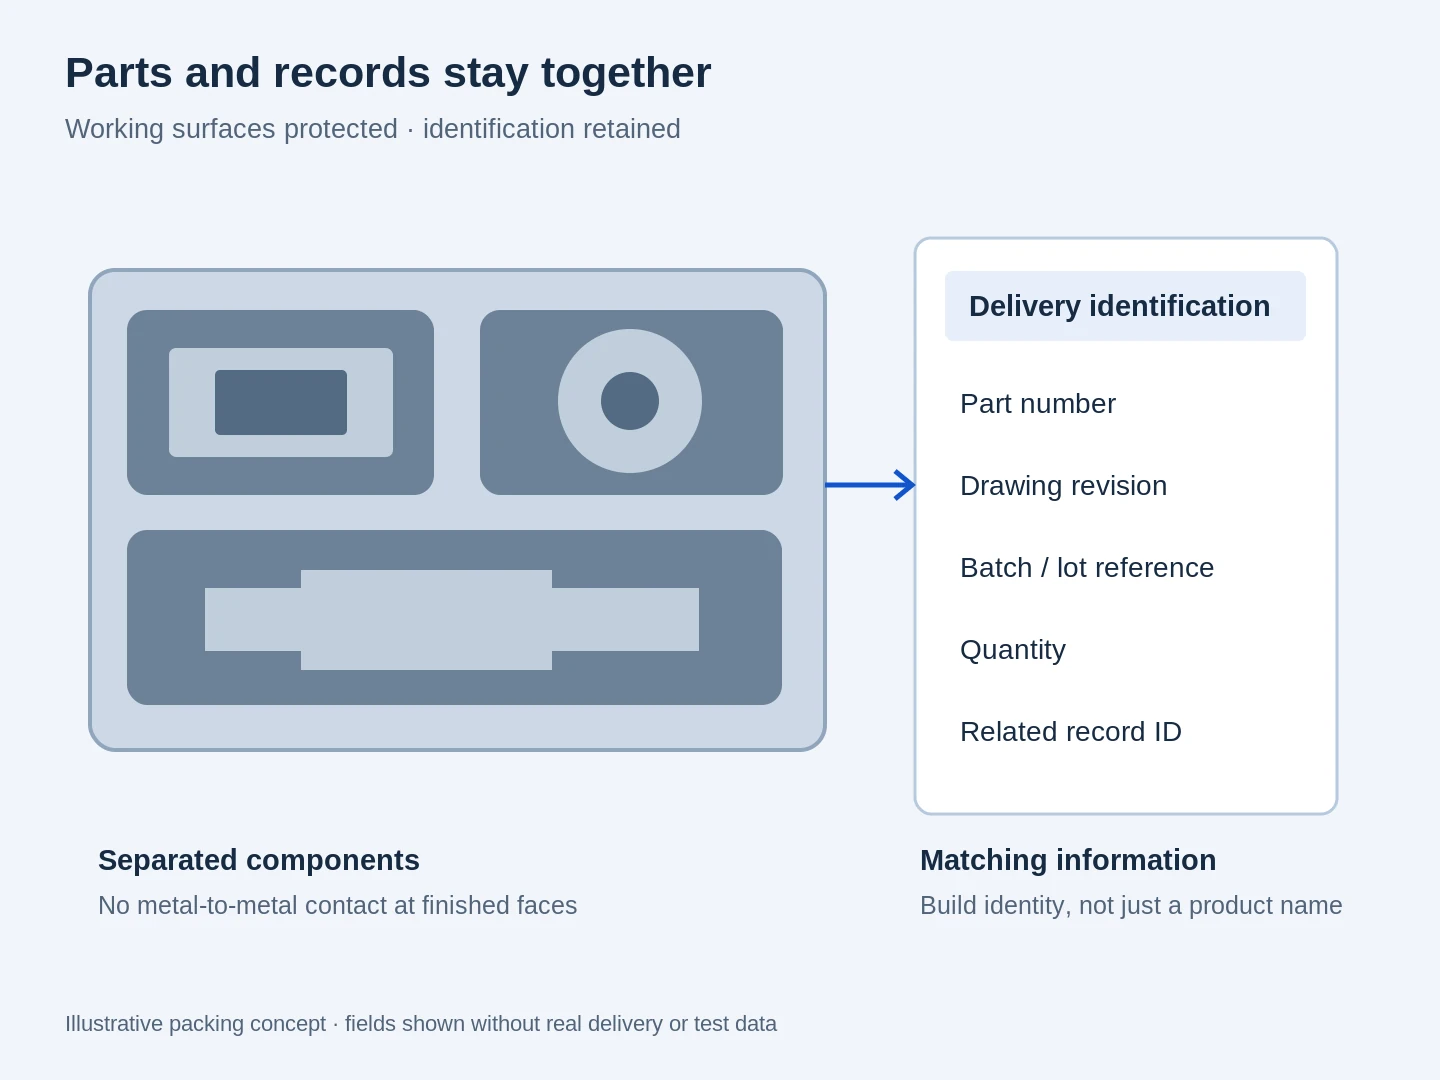
Układ pakowania z oddzielonymi komponentami oraz polami identyfikacyjnymi: numer części, rewizja, partia, ilość i identyfikator rekordu

Ochrona powierzchni uszczelniających i stykowych

Oddzielaj elementy tak, aby krawędź kołnierza nie mogła uszkodzić powierzchni uszczelniającej kolejnego elementu. Punkty kontaktu opakowania nie powinny obejmować chronionych powierzchni funkcyjnych.

Zachowanie identyfikowalności wersji wyposażenia

Oznaczaj wizualnie podobne warianty numerem części i numerem wersji oraz uzgodnionym oznaczeniem partii. Umożliwia to personelowi odbiorczemu utrzymanie części zamiennych do starszego wyposażenia osobno od wersji zaktualizowanej.

Unikaj powielania kontrolowanej ścieżki czyszczenia

Jeśli końcowe czyszczenie wykonuje Twój zatwierdzony dostawca, zamów warunki obróbki przedczyszczącej oraz odpowiedni pakiet transportowy. Końcowe czyszczenie i jego dokument potwierdzający wydanie pozostają powiązane z tym określonym etapem.

Często zadawane pytania dotyczące frezowania wyposażenia półprzewodnikowego

Czy możecie wykonać część zamienną do wyposażenia OEM na podstawie używanego wzorca?

Wzorzec pozwala określić geometrię, ale zużycie i wcześniejsze naprawy mogły zmienić pierwotne wymiary. Przed wykonaniem części zamiennych potrzebujemy zaakceptowanej definicji produkcyjnej; oryginalny rysunek lub pomiary części współpracujących pomagają rozwiązać brakujące dopasowania.

Czy czarny PEEK jest automatycznie bezpieczny pod względem ESD?

Nie. Kolor nie określa zachowania elektrycznego. Modyfikowane pod względem elektrycznym gatunki mają konkretne właściwości, a gatunek wybrany do kontroli ESD musi nadal spełniać wszelkie oddzielne wymagania dotyczące kontaktu z przedmiotem roboczym lub zanieczyszczenia.

Czy lokalizator wykonany z tworzywa sztucznego można kontrolować w temperaturze pokojowej, jeśli działa w podwyższonej temperaturze?

Tak, o ile wymiary akceptacyjne na rysunku są zdefiniowane dla tej właśnie warunków kontroli. Projekt musi jednak uwzględniać warunki eksploatacyjne; wynik pomiaru wymiarów w temperaturze pokojowej sam w sobie nie określa luzu w temperaturze roboczej.

Czy polerowaną powierzchnię uszczelniającą można zaakceptować wyłącznie na podstawie wyglądu?

Nie. Połyskający wygląd nie potwierdza płaskości, struktury powierzchni ani braku zadrapania przecinającego tor uszczelnienia. Są to osobne kontrole powierzchniowe lub wymiarowe; wymagana wydajność uszczelnienia może również wymagać określonego testu montażowego.

Czy element wyposażenia z aluminium można zamienić na stal nierdzewną?

Zmiana materiału wpływa na masę, rozszerzalność cieplną i przepływ ciepła, a także na wytrzymałość. Te różnice mają znaczenie w przypadku poruszających się wsporników lub mocowań, które w trakcie eksploatacji ulegają zmianie temperatury. W porównaniu należy uwzględnić wymagane warunki pozycjonowania i obciążenia; identyczne wymiary nie czynią materiałów wzajemnie zastępczymi.

W jaki sposób należy dostarczyć komponent do naszego testu szczelności w helu?

Określ, czy test obejmuje surowy komponent czy zmontowane połączenie, w tym które porty są zamknięte oraz jakie uszczelki lub kołnierze są zamontowane. Uchwyt testowy i połączenia mogą wpływać na wynik, dlatego zakres dostawy powinien odpowiadać konfiguracji, która podlega akceptacji.

Czy wymiar pierścienia O-ring wystarcza do zdefiniowania frezowanego rowka uszczelniającego?

Nie. Geometria rowka zależy również od stopnia ściskania uszczelki, luzu montażowego jej partnera oraz układu uszczelnienia. Rowek skopiowany wyłącznie na podstawie wymiarów swobodnego pierścienia O-ring może doprowadzić do nieprawidłowego stopnia ściskania lub wypełnienia. Użyj zatwierdzonego rysunku gniazda dla wybranej uszczelki i połączenia.

Czy próbne montowanie powinno odbyć się przed końcowym czyszczeniem?

Sprawdzenie pasowania przed kontrolowaną końcową fazą czyszczenia pozwala wykryć interferencję bez konieczności ponownego otwierania gotowego zestawu. Jeśli plan akceptacji przewiduje montaż po czyszczeniu, to narzędzia, sposób obsługi oraz ewentualne powtórne czyszczenie należą do tej zatwierdzonej ścieżki. Sprawdzenie i końcowe przekazanie powinny znaleźć się w tym samym planie wydania.

WSPARCIE PROJEKTOWE

Omów swój komponent do urządzeń półprzewodnikowych

Opisz nam funkcję części w Twoim urządzeniu oraz etap projektu. Możemy omówić komponent, jego wymagania produkcyjne oraz stan dostawy potrzebny do kolejnej operacji.

VETCNCCNC MANUFACTURING
Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB