Obudowy łożysk
Otwór pod łożysko i jego nóżki montażowe muszą być współosiowe. Wskazane powinny zostać: pasowanie otworu, wysokość osiowa, położenie otworów montażowych oraz powierzchnie służące do pozycjonowania obudowy.
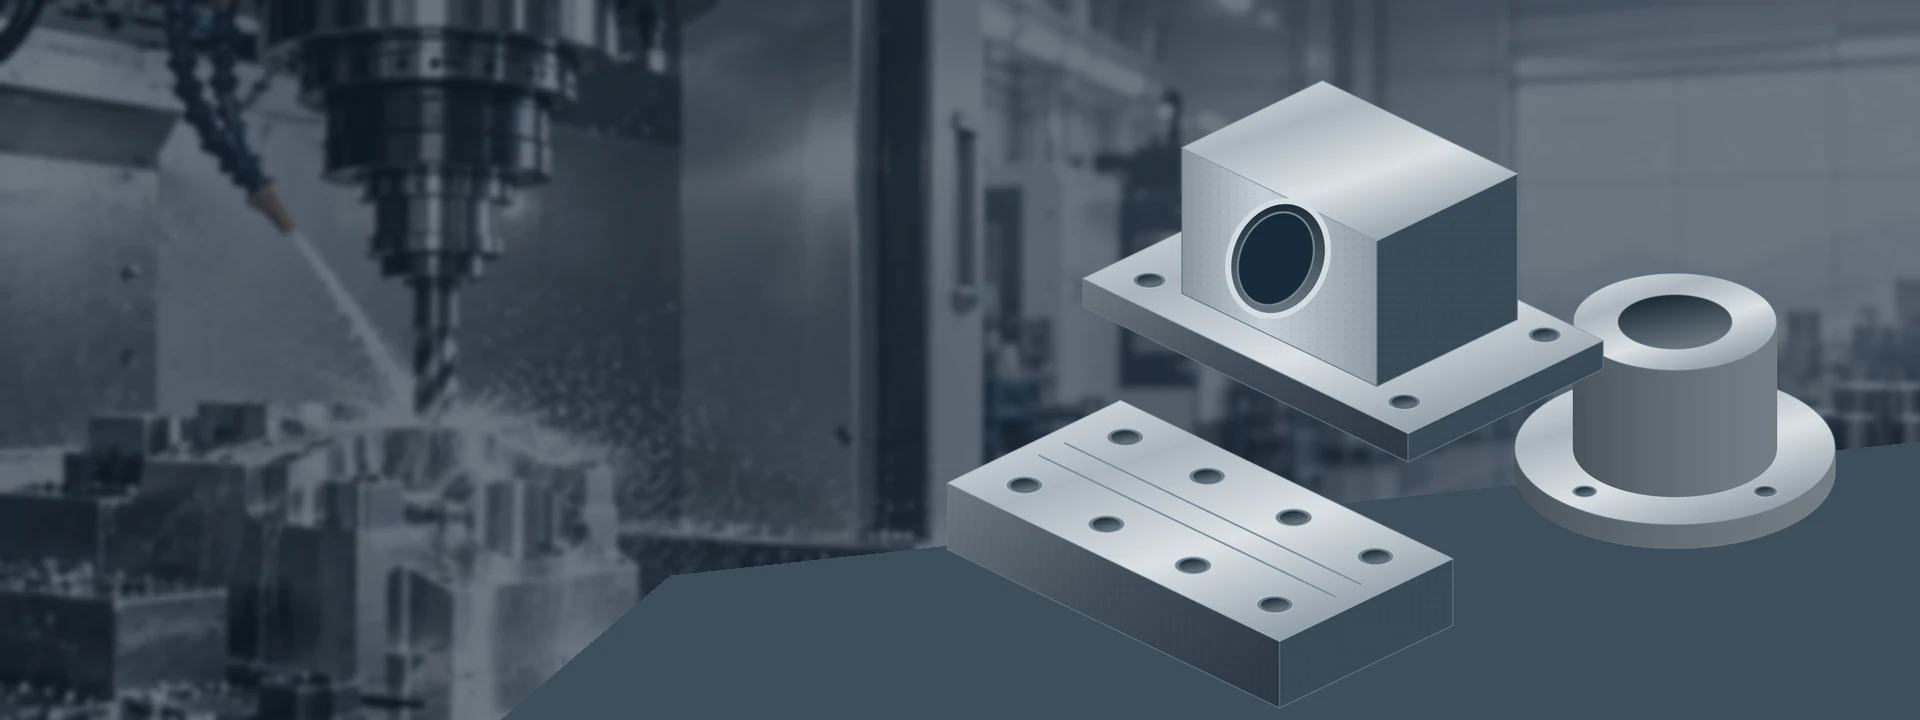
Otwór pod łożysko i jego nóżki montażowe muszą być współosiowe. Wskazane powinny zostać: pasowanie otworu, wysokość osiowa, położenie otworów montażowych oraz powierzchnie służące do pozycjonowania obudowy.
Określ średnicę wewnętrzną, średnicę zewnętrzną, ramię (shoulder) oraz grubość flanca w sposób wzajemnie powiązany. Wskazanie powierzchni lokalizującej rękaw oraz ewentualnej tolerancji na późniejszą obróbkę wykończeniową.
Płaskie powierzchnie podporowe oraz powtarzalne położenia otworów określają użyteczną geometrię. Wskazane powinny zostać powierzchnie, które mogą pozostać w stanie odlewniczym, oraz te wymagające pełnej obróbki.
Pokrywa może wymagać średnicy lokalizacyjnej oraz płaskiej powierzchni styku. Zaznacz obszar posadzki, układ śrub oraz wymaganą zależność geometryczną między otworem a powierzchnią styku.
Pokaż powierzchnię ślizgową, cechy montażowe oraz część, względem której dana część się porusza. Na rysunku należy uwzględnić wymagane twardość, wykończenie powierzchni oraz warunki smarowania.
Wewnętrzny otwór, średnica lokalizacyjna oraz okrąg śrubowy mogą być wykonywane przy użyciu różnych operacji frezarskich. Określ rodzaj pasowania oraz wszelkie określone wymagania dotyczące bicia względem ustalonego punktu odniesienia (datuma).
Ilustracyjne formy części. Wyślij swój rysunek, aby omówić rzeczywisty gatunek, półwytwór oraz zakres obróbki.
Prześlij rysunek odlewu, rysunek gotowego elementu, zdjęcia oraz dostępne protokoły kontroli jakości. Podaj ilość gotowych do wysyłki sztuk oraz przybliżoną masę każdego półfabrykatu. Przeprowadzimy analizę zakresu obróbki przed przesunięciem partii do produkcji.
Prostsza tuleja, tarcza kołowa lub blok mogą być wykonane z prętów żeliwnych ciągłego odlewania zamiast z dedykowanego odlewu o określonym kształcie. Podaj wymiary i gatunek pręta oraz zapewnij miejsce na oczyszczanie powierzchni. Konwencje dotyczące wymiarów prętów zależą od dostawcy.[2]
Prześlij gotowy model, przewidywane partie oraz wszelkie informacje dotyczące odlewni lub formy, jakie posiadasz. Pozyskanie półfabrykatu stanowi osobny zakres prac do potwierdzenia, w tym wybór dostawcy, własność narzędzi, kontrole przy odbiorze oraz odpowiedzialność za niezgodne odlewy.
Żeliwo szare i żeliwo sferoidalne należą do rodziny żeliw odlewniczych, ale nie są wzajemnie zamienne. Żeliwo szare zawiera grafit w postaci płatków, natomiast żeliwo sferoidalne – w postaci kulistych węglików. Gatunek i struktura matrycy wpływają zarówno na właściwości gotowej części, jak i na jej zachowanie podczas obróbki skrawaniem.[1]
Użyj pełnego oznaczenia na swoim rysunku, w tym stosownej specyfikacji i warunków dostawy. Wymóg jedynie „żeliwa” pozostawia otwartymi istotne decyzje. Każdą alternatywną odmianę materiału należy uzgodnić przed zakupem półfabrykatu.
Żeliwo szare z grafitem płatkowym stosuje się ze względu na jego zdolność do tłumienia drgań i dobrą obrabialność. ASTM A48 Klasa 40 określa konkretny gatunek; dokumenty dotyczące półwytworu oraz nadmiar obróbkowy nadal wymagają uzgodnienia.[3]
Gatunki żeliwa sferoidalnego definiują różne wymagania dotyczące właściwości. Na przykład 65-45-12 to oznaczenie stosowane zgodnie z normą ASTM A536. Podaj dokładny wymagany gatunek, twardość lub stan obróbki cieplnej, a nie zastępuj ich na podstawie wyglądu.[4]
Żeliwo grafityczne zagęszczone, żeliwo sferoidalne austemperowane oraz gatunki o wysokiej twardości wymagają osobnego przeglądu obróbki skrawaniem. Określ dokładnie nazwę materiału oraz jego stan przy odbiorze, aby można było zweryfikować narzędzia, kolejność operacji wykończeniowych oraz metody kontroli.[5]
Określ gatunek żeliwa odlewniczego oraz obowiązującą normę. Zastępcze materiały zgodne z innymi normami wymagają zatwierdzenia.
| Właściwość | 65-45-12 żeliwo sferoidalne Dura-Bar 65-45-12 | Stan |
|---|---|---|
| Minimalna wytrzymałość na rozciąganie (ksi) | 65 | Próbka wzdłużna, promień pośredni |
| Minimalna wytrzymałość plastyczności (ksi) | 45 | Próbka wzdłużna, promień pośredni |
| Minimalne wydłużenie (%) | 12 / 9 | Średnica ≥2in / <2in |
Wartości dotyczą odlewów w stanie dostarczenia; minimalne wydłużenie wynosi 12% dla średnic równych lub większych niż 2 inches oraz 9% dla średnic mniejszych niż 2 inches.
Nominalna objętość odlewu stanowi jedynie punkt wyjścia. Sprawdź ilość materiału dostępnego na każdej obrabianej powierzchni oraz wokół każdego otworu, w tym wpływ odchyłek odlewania. W przypadku prętów odlewniczych użyj dopuszczalnego zakresu obróbki podanego przez dostawcę zamiast zakładać, że podany rozmiar to rozmiar gotowy.[2]
Wybierz punkty podparcia i zaciskania zapewniające stabilne utrzymywanie rzeczywistego odlewu przy jednoczesnym zapewnieniu dostępu do obszarów przeznaczonych do pierwszej obróbki. Powierzchnia szorstka użyta do początkowej lokalizacji może zostać później usunięta lub zastąpiona obrabianym elementem bazującym.
Dla obudowy łożyska oś otworu walcowego i otwory montażowe mogą wymagać powiązania z gotowymi stopami. Oznacz te elementy odniesienia oraz ograniczenia na rysunku. Sprawdź końcowe powiązania po wszystkich operacjach, które mogą je wpływać.
Frezowanie określa powierzchnie i położenia potrzebne do montażu. Na odlewie określ, gdzie wymagana jest całkowicie wykończona powierzchnia, a gdzie może pozostać powierzchnia odlewnicza. Dzięki temu unikasz usuwania materiału, który nie przyczynia się do prawidłowego dopasowania części.
usługi frezowania CNCToczenie nadaje się do tulei, piast i okrągłych cech lokalizacyjnych. Wskazuj powierzchnie, które muszą być współosiowe względem określonego elementu odniesienia, wraz z położeniem barków i granicami otworów walcowych. Zadbaj o ewentualne późniejsze operacje zmieniające dopasowanie.
CNC usługi toczeniaOtwór odlewniczy może nadal wymagać znacznej obróbki przed uzyskaniem kontrolowanego otworu walcowego. Weryfikacji pod kątem wymiaru, geometrii, dostępności i wymagań dotyczących chropowatości podlegają wiercenie, frezowanie okrągłe lub osobna operacja wykańczająca.
Zapoznaj się z częściami obrabianymi
Dla obudowy wyfrezowane otwory mogą wyglądać dobrze, mimo że wysokość ich środka jest nieprawidłowa. Pokrywa może spełniać wymagania dotyczące grubości, ale nie spełniać wymagań dotyczących płaskości. Określ funkcjonalne wymiary i wymagania geometryczne, aby plan kontroli był zgodny z montażem.
Jeśli obróbka ujawnia wnękę lub inne nieoczekiwane wskazanie, uzgodnij sposób identyfikacji, dokumentowania i tymczasowego zatrzymania dotkniętego elementu w celu podjęcia decyzji. Zdefiniuj ścieżkę postępowania z elementem przed rozpoczęciem produkcji; naprawa, impregnacja lub zastąpienie materiału wymagają osobnego zatwierdzenia.
| Cecha | Specyfikacja | Warunek akceptacji | Weryfikacja |
|---|---|---|---|
| Surowy wyrób przyjmowany | Identyfikacja materiału; zapas na obróbkę; uszkodzone obszary; raporty | Określona tolerancja na oczyszczanie | Kontrole przyjmowania; postępowanie w przypadku niewystarczającego zapasu |
| Otwory i średnice lokalizacyjne | Granice wymiarów; kształt; bazy pomiarowe; chropowatość powierzchni | Stosowne rysunki i ogólne tolerancje wymiarowe | Kontrole wymiarowe i powierzchniowe |
| Powierzchnie montażowe i wzory otworów | Płaskość/orientacja; wysokość środka; położenie otworów | Końcowe powierzchnie odniesienia; określona konfiguracja ustawienia | Pomiary odniesione do baz pomiarowych |
| Stan odlewu | Kryteria defektów; wymagania materiałowe/wymagania dotyczące badań nieniszczących (NDT) | Określona metoda, zakres i kryteria akceptacji | Raporty materiałowe/raporty NDT oddzielone od danych wymiarowych |
| Obróbka cieplna i końcowy stan wyrobu | Twardość; dokumentacja obróbki cieplnej; maski; końcowe powierzchnie | Wymagane dokumenty oraz identyfikacja dostawcy odpowiedzialnego za ich przygotowanie | Oddzielne raporty badań, ocena wyglądu oraz pomiary wymiarowe |
Zaznacz na rysunku otwór, średnicę lokalizacyjną, powierzchnię ślizgową oraz wszelkie inne powierzchnie wymagające ochrony. Określ dopuszczalne załamania krawędzi, aby usuwanie wyburzów nie zmieniało siedziska lub istotnego narożnika.
Zaznacz na rysunku obszary poddawane powłokom oraz granice maskowania. Zachowaj wymagania wymiarowe związane z ich końcowym stanem, w tym informację, czy kontrola ma być przeprowadzona przed czy po nałożeniu powłoki.
Uzgodnij tymczasową ochronę, którą można usunąć bez szkodzenia kolejnemu etapowi procesu. Chron przed uszkodzeniem przez kontakt powierzchnie po obróbce i zapewnij stałą łączność tożsamości wyrobu z jego danymi partii w ramach pakowania.
Sprawdź źródło odlewu lub pręta, wymiary, gatunek materiału oraz rewizję rysunku przed ustaleniem ceny trasy obróbki.
Użyj uzgodnionej pierwszej sztuki lub próbnej partii do oceny czyszczenia, przenoszenia punktów odniesienia, dopasowań oraz wymaganych dokumentów.
Przechowuj zatwierdzoną wersję, trasę materiałową i kolejność obróbki razem z zamówieniem. Potwierdź wszelkie zmiany przed powtórzeniem zadania.
Powiąż oznaczenia części, etykiety opakowań oraz uzgodnione raporty z wydaną partią. Wyraźnie określ daty późniejszych operacji wykańczających oraz wysyłki.
Odlew bliski końcowej postaci może zmniejszyć ilość usuwanego materiału, ale dodaje zakres prac odlewniczych i przygotowania form. Odlew w postaci pręta może uniknąć dedykowanej formy dla niektórych kształtów, ale wymaga większej ilości obróbki skrawaniem. Porównaj koszt surowca, przygotowanie uchwytów, obróbkę skrawaniem, kontrolę jakości, obróbkę cieplną oraz wielkość partii.
Porównaj zakres oferty CNCVETCNC współpracuje z fabrykami i firmami partnerskimi w Chinach. Przed złożeniem zamówienia potwierdź dostawcę surowca, zakres obróbki skrawaniem oraz obowiązki komunikacyjne.
Zapoznaj się z VETCNCTak. Żeliwo szare i żeliwo ciągliwe można frezować, toczyć oraz przetwarzać odpowiednimi narzędziami do wiercenia. Dokładna gatunkowość, struktura i twardość wpływają na trasę technologiczną obróbki.[1]Wyślij informacje o swoim półfabrykacie oraz rysunek gotowej części, aby przeanalizować zadanie razem z VETCNC.
Odlewy dostarczane przez klienta stanowią jedną z możliwych ścieżek przeglądu. Najpierw prześlij zdjęcia surowca, jego wymiary, masę, dokumentację gatunku oraz rysunek gotowej części. Zgadnij się na kryteria akceptacji przyjmowanego surowca oraz sposób postępowania z niezgodnymi odlewami przed ich wysyłką.
Określ, czy potrzebujesz wyłącznie obróbki skrawaniem, czy też pomocy w pozyskaniu surowca. Każda umowa z odlewnią lub dostawcą materiału musi zostać osobno potwierdzona, w tym dotyczy to form, odpowiedzialności dostawcy, dokumentacji materiału oraz akceptacji surowca.
Żeliwo szare zawiera grafit płatkowy; żeliwo ciągliwe zawiera grafit kulisty. Ta różnica strukturalna wpływa na zachowanie mechaniczne, a matryca i gatunkowość wpływają na obróbkę.[1]Określ wymaganą gatunkowość zamiast traktować obie nazwy jako wzajemnie zamienne.
Dla odpowiednich kształtów pręt odlewniczy stanowi alternatywny punkt wyjścia do analizy. Nadal wymaga on odpowiedniej gatunkowości oraz wystarczającej ilości materiału na wszystkie powierzchnie obrabiane. Porównaj konwencję rozmiarów dostawcy, dopuszczalny zakres obróbki oraz dostępne kształty z rysunkiem gotowej części.[2]
Zacznij od granic podanych na rysunku oraz wszelkich stosownych tolerancji ogólnych. Zaznacz pasowania otworów, zależności względem baz, płaskość i chropowatość powierzchni. W celu udzielenia zobowiązania niezbędne są rzeczywisty materiał, wielkość cechy, zmienność półfabrykatu oraz plan pomiarowy — nie można stosować jednej uniwersalnej tolerancji dla każdego elementu.
Nie ma jednej uniwersalnej warstwy obróbkowej dla każdego półfabrykatu. Zależy ona od procesu odlewania, kształtu, zmienności oraz powierzchni wymagających obróbki wykończeniowej. Przygotuj rysunki półfabrykatu i gotowego wyrobu wraz z sobą. W przypadku materiału odlewanego ciągłego potwierdź opublikowane przez dostawcę zasady dotyczące wymiarów i obróbki wykończeniowej.[2]
Nie należy zakładać jednego uniwersalnego cyklu obróbki cieplnej. Podaj wszelkie określone rodzaje obróbki, końcową twardość oraz wymagania dotyczące stabilności wymiarowej. Dostawca materiału i zespół obrabiający mogą wówczas ocenić, w którym miejscu cyklu obróbki cieplna powinna zostać przeprowadzona oraz jakie operacje wykończeniowe będą jej następować.
Ustalcie procedurę identyfikacji dotkniętego elementu, dokumentacji lokalizacji defektu oraz jego tymczasowego wycofania z procesu do przeglądu. Akceptacja zależy od określonych kryteriów dotyczących defektów oraz funkcji elementu. Decyzje dotyczące naprawy, impregnowania lub używania elementu bez dodatkowej obróbki wymagają upoważnienia — nie są one automatycznymi dopuszczeniami obróbkowymi.
Prześlij model gotowego elementu wraz z numerem rewizji rysunku, dane dotyczące surowego odlewu lub półfabrykatu, gatunek i stan materiału, ilości próbek i partii, krytyczne wymiary, wymagania dotyczące obróbki cieplnej oraz kontroli jakości. Dodaj masę półfabrykatu i zdjęcia, jeśli są dostępne. Oferta powinna wyraźnie oddzielać dostawę półfabrykatu od usług obróbki.
Aby przygotować ofertę na obudowę, potrzebujemy więcej informacji niż tylko średnicy gotowego otworu. Do oferty dołącz rysunek odlewu, stan surowca oraz powierzchnie służące do pozycjonowania części podczas obróbki i kontroli.
Użyj tego formularza, aby zebrać niezbędne dane, a następnie załącz swoje pliki w formularzu ofertowym. Możesz również pobrać go do własnego folderu projektowego.
Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.
Źródła informacji dotyczących gatunków żeliwa, terminologii oraz aspektów związanych z jego obróbką.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
