Przejdź do treści
VETCNCCNC MANUFACTURING
Ilustracyjne komponenty miedziane obok wrzeciona CNC; nie jest to linia produkcyjna motocyklowa lub samochodowa VETCNC

Obróbka CNC dla przemysłu motocyklowego

Obrabiamy niestandardowe obudowy, wsporniki, wały, adaptery i uchwyty przeznaczone do rozwoju pojazdów, budowy prototypowej i powtarzalnych zamówień. Nasza usługa obejmuje frezowanie, tokarkę oraz kontrolę wymiarową — od części do sprawdzenia dopasowania po serie wprowadzone do produkcji.

  • Komponenty prototypowe
  • Produkcja próbna i powtarzalna
  • Narzędzia montażowe i testowe

Części motocyklowe przeznaczone do rozwoju, montażu i testowania

Nasze usługi obróbki CNC dla przemysłu motocyklowego obejmują komponenty niestandardowe dla zespołów inżynieryjnych, dostawców komponentów oraz producentów urządzeń. Poniższe grupy komponentów obejmują zarówno sprzęt pojazdowy, jak i narzędzia służące do jego budowy lub testowania. Jeden projekt może obejmować części frezowane, toczone oraz poddane obróbce wtórnej w ramach tego samego zestawu oznaczeń komponentów.

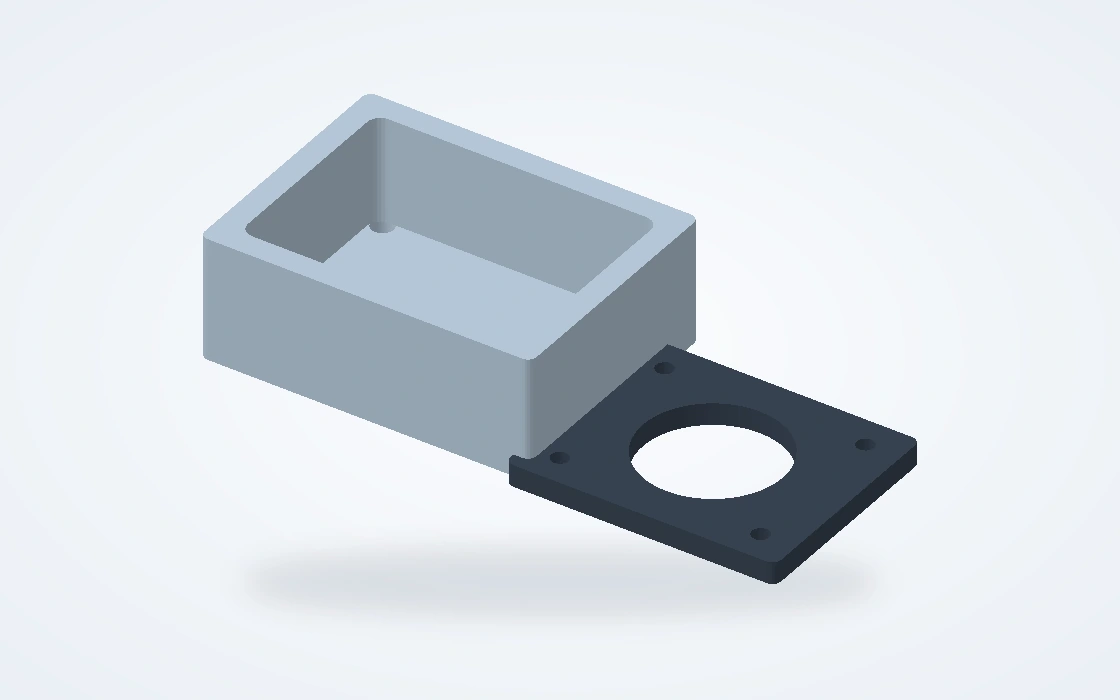
Ilustracyjna obrabiana obudowa i osobna pokrywa pokazujące wgłębienie oraz interfejsy montażowe

Obudowy i płyty przykrywające

Obrobione obudowy, obudowy łożysk i zdejmowane pokrywy do zestawów rozwojowych. Kieszenie, powierzchnie montażowe i otwory na złącza określają dostępne przestrzenie użytkowe, natomiast cechy lokalizacyjne zapewniają prawidłowe pozycjonowanie pokrywy względem sąsiadujących komponentów.

  • Kieszenie i ściany
  • Powierzchnie stykowe
  • Otwory na złącza
Omów ten komponent
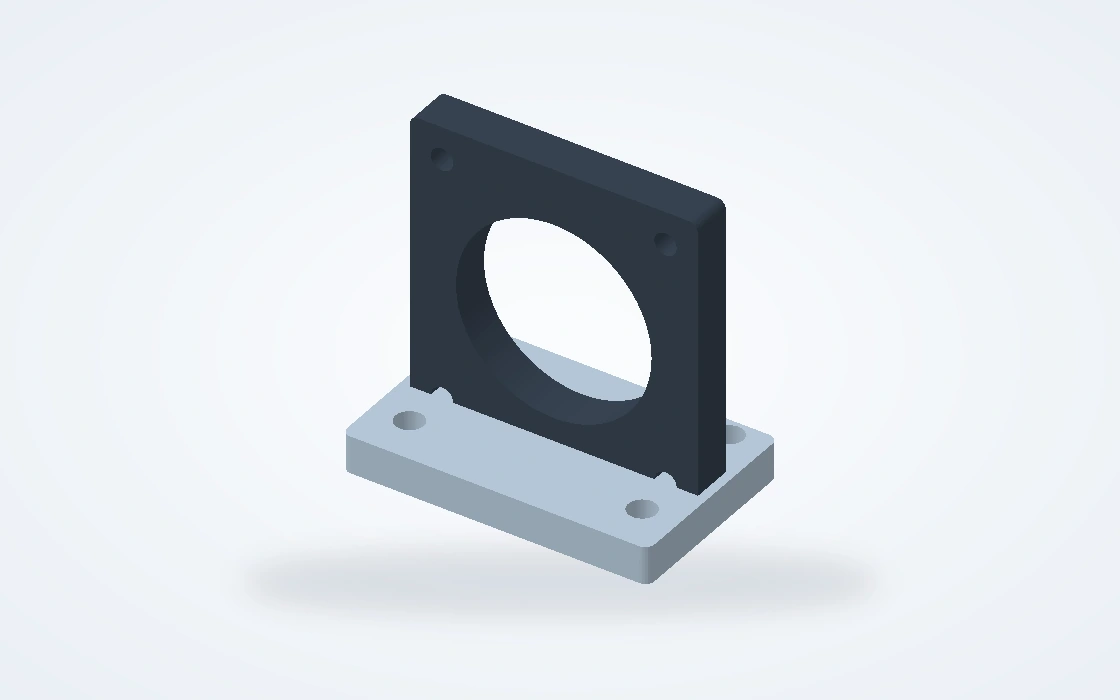
Ilustracyjny wspornik czujnika z okrągłym otworem i podstawą mocowaną śrubami

Wsporniki czujników i zespołów

Uchwyty dla czujników, urządzeń pomocniczych i elementów montażowych. Płaskie podstawy, powierzchnie nachylone, wycięcia i otwory lokalizacyjne określają pozycję montażu, zapewniając jednocześnie dostęp do złączy, elementów mocujących i narzędzi serwisowych.

  • Wszczepy montażowe
  • Powierzchnie nachylone
  • Otwory lokalizacyjne
Omów ten komponent
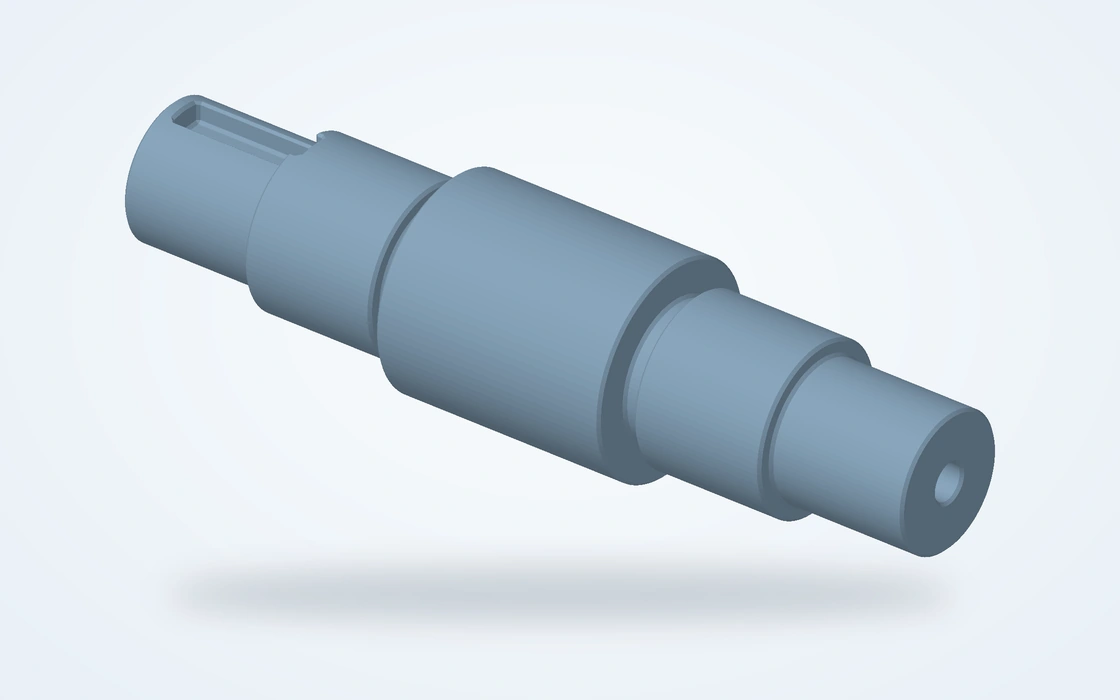
Ilustracyjny wał stopniowy z gniazdami łożysk, przejściami ramion i płaszczyzną obrabianą

Wały, tuleje i dystansy

Części toczone przeznaczone do mechanizmów rozwojowych, układów łożyskowych oraz stanowisk testowych. Stopniowane średnice, barki, otwory wewnętrzne i rowki określają sposób podparcia, zablokowania i pozycjonowania części w zestawie.

  • Miejsca osadzenia łożysk
  • Otwory wewnętrzne
  • Stopnie osiowe
Omów ten komponent
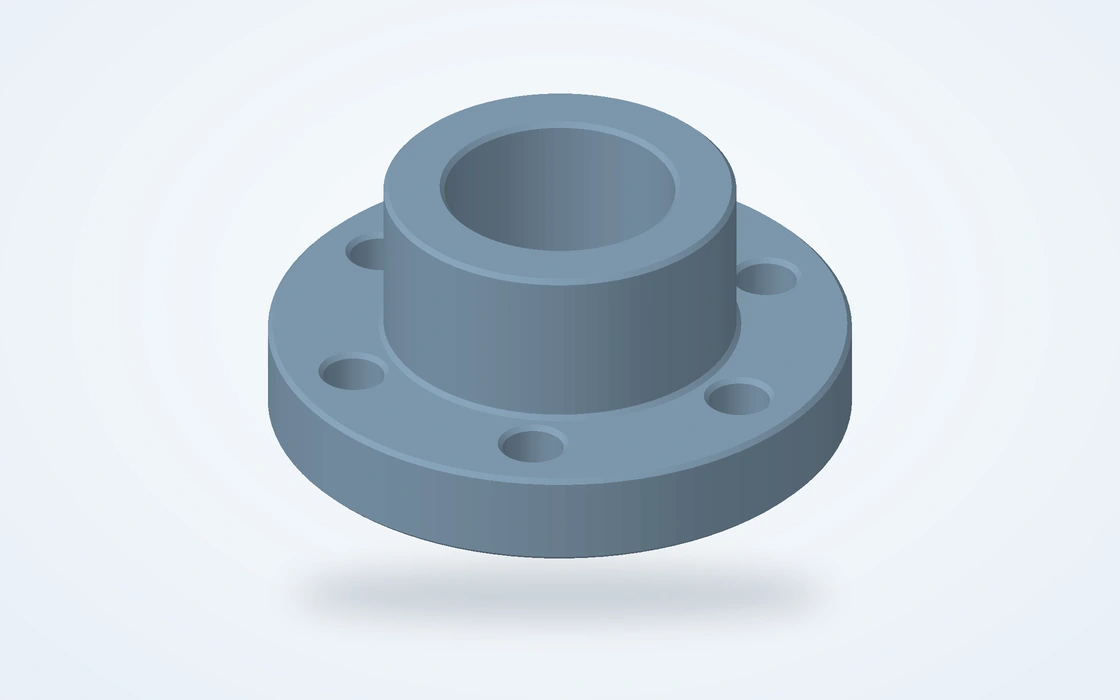
Ilustracyjny adapter kołnierza z centralnym otworem, średnicą lokalizacyjną i okręgiem śrubowym

Kołnierzki i adaptery do badań

Niestandardowe interfejsy między obudową, wałem lub urządzeniem pomiarowym. Średnice centrujące i wzory otworów pod śruby łączą elementy o różnych interfejsach; płaszczyzny pod klucz lub otwory poprzeczne zapewniają dostęp do montażu i demontażu.

  • Średnice centrujące
  • Układy otworów mocujących
  • Elementy ułatwiające dostęp
Omów ten komponent
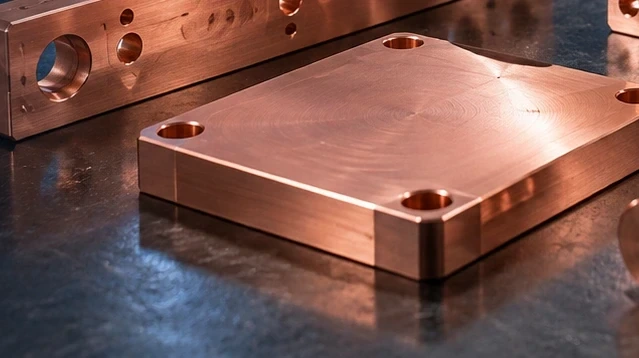
Ilustracyjna płyta miedziana z otworami montażowymi oraz obróbką powierzchni stykowej

Płytki miedziane do połączeń

Obrabiane płytki stykowe oraz interfejsy wymiany ciepła dla zespołów elektrycznych lub termicznych przeznaczonych do badań. Obszary styku, otwory mocujące oraz końcowa jakość powierzchni są rozpatrywane łącznie z konstrukcją elementu oraz ewentualnie określonymi metodami obróbki powierzchni.

  • Płaskie pola styku
  • Otwory mocujące
  • Płaskie interfejsy
Omów ten komponent
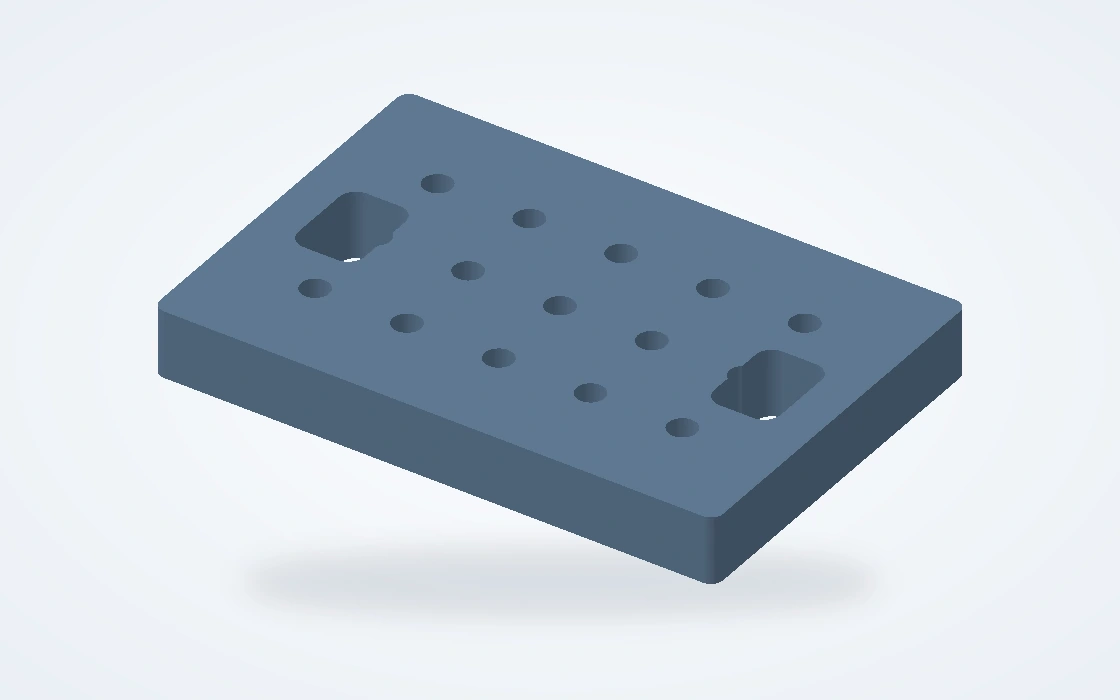
Ilustracyjna płyta uchwytu z otworami lokalizacyjnymi, rowkami i cechami montażowymi

Uchwyty montażowe i narzędzia pomiarowe

Płytki uchwytów, bloki pozycjonujące oraz wymienne elementy narzędziowe do wyposażenia linii produkcyjnej i stołów badawczych. Te części utrzymują, pozycjonują lub wspierają przedmiot obrabiany i mogą być zamówione osobno od elementu zamontowanego w pojeździe.

  • Płyty uchwytów
  • Elementy pozycjonujące
  • Wymienne elementy narzędziowe
Omów ten komponent

Zastosowanie obrabianych elementów w programach motocyklowych i samochodowych

Obudowa pojazdu, adapter testowy napędu oraz uchwyt montażowy pełnią różne funkcje. Ich powierzchnie lokalizacyjne, cechy montażowe oraz dostęp muszą być dopasowane do obsługiwanego montażu lub operacji.

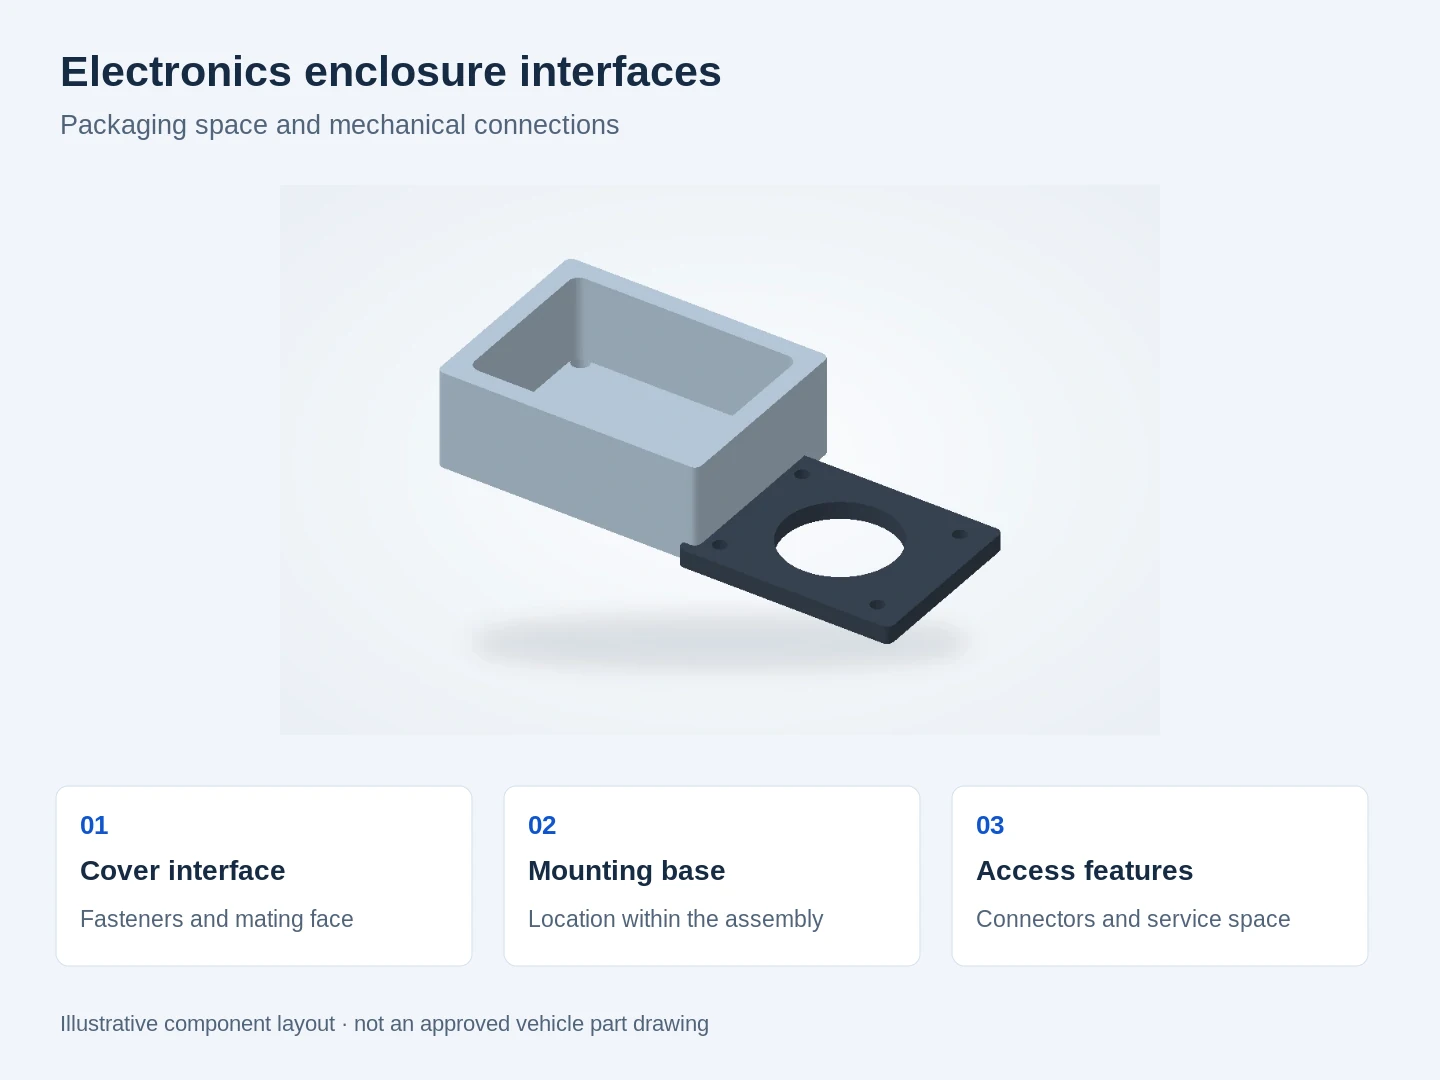
Ilustracyjny układ obudowy oddzielający pokrywę, miejsca montażowe oraz interfejsy dostępu

Części mechaniczne do rozwoju pojazdów i technologii e-mobilności

W przypadku pakowania elementów elektronicznych i napędów elektrycznych powierzchnia montażowa, przestrzeń wewnętrzna oraz punkty mocowania muszą pasować do tego samego montażu. Obrabiamy obudowy, uchwyty czujników oraz płyty interfejsowe zgodnie z tym układem.

W przypadku obudowy przenoszącej wirujący zespół otwory łożyskowe oraz miejsca połączenia również muszą zachować współosiowość. Obróbka i pomiary powinny odnosić te cechy do tych samych odniesień funkcjonalnych, a nie sprawdzać każdej średnicy osobno.[1]

Interfejsy korpusu i pokrywy

Dostęp do elementów mocujących, stan powierzchni styku oraz otwory pod złącza decydują o możliwości montażu i serwisowania otaczającego zespołu.

Interfejsy cieplne i kontaktowe

Lokalne wymagania dotyczące powierzchni rozróżniają obszary odprowadzania ciepła lub kontaktu od ogólnych powierzchni zewnętrznych; wydajność systemu pozostaje częścią projektu zespołu.

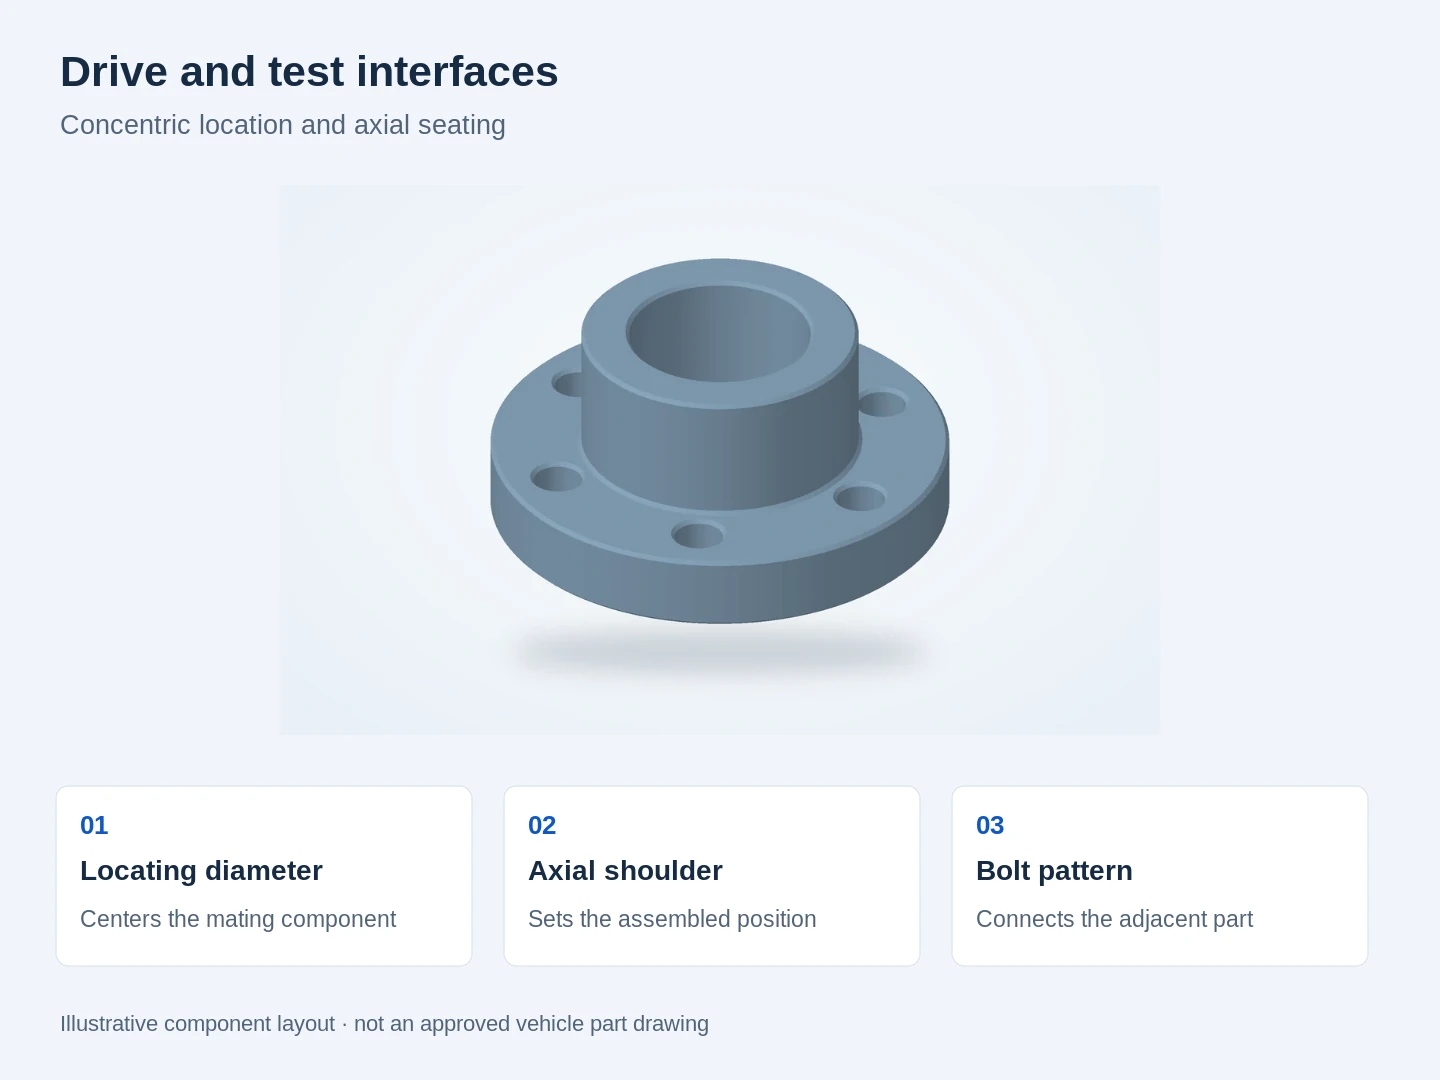
Ilustracyjny układ kołnierza wyjaśniający średnicę lokalizacyjną, ramię osiowe oraz układ śrub

Adaptery i elementy pozycjonujące dla zespołów napędowych i testowych

Powierzchnie centrujące i gniazda osiowe na wałku, tulei lub adapterze kołnierza określają sposób ich połączenia z obudową, podporą lub stołem testowym. Obie powierzchnie muszą być zgodne z odpowiadającymi im komponentami.

Część uchwytu testowego może mieć inne wymagania dotyczące trwałości użytkowej, obsługi i identyfikacji niż część montowana w pojeździe. Zakres oferty i kontroli powinien określać, do którego zastosowania dana część jest przeznaczona.

Lokalizacja promieniowa i osiowa

Powierzchnie osadzenia łożysk, barki oraz średnice pozycjonujące określają sposób centrowania zespołu oraz głębokość osadzenia poszczególnych współpracujących komponentów wzdłuż osi.

Dostęp i utrzymywanie

Gwinty, rowki, płaszczyzny i otwory poprzeczne zapewniają określony dostęp do mocowania lub serwisu, pozostając przy tym poza powierzchniami roboczymi.

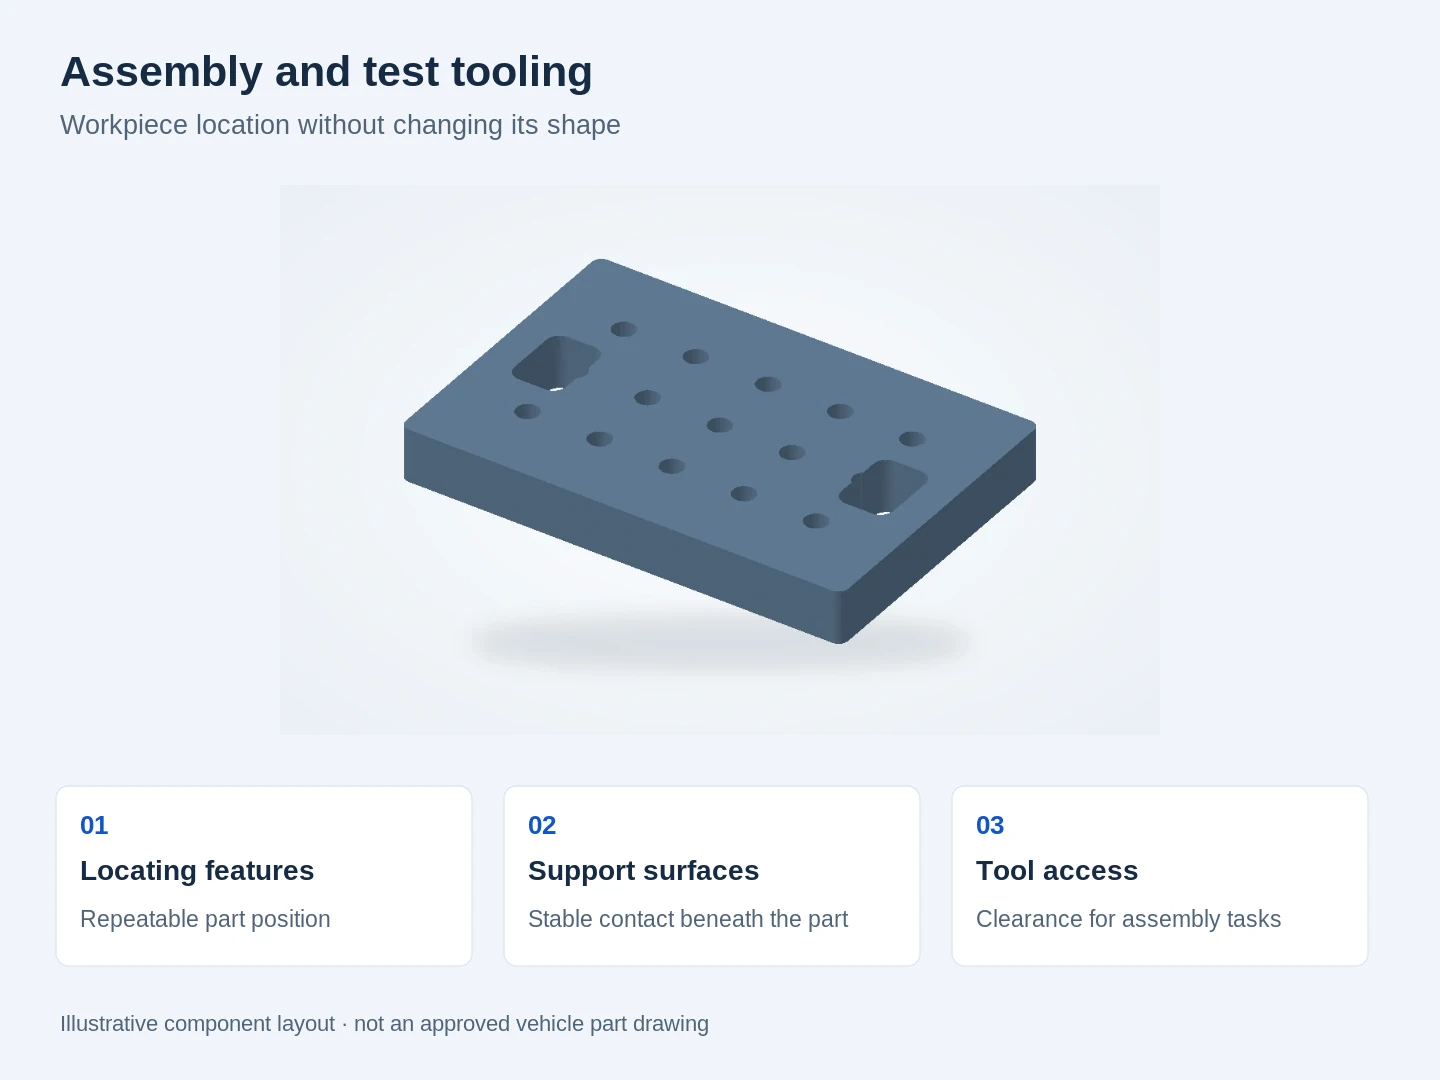
Ilustracyjny układ uchwytu oddzielający cechy lokalizacyjne, powierzchnie podporowe oraz dostęp narzędzi

Obrabiane przyrządy technologiczne do linii montażowych i stołów testowych

Płyty uchwytowe, bloki pozycjonujące, gniazda i dystansy wspierają powtarzalne zadania montażowe lub kontrolne. Projekt musi zapewniać stabilny wzór styku oraz wystarczający dostęp dla elementów mocujących, sond pomiarowych i operatora; solidne przytrzymanie detalu nie jest tym samym co przytrzymanie go bez odkształceń.

Szczegóły wymiennych przyrządów technologicznych mogą być produkowane niezależnie od całego uchwytu. Jest to przydatne, gdy powierzchnia pozycjonująca ulega zużyciu, zmienia się wariant produktu lub nowa operacja wymaga innego rodzaju podparcia przy jednoczesnym dalszym użytkowaniu istniejącego sprzętu.

Styk detalu z przyrządem

Miejsca podparcia i zaciskania są uwzględniane równolegle z cienkimi ściankami, powierzchniami wykończonymi oraz kierunkiem obciążania elementu.

Szczegóły oprzyrządowania umożliwiające konserwację

Oddzielne numery części dla wkładek ścieralnych, pinów lokalizacyjnych i dystansów ułatwiają wymianę oraz kontrolę wersji.

Części prototypowe, serie próbne i powtarzane zamówienia

Próbki kontrolne dopasowania ustalają pakowanie i dostęp. Partie próbne wspierają ocenę montażu, natomiast kolejne zamówienia realizowane są na podstawie niezmienionej, jednoznacznie identyfikowalnej definicji części.

Prototypy rozwojowe

Jednorazowe części i małe zestawy wspierają sprawdzanie opakowań, dostęp do montażu oraz wczesną ocenę projektu. Stan materiału i wykończenie odpowiadają przeznaczeniu próbki — więc część do sprawdzania dopasowania bez wykończenia jest wyraźnie odróżniana od części przeznaczonej do testów funkcjonalnych.

Serie próbne i walidacyjne

Małe serie łączą zatwierdzoną geometrię, wybrany materiał oraz końcowy stan powierzchni. Identyfikacja i zakres kontroli pomagają zespołowi inżynierskiemu powiązać każdą obserwację montażową z rzeczywistą wersją i serią poddaną testom.

Dostawa powtarzanych komponentów

Powtarzane zamówienia wykorzystują kontrolowaną definicję części, w tym zaakceptowaną wersję, trasę wykończenia oraz wymagania kontroli. Prognozowane zapotrzebowanie może wpływać na harmonogramowanie, podczas gdy zatwierdzone zamówienie zakupowe określa, co jest produkowane i dostarczane.

Parametry materiałowe dla części i przyrządów motocyklowych

Wał, styk elektryczny i gniazdo lokalizacyjne wymagają różnych właściwości materiałowych. Te odniesienia do nazwanych gatunków wspierają tę decyzję jeszcze przed obróbką końcowych interfejsów z rysunku.

Parametry materiałowe dla części i przyrządów motocyklowych
Odniesienie materiałoweWartości parametrówKontekst części / surowca
6061-T6 / T6511 – wyciskGranica plastyczności ≥240 MPa; wytrzymałość na rozciąganie ≥260 MPaKorpusy, uchwyty i podstawy oprzyrządowania
42CrMo4 +QT · Ovako 327A270–320 HB; wytrzymałość na rozciąganie 900–1,100 MPaSurowiec okrągły, 40 < średnica < 100 mm
Miedź C11000Przewodność cieplna ≈391 W/(m·K); 101% IACSPowierzchnie cieplne („thermal lands”) i styki elektryczne
POM-C · TECAFORM AH naturalnyModuł 2.8 GPa; pochłanianie wody 0.05%Gniazda lokalizacyjne i płaskie prowadnice

Źródła: Ekstruzja stopu Hydro 6061 — minimalne wymiary; Ovako 42CrMo4 327A +QT, okrągła pręt o średnicy 40 < średnica < 100 mm; Typowe wartości fizyczne miedzi C11000 według Copper Development Association w temperaturze 20°C; Typowe dane materiałowe Ensinger TECAFORM AH natural (moduł sprężystości przy 1 mm/min; pochłonięcie wody po 24 h w temperaturze 23°C).

Frezowanie i toczenie obudów, wałów i uchwytów

Frezowane powierzchnie, toczone średnice oraz cechy wtórne wymagają wspólnego zestawu odniesień. Plan obróbki i kontroli powinien zachować te zależności we wszystkich wymaganych operacjach.

Gniazda łożyskowe, powierzchnie uszczelniające i bazy montażowe

Dla gniazd łożyskowych, cech pozycjonujących oraz obszarów kontaktowych należy stosować ścislsze tolerancje wymiarowe. Powierzchnie luzów zewnętrznych wymagają ograniczeń odpowiadających ich funkcji.

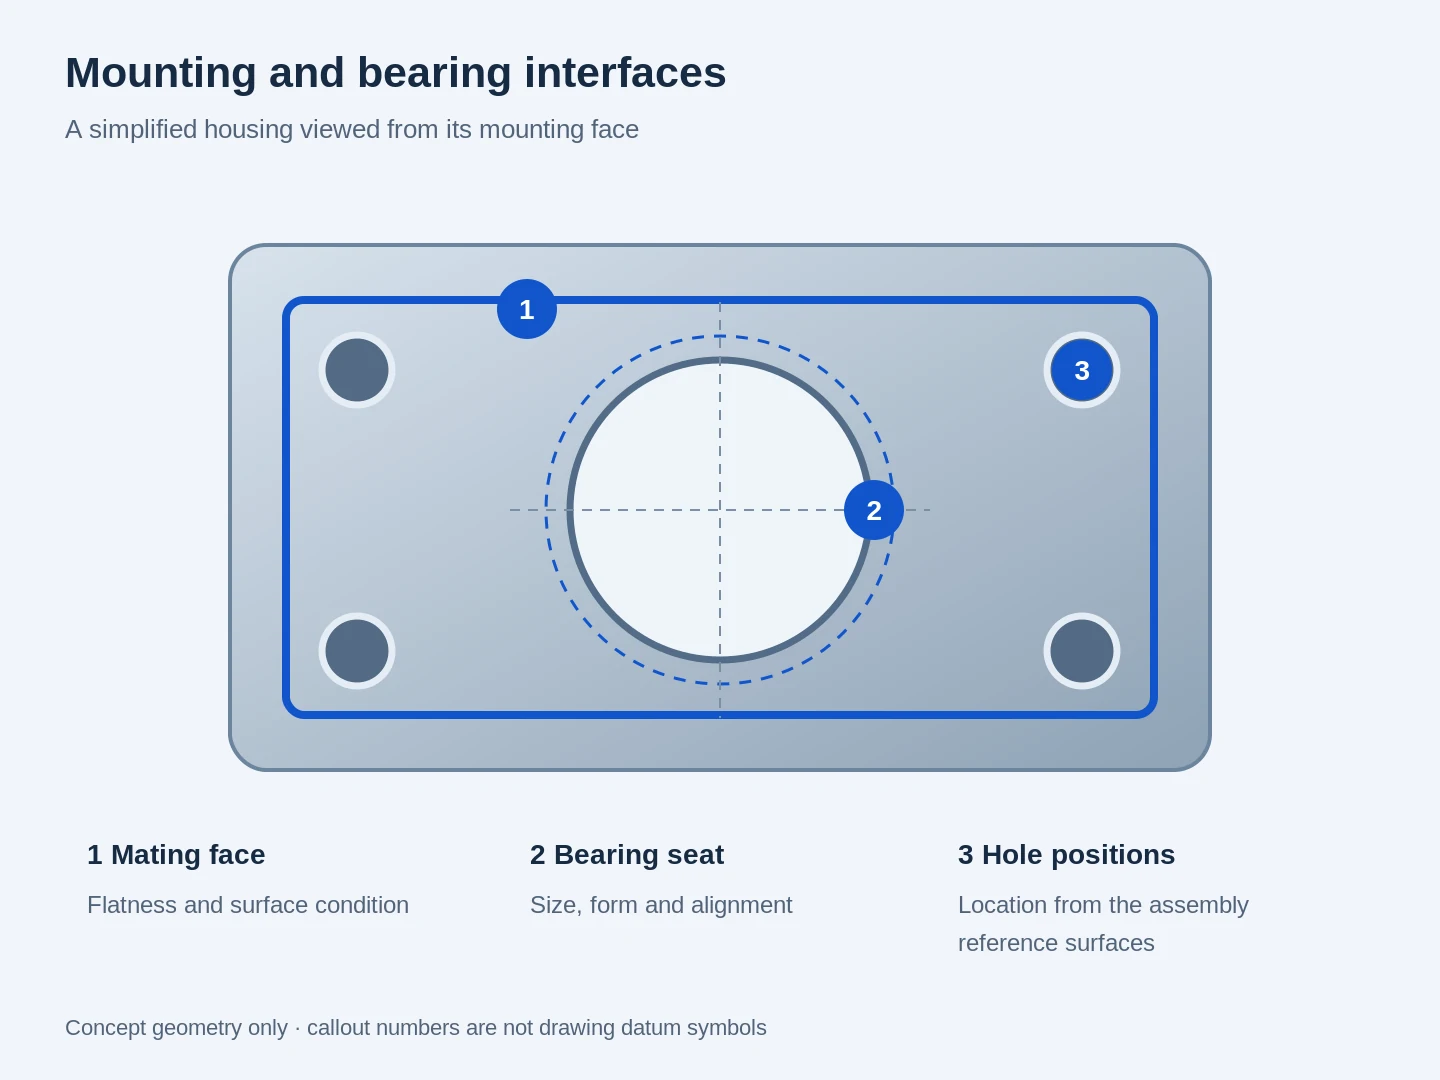
Uproszczony schemat obudowy identyfikujący powierzchnię styku, gniazdo łożyska oraz położenie otworów montażowych

Gniazda łożyskowe i barki osiowe

Średnice robocze, okrągłość, orientacja barków oraz struktura powierzchni wpływają na podparcie i pozycjonowanie łożyska. Te cechy są oceniane łącznie, a nie tylko pojedyncza średnica stanowi dowód odpowiedniego dopasowania.[4]

Powierzchnie montażowe i otwory lokalizacyjne

Powierzchnie odniesienia służące do pozycjonowania uchwytu lub obudowy kierują również procesem obróbki i kontroli. Położenie otworów, orientacja powierzchni czołowej oraz luz montażowy muszą opisywać ten sam układ styku.

Powierzchnie uszczelniające i kanały wewnętrzne

Powierzchnie uszczelniające, rowki oraz przecinające się kanały mają inne wymagania niż zewnętrzne powierzchnie estetyczne. Usunięcie wyprasek, dostęp narzędzi oraz stan powierzchni planuje się z uwzględnieniem konkretnych cech; badania pod ciśnieniem lub na szczelność są osobnym wymaganiem testowym.

Cienkie ścianki i końcowe wymiary

Kleszczenie i usuwanie materiału mogą wpływać na cienką ściankę lub szeroką płytę. Kontrola w określonym stanie końcowym pomaga rozróżnić zamierzony kształt geometryczny od tymczasowego odkształcenia spowodowanego uchwytami lub odstępstwa wynikającego z późniejszego zabiegu powierzchniowego.

Wykańczanie w celu zapewnienia dopasowania, stanu powierzchni i ochrony

Pojedynczy element może łączyć odsłonięte powierzchnie, chronione otwory walcowe oraz nieobrobione obszary styku. Plan wykańczania oddziela te funkcje zamiast przypisywać całej części jedno wymaganie dotyczące wyglądu.

Powierzchnie frezowane i przygotowane

Usunięcie wykańczanych krawędzi (deburring) i obróbka krawędzi zapewniają bezpieczeństwo obsługi, montażu oraz przejść w miejscach przecięć dostępnych obszarów. Powierzchnia uszczelniająca lub dopasowana zachowuje określoną teksturę; nie podlega ona automatycznej polerowaniu ani piaskowaniu razem z ogólną powierzchnią zewnętrzna.

Aluminium anodowane i obszary zabezpieczone maską

Anodowanie zmienia powierzchnię i może wpływać na końcowe wymiary. Dlatego otwory pasujące, gwinty oraz powierzchnie kontaktowe mogą wymagać maskowania lub zapewnienia dodatkowej tolerancji wymiarowej, przy czym zakres objęcia powinien być określony w definicji komponentu.[5]

Obróbka cieplna i obróbka końcowa

Dla stalowego elementu poddanego obróbce cieplnej trasa technologiczna określa, czy kluczowe powierzchnie są obrobione przed czy po obróbce cieplnej. Wymagania dotyczące twardości, pozostała nadmiarowa warstwa do obróbki oraz ewentualne kolejne powłoki powinny znaleźć się w tym samym planie stanu końcowego.

Inspekcja wału, korpusu i uszczelki

Inspekcję gotowych powierzchni osadzania przeprowadzamy osobno od śladu obrotowego uszczelki. Każdą wartość numeryczną stosujemy wyłącznie wtedy, gdy rysunek określa daną klasę dopasowania lub specyfikację uszczelki.

Ogólne wymiary, kształt, dopasowanie gwintu oraz stan powierzchni wymagają różnych kontroli. Wybierz każdą metodę zgodnie z kontrolowaną cechą i dostępnym dostępem; pomiar wymiarowy nie zastępuje oceny kształtu ani kontroli gwintu.

Inspekcja wału, korpusu i uszczelki
Element / kontrolaParametr lub odniesienieSzczegóły akceptacji
Ścieralnia wałuh6, nominalnie >18–30 mm
−0.013 do 0 mm
Końcowy średnica po obróbce cieplnej lub naniesieniu powłoki
Otwór prowadzący w korpusieH7, nominalnie >18–30 mm
0 do +0.021 mm
Wymiar i oś sprawdzane względem punktów odniesienia montażowych
Przeciwpowierzchnia uszczelki promieniowejRa 0.2–0.8 µm
Odniesienie do normy DIN w tabeli 5 firmy SKF
Stosować wyłącznie dla wybranej radialnej uszczelki wałowej; sprawdzić kierunkowość powierzchni
Ramię obrotowe / powierzchnia osadzaniaBijność (mm) względem osi odniesienia wałuSprawdzić roboczy ślad i czołową powierzchnię osadzania osiowego
Powierzchnia zużycia poddana obróbce cieplnejTwardość (HRC lub HB); głębokość warstwy wzmocnionej (mm)Stosować określoną obróbkę cieplną oraz miejsca końcowej akceptacji

SKF określa różne zakresy chropowatości według norm ISO, DIN i RMA; wybrana specyfikacja uszczelki określa parametry powierzchni przeciwnej. Źródła: ELESA+GANTER, tabele DIN ISO 286; SKF, Industrial Shaft Seals, tabela 5 (kolumna DIN).

Zatwierdzenie produkcji i wymagania szczególne

Raport z inspekcji prototypu nie jest zatwierdzeniem części produkcyjnej. Obowiązkowe przez klienta procedury PPAP, badania zdolności procesowych, zakres certyfikacji oraz testy szczególne są analizowane jako oddzielne wymagania projektowe przed wydaniem zamówienia. Komponenty pojazdów krytyczne pod względem bezpieczeństwa wymagają również odpowiednich zatwierdzeń projektowych, walidacyjnych i klientów; ta strona nie stanowi podstawy do przyznania tych kwalifikacji.[6]

Identyfikacja części, pakowanie oraz powtarzalne dostawy

Powierzchnie robocze wymagają ochrony podczas transportu. Numery części, ich wersje oraz uzgodnione rekordy wysyłkowe muszą pozostawać ze sobą powiązane w momencie odbioru.

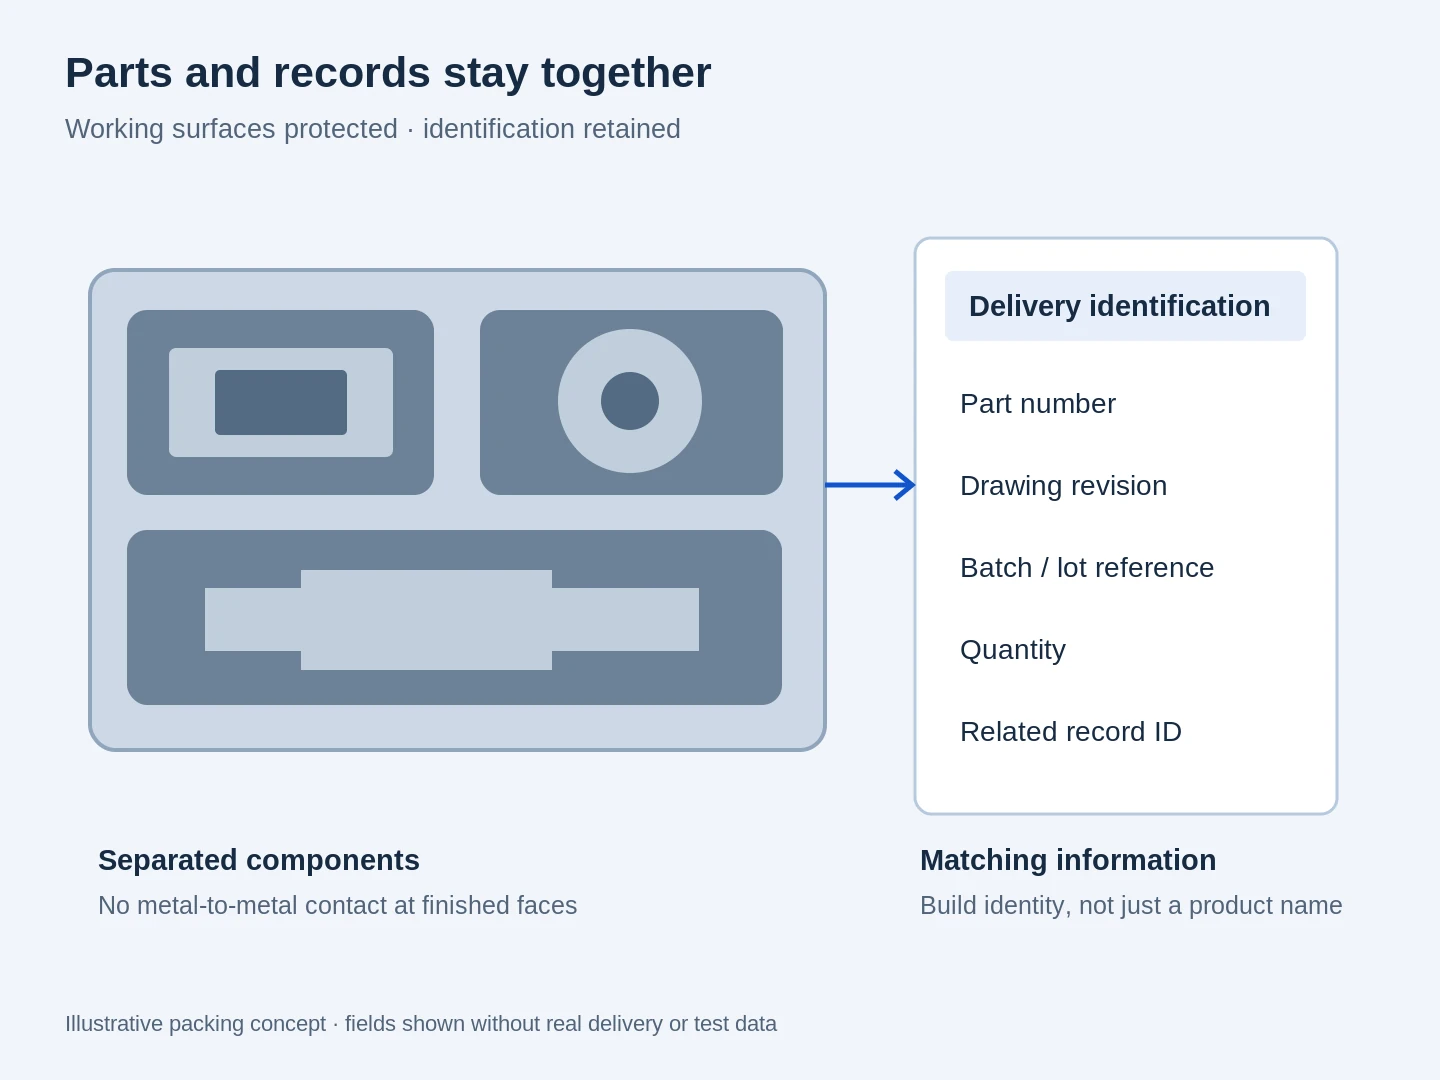
Ilustracyjny układ pakowania z oddzielnymi komponentami oraz polami identyfikacyjnymi na numer części, wersję, partię, ilość i identyfikator rekordu

Powierzchnie robocze chronione

Oddzielne lub amortyzujące opakowania ograniczają kontakt między gotowymi powierzchniami metalowymi. Gwinty, wystające cechy konstrukcyjne oraz obrabiane powierzchnie stykowe są chronione zgodnie z ryzykiem uszkodzenia wynikającym z konkretnej geometrii.

Części i dokumenty dopasowane do siebie

Numery części i identyfikatory wersji pozwalają odróżnić podobne warianty. Tam, gdzie wymagana jest śledzalność partii, odpowiedni numer partii lub partii produkcyjnej jest umieszczany na etykietach oraz w dokumentach towarzyszących.

Części zmienione i powtarzane zamówienia

Zmieniony rysunek traktowany jest jako nowa definicja wykonania, a nie w sposób milczący łączone z poprzednią wersją. Zmiany materiału, wykończenia lub wymagań akceptacyjnych są wyjaśniane przed wyprodukowaniem kolejnej zatwierdzonej partii.

Często zadawane pytania dotyczące obróbki CNC w przemyśle motocyklowym i samochodowym

Jakie informacje dotyczące zatwierdzenia należy zawrzeć w zapytaniu ofertowym dotyczącym obróbki skrawaniem elementów motoryzacyjnych?

Określ, czy części są przeznaczone do pojazdu seryjnego, testów rozwojowych czy wspomagających narzędzi. Dołącz wymagania jakościowe klienta, poziom i dokumenty wymagane do zatwierdzenia, osobę uprawnioną do zatwierdzenia oraz termin, w którym zatwierdzenie jest wymagane. Wykorzystujemy ten zakres, aby oddzielić dostawę próbek od zatwierdzenia niezbędnego do dostaw seryjnych.

Czy dokonujecie remontu silników lub dostarczacie gotowe części zamienne?

Ta usługa obejmuje niestandardową produkcję komponentów, a nie lokalny remont silników ani naprawę pojazdów. W przypadku nowego obudowy, wału, adaptera, wspornika lub elementu narzędziowego możemy omówić dany komponent jako indywidualny projekt produkcyjny, a nie jako część katalogową do wymiany.

Czy możemy rozpocząć pracę od modelu CAD i niekompletnego rysunku?

Tak. Model lub wstępny rysunek może stanowić punkt wyjścia do rozmowy. Możemy zidentyfikować brakujące szczegóły produkcyjne jeszcze przed wydaniem zamówienia na wykonanie. Tolerancje, gwinty oraz wymagany stan końcowy są ustalane we współpracy z Państwa zespołem, a nie domyślne na podstawie modelu.

Czy możecie wykonywać obróbkę odlewków lub półfabrykatów dostarczonych przez klienta?

Dostarczone odlewy, kowki oraz półfabrykaty surowe mogą zostać przeanalizowane pod kątem dalszej obróbki skrawaniem. Istniejące powierzchnie, dane materiałowe, warstwa nadmiaru do obróbki oraz dostęp do elementów decydują o możliwym procesie technologicznym. Zaproponowany sposób dostawy surowców jest określony w ofercie przed wysyłką półfabrykatów.

Czy prototyp wykonany z pręta tożsamy jest z końcowym odlewem?

Nie automatycznie. Próba wykonana z pręta może odzwierciedlać ważną geometrię w ramach zadania rozwojowego, lecz zmiana postaci materiału lub metody produkcji może wpłynąć na jego zachowanie. Cel prototypu oraz wymagania dotyczące walidacji końcowego elementu decydują o tym, jakie wnioski można wyciągnąć z tej próbki.

Czy wał i korpus powinny być określone jako zestaw dopasowanych części, czy jako części wzajemnie zamienne?

W przypadku części wzajemnie zamiennych każdy rysunek musi zawierać granice wymiarowe i geometryczne zapewniające wymagane pasowanie we wszystkich dozwolonych kombinacjach. Pomyślna montaż jednej próbnej pary nie potwierdza wzajemnej zamienności. Jeśli projekt wymaga zestawu dopasowanych części, zdefiniuj sposób ich identyfikacji i jednostkę dostawy; w przypadku pojedynczej części zamienniczej określ rewizję i stan zachowanej części współpracującej.

Czy poufne projekty można omawiać w oparciu o umowę o poufności (NDA)?

Umowę o poufności (NDA) można zawrzeć przed udostępnieniem poufnych rysunków. Preferowaną przez Państwa organizację formę umowy oraz dozwolone zastosowanie plików projektowych można omówić za pośrednictwem kanału kontaktowego przed wymianą plików technicznych.

Co najbardziej wpływa na koszt i termin realizacji?

Wszystkie czynniki — geometria, stan materiału, ilość sztuk, obróbka wtórna oraz zakres kontroli jakości — mają znaczenie. Elementy trudno dostępne, wiele etapów obróbki lub specjalne badania wpływają na wybór procesu technologicznego bardziej niż sam rozmiar zewnętrzny. Oferta uwzględnia te operacje oraz zaproponowany termin realizacji.

WSPARCIE PROJEKTOWE

Omów swój komponent motocyklowy lub samochodowy

Opisz nam detal oraz etap realizacji projektu. Obudowa do budowy prototypowej, adapter testowy lub uchwyt montażowy mogą zacząć się od bezpośredniej rozmowy.

VETCNCCNC MANUFACTURING
Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB