Wały stopniowe
Wyświetl gniazda łożysk, barki, wpusty klucza oraz punkt odniesienia użyty do pomiaru biójności. Wskazanie końcowego stanu materiału oraz wszelkich lokalnych wymagań dotyczących twardości.
Wyświetl gniazda łożysk, barki, wpusty klucza oraz punkt odniesienia użyty do pomiaru biójności. Wskazanie końcowego stanu materiału oraz wszelkich lokalnych wymagań dotyczących twardości.
Zdefiniuj dopasowanie otworu i średnicy zewnętrznej w połączeniu. Oznacz cechy smarowania, zaokrąglenia krawędzi oraz powierzchnie, które muszą pozostać nietraktowane.
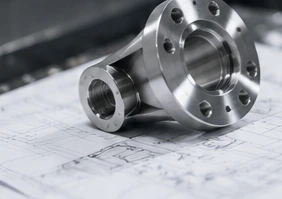
Zidentyfikuj powierzchnię styku, układ otworów pod śruby, średnicę lokalizacyjną oraz otwór. Określ, czy akceptacja dotyczy stanu po hartowaniu i powłokach.
Zlokalizuj otwory montażowe względem funkcjonalnych punktów odniesienia i zidentyfikuj powierzchnie stykające się z zespołem. Włącz wszelkie spawanie lub powłoki nanoszone po obróbce.
Wyświetl otwory lokalizacyjne, gwintowane oraz powierzchnie styku. Omów wymagania dotyczące płaskości, równoległości oraz wszelkie prace wykończeniowe po obróbce cieplnej.
Dostarcz układ przewodów wewnętrznych oraz kształt zewnętrzny. Zidentyfikuj miejsca przecięć wrażliwych na wyburzanie oraz kontrole wymagane dla każdego przewodu.
1020 to stal niskowęglowa stosowana do ogólnych elementów inżynieryjnych oraz konstrukcji spawanych, które nie wymagają właściwości stali stopowej o wyższej wytrzymałości.[1]
1045 to stal węglowa stosowana do wałów, sworzni oraz innych elementów mechanicznych. Może być rozważana do odpowiednich cech hartowanych płomieniem lub indukcyjnie; wymagany wynik musi być określony na rysunku.[2]
4140 to stal stopowa chromowo-molibdenowa stosowana do elementów o wysokiej wytrzymałości. Dostępne są półfabrykaty w stanie wstępnie hartowane i odpuszczone, jednak rzeczywisty stan dostarczonego materiału musi zostać potwierdzony dla danego zamówienia.[3]
Stal przeznaczona do cementacji może zostać przeanalizowana w przypadku części wymagających twardej, odpornościowej powierzchni oraz bardziej odpornego rdzenia. Firmy takie jak Bodycote wymieniają 8620H jako przykład stali stosowanej w procesie cementacji w atmosferze; wybrany stop i proces muszą być odpowiednie do danej aplikacji.[4]
Nasza usługa obróbki elementów form obejmuje pojedyncze części wykonywane zgodnie z zatwierdzonymi rysunkami wykonawczymi. Dla elementu ze stali narzędziowej plan obróbki rozróżnia materiał wstępnie utwardzony od materiału wymagającego dodatkowego utwardzania; określane są stan wejściowy materiału, końcowa twardość oraz zapas na obróbkę wykończeniową.
Obróbka cieplna, elektroerozyjna (EDM), szlifowanie i polerowanie są osobnymi operacjami objętymi ofertą, tam gdzie są wymagane — w tym również prace wykonywane przez partnerów. Powierzchnie robocze, pasowania lokalizacyjne oraz wymagane dokumenty potwierdzające obróbkę cieplną i wyniki kontroli pozostają powiązane z rysunkiem wykonawczym danego elementu.
Obróbka elementów form| Właściwość | 42CrMo4, +QT Ovako 327A – pręt okrągły | Stan |
|---|---|---|
| Minimalna granica plastyczności dolnej (MPa) | 650 | 40 < średnica < 100 mm; Rel |
| Wytrzymałość na rozciąganie (MPa) | 900–1,100 | 40 < średnica < 100 mm |
| Twardość wg Brinella (HB) | 270–320 | 40 < średnica < 100 mm |
Ovako42CrMo4arkusz danych materiałowych, wariant 327A: pręt okrągły po hartowaniu i odpuszczaniu (+QT), 40 < średnica < 100 mm.
Toczenie stosuje się do cech cylindrycznych, powierzchni czołowych, otworów i gwintów. Wskazanie wpadek kluczowych, otworów poprzecznych lub płaszczyzn wymagających dodatkowej operacji jest obowiązkowe. Określ bitycie względem rzeczywistego punktu odniesienia montażowego, a nie tylko względem osi symetrii surowca.
Zobacz usługę obróbkiFrezowanie stosuje się do powierzchni czołowych, kieszeni, otworów lokalizacyjnych i wzorów mocujących. Przegląd powinien uwzględniać sposób zamocowania przedmiotu, dostęp do obszarów obrabianych, płaskość dostarczonego elementu oraz kolejność obróbki i obróbki cieplnej — czy ma ona zostać przeprowadzona przed czy po ostatnich cięciach.
Zobacz usługę obróbkiNiektóre części wymagają zarówno toczenia, jak i frezowania lub dostępu do cech na kilku powierzchniach. Geometria i dostęp narzędzi decydują o planie ustawienia.
Zobacz usługę obróbkiSzlifowanie, docieranie, specjalne obróbki cieplne lub inne operacje wtórne są analizowane osobno w razie potrzeby. Ich włączenie oraz odpowiedzialność za wykonanie muszą zostać potwierdzone w ofercie.
Zamówienie może obejmować części obrabiane ze surowca dostarczanego w uzgodnionym stanie (np. w stanie dostawy lub wstępnie utwardzonym), bez dodatkowego utwardzania. Zapisz ten stan wyraźnie, w tym wszelkie wymagane weryfikacje twardości.
Hartowanie w ciekłym medium z następującym odpuszczaniem stosuje się w celu uzyskania wymaganej kombinacji twardości i właściwości mechanicznych w odpowiednich sortach stali. Określ końcowy stan materiału, pozostawiając wybór procesu do kwalifikowanej analizy.[5]
Cementacja polega na wzbogaceniu warstwy powierzchniowej w węgiel przed hartowaniem. Określenie żądanej głębokości warstwy wzmocnionej oraz wymaganej twardości jest bardziej użyteczne niż prosta prośba o „zhartowaną część”; należy również wskazać obszary, które mają pozostać nietknięte, oraz ewentualne zapasy na końcowe szlifowanie.[4]
Azotowanie modyfikuje warstwę powierzchniową, przy czym uzyskane efekty zależą od składu chemicznego stali. Lokalne hartowanie indukcyjne to osobny proces; wybór metody przeprowadzania zależy od określonych właściwości powierzchniowych.[7]
Nie wybrano żadnej metody obróbki cieplnej.
Zgadnij się co do gatunku stali, stanu surowca i końcowych wymagań dotyczących własności mechanicznych.
Określ nadmiar materiału na obróbkę końcową oraz ewentualny etap odpuszczania naprężeń przed obróbką końcową.
Dokumentuj zakres obróbki, dostawcę odpowiedzialnego za jej wykonanie oraz kryteria akceptacji.
Sprawdź wymienione w dokumentacji wymiary i własności materiałowe na uzgodnionym etapie produkcji.
Określ powierzchnie, które muszą zachować prostoliniowość po zdjęciu detalu z uchwytu. Omów sposób jego podparcia, kolejność przejść skrawających oraz ewentualną obróbkę końcową po obróbce cieplnej lub powierzchniowej — zanim zostaną przyjęte ścisłe tolerancje.
Wskaż użyteczną głębokość gwintu, geometrię wpustu kluczykowego, przecięcia wewnętrzne oraz wymagania dotyczące krawędzi. Sam model renderowany może nie oddawać zamierzonego dopasowania ani akceptowalnego usuwania wyburzów.
Oznacz wymiary, które zostaną dopiero dopiero wykonane po obróbce cieplnej. Wskazanie powierzchni do zabezpieczenia lub zakrycia oraz uzgodnienie wielkości nadmiaru przed rozpoczęciem toczenia części surowej.
Poinformuj nas, czy element będzie spawany, wciskany do obudowy czy montowany z innymi materiałami. Do przeprowadzenia rzetelnej analizy materiału podaj również obciążenie robocze oraz warunki eksploatacji.
Nie wybrano tematów do przeglądu.
| Cecha | Specyfikacja | Warunek akceptacji | Weryfikacja |
|---|---|---|---|
| Pasowania wałów i otworów | Granice wymiarów/pasowania; elementy odniesienia; końcowy stan powierzchni | Określona faza względem szlifowania/pokrywania | Określone pomiary wymiarów i pasowań |
| Prostoliniowość, płaskość i bitye | Elementy odniesienia; podparcie; cechy kontrolowane | Wykonana część w określonym ustawieniu | Kontrola geometrii poza uchwytami stosowanymi podczas obróbki |
| Twardość i głębokość warstwy wzmocnionej | Skala/zakres; miejsca pomiaru; strefy wzmocnione; definicja głębokości warstwy wzmocnionej | Określona metoda pobierania próbek i badania | Oddzielne protokoły twardości i głębokości warstwy wzmocnionej |
| Gwinty i powierzchnie pokryte | Standard i klasa gwintu; powłoka; maskowanie; końcowe wymiary | Określona luzownica przed naniesieniem powłoki oraz końcowy stan | Kontrola gwintów i wymiarów po nałożeniu powłoki |
Potwierdzamy osiągalne dopuszczalne odchyłki dla rzeczywistej klasy stali, jej geometrii oraz kolejności obróbki cieplnej. Nie istnieje jedna uniwersalna wartość dopuszczalnej odchyłki ani twardości obowiązująca dla każdej części stalowej. Krytyczne ograniczenia oraz warunki ostatecznego przyjęcia należy umieścić na rysunku.
Zdefiniuj ślady narzędzi, załamania krawędzi oraz wszelkie lokalne wymagania dotyczące chropowatości. Ustalcie czyszczenie i tymczasową ochronę odpowiednią do warunków składowania i transportu danej części.
Poinformuj nas o czystości montażu oraz powierzchniach, które muszą pozostać wolne od oleju.
Podaj wymagany wygląd, specyfikację procesu oraz wszelkie kroki związane z uszczelnianiem lub konserwacją. Akceptację wymiarową traktuj osobno od wykończenia wizualnego.
Wskazanie powierzchni do ochrony oraz wymaganych dokumentów potwierdzających przeprowadzoną obróbkę.
Podaj określony system pokrywania oraz wszelkie wymagania dotyczące jego grubości. Wskazanie gwintów i połączeń, które należy chronić lub sprawdzić po obróbce, oraz wszelkie wymagane dokumenty kontroli procesu lub ulgi.
Nie zatwierdzaj zmiany powłoki wyłącznie na podstawie nazwy koloru lub wykończenia.
Zaznacz powierzchnie estetyczne, strefy maskujące, kolor oraz kryteria akceptacji. Pozostaw cechy lokalizacyjne i interfejsy montażowe wyraźnie zidentyfikowane w instrukcjach wykańczania.
Ustalcie, które powierzchnie mają zostać powleczone oraz kiedy są sprawdzane końcowe wymiary.
Dla zamówienia należy potwierdzić dostępność wykańczania, odpowiedzialność za proces oraz wymagania akceptacyjne. Wymienić środowisko eksploatacyjne, obowiązującą specyfikację procesu oraz wymagane dokumenty.
Określ wymaganą certyfikację materiału oraz sposób powiązania identyfikacji partii lub obróbki cieplnej z Twoim zamówieniem. Zatwierdzenie równoważnego materiału wymaga pisemnej zgody; podobna nazwa gatunku nie wystarcza.
Zdefiniuj kontrolę twardości, strefy poddane obróbce cieplnej oraz wszelkie weryfikacje głębokości warstwy wzmocnionej przed rozpoczęciem produkcji. Zachowaj dokumentację obróbki cieplnej w sposób jednoznacznie powiązany z wersją rysunku technicznego oraz dostarczoną partią.
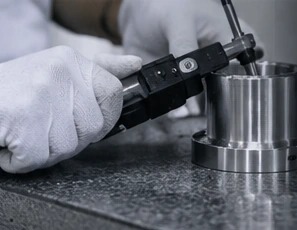
Ustalcie, które wymiary mają być raportowane, w jaki sposób część ma być podparta podczas pomiaru oraz plan próbkowania. Oddziel wyniki pomiarów wymiarowych od dokumentacji materiału oraz raportów dotyczących obróbki cieplnej.
Zawrzyj zabezpieczenie obrobionych powierzchni, oddzielenie poszczególnych elementów oraz wszelkie ograniczenia związane z konserwacją. Określ oczekiwany stan części przy odbiorze oraz sposób zgłaszania niezgodności.
Zdefiniuj, co ma potwierdzić prototyp. Zanotuj wszelkie tymczasowe różnice w materiale, wykończeniu lub twardości, aby próbka sprawdzająca dopasowanie nie została błędnie uznana za zatwierdzenie produkcji.
Powiąż akceptację próbek z wersją rysunku technicznego, gatunkiem stali, ostatecznym stanem materiału oraz zapisanymi wymaganiami. Rozstrzygnij wszelkie kwestie dotyczące luzów na wykończenie lub otwartych punktów kontroli przed zwolnieniem partii do produkcji.
Odnieść się do zatwierdzonych plików i udokumentować zmiany w gatunku stali, twardości, powłokach lub opakowaniu. Każde wydanie potwierdza ilości, wymagane dokumenty oraz uzgodnione warunki dostawy.
Oferta powinna jednoznacznie określać rzeczywisty materiał i jego początkowy stan. Porównaj rozmiar surowca, ilość usuwanego materiału, liczby ustawień i cechy technologiczne na podstawie tego samego rysunku — nie tylko masy gotowej części.
Uczyń widoczne w ofercie obróbkę cieplną, szlifowanie, powłoki oraz raportowanie — tam, gdzie są stosowane. Potwierdź, które operacje są zawarte w ofercie, a które wymagają współpracy z zewnętrznym partnerem lub dodatkowej weryfikacji.
Oddziel ceny próbek od cen produkcji masowej, gdy jest to uzasadnione. Porównuj te same wykończenia, dokumentację, opakowania i warunki dostawy; niższa kwota nie oznacza takiego samego zakresu, jeśli pominięto wymaganą operację.
Zacznij od wymagań rysunkowych: obciążenia, powierzchnie narażone na zużycie, warunki eksploatacji, ewentualne spawanie oraz końcowy stan materiału. 1020, 1045 i 4140 to różne specyfikacje, niezamiennych stopów nie można stosować wymiennie. Wyślij zatwierdzony oznacznik materiałowy lub poproś o alternatywy do przeanalizowania przed dokonaniem wyboru.
Tak. Wyślij dokładny stop, normę produktową, formę dostawy (np. pręt, blacha) oraz wymagany stan materiału. Dostępność i wykonalność zamówienia muszą zostać zweryfikowane; przykładowe stopy podane na tej stronie nie stanowią pełnej listy dostępnych pozycji zapasowych.
Nie. Nazwa gatunku samodzielnie nie określa końcowej twardości ani właściwości mechanicznych materiału dostarczanego. Określ wymagany stan (warunki obróbki cieplnej), stosowany standard materiałowy oraz wszelkie wymagania dotyczące badań. Potwierdź te szczegóły w ofercie.[3]
Kolejność operacji zależy od stanu wyjściowego materiału, geometrii detalu, wymaganych właściwości oraz końcowych wymiarów. Plan może obejmować toczenie lub frezowanie wykończeniowe, uzgodnioną obróbkę cieplną, a następnie obróbkę końcową. Wskazanie krytycznych pasowań i powierzchni umożliwia przeanalizowanie kolejności operacji oraz ewentualnych luzów technologicznych.[5] [6]
Nie. Carburyzacja to proces wzbogacania powierzchniowego z następującym hartowaniem, podczas gdy obróbka cieplna typu hartowanie i odpuszczanie ma inne przeznaczenie i przebiega inną ścieżką technologiczną. Zamiast używać ogólnego określenia „zahartowany” jako pełnego oznaczenia, określ wymagane właściwości powierzchni, rdzenia oraz końcowe parametry materiałowe.[4] [5]
Prześlij krytyczne wymiary, elementy odniesienia (datums) oraz końcowy stan części. Osiągalne granice tolerancji zależą od wielkości, gatunku stali, geometrii oraz kolejności operacji obróbkowych cieplnych i muszą zostać potwierdzone indywidualnie dla Twojego rysunku w ofercie.
Podaj skalę twardości oraz zakres wartości, miejsce pomiaru, powierzchnie poddane obróbce cieplnej oraz wszelkie obszary dopuszczone do pozostania nietraktowanych. W przypadku głębokości warstwy węglikowej określ wymaganą głębokość oraz metodę akceptacji wyników. Wspólne ustalenie próbek kontrolnych, cięcia przekrojów lub pobierania próbek należy uzgodnić z odpowiedzialnym specjalistą.
W swoim zapytaniu uwzględnij specyfikację wykończenia powierzchni, wymagane dokumenty, maskowanie, konserwację oraz wymagania dotyczące końcowych wymiarów. Przeprowadzimy analizę zaproponowanego rozwiązania i potwierdzimy zakres procesu, zamiast zakładać, że nazwa wykończenia w pełni opisuje całość wymagań.
Przedstaw model CAD oraz pasujący rysunek 2D, gatunek i stan materiału, ilość, wymagania dotyczące obróbki cieplnej i wykończenia, krytyczne wymiary z tolerancjami oraz pożądaną datę dostawy. Jednocześnie podaj listę zatwierdzonych próbek, dokumentacji materiałowej oraz potrzeb związanych z kontrolą jakości.
Możesz zażądać oferty na próbkę, partię pilotażową lub powtarzalną produkcję. Wskazując ilości oraz ewentualne etapy wydania zamówienia. Minimalna praktyczna ilość, koszt oraz harmonogram są potwierdzane po przeanalizowaniu wymagań materiałowych i produkcyjnych.
Możemy omówić koordynację z odpowiednim partnerem lub dokonać bezpośredniego przedstawienia. Umowa produkcyjna, podział obowiązków oraz warunki handlowe powinny być jasno określone przed wydaniem zamówienia.
Formularz zapytania akceptuje pliki w formatach PDF, DWG, DXF, STEP, IGES, SLDPRT oraz ZIP o maksymalnym rozmiarze 20 MB. Zgadnij się na poufność oraz odpowiednią metodę przesyłania przed udostępnieniem wrażliwych lub ograniczonych plików.
Zgadnijcie się na poufność oraz metodę przekazywania danych przed udostępnieniem poufnych lub ograniczonych plików.
Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.
Odniesienia do materiału i procesu. Dostarczane części są zgodne z zatwierdzonym rysunkiem, obowiązującą specyfikacją oraz uzgodnionym zamówieniem.
