Eixos escalonados
Mostre os assentos para rolamentos, ombros, rasgos de chaveta e o datum utilizado para a medição de desvio radial. Inclua a condição final do material e quaisquer requisitos locais de dureza.
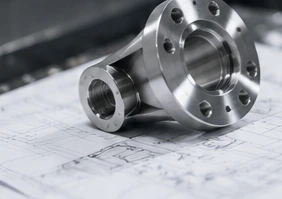
Mostre os assentos para rolamentos, ombros, rasgos de chaveta e o datum utilizado para a medição de desvio radial. Inclua a condição final do material e quaisquer requisitos locais de dureza.
Defina os ajustes entre o furo e o diâmetro externo. Indique os recursos para lubrificação, chanfros nas bordas e superfícies que devem permanecer sem tratamento.
Identifique a face de acoplamento, o padrão de furos para parafusos, o diâmetro de localização e o furo. Especifique se a aceitação ocorre após a têmpera e o revestimento.
Localize os furos de montagem a partir dos datums funcionais e identifique as faces que entram em contato com a montagem. Inclua qualquer soldagem ou revestimento realizado após a usinagem.
Mostre os furos de localização, os furos roscados e as faces de contato. Discuta planicidade, paralelismo e qualquer trabalho de acabamento após o tratamento térmico.
Forneça o layout das passagens internas, bem como a forma externa. Identifique as interseções sensíveis a rebarbas e os ensaios necessários para cada passagem.
1020 é um aço de baixo teor de carbono usado em componentes de engenharia geral e estruturas soldadas que não exigem as propriedades de um aço-liga de maior resistência.[1]
1045 é um aço carbono utilizado em eixos, pinos e outros componentes mecânicos. Pode ser considerado para recursos adequados de têmpera por chama ou indução, com o resultado exigido definido no desenho.[2]
4140 é um aço-liga de cromo-molibdênio usado em componentes de alta resistência. O material pré-temperado e revenido está disponível no mercado de suprimentos, mas a condição real fornecida deve ser confirmada para o pedido.[3]
Um aço para cementação pode ser avaliado quando uma peça exige uma superfície resistente ao desgaste e um núcleo mais tenaz. A Bodycote lista o 8620H entre os exemplos para cementação atmosférica; o grau e o processo especificados devem ser adequados à aplicação.[4]
Nosso serviço de componentes de moldes abrange peças individuais fabricadas conforme desenhos liberados. Para um componente em aço-ferramenta, o plano de usinagem distingue o material pré-endurecido do material que necessita de tratamento térmico, identificando a condição de entrada, a dureza final e a sobremetal para usinagem final.
Tratamento térmico, usinagem por descarga elétrica (EDM), retificação e polimento são operações separadas no escopo cotado, sempre que exigidos, incluindo qualquer trabalho realizado por parceiros. As superfícies de trabalho, os ajustes de localização, bem como os registros exigidos de tratamento e inspeção permanecem vinculados ao desenho do componente.
Usinagem de componentes para moldes| Propriedade | 42CrMo4, +QT Barra redonda Ovako 327A | Condição |
|---|---|---|
| Tensão mínima de escoamento inferior (MPa) | 650 | 40 < diâmetro < 100 mm; Rel |
| Resistência à tração (MPa) | 900–1,100 | 40 < diâmetro < 100 mm |
| Dureza Brinell (HB) | 270–320 | 40 < diâmetro < 100 mm |
Ovako42CrMo4ficha técnica do material, variante 327A: barra redonda temperada e revenida (+QT), 40 < diâmetro < 100 mm.
Utilize o torneamento para recursos cilíndricos, ombros, furos e roscas. Indique quaisquer chavetas, furos transversais ou faces planas que exijam uma operação adicional. Especifique a concentricidade em relação ao datum real de montagem, não apenas em relação ao eixo central da matéria-prima.
Visualizar o Serviço de UsinagemUtilize o fresamento para faces, cavidades, furos de localização e padrões de fixação. A revisão deve incluir a forma de fixação da peça, o acesso às áreas de usinagem, a planicidade da peça liberada e se o tratamento térmico ocorre antes ou após os cortes finais.
Visualizar o Serviço de UsinagemAlgumas peças exigem tanto torneamento quanto fresamento, ou acesso a recursos em várias faces. A geometria e o acesso da ferramenta determinam o plano de fixação.
Visualizar o Serviço de UsinagemRetificação, honing, tratamentos térmicos especializados ou outras operações secundárias são analisados separadamente, conforme necessário. Sua inclusão e responsabilidade pela fabricação devem ser confirmadas na cotação.
O pedido pode exigir peças usinadas a partir de uma condição de material bruto fornecido ou pré-temperado acordada, sem endurecimento adicional. Registre essa condição explicitamente, incluindo qualquer verificação de dureza exigida pelo pedido.
A têmpera seguida de revenimento é utilizada para obter uma combinação exigida de dureza e propriedades mecânicas em aços adequados. Indique a condição final e deixe a seleção do processo a cargo de uma análise qualificada.[5]
A cementação adiciona carbono à superfície antes da têmpera. Uma profundidade de camada e uma exigência de dureza definidas são mais úteis do que simplesmente solicitar uma "peça temperada"; inclua as áreas a proteger e qualquer sobremetal para acabamento final.[4]
A nitretação modifica a camada superficial, com resultados que dependem da composição do aço. A têmpera por indução local é um processo distinto; a seleção do processo segue as propriedades superficiais especificadas.[7]
Nenhuma rota de tratamento térmico selecionada.
Concorde a classe, o estado do material em estoque e os requisitos finais de propriedades.
Identifique a sobremetal prevista no material bruto e qualquer etapa de alívio de tensões antes do acabamento.
Registre o escopo do tratamento, o fornecedor responsável e os critérios de aceitação.
Verifique as dimensões e propriedades especificadas na fase acordada.
Identifique as superfícies que devem permanecer retas quando a peça estiver livre do dispositivo de fixação. Discuta o suporte, a sequência de usinagem e qualquer acabamento pós-tratamento antes de definir limites rigorosos.
Indique a profundidade útil da rosca, a geometria do rasgo de chaveta, as interseções internas e os requisitos nas bordas. Um modelo renderizado isoladamente pode não transmitir claramente o ajuste pretendido ou os critérios de aceitação para rebarbação.
Assinale as dimensões que serão concluídas após o tratamento. Identifique as faces que devem ser mascaradas ou protegidas e concorde qualquer sobremetal antes de iniciar a usinagem de desbaste da peça.
Informe-nos se o componente será soldado, prensado em uma carcaça ou montado com outros materiais. Inclua a carga de serviço e o ambiente operacional para uma análise técnica fundamentada do material.
Nenhum tópico de revisão selecionado.
| Característica | Especificação | Condição de aceitação | Verificação |
|---|---|---|---|
| Ajustes entre eixos e furos | Limites dimensionais/ajustes; referências (datums); condição final da superfície | Estágio especificado em relação à retificação/revestimento eletrolítico (plating) | Medição definida de dimensão e ajuste |
| Retilineidade, planicidade e desalinhamento | Referências (datums); suporte; características controladas | Peça liberada na configuração especificada | Verificações geométricas fora das zonas de fixação durante usinagem |
| Dureza e profundidade do tratamento | Escala/intervalo; locais; zonas tratadas; definição da profundidade da casca | Método de amostragem e ensaio especificado | Registros separados de dureza e profundidade da casca |
| Rosca e superfícies revestidas | Padrão/classe de rosca; revestimento; máscara; dimensões finais | Tolerância pré-revestimento e estado final especificados | Verificação de roscas e dimensões após revestimento |
Confirmamos as tolerâncias realizáveis para a classe real de aço, geometria e sequência de tratamento. Não há uma única tolerância ou valor de dureza garantido para todas as peças de aço. Indique os limites críticos e a condição final de aceitação no desenho.
Defina marcas de ferramenta, chanfros nas arestas e quaisquer requisitos locais de rugosidade. Acordar a limpeza e a proteção temporária adequadas ao armazenamento e transporte da peça.
Informe-nos sobre a limpeza da montagem e as superfícies que devem permanecer livres de óleo.
Inclua a aparência exigida, a especificação do processo e qualquer etapa de vedação ou preservação. Mantenha a aceitação dimensional separada do acabamento visual.
Indique as faces a proteger e os registros de tratamento exigidos.
Especifique o sistema de revestimento indicado e qualquer requisito de espessura. Identifique roscas e ajustes a proteger ou verificar após o tratamento, bem como quaisquer registros exigidos de controle ou alívio do processo.
Não aprove um revestimento apenas com base em seu nome de cor ou acabamento.
Marque as faces estéticas, as zonas de máscara, a cor e os critérios de aceitação. Deixe claramente identificadas, nas instruções de acabamento, as características de localização e as interfaces de montagem.
Acordar quais superfícies serão revestidas e quando as dimensões finais serão verificadas.
A disponibilidade do acabamento, a responsabilidade pelo processo e os requisitos de aceitação precisam ser confirmados para o seu pedido. Inclua o ambiente de serviço, a especificação de processo aplicável e os registros exigidos.
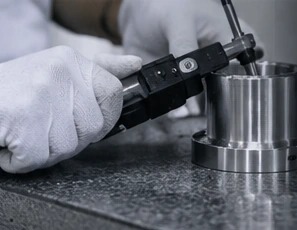
Especifique o certificado de material exigido e como a identidade térmica ou por lote está vinculada ao seu pedido. Um equivalente aprovado exige acordo por escrito; um nome de grau similar não é suficiente.
Defina os ensaios de dureza, as zonas tratadas e qualquer verificação de profundidade de têmpera antes da produção. Mantenha os registros de tratamento identificáveis pela revisão do desenho e pelo lote entregue.
Concordar quais dimensões serão relatadas, como a peça será apoiada e qual será o plano de amostragem. Separar os resultados dimensionais dos registros de material e dos relatórios de tratamento.
Incluir proteção das faces usinadas, separação das peças e quaisquer restrições de preservação. Identificar o estado esperado na chegada e como relatar uma discrepância.
Definir qual é o objetivo do protótipo. Registrar quaisquer diferenças temporárias no material, acabamento ou dureza, para que uma amostra de verificação de encaixe não seja confundida com aprovação de produção.
Vincular a aceitação da amostra à revisão do desenho, à classe do material, à condição final e aos requisitos registrados. Resolver qualquer folga de acabamento ou questão pendente de inspeção antes da liberação do lote.
Referenciar os arquivos aprovados e documentar alterações na classe do material, dureza, revestimento ou embalagem. Cada liberação confirma as quantidades, os registros exigidos e os termos acordados de entrega.
Uma cotação deve identificar o material real e sua condição inicial. Comparar o tamanho do material bruto, a quantidade de material removido, os posicionamentos e as características com base no mesmo desenho, e não apenas com base no peso da peça acabada.
Tornar visíveis na cotação os tratamentos, retificações, revestimentos e relatórios, sempre que aplicáveis. Confirmar quais operações estão incluídas e quais exigem um parceiro externo ou análise adicional.
Separar os preços de amostra e produção quando útil. Comparar o mesmo acabamento, registros, embalagem e termos de entrega; um valor menor não representa o mesmo escopo se alguma operação obrigatória estiver ausente.
Comece com os requisitos do desenho: cargas, superfícies sujeitas a desgaste, condições de serviço, eventuais soldagens e estado final do material. 1020, 1045 e 4140 são especificações distintas, não sendo graus intercambiáveis. Envie a designação aprovada ou solicite alternativas para análise antes de fazer sua escolha.
Sim. Envie a exata classificação, norma técnica aplicável, forma de fornecimento (barra, chapa etc.) e condição exigida. A disponibilidade e viabilidade devem ser verificadas para o pedido; os exemplos de classificações nesta página não constituem uma lista completa de estoque.
Não. O nome do grau isoladamente não define a dureza final fornecida nem as propriedades mecânicas. Especifique a condição exigida, a norma material aplicável e quaisquer requisitos de ensaio. Confirme esses detalhes na cotação.[3]
A sequência depende da condição inicial do material, da geometria, das propriedades exigidas e das dimensões finais. Um plano pode incluir usinagem de desbaste, tratamento acordado e, em seguida, usinagem de acabamento. Identifique ajustes e superfícies críticos para que a sequência e eventuais sobremetal possam ser analisados.[5] [6]
Não. A cementação é um processo de enriquecimento superficial seguido de endurecimento, enquanto o tratamento de têmpera e revenimento tem finalidade e rota de processo distintas. Indique os requisitos exigidos para a superfície, o núcleo e as propriedades finais, em vez de usar o termo ‘endurecido’ como indicação completa.[4] [5]
Envie as dimensões críticas, os referenciais (datums) e a condição final. Os limites alcançáveis dependem do tamanho, da classificação, da geometria e da sequência de tratamento, devendo ser confirmados para o seu desenho na cotação.
Indique a escala e a faixa de dureza, o local do ensaio, as superfícies tratadas e quaisquer zonas não tratadas permitidas. Para a profundidade da camada cementada, defina a profundidade exigida e o método de aceitação. Acerte com o especialista responsável quaisquer corpos de prova, seções ou amostragens.
Inclua sua especificação de acabamento, registros exigidos, proteção (masking), preservação e requisitos de dimensão final na solicitação. Analisaremos o arranjo e confirmaremos o escopo do processo, em vez de presumir que um nome de acabamento descreve integralmente o requisito.
Forneça o modelo CAD e o desenho 2D correspondente, grau e condição do material, quantidade, tratamento térmico e requisitos de acabamento, tolerâncias críticas e data de entrega solicitada. Liste também aprovações de amostras, registros de materiais e necessidades de inspeção.
Você pode solicitar uma cotação para amostra, lote piloto ou produção repetida. Indique as quantidades e quaisquer etapas de liberação. A quantidade mínima prática, o custo e o cronograma são confirmados após análise dos requisitos de material e fabricação.
Podemos discutir a coordenação com um parceiro adequado ou uma introdução direta. O arranjo de produção, as responsabilidades e os termos comerciais devem ser claros antes da liberação do pedido.
O formulário de solicitação aceita arquivos PDF, DWG, DXF, STEP, IGES, SLDPRT e ZIP, com tamanho máximo de 20 MB. Acordar confidencialidade e um método de transferência adequado antes de compartilhar arquivos sensíveis ou restritos.
Concorde sobre confidencialidade e método de transferência antes de compartilhar arquivos sensíveis ou restritos.
Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Referências de material e processo. O desenho aprovado, a especificação vigente e o pedido acordado regem as peças fornecidas.
