Eixos escalonados
Especifique os diâmetros de localização, os ombros e o eixo de referência. Indique quaisquer furos transversais ou superfícies planas e identifique as superfícies que entram em contato com outro componente.
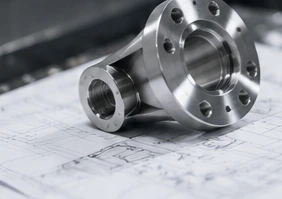
Especifique os diâmetros de localização, os ombros e o eixo de referência. Indique quaisquer furos transversais ou superfícies planas e identifique as superfícies que entram em contato com outro componente.
Defina conjuntamente os requisitos do furo, do diâmetro externo e da face final. Inclua o material de acoplamento e quaisquer restrições relacionadas a atrito, limpeza ou tratamento superficial.
Identifique o diâmetro de localização, o padrão de parafusos e a face de vedação. Para peças em contato com fluidos, inclua o ambiente operacional e quaisquer ensaios de aceitação exigidos.
Marque as faces e furos que posicionam o suporte no conjunto. Compartilhe as características críticas quanto à carga, os requisitos nas bordas e quaisquer áreas onde é permitida uma alteração de projeto.
Indique o padrão de furos, os requisitos de planicidade e paralelismo. Identifique a condição de apoio para inspeção e as superfícies que devem permanecer livres de marcas de manuseio.
Inclua furos concorrentes, detalhes de roscas e requisitos para bordas internas. Discuta o acesso para usinagem, limpeza e inspeção antes da liberação do desenho.
A liga 2 é titânio comercialmente puro, utilizado em equipamentos industriais onde resistência à corrosão e conformabilidade são importantes. Trata-se de uma especificação de material distinta de Ti-6Al-4V.[1]
A liga 5 é a liga Ti-6Al-4V. É amplamente utilizada em componentes mecânicos onde resistência e relação peso/força são importantes; suas propriedades dependem do estado do material e da história de processamento.[2]
A classe 23 é a variante de intersticiais extra-baixos da Ti-6Al-4V. Seu teor reduzido de elementos intersticiais torna-a relevante para projetos críticos à fratura, onde ductilidade e tenacidade à fratura são fundamentais; não representa, automaticamente, um aumento de resistência em comparação com a classe 5. Mantemos, na cotação, a classe ELI especificada, a forma do produto e o estado do material, em vez de substituí-la pela classe 5.[2]
Especifique a classe de titânio, a norma aplicável e sua edição. A disponibilidade do material é confirmada durante a cotação; qualquer alternativa exige sua aprovação.
| Propriedade | Ti-6Al-4V, recozido Barra TIMETAL 6-4 | Condição |
|---|---|---|
| Resistência mínima à tração (MPa) | 895 | Recozido; seção <76.2 mm |
| Resistência mínima ao escoamento (MPa) | 828 | Deslocamento 0.2%; 20°C |
| Alongamento mínimo (%) | 10 | Corpo de prova longitudinal |
TIMETTIMETAL 6-4, Tabela 3: valores mínimos publicados para barra ou seções recozidas de ASTM B348 abaixo de 3.00 in (76.2 mm), ensaiadas longitudinalmente a 20°C.
O acesso aos bolsos, os cantos internos, o suporte das paredes e a sequência de usinagem das faces e furos definem o plano de fresagem. Trabalhos em múltiplas faces podem exigir mais de uma montagem.
Visualizar o Serviço de UsinagemIdentifique o eixo de referência, as posições dos ombros, os requisitos de rosca e os componentes acoplados. Seções longas ou finas exigem um plano de fixação e inspeção que reflita a peça acabada, e não apenas a forma como o material bruto é fixado.
Visualizar o Serviço de UsinagemPara furos inclinados e faces contornadas, compare opções práticas de montagem antes de especificar o tipo de máquina. O processo proposto deve explicar como os recursos exigidos são alcançados e verificados.
Visualizar o Serviço de UsinagemAs ligas de titânio conduzem calor pior do que muitos metais usináveis comuns, portanto, o calor gerado e o desgaste da ferramenta exigem atenção na aresta de corte. A escolha da ferramenta e as condições de corte devem ser planejadas conforme a classe real e a peça.[3]
Identifique ambos os materiais acoplados, a classe de rosca e se a montagem será desmontada repetidamente. Liste lubrificantes, revestimentos ou inserts permitidos, para que possam ser analisados com o responsável pelo projeto.
Descreva a superfície de contato, o componente acoplado, a carga e o movimento. Uma aparência lisa não define uma condição aceitável de atrito ou desgaste; especifique o tratamento exigido e os critérios de aceitação.
Marque a zona de vedação, o requisito de acabamento superficial e as arestas internas. Especifique o meio de serviço e quaisquer requisitos de limpeza, ensaio de vazamento ou resíduos que devem estar incluídos no escopo cotado.
Separe as superfícies cosméticas das superfícies funcionais de contato. Forneça uma especificação de acabamento ou uma amostra de referência aprovada e identifique quaisquer áreas que não devem ser jateadas, coloridas ou marcadas.
Nenhum requisito de montagem selecionado.
Indique as seções de parede mais finas e as faces que podem ser fixadas durante a usinagem. Identifique se a planicidade ou a posição são medidas com suporte livre ou sob uma condição de montagem específica.
O acesso da ferramenta, os raios internos e os recursos ocultos determinam se os bolsos podem ser usinados. É necessário distinguir raios funcionalmente fixos daqueles cuja alteração é permitida pelo projeto.
Especifique a profundidade total da rosca separadamente da profundidade do furo pré-furado. Identifique as interseções de furos transversais e as arestas onde uma rebarba é inaceitável. Especifique o método de verificação quando um recurso for difícil de inspecionar diretamente.
Inclua os requisitos de direção do material quando o projeto assim exigir. Qualquer alívio de tensões, tratamento térmico, união ou acabamento especializado deve fazer parte de um roteiro acordado, com aceitação final após as operações relevantes.
Nenhum tópico de revisão selecionado.
| Característica | Especificação | Condição de aceitação | Verificação |
|---|---|---|---|
| Diâmetros e ajustes de acoplamento | Limites de dimensão; ajuste; referências (datums); condição final da superfície | Estágio específico de medição; sobremetal para processos posteriores | Verificações finais de dimensão e ajuste |
| Planeza, posição e concentricidade (runout) | Referências (datums) e características controladas | Estado livre ou suporte definido | Geometria crítica para montagem, conforme relatada |
| Rosca e características internas | Padrão/classe de rosca; profundidade total; interseções; bordas | Estágio especificado em relação ao acabamento | Calibradores ou método de verificação especificado |
| Textura superficial e áreas tratadas | Parâmetro/ unidades de rugosidade; localizações; proteção (masking); especificação do processo | Áreas tratadas e protegidas (masked) especificadas | Registros separados de rugosidade, aparência e tratamento |
Não há uma única declaração de tolerância aplicável a todas as peças de titânio. Os limites alcançáveis dependem do tamanho, geometria, grau, estado e processo de fabricação. Indique as características críticas no desenho e confirme-as na cotação.
Especifique as marcas permitidas de ferramenta, os chanfros nas bordas e a limpeza. Identifique quaisquer superfícies que exijam uma rugosidade medida ou acabamento adicional, em vez de confiar na instrução genérica "lisa" como especificação completa.
Defina as bordas críticas e a proteção para embalagem.
Para uma aparência jateada específica, acorde o tipo de meio abrasivo, as zonas superficiais a serem tratadas, o mascaramento aplicável e a amostra de referência. Indique explicitamente se roscas, furos ajustados e áreas de vedação devem ser incluídos ou excluídos do processo.
Acordar a aparência separadamente das dimensões.
A anodização colorida em titânio e o tratamento funcional anti-galling não são requisitos idênticos. A Tiodize distingue seu processo Tipo III — que produz cor — do seu processo Tipo II — anti-galling.[4]
Indique a especificação real; a cor isoladamente não comprova o desempenho ao desgaste.
Para requisitos funcionais relacionados a atrito, desgaste ou outros critérios, envie a especificação de processo aprovada e os critérios de aceitação. Analisaremos a rota especializada, o mascaramento, a inspeção e a responsabilidade pela produção antes de emitir orçamento.
O tratamento especializado está sujeito à análise de escopo e revisão pelo fornecedor.
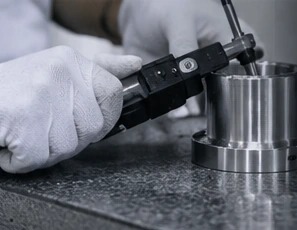
Especifique a documentação exigida para o material e indique se ela deve ser revisada antes do corte do estoque. Relacione a classe, a forma do produto e o estado condicional ao material efetivamente fornecido, e não a uma ficha técnica genérica.
Especifique a rastreabilidade exigida por lote de aquecimento ou por peça individual. Acordar como a identidade do material é mantida durante usinagem, acabamento e embalagem.
Identifique as dimensões passíveis de relatório, a amostragem e a configuração de medição. Um relatório dimensional, um certificado de material e um registro de acabamento respondem a perguntas diferentes e devem ser especificados separadamente.
Defina a separação das peças, a proteção das bordas e quaisquer restrições quanto a resíduos ou marcações. Acordar como documentar uma discrepância na chegada e quais informações de lote devem acompanhá-la.
Identifique se a amostra destina-se a verificação de encaixe, montagem ou ensaio funcional. Quando as propriedades do material forem relevantes para o ensaio, acorde o grau e a condição representativos, em vez de alterá-los simplesmente para obter uma amostra mais rápida.
Registre as alterações no desenho, a aceitação do acabamento e os resultados de inspeção antes de liberar um lote. Essa liberação também confirma o preço acordado, os termos de entrega e os registros exigidos. Mantenha desvios aceitos separados do próximo desenho controlado.
Inclua o número da peça, a revisão, a quantidade e os registros exigidos em cada liberação. Informe-nos quando houver alteração no componente acoplado, na aplicação ou na especificação, mesmo que a geometria da peça pareça inalterada.
Uma cotação deve distinguir a exigência de material do trabalho de usinagem. Dimensões do material bruto, certificação, excesso de material e quaisquer alternativas aprovadas afetam o planejamento do serviço.
Cavidades profundas, recursos pequenos, múltiplas montagens e acabamentos adicionais podem alterar o escopo. Solicite opções separadas sempre que um ajuste de projeto permitido possa simplificar a usinagem, sem alterar qualquer requisito funcional.
Relacione juntos as quantidades de amostras, as quantidades de produção, os relatórios e as datas de liberação. Compare cotações com o mesmo grau, acabamento, escopo de inspeção e responsabilidade pela entrega, em vez de comparar apenas o preço unitário.
Utilize o grau indicado no seu desenho aprovado, juntamente com a norma do material e a condição de fornecimento. O Grau 2 é titânio comercialmente puro; o Grau 5 e o Grau 23 pertencem à família Ti-6Al-4V. Não são especificações intercambiáveis.[1] [2]
O Grau 23 é a variante extra-baixa em intersticiais do Ti-6Al-4V, com limites mais rigorosos para determinados elementos. Indique ELI e a norma de produto aplicável quando exigido. Solicite a documentação relevante do material em vez de confiar apenas em um nome comercial.[2]
Sim. Envie a designação completa, a edição exigida, a forma de estoque, a condição e os requisitos de documentação. A viabilidade e a disponibilidade devem ser analisadas para o pedido efetivo. Uma classe com denominação semelhante não deve ser substituída sem sua aprovação.
As ligas de titânio impõem exigências particulares às ferramentas de corte, pois o calor concentra-se próximo à aresta de corte e o desgaste da ferramenta pode ser desafiador. O grau, a geometria da característica e o acabamento exigido devem ser analisados em conjunto ao planejar a rota de usinagem.[3]
Forneça os limites críticos, os referenciais (datums), a condição superficial e os requisitos de medição. As tolerâncias alcançáveis dependem do diâmetro, da espessura da parede e da rota de processamento, devendo ser confirmadas para o seu desenho na cotação.
Não utilize a cor como evidência de desempenho anti-gripagem. A Tiodize distingue seu processo Tipo III, que produz cor, do seu tratamento funcional Tipo II. Especifique o processo e o desempenho exigidos; não substitua um acabamento decorativo por um funcional.[4]
Envie os requisitos de qualificação, fonte aprovada, rastreabilidade e documentação antes do pedido. Um grau de material ou um desenho isoladamente não estabelecem a aprovação para uso. Revisaremos o escopo exigido, em vez de presumir que todo componente em titânio é adequado para uso regulamentado.
Indique o material de acoplamento, a especificação de rosca ou ajuste, o acabamento superficial e as condições de montagem. Identifique lubrificantes, revestimentos ou inserções permitidos, bem como quaisquer restrições quanto a resíduos. O proprietário do projeto deve aprovar a configuração das superfícies de contato.
Sim. Liste as quantidades e estágios de liberação separadamente, juntamente com quaisquer requisitos de aprovação de amostra ou validação. A quantidade prática, o preço e o cronograma são confirmados após revisão do desenho, do material e do escopo do processo.
Liste na sua solicitação a certificação do material, a rastreabilidade térmica ou por lote, os relatórios dimensionais e os registros de acabamento. Especifique se os documentos precisam de aprovação antes da usinagem. A cotação deve confirmar quais registros estão incluídos e quais verificações adicionais são necessárias.
Podemos discutir um parceiro adequado, coordenar o trabalho ou apresentá-lo diretamente. As responsabilidades, os termos comerciais e a comunicação devem ser acordados antes da liberação do pedido.
Acordar confidencialidade e um método adequado de transferência de arquivos antes de compartilhar informações sensíveis ou restritas. O formulário de solicitação aceita arquivos STEP, IGES, PDF, DWG, DXF, SLDPRT e ZIP, com até 20 MB.
Concorde sobre confidencialidade e método de transferência antes de compartilhar arquivos sensíveis ou restritos.
Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Referências de material e usinagem. Utilize a especificação vigente aplicável e os registros de material específicos do pedido, juntamente com o desenho aprovado.
