段付きシャフト
定位用直径、肩部および基準軸を指定してください。交差穴または平面を示し、他の部品と接触する面を明記してください。
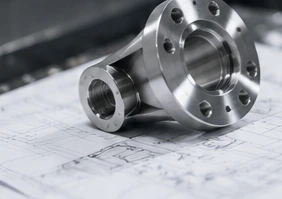
定位用直径、肩部および基準軸を指定してください。交差穴または平面を示し、他の部品と接触する面を明記してください。
内径、外径および端面の要求事項を一括して定義してください。組み合わせる材料および摩擦、洗浄、表面処理に関する制限事項を含めてください。
定位用直径、ボルト配置およびシール面を特定してください。流体接触部品については、使用環境および必要な受入試験を含めてください。
アセンブリ内でブラケットを定位する面および穴を明記してください。荷重が重要な特徴、エッジ要件、および設計変更が許容される領域を共有してください。
穴配置、平面度および平行度の要求事項を示してください。検査時の支持条件およびハンドリング痕が残ってはならない面を特定してください。
交差する内径、ねじの詳細および内部エッジ要件を含めてください。図面発行前に、機械加工、洗浄および検査へのアクセスについて検討してください。
グレード2は商用純チタンであり、腐食抵抗性および成形性が重要な産業機器に使用されます。これはTi-6Al-4Vとは異なる材料仕様です。[1]
グレード5はTi-6Al-4V合金であり、強度および軽量性が重要な機械部品に広く使用されています。その特性は材料状態および加工履歴に依存します。[2]
グレード23はTi-6Al-4Vの超低不純物(ELI)変種であり、特定元素に対する制限が厳しくなっています。ELIとして明記および文書化する必要があります。グレード5の自動的な代替品として扱わないでください。[2]
チタンのグレード、適用規格および版数を指定してください。材料の入手可能性は見積もり段階で確認します。代替材料の使用にはお客様の承認が必要です。
| 特性 | Ti-6Al-4V、焼鈍状態 TIMETAL 6-4棒材 | 状態 |
|---|---|---|
| 最小引張強さ(MPa) | 895 | 焼鈍状態;断面サイズ<76.2 mm |
| 最小降伏強さ(MPa) | 828 | 0.2%オフセット;20°C |
| 最小延性(%) | 10 | 縦方向試験片 |
TIMETTIMETAL 6-4、表3:焼鈍状態のASTM B348棒材または3.00インチ(76.2 mm)未満の断面において公表されている最小値。20°Cで縦方向に試験。
寸法付き図面とともにCADモデルを提供してください。レビューでは、ポケットへのアクセス性、内部コーナー、壁の支持性および面・穴の加工順序を検討します。多面加工には複数の段取りが必要になる場合があります。
加工サービスを表示基準軸、肩部位置、ねじ要件および組み合わせ部品を特定してください。長尺または細長い部品には、完成部品を反映したワークホルダおよび検査計画が必要です。素材の保持方法のみを考慮してはいけません。
加工サービスを表示傾斜穴および曲面に対して、機械種類を指定する前に実現可能な段取りオプションを比較してください。提案される加工ルートでは、要求される特徴への到達および検査方法を明確に説明する必要があります。
加工サービスを表示チタン合金は多くの一般的な加工金属と比較して熱伝導率が低いため、切削刃部での熱および工具摩耗に注意が必要です。工具選定および切削条件は、実際の合金種および部品に合わせて計画する必要があります。[3]
組み合わせる両方の材料、ねじクラスおよび組立が繰り返し行われるかどうかを特定してください。許容される潤滑剤、コーティングまたはインサートを列挙し、設計担当者と共同で検討できるようにしてください。
接触面、組み合わせ部品、荷重および動きを記述してください。「滑らか」という外観だけで摩擦または摩耗条件が満たされるわけではありません。必要な処理および受入基準を明記してください。
シールランド、表面粗さ要件および内部エッジを明記してください。使用流体および洗浄、漏れ試験、残留物除去などの要件を、見積もり範囲に含めるよう指定してください。
外観面を機能的接触面から分離してください。表面仕上げ仕様または承認済み参照サンプルを提示し、ブラスト処理、着色またはマーキングが禁止される領域を特定してください。
アセンブリ要件が選択されていません
最小壁厚および機械加工中に保持される面を示してください。平面度または位置を自由支持状態で測定するか、指定されたアセンブリ条件下で測定するかを特定してください。
図面レビューでは、工具アクセス性、内部半径および他の面の背面に隠れた特徴を解決する必要があります。変更可能な半径と機能的に固定された半径を明記してください。これらの判断を未記録の仮定に委ねないでください。
全ねじ深さをドリル深さとは別に明記してください。交差穴の交点およびバリが許容されないエッジを特定してください。直接検査が困難な特徴については、検査方法を指定してください。
設計要件に応じて、素材方向の要件を含めてください。応力除去、熱処理、接合または特殊仕上げなどは、合意された工程に含まれるべきであり、関連工程後の最終受入を行ってください。
レビュー対象トピックが選択されていません。
| 特徴 | 仕様 | 受入条件 | 検証 |
|---|---|---|---|
| 直径および組立公差 | サイズ限界;公差配合;基準;最終表面状態 | 指定された測定段階;後工程余裕 | 最終サイズおよび公差配合の検査 |
| 平面度、位置度および振れ | 基準および制御対象特徴 | 自由状態または定義された支持 | アセンブリで重要な幾何学的形状の報告 |
| ねじおよび内部特徴 | ねじ規格/クラス;全深さ;交点;エッジ | 仕上げ工程に対する指定段階 | ゲージまたは指定検査方法 |
| 表面粗さおよび処理領域 | 粗さパラメータ/単位;位置;マスキング;工程仕様 | 指定された処理領域およびマスキング領域 | 粗さ、外観および処理記録を分けて管理 |
達成可能な限界値はサイズ、形状、合金種、状態および加工工程に依存するため、すべての部品に共通する単一の公差値ではなく、お客様のチタン部品ごとに個別に確認いたします。図面に重要な特徴を明記し、見積書にて確認してください。
許容される工具痕、エッジの面取りおよび清掃度を指定してください。「滑らか」という指示のみに頼らず、測定された粗さまたは追加仕上げを必要とする面を特定してください。
重要エッジおよび梱包保護を定義してください。
指定されたブラスト外観については、媒体、表面ゾーン、マスキングおよび参照サンプルを合意してください。ねじ、密着内径およびシール領域は、明示的に工程に含めるか除外するかを決定してください。
外観は寸法とは別に合意してください。
チタンの着色陽極酸化処理と機能的防ガリング処理は同一要件ではありません。Tiodize社は、着色を目的とするタイプIIIプロセスと防ガリングを目的とするタイプIIプロセスを明確に区別しています。[4]
実際の仕様を明記してください。色のみでは摩耗性能の保証にはなりません。
摩擦、摩耗またはその他の機能的要求については、承認済みの工程仕様および受入基準を提出してください。当社は、専門的工程、マスキング、検査および生産責任について、見積もり前に検討いたします。
専門的処理は、範囲およびサプライヤーによる検討を経て実施されます。
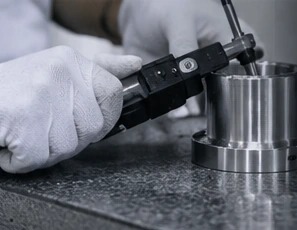
必要な材料文書および切断前のレビュー要否を指定してください。グレード、製品形態および状態を、一般データシートではなく実際に供給される材料に紐付けます。
必要なロット、バッチまたは個別部品のトレーサビリティを指定してください。機械加工、仕上げおよび梱包を通じて材料識別情報が維持される方法を合意してください。
報告対象寸法、サンプリングおよび測定設定を特定してください。寸法報告書、材料証明書および仕上げ記録はそれぞれ異なる質問に答えるものであり、別々に指定する必要があります。
部品の分離方法、エッジの保護方法、および残留物やマーキングに関する制限事項を明確に定義してください。到着時の不適合事項の記録方法および付随すべきロット情報について合意してください。
サンプルが適合性確認、組立確認、または機能試験用であるかを特定してください。試験において材料特性が重要となる場合、単にサンプル納期を短縮するために材料を変更するのではなく、代表的な合金種および状態を合意してください。
ロット出荷前に図面変更、仕上げの受入、検査結果を記録してください。出荷承認は、合意された価格、納期条件および必要な記録も同時に確認します。許容された逸脱事項は、次回の管理図面とは別に保管してください。
すべての出荷指示書には部品番号、改訂番号、数量および必要な記録を含めてください。部品の幾何形状が変更されていなくても、対向部品、用途または仕様が変更される場合は、必ず当社へご連絡ください。
見積書では、材料要求事項と加工作業を明確に区別する必要があります。供給寸法、認証、余剰材料および承認済み代替材料は、作業計画に影響を与えます。
深穴加工、微小形状、複数段取りおよび追加仕上げ工程は、作業範囲を変更する可能性があります。機能要件を変更せずに加工を簡素化できる設計変更が許容される場合、別途オプションをご提示ください。
サンプル数量、量産数量、報告書および出荷日を一括して明記してください。単一の単価ではなく、同一合金種、仕上げ、検査範囲および納入責任に基づく見積書を比較してください。
承認済み図面に記載されたグレード、および材質規格・供給状態を併記してください。グレード2は純チタンであり、グレード5およびグレード23はTi-6Al-4V系に属します。これらは相互に置換可能な仕様ではありません。[1] [2]
グレード23はTi-6Al-4Vの超低不純物(ELI)変種であり、特定元素の含有限界が厳しく設定されています。必要に応じてELIおよび適用製品規格を明記してください。商標名のみに頼らず、関連材質文書を明示的にご要求ください。[2]
はい。完全な材質記号、要求される規格版、供給形態、状態および文書要件をお送りください。実際の注文については、実現可能性および調達可能性を再評価する必要があります。類似名称の合金種を承認なしに代用することはできません。
チタン合金は切削刃近傍に熱が集中し、工具摩耗が顕著となるため、切削工具に特に厳しい要求を課します。加工手順立案時には、グレード、形状特徴および要求仕上げを総合的に検討する必要があります。[3]
重要な限界値、基準面、表面状態および測定要件を提示してください。達成可能な公差は直径、壁厚および加工工程に依存し、見積書にてお客様の図面に基づき個別に確認する必要があります。
耐ガリング性能の証拠として色を使用しないでください。Tiodize社では、着色を目的とするタイプIIIプロセスと機能性を重視するタイプII処理を明確に区別しています。所望のプロセスおよび性能を明示的に指定し、装飾的仕上げを機能的仕上げの代用としないでください。[4]
発注前に、適合性評価、承認済み供給元、トレーサビリティおよび文書化要件を送付してください。用途承認は、発注前にご送付いただく適合性評価、承認済み供給元、トレーサビリティおよび文書化要件に基づきます。当社は、すべてのチタン部品が規制対象用途に適合すると暗黙に想定せず、ご提示いただいた要件範囲を精査いたします。
対向材、ねじまたは配合仕様、表面粗さおよび組立条件を明示してください。許容される潤滑剤、コーティングまたはインサート、および残留物に関する制限事項を特定してください。接触面の配置は設計責任者が承認する必要があります。
はい。数量および出荷段階を別途明記し、サンプル承認または検証要件も併記してください。実用的な数量、価格およびスケジュールは、図面、材料および工程範囲のレビュー後に確定します。
お問い合わせ時に材料証明書、熱処理またはロットトレーサビリティ、寸法検査報告書および仕上げ記録を明記してください。文書の加工前承認が必要かどうかを指定してください。見積書には含まれる記録および追加検査要件を明記します。
適切な協力会社の紹介、作業の調整、または直接ご紹介が可能です。責任範囲、商業条件およびコミュニケーション方法は、注文発行前に合意する必要があります。
機密情報または制限情報の共有に先立ち、機密保持契約および適切なファイル転送方法について合意してください。お問い合わせフォームでは、STEP、IGES、PDF、DWG、DXF、SLDPRTおよびZIP形式(最大20 MB)のファイルを受け付けています。
機密性の高いまたは制限付きファイルを共有する際は、事前に機密保持契約および転送方法を合意してください。
図面、材料、数量をご共有ください。ご要件をお知らせいただければ、メールにてご返信いたします。
材料および加工に関する参照資料。承認済み図面とともに、最新の適用規格および注文固有の材料記録を使用してください。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
