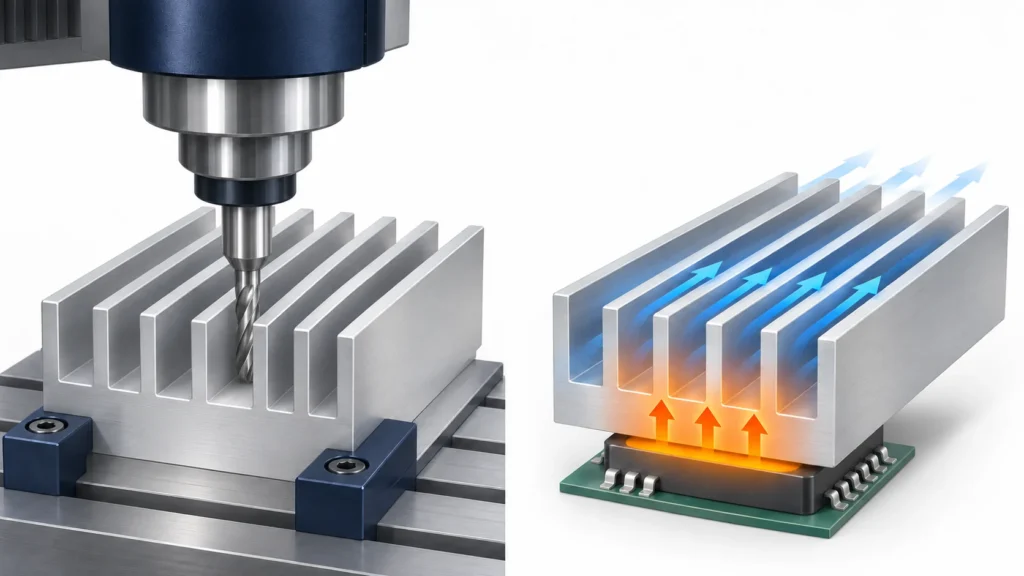
CNC加工アルミニウムヒートシンクのDFM:熱的予算、工具アクセス性および検証
機械加工済みヒートシンクの設計を接合部温度(junction temperature)予算から開始し、その後フィン・チャンネルへの工具アクセス性、取付け面の接触状態、および実装後の空気流を確認します。20 Wの具体例を用いて、熱的目標値が何を証明可能であり、また何を証明できないかを示します。
機械加工済みヒートシンクの設計を接合部温度(junction temperature)予算から開始し、その後フィン・チャンネルへの工具アクセス性、取付け面の接触状態、および実装後の空気流を確認します。20 Wの具体例を用いて、熱的目標値が何を証明可能であり、また何を証明できないかを示します。

指定された表面および方向でCNC部品を測定し、適切なRaまたはRz定義、フィルタおよび評価長を用いる。個別のトレースを記録し、限界値に近い位置で合意済みの受入規則を適用する。

機械加工された熱および電気部品については、C11000銅または6061-T6アルミニウムのいずれかを選択し、等容積経路および等質量経路を比較したうえで、インターフェースおよび製造可能性を確認してください。
機械加工済みアルミニウム部品について、耐摩耗性、封孔処理、皮膜厚、外観および最終的な寸法適合性の観点から、タイプIIとタイプIIIのアノダイズ処理を比較します。ボア成長の具体例および図面検査事項も含みます。
薄いCNC壁は、厚さだけで判断してはなりません。高さ、支持状態、切削およびクランプ荷重、材料状態、最終検査の条件が、加工工程の選択にどのように影響するかをご確認ください。

加工済み金属部品の仕上げを選択する際は、基材、使用環境、および各表面の機能的役割に基づいて判断します。陽極酸化処理、電気めっき、パスシベーション処理、ショットブラスト処理、ブラッシング処理および最終的な寸法適合検査を比較します。
Clear the filters or browse another topic. New articles will appear here when published.
Show all topics当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
