Arbres à épaulements
Précisez les diamètres de positionnement, les épaulements et l’axe de référence. Indiquez les perçages transversaux ou les surfaces planes, et identifiez les surfaces en contact avec un autre composant.
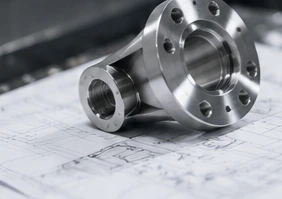
Précisez les diamètres de positionnement, les épaulements et l’axe de référence. Indiquez les perçages transversaux ou les surfaces planes, et identifiez les surfaces en contact avec un autre composant.
Définissez conjointement les exigences relatives à l’alésage, au diamètre extérieur et à la face d’extrémité. Précisez le matériau associé ainsi que toute restriction liée au frottement, au nettoyage ou au traitement de surface.
Identifiez le diamètre de positionnement, le schéma de perçage des boulons et la face d’étanchéité. Pour les pièces en contact avec des fluides, précisez l’environnement de fonctionnement et les essais de réception requis.
Indiquez les faces et les trous assurant le positionnement du support dans l’ensemble. Partagez les caractéristiques critiques en charge, les exigences relatives aux bords ainsi que les zones où une modification de conception est autorisée.
Indiquez le schéma de perçage, les exigences de planéité et de parallélisme. Précisez la condition de support lors de l’inspection ainsi que les surfaces devant rester exemptes de marques de manipulation.
Inclure les alésages sécants, les détails des filetages et les exigences relatives aux bords internes. Discuter de l’accès nécessaire pour l’usinage, le nettoyage et l’inspection avant la libération du plan.
La nuance 2 est du titane commercialement pur, utilisé dans les équipements industriels où la résistance à la corrosion et la formabilité sont déterminantes. Il s’agit d’une spécification matérielle différente de celle de Ti-6Al-4V.[1]
La nuance 5 est l’alliage Ti-6Al-4V. Elle est largement utilisée pour les composants mécaniques où la résistance et le rapport résistance/poids sont essentiels ; ses propriétés dépendent de l’état du matériau et de son historique de traitement.[2]
La nuance 23 est la variante à très faible teneur en éléments interstitiels de Ti-6Al-4V, avec des limites plus strictes sur certains éléments. Elle doit être spécifiée et documentée sous la désignation ELI, et ne doit pas être considérée comme un substitut automatique de la nuance 5.[2]
Précisez la nuance de titane, la norme applicable et son édition. La disponibilité du matériau est confirmée lors de la préparation du devis ; toute alternative nécessite votre accord préalable.
| Propriété | Ti-6Al-4V, recuit Barre TIMETAL 6-4 | État |
|---|---|---|
| Résistance minimale à la traction (MPa) | 895 | Recuit ; section |
| Limite d’élasticité minimale (MPa) | 828 | Décalage 0.2% ; 20°C |
| Allongement minimal (%) | 10 | Éprouvette longitudinale |
TIMETTIMETAL 6-4, Tableau 3 : valeurs minimales publiées pour les barres ou profilés ASTM B348 recuits de section inférieure à 3.00 in (76.2 mm), mesurées longitudinalement à 20°C.
Fournissez le modèle CAD accompagné du dessin coté. L’examen porte sur l’accès aux poches, les angles internes, le maintien des parois et l’ordre d’usinage des faces et des trous. Un usinage multi-faces peut nécessiter plusieurs montages.
Consulter le service d’usinageIdentifiez l’axe de référence, les positions des épaulements, les exigences relatives aux filetages ainsi que les composants d’assemblage. Les pièces longues ou fines nécessitent un plan de serrage et de contrôle reflétant la pièce finie, et non uniquement la façon dont la matière brute est tenue.
Consulter le service d’usinagePour les perçages inclinés et les faces profilées, comparez les options de montage pratiques avant de spécifier un type de machine. Le procédé proposé doit expliquer comment les caractéristiques requises sont réalisées et vérifiées.
Consulter le service d’usinageLes alliages de titane conduisent la chaleur moins efficacement que de nombreux métaux courants destinés à l’usinage, ce qui exige une attention particulière portée à la chaleur générée et à l’usure des outils au niveau du tranchant. Le choix des outils et les conditions de coupe doivent être adaptés à la nuance réelle et à la pièce concernée.[3]
Indiquez les deux matériaux en contact, la classe de filetage et si l’assemblage sera démonté régulièrement. Listez les lubrifiants, revêtements ou inserts autorisés afin qu’ils puissent être examinés conjointement avec le concepteur.
Décrivez la surface de contact, la pièce associée, la charge et le mouvement. Une apparence lisse ne définit pas à elle seule une condition acceptable de frottement ou d’usure ; précisez le traitement requis ainsi que les critères d’acceptation.
Indiquez la portée d’étanchéité, l’exigence de finition de surface et les arêtes internes. Précisez le fluide en service ainsi que toute exigence de nettoyage, de test d’étanchéité ou de résidus devant être incluse dans la portée du devis.
Distinguez clairement les surfaces cosmétiques des surfaces fonctionnelles de contact. Fournissez une spécification de finition ou un échantillon de référence approuvé, et identifiez les zones qui ne doivent pas être sablées, colorées ou marquées.
Aucune exigence d’assemblage sélectionnée.
Indiquez les sections de paroi les plus fines ainsi que les faces pouvant être maintenues pendant l’usinage. Précisez si la planéité ou la position est mesurée en appui libre ou dans une condition d’assemblage spécifiée.
Un examen du dessin doit permettre de résoudre les questions d’accès des outils, des rayons internes et des caractéristiques masquées derrière d’autres surfaces. Indiquez quels rayons peuvent être modifiés et lesquels sont fonctionnellement fixes ; n’abandonnez pas ces décisions à une hypothèse non documentée.
Indiquez séparément la profondeur totale du filetage et la profondeur de perçage. Identifiez les intersections de trous traversants et les arêtes pour lesquelles la présence d’une bavure est inacceptable. Spécifiez la méthode de contrôle lorsque la vérification directe d’une caractéristique est difficile.
Incluez les exigences relatives à l’orientation de la matière brute là où la conception les impose. Tout traitement de détente des contraintes, traitement thermique, assemblage ou finition spécialisée doit faire partie d’un processus convenu, avec acceptation finale après les opérations correspondantes.
Aucun sujet d'analyse sélectionné.
| Caractéristique | Spécification | Condition d’acceptation | Vérification |
|---|---|---|---|
| Diamètres et ajustements d’assemblage | Limites de taille ; ajustement ; références ; état final de la surface | Stade de mesure spécifié ; réserve pour les opérations ultérieures | Vérifications finales de taille et d’ajustement |
| Planéité, position et battement | Références et caractéristiques contrôlées | État libre ou support défini | Géométrie critique pour l’assemblage, à déclarer |
| Filetages et caractéristiques internes | Norme/classe de filetage ; profondeur totale ; intersections ; bords | Stade spécifié par rapport à l’opération de finition | Jauges ou méthode de vérification spécifiée |
| Texture de surface et zones traitées | Paramètre et unités de rugosité ; emplacements ; masquage ; spécification du procédé | Zones traitées et masquées, telles que spécifiées | Tenue séparée des enregistrements de rugosité, d’aspect et de traitement |
Il n’existe pas de tolérance unique valable pour toutes les pièces en titane. Les limites réalisables dépendent de la taille, de la géométrie, de la nuance, de l’état et du procédé de fabrication. Indiquez clairement sur le dessin les caractéristiques critiques et faites-les confirmer dans le devis.
Préciser les marques d’outil autorisées, les chanfreins d’arête et le niveau de propreté requis. Identifier toutes les surfaces nécessitant une rugosité mesurée ou une finition supplémentaire, plutôt que de se contenter de l’instruction générique « lisse ».
Définir les arêtes critiques ainsi que la protection requise lors de l’emballage.
Pour obtenir un aspect sablé spécifié, convenir du type d’abrasif, des zones de surface concernées, du masquage à appliquer et de l’échantillon de référence. Préciser explicitement si les filetages, les alésages d’ajustement et les zones d’étanchéité sont inclus ou exclus du procédé.
Convenir de l’apparence séparément des cotes dimensionnelles.
L’anodisation colorée du titane et le traitement fonctionnel anti-serrage ne constituent pas la même exigence. Tiodize distingue son procédé de type III, producteur de couleur, de son procédé de type II, anti-serrage.[4]
Indiquer la spécification réelle ; la seule indication de la couleur ne constitue pas une preuve de performance à l’usure.
Pour répondre à une exigence fonctionnelle liée au frottement, à l’usure ou à un autre critère, fournir la spécification de procédé approuvée ainsi que les critères d’acceptation. Nous examinerons la voie spécialisée, le masquage, les modalités d’inspection et la répartition des responsabilités en production avant de vous établir un devis.
Le traitement spécialisé est soumis à une analyse de périmètre et à l’approbation du fournisseur.
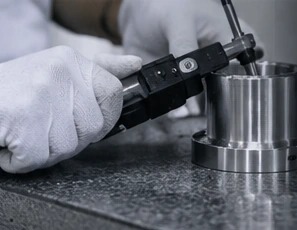
Préciser la documentation matérielle requise et indiquer si celle-ci doit être examinée avant la découpe de la matière. Associer explicitement la nuance, la forme produit (barre, plaque, etc.) et l’état (recuit, durci, etc.) au matériau effectivement fourni, et non à une fiche technique générale.
Précisez la traçabilité requise par lot de chauffe, par lot ou par pièce individuelle. Convenez de la manière dont l’identité du matériau est préservée tout au long de l’usinage, des opérations de finition et de l’emballage.
Identifiez les dimensions à contrôler, la stratégie d’échantillonnage et la configuration des mesures. Un rapport dimensionnel, un certificat de matière et un registre des opérations de finition répondent à des questions différentes et doivent donc être spécifiés séparément.
Définissez la séparation des pièces, la protection des bords ainsi que toute restriction concernant les résidus ou les marquages. Convenez de la procédure à suivre pour documenter une non-conformité à la réception, ainsi que des informations de lot qui doivent l’accompagner.
Précisez si l’échantillon est destiné à un contrôle d’ajustement, d’assemblage ou d’essai fonctionnel. Lorsque les propriétés du matériau sont déterminantes pour l’essai, convenez du grade et de l’état représentatifs plutôt que de les modifier uniquement pour obtenir un échantillon plus rapide.
Enregistrez les modifications du dessin, l’acceptation de la finition et les résultats des inspections avant la libération d’un lot. Cette libération confirme également le prix convenu, les conditions de livraison et les documents requis. Conservez les écarts acceptés séparément du prochain dessin contrôlé.
Indiquez systématiquement sur chaque libération le numéro de pièce, la révision, la quantité et les documents requis. Informez-nous dès qu’un composant associé, une application ou une spécification change, même si la géométrie de la pièce semble inchangée.
Un devis doit distinguer clairement la demande en matière de la prestation d’usinage. Les dimensions de la matière brute, sa certification, l’excédent de matière et toute alternative approuvée influencent la planification du travail.
Des poches profondes, des détails de petite taille, plusieurs montages et des opérations de finition supplémentaires peuvent modifier la portée du travail. Demandez des options distinctes lorsque des ajustements autorisés du design pourraient simplifier l’usinage, sans modifier aucune exigence fonctionnelle.
Indiquez conjointement les quantités d’échantillons, les quantités de production, les rapports requis et les dates de libération. Comparez les devis pour le même grade, la même finition, la même étendue d’inspection et la même responsabilité de livraison, plutôt que de comparer uniquement un prix unitaire.
Utilisez la nuance figurant sur votre plan approuvé, accompagnée de la norme matériau et de l’état de livraison. La nuance 2 est du titane commercialement pur ; les nuances 5 et 23 appartiennent à la famille Ti-6Al-4V. Il ne s’agit pas de spécifications interchangeables.[1] [2]
La nuance 23 est la variante à très basse teneur en éléments interstitiels (ELI) du Ti-6Al-4V, avec des limites plus strictes sur certains éléments. Précisez « ELI » ainsi que la norme produit applicable lorsque cela est requis. Demandez la documentation matérielle pertinente plutôt que de vous fier uniquement à un nom commercial.[2]
Oui. Envoyez la désignation complète, l’édition requise, la forme en stock, l’état et les exigences en matière de documentation. La faisabilité et la disponibilité doivent être évaluées au cas par cas pour la commande réelle. Une nuance portant un nom similaire ne doit pas être substituée sans votre accord préalable.
Les alliages de titane imposent des exigences particulières aux outils de coupe, car la chaleur se concentre près du tranchant et l’usure des outils peut être importante. Le grade, la géométrie des caractéristiques et la finition requise doivent être examinés conjointement lors de la planification du parcours d’usinage.[3]
Fournissez les limites critiques, les références, l’état de surface et les exigences de mesure. Les tolérances réalisables dépendent du diamètre, de l’épaisseur de paroi et du parcours de fabrication, et doivent être confirmées pour votre plan dans le devis.
N’utilisez pas la couleur comme preuve de performance anti-grippage. Tiodize distingue son procédé de type III, producteur de couleur, de son traitement fonctionnel de type II. Spécifiez le procédé et les performances requis ; ne substituez pas une finition décorative à une finition fonctionnelle.[4]
Envoyez les exigences relatives aux qualifications, aux sources approuvées, à la traçabilité et à la documentation avant de passer commande. Une nuance de matériau ou un plan seul ne constitue pas une approbation pour l’usage prévu. Nous examinerons la portée requise plutôt que de sous-entendre que tout composant en titane convient à une utilisation réglementée.
Indiquez le matériau associé, la spécification du filetage ou de l’ajustement, l’état de surface et les conditions d’assemblage. Précisez les lubrifiants, revêtements ou inserts autorisés, ainsi que toute restriction concernant les résidus. Le maître d’œuvre doit approuver l’agencement des surfaces de contact.
Oui. Indiquez séparément les quantités et les étapes de mise en production, ainsi que toute exigence d’approbation d’échantillon ou de validation. La quantité pratique, le prix et le calendrier sont confirmés après examen du plan, de la matière et de la portée du procédé.
Listez dans votre demande la certification du matériau, la traçabilité par coulée ou par lot, les rapports dimensionnels et les registres de finition. Précisez si ces documents doivent être approuvés avant usinage. Le devis doit indiquer quels documents sont inclus et s’il est nécessaire de réaliser des contrôles supplémentaires.
Nous pouvons vous proposer un partenaire adapté, coordonner les travaux ou vous le présenter directement. Les responsabilités, les modalités commerciales et les canaux de communication doivent être convenus avant la transmission de la commande.
Convenez au préalable de la confidentialité et d’une méthode de transfert de fichiers adaptée avant de partager des informations sensibles ou soumises à restrictions. Le formulaire de demande accepte les fichiers STEP, IGES, PDF, DWG, DXF, SLDPRT et ZIP d’une taille maximale de 20 Mo.
Accepter les conditions de confidentialité et la méthode de transfert avant de partager des fichiers sensibles ou restreints.
Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.
Références relatives aux matériaux et à l’usinage. Utilisez la spécification en vigueur ainsi que les dossiers matériels propres à la commande, en complément du dessin approuvé.
