Brides et anneaux usinés
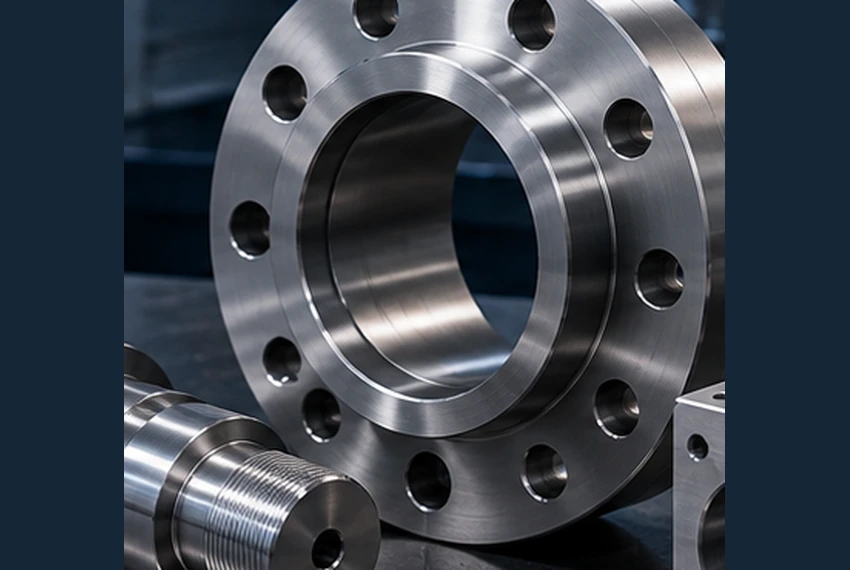
Indiquez sur le dessin la face d’étanchéité, l’alésage et le cercle de perçage des boulons. Précisez les détails du joint ainsi que les exigences d’inspection applicables à toute conception destinée à retenir une pression.
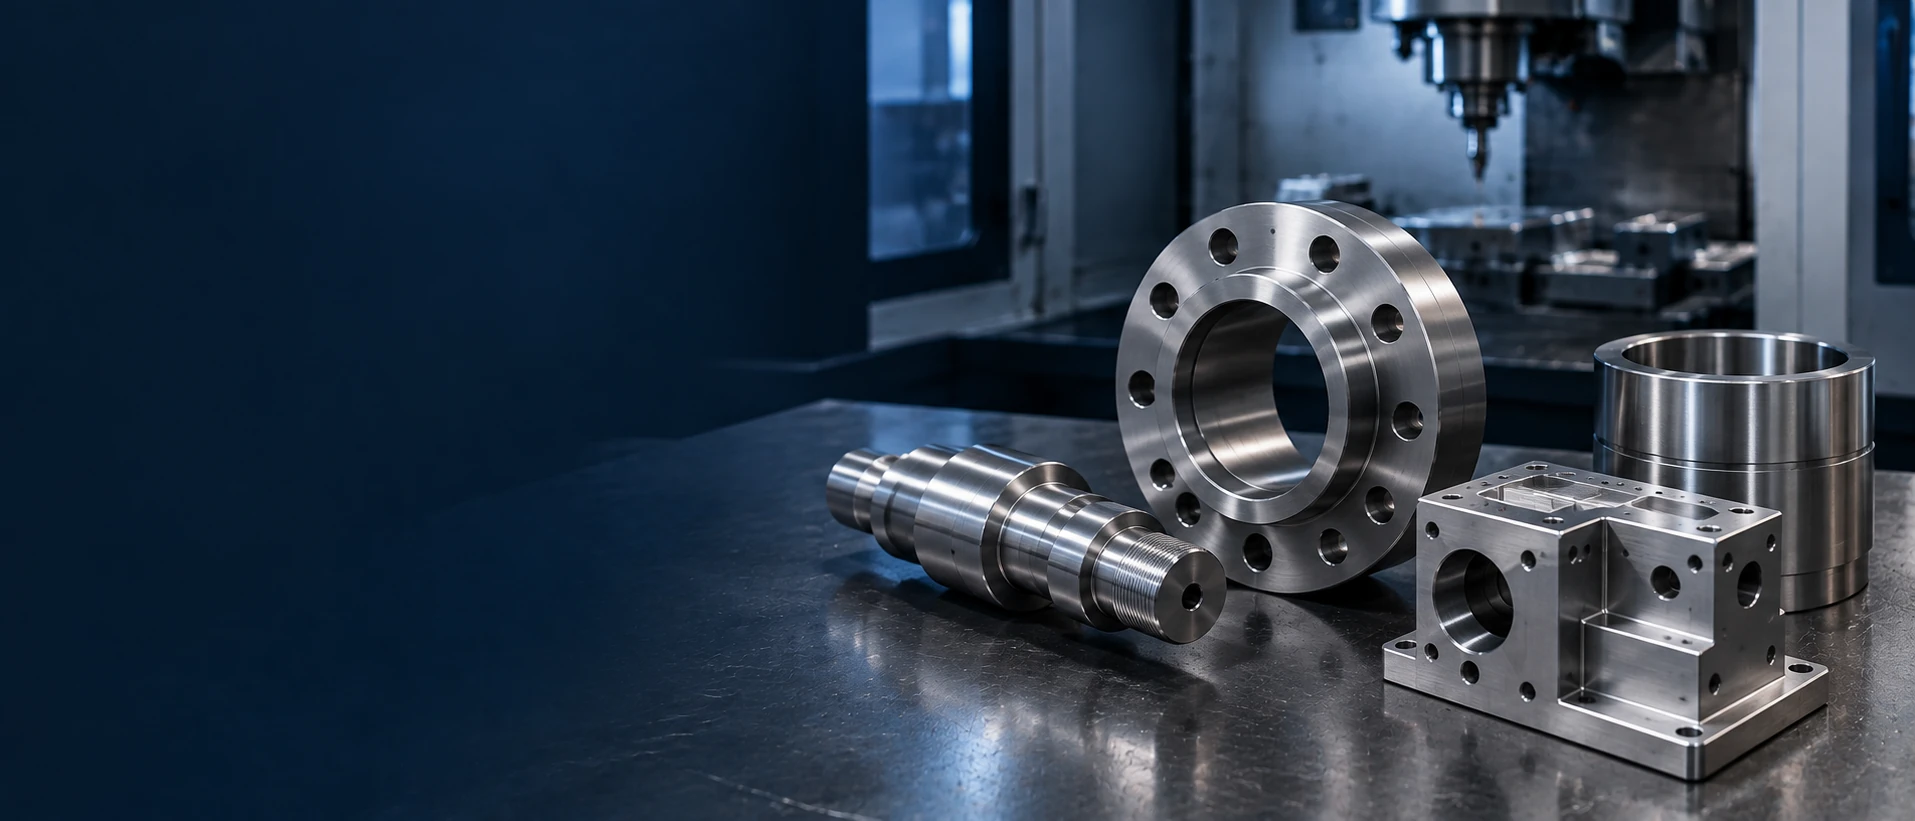
Indiquez sur le dessin la face d’étanchéité, l’alésage et le cercle de perçage des boulons. Précisez les détails du joint ainsi que les exigences d’inspection applicables à toute conception destinée à retenir une pression.
Précisez les diamètres d’accouplement, les épaulements, le type de filetage et l’axe de référence. Indiquez les zones où la concentricité, l’état de surface ou l’inspection du filetage influencent l’assemblage.
Indiquez l’épaisseur de paroi, la profondeur d’alésage et l’ajustement final. Précisez si les cotes s’appliquent avant ou après tout traitement thermique, revêtement ou usinage final.
Envoyez le modèle avec les profondeurs des poches, les emplacements des orifices et les relations entre les références. Identifiez les passages intersectants, les bavures piégées et les caractéristiques nécessitant un accès pour inspection.
UNS N06625
Alliage nickel-chrome renforcé principalement par le molybdène et le niobium en solution solide. Il est utilisé là où résistance mécanique et résistance à la corrosion sont toutes deux requises.[1]
UNS N07718
Alliage nickel durcissable par vieillissement. Le traitement thermique spécifié fait partie intégrante de la demande, et non un détail de finition facultatif.[2]
UNS N06600
Alliage nickel-chrome-fer utilisé pour sa résistance à la chaleur et à la corrosion. Il n’est pas durci par précipitation de la même manière que l’alliage 718.[3]
Pour un plan spécifiant 625 :Indiquez la nuance, la forme de produit et l’état dans le devis. Ses utilisations liées à la corrosion n’en font pas un remplacement universel d’autres alliages.[1]
Pour un plan qui spécifie 718 :Précisez si le stock fourni est livré à l’état mis en solution ou déjà vieilli, et quelles propriétés finales doivent être documentées.[2]
Pour les autres nuances Inconel, fournissez la spécification matière et l’état requis afin qu’ils puissent être examinés.
| Propriété | Inconel 625 Alliage Special Metals 625 | État |
|---|---|---|
| Masse volumique (g/cm³) | 8.44 | Constante physique |
| Conductivité thermique (W/(m·K)) | 9.8 | 21°C ; recuit2100°F/1h |
| Résistivité électrique (µΩ·cm) | 129 | 21°C ; recuit2100°F/1h |
Les valeurs thermiques et électriques sont données à 21°C pour un matériau recuit à 2100°F (1149°C) pendant une heure.
Un devis doit distinguer clairement le matériau acheté de la pièce que vous attendez. Il doit inclure la forme brute fournie, la norme produit et son édition, l’état de traitement thermique, ainsi que tout relevé requis des propriétés mécaniques ou de la dureté.
Pour l’alliage durcissable par vieillissement 718, le traitement retenu influe sur les propriétés du matériau. Convenez des opérations effectuées avant le traitement, des cotes finies après celui-ci, et du moment où s’effectue l’inspection finale.[2]
Un cycle de vieillissement 718 n’est pas un traitement général applicable à toutes les nuances d’Inconel. Utilisez le traitement spécifié pour l’alliage réel et son application ; toute modification proposée doit être approuvée avant la production.[1][3]
Aucune condition de livraison sélectionnée.
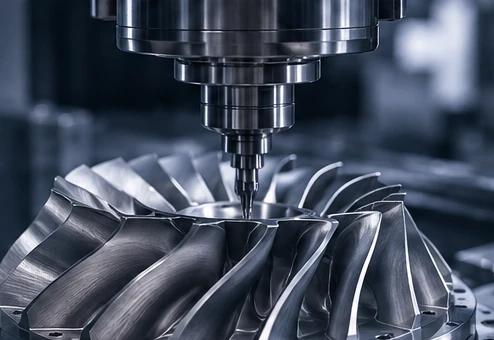
Les caractéristiques rotatives nécessitent un axe de référence défini et un ordre d’opérations convenu. Décrivez les ajustements critiques, les indications d’état de surface et toute restriction concernant les marques de serrage. Joignez le dessin même lorsqu’un modèle 3D est disponible.
La portée de l’outil, le serrage et l’accès aux points de contrôle final doivent être examinés conjointement. L’usinage multi-axes peut faciliter la réalisation de caractéristiques inclinées ; la géométrie de la pièce détermine le procédé, et non une promesse générale d’usiner l’intégralité de la pièce en une seule prise.
Indiquez séparément la profondeur de perçage et la profondeur utile du filetage. Pour les trous croisés et les orifices internes, précisez les emplacements où les bavures doivent être éliminées, ainsi que la nécessité d’effectuer des contrôles spécifiques à l’application (ex. : endoscopie, étanchéité, etc.).
Les superalliages à base de nickel peuvent concentrer la chaleur au niveau de l’arête de coupe et se durcir par écrouissage pendant l’usinage. La sélection des outils, l’engagement de coupe, la distribution de lubrifiant et l’état du matériau doivent être planifiés conjointement.[4][5]
| Caractéristique | Spécification | Condition d’acceptation | Vérification |
|---|---|---|---|
| Diamètres et ajustements | Caractéristique d’assemblage ; ajustement ; axe de référence | Après les opérations finales spécifiées | Mesures ou calibres spécifiés |
| Position et battement | Repères de référence ; motif de trous contrôlé / caractéristique rotative | Configuration de mesure référencée aux repères de référence | Caractéristiques géométriques requises signalées |
| Surfaces d’étanchéité et de contact | Planéité ; paramètre et unités de rugosité ; marques interdites | Surfaces fonctionnelles spécifiées sur le dessin | Contrôles dimensionnels et de surface, y compris la rugosité |
| Filetages et passages internes | Forme, pas et classe du filetage ; profondeur effective ; élimination des bavures | Caractéristiques accessibles, intersectantes ou cachées identifiées | Contrôles des filetages ; vérification spécifiée des caractéristiques internes |
| Dimensions post-traitement | État à la livraison ; dimensions finales après traitement ou revêtement | État final spécifié | Dimensions finales ; registres de procédure distincts requis |
Il n’existe pas de tolérance unique applicable à toutes les pièces en Inconel. La taille, la géométrie, l’état, l’accessibilité et la méthode de contrôle sont examinées avant d’accepter une tolérance.
Les coins internes, les alésages obliques et les poches profondes doivent être examinés à la fois du point de vue de l’usinage et de la mesure. Indiquez clairement toute géométrie qui ne peut pas être modifiée, afin que les éventuels ajustements de conception restent distincts des caractéristiques obligatoires.
Identifiez dès le début les sections minces, les tiges élancées et les grandes poches. Interrogez-vous sur la façon dont le composant peut être maintenu sans interférer avec les surfaces finies, et déterminez si un échantillon d’essai est nécessaire avant la fabrication de la quantité complète.
« Ébavurer tous les bords » peut ne pas suffire pour un orifice d’étanchéité, un canal d’écoulement ou une portée à ajustement serré. Spécifiez sur le dessin la condition requise des bords, l’absence d’arrêtes cassées (no-break edges) ainsi que l’accès requis pour l’inspection.
Envoyez le modèle et le dessin à la même révision. Un rayon de congé suggéré, une dimension alternative de matière brute ou un changement de séquence d’usinage constituent une proposition soumise à approbation — et non une autorisation de modifier votre pièce.
Aucun sujet d'analyse sélectionné.
Conservez sur le dessin les indications fonctionnelles de texture de surface, les marques d’outil autorisées et les exigences relatives aux bords. Une pièce non revêtue nécessite tout de même une méthode de nettoyage et de manipulation convenue.
Indiquez la caractéristique concernée ainsi que la dimension finale requise, la planéité ou la texture. La rectification ou le rodage constitue une opération secondaire spécifique à la commande et n’est pas systématiquement appliquée à chaque pièce.
Précisez le procédé applicable ainsi que les exigences d’acceptation lorsque l’élimination d’oxydes ou de contaminations est nécessaire. Convenez ensemble des méthodes de vérification des surfaces traitées et des dimensions.
Fournissez la spécification du revêtement, son épaisseur, les zones à masquer ainsi que les exigences relatives aux dimensions finales. Toute exigence relative à une source qualifiée doit être identifiée avant l’établissement du devis.
Spécifiez séparément dans le devis le traitement thermique, le nettoyage, les revêtements et l’usinage final.
Demandez les rapports requis pour votre commande : désignation du matériau, spécification produit, état livré ainsi que référence de la fournée ou du lot. Précisez toute restriction concernant le producteur, le pays d’origine ou une source approuvée avant la commande du matériau.
Un rapport dimensionnel ne remplace pas un rapport de traitement thermique, et un certificat de matériau ne prouve pas que la géométrie finale est conforme. Indiquez clairement quels rapports vous sont nécessaires et comment ils doivent faire référence à votre commande.
Pour les essais non destructifs, l’identification positive des matériaux, les essais de pression ou tout autre contrôle particulier, veuillez fournir la méthode, les critères d’acceptation, la stratégie d’échantillonnage ainsi que les exigences relatives au prestataire. La disponibilité et la responsabilité correspondantes sont confirmées dans le devis.
Pour les pièces de valves, de pompes ou d’instruments, indiquez le fluide, sa concentration, sa température et sa pression. La sélection du matériau et l’approbation de la conception en pression restent distinctes de l’acceptation de l’usinage.
Précisez le cycle de fonctionnement, l’environnement opérationnel ainsi que toute exigence de source ou de qualification contrôlée par le dessin. Des informations générales sur l’alliage ne constituent pas une qualification pour un moteur particulier ou un composant critique pour la sécurité.
Pour les bagues, les arbres, les douilles et les supports, décrivez les pièces associées ainsi que les caractéristiques qui régulent le montage. Les dessins déjà approuvés constituent un point de départ plus pertinent qu’une étiquette générique d’application.
Comparez les devis en vous basant sur la même nuance, la même forme de produit et le même état fourni. Incluez toute exigence de source approuvée ainsi que les documents requis accompagnant la matière première ; un prix inférieur pour la matière première peut correspondre à une portée différente.
La réserve de matière, les caractéristiques profondes, l’accès des outils et les montages séparés influencent le plan de fabrication. Les conditions d’usinage des alliages de nickel ainsi que l’usure des outils sont également déterminantes pour estimer le travail.[4]
Demandez que les prix des échantillons et des lots soient indiqués séparément lorsque cela s’avère utile. Incluez le traitement thermique, les finitions, les essais spécialisés, l’emballage et la documentation requise afin de pouvoir comparer des devis complets.
Envoyez le modèle CAD, le dessin, la spécification du matériau et les quantités commandées. Identifiez les caractéristiques critiques ainsi que toute restriction concernant la source ou l’inspection.
Confirmez la responsabilité liée au matériau, la portée de la fabrication, la séquence des traitements et les critères d’acceptation. Résolvez les modifications proposées avant de lancer la production.
Définissez la quantité d’échantillons et les éléments nécessitant une approbation. Maintenez l’acceptation des échantillons séparée de tout essai supplémentaire d’application ou de qualification.
Convenez du rapport final, de l’identification des pièces et de l’emballage. Les commandes répétées doivent faire référence à la révision approuvée ainsi qu’à toute modification autorisée du procédé.
Envoyez un modèle CAD correspondant ainsi qu’un dessin coté, la nuance et la spécification du produit, les conditions de livraison fournies et requises, la quantité, la finition et les exigences d’inspection. Indiquez également l’application concernée ainsi que toute restriction relative à une source approuvée qui pourrait influer sur l’approvisionnement.
L’alliage 625 tire principalement sa résistance renforcée de la solution solide, tandis que 718 est durcissable par précipitation. Ils ne sont pas interchangeables ni par leur désignation ni par une simple valeur de résistance ; utilisez toujours le grade et l’état spécifiés pour l’application concernée.[1][2]
Oui. Précisez à la fois l’état du matériau brut à réception et l’état requis à la livraison. Lorsqu’un traitement ou des essais mécaniques sont requis, joignez les spécifications applicables et les documents justificatifs correspondants, puis convenez de l’ordre d’exécution des opérations d’usinage et de l’inspection finale.
Un composant peut nécessiter des opérations de tournage, de fraisage, de perçage, de filetage ou plusieurs de ces opérations. Envoyez la géométrie et l’état du matériau pour examen ; le procédé proposé dépend de l’accès des outils, du système de serrage et des caractéristiques devant faire l’objet d’une inspection.
L’acceptabilité des tolérances dépend du dessin. L’examen prend en compte la taille et la forme de la pièce, l’état du matériau, la séquence des traitements et l’accessibilité aux mesures. Indiquez clairement les ajustements critiques et les références (datums), plutôt que de vous fier à une seule tolérance s’appliquant à l’ensemble du composant.
Oui, cela peut faire l’objet d’une discussion. Veuillez fournir le certificat de matière, les dimensions du stock, son état et la réserve de matière disponible. L’acceptation, la traçabilité, les essais restants à effectuer et la responsabilité liée au matériau fourni doivent être convenus avant tout usinage.
Cette page ne constitue pas une liste d’articles en stock. Pour chaque demande, la forme exacte du produit, ses dimensions, son état, sa provenance et sa documentation sont vérifiées individuellement. Tout substitut éventuel doit faire l’objet de votre approbation préalable avant commande du matériau.
Joignez à votre demande les documents justificatifs requis. Les certificats de matière, les relevés de traitement thermique, les rapports dimensionnels et les rapports d’essais spécialisés couvrent des aspects distincts. Leur champ d’application, leur émetteur et leur lien avec la commande doivent faire l’objet d’un accord séparé.
Le nom de la nuance ou ces illustrations n’impliquent aucune approbation d’application. L’autorité responsable du dessin ou le client doit identifier les exigences applicables en matière de conception, de qualification, de source du matériau et de procédé ; l’acceptation de ce périmètre nécessite une confirmation explicite.
L’état dans lequel l’alliage est fourni influence son comportement à l’usinage. Les superalliages à base de nickel peuvent également présenter des phénomènes d’écrouissage, de génération de chaleur et d’usure accélérée des outils ; les devis doivent donc être établis sur la base du même état du matériau et de la même portée de fabrication.[4]
Discutez de la quantité d’échantillons et de l’objectif de l’essai — par exemple, vérification de l’ajustement, contrôle dimensionnel ou validation du procédé. Précisez toute exigence relative à l’état ou aux inspections qui doit déjà s’appliquer au prototype.
Le périmètre proposé doit préciser si les travaux sont réalisés dans nos usines ou par un partenaire agréé, y compris tout traitement externe ou essai spécialisé. Nous pouvons également envisager une présentation directe lorsque cet arrangement convient à votre projet.
Accepter les conditions de confidentialité et la méthode de transfert avant de partager des fichiers sensibles ou restreints.
Transmettez votre plan, l’état de l’alliage et la quantité. Précisez si vous fournissez la matière ou souhaitez que nous l’approvisionnions, ainsi que les documents de traçabilité requis.
Références relatives aux propriétés des alliages et à leur usinage. INCONEL est une marque déposée du groupe Special Metals Corporation. Les achats doivent respecter la nuance approuvée, les spécifications produit et les exigences en matière de source.
