Aller au contenu
VETCNCFABRICATION CNC
Scène illustrative de fraisage CNC avec une broche usinant un composant métallique à l’intérieur d’un centre d’usinage

Services de fraisage CNC

Logements, supports, plaques de fixation et blocs usinés sur mesure en métal et en plastiques techniques. Fraisage CNC pour évidements, faces planes, motifs de perçage et caractéristiques multi-faces — du premier prototype à la production répétée.

  • Pièces sur mesure en métal et en plastique
  • Prototypes et lots de production
  • Usinage, finition et inspection

Fraisage CNC pour logements, supports et plaques de fixation

VETCNC fournit des pièces fraisées CNC sur mesure destinées aux fabricants d’équipements, aux équipes produits et aux acheteurs recherchant des composants réalisés selon plan. Le fraisage constitue un choix pratique lorsqu’une pièce associe des surfaces planes ou profilées à des évidements, des rainures, des éléments de fixation ou des perçages répartis sur plusieurs faces.

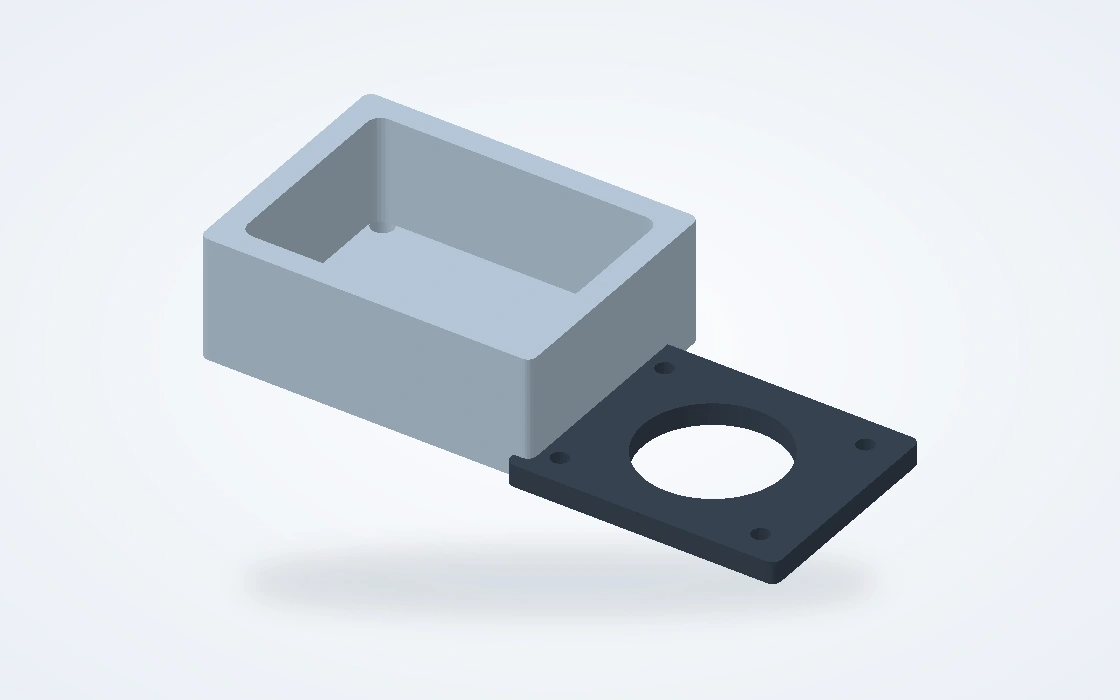
Illustration d’un boîtier d’instrument évidé avec un couvercle séparé usiné

Logements et couvercles

Boîtiers pour instruments, capteurs et ensembles électroniques. Ce composant peut intégrer une cavité interne, une interface de couvercle et des éléments de fixation, avec une attention particulière portée à l’épaisseur des parois, au dégagement des angles et aux surfaces assurant le positionnement de l’équipement à l’intérieur.

  • Logements internes
  • Interfaces de couvercle
  • Trous de fixation
Discuter de cette pièce
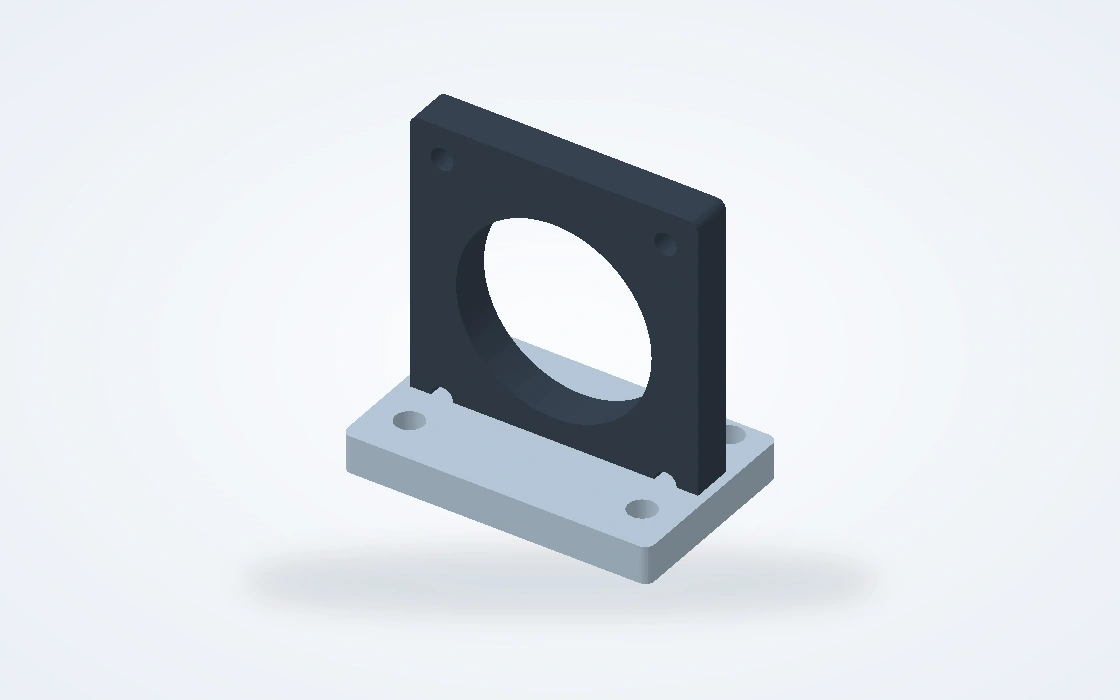
Illustration d’un support d’équipement à angle droit comportant une ouverture centrale et des trous de fixation

Supports et fixations pour équipements

Fixations rigides pour caméras, actionneurs et autres équipements. Les faces usinées définissent la position d’installation, tandis que les trous de fixation, les rainures et les éléments de localisation relient le support à l’ensemble environnant. La relation critique réside entre ces interfaces, et non seulement dans la forme extérieure.

  • Faces de fixation
  • Fonctions de positionnement
  • Motifs de fixation
Discuter de cette pièce
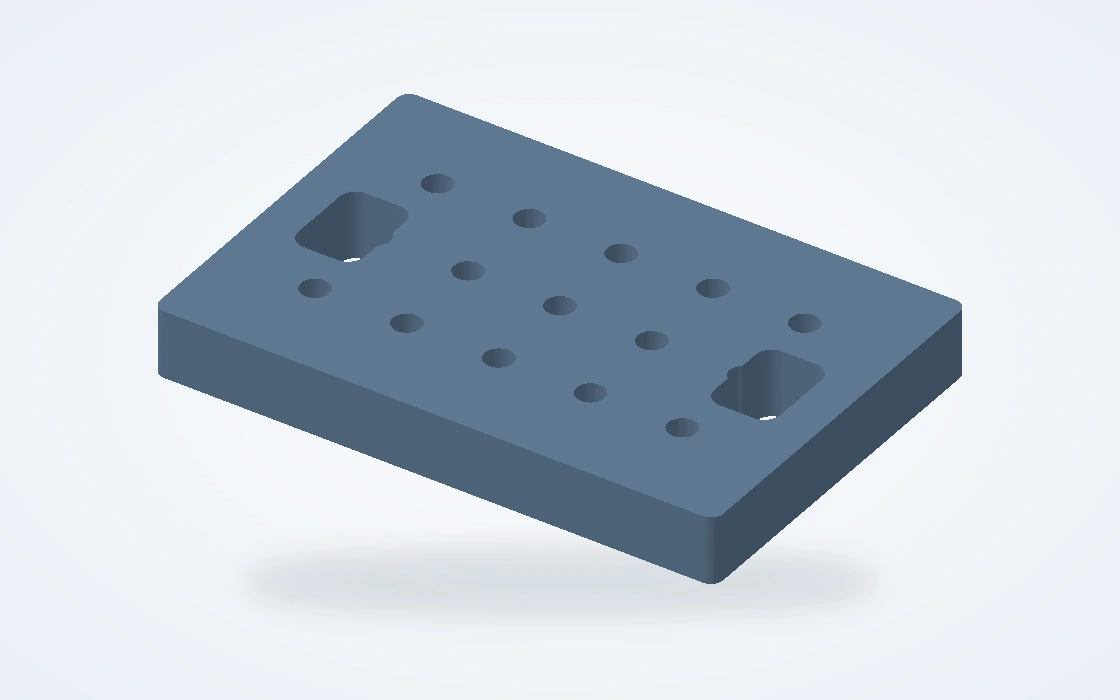
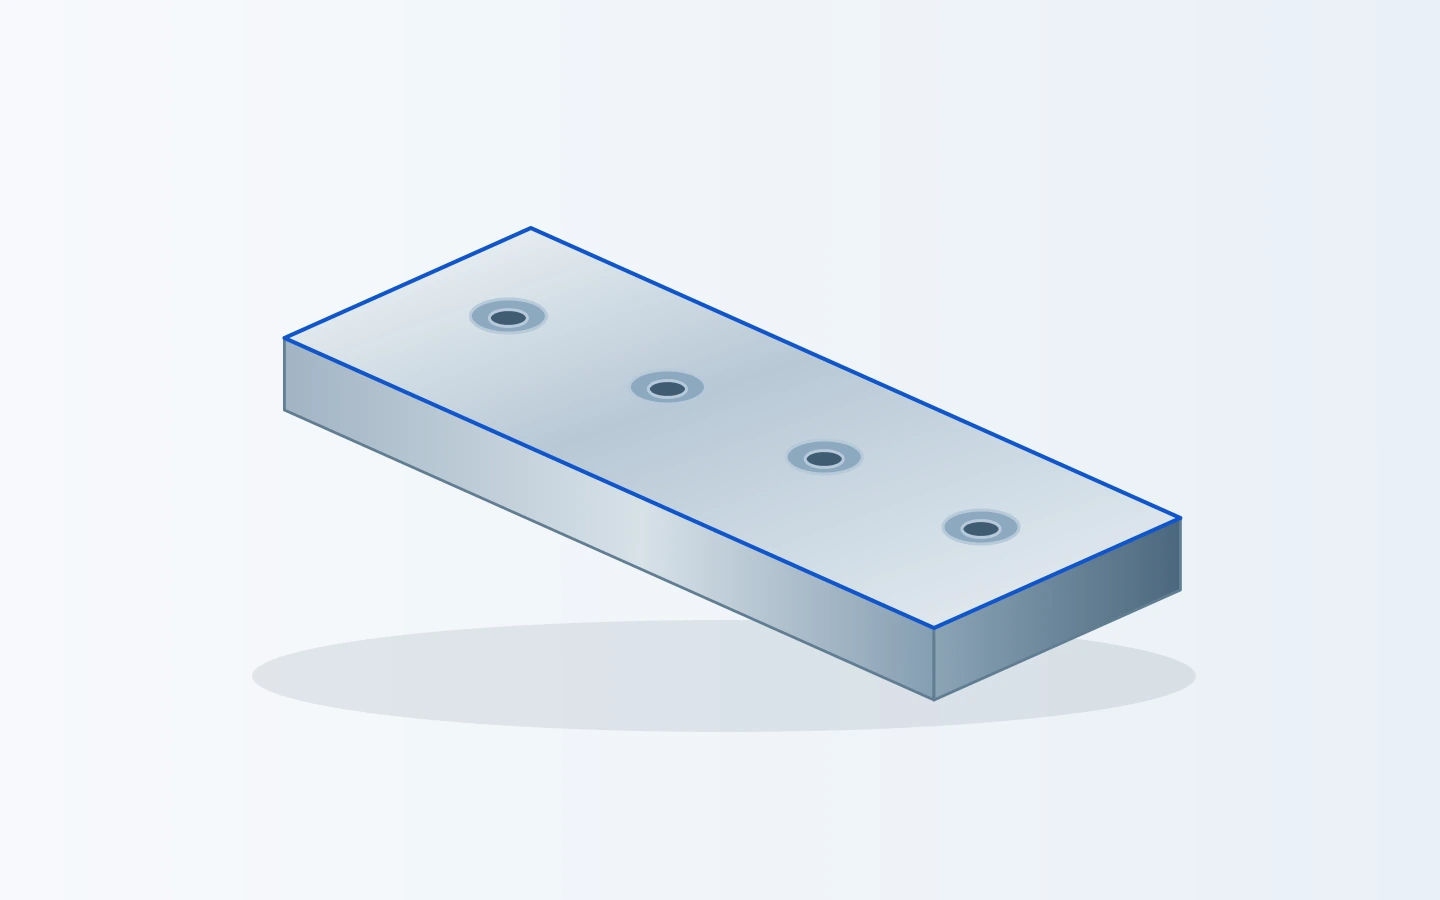
Illustration d’une plaque de fixation rectangulaire dotée d’un motif de perçage et de deux rainures de fixation encastrées

Plaques de montage et de fixation

Plaques de base, plaques adaptatrices et éléments de fixation comportant des motifs répétés de perçage, des évidements et des dégagements. Ces pièces permettent souvent d’aligner plusieurs éléments dans une position commune, rendant ainsi centrales, dans le plan d’usinage, la localisation des trous, les surfaces d’appui et la relation entre les faces opposées.

  • Motifs de perçage
  • Alésages de positionnement
  • Relations entre faces
Discuter de cette pièce
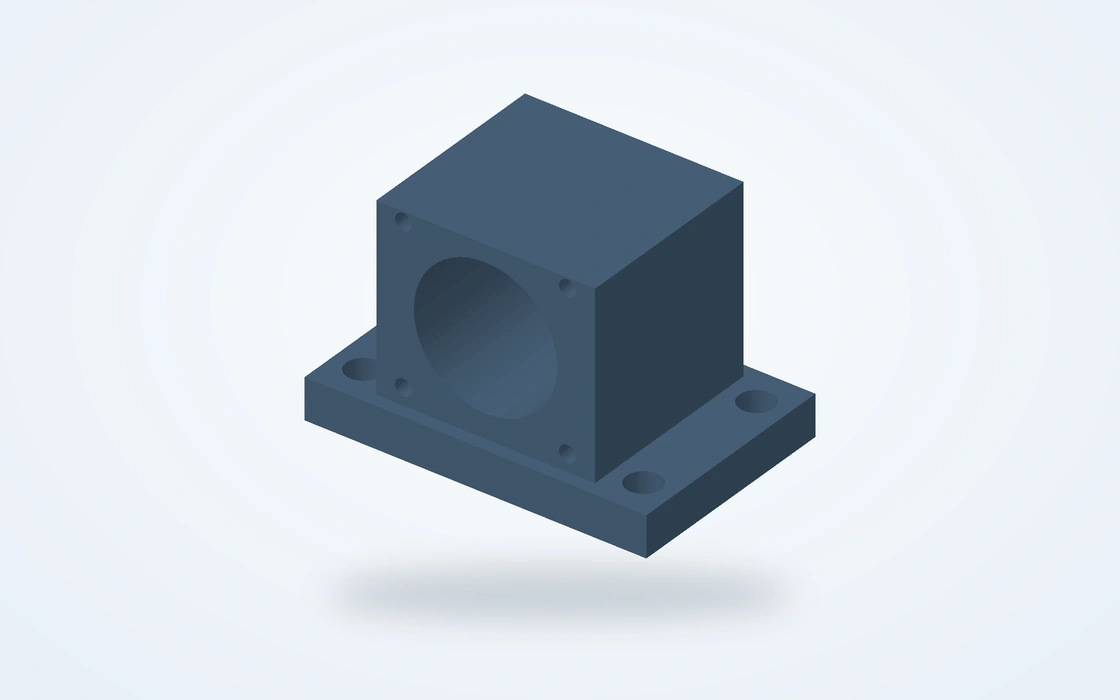
Illustration d’un support de roulement comportant un alésage central, une base usinée et des trous de fixation encastrés

Supports et logements pour roulements

Blocs de support et logements qui positionnent un roulement, un arbre ou un ensemble mobile. L’alésage, la base de fixation et la face d’extrémité agissent conjointement pour assurer l’alignement. Le fraisage réalise le corps et les interfaces ; le procédé d’usinage final de l’alésage est choisi en fonction des exigences d’ajustement et d’état de surface.

  • Alésages pour roulements
  • Bases usinées
  • Faces d’extrémité
Discuter de cette pièce
Illustration d’un bloc rectangulaire usiné comportant une cavité ouverte et des trous de fixation aux coins

Blocs évidés et inserts

Inserts sur mesure, blocs encastrés et composants d’outillage comportant des évidements internes, des niveaux décalés et des surfaces de positionnement. Le procédé d’usinage tient compte de l’accès de l’outil et de la matière résiduelle entourant chaque cavité, afin que les caractéristiques fonctionnelles puissent être finies sans traiter identiquement toutes les surfaces.

  • Évidements décalés
  • Surfaces de positionnement
  • Profils sur mesure
Discuter de cette pièce
Illustration d’une plaque-guide plane usinée comportant des trous de fixation encastrés

Blocs de guidage et plaques d’usure

Guides mécaniques, plaques de support et pièces de contact remplaçables. Leurs faces fonctionnelles et leurs éléments de fixation doivent être compatibles avec l’ensemble associé. L’état du matériau et tout traitement spécifié sont planifiés conjointement avec les dimensions finales des surfaces de contact et de fixation.

  • Faces fonctionnelles
  • Fixations encastrées
  • Pièces remplaçables
Discuter de cette pièce

Faces planes, caractéristiques à plusieurs faces et surfaces profilées

Le parcours d'usinage suit la géométrie de la pièce. Une plaque simple ne doit pas être rendue inutilement complexe, tandis qu'une interface inclinée ou une surface profilée nécessite un accès, une fixation et une stratégie de coupe adaptés.Pour les grandes plaques et les carters, notreusinage de grandes pièces CNCpage traite des questions supplémentaires liées au serrage et à l’accessibilité.

Fraisage 3 axes pour les caractéristiques accessibles

Un parcours pratique pour les faces, les poches ouvertes, les rainures et les motifs de perçage accessibles depuis une direction fixe. Les pièces présentant des caractéristiques sur des faces opposées peuvent être repositionnées à l’aide d’une stratégie de localisation planifiée. Cela permet de concentrer le parcours sur la géométrie réelle plutôt que sur une étiquette machine.

Faces · poches · rainures

Fraisage multi-faces pour des interfaces associées

Les caractéristiques situées sur plusieurs faces nécessitent une référence cohérente entre les opérations. Un usinage indexé ou multi-axes peut améliorer l’accès aux faces inclinées et réduire les repositionnements lorsque la géométrie le permet. L’objectif principal est de préserver les relations entre les éléments de fixation, de localisation et d’assemblage.

Perçages latéraux · faces inclinées · références

Fraisage de contour pour des surfaces profilées

Les profils tridimensionnels nécessitent un parcours de finition adapté à l’outil, à la forme de la surface et à la direction d’accès. Certains contours peuvent être réalisés par usinage 3-axes ; d’autres bénéficient d’un parcours multi-axes. Les exigences spécifiques d’usinage 5-axes relèvent du plan de procédure dédié à la pièce.

Profils · raccords · faces profilées

Poches, motifs de perçage et caractéristiques à parois minces

Les détails internes d’une pièce fraisée comptent souvent davantage que son contour général. Notre analyse d’usinage porte sur les caractéristiques influençant l’assemblage, l’accès de l’outil et la stabilité dimensionnelle ; toute modification proposée du design est discutée avant la production.

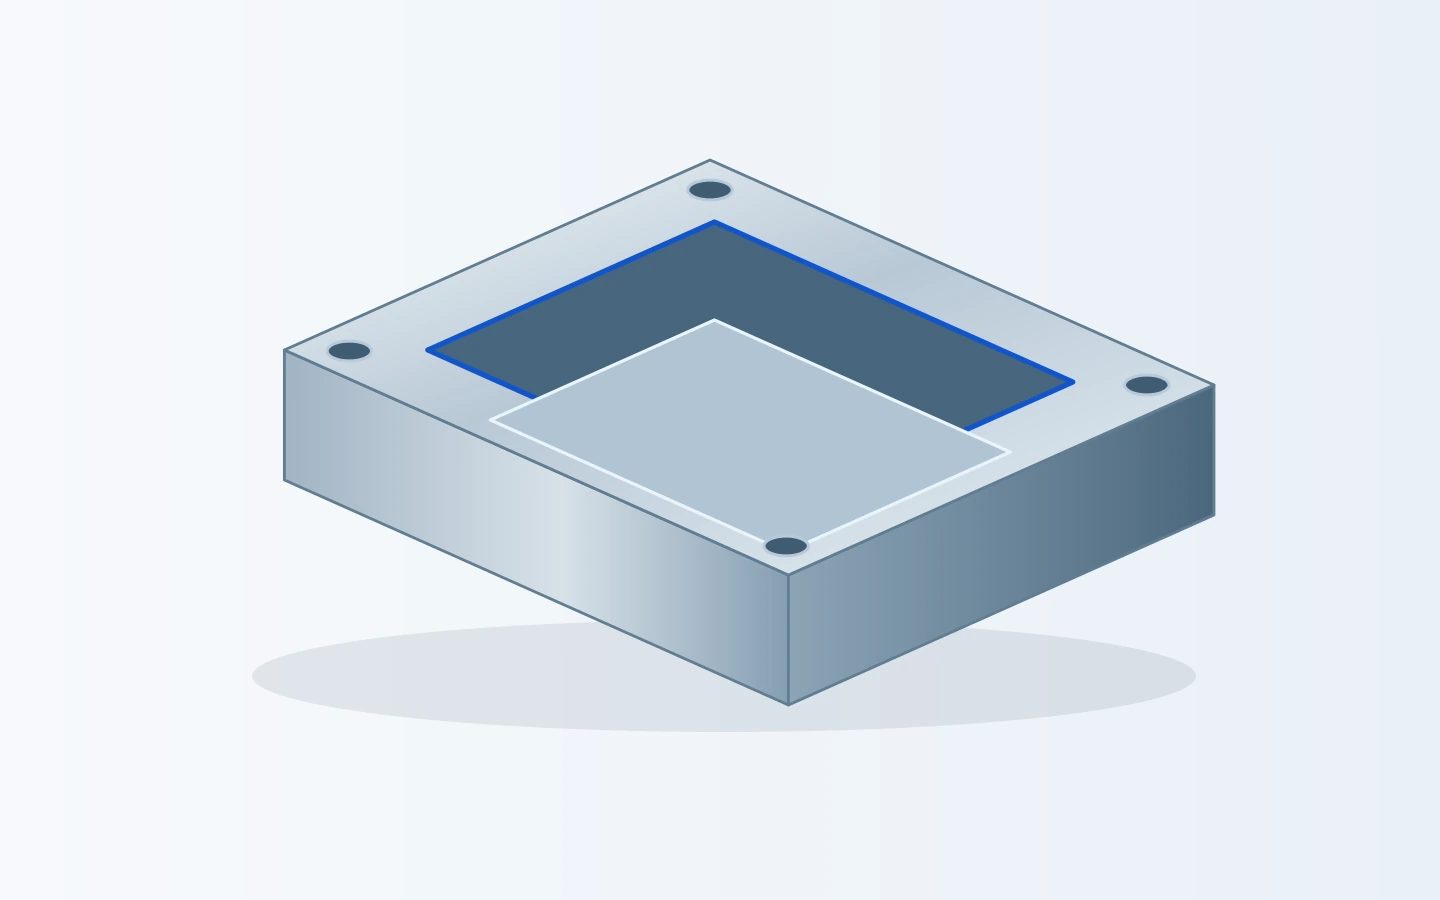
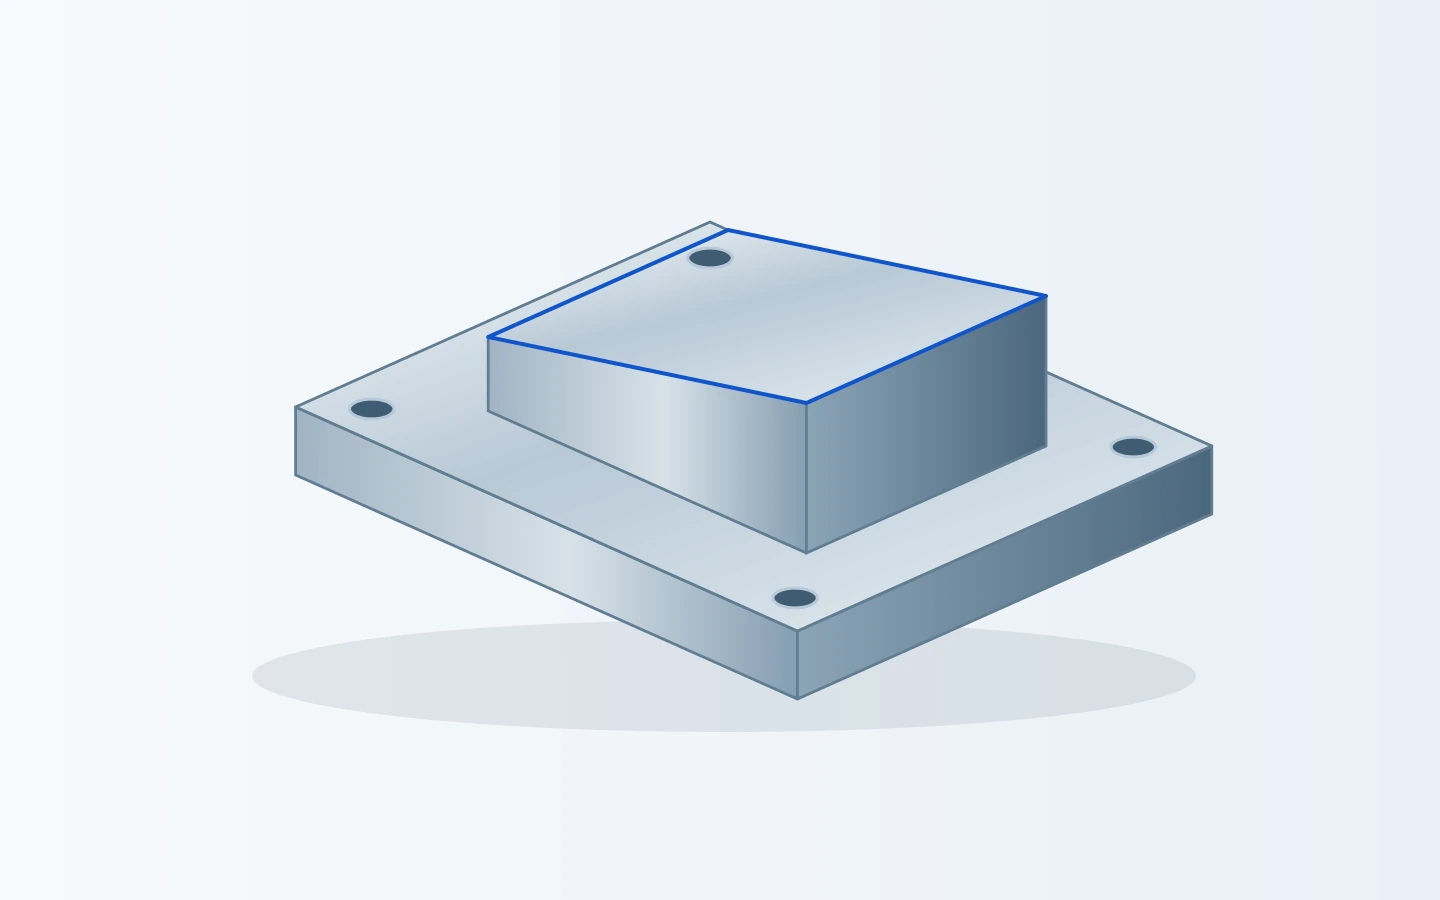
Illustration d’un bloc fraisé à étages montrant une face supérieure de positionnement, des parois latérales et une plaque inférieure de montage
Un composant simplifié à étapes illustre comment les faces de localisation, les épaulements et les éléments de fixation partagent une même pièce.

Profondeur des poches et angles internes

Les fraises rotatives laissent un rayon de congé interne. Des poches plus profondes limitent la portée de la fraise et l’évacuation des copeaux, tandis qu’un rayon de congé plus petit peut nécessiter un outil plus élancé. Le choix pratique équilibre le dégagement requis pour la pièce associée et l’accès nécessaire à l’usinage.Le guide surle fonctionnement du fraisage CNCexplique comment le choix de l’outil de coupe et les trajectoires d’usinage façonnent ces éléments.

Perçages, filetages et alésages de localisation

Un perçage de dégagement, un perçage taraudé et un alésage de localisation remplissent des fonctions différentes. Leur diamètre, leur profondeur, leur état d’entrée et leur position sont traités en conséquence. Lorsqu’un alésage contrôle un ajustement, la méthode de finition et de mesure mérite une attention accrue par rapport à une simple indication de diamètre de foret.

Parois minces et sections larges et planes

Les parois minces et les zones peu supportées peuvent se déformer sous l’effet des forces de coupe ou de serrage. La séquence d’usinage et la stratégie de support permettent de maîtriser ce déplacement. Les cotes qui comptent sur la pièce livrée sont prises en compte séparément de son état pendant le serrage.

Bords et surfaces d’assemblage

Un chanfrein facilite la manipulation et le montage, mais un bord d’étanchéité, une fonction travaillante tranchante ou une épaulement à ajustement précis peuvent nécessiter un traitement différent. Le débarrassage est donc envisagé en lien avec la fonction de la surface adjacente.

Options métalliques et en plastique technique pour le fraisage CNC

La sélection du matériau commence par l’analyse des charges appliquées à la pièce, de son environnement, de son poids et de ses conditions de contact. Le comportement à l’usinage compte également : deux matériaux adaptés à la même application peuvent différer quant à leur rigidité pendant l’usinage, aux détails réalisables, à l’aspect de la surface et au coût global.

Métaux destinés aux composants structurels et fonctionnels

Métaux pour les pièces fraisées CNC
MatériauGrade / état de référencePropriété de référence
Aluminium6061-T6/T6511 — profilé extrudéLimite d’élasticité ≥240 MPa
Acier inoxydable304 / EN 1.4301 tôle quartoRésistance à la traction 520–720 MPa
20°C, EN 10088-2
Acier allié42CrMo4 +QT, Ovako 327A
Barre ronde, 40 < diamètre < 100 mm
Dureté 270–320 HB
Laiton/cuivreC36000 / C11000Conductivité thermique ≈116 / ≈391 W/(m·K)
20°C, respectivement

Références : HydroAlliage 6061; OutokumpuGamme principale; Ovako42CrMo4; Copper Development AssociationC36000etC11000. Les valeurs de conductivité sont typiques ; les valeurs de résistance et de dureté s’appliquent à la forme brute et à l’état spécifiés.

Plastiques destinés aux guides, à l’isolation et aux pièces légères

Plastiques pour les pièces fraisées CNC
MatériauGrade de stock de référencePropriété de référence
POM / acétalPOM-C, TECAFORM AH naturelModule de traction 2,800 MPa
1 mm/min
NylonPA6, TECAMID 6 naturelAbsorption d’eau 0.30 / 0.60%
24 / 96 h, 23°C
PEEKTECAPEEK naturel non chargéModule de traction 4,200 MPa
1 mm/min

Valeurs typiques d’EnsingerTECAFORM AH naturel,TECAMID 6 natureletTECAPEEK natureldonnées produit. Module : ISO 527-2 ; absorption d’eau : ISO 62. Comparez la rigidité et la réponse à l’humidité pour la nuance réelle et les conditions d’utilisation.

Le grade du matériau, l’état de livraison et les éventuelles alternatives approuvées sont indiqués dans le devis.

Finitions de surface destinées à l’apparence, à l’ajustement et à la protection

Un capot visible, un logement de palier et une face de fixation boulonnée ne nécessitent pas le même traitement de surface. La portée de la finition distingue les surfaces esthétiques des interfaces fonctionnelles, afin de clarifier les exigences d’apparence et de montage.

Pièce usinée et ébavurée

Convient lorsque la surface usinée répond aux exigences fonctionnelles et que les marques visibles de l’outil sont acceptables. Les arêtes sont traitées conformément au dessin, avec un traitement défini pour les caractéristiques devant rester tranchantes ou conserver un profil spécifique.

Aspect sablé

Une surface mate peut contribuer à obtenir une apparence plus uniforme sur des pièces métalliques adaptées. Les zones esthétiques sont séparées des faces d’étanchéité, des filetages et des surfaces à ajustement serré afin que le traitement cosmétique ne devienne pas involontairement une modification fonctionnelle.

Anodisation et traitements spécifiés

Pour les pièces en aluminium adaptées, l’anodisation peut être incluse dans la discussion relative aux finitions. L’épaisseur de la couche, le masquage et les dimensions finales d’assemblage sont pris en compte conjointement. Les autres traitements protecteurs ou de surface sont listés individuellement dans le devis, sans être présumés inclus.

Inspection des alésages, des faces de montage et des positions des trous

Gros plan illustratif d’un composant usiné en cours de vérification à l’aide d’un instrument de mesure

La qualité d’une pièce fraisée commence par les caractéristiques qui contrôlent l’assemblage. Une pièce peut présenter les bonnes dimensions extérieures tout en ne s’assemblant pas correctement, si un alésage de positionnement, une face de montage ou un motif de fixation n’est pas correctement rapporté au reste de la pièce.

VETCNC travaille conformément au dessin accepté et à la portée d’inspection définie pour la commande. Le plan de fabrication distingue les mesures dimensionnelles des relations géométriques telles que la planéité, la perpendicularité et la localisation des caractéristiques.

Les exigences dimensionnelles sont examinées caractéristique par caractéristique, en tenant compte du matériau, de la géométrie et du procédé de fabrication. Les alésages critiques ou les faces de référence bénéficient alors de l’attention nécessaire en matière de finition et de mesure pour garantir l’assemblage final de la pièce.

Contrôle des pièces fraisées
CaractéristiqueVérifierApproche de mesure
Alésages de positionnementDiamètre, profondeur, relations entre référencesJauges d’alésage ou mesure par machine à mesurer tridimensionnelle
Faces de fixationPlanéité, épaisseur, orientationRéférences définies ; mesure de la forme et de l’orientation
Trous et filetagesPosition, profondeur, spécification du filetageVérifications de position ; jauges de filetage adaptées
Évidements et profilsProfondeur, dimensions, parois, jeu d’ajustementMesure dimensionnelle et de profil
Finition de surfaceSurfaces fonctionnelles et esthétiquesMesure de la rugosité spécifiée ; acceptation visuelle

Les documents relatifs au matériau, les rapports dimensionnels et les justificatifs de traitement peuvent être inclus dans la portée de livraison convenue. Le devis précise quels documents sont fournis avec les pièces.

ISO 2768-1:1989 · dimensions linéaires · mm
Dimension nominale (mm)Fine (f)Moyenne (m)
0.5–3±0.05±0.10
>3–6±0.05±0.10
>6–30±0.10±0.20
>30–120±0.15±0.30
>120–400±0.20±0.50

Pour les pièces métalliques dont la tolérance ISO 2768-1 est indiquée sur le dessin. Les dimensions tolérancées individuellement et les contrôles géométriques priment. Les dimensions inférieures à 0.5 mm, les chanfreins et les rayons d’arrondi des arêtes font l’objet de limites séparées.ISO 2768-1

Pièces prototypes, petites séries et productions répétées

La géométrie peut rester identique tandis que la finalité d’une commande évolue. Nous distinguons ce qui est requis pour une première réalisation technique de ce qui est essentiel lorsqu’un composant passe à la production répétée.

Prototypes et lots de développement

Une première pièce peut servir à un essai d’assemblage, à une vérification d’ajustement ou à une évaluation fonctionnelle. L’objectif prioritaire est de produire les interfaces critiques et d’identifier tout problème de conception avant de passer à une fabrication en plus grande quantité. Le matériau et la finition prévus pour la production peuvent être pris en compte dès la phase initiale.

Fabrication en petites séries

Un lot implique une attention accrue portée au maintien des pièces, à l’optimisation de la séquence d’usinage et aux contrôles qualité sur plusieurs pièces. Les différents numéros de pièce ou révisions restent clairement identifiables, ce qui facilite la réception, l’assemblage et l’évaluation des composants livrés.

Commandes répétées et révisions de plans

Les approvisionnements répétés reposent sur un numéro de pièce clair, une révision définie et un périmètre de livraison convenu. Lorsqu’une modification de conception intervient, les caractéristiques modifiées ainsi que leurs éventuelles incidences sur le matériau, la finition ou les contrôles sont examinées afin d’éviter toute confusion entre le nouveau lot et la version antérieure.

Quels facteurs influencent le coût de du fraisage CNC ?

Le prix d’une pièce usinée dépend de l’ensemble du parcours de fabrication, et non seulement de son poids ou de ses dimensions extérieures. Un devis utile clarifie explicitement le lien entre la conception de la pièce, la quantité commandée et l’état dans lequel elle est fournie.

Matériau et enlèvement de matière

La nuance, les dimensions de la matière brute et la quantité de matière à enlever influencent à la fois le coût de la matière achetée et le temps d’usinage. Une pièce finie de petite taille peut néanmoins nécessiter une matière brute initiale importante.

Accès et temps de montage

Plusieurs orientations d’usinage, des dispositifs de maintien sur mesure ou des zones difficiles d’accès augmentent les temps de préparation et de manutention. Le nombre de pièces détermine la répartition de cet effort de montage sur l’ensemble de la commande.

Dimensions critiques et inspection

Le nombre de caractéristiques fortement tolérancées, l’accessibilité aux mesures et les exigences en matière de rapports influencent le processus. La précision fonctionnellement nécessaire est distinguée des dimensions bénéficiant d’une plus grande tolérance.

Finition et périmètre de livraison

Les traitements de surface, le masquage, le marquage, l’emballage protecteur et les documents requis contribuent au coût final de la livraison. Ils sont pris en compte conjointement avec l’usinage, et non comme une étape ultérieure imprécise ou additionnelle.

De la demande de fraisage à la livraison sécurisée

  1. Discussion sur la pièce

    L’usage prévu de la pièce, la quantité requise et ses interfaces critiques constituent le point de départ. Les questions techniques ouvertes sont traitées avant la fixation du parcours de fabrication.

  2. Devis et périmètre

    Le matériau, l’usinage, la finition, les contrôles et la livraison sont intégrés dans un devis défini, les modifications convenues étant clairement dissociées de la conception initiale.

  3. Usinage et contrôle

    La pièce suit son plan de fabrication, qui comprend le fraisage, toutes les opérations supplémentaires et les contrôles spécifiés. Les caractéristiques sont évaluées dans l’état requis pour l’acceptation.

  4. Identification et conditionnement

    Les pièces finies sont identifiées et conditionnées afin de protéger les surfaces usinées, les arêtes et les surfaces d’ajustement. Les documents convenus accompagnent les composants ou le lot concerné.

Questions concernant la commande de pièces usinées par fraisage CNC

Puis-je demander un seul prototype au lieu d’un lot de production ?

Oui. Les demandes portant sur une seule pièce ou de petits lots sont les bienvenues, en complément des besoins récurrents en production. La rentabilité diffère, car la programmation, le montage et tout outillage dédié sont répartis sur un nombre moindre de pièces. Une demande de prototype et un lot ultérieur peuvent être étudiés séparément, afin que vous puissiez comparer les options de fabrication sans vous engager immédiatement dans une commande plus importante.

Une même pièce peut-elle comporter à la fois des opérations de tournage et de fraisage ?

Oui. Une pièce peut associer des éléments cylindriques à des plans fraisés, des cavités, des rainures de clavette ou des perçages. Le procédé approprié peut impliquer soit des opérations distinctes de tournage et de fraisage, soit un procédé combiné. Ce qui compte, c’est de préserver les relations géométriques entre les différentes caractéristiques, plutôt que de contraindre l’intégralité de la pièce à une seule catégorie de service.

Pouvez-vous usiner des matériaux fournis par le client ou des ébauches partiellement achevées ?

Les matériaux fournis par le client ainsi que les ébauches préparées peuvent être pris en compte. L’identification du matériau, son état actuel et la quantité de matière restante autour des caractéristiques finies permettent de déterminer s’il existe un parcours d’usinage réalisable. Pour une pièce partiellement usinée, les surfaces existantes peuvent servir de références utiles, mais leur état influe également sur la façon dont les nouvelles opérations seront positionnées.

Pouvez-vous m’aider à remplacer une pièce dont seul un échantillon est disponible ?

Un échantillon peut servir de base à une première discussion sur la forme, les interfaces et l’usage prévu. L’usure ou les dommages peuvent avoir modifié ses dimensions initiales ; aussi, la spécification d’un remplacement peut nécessiter des informations supplémentaires sur la pièce avec laquelle elle s’assemble. La nature du matériau et son traitement ne peuvent pas être déterminés de façon fiable uniquement à partir de l’apparence : ces détails sont précisés dans le cadre de la mission de remplacement.

Le devis peut-il comparer deux matériaux ou deux quantités de commande ?

Oui. Des nuances alternatives ou des quantités différentes peuvent être examinées comme des options distinctes, en précisant clairement l’état fourni. Cette approche est particulièrement utile lorsqu’on compare une première série de développement technique à un lot ultérieur. Un changement de matériau doit également rester compatible avec les exigences mécaniques, environnementales et d’assemblage de la pièce.

Les dessins confidentiels peuvent-ils faire l’objet d’une discussion sous couvert d’un accord de confidentialité (NDA) ?

Un accord de confidentialité (NDA) peut être discuté avant le partage de fichiers techniques confidentiels. L’accord et le champ autorisé de divulgation doivent être établis au préalable. Le premier contact peut reposer sur une description générale du composant, sans révéler les cotes exclusives, les détails d’assemblage ou toute autre information sensible.

Que se passe-t-il lorsqu’une caractéristique serait difficile ou coûteuse à usiner ?

La caractéristique et son incidence sur le procédé de fabrication sont expliquées avant la production. Une alternative — par exemple un congé d’angle, une dégagement, une direction d’accès ou une opération différente — peut être proposée le cas échéant. Une modification proposée ne constitue pas une refonte automatique : la demande initiale reste valable jusqu’à ce qu’une alternative ait été examinée et approuvée.

Une offre existante peut-elle être mise à jour après une modification du dessin ?

Oui. Le fichier révisé est traité comme une nouvelle référence technique, et les modifications sont analysées pour en évaluer l’impact sur le périmètre de fabrication et de livraison. L’offre et la commande doivent clairement identifier la version acceptée, y compris l’indication éventuelle de pièces antérieures, de travaux en cours ou d’éléments déjà livrés qui seraient concernés.

ASSISTANCE PROJET

Discutez de votre projet de fraisage CNC

Envisagez-vous un boîtier, une platine, une plaque ou un autre composant sur mesure ? Commencez par une brève description de la pièce et de sa fonction. Un dossier technique complet n’est pas requis pour la première conversation.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo