VETCNCFABRICATION CNC
Base d’outillage volumineuse avec trous de fixation, sur fond d’atelier

Plaques, carter, bagues et arbres de grande taille

Nous établissons des devis pour le fraisage, le tournage et l’alésage de pièces de grande taille : plaques, carter, bagues, arbres et bases d’équipements préparées. La proposition précise le site de fabrication, les opérations réalisées par des partenaires éventuels, la portée des contrôles qualité et les responsabilités en matière de livraison ; l’approvisionnement des pièces brutes est indiqué séparément.

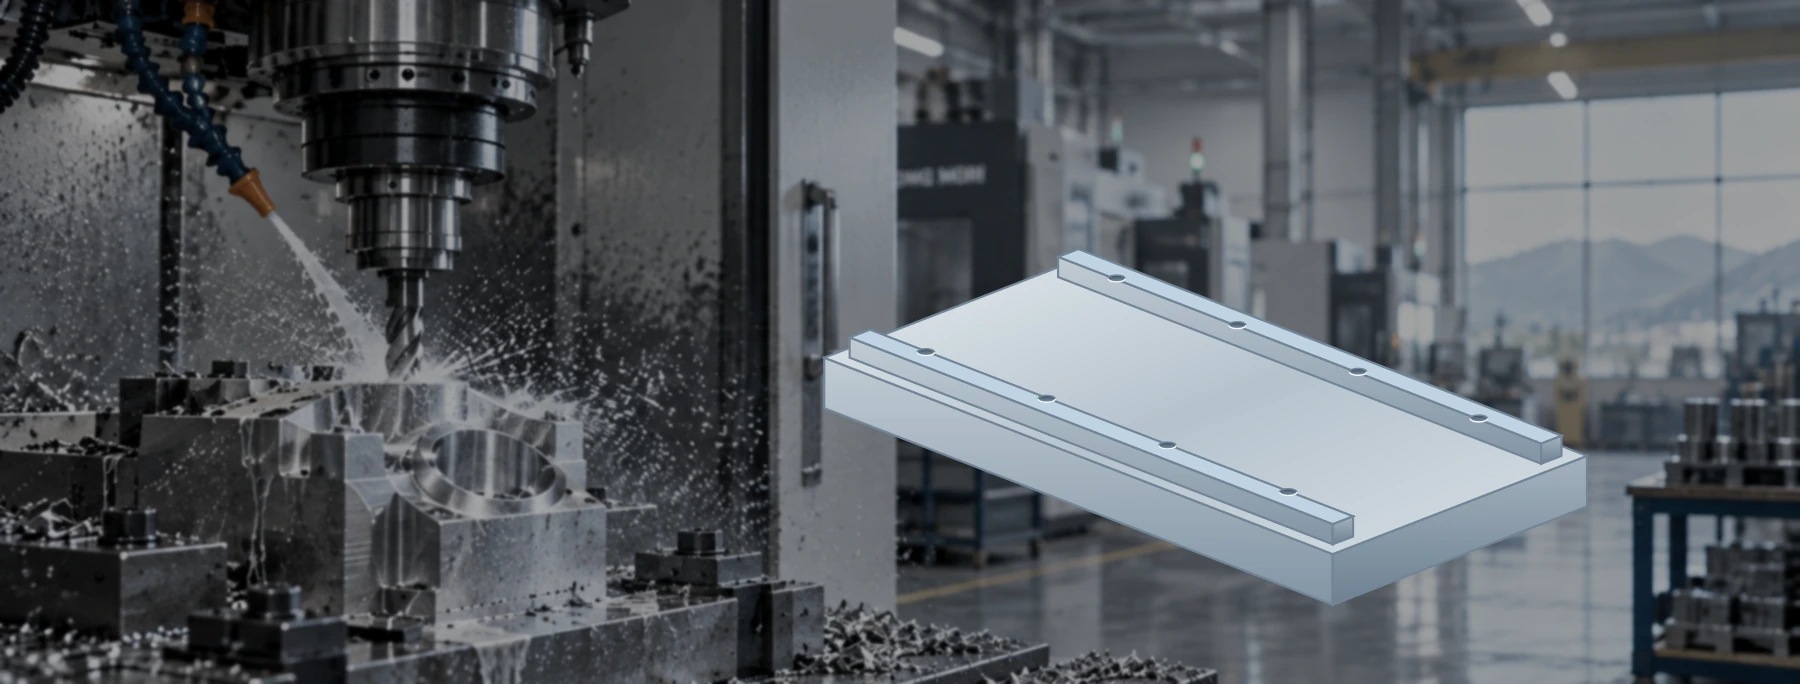
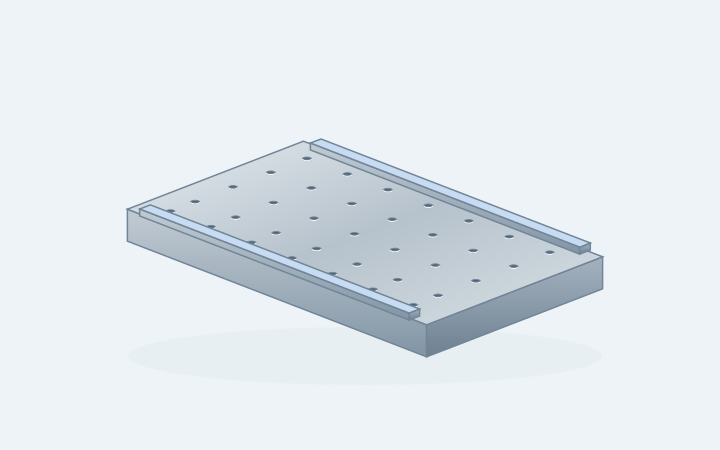
Plaque d’outillage large illustrative dotée de deux bandes de positionnement et d’un motif de trous de fixation

Plaques de bridage et bases de montage

Faces planes de montage, motifs de perçage et plots de positionnement séparés. Indiquez l’épaisseur de la plaque, son état de support ainsi que la longueur sur laquelle la planéité est critique.

Discuter d’une pièce similaire →
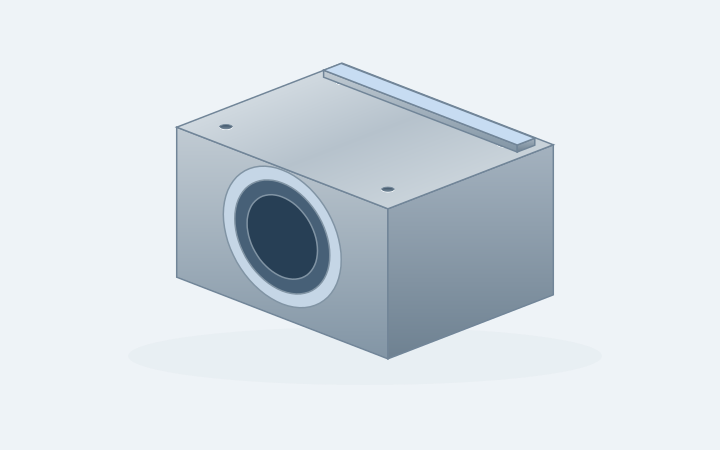
Logement de roulement illustratif comportant un alésage central, une face de montage et des trous de fixation supérieurs

Carter de grande taille et blocs de paliers

Les alésages et les faces de montage peuvent être très éloignés ou situés sur des côtés différents. Précisez quels éléments partagent un même repère et comment la pièce s’intègre dans l’ensemble final.

Discuter d’une pièce similaire →
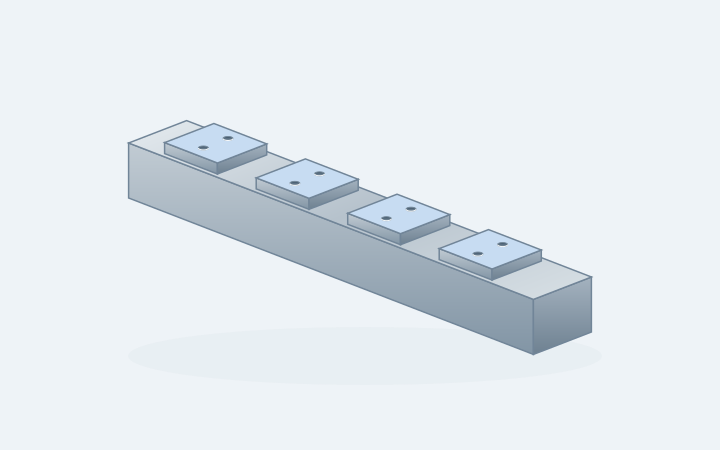
Ébauche de rail longue illustrative avec patins de montage séparés et trous de boulonnage

Rails longs et composants de guidage

Les pièces brutes longues nécessitent de l’espace à la fois pour le serrage et pour le déplacement le long de la pièce. Identifiez les faces de guidage, les emplacements des trous ainsi que les sections pouvant servir de points d’appui.

Discuter d’une pièce similaire →
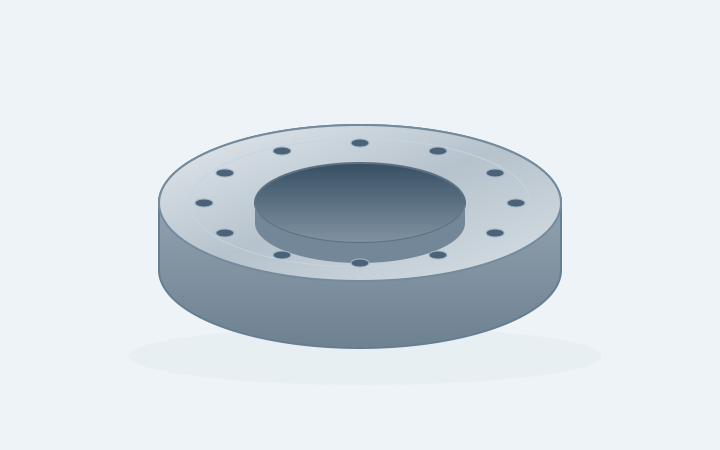
Anneau de grand diamètre illustratif comportant un alésage central, une face de bride et un cercle de trous de fixation

Bagues, brides et couvercles d’extrémité

Le diamètre extérieur, le diamètre d’alésage, l’épaisseur et le poids de la pièce brute permettent de définir le procédé de tournage. Ajoutez les détails relatifs aux trous de fixation et aux faces d’étanchéité destinés à un éventuel fraisage ultérieur.

Discuter d’une pièce similaire →
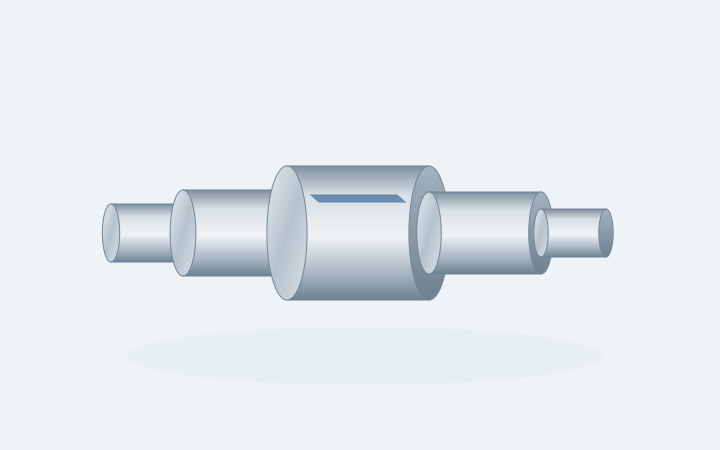
Arbre long à épaules illustratif avec sièges de roulement et une rainure de clavette accessible, usinée par fraisage

Arbres longs et paliers à épaulements

Les sièges de roulement, les épaulements et les caractéristiques transversales doivent conserver leurs relations géométriques au cours de chaque montage. Indiquez le diamètre initial, la longueur totale ainsi que les surfaces disponibles pour le support.

Discuter d’une pièce similaire →
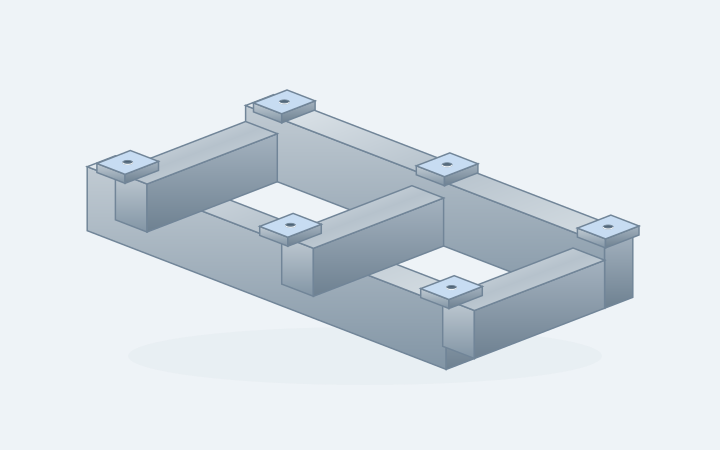
Châssis soudé illustratif avec patins de montage finis mis en évidence ; la fourniture du châssis soudé est distincte

Bases d'équipements moulées ou fabriquées

Les portées et les trous usinés à la fin peuvent être réalisés à partir d’une pièce brute fournie (moulage ou assemblage soudé). Conservez la spécification de la pièce brute séparément du dessin final d’usinage.

Discuter d’une pièce similaire →
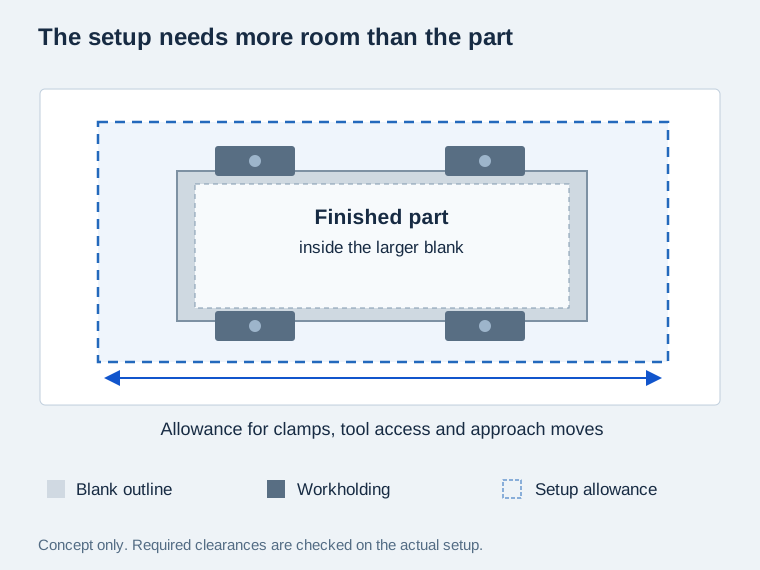
Dimensions de la pièce brute, charge et accès outil

Vue supérieure séparant la pièce finie, l’ébauche, les étaux et la marge d’accès outil
Le contour en pointillés représente un espace à vérifier, et non une capacité déclarée de la machine.

Enveloppe de la pièce brute et jeu de montage

La pièce brute initiale comprend les dépouilles de moulage, l’excédent de matière et des onglets temporaires. Ses dimensions maximales, combinées aux faces usinées, définissent l’espace requis avant l’ajout des étaux et des outils.

Le montage et l’outil nécessitent également de l’espace. La course machine, le dégagement de la broche et les dimensions de la table font l’objet de vérifications distinctes ; aucune ne doit être substituée aux dimensions de la pièce finie.[1]

Ajouter ce point d’examen →

Masse de la pièce brute et support

L’analyse de charge prend en compte la pièce brute, le montage et toute masse déportée. Les emplacements des points de support doivent convenir aux sections massives et aux saillies fragiles dans chaque orientation d’usinage.

Une grande zone de travail peut toutefois présenter une charge limite ou une rotation limitée. Demandez que le montage proposé soit vérifié par rapport à sa configuration réelle, y compris toute position indexée.[2]

Ajouter ce point d’examen →

Faces usinées et accès outil

Un dessin peut tenir dans la course de la machine, tandis qu’une longue barre d’alésage, un porte-outil ou une approche angulaire n’y tiennent pas. Les vues en coupe permettent d’expliquer les caractéristiques profondes. Un modèle marqué peut indiquer les zones qui doivent rester accessibles.

Les opérations sur la face inférieure et les caractéristiques partageant un même repère sont prises en compte dans le plan de montage. Chaque orientation nécessite sa propre vérification de dégagement et de référence.[1]

Ajouter ce point d’examen →
Examen préalable du montage des grandes pièces
ÉlémentInformations sur la pièceExamen avant production
Dimensions et course de la machineDimensions finales et brutes, unités, faces usinéesDégagement utile avec les dispositifs de fixation et les outils
Masse et supportMasse brute, support et dessin de manutentionCharge, répartition, orientation
ChargementForme brute, dimensions emballées, accès sur siteItinéraire de transfert et responsabilité de la manutention
MesurageCaractéristiques, repères, tolérances, état de supportAccessibilité, méthode de mesurage, rapport

Fraisage, tournage et alésage des pièces volumineuses

Fraisage de grandes surfaces et de caractéristiques allongées

Les plans de fixation, les logements et les motifs de perçage peuvent nécessiter un accès par portique, pont ou horizontal. La géométrie de la pièce détermine l’approche utile ; le type de machine est sélectionné après examen des dimensions, de la charge et du dégagement du montage.[1] [2]

Services de fraisage CNC →

Tournage d’anneaux, de brides et d’arbres

Les pièces rondes nécessitent un examen du balancement, du diamètre, de la longueur et du support. Une grande bride et un arbre long posent des problèmes de serrage différents. Incluez tous les plans, rainures de clavette ou cercles de perçage nécessitant un second procédé.

Services de tournage CNC →

Alésages et caractéristiques sur plusieurs faces

Pour un carter, le diamètre de l’alésage ne constitue qu’une partie du travail. Une vue en coupe doit indiquer la longueur contrôlée, les épaulements et les faces adjacentes. Signalez tout couple d’alésages ou toute caractéristique de fixation nécessitant un repère commun.

Explorer les composants usinés →

Plaques, pièces moulées, forgées et pièces brutes assemblées

Plaques et matériaux massifs

Précisez la désignation du matériau, l’état de livraison et l’épaisseur du stock. Identifiez les grandes surfaces ou les sections minces nécessitant une attention particulière lors de l’enlèvement de matière.

Usinage de l’aluminium →

Pièces moulées

Fournissez le dessin de la pièce moulée accompagné du dessin d'usinage. Indiquez les zones de repérage et les surépaisseurs d’usinage ; convenez ensemble de la manière dont sera traitée une insuffisance de matière brute ou un défaut de fonderie exposé.

Usinage de la fonte grise →

Pièces brutes forgées ou ébauchées au tour

Joignez le dessin de la pièce brute, les exigences relatives au certificat de matériau et l’état fourni. Pour les arbres et les bagues, indiquez la matière brute restante sur les diamètres, les alésages et les faces d’extrémité.

Usinage de l’acier →

Bases soudées

Précisez si vous fournissez la structure soudée finie ou si vous demandez une coordination pour son approvisionnement. Fournissez ses registres actuels d’inspection et de traitement. Les périmètres respectifs du soudage, du traitement thermique et de l’usinage final doivent être clairement définis.

L’approvisionnement des pièces brutes peut faire l’objet d’une discussion séparée. Une demande d’usinage n’inclut pas les travaux de fonderie, de forgeage, de soudage ou de traitement thermique, sauf si ces prestations sont expressément acceptées dans le devis.

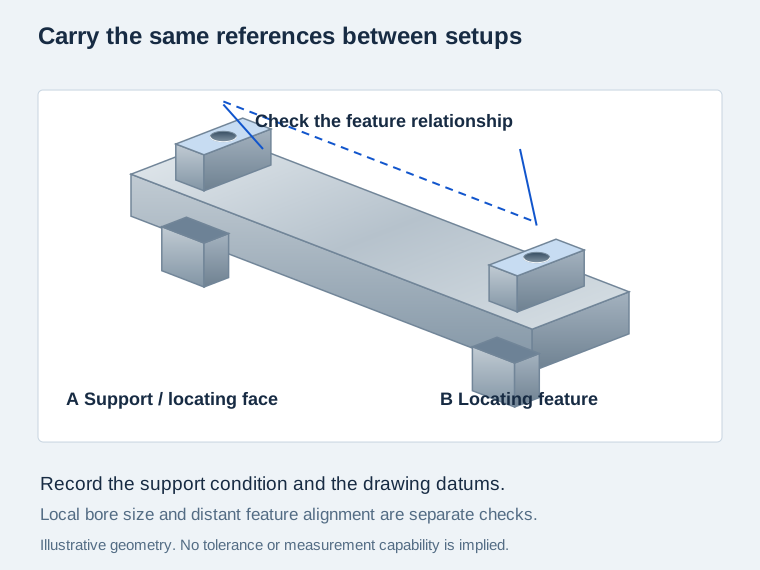
Contrôlez la relation entre des éléments éloignés

Base conceptuelle longue comportant deux alésages séparés et une face de positionnement commune
Les références (datums) figurant sur le dessin ainsi que les conditions d’appui se maintiennent tout au long de l’usinage et de l’inspection finale.

Alignement sur l’ensemble de la pièce

Précisez la relation entre les alésages de paliers séparés et la face de fixation, y compris les références (datums) utilisées pour leur contrôle. Des diamètres d’alésage corrects pris isolément ne garantissent pas l’alignement.

Pour une pièce repositionnée, identifiez les références réutilisées lors du prochain montage. Des éléments de repérage temporaires peuvent être utiles, mais ils doivent être planifiés avant l’achèvement des faces finales.

Pour les sections longues ou flexibles, convenez de la manière dont la pièce est supportée pendant l’usinage et la mesure. Le serrage et le support peuvent influencer l’usinage, notamment lorsque la section restante est moins rigide.[3]

Inclure l’examen des références et des supports →

Planifiez les déplacements entre les opérations

Chargement de la pièce brute entrante

Communiquez la masse connue de la pièce brute, ses dimensions ainsi que toute information approuvée relative à sa manutention. Le site de fabrication doit confirmer comment il recevra, positionnera et retournera la pièce avant d’accepter la commande.

Transferts entre processus

Une pièce peut devoir quitter la machine pour un autre montage, un finissage ou une inspection. Convenez ensemble de qui prend en charge ces transferts et de la manière dont les faces de référence et les arêtes exposées seront protégées.

Conditionnement pour la prochaine destination

Identifier les zones pouvant supporter la pièce emballée et les surfaces qui ne doivent pas entrer en contact avec le conteneur. Inclure les restrictions liées à la destination et au déchargement lors de la demande d'une portée logistique.

Inspection des grandes faces et des caractéristiques séparées

Pour une grande plaque, un contrôle local de l’épaisseur et une vérification de la planéité sur toute la face de montage répondent à des questions différentes. Pour un carter, le diamètre de l’alésage et son alignement nécessitent des résultats distincts. Nommer les caractéristiques à faire figurer dans le rapport ainsi que les références du dessin utilisées pour chaque résultat.

Discuter d’une méthode de mesure appropriée avant la dernière passe d’usinage. Préciser les conditions d’appui et de température convenues, dans la mesure où elles influencent l’acceptation, et distinguer clairement les contrôles en cours de fabrication du rapport final d’inspection.

Inspection des grandes pièces
CaractéristiqueExigences relatives aux dessinsConsidérations relatives à l’inspection
Grandes facesPlanéité, parallélisme, zone contrôléeCondition d’appui ; couverture totale de la face
Trous éloignésPosition, alignement, références (datums)Référence de coordonnées commune
Grands alésages et portéesDiamètre, longueur, circularitéAccès à la mesure le long de la longueur contrôlée
Longs rails et basesRectitude, patins de montageCondition libre / supportée ; portée et emplacements de mesure
Interfaces revêtuesMasquage, dimensions finalesContrôles après traitement ; révision et registres de procédure

Protéger les faces de montage pendant l’usinage final et la livraison

Préciser l’état final de la surface

Marquer séparément les zones nécessitant une protection contre la corrosion, les faces esthétiques et les surfaces fonctionnelles. Regrouper dans le dossier de dessins l’épaisseur du revêtement, le masquage et les dimensions après traitement.

Conserver les registres avec la pièce

Demander les registres relatifs au matériau et aux traitements requis pour la commande. Associer tout rapport dimensionnel au numéro de pièce, à la révision du dessin et à la phase à laquelle les mesures ont été effectuées.

Protéger les arêtes usinées

Préciser les exigences éventuelles en matière de chanfreinage des arêtes et de protection des surfaces de contact. Discuter d’une protection adéquate contre la corrosion et d’un conditionnement approprié, sans laisser de résidus sur les surfaces devant assurer ultérieurement une étanchéité, une liaison collée ou un contact électrique.

Du retrait du dessin à la prochaine commande

Examiner la pièce brute complète

Envoyer le dessin, le modèle numérique, le matériau, les dimensions de la pièce brute, le poids et la quantité. Indiquer clairement toute information manquante afin qu’elle puisse être résolue avant l’accord sur le devis.

Site de fabrication et portée de la commande

Nous identifions le site d'usinage proposé ainsi que les responsabilités relatives à la fourniture de la pièce brute, aux traitements spécialisés et aux inspections. Cet arrangement peut être coordonné via VETCNC ou réalisé sous forme d'une introduction directe de partenaire.

Approuver les contrôles sur la première pièce

Définir la portée du rapport sur la première pièce ainsi que tout point de blocage client. Pour les commandes répétées, conserver les dessins approuvés et les enregistrements de réglage liés à la bonne révision.

Libérer et protéger l’expédition

Effectuer les contrôles finaux convenus, identifier le lot livré et confirmer les responsabilités relatives à l’emballage, au transport et à la remise.

Quels facteurs déterminent le prix d’une grande pièce usinée ?

Préparation de la pièce brute et enlèvement de matière

Une fonderie quasi-finie et une plaque pleine peuvent partir de formes très différentes. Demandez quelle pièce brute, quelle réserve d’usinage et quels travaux préparatoires sont inclus dans le prix.

Réglages, accès et transferts

Une seconde orientation ajoute des opérations de manutention et de positionnement. Des alésages profonds, des caractéristiques difficiles d’accès et des dispositifs de maintien temporaires peuvent modifier le parcours d’usinage prévu, même lorsque les dimensions extérieures restent inchangées.

Portée de l’inspection et de la livraison

La mesure sur toute la longueur, les registres de traitement, l’emballage protecteur et le transport peuvent constituer des postes distincts. Comparez les devis en vous basant sur la même révision de dessin et la même portée de livraison.

Lire le guide de comparaison des devis →

Questions sur l’usinage CNC de grandes pièces

Qu’est-ce que l’usinage CNC de grandes pièces ?

Ce terme désigne des composants nécessitant un espace de travail plus vaste, une capacité de charge supérieure ou un dispositif de manutention plus complexe qu’un montage standard pour petites pièces. Il ne s’agit pas d’une classe dimensionnelle normalisée. Indiquez les dimensions réelles et le poids afin que la discussion débute avec votre pièce plutôt qu’avec une étiquette.

Comment la taille acceptée de la pièce est-elle confirmée ?

Nous vérifions l’enveloppe et la masse acceptées de la pièce brute par rapport au site de fabrication et au montage proposés, y compris la charge supportée par le dispositif de maintien, le dégagement outil et l’accès aux mesures. Le devis mentionne les dimensions acceptées et la portée de l’usinage pour cette pièce.

La taille de la table de machine est-elle identique à la taille utile de la pièce ?

Non. Les pinces, les dispositifs de serrage, les porte-outils et les déplacements d’approche nécessitent également de l’espace. Une pièce peut tenir sur une table tandis qu’un bord ou un trou latéral requis reste inaccessible. L’espace nécessaire au chargement et l’orientation retenue font partie de la même analyse.[1]

Une grande pièce peut-elle faire l’objet à la fois d’usinage par fraisage et d’usinage par tournage ?

Une bride peut combiner des faces tournées avec un motif de perçage pour boulons réalisé par fraisage ; un arbre peut combiner des portées avec une rainure de clavette. Nous établissons un devis comprenant l’ensemble des opérations requises, en identifiant le transfert de référence, les supports et le site de fabrication pour la pièce.

Puis-je fournir moi-même ma propre pièce moulée, forgée ou soudée ?

Les pièces brutes fournies par le client peuvent faire l’objet d’un examen. Veuillez nous transmettre le dessin de la pièce brute, son état actuel, les documents relatifs au matériau et la réserve d’usinage disponible. Il convient de convenir à l’avance qui prendra en charge les manquants, les dommages ou les défauts détectés avant ou pendant l’usinage. L’approvisionnement de la pièce brute constitue un périmètre distinct à confirmer.

Quelles tolérances pouvez-vous respecter sur une grande pièce ?

Veuillez nous transmettre les dimensions réelles et les exigences géométriques, y compris toutes les tolérances générales mentionnées sur le dessin. Un alésage court et une longue portée de montage nécessitent des vérifications différentes. La capacité est confirmée en fonction du matériau, de la portée, de l’état de support, des opérations de finition et de la méthode de mesure retenue.

Comment sont vérifiées les longues portées de montage et les alésages séparés ?

Définissez d’abord les références communes et la relation requise. Ensuite, convenez de l’instrument ou de la méthode de mesure, de la zone ou des emplacements concernés, ainsi que de l’état de support. Le rapport doit distinguer les dimensions locales de l’alignement ou de la géométrie sur l’ensemble de la pièce.

Les pièces moulées ou les bases soudées nécessitent-elles systématiquement un traitement de détente des contraintes ?

Ne supposez pas que le même traitement s’applique à toutes les pièces brutes. Fournissez le matériau, l’historique de fabrication et tout traitement requis par le dessin. Si un traitement ou un point d’arrêt intermédiaire est nécessaire, sa spécification, son fournisseur et sa position dans le processus doivent être convenus avant l’usinage final.

Pouvez-vous établir un devis pour des pièces unitaires et des séries répétées ?

Veuillez indiquer la quantité réellement requise, ainsi que toute prévision ultérieure, séparément. Les travaux unitaires peuvent nécessiter un montage dédié et un examen complet de la première pièce. Pour les commandes répétées, il est possible de se référer aux montages et aux dossiers approuvés, à condition que le dessin et le périmètre de livraison n’aient pas changé.

Que dois-je fournir pour obtenir un devis d’usinage de grande pièce ?

Fournissez un dessin coté et un modèle correspondant, le matériau et l’état du brut, les cotes finies et brutes, la masse du brut, la quantité, les caractéristiques critiques et le lieu de livraison. Ajoutez les restrictions de manutention et les documents de contrôle requis. LeListe de vérification pour demande de devis (RFQ) d’usinage CNCcouvre le reste du dossier.

ASSISTANCE PROJET

Parlons de votre projet d’usinage de grandes pièces

Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.

Références techniques

Références techniques relatives aux procédés décrits sur cette page.

  1. Haas Automation — courses de la machine à portique, dimensions libres et spécifications de charge sur la table
  2. Haas Automation — volume de travail de la grande machine horizontale et configuration rotative
  3. Sandvik Coromant — fixation de la pièce, support de la pièce usinée et vibrations
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo