Spannplatten und Montagebasen
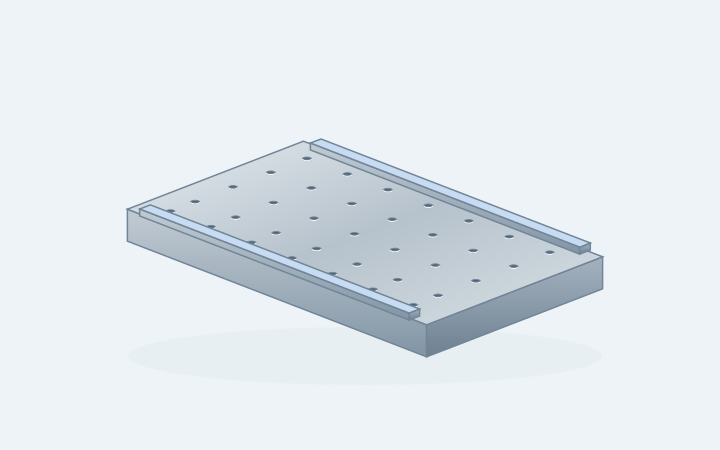
Flache Montageflächen, Lochmuster und separate Positionierstifte. Geben Sie die Plattendicke, den Auflagestatus sowie die Spannweite an, über die die Ebenheit maßgeblich ist.
Besprechen Sie ein ähnliches Teil →
Wir erstellen Angebote für die Fräs-, Dreh- und Bohr-Bearbeitung großer Werkstücke wie Platten, Gehäuse, Ringe, Wellen sowie vorgefertigte Maschinenbasen. Im Angebot werden Standort der Fertigung, ggf. externe Partnerleistungen, Umfang der Prüfung und Lieferverantwortung ausgewiesen; die Beschaffung des Rohlings wird separat aufgeführt.
Flache Montageflächen, Lochmuster und separate Positionierstifte. Geben Sie die Plattendicke, den Auflagestatus sowie die Spannweite an, über die die Ebenheit maßgeblich ist.
Besprechen Sie ein ähnliches Teil →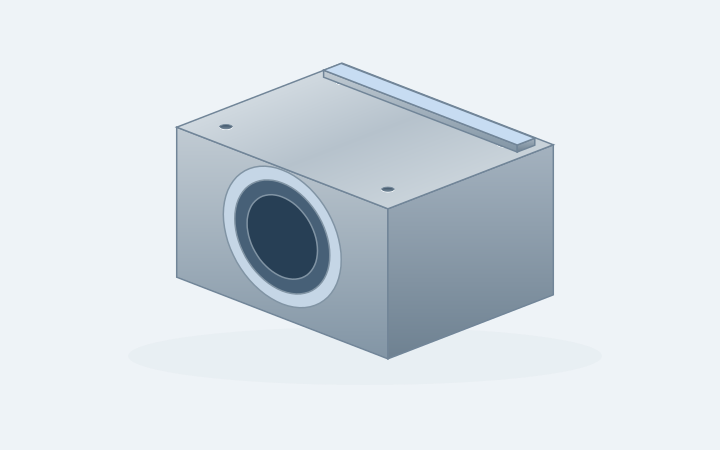
Bohrungen und Montageflächen können weit voneinander entfernt oder auf unterschiedlichen Seiten liegen. Zeigen Sie auf, welche Merkmale ein gemeinsames Bezugssystem nutzen, und wie das Bauteil in die Gesamtbaugruppe eingebaut wird.
Besprechen Sie ein ähnliches Teil →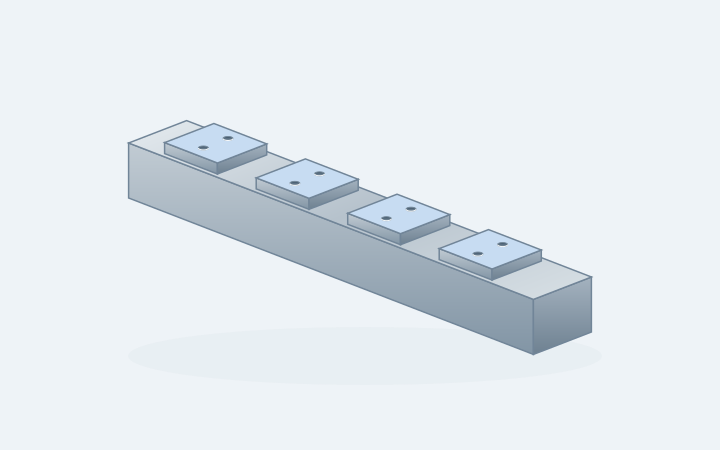
Lange Rohlinge benötigen Platz sowohl für die Werkstückspannung als auch für die Achsbewegung entlang des Teils. Geben Sie die Führungsflächen, Lochpositionen sowie eventuelle Abschnitte an, die zur Stützung genutzt werden können.
Besprechen Sie ein ähnliches Teil →
Außendurchmesser, Bohrungsdurchmesser, Dicke und Rohlinggewicht helfen, den Drehprozess festzulegen. Ergänzen Sie Angaben zu Schraubenlöchern und Dichtflächen für spätere Fräsarbeiten.
Besprechen Sie ein ähnliches Teil →
Lagersitze, Absätze und quer verlaufende Merkmale müssen in jeder Aufspannung zueinander in Beziehung bleiben. Geben Sie den Ausgangsdurchmesser, die Gesamtlänge sowie die zur Stützung verfügbaren Flächen an.
Besprechen Sie ein ähnliches Teil →
Fertigbearbeitete Auflageflächen und Bohrungen können von einem gelieferten Guss- oder Fertigungsteil ausgehen. Halten Sie die Rohlingspezifikation getrennt von der endgültigen Bearbeitungszeichnung.
Besprechen Sie ein ähnliches Teil →Probieren Sie ein Merkmal wie eine Bohrung, eine Welle oder eine Montagefläche aus – oder senden Sie Ihre eigene Zeichnung.
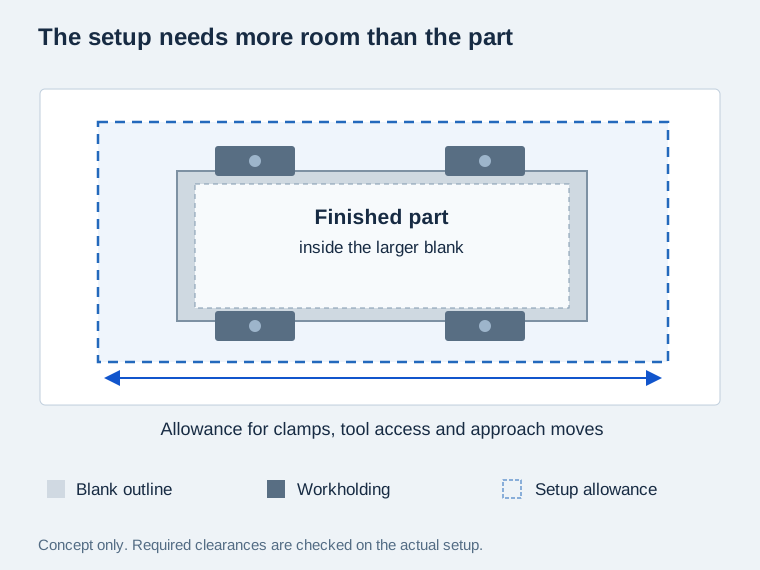
Der Ausgangsrohling umfasst Gusszugabe, Überschussmaterial und temporäre Laschen/Stege. Seine größten Abmessungen zusammen mit den bearbeiteten Flächen bestimmen den erforderlichen Raum vor dem Einbau von Spannvorrichtungen und Werkzeugen.
Auch die Spannvorrichtung und das Werkzeug benötigen Platz. Maschinenweg, Spindelfreiraum und Tischgröße sind gesonderte Prüfkriterien; keines davon darf durch die Maße des fertigen Teils ersetzt werden.[1]
Dieses Prüfthema hinzufügen →Die Lastprüfung umfasst das Rohteil, die Spannvorrichtung sowie jede außermittige Masse. Die Stützstellen müssen sowohl für schwere Abschnitte als auch für empfindliche Vorsprünge in jeder Bearbeitungsorientierung geeignet sein.
Ein großer Arbeitsraum kann dennoch eine begrenzte Traglast oder einen eingeschränkten Drehhub aufweisen. Fordern Sie an, dass die vorgeschlagene Aufspannung anhand ihrer tatsächlichen Konfiguration überprüft wird – einschließlich aller indizierten Positionen.[2]
Dieses Prüfthema hinzufügen →Eine Zeichnung mag zwar innerhalb des Maschinenweges liegen, doch ein langer Bohrstab, ein Halter oder ein schräger Zugang können dies nicht. Schnittdarstellungen helfen, tiefe Merkmale zu erläutern. Ein markiertes Modell kann zeigen, welche Bereiche während der Bearbeitung stets zugänglich bleiben müssen.
Unterseitenbearbeitung und Merkmale, die ein gemeinsames Bezugselement teilen, fließen direkt in den Aufspannplan ein. Jede Orientierung erfordert ihre eigene Freigabe- und Bezugskontrolle.[1]
Dieses Prüfthema hinzufügen →| Position | Teileinformationen | Prüfung vor der Fertigung |
|---|---|---|
| Abmessungen und Verfahrweg | Endmaße und Rohteilmaße, Einheiten, bearbeitete Flächen | Verfügbarer Freiraum unter Berücksichtigung von Spannvorrichtungen und Werkzeugen |
| Masse und Stützung | Rohteilmasse, Stütz- und Handlingszeichnung | Last, Lastverteilung, Orientierung |
| Beladung | Rohteilform, Verpackungsabmessungen, Zufahrt vor Ort | Transportroute und Verantwortlichkeit für das Handling |
| Messtechnik | Merkmale, Bezüge, Toleranzen, Stützzustand | Zugänglichkeit, Messverfahren, Bericht |
Montageebenen, Taschen und Lochmuster können Zugang über Portal-, Brücken- oder Horizontalmaschinen erfordern. Die Teilgeometrie bestimmt den praktisch nutzbaren Zugang; die Maschinenauswahl erfolgt nach Prüfung von Abmessungen, Traglast und Freigabe für Spannvorrichtungen und Werkzeuge.[1] [2]
CNC Fräsdienstleistungen →Runde Teile erfordern eine Prüfung von Umlaufdurchmesser, Durchmesser, Länge und Stützung. Ein großer Flansch und eine lange Welle stellen unterschiedliche Spannprobleme dar. Geben Sie alle Flachstellen, Keilnuten oder Lochkreise an, die einer zweiten Bearbeitung bedürfen.
CNC Drehdienstleistungen →Bei einem Gehäuse ist der Bohrungsdurchmesser nur ein Teil der Aufgabe. Eine Schnittdarstellung sollte die kontrollierte Länge, Absätze und benachbarte Flächen zeigen. Markieren Sie alle Paarbohrungen oder Montagemerkmale, die ein gemeinsames Bezugselement benötigen.
Mehr über gefräste Komponenten erfahren →Geben Sie die Werkstoffbezeichnung, Lieferzustand und Materialdicke an. Kennzeichnen Sie breite Flächen oder dünne Querschnitte, die besondere Aufmerksamkeit erfordern, sobald Material abgetragen wird.
Aluminium-Bearbeitung →Legen Sie die Gusszeichnung zusammen mit der Bearbeitungszeichnung vor. Markieren Sie die Bezugsflächen und die Bearbeitungszugabe. Vereinbaren Sie, wie bei unzureichendem Materialaufmaß oder bei sichtbaren Gussfehlern verfahren wird.
Gusseisen-Bearbeitung →Fügen Sie die Rohlingzeichnung, die Anforderungen an das Materialzertifikat und den Lieferzustand bei. Bei Wellen und Ringen sind die verbleibenden Bearbeitungszugaben an Durchmessern, Bohrungen und Stirnflächen anzugeben.
Stahl-Bearbeitung →Geben Sie an, ob Sie die fertiggestellte Konstruktion liefern oder eine Koordination der Beschaffung wünschen. Legen Sie die aktuellen Prüf- und Behandlungsunterlagen vor. Die Verantwortlichkeiten für Schweißarbeiten, Wärmebehandlung und Feinbearbeitung müssen eindeutig festgelegt werden.
Die Beschaffung von Rohlingen kann gesondert besprochen werden. Eine Anfrage für Zerspanungsarbeiten umfasst keine Gießereiarbeiten, Schmiedearbeiten, Schweißarbeiten oder Wärmebehandlung, es sei denn, diese Leistungen sind ausdrücklich im Angebot enthalten.
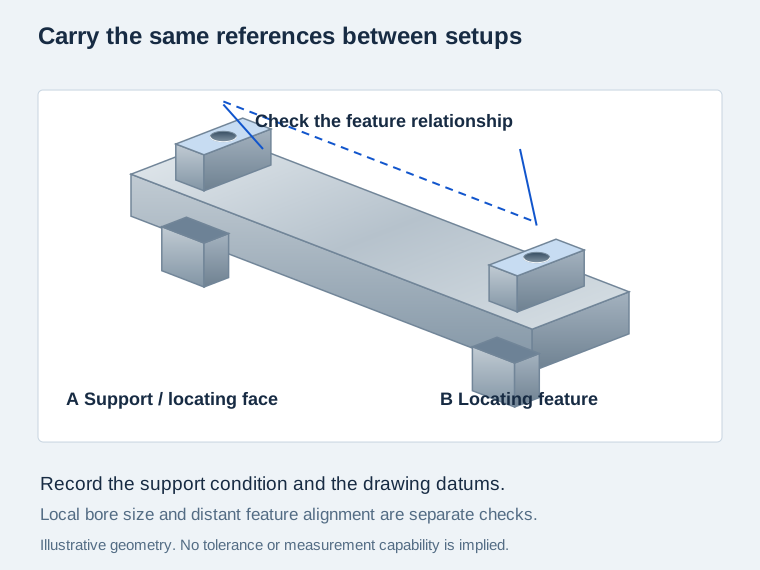
Geben Sie die Beziehung zwischen getrennten Lagerbohrungen und der Montagefläche an, einschließlich der zur Prüfung verwendeten Bezugsflächen (Datums). Allein korrekte Bohrungsdurchmesser stellen keine Ausrichtung sicher.
Bei einem Teil, das für die nächste Aufspannung neu positioniert wird, sind die erneut verwendeten Referenzmerkmale anzugeben. Temporäre Positioniermerkmale können hilfreich sein, müssen jedoch bereits vor Fertigstellung der endgültigen Flächen geplant werden.
Vereinbaren Sie für lange oder biegeempfindliche Abschnitte, wie das Teil während der Bearbeitung und Messung gelagert wird. Spannung und Lagerung können den Schnitt beeinflussen, insbesondere wenn der verbleibende Abschnitt geringere Steifigkeit aufweist.[3]
Bezugsflächen- und Auflageprüfung einbeziehen →Teilen Sie die bekannte Rohlingmasse, die Abmessungen sowie sämtliche genehmigten Handhabungshinweise mit. Der Fertigungsstandort muss vor Auftragsannahme bestätigen, wie das Teil empfangen, positioniert und gedreht wird.
Ein Teil muss möglicherweise die Maschine verlassen, um in einer weiteren Aufspannung bearbeitet, fertiggestellt oder geprüft zu werden. Vereinbaren Sie, wer diese Übergaben durchführt und wie Bezugsflächen sowie freiliegende Kanten geschützt werden.
Geben Sie Bereiche an, die das verpackte Teil stützen dürfen, sowie Flächen, die keinesfalls mit der Transportkiste in Kontakt kommen dürfen. Bei Anfrage eines Versandumfangs sind Zielort und Entladungsbeschränkungen einzubeziehen.
Bei einer großen Platte beantworten eine lokale Dickenprüfung und die Ebenheit über die gesamte Montagefläche unterschiedliche Fragen. Bei einem Gehäuse sind Bohrungsdurchmesser und Bohrungsausrichtung separat zu bewerten. Benennen Sie die zu dokumentierenden Merkmale sowie die jeweils verwendeten Zeichnungsbezüge.
Besprechen Sie vor dem letzten Schnitt eine geeignete Messmethode. Geben Sie dabei vereinbarte Lagerungs- und Temperaturbedingungen an, sofern diese die Abnahme beeinflussen, und trennen Sie Zwischenprüfungen vom endgültigen Prüfprotokoll.
| Merkmal | Zeichnungsanforderungen | Aspekte der Inspektion |
|---|---|---|
| Große Flächen | Ebenheit, Parallelität, kontrollierter Bereich | Lagerungsbedingung; vollflächige Abstützung |
| Weit voneinander entfernte Bohrungen | Position, Ausrichtung, Bezüge | Gemeinsamer Koordinatenbezug |
| Große Bohrungen und Wellenzapfen | Durchmesser, Länge, Rundheit | Zugang für Messungen entlang der kontrollierten Länge |
| Lange Führungsschienen und Grundplatten | Geradheit, Montageflächen | Freie / gestützte Lagerung; Spannweite und Messstellen |
| Beschichtete Kontaktflächen | Abdeckung, Endabmessungen | Prüfungen nach der Behandlung; Änderungs- und Prozessdokumentation |
Markieren Sie Korrosionsschutzbereiche, kosmetische Flächen und funktionale Oberflächen separat. Führen Sie Dicke der Beschichtung, Abdeckung und Abmessungen nach der Behandlung gemeinsam im Zeichnungspaket auf.
Fordern Sie die für den Auftrag erforderlichen Material- und Behandlungsdokumente an. Verknüpfen Sie jeden dimensionalen Prüfbericht mit der Teilenummer, der Zeichnungsrevision und der Fertigungsstufe, in der die Messungen erfolgten.
Geben Sie ggf. Anforderungen an Kantenumbrüche und zu schützende Kontaktflächen vor. Besprechen Sie geeigneten Korrosionsschutz und Verpackung, ohne Rückstände auf Flächen zu hinterlassen, die später dichten, verklebt oder elektrisch leitend verbunden werden müssen.
Senden Sie Zeichnung, Modell, Werkstoff, Rohlingsabmessungen, Gewicht und Stückzahl. Kennzeichnen Sie fehlende Angaben, damit diese vor Vereinbarung eines Angebots geklärt werden können.
Wir ermitteln den vorgesehenen Bearbeitungsstandort sowie die Verantwortlichkeiten für Rohlingsbeschaffung, Sonderverarbeitung und Inspektion. Die Abstimmung kann über VETCNC erfolgen oder als direkte Partnervermittlung organisiert werden.
Legen Sie den Umfang der Erstteil-Dokumentation und ggf. Kundenhaltepunkte fest. Bei Wiederholungsbestellungen halten Sie die freigegebene Zeichnung und Einrichtungsunterlagen stets der korrekten Revision zugeordnet.
Führen Sie die vereinbarten Endprüfungen durch, identifizieren Sie die Liefercharge und bestätigen Sie Verantwortlichkeiten für Verpackung, Transport und Übergabe.
Ein nahezu fertiges Gussteil und eine massive Platte können von sehr unterschiedlichen Ausgangsformen ausgehen. Klären Sie ab, welcher Rohling, welche Zuschnittzugabe und welche Vorbereitungsarbeiten im Preis enthalten sind.
Eine zweite Aufspannrichtung erhöht den Handlings- und Positionieraufwand. Tiefe Bohrungen, schwer zugängliche Merkmale sowie temporäre Spannmittel können die geplante Fertigungsroute verändern – selbst wenn sich die Außenabmessungen nicht ändern.
Die Messung über die gesamte Spannweite, Behandlungsprotokolle, schützende Verpackung und Transport können gesonderte Positionen darstellen. Vergleichen Sie Angebote anhand derselben Zeichnungsrevision und desselben Lieferumfangs.
Lesen Sie den Leitfaden zum Angebotsvergleich →Der Begriff beschreibt Komponenten, die einen größeren Arbeitsraum, eine höhere Tragfähigkeit oder aufwändigere Handhabungsanordnungen erfordern als eine gewöhnliche Einrichtung für kleine Werkstücke. Es handelt sich nicht um eine standardisierte Größenklasse. Geben Sie die tatsächlichen Abmessungen und das Gewicht an, damit die Diskussion mit Ihrem konkreten Werkstück – nicht mit einer Etikettierung – beginnt.
Wir bestätigen die akzeptierte Rohteil-Hüllabmessung („blank envelope“) und Masse unter Berücksichtigung des vorgeschlagenen Fertigungsstandorts und der Einrichtung – einschließlich der Belastung der Vorrichtung, des Werkzeugfreiraums und des Zugangs für Messungen. Im Angebot werden die akzeptierten Abmessungen und der Umfang der Bearbeitung für dieses Werkstück festgehalten.
Nein. Auch Spannvorrichtungen, Werkstückhalter, Werkzeughalter und Anfahrwege benötigen Platz. Ein Werkstück kann zwar auf dem Tisch Platz finden, doch ein erforderlicher Rand oder eine seitliche Bohrung kann unzugänglich sein. Der Ladeabstand sowie die gewählte Orientierung gehören ebenfalls zu dieser Prüfung.[1]
Ein Flansch kann gedrehte Flächen mit einem gefrästen Lochbild kombinieren; eine Welle kann Wellenzapfen mit einer Passfedernut verbinden. Wir erstellen ein Angebot für alle erforderlichen Bearbeitungsschritte gemeinsam, wobei die Bezugsübertragung, die Lagerung und der Fertigungsstandort für das Bauteil klar identifiziert sind.
Kundenlieferbare Rohlinge können geprüft werden. Senden Sie die Rohlingszeichnung, den aktuellen Zustand, Materialunterlagen sowie den vorhandenen Bearbeitungszug. Vereinbaren Sie, wer für Fehlmengen, Beschädigungen oder Fehler verantwortlich ist, die vor oder während der Bearbeitung festgestellt werden. Die Beschaffung eines Rohlings stellt einen separaten Leistungsumfang dar, der gesondert abgestimmt werden muss.
Senden Sie die tatsächlichen Abmessungen und geometrischen Anforderungen, einschließlich aller allgemeinen Toleranzen, die in der Zeichnung angegeben sind. Eine kurze Bohrung und eine lange Montagefläche erfordern unterschiedliche Prüfungen. Die Prozessfähigkeit wird anhand des Werkstoffs, der Spannweite, der Lagerungsbedingung, der Endbearbeitung und der gewählten Messmethode bestätigt.
Definieren Sie zunächst die gemeinsamen Bezugselemente (Datums) und die geforderte geometrische Beziehung. Vereinbaren Sie anschließend das Messinstrument oder die Messmethode, den zu erfassenden Bereich bzw. die zu prüfenden Stellen sowie die Lagerungsbedingung. Der Prüfbericht sollte lokale Maße von der Ausrichtung oder Geometrie über das gesamte Bauteil hinweg unterscheiden.
Gehen Sie nicht davon aus, dass dieselbe Behandlung für jedes Rohteil gilt. Geben Sie das Material, die Fertigungshistorie sowie alle vom Zeichnungsblatt geforderten Behandlungen an. Falls eine Behandlung oder ein Zwischenhaltepunkt erforderlich ist, müssen Spezifikation, Lieferant und Position innerhalb des Fertigungsprozesses vor der Endbearbeitung vereinbart werden.
Senden Sie die tatsächlich benötigte Menge sowie etwaige spätere Abschätzungen separat. Einzelanfertigungen erfordern möglicherweise eine spezielle Aufspannung und eine vollständige Erstteilprüfung. Bei Wiederholungsbestellungen können genehmigte Spannvorrichtungen und Dokumentationen herangezogen werden – vorausgesetzt, Zeichnung und Lieferumfang haben sich nicht geändert.
Fügen Sie eine bemaßte Zeichnung und das zugehörige Modell bei, außerdem Angaben zum Material und Rohteilzustand, zu Fertig- und Rohmaßen, Rohteilmasse, Stückzahl, kritischen Merkmalen und Lieferort. Ergänzen Sie Einschränkungen bei der Handhabung und die erforderlichen Prüfunterlagen. Die CNC-Bearbeitung RFQ-Checklisteumfasst den Rest des Dateipakets.
Senden Sie die Informationen, die Sie bereits haben. Eine markierte Zeichnung ist hilfreich, um darzustellen, welche Flächen, Bohrungen oder Montageflächen die Fertigung besonders anspruchsvoll machen.
Offene Punkte können bei der ersten Anfrage offen bleiben. Teilen Sie uns mit, was noch einer Entscheidung bedarf – statt Material, Masse oder Toleranz zu erraten.
Kevins Aufgabe ist es, den Fertigungsprozess klar zu halten: Wer bearbeitet das Teil, wer liefert oder behandelt den Rohling, und wer ist für die endgültigen Aufzeichnungen verantwortlich?Treffen Sie VETCNC.
Nutzen Sie die Hauptkontaktseite →Teilen Sie nur Informationen mit, zu deren Weitergabe Sie berechtigt sind. Wir verwenden diese ausschließlich zur Beantwortung dieser Anfrage.
Teilen Sie uns Ihre Zeichnung, das Material und die gewünschte Menge mit. Schildern Sie uns Ihre Anforderungen – wir antworten per E-Mail.
Technische Referenzen zu den auf dieser Seite behandelten Verfahren.