Adaptateurs filetés
Précisez la norme de filetage, le pas ou la dimension, la disposition d’étanchéité et la longueur totale du filetage. Indiquez les surfaces planes, les perçages transversaux et les zones à vérifier après placage.
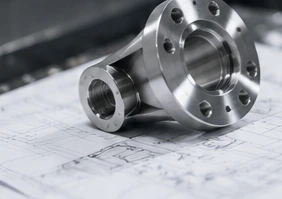
Précisez la norme de filetage, le pas ou la dimension, la disposition d’étanchéité et la longueur totale du filetage. Indiquez les surfaces planes, les perçages transversaux et les zones à vérifier après placage.
Fournissez le diamètre intérieur, le diamètre extérieur et l’épaisseur de la bride. Incluez la pièce d’assemblage et précisez si l’ajustement est vérifié avant ou après l’application de la finition spécifiée.
Identifiez les diamètres de positionnement, les positions des épaulements et l’axe de référence. Indiquez les perçages transversaux, les rainures et les zones de contact influençant l’assemblage.
Cotez le diamètre de centrage, le cercle de perçage et la face de montage à partir des repères fonctionnels. Précisez si cette face assure l’étanchéité, le positionnement ou uniquement le serrage de l’ensemble.
Précisez l’épaisseur, le jeu au diamètre intérieur, la planéité et l’état des bords. Incluez les exigences relatives à la manipulation et à l’apparence de surface pour les éléments visibles.
Indiquer les passages intersectants, les filetages et les trous de fixation. Préciser les restrictions relatives aux bavures internes, les exigences de nettoyage ainsi que toute spécification distincte d’essai d’étanchéité.
Le C36000 est un laiton à usinage libre au plomb, utilisé pour les composants usinés. Sa teneur en plomb améliore son usinabilité ; il ne doit pas être spécifié comme alliage sans plomb.[1]
Le CW614N correspond à la désignation CuZn39Pb3 dans la gamme de laitons Wieland. Il s’agit d’un alliage cuivre-zinc contenant du plomb ; utilisez toujours la désignation complète plutôt que de supposer une équivalence avec une nuance nationale différente.[2]
Le CW617N correspond à la désignation CuZn40Pb2. Il s’agit d’une spécification distincte du CW614N, même lorsque les composants finis présentent une apparence similaire.[2]
Le C69300 est un laiton contenant du silicium, commercialisé par Wieland Chase comme alternative sans plomb, doté d’une résistance à la dézincification. Ces caractéristiques matérielles ne constituent pas en elles-mêmes une approbation du composant fini.[3]
Ces nuances servent uniquement de points de comparaison et ne constituent pas une liste confirmée de références en stock. Pour une autre spécification chinoise, européenne (EN), ASTM ou client, veuillez fournir la désignation exacte ainsi que l’édition requise. Toute alternative proposée doit faire l’objet de votre approbation.
| Propriété | Laiton à usinage facile C36000 UNS C36000 | État |
|---|---|---|
| Masse volumique (g/cm³) | ≈8.50 | 20°C |
| Conductivité électrique (% IACS) | 26 | 20°C |
| Conductivité thermique (W/(m·K)) | ≈116 | 20°C |
Les valeurs physiques sont données à 20°C ; la résistance mécanique et la dureté dépendent de l’état de trempe spécifié et des dimensions du matériau brut.
Indiquez-nous la teneur maximale autorisée en plomb, l’exigence client ou produit applicable, ainsi que les éléments justificatifs requis. « Laiton » ne constitue pas une instruction matérielle complète. Le C36000 et les deux nuances EN contenant du plomb indiquées ci-dessus ne doivent pas être considérées comme des options sans plomb.[1][2]
Précisez le fluide concerné, la température, les conditions de contact ainsi que les exigences du marché cible. Une demande de résistance à la dézincification, une limite chimique sur le matériau et une approbation du produit fini constituent des exigences distinctes ; veuillez lister chacune de celles qui s’appliquent.
Pour les adaptateurs, les douilles et les goupilles, définissez l’axe de la pièce, les emplacements des épaulements et les longueurs totales des filetages. Incluez tout usinage par fraisage, perçage transversal ou ébavurage nécessaires après les opérations principales de tournage.
Consulter le service d’usinageCotez les poches, les faces planes et les motifs de perçage à partir des références qui positionnent la pièce. Indiquez les caractéristiques nécessitant une même configuration d’usinage ainsi que les angles susceptibles d’être modifiés après examen.
Consulter le service d’usinageUn corps tourné comportant des surfaces planes, des trous obliques ou un orifice décalé peut nécessiter plusieurs procédés. Le devis doit couvrir le composant fini plutôt que de laisser sous-entendre des opérations secondaires.
Consulter le service d’usinageIndiquez la spécification complète du filetage, sa classe et sa profondeur totale. Précisez les zones où le joint assure l’étanchéité et si les contrôles d’assemblage sont effectués après le placage.
Fournissez les cotes d’accouplement, l’ajustement prévu et l’état de surface à l’assemblage. Identifiez les surfaces devant être protégées contre les marques de polissage, de placage ou de manipulation.
Repérez la portée d’étanchéité, les intersections d’orifices et l’état acceptable des bords internes. Incluez toute méthode de nettoyage, d’essai d’étanchéité ou limite d’acceptation devant figurer dans le devis.
Précisez l’exigence fonctionnelle ou esthétique de contact, et non seulement une finition brillante. Incluez le système de revêtement, les zones masquées, l’échantillon de référence et les critères d’inspection, le cas échéant.
Aucune exigence d’assemblage sélectionnée.
| Caractéristique | Spécification | Condition d’acceptation | Vérification |
|---|---|---|---|
| Filetages | Norme/classe ; pas/diamètre ; longueur totale filetée | État final de la surface ; étape spécifiée d’acceptation | Jauge ou méthode d’inspection spécifiée |
| Alésages et diamètres extérieurs | Limites dimensionnelles ; ajustement ; repères (datums) ; surfaces masquées | Opérations spécifiées sur le dessin | Mesures des dimensions finies |
| Faces d’étanchéité et rainures | Paramètre de rugosité/unités ; géométrie des rainures ; chanfreins | Exigences fonctionnelles spécifiées pour les essais | Dimensions séparées, contrôles de surface et essais d’étanchéité |
| Surfaces plaquées | Revêtement ; limites d’épaisseur ; surfaces critiques ; masquage ; recouvrement | Dimensions finales d’assemblage | Enregistrements de l’épaisseur du revêtement ; contrôles d’ajustement et d’aspect |
| Planéité et position des caractéristiques | Repères (datums) ; faces/trous contrôlés | Plan de soutien et d’échantillonnage défini | Dimensions spécifiées à déclarer |
Spécifiez les tolérances pour la pièce livrée, y compris l’épaisseur du revêtement et les dimensions devant être conformes après placage. Nous confirmerons les limites réalisables pour la géométrie et le procédé de finition.
Définissez les marques d’outil autorisées, les chanfreins et les exigences de propreté. Protégez les surfaces assurant le positionnement ou l’étanchéité de l’ensemble ; les exigences d’aspect et de cotation doivent être indiquées séparément.
Incluez les exigences d’emballage pour les pièces nues.
Identifiez les faces visibles, le sens du brossage et une référence d’aspect approuvée. Conservez les arêtes, les gravures, les faces d’étanchéité et les diamètres d’ajustement dans leurs limites convenues.
Approuvez l’aspect à l’aide d’un échantillon, si nécessaire.
Spécifiez le procédé de nickelage, l’épaisseur du revêtement, le masquage et les surfaces à mesurer. N’utilisez pas l’expression « nickelé » comme instruction complète d’acceptation.
Confirmez les ajustements finaux et les vérifications des filetages après finition.
Pour un revêtement destiné au contact électrique ou à une autre fonction, fournissez le procédé approuvé ainsi que les critères d’acceptation. Incluez les couches sous-jacentes, les zones masquées et les documents requis dans l’examen technique.
La disponibilité et la responsabilité du procédé sont confirmées avec le devis.
Le laiton peut se décolorer à l’air. Le placage constitue une solution possible pour protéger l’apparence, mais le choix de la finition doit également tenir compte de la fonction de la pièce, de ses dimensions et des matériaux autorisés.[4]
Indiquez séparément la longueur totale du filetage et la profondeur de perçage. Pour les trous borgnes, précisez la profondeur utile, le dégagement à l’extrémité et tout évidement autorisé. Précisez si la spécification s’applique avant ou après l’usinage final.
Identifiez les ouvertures les plus petites et les intersections internes. Indiquez les bords qui ne doivent pas retenir de bavures, la méthode d’évaluation de la propreté, ainsi que toute caractéristique nécessitant une méthode de contrôle dédiée.
Marquez les parois et surfaces sensibles à la déformation ou aux marques. Précisez les zones où la pièce peut être maintenue et indiquez si certaines cotes s’appliquent à l’état libre ou assemblé.
Pour un insert, définissez le matériau récepteur, la méthode de montage et les exigences de rétention. Pour les composants soudés, brasés ou assemblés par d’autres procédés, identifiez le procédé approuvé et l’entité chargée de son exécution.
Aucun sujet d'analyse sélectionné.
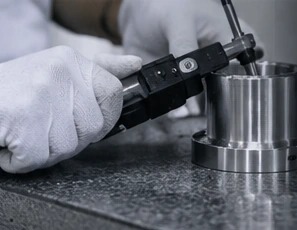
Demander le certificat ou le dossier matière requis par votre commande. L’associer au stock fourni et à la nuance concernée ; une fiche technique générale d’alliage ne constitue pas une preuve du matériau utilisé dans votre lot.
Définir les caractéristiques à relever, les jauges ou autres méthodes de contrôle, ainsi que le moment des vérifications (avant ou après placage). Les dossiers matériaux, les rapports dimensionnels et les dossiers de revêtement remplissent des fonctions distinctes.
Une limite chimique, une exigence de revêtement ou un essai d’étanchéité nécessitent une méthode définie et des critères d’acceptation clairs. Inclure les documents et approbations requis dans le devis, plutôt que de les ajouter une fois les pièces terminées.
Préciser la séparation des pièces, la protection des filetages, la propreté de l’emballage et les restrictions en matière de marquage. Conserver la référence de lot afin de pouvoir comparer toute anomalie de livraison avec la commande approuvée.
Indiquez précisément la nuance de laiton et l’état du brut en regard de la géométrie. Demandez si une autre dimension de brut ou une nuance approuvée pourrait modifier le coût, mais maintenez les alternatives séparées de l’offre spécifiée.
Des passages étroits, des filetages spéciaux, un polissage esthétique, un placage et des inspections supplémentaires peuvent modifier la portée du travail. Un devis comparable doit préciser quelles de ces opérations et quels documents sont inclus.
Listez séparément les quantités destinées aux échantillons, à une série pilote et aux commandes régulières. Confirmez les frais liés au montage, à l’outillage, aux finitions et aux inspections, ainsi que les conditions applicables aux séries répétées.
Conservez la nuance, les filetages, la finition et les documents requis sur le dessin.
Convenez ensemble de l’approvisionnement en matière première, des procédés secondaires et des contrôles de réception.
Confirmez la révision, le plan d’échantillonnage, le prix et les conditions de livraison.
Vérifiez le lot par rapport à l’accord conclu et conservez les modifications approuvées pour les commandes répétées.
Indiquez la nuance sur votre dessin. Cette page compare les nuances C36000, CW614N, CW617N et C69300, mais ne constitue pas une liste de stocks disponibles. La disponibilité, l’état de la matière et le procédé de fabrication proposé doivent être confirmés pour la commande.
Indiquez la spécification exacte et l’édition requise. Nous pouvons examiner une alternative proposée, mais des descriptions similaires ou une simple apparence ne suffisent pas pour valider un remplacement. Tout changement nécessite votre accord écrit.
Non. Le C36000 est un laiton allié au plomb, conçu pour l’usinage facile. Pour une pièce soumise à des restrictions de plomb, veuillez fournir les exigences relatives au matériau et aux justificatifs afin qu’une spécification adaptée puisse être examinée.[1]
Le seul fait d’utiliser le C69300 ne confère pas automatiquement l’homologation pour l’eau potable à une pièce finie. Précisez le marché cible, les conditions de service et les documents de qualification requis pour examen.
Soumettez l'appel complet de la file, le dessin et la disposition d'étanchéité pour examen. Incluez tous les trous traversants, les surfaces planes, les exigences relatives aux bords internes ainsi que les contrôles à effectuer après le placage. L'acceptation sous pression ou en cas de fuite doit être spécifiée séparément.
Le placage et les dimensions finies doivent être examinés conjointement. Indiquez l'épaisseur du revêtement, les zones masquées et si la tolérance s'applique après finition. La réserve d'usinage et la méthode finale de contrôle doivent être convenues avant la production.
Incluez les quantités de prototypes, de lots pilotes et de production dans votre demande. Demandez un devis indiquant explicitement l'approbation des échantillons, les inspections et toutes les exigences restantes avant la libération du lot complet.
Listez les preuves matérielles, l'identification du lot, le rapport dimensionnel ou de file, l'enregistrement du revêtement et les essais complémentaires requis. La portée, la méthode et la disponibilité sont confirmées dans le devis, et non présumées pour chaque commande.
Envoyez le dessin de l'insert accompagné du matériau récepteur, de la méthode d'installation et des exigences de retenue. Incluez tous les détails relatifs au gaufrage, à la rainure, à la file et au placage. La géométrie, la fabrication et les contrôles d'acceptation sont examinées dans le contexte de l'application réelle.
Fournissez un modèle 3D et un dessin coté, le cas échéant, ainsi que la nuance, les quantités, la finition et les exigences d'acceptation. Le formulaire de demande accepte les formats STEP, IGES, PDF, DWG, DXF, SLDPRT ou une archive ZIP d'une taille maximale de 20 Mo. Convenez préalablement de la confidentialité et du mode de transfert avant de partager des fichiers sensibles.
Accepter les conditions de confidentialité et la méthode de transfert avant de partager des fichiers sensibles ou restreints.
Partagez votre plan, le matériau et la quantité. Indiquez-nous vos besoins et nous vous répondrons par e-mail.
Références relatives aux matériaux et aux procédés. La spécification applicable et la commande convenue définissent les pièces livrées.
