Aller au contenu
VETCNCFABRICATION CNC
Illustration de style CAD d’une pièce complexe en aluminium comportant un alésage central et des nervures radiales

Usinage CNC de l'aluminium

Logements, supports, plaques et pièces tournées en aluminium sur mesure, destinés aux prototypes et à la production. VETCNC intègre les exigences d’usinage par fraisage, de tournage et de finition dans un seul plan d’approvisionnement de pièce, en prenant en compte simultanément le choix de l’alliage, les ajustements d’assemblage et l’état final de la surface.

  • 6061 · 6082 · 7075 · 2024
  • Fraisage et tournage
  • Demandes de prototypes et de production

Logements, supports, plaques et pièces tournées en aluminium

Notre service d’usinage de l’aluminium couvre les poches, les faces de montage, les alésages et les filetages qui transforment un brut métallique en un composant fonctionnel. Les exemples ci-dessous illustrent des familles de pièces courantes ; chacune est réalisée selon la géométrie et les exigences d’assemblage propres au projet.

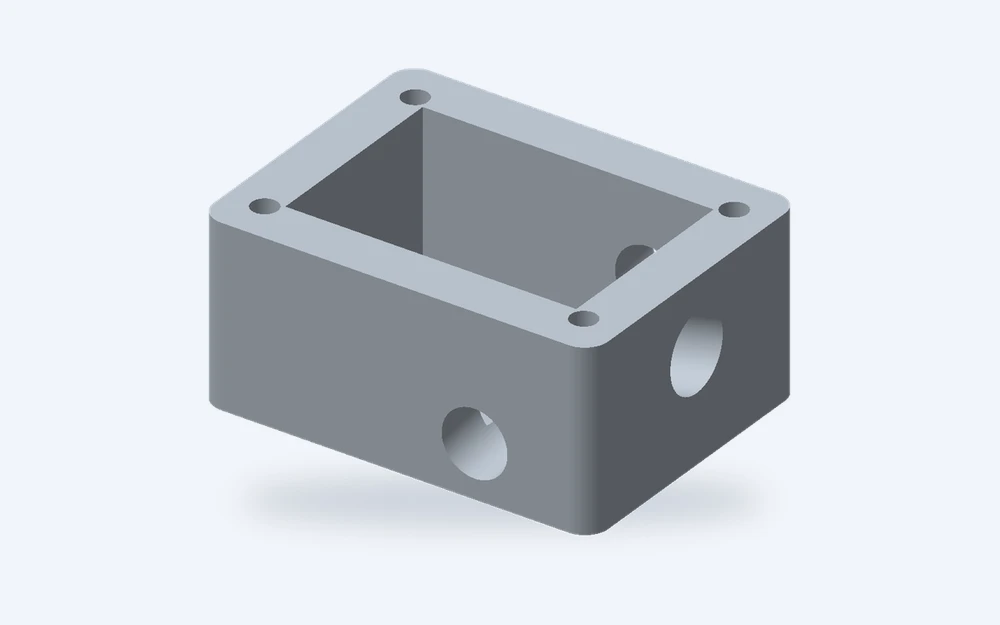
Illustration d’un boîtier en aluminium avec une poche ouverte, un rebord de fixation et des ouvertures latérales

Logements et couvercles

Enceintes destinées aux capteurs, aux systèmes de commande et aux ensembles d’instruments. Les poches usinées créent l’espace nécessaire aux composants, tandis que les faces du rebord, les trous pour fixations et les ouvertures pour connecteurs assurent les interfaces entre le couvercle et les équipements internes.

  • Logements internes
  • Interfaces de couvercle
  • Ouvertures latérales
Discuter de cette pièce
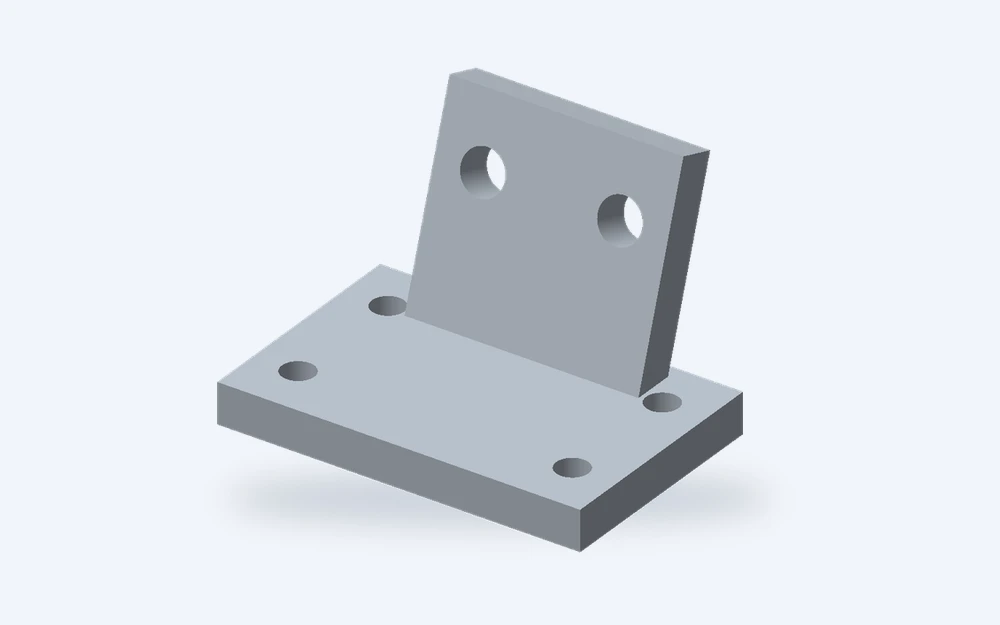
Illustration d’un support en aluminium à angle droit avec des trous sur deux faces de fixation

Supports et blocs de fixation

Supports légers destinés aux moteurs, actionneurs et accessoires de machines. Des faces planes, des fentes de montage et des trous taraudés sont positionnés autour des points de liaison de la pièce, afin que le support s’intègre parfaitement à l’ensemble environnant plutôt que de simplement reproduire sa forme extérieure.

  • Faces de fixation
  • Rainures et trous
  • Raccords filetés
Discuter de cette pièce
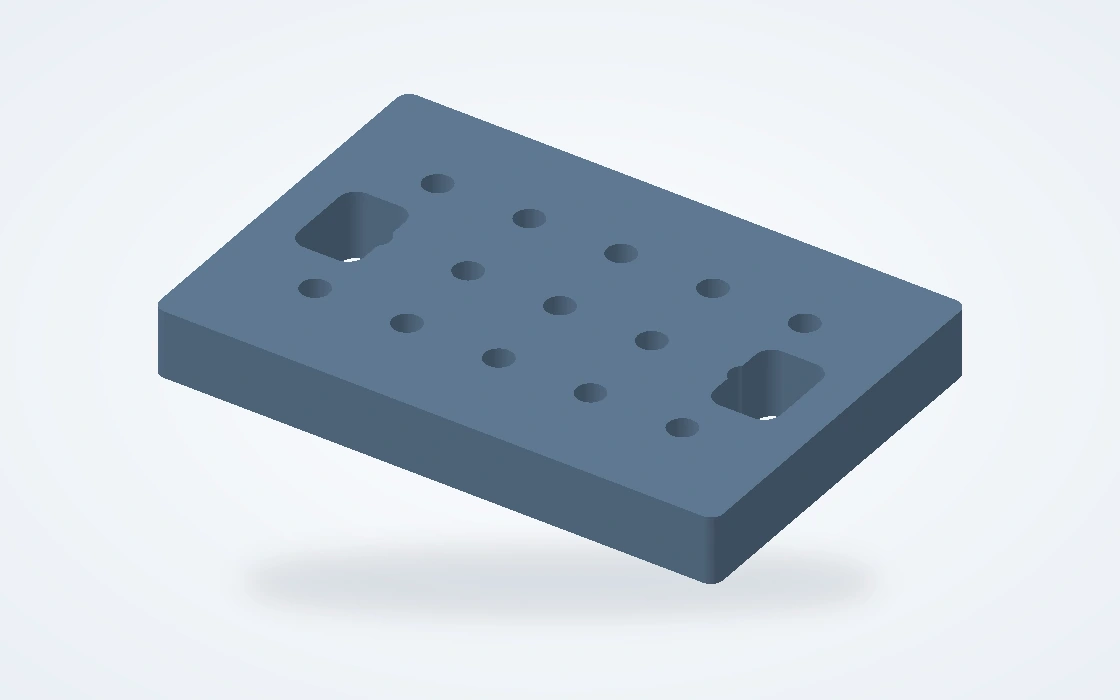
Illustration d’une plaque de fixation rectangulaire en aluminium avec un motif de trous percés

Plaques de fixation et de montage

Plaques de base et plaques de repérage destinées aux bancs d’essai, aux dispositifs de maintien et aux équipements automatisés. Les détails fonctionnels essentiels sont le motif de perçage, les faces de référence (datums) et les caractéristiques de dégagement, tandis que l’état de la matière et la séquence d’usinage sont choisis en fonction de la planéité requise.

  • Motifs de perçage
  • Datums de repérage
  • Faces usinées
Discuter de cette pièce
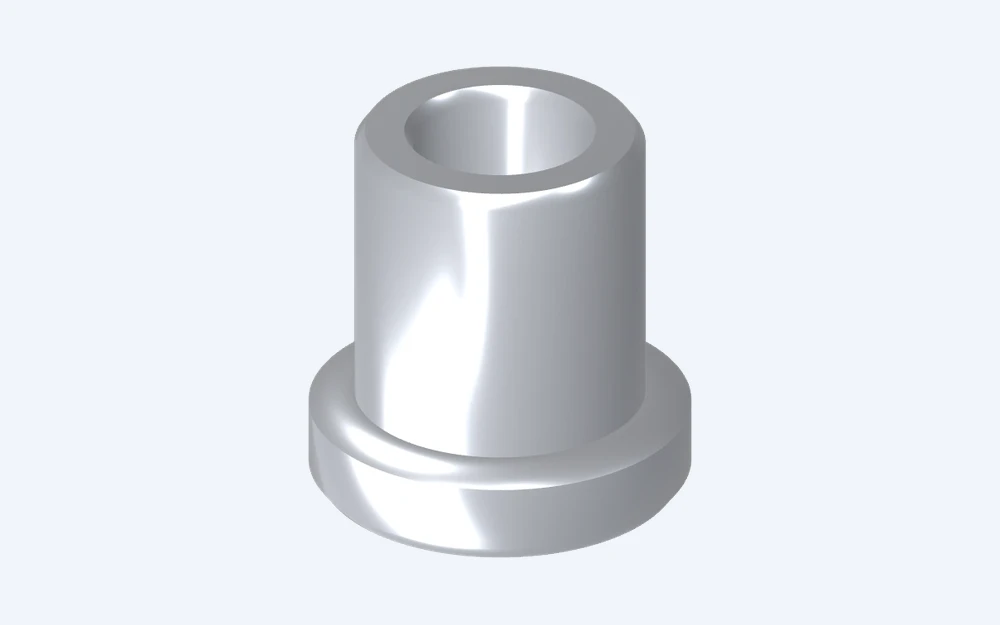
Illustration d’un manchon en aluminium à bride montrant son alésage, son diamètre extérieur et son épaulement

Douilles, manchons et entretoises

Pièces tournées destinées à l’espacement, à l’alignement et au montage. Les alésages, les diamètres extérieurs et les épaulements peuvent être combinés avec des rainures ou des perçages transversaux. Le matériau et la finition dépendent du fait que la pièce soit une entretoise statique ou qu’elle entre en contact répété avec une pièce associée.

  • Alésages et épaulements
  • Diamètres concentriques
  • Rainures
Discuter de cette pièce
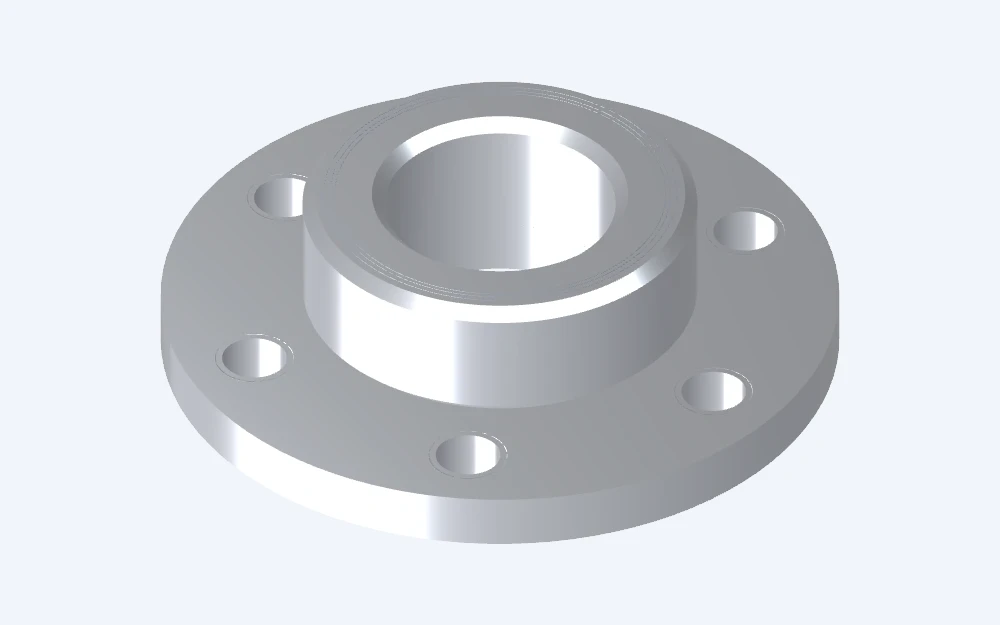
Illustration d’un moyeu en aluminium à bride avec un alésage central et des trous disposés sur un cercle de fixation

Brides, moyeux et adaptateurs

Interfaces circulaires permettant de relier des arbres, des tubes ou des modules d’équipement. Le tournage définit l’alésage central et les diamètres de positionnement ; le fraisage ajoute les cercles de perçage pour vis, les surfaces planes ou les dégagements nécessaires pour connecter les deux côtés de l’assemblage.

  • Diamètres de localisation
  • Cercles de perçage pour boulons
  • Surfaces planes usinées
Discuter de cette pièce
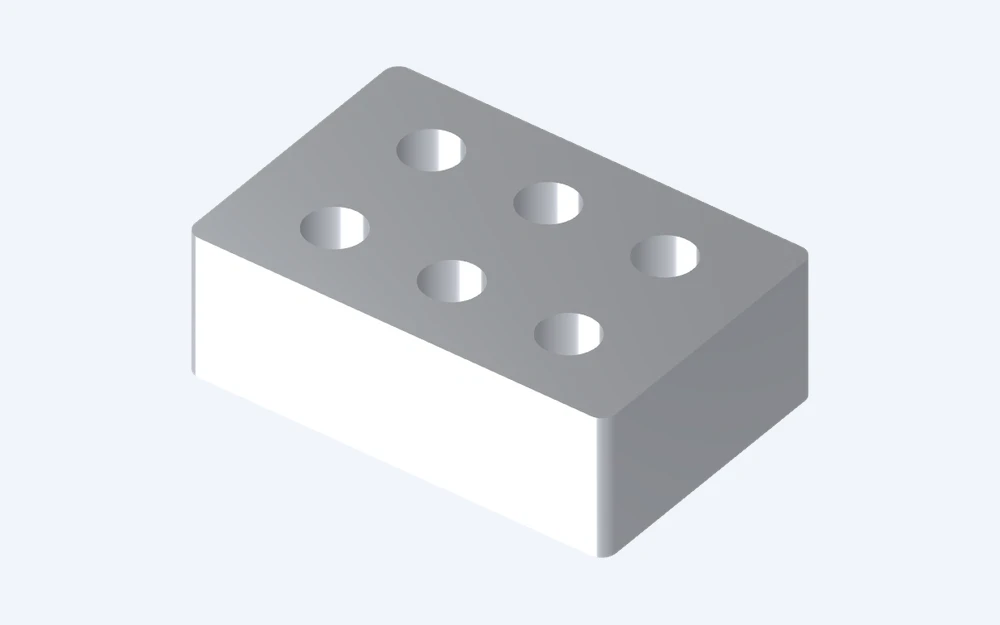
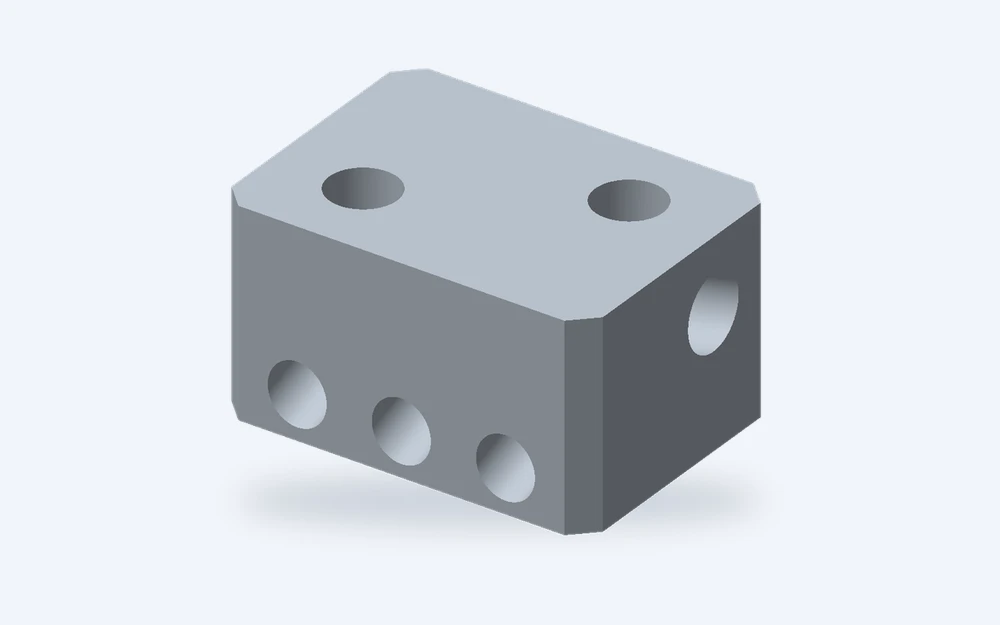
Illustration d’un bloc percé en aluminium avec des trous intersectants sur plusieurs faces

Blocs à orifices et collecteurs

Blocs usinés comportant des passages percés, des orifices filetés et des faces de fixation. L’accès pour le déburrage et le nettoyage est aussi important que l’emplacement des orifices. La géométrie d’étanchéité et tout essai spécifique à l’application doivent figurer dans le périmètre d’approvisionnement de la pièce finie.

  • Passages percés
  • Orifices filetés
  • Faces de fixation
Discuter de cette pièce

6061, 6082, 7075 et 2024 aluminium pour usinage CNC

L’alliage constitue un point de départ, pas une spécification matérielle complète. L’état de trempe et la forme brute influencent également la résistance, les contraintes résiduelles et la pièce finale. Ces quatre familles d’alliages répondent à des besoins différents ; leur sélection doit s’appuyer sur la charge supportée par la pièce, son environnement et sa finition, plutôt que sur une règle simpliste du type « plus résistant, mieux c’est ».

Propriétés de l’aluminium 6061.
Propriété6061-T4 / T4511.
Extrusions en aluminium Hydro 6061.
6061-T6 / T6511.
Extrusions en aluminium Hydro 6061.
État
Résistance minimale à la traction (MPa)180260État de trempe d'extrusion spécifié
Limite d’élasticité minimale (MPa)110240Décalage 0.2%
Conductivité thermique (W/(m·K))15516725°C, valeur typique

Les valeurs de résistance indiquées correspondent aux minima publiés pour ces états de trempe d'extrusion ; la conductivité thermique est une valeur typique.

Sélection de l’alliage et de l’état de trempe de l’aluminium.
Alliage / état de trempePièces typiquesFacteur de sélectionFinition / état
6061-T6 / T651Boîtiers ; supports ; adaptateurs ; dispositifs de maintienUsinabilité, résistance à la corrosion et souplesse de fabricationT651 : détendu par étirage
6082-T6 / T651Supports structurels ; composants de machines ; plaquesExigences structurelles et forme brute spécifiéesComparer les exigences mécaniques et la finition avec 6061
7075-T6 / T651Composants mécaniques compacts à haute résistanceRésistance supérieure là où la série 6000 ne suffit pasCorrosion sous contrainte dépendant de l'état de trempe ; finition protectrice
2024-T3 / T351Composants à haute résistance conformes au dessinAlliage contenant du cuivre ; bonnes caractéristiques d’usinageForme brute / état de trempe correspondant ; protection contre la corrosion

L’apparence après anodisation dépend de l’alliage, de l’état de la matière brute et des préparatifs ; une résistance plus élevée n’implique pas une rigidité proportionnellement accrue.

Cette comparaison décrit le choix du matériau, sans constituer une garantie que chaque alliage, état de trempe et dimension de brut sont disponibles en stock. Le devis précise le matériau fourni.

6061 par rapport à 7075

Comparez d’abord la charge réelle requise. 7075 offre une résistance supérieure, mais cela ne résout pas automatiquement la déformation d’une tôle mince ou d’un support long. La géométrie, la portée non supportée et la conception des assemblages restent déterminantes. Une enveloppe conçue prioritairement pour l’apparence et une liaison fortement sollicitée impliquent des choix de matériaux différents.

L’alliage et l’état de trempe sont indissociables.

T6 désigne un état traité à chaud en solution puis vieilli artificiellement ; T651 ajoute un relâchement des contraintes par étirage. Ces désignations ne sont pas interchangeables dans les spécifications de commande. Pour une tôle fortement évidée, l’état des contraintes résiduelles de la matière brute et la séquence d’usinage peuvent être aussi importantes que la référence de l’alliage.

Plaques, barres et billettes quasi-finies pour pièces en aluminium

La forme initiale influence à la fois le temps d’usinage et la stabilité dimensionnelle. Une plaque convient souvent pour un boîtier avec cavité ; une barre ou un tube peut constituer un meilleur point de départ pour un manchon. Choisir un brut proche de la géométrie finale permet de réduire l’enlèvement inutile de matière sans modifier la fonction du composant.[5]

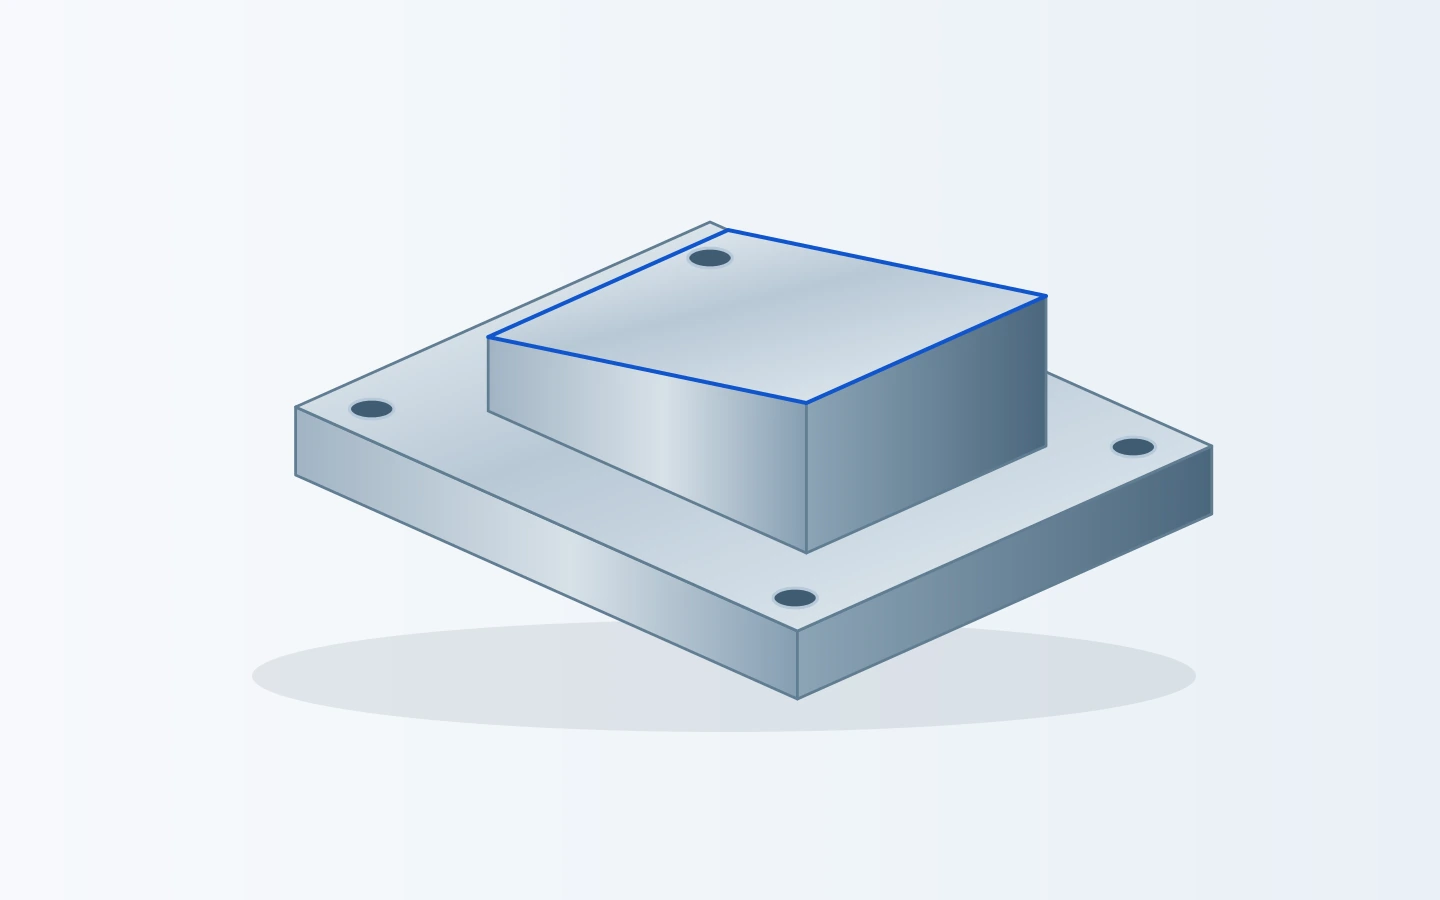
Illustration d’une plaque en aluminium à étages montrant une saillie relevée et des trous de fixation aux coins
Un bossage surélevé et une platine de fixation combinent différentes profondeurs d’usinage sur une même pièce brute.

Plaques et blocs pour composants usinés par fraisage

Les faces, les évidements, les rainures et les motifs de perçage sont usinés autour des surfaces de positionnement. Lorsque de grandes quantités de matière sont enlevées, le plan d’usinage tient compte de l’état de la matière brute et des sections de paroi restantes, plutôt que de considérer la pièce brute comme exempte de contraintes internes.

Barres et tubes pour composants usinés par tournage

Le tournage convient aux épaulements, aux alésages et aux diamètres concentriques. Des surfaces planes, des orifices et des motifs de perçage pour boulons peuvent ensuite être ajoutés par fraisage. Le démarrage à partir d’un tube n’est pertinent que si son épaisseur de paroi, son état et ses dimensions disponibles correspondent à celles de la pièce finie.

Profilés extrudés et autres billettes préformées

L’usinage secondaire peut ajouter des faces d’extrémité, des trous et des évidements locaux à un profil existant adapté. Une billette quasi-finie peut réduire le temps d’usinage pour les commandes répétitives, tandis que pour les prototypes, il peut être plus simple d’usiner directement à partir de stock disponible.

Parois minces, filetages et éléments d’assemblage en aluminium

L’aluminium est facilement usinable, mais les sections minces et les surfaces de contact tendres nécessitent plus qu’un cycle d’usinage rapide. Les détails ci-dessous expliquent comment la géométrie de la pièce, la fixation et les opérations de finition influencent le résultat.

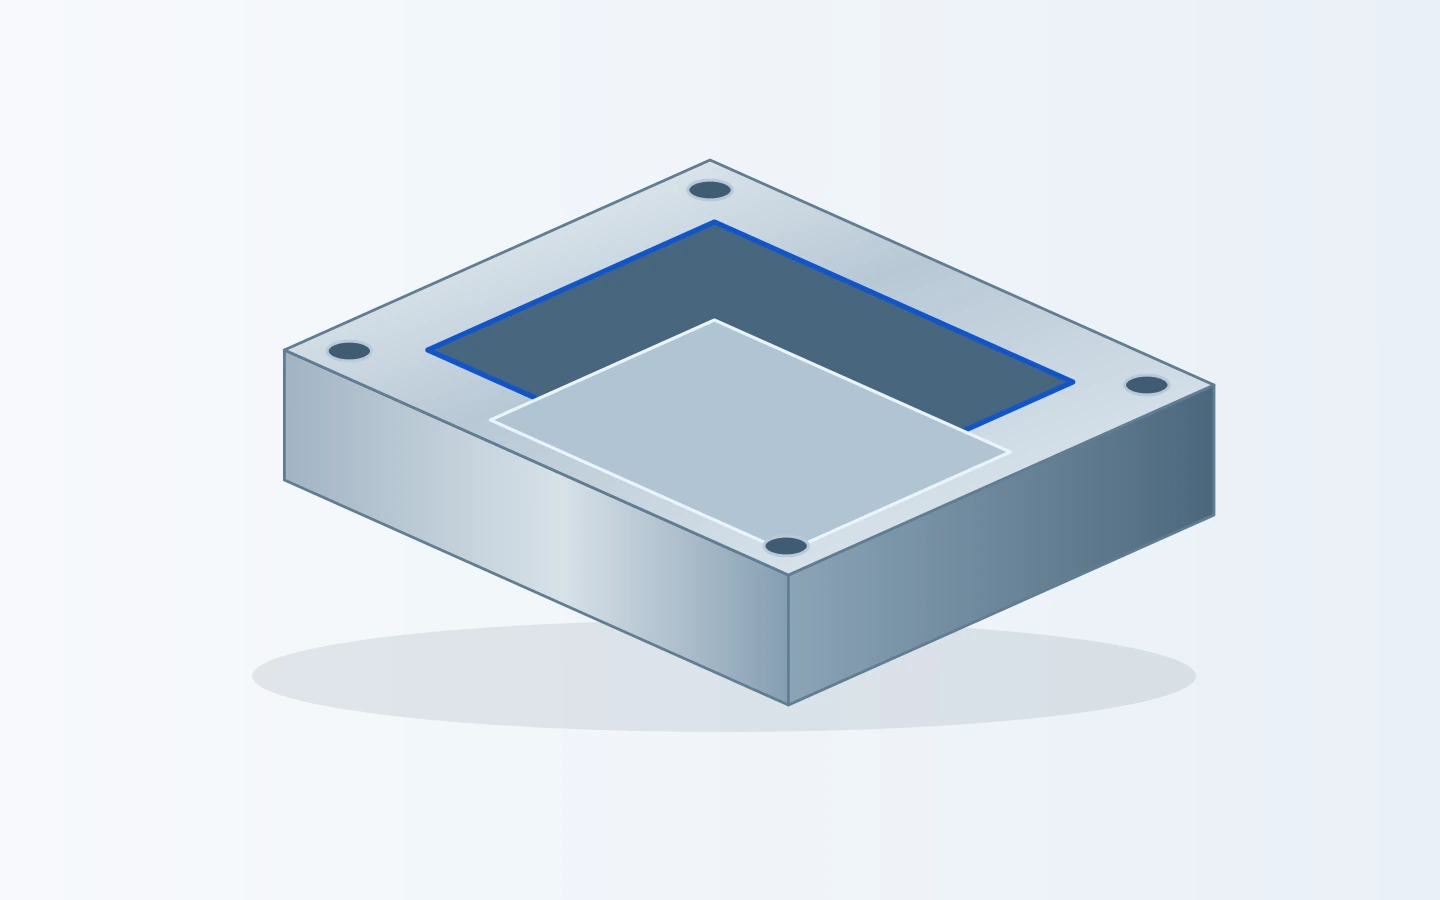
Illustration d’un composant à poche montrant un évidement central profond et une jante périphérique de fixation
La hauteur des parois, la largeur des rebords et l’accès aux poches affectent le maintien pendant l’usinage.

Parois minces et planéité

Une paroi non supportée peut fléchir pendant l’usinage ou le serrage. Une suppression équilibrée de matière, une fixation rigoureusement supportée et une séquence appropriée d’ébauche puis de finition permettent de maîtriser la déformation. La planéité est évaluée dans la condition de support convenue, et non supposée simplement parce que la pièce est maintenue à plat dans un étau.

Poches et coins internes

Une fraise tournante laisse un rayon dans un coin interne. Les poches profondes et étroites peuvent nécessiter des outils plus longs et une évacuation des copeaux plus soignée. Un rayon de congé autorisé plus grand ou un meilleur accès de l’outil peuvent réduire la difficulté d’usinage sans modifier l’enveloppe extérieure.

Filetages et assemblages répétés

La profondeur des filetages, l’épaisseur des parois et la longueur d’engagement des vis sont prises en compte conjointement. Pour des montages fréquents ou des charges locales plus élevées, un insert fileté spécifié peut s’avérer plus adapté que des serrages répétés directement dans l’aluminium lui-même. Le type d’insert et sa position après installation font partie des caractéristiques détaillées du composant.

Bavures, arêtes d’étanchéité et marques de surface

De petites bavures peuvent subsister aux intersections de perçages et aux entrées de filetages. L’ébavurage élimine les arêtes indésirables tout en protégeant les zones d’étanchéité et les surfaces d’ajustement. L’état des outils et l’évacuation des copeaux contribuent également à éviter que ceux-ci n’endommagent une surface qui restera visible.[6]

Finitions de surface pour les pièces en aluminium usinées

La finition adaptée dépend de la fonction de la surface : positionner un autre composant, rester visible, résister à l’usure ou assurer un contact électrique. Un seul composant peut donc nécessiter plusieurs états de surface.[7] [8]

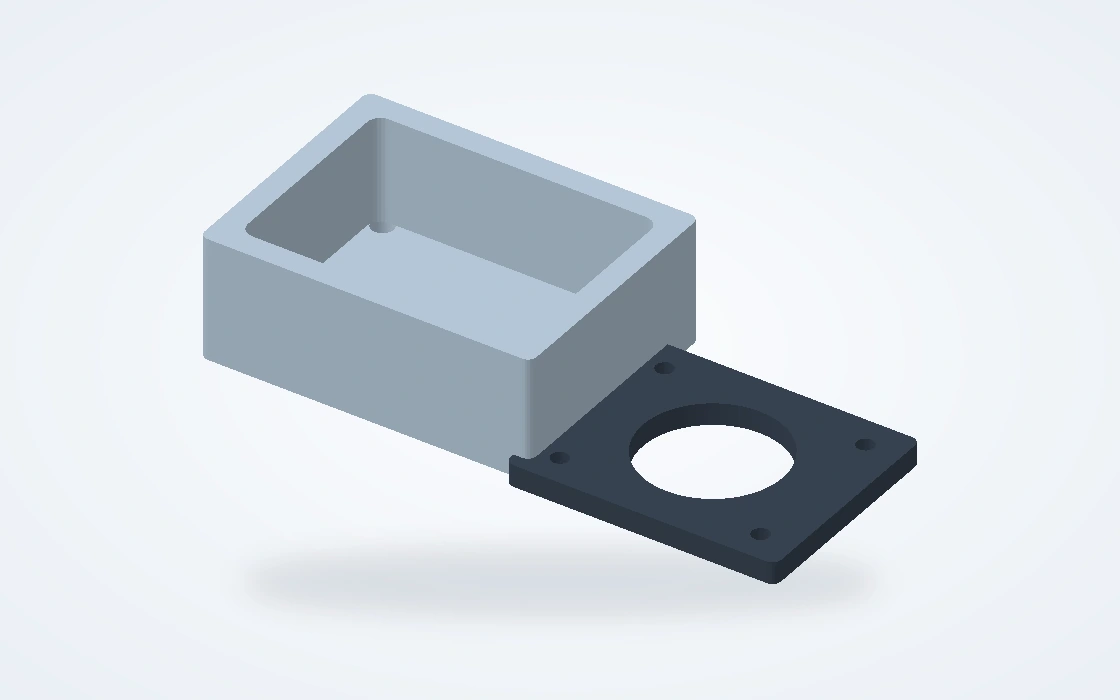
Illustration d’un boîtier et d’un couvercle séparé montrant les faces extérieures visibles et les arêtes d’assemblage
Les surfaces extérieures, les interfaces de couvercle et les éléments filetés peuvent présenter des exigences de finition différentes.

Surfaces à l’état usiné et sablées

Une surface à l’état usiné conserve son motif de coupe. Le sablage produit une texture plus diffuse ; il s’agit d’un traitement esthétique, et non d’un substitut à l’inspection dimensionnelle ni à un revêtement protecteur.

Faces usinées fonctionnelles

Les faces de fixation et de positionnement peuvent rester usinées lorsque l’assemblage nécessite une surface de contact définie. La rugosité de surface n’est spécifiée que là où elle affecte la fonction de la pièce.

Faces extérieures mates

Le sablage peut réduire la visibilité des marques d’usinage, mais ne supprime pas une rayure profonde ni ne corrige une erreur de forme. Les faces esthétiques et les surfaces exclues sont traitées séparément dans le plan de finition.

Surfaces anodisées transparentes, colorées et anodisées dures

L’anodisation transforme la surface de l’aluminium en une couche d’oxyde. L’anodisation classique répond aux besoins esthétiques et protecteurs ; l’anodisation dure est privilégiée lorsque l’abrasion ou l’usure constituent des critères prioritaires.

Apparence et couleur

L’alliage, la texture, le traitement préalable et le revêtement influencent la teinte finale. Pour des pièces apparentes destinées à être assemblées, un échantillon issu du matériau prévu est plus utile qu’une couleur affichée à l’écran. Un fini transparent ne signifie pas que tous les alliages auront une apparence identique.

Surfaces axées sur la résistance à l’usure

L’anodisation dure modifie à la fois le comportement de surface et les dimensions. Son aspect peut être plus foncé qu’une surface anodisée décorative. L’épaisseur du revêtement et son obturation sont choisies en fonction de l’usage prévu, et non appliquées comme des valeurs par défaut universelles.

Alésages, filetages et zones de contact électrique

Un revêtement peut modifier un diamètre extérieur, réduire un alésage ou altérer un ajustement fileté. Le processus de finition démarre donc de l’état requis de la pièce assemblée.

Ajustement après finition

Les alésages critiques et les diamètres de positionnement sont définis autour de l’état final revêtu. La réserve d’usinage tient compte du procédé choisi ; une valeur unique d’accroissement lié au revêtement n’est pas appliquée à tous les alliages ni à toutes les voies d’anodisation.

Zones masquées et conductrices

Le masquage maintient exemptes d’anodisation les zones spécifiées, y compris certaines surfaces d’ajustement ou de contact électrique. Les traitements de conversion constituent une autre famille de finitions adaptées à des besoins de protection, de support pour peinture ou de contact électrique. Le comportement électrique requis doit figurer explicitement dans cette spécification.

Identification du matériau et inspection des pièces en aluminium finies

Illustration d’une plaque de fixation avec des alésages de positionnement et un motif répété de trous
La dimension des alésages, la position des trous et la face de montage répondent à des questions d’inspection différentes.

Un registre d’inspection utilisable relie la pièce livrée à son matériau, à la révision du plan et à son état de surface final. L’inspection est organisée autour des caractéristiques affectant le montage, plutôt que d’appliquer la même liste de mesures à chaque pièce.

Les registres de matériau identifient l’alliage, l'état de trempe et le stock fourni. Lorsque la traçabilité par lot ou un certificat de matériau est exigée, ce registre fait partie des documents de livraison convenus. La fiche technique d’un alliage décrit ses propriétés ; elle ne constitue pas un certificat pour le stock réellement utilisé.

Le plan d’inspection distingue également l’étape d’usinage de l’étape finale. Un alésage qui satisfait aux critères avant anodisation ne garantit pas son ajustement final. Les échantillons d’aspect, les relevés dimensionnels et les registres de revêtement fournissent chacun un type différent de preuve.

Dimensions et inspection de l’aluminium.
CaractéristiqueSpécificationCondition d’acceptationVérification
Alésages et diamètres d’assemblageLimites de taille et ajustementÉtat de livraison spécifié : avant/après finitionJauges pour alésage, diamètre ou fonction
Faces de montage et motifs de perçagePlanéité ; positions ; repères du planSupport définiMesure référencée aux repères fonctionnels
Filetages et insertsAcceptation des filetages ; engagement utilisable ; position de la douille filetéeÉtat installé spécifiéJauges filetées ; vérifications de la caractéristique et de la position installée
Surfaces visibles et identification de la pièceAspect ; révision ; identification du matériauExigence d’aspect spécifiéeVérification des dommages visibles ; registres liés à la commande

Le devis indique les tolérances convenues et la portée de l’inspection pour la pièce en aluminium spécifiée.

Du prototype en aluminium à la production répétée

Un prototype peut valider l’ajustement d’assemblage avant une commande plus importante. Une commande répétée repose ensuite sur la reprise du matériau approuvé, de la révision et de la finition — et non simplement sur la fabrication d’une autre pièce portant le même nom.

  1. Prototype ou premier lot

    Usiner la géométrie requise afin d’évaluer l’ajustement, la manutention et le montage. Les caractéristiques encore en cours de développement sont clairement distinguées des dimensions déjà figées pour l’application.

  2. Revue de la finition et des échantillons

    Examiner les surfaces restant visibles ainsi que les dimensions destinées à s’assembler après finition. L’approbation de l’échantillon formalise le résultat convenu pour le lot suivant.

  3. Définition de la commande répétée

    Le plan approuvé, l’état du matériau, la finition et la portée de l’inspection sont transférés intégralement vers la production répétée. Une modification de conception est identifiée comme une nouvelle révision, et non intégrée au lot précédent.

  4. Protection et identification

    L'emballage sépare les surfaces esthétiques exposées et protège les filetages, les alésages et les bords minces. Les étiquettes relient l'expédition au numéro de pièce, à la révision et à la quantité commandée.

Quels facteurs influencent le coût de l'usinage de l'aluminium CNC ?

Une comparaison de prix pertinente repose sur le même alliage, la même quantité, la même finition et la même étendue d'inspection. Le prix du matériau brut ne représente qu'une partie du coût total ; la quantité de matière enlevée et les opérations nécessaires pour achever la pièce peuvent avoir une importance tout aussi grande.

Forme du matériau brut et enlèvement de matière

Une poche profonde usinée à partir d'un bloc massif génère davantage de travail d'usinage et de déchets qu'une pièce brute quasi-finie. L'épaisseur du matériau brut et les dimensions disponibles de la pièce brute influencent cette différence.

Accès des outils et montages

Des poches étroites, des outils élancés et des caractéristiques situées sur plusieurs faces affectent le temps d'usinage et la fixation de la pièce. De légères modifications géométriques peuvent simplifier l'accès là où la conception le permet.

Ajustements et finitions

La sélection de caractéristiques à tolérances serrées, le masquage, les échantillons de finition et des inspections supplémentaires ajoutent des opérations distinctes. Une surface extérieure esthétique et un alésage de positionnement interne nécessitent des travaux différents.

Quantité et reproductibilité

La programmation et la préparation sont partagées sur toute une série. Les commandes répétées peuvent réutiliser une définition de fabrication approuvée, tandis qu'une révision de conception ou un changement d'état du matériau peuvent modifier le travail requis.

Questions concernant la commande de pièces en aluminium CNC

Puis-je commencer par un seul prototype ou une petite série ?

Les demandes de prototypes et de petites séries sont les bienvenues. L'organisation pratique de la commande dépend du matériau brut disponible, de la géométrie de la pièce et des éventuels paramètres liés à la finition. Un exemplaire d'essai peut faire l'objet d'un devis séparé de la quantité prévue en série, afin de distinguer clairement le coût de développement du coût ultérieur de production.

Puis-je demander un devis avant de choisir la nuance d'aluminium ?

Oui. Un dessin ou une description du composant, ainsi que ses exigences en termes de charge, d'environnement et d'apparence, suffisent pour entamer la discussion. Les matériaux candidats peuvent être comparés dans le devis. La nuance retenue est enregistrée avant la validation de la commande ; elle n'est ni choisie discrètement ni remplacée sans accord pendant la fabrication.

Pouvez-vous usiner des matériaux ou des profilés fournis par le client ?

Le matériau fourni par le client peut être envisagé pour un usinage secondaire. Son identification, son état et la réserve d'usinage disponible déterminent le point de départ. Cela s'applique notamment à un profil existant ou à une pièce brute achetée, nécessitant uniquement l'usinage de faces, de trous ou d'autres caractéristiques locales.

Pouvez-vous travailler à partir d'une pièce existante ou d'un échantillon ?

Un échantillon ou des photographies peuvent aider à lancer la demande, notamment pour une pièce de rechange. Ils ne révèlent pas l’état du matériau, les caractéristiques cachées ni les tolérances d’origine. Avant la fabrication, les dimensions et les critères d’acceptation doivent faire l’objet d’une référence documentée afin que les deux parties travaillent selon la même définition.

Fournissez-vous des tôles et barres d’aluminium brutes ?

Cette page traite des composants usinés sur mesure, et non de la vente au détail de matériaux bruts. Les tôles, barres, tubes et autres ébauches sont mentionnés comme matériaux de départ pour la pièce finie. Pour une demande, le dessin de la pièce ou sa géométrie prévue est donc plus utile qu’une simple demande de stock.

Les dissipateurs thermiques et les boîtiers électroniques entrent-ils dans le champ d’application ?

Les bases, boîtiers et éléments de fixation en aluminium usinés peuvent être traités comme des pièces mécaniques. Leur performance en matière de refroidissement, leur indice d’étanchéité ou leur conformité électrique ne sont pas garanties par l’usinage seul. Ces exigences restent intégrées à la conception de l’équipement et font l’objet d’une validation séparément convenue.

Plusieurs références (numéros de pièce) peuvent-elles être incluses dans une seule demande ?

Oui. Un ensemble de boîtiers, couvercles, entretoises ou supports peut être examiné conjointement. Conserver pour chaque référence (numéro de pièce), sa révision et sa quantité une identification claire permet de distinguer les prix tout en vérifiant les exigences communes concernant le matériau ou la finition au sein de l’ensemble.

Pouvons-nous aborder la confidentialité avant de partager des fichiers détaillés ?

Oui. Commencez par une brève description du projet et précisez que les fichiers techniques sont confidentiels. Tout accord de confidentialité requis peut être discuté avant l’échange des fichiers détaillés CAD. Une demande ne vous oblige pas à publier sur cette page des dessins protégés par des droits de propriété.

ASSISTANCE PROJET

Discutez de votre pièce en aluminium avec VETCNC

Un dessin finalisé est utile, mais il n’est pas requis pour une première discussion. Expliquez-nous la fonction de la pièce et ce que vous connaissez déjà ; nous identifierons le détail suivant nécessaire pour établir un devis d’usinage.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo